

Jetting-Spuren im Kunststoffspritzguss verstehen: Ursachen und Abhilfemaßnahmen
Wenn Sie im Spritzgussbereich tätig sind, sind Sie wahrscheinlich schon einmal auf Oberflächenfehler gestoßen, die das Erscheinungsbild und die strukturelle Integrität eines Bauteils beeinträchtigen. Eine der häufigsten Ursachen hierfür ist Strahlreinigung.
In diesem Leitfaden erläutern wir Ihnen, was Spritzspuren sind, warum sie entstehen, und stellen Ihnen praktische technische Lösungen vor, mit denen Sie diese aus Ihrer Produktionslinie beseitigen können.
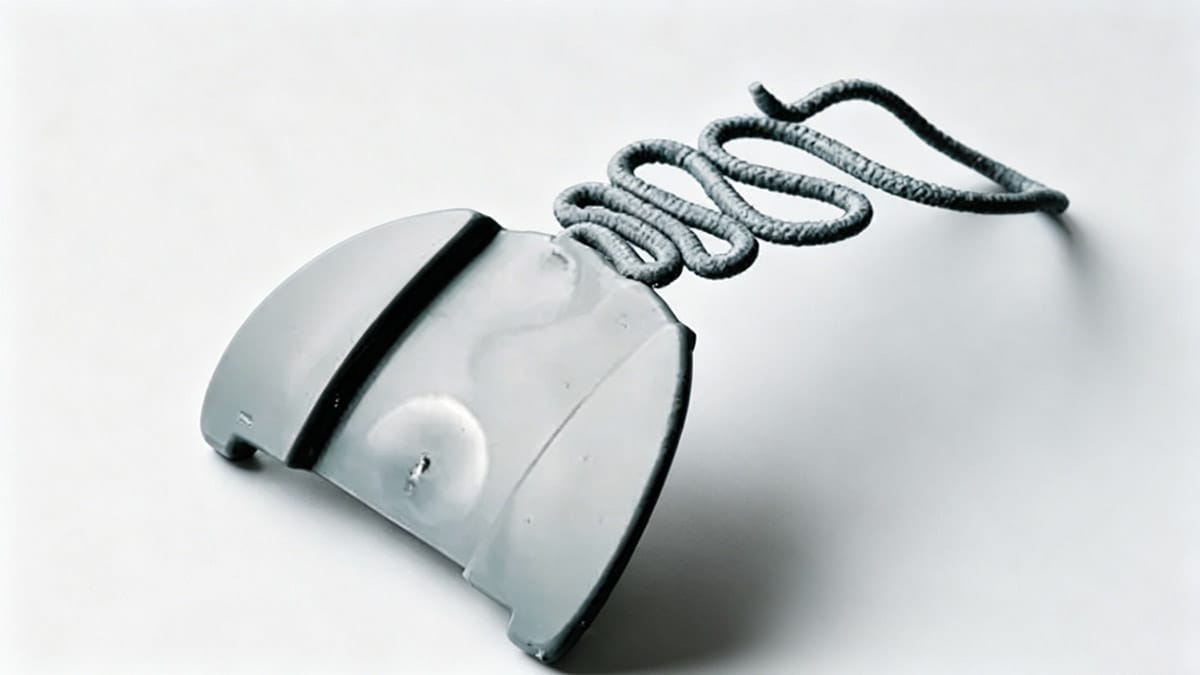
1. Was sind Spritzspuren? (Visuelle Identifizierung)
Normalerweise sollte das geschmolzene Harz in Form eines "Brunnenflusses" in den Formhohlraum fließen und sich vom Anguss aus gleichmäßig ausbreiten. Allerdings, Strahlreinigung Dies tritt auf, wenn der geschmolzene Kunststoff nicht fächerförmig aus dem Anguss austritt, sondern wie ein Seil oder ein Strahl herausschießt.
Da das Material zu schnell fließt, kommt es nicht sofort mit der Formwand in Kontakt. Stattdessen schlängelt es sich durch den Formhohlraum, kühlt ab und verursacht sichtbare Mängel am fertigen Bauteil.
Je nach Schweregrad und Material kann sich das Spritzen wie folgt äußern:
- Schlangenartige Linien: Deutlich erkennbare Wellenmuster auf der Oberfläche.
- Bewölkte/nebelartige Bereiche: Man sieht sie häufig in der Nähe des Torbereichs.
Trotz der optischen Unterschiede bleibt die eigentliche Ursache dieselbe: eine instabile Strömung beim Eintritt in den Hohlraum.
2. Grundursachen für das Jetting
Warum spritzt das Harz heraus, anstatt gleichmäßig zu fließen? Hier sind die vier Hauptfaktoren:
(2-1) Geringe Gate-Größe Der entscheidende Faktor sind häufig die Abmessungen des Angusses. Stellen Sie sich eine Wasserpistole vor: Je kleiner die Öffnung der Düse ist, desto weiter und schneller schießt das Wasser. In ähnlicher Weise erhöht ein kleiner Anguss den Druck und die Geschwindigkeit an dieser bestimmten Stelle, wodurch die Schmelze in den offenen Formhohlraum "spritzt", anstatt zu fließen.
(2-2) Hohe Einspritzgeschwindigkeit Selbst bei einer Standard-Angussgröße steigt die Schergeschwindigkeit drastisch an, wenn die Einspritzgeschwindigkeit zu hoch eingestellt ist. Je schneller das Kunststoffmaterial durch den Anguss gedrückt wird, desto stärker wird der Spritzstrahl.
(2-3) Hohe Viskosität / Geringe Fließfähigkeit Sind die Öffnungsgröße und die Geschwindigkeit konstant, spielt die Viskosität des Materials eine wesentliche Rolle. Eine höhere Viskosität (zähflüssigerer Fluss) wirkt der Ausbreitung entgegen und begünstigt die Strahlbildung. Zu den Bedingungen, die die Viskosität erhöhen, gehören:
- Niedrige Harz- (Schmelz-)Temperatur.
- Niedrige Formtemperatur.
- Verwendung einer Werkstoffsorte mit von Natur aus geringen Fließeigenschaften.
(2-4) Unzureichender Halte-Druck Das Aufrechterhalten des Drucks führt zwar nicht dazu, dass Ursache Bei der Strahlbearbeitung kann ein unzureichender Halte-Druck den Fehler deutlich stärker hervorheben. Eine ordnungsgemäße Abdichtung trägt dazu bei, geringfügige Unregelmäßigkeiten im Materialfluss zu kaschieren.
3. Bewährte Lösungen zur Beseitigung von Spritzbildern
Sollten Sie Probleme mit der Einspritzung haben, probieren Sie bitte die folgenden Abhilfemaßnahmen in der Reihenfolge ihrer Wirksamkeit aus.
(3-1) Optimierung des Gate-Designs (am effektivsten) Der beste Weg, das „Jetting“ zu unterbinden, besteht darin, die physikalischen Eigenschaften des Eintrittspunkts zu verändern.
- Vergrößern Sie das Gate: Sofern es die Produktkonstruktion zulässt, führt eine Vergrößerung des Angusses zu einer Verringerung der Geschwindigkeit der in den Formhohlraum einströmenden Schmelze.
- Gate-Geometrie ändern: Verwenden Sie eine kurze und breite Angussfläche. Ein fächerförmiger Anguss oder ein Laschenanguss, der den Materialstrom gegen eine Formwand leitet, ist äußerst wirksam.
(3-2) Position des Schiebers einstellen Zum Spritzen kommt es, wenn der geschmolzene Kunststoff in einen großen, offenen Raum geschleudert wird.
- Den Ablauf umleiten: Bewegen Sie das Tor so, dass der Kunststoff unmittelbar auf einen Kernstift oder eine Formkammerwand trifft. Dadurch wird das Material gezwungen, sofort abzubremsen und sich auszubreiten (Fontänenfluss).
- Fügen Sie ein Hindernis hinzu: Sollte es nicht möglich sein, das Tor zu versetzen, ziehen Sie in Betracht, direkt vor dem Tor innerhalb der Form einen Stift oder eine kleine Wand anzubringen, um den Strahl zu unterbrechen.
(3-3) Feinabstimmung der Einspritzgeschwindigkeit Sie müssen nicht immer den gesamten Zyklus verlangsamen.
- Verwenden Sie die mehrstufige Einspritzung: Stellen Sie speziell für die Anfangsphase (beim Durchlaufen des Angusses) eine langsamere Einspritzgeschwindigkeit ein. Sobald der Formhohlraum teilweise gefüllt ist und sich der Durchfluss stabilisiert hat, können Sie wieder auf eine höhere Geschwindigkeit umschalten.
(3-4) Verringerung der Harzviskosität Wenn man den Materialfluss erleichtert, kann dies dazu beitragen, dass sich das Material eher ausbreitet als in einem Strahl austritt.
- Erhöhen Sie die Temperatur des Kunststoffs (Zylinder).
- Erhöhen Sie die Form Temperatur.
- Wechseln Sie zu einem High-Flow-Ausführung aus demselben Material.
(3-5) Halte-Druck optimieren Stellen Sie sicher, dass der Nachdruck und die Nachdruckzeit ausreichend sind, um das Bauteil vollständig zu verdichten; dies kann dazu beitragen, die optischen Auswirkungen von Fließspuren zu minimieren.
4. Empfohlene Verarbeitungsparameter
Nachstehend finden Sie allgemeine Richtlinien zur Einspritzgeschwindigkeit und zum Nachdruck für gängige technische Kunststoffe. Hinweis: Dies sind Ausgangswerte; passen Sie diese stets an Ihre jeweilige Form und Maschine an.
Empfohlene Einspritzgeschwindigkeit (Angussgeschwindigkeit)
| Kunststoffmaterial | Einspritzgeschwindigkeit (mm/s) | V-P-Umschaltpunkt |
|---|---|---|
| Duracon (POM) | 8 bis 19 | Ca. 90% vergeben |
| Duranex (PBT) | 16 bis 33 | Ca. 90% vergeben |
| Fortron (PPS) | 25 bis 42 | Ca. 90% vergeben |
| Vectra (LCP) | 30 bis 50 | Ca. 90% vergeben |
Empfohlener Halte-Druck
| Kunststoffmaterial | Haltedruck (MPa) | Haltezeit |
|---|---|---|
| Duracon (POM) | 59 bis 98 | Torabdichtung + 1–2 Sekunden |
| Duranex (PBT) | 59 bis 98 | Torabdichtung + 1–2 Sekunden |
| Fortron (PPS) | 39 bis 69 | Torabdichtung + 1–2 Sekunden |
| Vectra (LCP) | 29 bis 49 | Torabdichtung + 1–2 Sekunden |
Zusammenfassung
Um Spritzspuren zu beseitigen, ist ein ausgewogenes Verhältnis zwischen Formkonstruktion und Prozessparametern erforderlich. Überprüfen Sie zunächst Ihre Torentwurf, da dies die häufigste physikalische Ursache ist. Falls eine Anpassung der Form nicht sofort möglich ist, sollten Sie die Einspritzgeschwindigkeitsprofil und Temperaturen sind Ihre besten Sofortlösungen.
Haben Sie Fragen zu anderen Spritzgussfehlern? Hinterlassen Sie unten eine Nachricht!


 English
 French
 Dutch
 German
 Japanese
 Korean