

Comprendre les marques de projection dans le moulage par injection de plastique : causes et solutions
Si vous travaillez dans le domaine du moulage par injection, vous avez sans doute déjà été confronté à des défauts de surface qui compromettent l'aspect esthétique et l'intégrité structurelle d'une pièce. L'une des causes les plus courantes est Nettoyage au jet.
Dans ce guide, nous allons vous expliquer en détail ce que sont les marques de projection, pourquoi elles apparaissent, et vous proposer des solutions techniques concrètes pour les éliminer de votre chaîne de production.
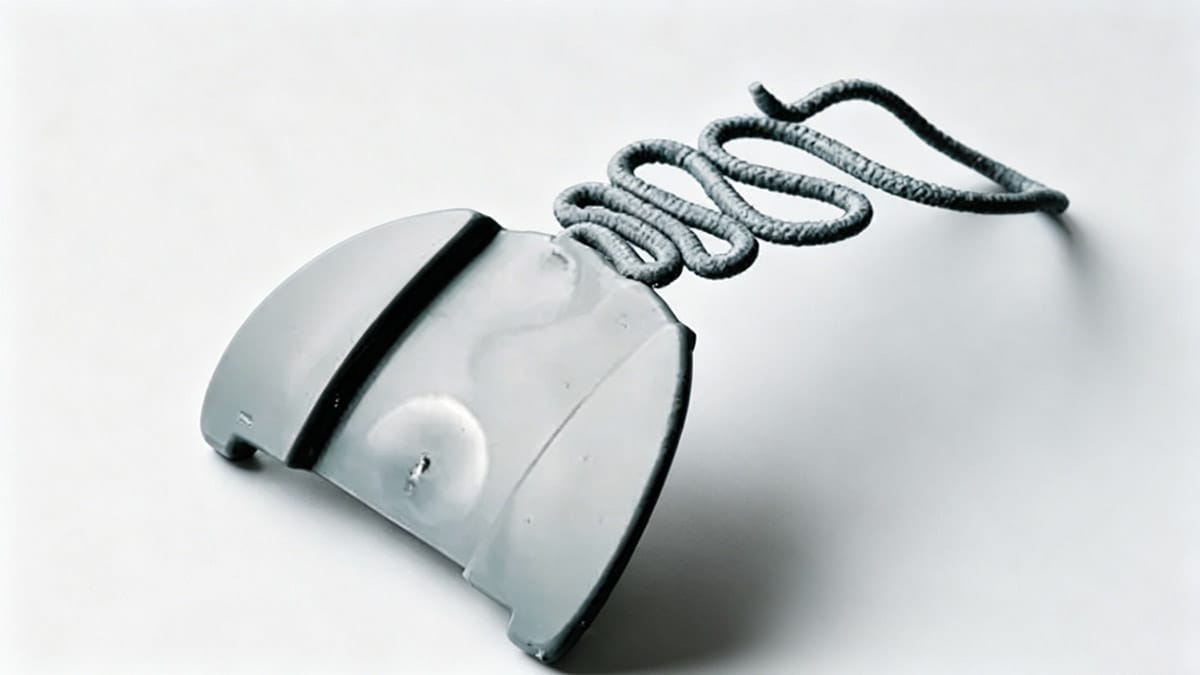
1. Que sont les marques de projection ? (Identification visuelle)
En temps normal, la résine fondue devrait s'écouler dans la cavité du moule selon un mouvement de " jet en fontaine ", en se répandant uniformément à partir de la buse d'injection. Cependant, jet Ce phénomène se produit lorsque le plastique fondu jaillit de la buse sous la forme d'une corde ou d'un jet, au lieu de s'étaler en éventail.
Comme la matière s'écoule trop rapidement, elle n'entre pas immédiatement en contact avec la paroi du moule. Au lieu de cela, elle serpente à l'intérieur de la cavité, se refroidit et provoque des imperfections visibles sur la pièce finale.
En fonction de la gravité et du matériau, les projections peuvent se présenter sous les formes suivantes :
- Des lignes sinueuses : Des motifs ondulés bien distincts à la surface.
- Zones nuageuses ou brumeuses : On le voit souvent près de la zone des portes d'embarquement.
Malgré ces différences visuelles, la cause profonde reste la même : un écoulement instable à l'entrée de la cavité.
2. Causes profondes du « jetting »
Pourquoi la résine jaillit-elle au lieu de s'écouler régulièrement ? Voici les quatre facteurs principaux :
(2-1) Petite taille de porte Le facteur le plus déterminant est souvent la taille de la buse. Prenons l'exemple d'un pistolet à eau : plus l'ouverture de la buse est petite, plus l'eau est projetée loin et rapidement. De la même manière, une petite buse augmente la pression et la vitesse à cet endroit précis, ce qui fait que la matière fondue " jaillit " dans la cavité ouverte plutôt que de s'écouler.
(2-2) Vitesse d'injection élevée Même avec une taille d'entrée standard, si la vitesse d'injection est réglée à un niveau trop élevé, le taux de cisaillement augmente considérablement. Plus la résine est poussée rapidement à travers l'entrée, plus le jet devient violent.
(2-3) Viscosité élevée / Faible fluidité Si la taille et la vitesse de la buse sont constantes, la viscosité du matériau joue un rôle prépondérant. Une viscosité plus élevée (écoulement plus visqueux) s'oppose à l'étalement, favorisant ainsi la projection. Parmi les facteurs qui augmentent la viscosité, on peut citer :
- Température de la résine (à l'état fondu) faible.
- Température du moule faible.
- En utilisant un matériau présentant intrinsèquement de faibles propriétés d'écoulement.
(2-4) Pression de maintien insuffisante Même si le fait de maintenir la pression ne cause En cas de projection, une pression de maintien insuffisante peut rendre le défaut beaucoup plus visible. Un calage adéquat permet de masquer les légères irrégularités d'écoulement.
3. Des solutions éprouvées pour éliminer les projections
Si vous rencontrez des problèmes de projection, essayez ces solutions par ordre d'efficacité.
(3-1) Optimisation de la conception des portes logiques (méthode la plus efficace) La meilleure façon de mettre fin au « jet » consiste à modifier les lois physiques qui régissent le point d'entrée.
- Augmenter la taille de la grille : Si la conception du produit le permet, l'agrandissement de la buse permet de réduire la vitesse de la matière fondue entrant dans la cavité.
- Modifier la géométrie de la porte : Utilisez une entrée de coulée courte et large. Une entrée de coulée en éventail ou à languette, qui dirige le flux contre la paroi du moule, s'avère très efficace.
(3-2) Réglage de la position de la vanne On parle de « projection » lorsque le plastique fondu est projeté dans un grand espace ouvert.
- Réorienter le flux : Déplacez la porte de manière à ce que le plastique vienne immédiatement en contact avec une broche de noyau ou une paroi de cavité. Cela oblige la matière à ralentir et à s'étaler (écoulement en fontaine) instantanément.
- Ajouter un obstacle : S'il n'est pas possible de déplacer la porte, envisagez d'ajouter une broche ou une petite paroi juste devant la porte, à l'intérieur du moule, afin de briser le jet.
(3-3) Réglage fin de la vitesse d'injection Il n'est pas toujours nécessaire de ralentir l'ensemble du cycle.
- Utilisez l'injection en plusieurs étapes : Réglez une vitesse d'injection plus lente, en particulier pour la phase initiale (passage par la buse). Une fois que la cavité est partiellement remplie et que le débit s'est stabilisé, vous pouvez revenir à une vitesse plus élevée.
(3-4) Réduire la viscosité de la résine Faciliter l'écoulement du produit peut contribuer à ce qu'il s'étale plutôt que de jaillir.
- Augmentez le Température de la résine (cuve).
- Augmentez le Température du moule.
- Passez à un Qualité « haut débit » du même matériau.
(3-5) Optimisation de la pression de maintien Veillez à ce que la pression de maintien et la durée soient suffisantes pour compacter la pièce, ce qui peut contribuer à minimiser l'impact visuel des marques d'écoulement.
4. Paramètres de traitement recommandés
Vous trouverez ci-dessous des recommandations générales concernant la vitesse d'injection et la pression de maintien pour les plastiques techniques courants. Remarque : il s'agit là de valeurs de départ ; veuillez toujours les adapter en fonction de votre moule et de votre machine.
Vitesse d'injection recommandée (vitesse à l'entrée)
| Matériau en résine | Vitesse d'injection (mm/s) | Point de commutation V-P |
|---|---|---|
| Duracon (POM) | 8 à 19 | Environ 90% pourvus |
| Duranex (PBT) | 16 à 33 | Environ 90% pourvus |
| Fortron (PPS) | 25 à 42 | Environ 90% pourvus |
| Vectra (LCP) | 30 à 50 | Environ 90% pourvus |
Pression de maintien recommandée
| Matériau en résine | Pression de maintien (MPa) | Durée de maintien |
|---|---|---|
| Duracon (POM) | 59 à 98 | Fermeture de la porte + 1 à 2 secondes |
| Duranex (PBT) | 59 à 98 | Fermeture de la porte + 1 à 2 secondes |
| Fortron (PPS) | 39 à 69 | Fermeture de la porte + 1 à 2 secondes |
| Vectra (LCP) | 29 à 49 | Fermeture de la porte + 1 à 2 secondes |
Résumé
Pour éliminer les marques de projection, il faut trouver le juste équilibre entre la conception du moule et les paramètres de fabrication. Commencez par vérifier votre conception de portails, car il s'agit de la cause physique la plus courante. Si des modifications au niveau de la moisissure ne sont pas possibles dans l'immédiat, il convient d'ajuster le profil de vitesse d'injection et températures sont vos meilleures solutions rapides.
Avez-vous des questions concernant d'autres défauts liés au moulage par injection ? Laissez un message ci-dessous !


 English
 French
 Dutch
 German
 Japanese
 Korean