 日本語




ショートショットとは何ですか?
ショートショット(不完全充填、アンダーフィルとも呼ばれる)は、溶融プラスチックが固化する前に金型キャビティを完全に満たさない場合発生します。この欠陥は、薄肉部、複雑な形状、または流路の終端でよく発生し、材料の欠落や不適合部品の原因となります。根本的な問題は? 過剰な流れ抵抗[^1] 溶融物の進行を阻止する。
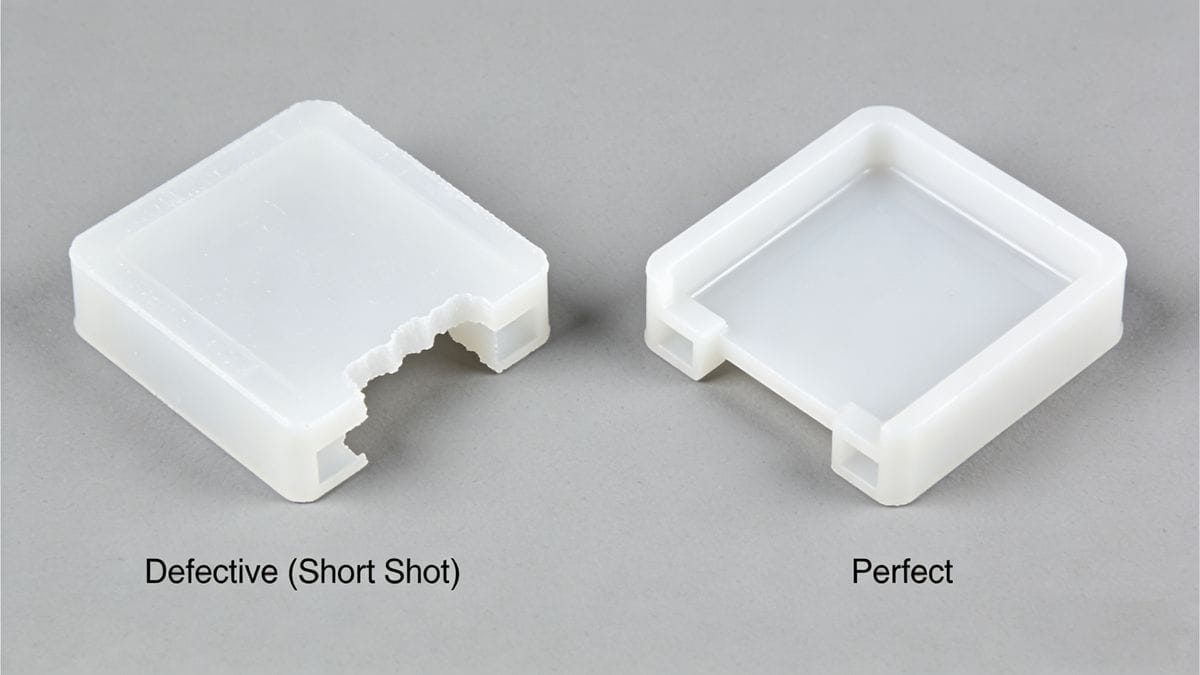
主な影響要因は以下のとおりです。
以下は、生産効率と品質管理を最適化するために、エンジニアが検証済みの体系的なショートショット診断および解決ガイドです。
13の根本原因と実行可能な解決策
1. 小型射出成形機
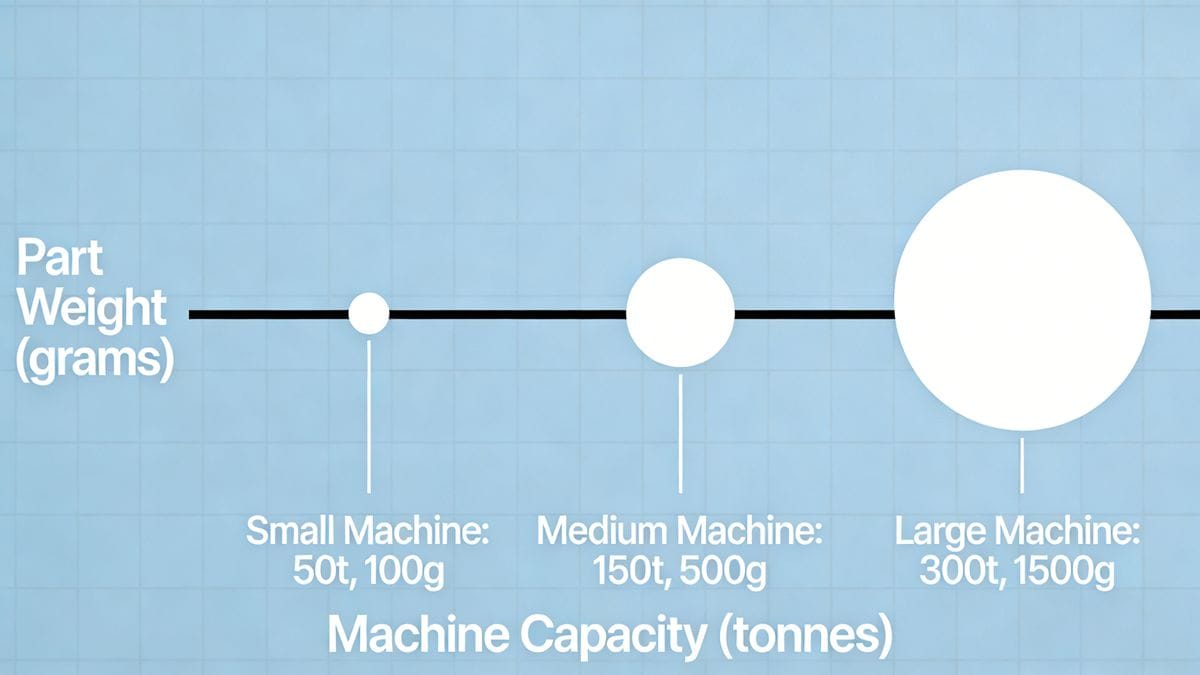
✅ 解決: 機械の射出容量が(部品+ランナー)重量を15%以上上回ることを確認してください。総射出重量は、機械の可塑化能力の85%以下である必要があります。
[Image: Infographic comparing machine capacity vs. part weight requirements. Alt text: Injection molding machine sizing guide to prevent short shots]
2. 材料供給の不均一性
✅ 解決: 材料の詰まり、ペレットサイズの不均一性、または供給口の過熱がないか確認してください。ホッパーを清掃するか、冷却ジャケットを取り付けるか、または重量式供給方式に切り替えてください。
3. 材料の流動性が低い
✅ 解決:
- ゲート、ランナー、スプルーを拡大し、ゲートの位置を最適化する。
- 流動性向上添加剤を添加する(材料仕様書に従って)
- 再粉砕比率を下げる( 「パラメーターを調整してもショートショットが続く場合は、まず金型設計を疑ってください。慢性的なショートショットの70%は、機械設定ではなく、ゲート、ベント、または熱設計に起因しています。」
> — 自動車ティア1サプライヤー、シニアプロセスエンジニア
[^1]: Understanding flow resistance is crucial for optimizing injection molding processes and preventing defects. [^2]: Explore how these parameters influence the quality of molded parts and prevent defects. [^3]: Learn about material rheology to improve flow characteristics and enhance product quality.
よくある質問
ショートショットとは何ですか?
ショートショット(不完全充填、アンダーフィルとも呼ばれる)は、溶融プラスチックが固化する前に金型キャビティを完全に満たさない場合発生します。この欠陥は、薄肉部、複雑な形状、または流路の終端でよく発生し、材料の欠落や不適合部品の原因となります。根本的な問題は? [Excessive flow resistance](https://ideal-pro.com/how-injection-speed-profiling-affects-injection-molding-part-quality-a-technical-guide/)[^1] 溶融物の進行を阻止する。
主な影響要因には、部品の肉厚、金型および溶融温度、射出圧力および速度、材料レオロジー、ゲート/ベント設計などがあります。
以下は、生産効率と品質管理を最適化するために、エンジニアが検証済みの体系的なショートショット診断および解決ガイドです。
1. 小型射出成形機
✅ 解決: 射出成形機の射出容量が(部品+ランナー)重量を15%以上上回ることを確認してください。総射出重量は、機械の可塑化能力の85%以下である必要があります。[画像:機械容量と部品重量要件を比較したインフォグラフィック。代替テキスト:ショートショットを防ぐための射出成形機サイズ選定ガイド]
2. 材料供給の不均一性
✅ 解決: 材料の詰まり、ペレットサイズの不均一性、または供給口の過熱がないか確認してください。ホッパーを清掃するか、冷却ジャケットを取り付けるか、または重量式供給方式に切り替えてください。
3. 材料の流動性が低い
✅ 解決: ゲート、ランナー、スプルーを拡大する。ゲート位置を最適化する。流動性向上添加剤を追加する(材料仕様に従って)。再粉砕比率を下げる(
4. 潤滑油の過剰使用または部品の摩耗
✅ 解決: 内部/外部潤滑剤の含有量を減らしてください。溶融物の逆流を最小限に抑えるため、摩耗したネジ、逆止弁、またはバレルを点検し、必要に応じて交換してください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean