 日本語



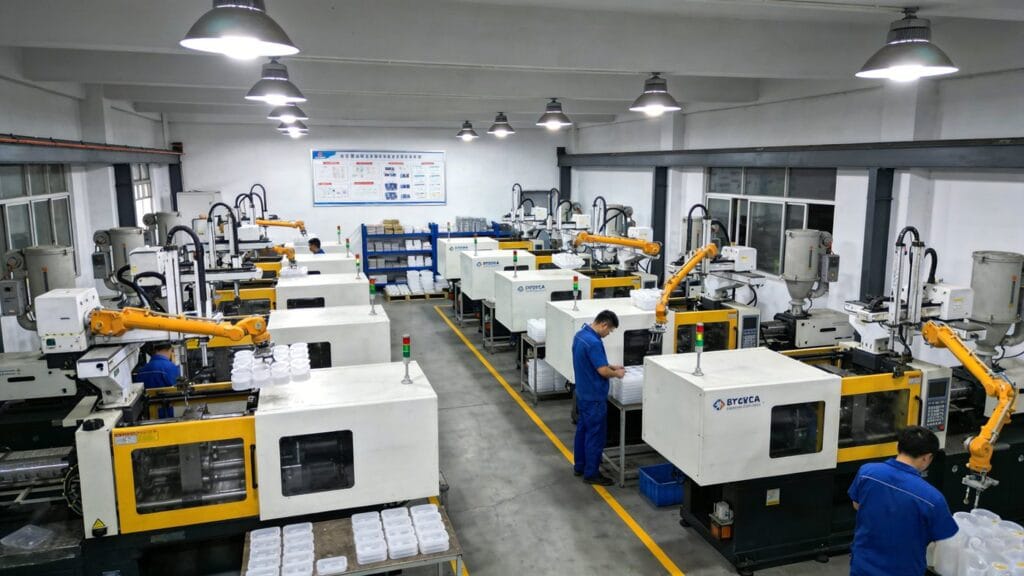
不可欠 射出成形[^1] Process Knowledge Every Newcomer Should Know**
プラスチック部品の射出成形プロセスは、主に4つの段階から構成されます。 充填, 梱包(保持圧力), 冷却, そして 射出. These stages are tightly interlinked and collectively determine the final quality of the molded part. Importantly, they form a single, continuous cycle—each phase influencing the next.
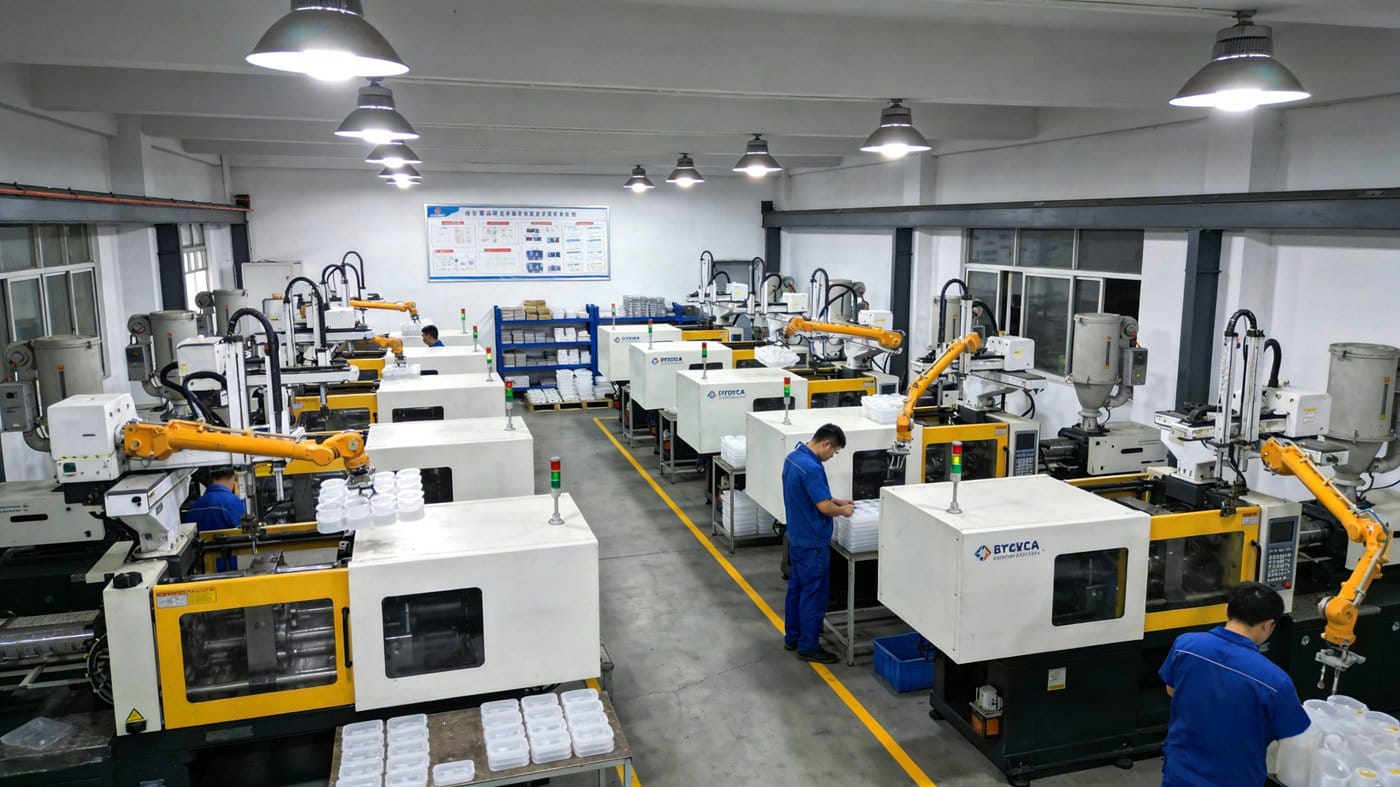
1. 充填段階
充填工程は射出成形サイクルの最初のステップであり、金型が閉じて射出が開始された時点から始まり、キャビティの約95%が溶融プラスチックで満たされた時点で終了します。
理論的には充填時間の短縮は生産性の向上につながるが、材料特性、部品形状、機械性能といった現実世界の制約により、射出成形の速度には限界がある。
高速充填
高速噴射では、せん断速度が大幅に増加します。 せん断減粘性 (ほとんどの熱可塑性樹脂に共通する非ニュートン流体特性である)流動性の低下により、粘度が低下し、全体の流動抵抗が減少します。さらに、局所的な粘性加熱により、金型壁付近の固化した表面層が薄くなります。薄肉部では冷却効果が比較的弱いため、高速流動の利点が支配的になります。
低速充填
対照的に、低速充填ではせん断速度が低下し、局所的な粘度が高くなり、流動抵抗が増大する。冷たい金型壁への熱伝達が支配的になり、溶融物の表面が急速に固化する。粘性加熱が最小限に抑えられるため、より厚い凝固層が形成され、特に薄い部分で抵抗がさらに増加する。
溶接線(編み線)
により 噴水の流れ溶融前線が前進する際、ポリマー鎖は流れの方向に平行に整列します。2つの溶融前線が合流する場合(例えば、インサート周辺や複数のゲートから合流する場合)、特に合流領域の温度、圧力、滞留時間が異なる場合、整列した鎖は完全に絡み合うことができません。これにより、微細構造の弱点が生じ、 溶接線 適切な照明下で。
溶接線の強度は温度に大きく左右される。
- 高温溶接鎖の可動性が向上することで、より深い相互拡散とより強い結合が可能になります。
- 低温溶接鎖の絡まりが悪いと、接合部が弱く脆くなり、応力が加わるとひび割れやすくなります。
2. 充填(保持圧力)段階
キャビティ充填後、パッキング工程では持続的な圧力を加えて溶融物を圧縮し、体積収縮を補償し、部品密度を高める。
主な特徴:
- 空洞はすでに満杯で、背圧が高い。
- スクリューの動きは最小限かつ緩やかで、充填量に比べて流量はごくわずかである。
- 溶融物が急速に冷却・凝固するにつれて粘度が急激に上昇し、空洞抵抗が非常に高くなる。
- 充填作業はゲートが完全に凍結して閉じるまで続けられる。この時点が、キャビティ内の圧力が最大となる点である。
梱包中:
- プラスチックは高圧下でわずかに圧縮性を示し、圧力が最も高い箇所に密度の高い領域が形成される。
- 凝固する溶融物は圧力伝達媒体として働き、 金型開口力 (also called 膨張力).
- この力に対抗し、バリ、部品の変形、さらには金型の分離を防ぐためには、適切な型締め力が不可欠です。
? 実用的なヒント射出成形機を選ぶ際は、金型を閉じた状態に保つだけでなく、部品の完全性を損なうことなく効果的な成形を可能にするために、十分な型締め力を持つものを選ぶようにしてください。
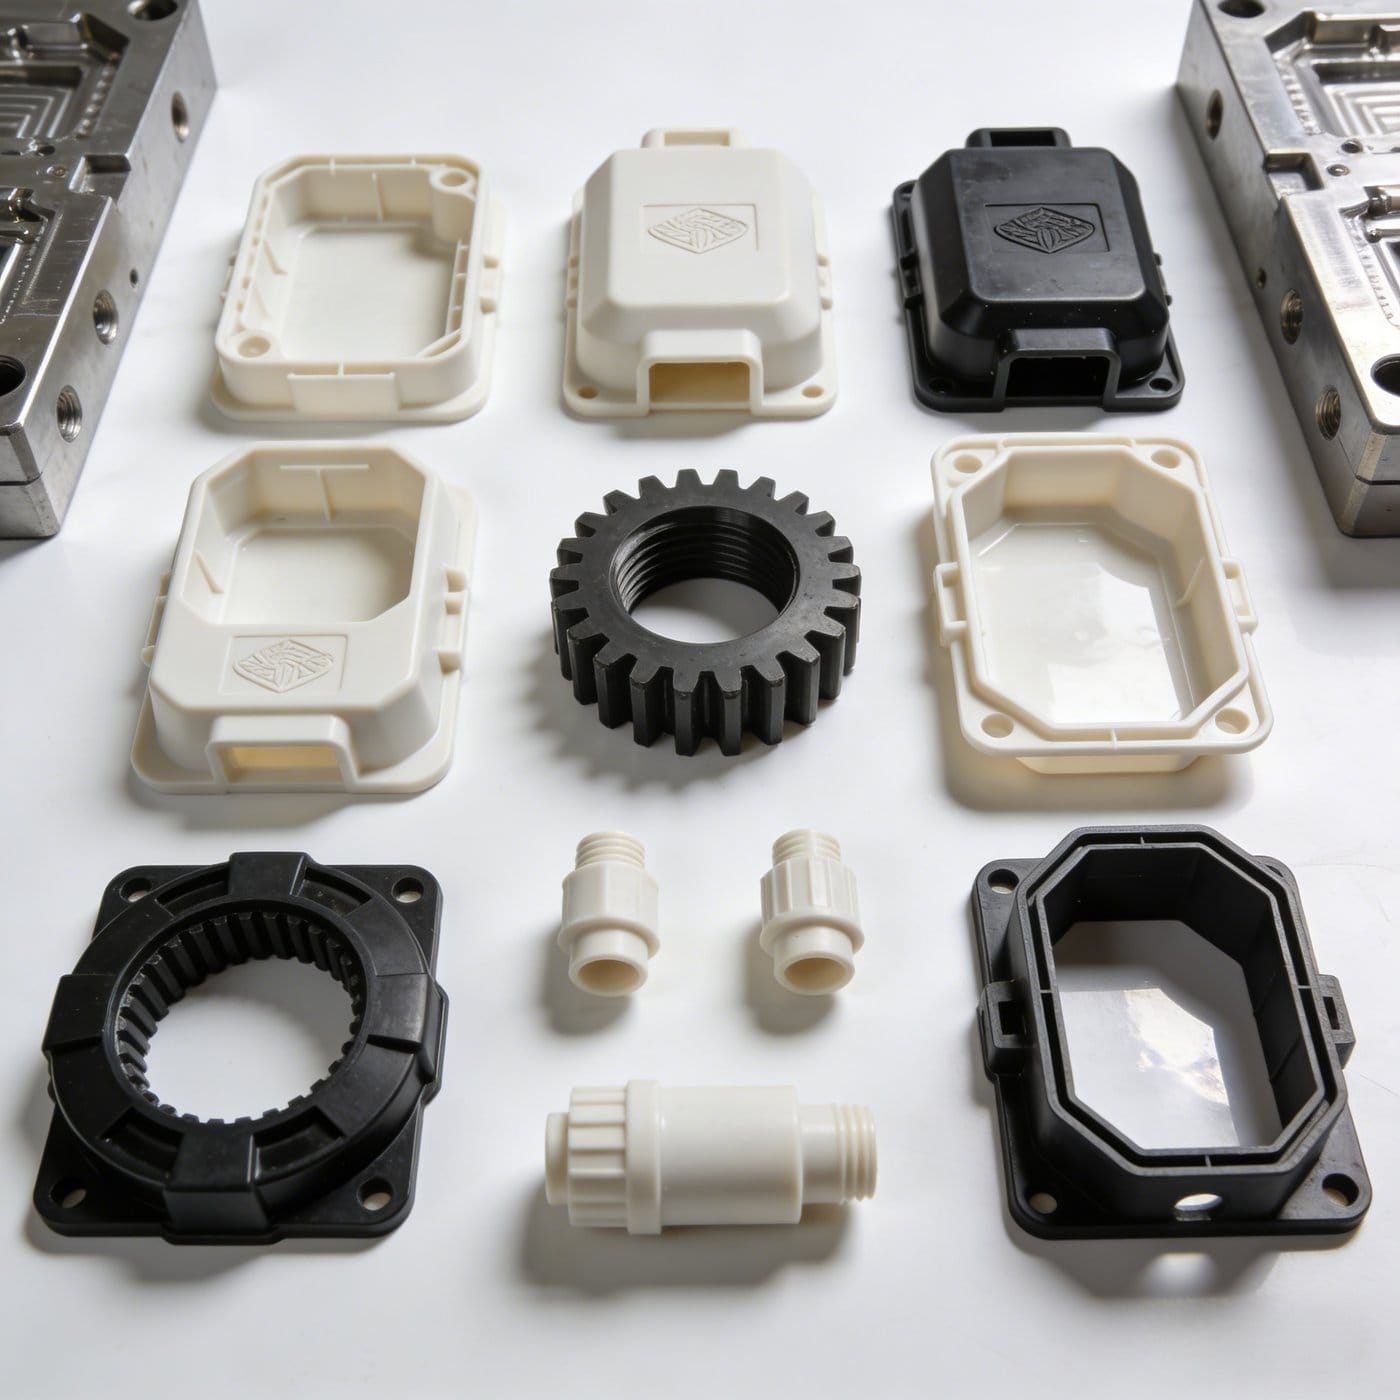
3. 冷却段階
冷却は、おそらく最も重要かつ時間のかかる段階であり、 総サイクル時間の70~80%. Efficient cooling directly impacts productivity, cost, and part quality.
冷却が重要な理由
- 部品は射出時に形状を維持できる程度に固化する必要がある。
- 冷却が不十分または不均一だと、反り、ヒケ、内部応力、寸法不安定性などが生じる。
熱除去経路
- 熱の約95%は溶融金属から金型へと伝導される。
- 金型から発生した熱は、金型鋼を通して伝導によって冷却チャネルに伝達され、その後、冷却液によって対流によって除去される。
- 約5%のみが(放射/対流によって)直接周囲の空気中に放出される。
冷却速度に影響を与える要因
| 要素 | 影響 |
|---|---|
| 部品壁厚 | 冷却時間 ∝ (厚さ)² — 厚さを2倍にすると冷却時間は4倍になる。 |
| 金型材料 | 熱伝導率が高いほど(例:ベリリウム銅とP20鋼の比較)、熱の放出が速くなります。 |
| 冷却チャネル設計 | 空洞に近づくほど、直径が大きくなるほど、チャネルが増えるほど、冷却効果が向上する。 |
| 冷却液流量 | 乱流(Re > 4000)は熱伝達効率を最大化する。 |
| 冷却液の特性 | 低粘度+高熱伝導率+低温=性能向上。 |
| プラスチック素材 | 高い熱伝導率+低い比熱=より速い冷却。 |
| プロセス設定 | 溶融温度が高い、金型温度が高い、または射出温度が低い場合、より長い冷却時間が必要になります。 |
冷却システム設計の原則
- 部品全体を均一かつ迅速に冷却するようにしてください。
- 加工やメンテナンスの容易性を考慮し、標準サイズの冷却穴を使用してください。
- 部品の形状(壁厚、体積、重要な特徴)に基づいてチャネルレイアウトを最適化します。
- 流量、圧力損失、および熱性能のバランスを取る。
> ⚠️ 冷却設計が不十分だと、サイクル時間が長くなり、コストが増加し、部品の不良につながります。初期投資に時間をかけることで、生産効率の向上という形で大きな利益が得られます。
4. 射出段
排出は最終工程だが、決して簡単な作業ではない。完全に固化した後でも、不適切な排出は歪み、表面の傷、破損の原因となる可能性がある。
一般的な排出方法
イジェクターピン(押しピン)
- 堅牢な構造を持ち、表面が装飾的でない部品に最適です。
- ピンは均等に配置する必要があり、できれば高抵抗領域(例えば、リブ、ボス)や部品の剛性が最も高い場所に配置するのが望ましい。
- 細い部分や繊細な部分にはピンを刺さないようにしてください。
ストリッパープレート(排出プレート)
- ピン跡が許容されない深絞り加工、薄肉容器、または透明部品に最適です。
- スムーズな動作で、大きく均一な排出力を発揮し、目に見える痕跡も残りません。
設計上のヒント:金型設計時には必ず射出力をシミュレーションしてください。抜き勾配、アンダーカット、部品の柔軟性を考慮して、固着を最小限に抑え、スムーズな離型を実現しましょう。
まとめ
射出成形における4段階の工程(充填、保圧、冷却、射出)を習得することは、プラスチック製造業界に携わる者にとって基礎となる。各工程には複雑な物理現象(レオロジー、熱伝達、力学)が関わっており、パラメータのわずかな変化でも品質と効率に大きな影響を与える可能性がある。
初心者の方へ:まずは実際の製造工程を観察し、部品の欠陥(溶接線、ヒケ、反りなど)を分析し、それらを工程設定と関連付けることから始めましょう。時間をかけて直感が養われ、真の工程習得が始まります。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean