 Nederlands



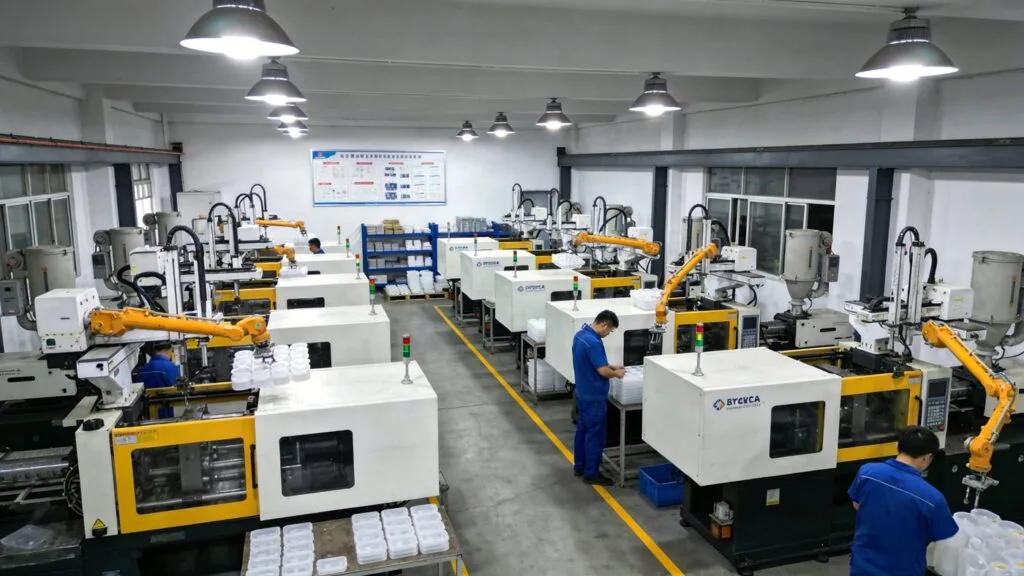
Essentieel Spuitgieten[^1] Proceskennis die elke nieuwkomer zou moeten weten**
Het spuitgietproces voor kunststofonderdelen bestaat uit vier kernfasen: vulling, verpakking (houddruk), koeling, en uitwerping. These stages are tightly interlinked and collectively determine the final quality of the molded part. Importantly, they form a single, continuous cycle—each phase influencing the next.
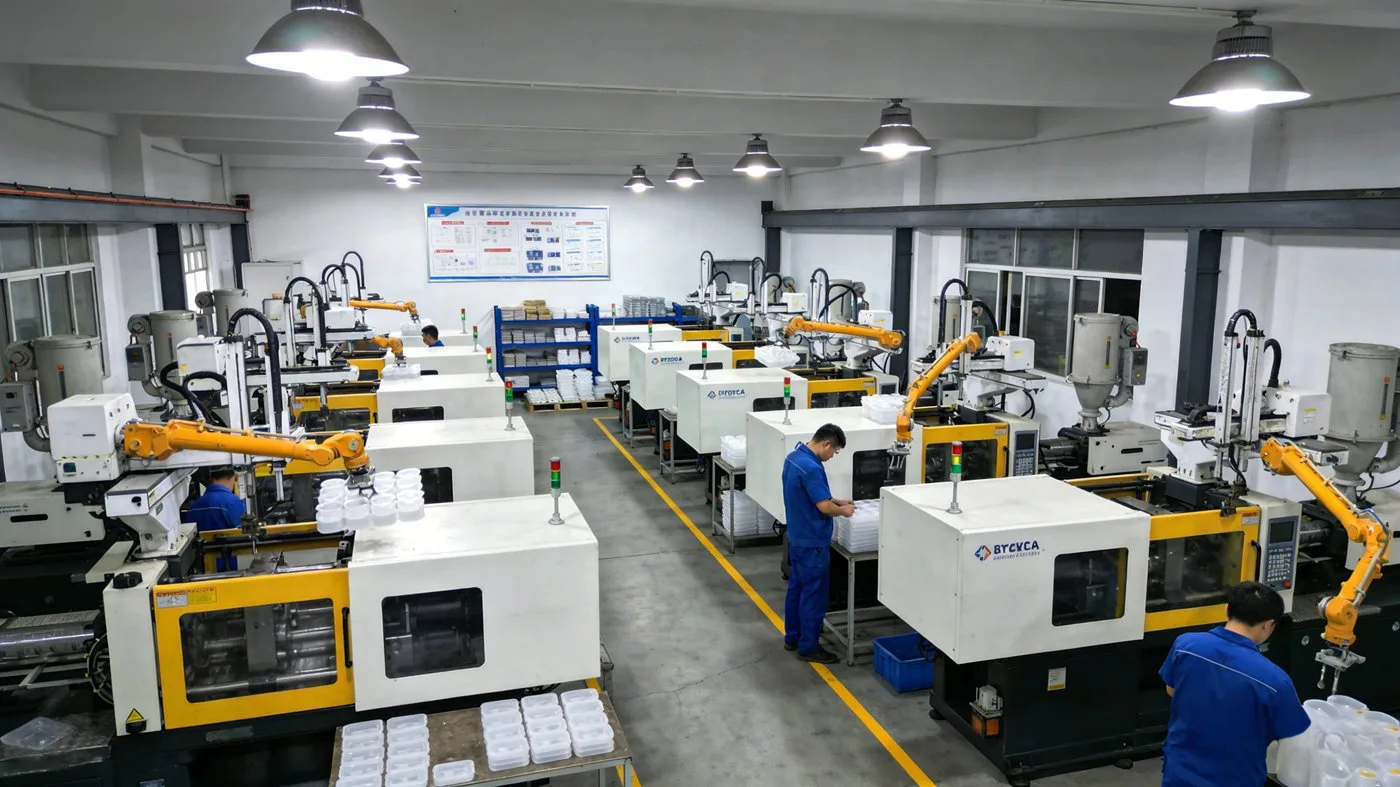
1. Vulfase
De vulfase is de eerste stap in de injectiecyclus, die begint wanneer de matrijs sluit en het injecteren begint, en eindigt wanneer ongeveer 95% van de holte gevuld is met gesmolten kunststof.
While theoretically shorter filling times improve productivity, real-world constraints—including material properties, part geometry, and machine capabilities—limit how fast injection can be performed.
Vullen met hoge snelheid
Bij hoge injectiesnelheden neemt de afschuifsnelheid aanzienlijk toe. Als gevolg van afschuifverdunnend gedrag (een niet-Newtonse eigenschap van de meeste thermoplasten), daalt de viscositeit, waardoor de algehele stromingsweerstand afneemt. Bovendien wordt door plaatselijke viskeuze verwarming de gestolde huidlaag vlak bij de matrijswand dunner. In dunwandige secties zijn de koelingseffecten relatief zwak, zodat de voordelen van hoge snelheid overheersen.
Vullen met lage snelheid
In contrast, low-speed filling results in lower shear rates, higher local viscosity, and greater flow resistance. Heat transfer to the cold mold walls becomes dominant, rapidly solidifying the melt surface. With minimal viscous heating, a thicker frozen layer forms—further increasing resistance, especially in thinner regions.
Laslijnen (Breilijnen)
Vanwege fonteinstroom, polymer chains at the advancing melt front align parallel to the flow direction. When two melt fronts meet (e.g., around inserts or from multiple gates), their aligned chains cannot fully entangle—especially if the meeting zones differ in temperature, pressure, or residence time. This creates microstructural weakness, visible as a laslijn onder de juiste verlichting.
De sterkte van laslijnen is sterk afhankelijk van de temperatuur:
- Lassen op hoge temperatuur: Een betere ketenmobiliteit zorgt voor een diepere interdiffusie en een sterkere binding.
- Lassen bij lage temperatuur: Poor chain entanglement leads to weak, brittle joints—prone to cracking under stress.
2. Verpakkingsfase (houddruk)
Na het vullen van de caviteiten oefent de verpakkingsfase aanhoudende druk uit om de smelt te verdichten, volumetrische krimp te compenseren en de dichtheid van het product te verhogen.
Belangrijkste kenmerken:
- De holte is al vol; de tegendruk is hoog.
- Screw movement is minimal and slow—flow is negligible compared to filling.
- Als de smelt afkoelt en snel stolt, neemt de viscositeit sterk toe, waardoor de holteweerstand zeer hoog wordt.
- Packing continues until the gate freezes shut—the point at which the highest cavity pressure is reached.
Tijdens het inpakken:
- Plastic exhibits slight compressibility under high pressure → denser regions form where pressure is highest.
- De stollende smelt werkt als een drukoverbrengend medium en genereert schimmelopeningskracht (ook wel opbollende kracht).
- Voldoende klemkracht is essentieel om deze kracht tegen te gaan en uitvloeiing, vervorming van onderdelen of zelfs scheiding van de matrijs te voorkomen.
? Praktische tip: Always select an injection molding machine with sufficient clamping force—not just to hold the mold closed, but to enable effective packing without compromising part integrity.
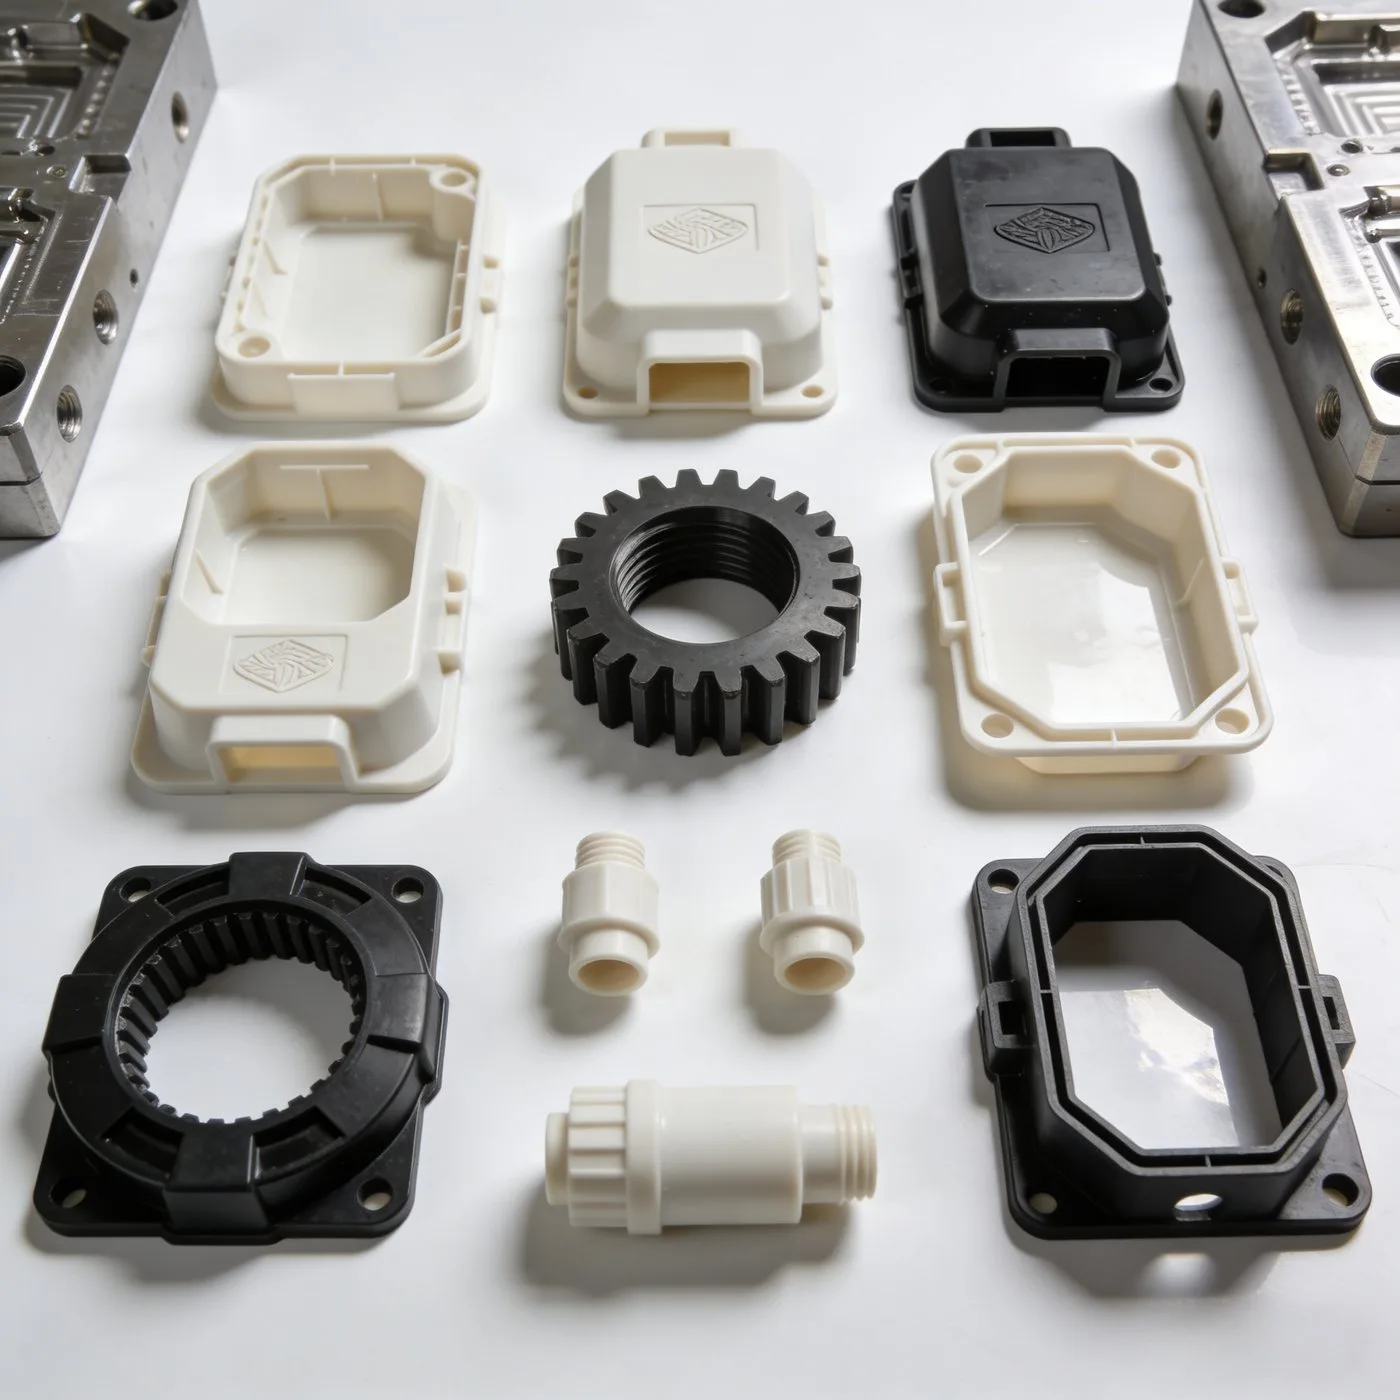
3. Koelfase
Cooling is arguably the most critical—and time-consuming—phase, accounting for 70–80% of the total cycle time. Efficiënte koeling heeft een directe invloed op de productiviteit, de kosten en de kwaliteit van de werkstukken.
Waarom koeling belangrijk is
- Onderdelen moeten voldoende stollen om hun vorm te behouden bij het uitwerpen.
- Onvoldoende of ongelijkmatige koeling veroorzaakt kromtrekken, zinksporen, inwendige spanningen en dimensionale instabiliteit.
Warmteverwijderingstraject
- Er wordt ~95% warmte van de smelt in de matrijs geleid.
- Vanuit de matrijs wordt de warmte via geleiding door het matrijsstaal overgedragen naar koelkanalen, die vervolgens via convectie door koelmiddel worden afgevoerd.
- Slechts ~5% dissipeert direct naar de omgevingslucht (via straling/convectie).
Factoren die de koelsnelheid beïnvloeden
| Factor | Invloed |
|---|---|
| Onderdeel Wanddikte | Cooling time ∝ (thickness)² — doubling thickness quadruples cooling time. |
| Vormmateriaal | Hogere thermische geleidbaarheid (bijv. beryllium-koper vs. P20-staal) = snellere warmteafvoer. |
| Ontwerp koelkanaal | Closer proximity to cavity, larger diameter, more channels → better cooling. |
| Doorstroomsnelheid koelmiddel | Turbulente stroming (Re > 4000) maximaliseert de efficiëntie van de warmteoverdracht. |
| Eigenschappen koelmiddel | Lagere viscositeit + hogere thermische geleidbaarheid + lagere temperatuur = betere prestaties. |
| Kunststof | Hoge thermische geleidbaarheid + lage soortelijke warmte = snellere afkoeling. |
| Procesinstellingen | Higher melt temp, higher mold temp, or lower ejection temp → longer cooling required. |
Principes voor het ontwerp van koelsystemen
- Zorg voor gelijkmatige, snelle koeling over het hele onderdeel.
- Gebruik koelgaten van standaardafmetingen voor eenvoudige bewerking en onderhoud.
- Optimaliseer de kanaallay-out op basis van de productgeometrie: wanddikte, volume en kritieke kenmerken.
- Balanceer debiet, drukval en thermische prestaties.
> ⚠️ Poor cooling design = longer cycles, higher costs, and defective parts. Invest time upfront—it pays dividends in production efficiency.
4. Uitwerpfase
Ejection is the final step—but far from trivial. Even after full solidification, improper ejection can cause distortion, surface marks, or breakage.
Gebruikelijke uitwerpmethoden
Uitwerpspelden (Pushpins)
- Het beste voor onderdelen met een robuuste structuur en niet-cosmetische oppervlakken.
- De pennen moeten gelijkmatig geplaatst worden, bij voorkeur op plaatsen met een hoge weerstand (bijv. ribben, nokken) en waar de stijfheid van het onderdeel het grootst is.
- Plaats geen spelden op dunne of delicate gelaatstrekken.
Stripplaat (uitwerpplaat)
- Ideaal voor diepgetrokken, dunwandige containers of transparante onderdelen waarbij speldenmarkeringen onaanvaardbaar zijn.
- Biedt een grote, gelijkmatige uitwerpkracht met een soepele beweging en zonder zichtbare markeringen.
Ontwerptip: Simuleer altijd uitwerpkrachten tijdens het matrijsontwerp. Houd rekening met ontwerphoeken, ondersnijdingen en flexibiliteit van het product om kleven te minimaliseren en een schone lossing te garanderen.
Eindgedachten
Mastering the four-stage injection molding cycle—filling, packing, cooling, and ejection—is foundational for anyone entering plastics manufacturing. Each stage involves complex physics (rheology, heat transfer, mechanics), and small changes in parameters can have outsized effects on quality and efficiency.
For newcomers: Start by observing real cycles, analyzing part defects (e.g., weld lines, sink marks, warpage), and correlating them back to process settings. Over time, you’ll develop intuition—and that’s when true process mastery begins.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean