 日本語



オンラインオーダーメイド インサート成形サービス
- 迅速かつ正確な見積もり インサートの仕様と3Dファイルを送信して、即座に製造可能性分析と競争力のある価格をご提示します
- 完全な封止ソリューション 金属インサート、コネクタ、ファスナーを高強度プラスチックハウジングに永久成形
- 最適なインサート配置、接着強度、および材料選択のためのDFM分析に関する専門的なエンジニアリングサポート
- 試作品から量産まで、少量検証から大量生産までシームレスにスケールアップ
- 信頼性の高い性能 緩みや二次的な固定を不要にする、堅牢で防水性の高いアセンブリを実現します。
新しいインサート成形プロジェクトを始めましょう!

カスタムパーツの即時価格見積もり
CADファイルをここにドロップするか、 クリックして閲覧する ステップSTPIGESSTLOBJ3MF土曜日SLDPRTX_T CADデータをアップロードして、即座に見積もりを取得世界中のエンジニアや調達責任者から信頼されています
多くの企業から信頼を寄せられています数多くの企業

IDEAL PRO Manufacturingは、20年以上にわたり、3,000件以上の射出成形プロジェクトを99.8%の納期遵守率で実現し、世界中の1,000社以上のお客様のために、複雑なコンセプトを生産可能な現実へと変えてきました。
インサート成形とは何ですか?
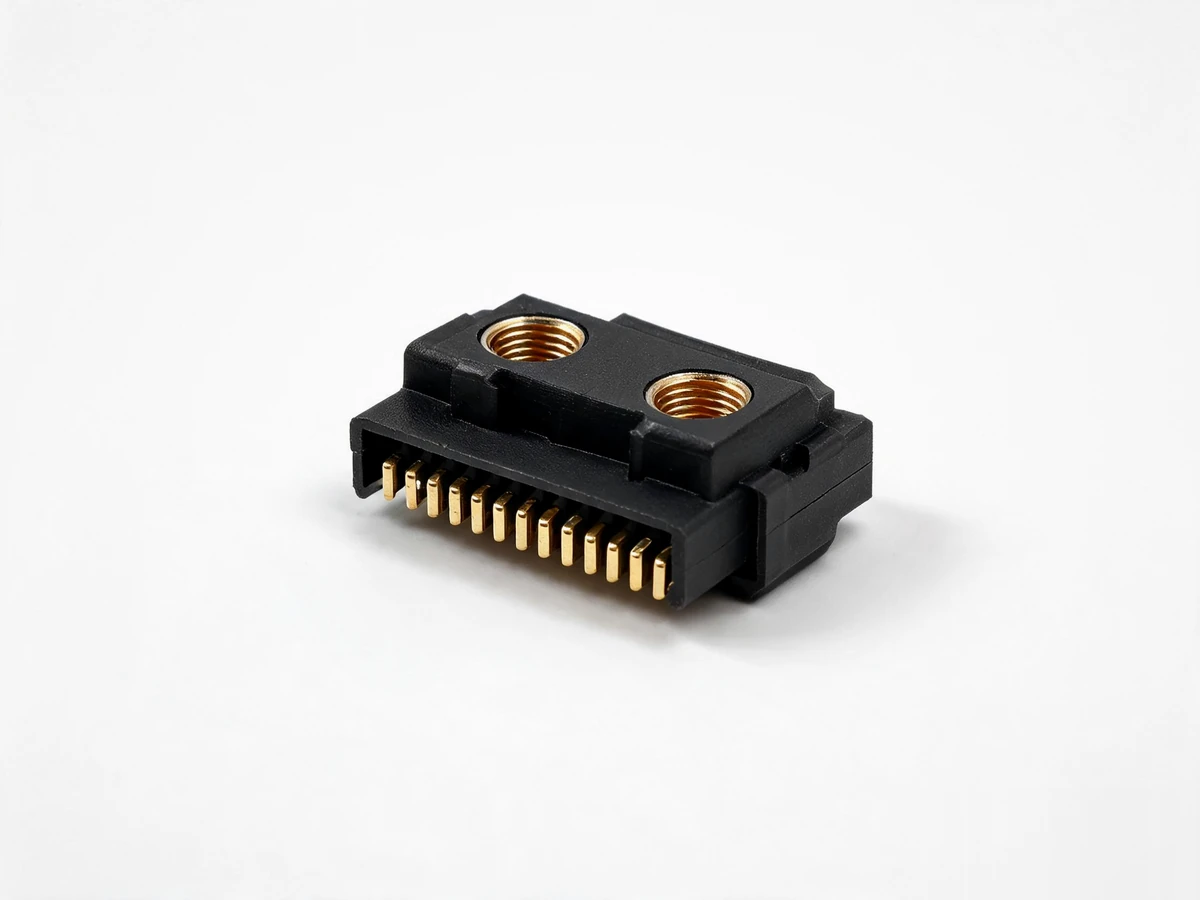
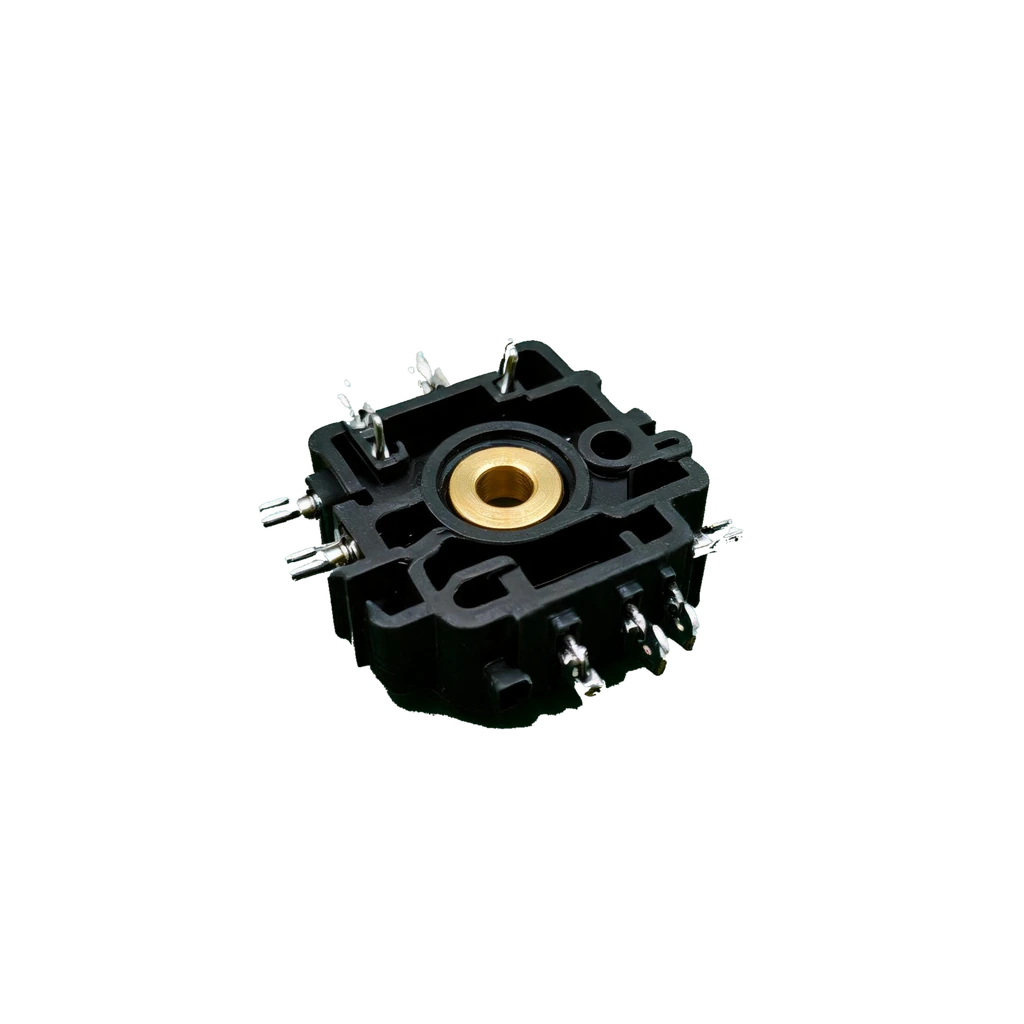
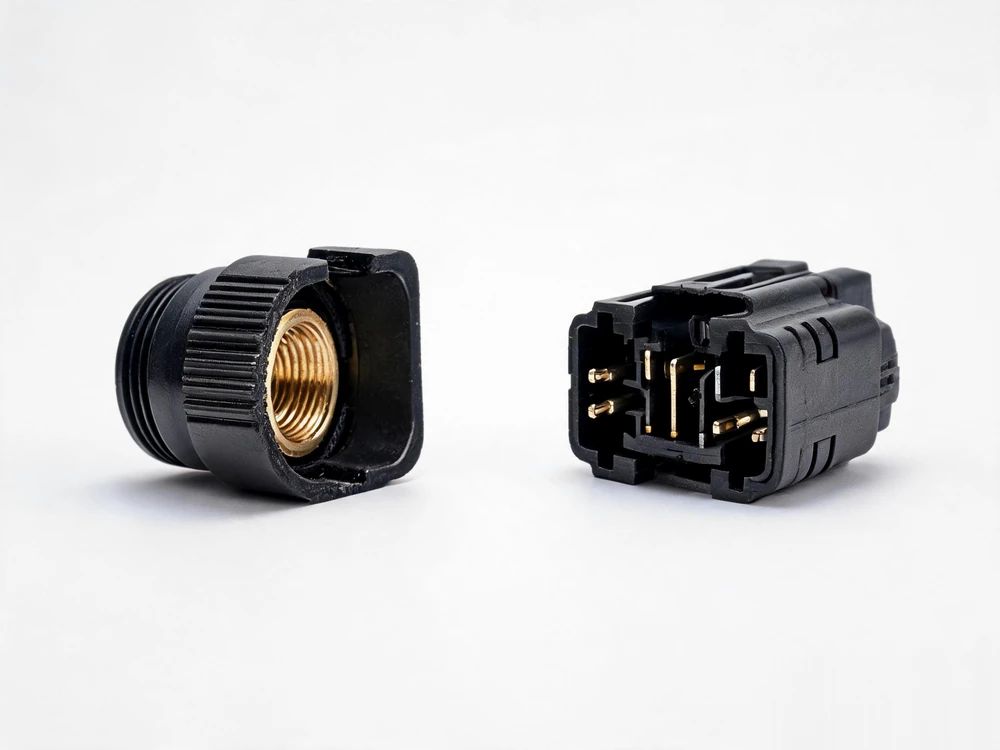
インサート成形は、信頼性に欠ける多部品アセンブリという重大な課題を解決します。これは、金属製ファスナー、電子コネクタ、センサーなどの既製部品を、単一のサイクルで射出成形プラスチック内に永久的に封入する精密製造プロセスです。これにより、緩みやすい部品を排除し、サプライチェーンを簡素化し、製品の耐久性を向上させる、堅牢で一体型の部品が実現します。
IDEAL PRO Manufacturingでは、故障を防ぐインサート成形ソリューションを開発しています。金属、セラミック、複合材などのインサートを選定・配置することで、必要な箇所に的確な強度、導電性、熱特性を付与します。その結果、材料同士が完璧かつ一体化し、自動車、電子機器、医療機器など、最も要求の厳しい用途においても高い信頼性を実現します。
インサート成形
ツーリングソリューション
当社は、部品の緩みや組み立て不良を排除する、信頼性の高いインサート成形ソリューションを開発しています。金属、セラミック、センサーなどをプラスチックに完全かつ永続的に接合することで、性能を確保し、サプライチェーンを簡素化し、試作品から量産までのプロセスを加速させるには、ぜひ当社にご相談ください。
ラピッドプロトタイピングツール
精密成形プロトタイプを数日で作成することで、設計リスクを軽減し、市場適合性を検証できます。当社の迅速なアルミニウム金型は、高コストな量産金型に投資する前に、インサートの完全性、材料の接合性、ユーザーエクスペリエンスをテストできる、実際に機能する部品を製造します。これは、設計を実証し、関係者の賛同を得るための、最も迅速かつ費用対効果の高い方法です。
インサート成形材料の選択
IDEAL PRO Manufacturingは、特定の熱可塑性樹脂と熱硬化性ポリマーを、耐久性、性能、コスト効率といったお客様の用途における重要なニーズと組み合わせることで、高性能な材料ソリューションを設計します。
プラスチック
腹筋
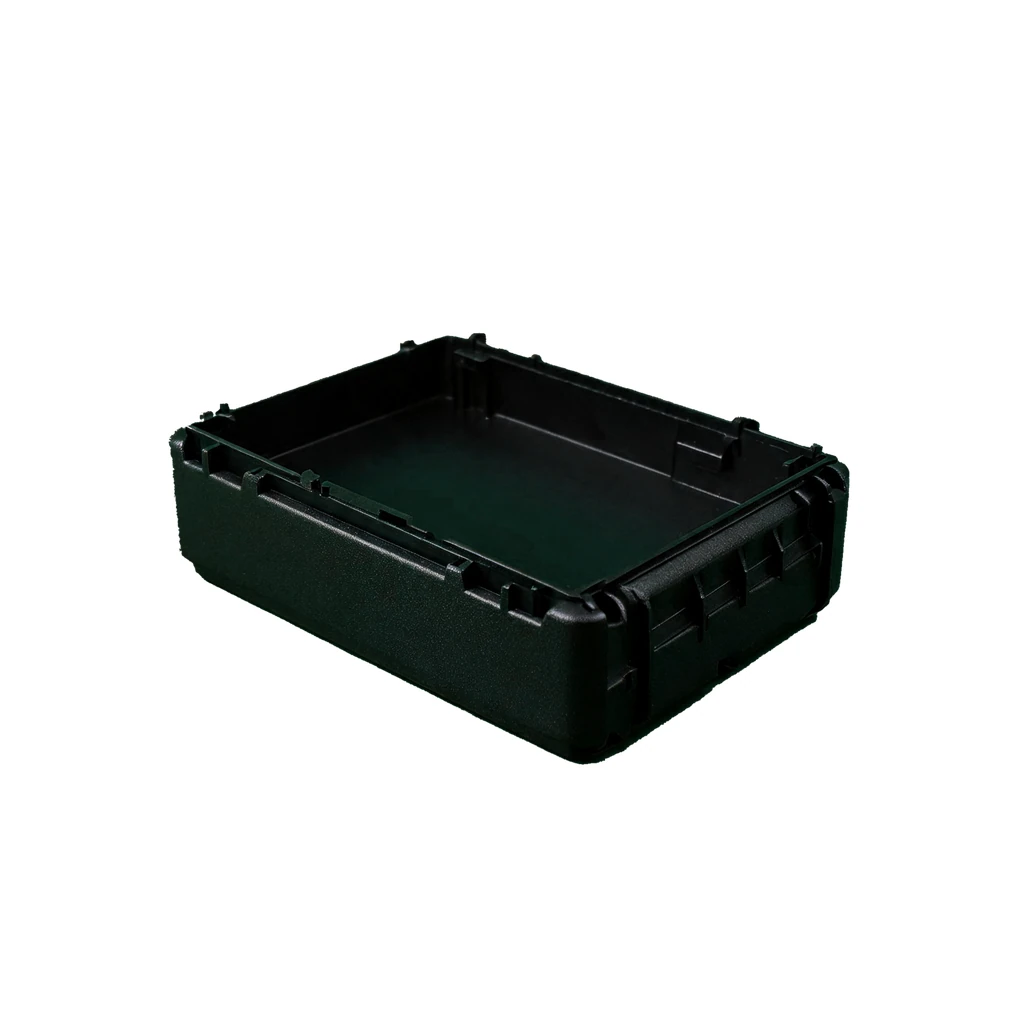
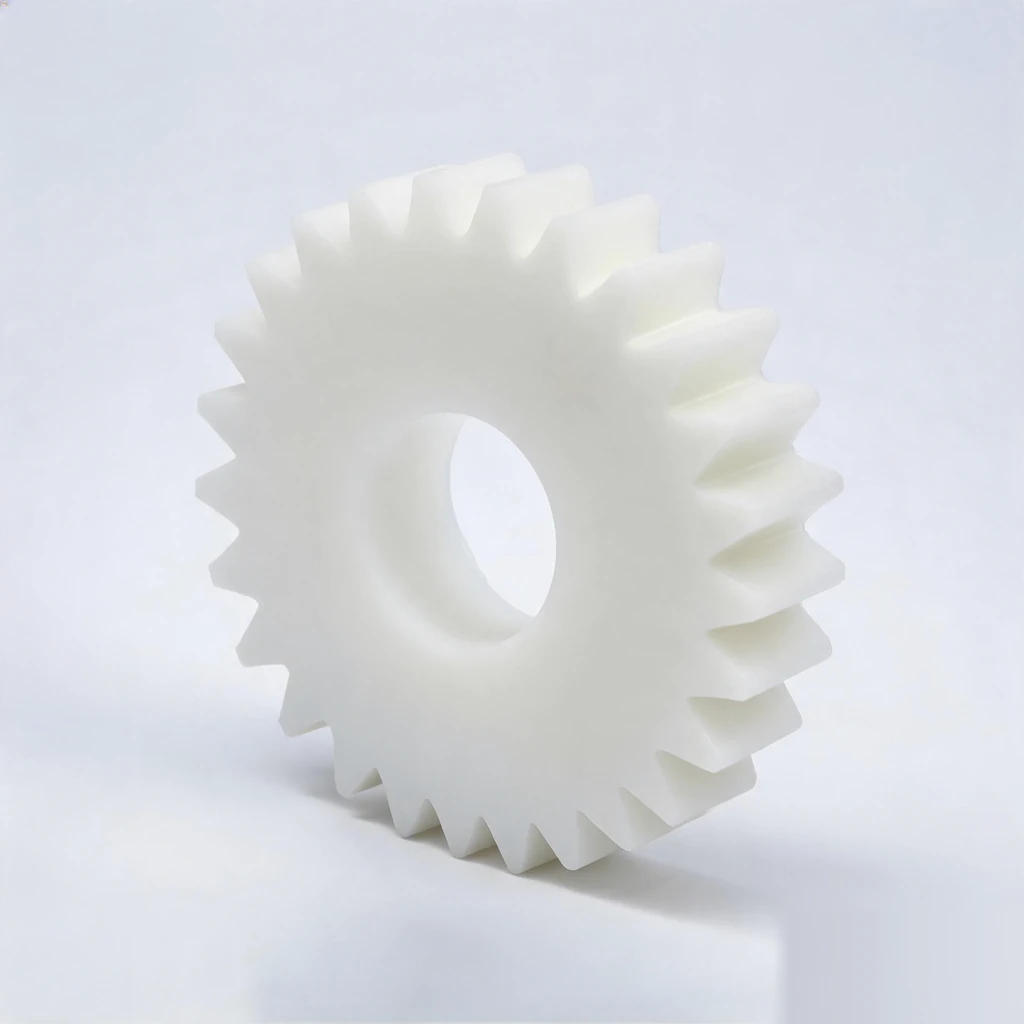
ABS樹脂は耐衝撃性、構造強度、加工の容易さを備えているため、耐久性とコスト効率が求められる筐体、試作品、機能部品に最適です。
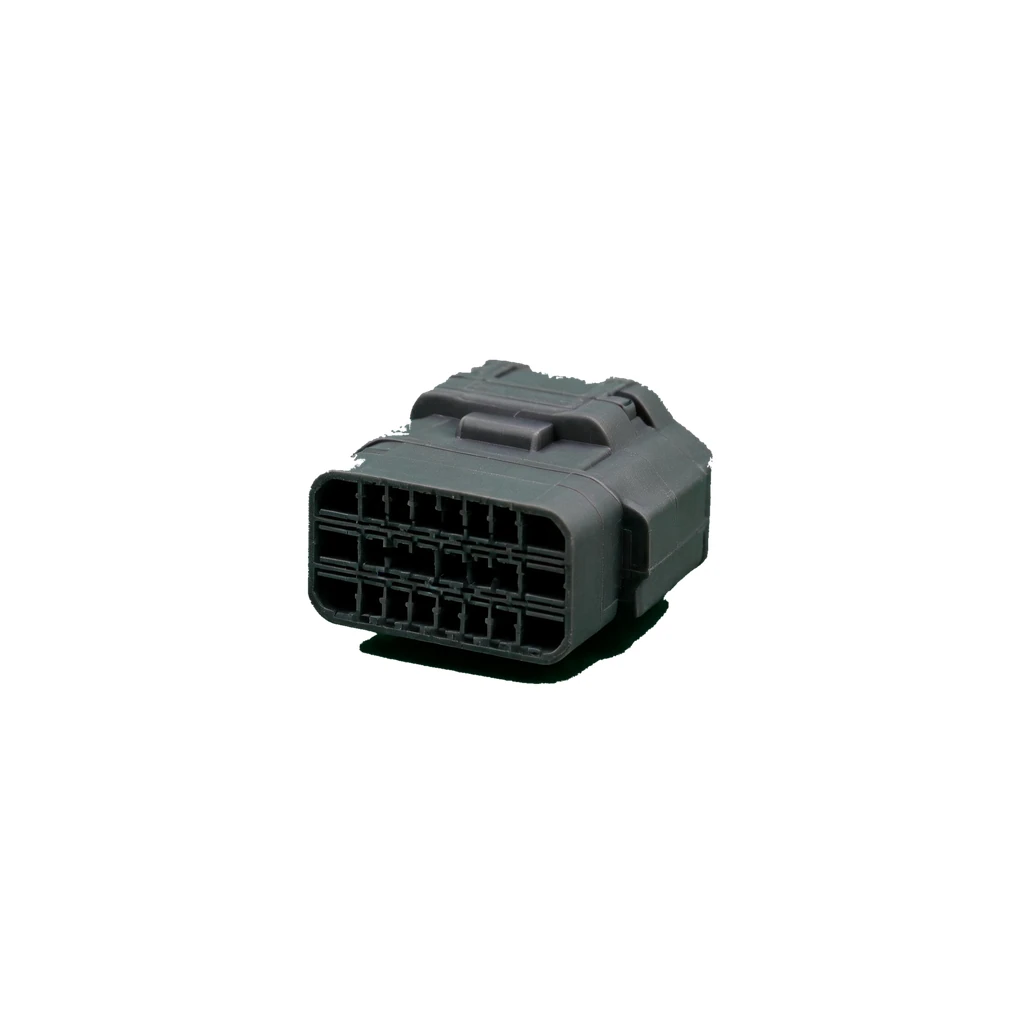
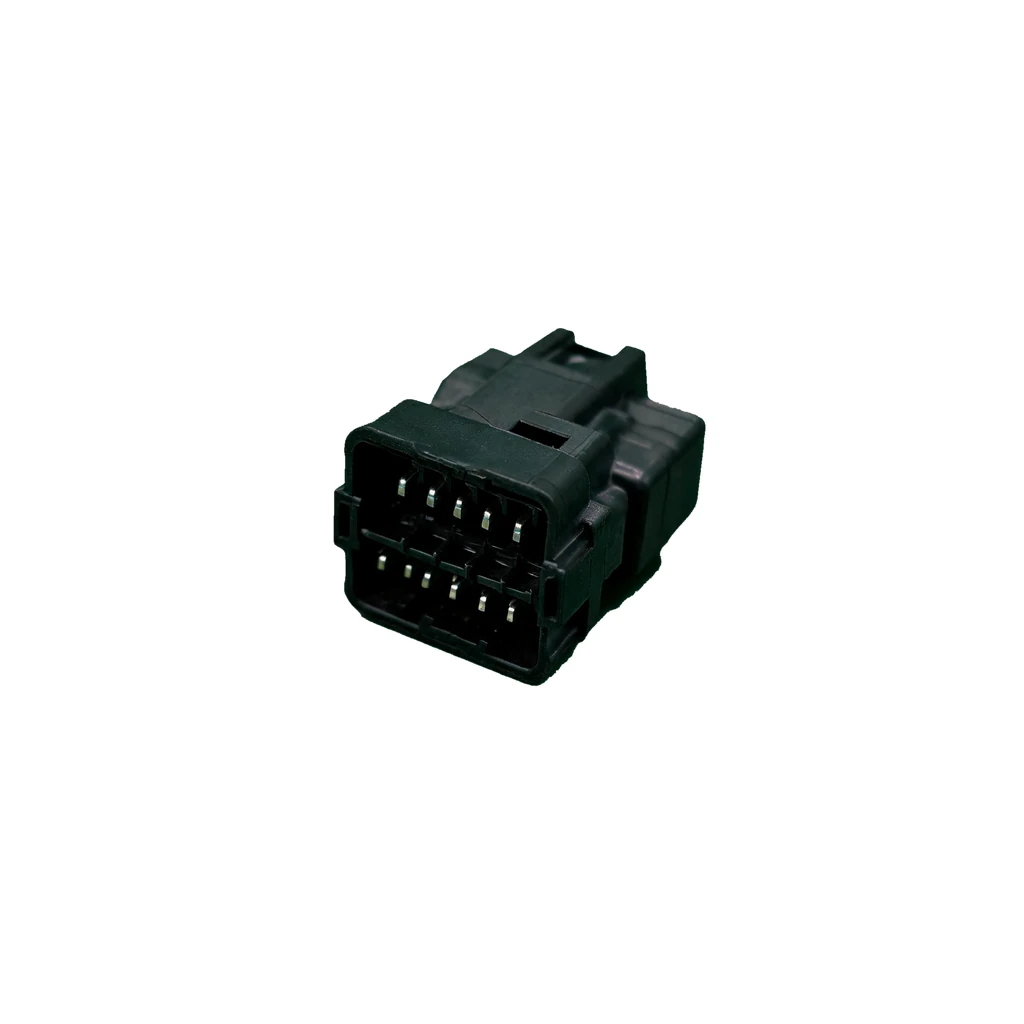

専門家による材料に関するアドバイスを受けましょう!
ファイルをアップロードするIDEAL PRO社製インサート成形製造能力
組み立てミスや部品の不良を解消します。当社のインサート成形ソリューションは、材料を恒久的に一体化することで、信頼性の高い機能的な部品を生み出します。これらの設計パラメータに従うことで、製造性を確保し、納期を短縮し、堅牢で生産準備の整った部品を提供できます。
31.50 × 39.37 × 15.75 インチ
0.08 × 0.08 × 0.08 インチ
0.020~0.118インチ
±0.00098インチ
(ねじ、 コネクタ、および補強材用)
材料CoC、PPAP形式の文書
(金型製作のキックオフから 試作品の納品まで)
| 基準 | 説明 |
|---|---|
| 部品の最大サイズ | 800 ×
1000 × 400 mm 31.50 × 39.37 × 15.75 インチ |
| 最小部品サイズ | 2 × 2 ×
2 mm 0.08 × 0.08 × 0.08 インチ |
| 基材壁厚 | 0.5~
3.0 mm 0.020~0.118インチ |
| 寛容 | ±0.025
mm ±0.00098インチ |
| 挿入物 | 女性用および男性用インサートに対応 (ねじ、コネクタ、補強材用) |
| 金型検証 | T0、T1、 T2のサンプルは量産前に提供されました |
| 検査および認証 | 初回製品検査(FAI) 材料CoC、PPAP形式の文書 |
| リードタイム | 15~5営業日 (金型製作の着工から試作品の納品まで) |
インサート成形設計ガイドライン
インサート成形部品の製造性、性能、コスト効率を最適化するために、これらのガイドラインを遵守してください。これらの基準に従うことで、よくある設計上の落とし穴を回避し、市場投入までの時間を短縮できます。
| 米国 | メトリック | |
|---|---|---|
| 部品の最大サイズ | 20インチ × 32インチ × 8.5インチ. | 508 mm × 812.8 mm × 216 mm |
| 音量 | 65立方インチ | 1,065,400立方ミリメートル |
| 深さ | パーティングラインから4.5インチ パーティングラインが部品を二等分する場合、最大8.5インチ。 | パーティングラインから114mm パーティングラインが部品を二等分する場合、最大216mm |
| 予測される成形領域 | 180平方インチ(熱可塑性樹脂) 50平方インチ(シリコーン/LSR) | 116,100平方ミリメートル(熱可塑性樹脂) 32,260平方ミリメートル(シリコーン/LSR) |
部品の最大サイズ
20インチ × 32インチ × 8.5インチ.
508 mm × 812.8 mm × 216 mm
音量
65立方インチ
1,065,400立方ミリメートル
深さ
パーティングラインから4.5インチ
パーティングラインが部品を二等分する場合、最大8.5インチ。
パーティングラインから114mm
パーティングラインが部品を二等分する場合、最大216mm
予測される成形領域
180平方インチ(熱可塑性樹脂)
50平方インチ(シリコーン/LSR)
116,100平方ミリメートル(熱可塑性樹脂)
32,260平方ミリメートル(シリコーン/LSR)
補足事項
≥最小部品体積: 0.03立方インチ(49.2立方ミリメートル)で プロセスの安定性と材料の性能を維持する
•標準許容差: 熱可塑性樹脂基板の加工公差は ±0.003 インチ(0.076 mm)
≥LSR固有の許容誤差: 0.025 インチ/インチ (0.025 mm/mm) 収縮率が高いため
≥材料適合性: 包括的な試験により、基材とオーバーモールド材料間の最適な接着が保証されます。
≥挿入位置: 高精度ロボットシステムにより、 ±0.001インチ(0.025 mm)の位置決め精度が確保されます
インサート成形とオーバーモールディングの比較
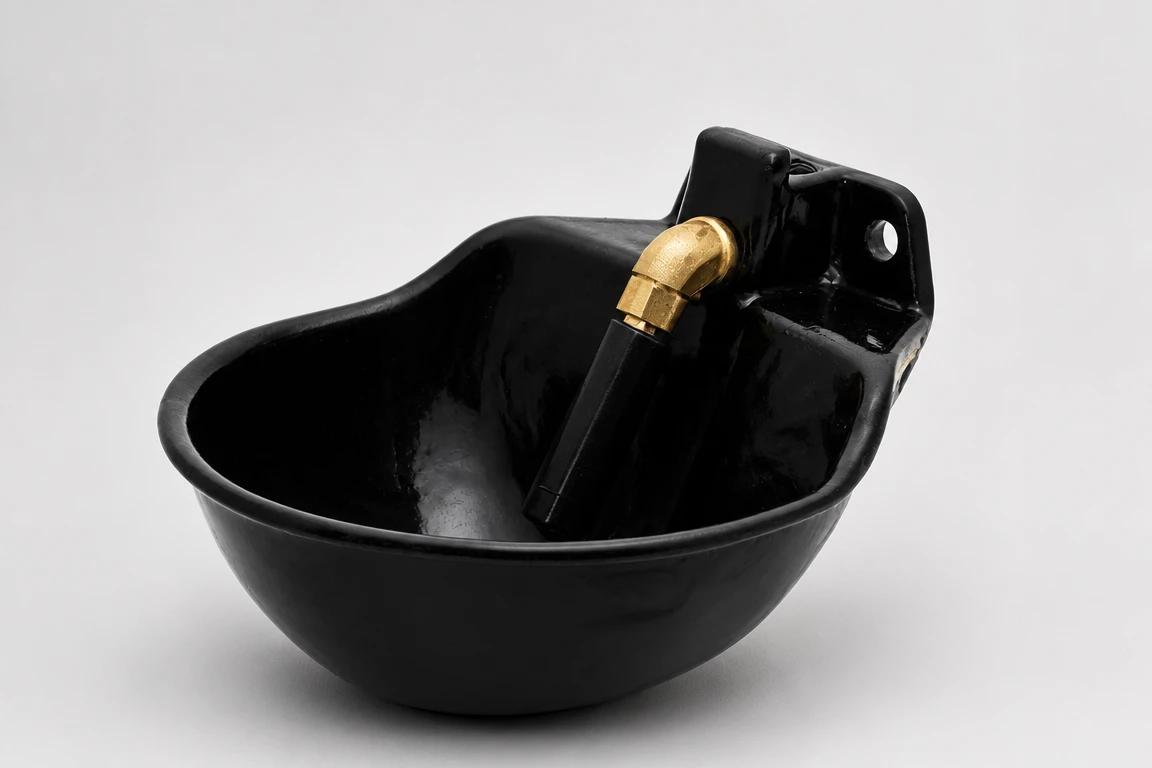
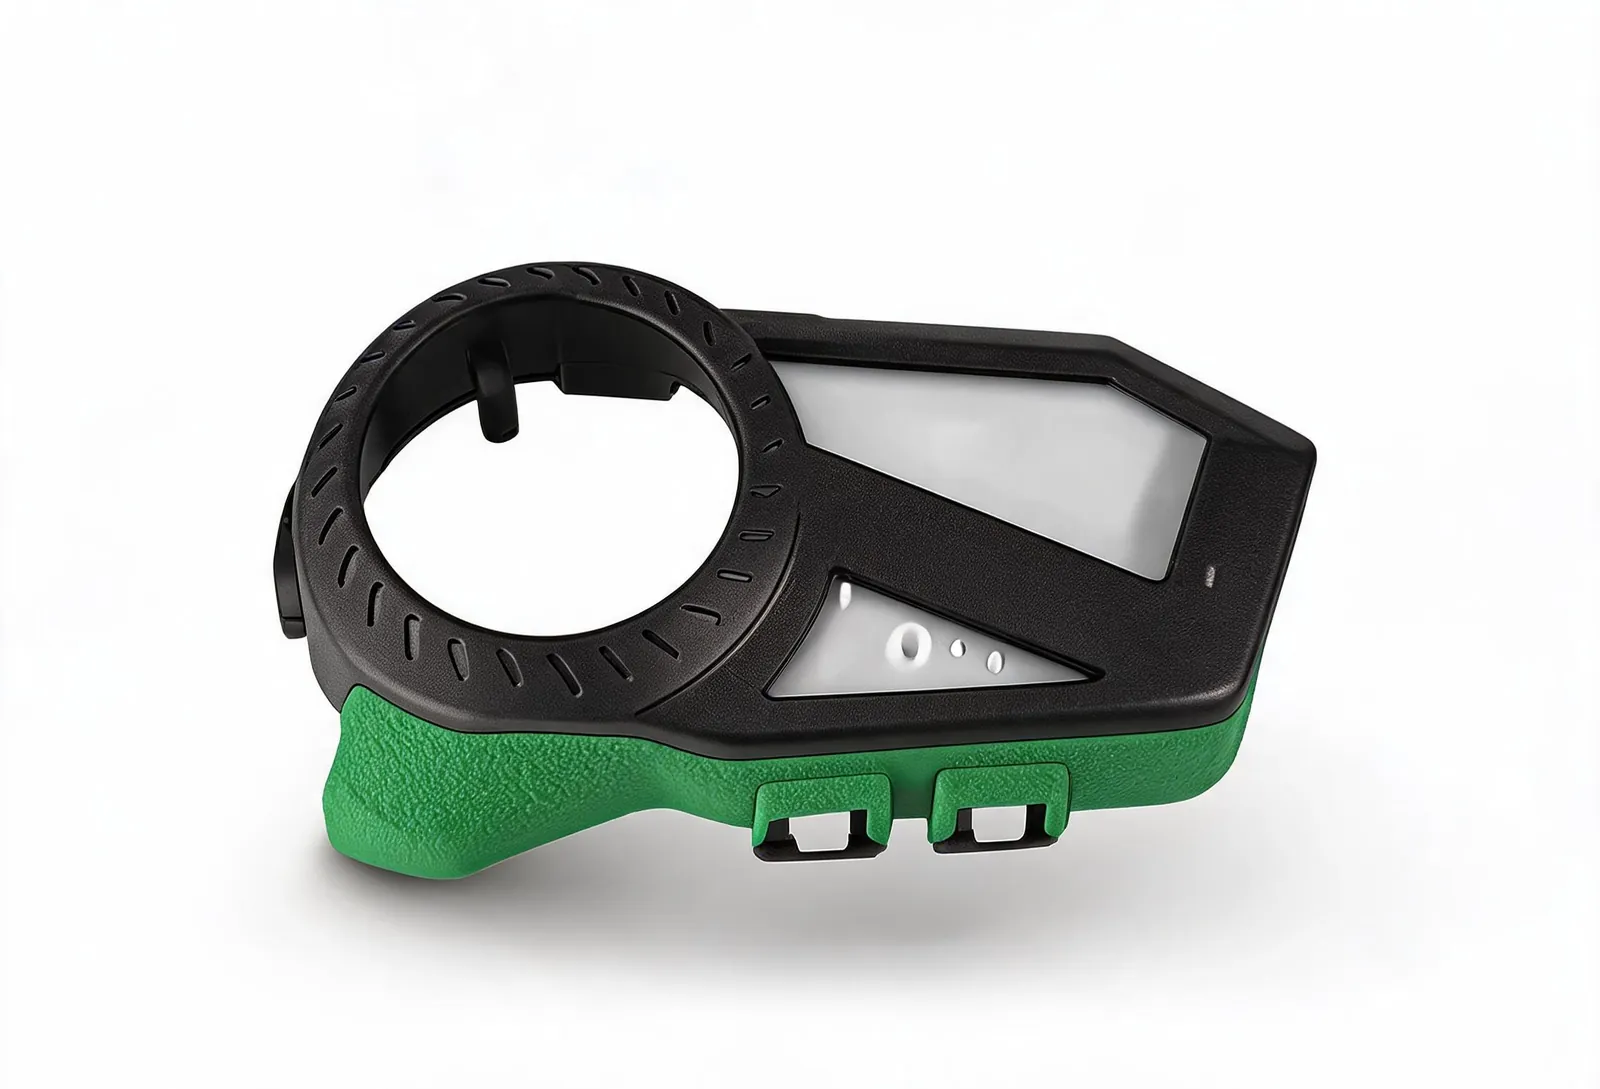
| 側面 | インサート成形 | オーバーモールディング |
|---|---|---|
| プロセス | 金属/電子部品を封入する単発成形プロセス | 軟質材料を硬質基板上に多段階成形する |
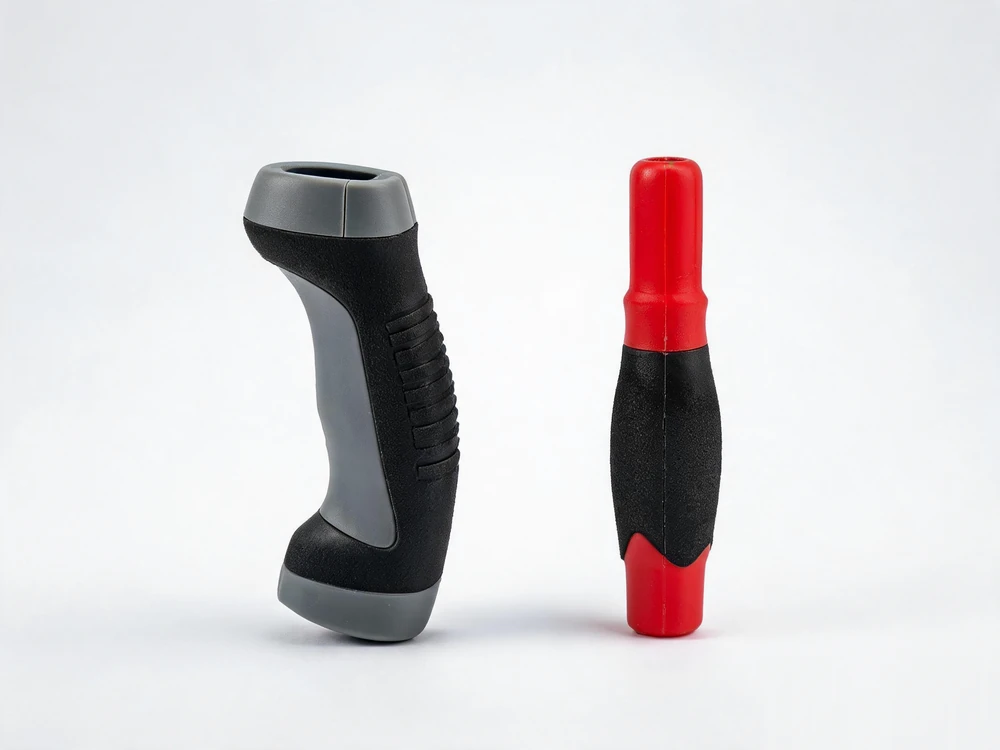
| 体幹の強さ | 弱い接合部やアセンブリを交換します | 堅牢な構造とソフトタッチの表面を兼ね備えています。 |
| 主な利点 | 部品統合と信頼性 | マルチマテリアルによる性能と人間工学 |
| 最適 | 電気部品、強化部品 | グリップ、シール、消費者向け製品 |
顧客成功事例
IDEAL PRO Manufacturingは、医療、エレクトロニクス、自動車、産業機器、消費財、エネルギーといった幅広い分野の革新的な企業と提携し、性能、信頼性、そして価値を高める精密インサート成形ソリューションを提供しています。以下の各事例は、当社がいかに複雑な課題を生産可能な成功へと導いてきたかを示しています。
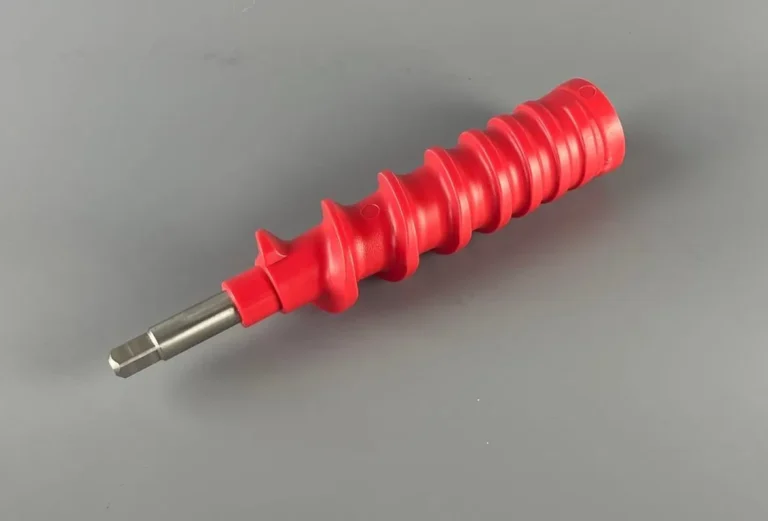
インサート成形されたスパイラルスクリューにより、オールメタルアセンブリを置き換えてコストを削減
ジューサーメーカーから、コスト削減のため、オールステンレス製のらせん状スクリューをインサート成形によるプラスチックとスチール製のスクリューに交換してほしいとの依頼がありました。そこで、あらかじめカットしたスチール製のコアを射出成形金型に挿入し、熱可塑性樹脂製のらせん状スクリューを一度にオーバーモールドしたところ、重心の偏心による大きな揺れが発生することが判明しました。金型の調整と精密なチューニングを行った結果、端部の揺れは2度以内に抑えられ、厳しい基準を満たすことができました。
50%
コスト削減
2°最高
エンドシェイク
スチールコア
入れる
ワンショット
成形
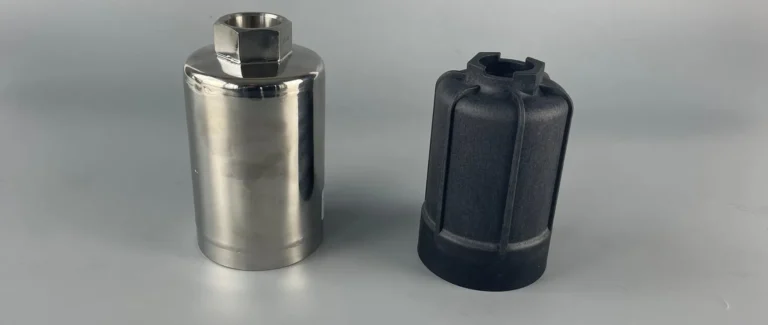
インサート成形されたねじ込み式銅製接続部を備えた加熱チャンバー
顧客は、ステンレス製の床暖房用浄水器チャンバーを、コスト効率の良い代替品に交換したいと考えていました。IDEAL PROは、50%ガラス繊維強化ナイロン製のチャンバーに銅製のねじ込み接続部をインサート成形しており、1.5MPa、90℃の条件下でも安定した動作が可能です。埋め込まれたインサートにより、二次的なねじ切り加工なしで確実なシールを実現し、現在、厳格な耐久性試験を受けています。
ガラス50%
強化ナイロン
1.5MPa / 90°C
動作定格
組み込み
銅糸
10年
ライフ・ターゲット
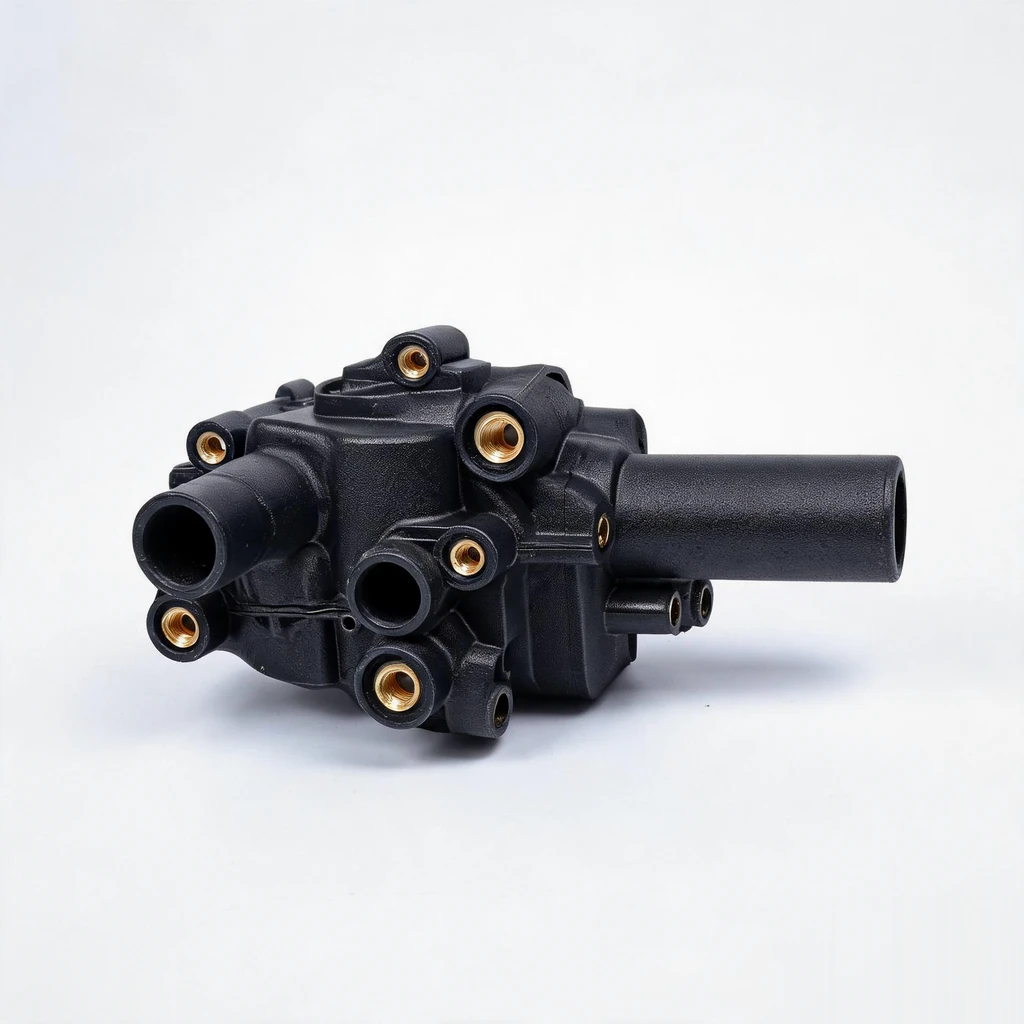
ねじ込み式真鍮インサート成形自動車用電気コネクタ本体
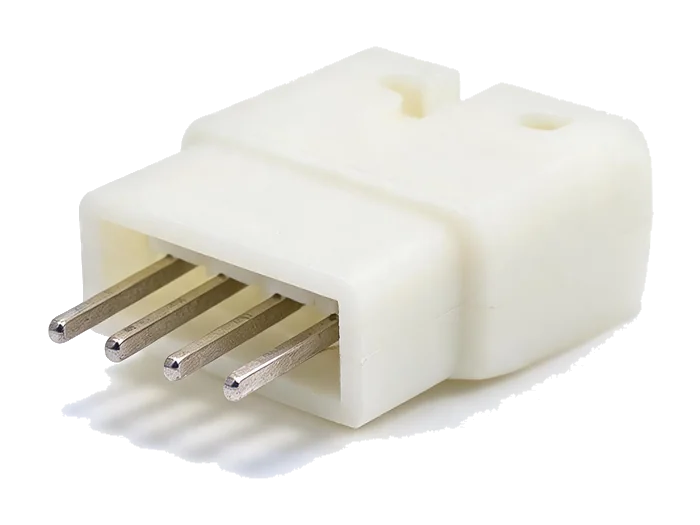
自動車用電子機器サプライヤーが、軽量トーンアームのヘッドシェルに金メッキされた信号ピン4本をインサート成形しました。30%ガラス繊維強化PPS製の硬化精密ピン位置決め装置を使用することで、ピンピッチを±0.02mmに維持し、10,000回の挿入・引き抜きサイクルをクリアし、出荷された18万台全体で断続的な信号障害を5ppm未満に低減しました。
±0.02 mm
ピンピッチ
10,000
交配サイクル
ppm未満
信号障害
180,000
出荷ユニット数

インサート成形の利点
インサート成形は、金属、セラミック、電子部品などのインサートを単一の成形サイクルでプラスチック基板に永久的に組み込むことで、部品製造に革命をもたらします。この高度なプロセスにより、従来の組立方法では実現できない、比類のない構造的完全性、機能的統合性、および生産効率が実現します。
優れた構造的完全性
緩んだ留め具や接続不良を、恒久的な材料接着によって解消します。
生産効率の合理化
自動化された部品統合により、組み立て工程と人件費を削減します。
精密工学精度
ロボットによる インサート配置システムにより、±0.05mmの公差を実現します。
高度な機能統合
接点、シールド、ねじ山を単一部品設計に組み込む。
インサート成形の応用例
堅牢な構造性能、統合された機能、そして製造効率が求められる設計においては、インサート成形は、重要な産業や用途において優れた性能を発揮するエンジニアリングソリューションを提供します。
電子工学および電気工学
EMIシールドを内蔵したコネクタ、センサー、および回路基板。
医療機器および器具
金属部品が埋め込まれた手術器具および診断機器。
自動車システム
過酷な環境に対応する高温センサーおよび電源ユニット。
産業用機器
過酷な環境下でも使用できる堅牢なコネクタと制御インターフェース。
消費財
耐久性に優れた操作部と、金属補強を施した人間工学に基づいたハンドル。
航空宇宙・防衛
厳しい性能基準を満たす軽量構造部品。
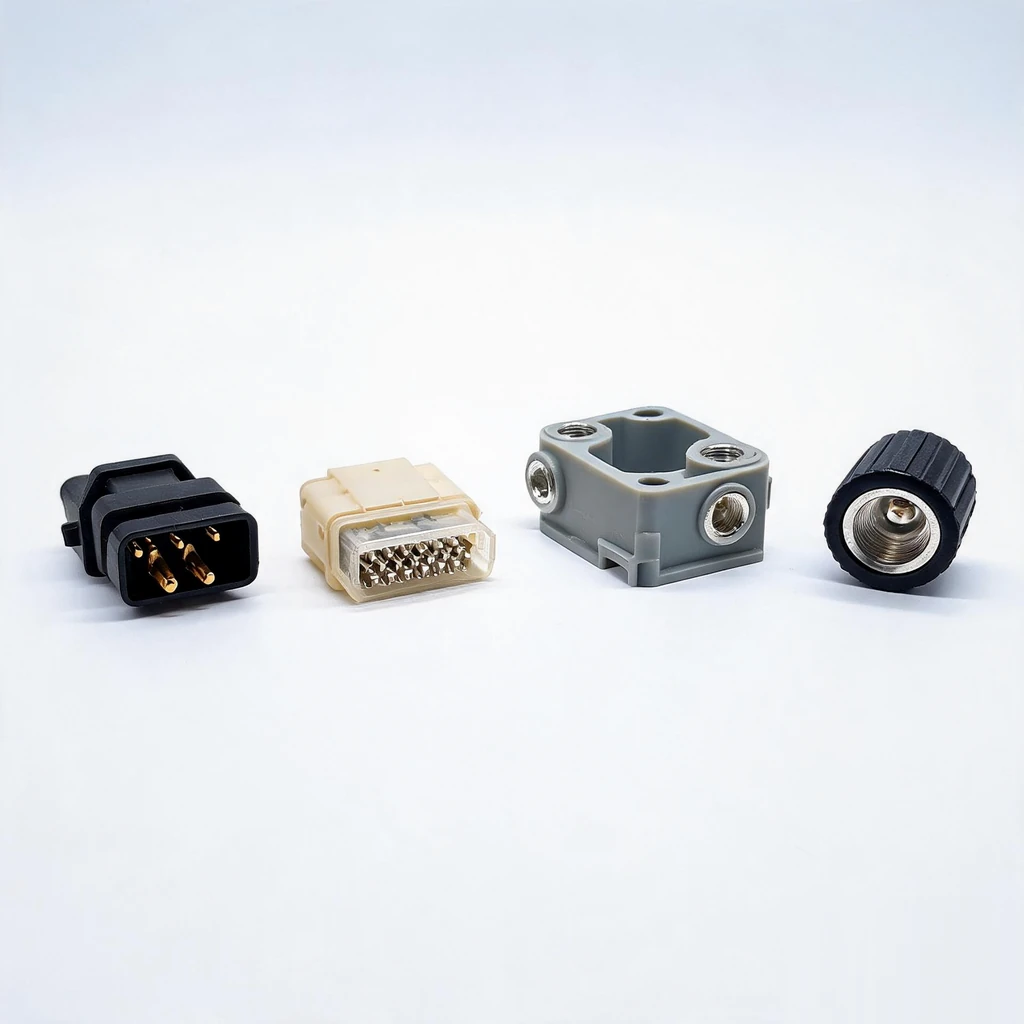
インサート成形サービスの品質と一貫性を確保する方法
IDEAL PRO Manufacturingでは、精密インサート成形において、部品統合特有の課題に対応するために特別に設計された厳格な品質管理システムを採用しています。この包括的なアプローチにより、インサートの完璧な位置合わせ、確実な接合、そして生産サイクル全体にわたる長期的な信頼性を保証します。

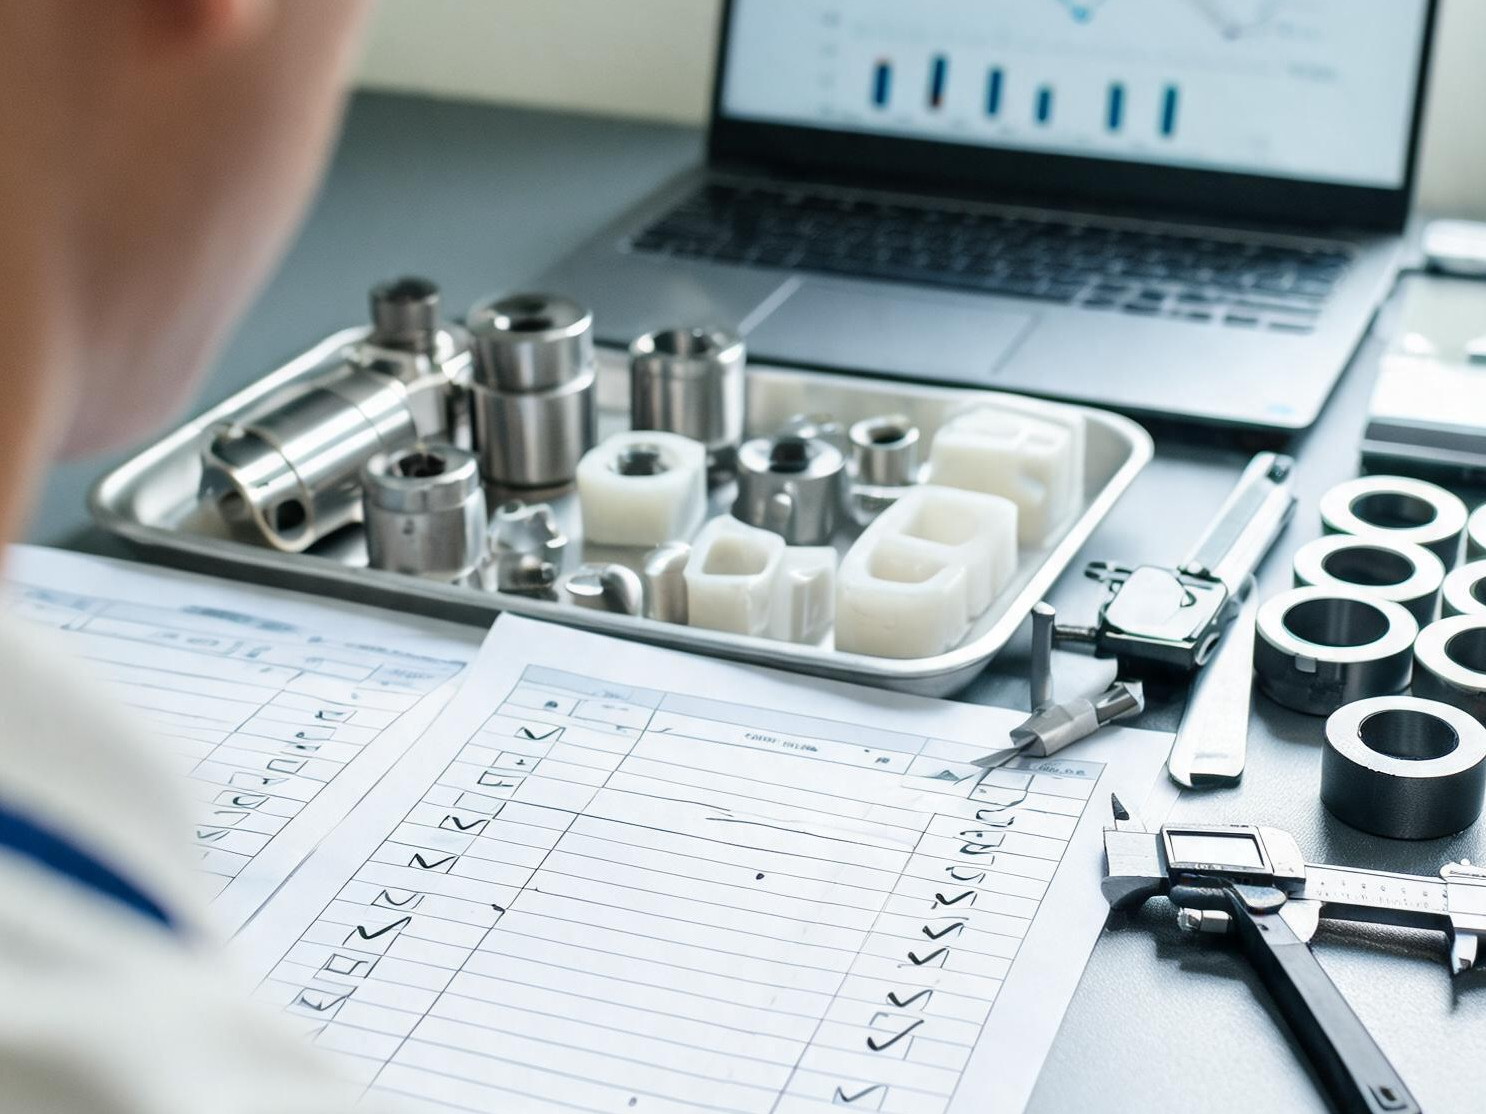
互換性とプロセス検証を挿入する
品質は、科学的なインサート選定とプロセス最適化から始まります。当社のエンジニアは、インサートと基材との最適な接合を確保するために、徹底的な適合性試験を実施します。製造前に、インサートの位置決め精度、引き抜き強度、熱膨張適合性などの重要なパラメータを検証し、耐久性の高い多材料部品の基盤を築きます。
プロセス内監視および制御
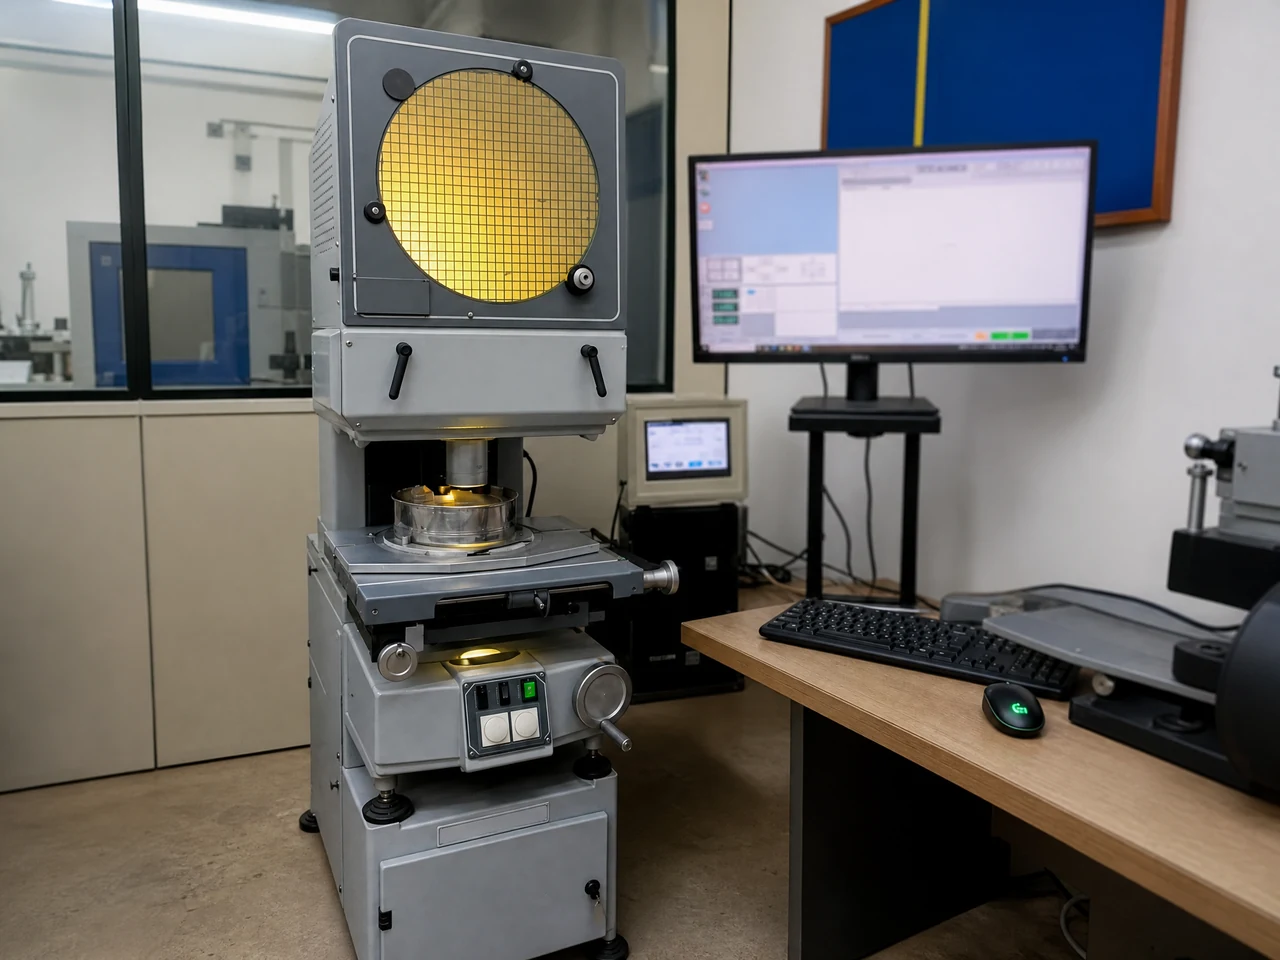
インサート成形工程では、リアルタイムモニタリングにより厳格な基準が維持されます。インサートの配置精度、射出圧力、温度プロファイルなどの重要なパラメータは、精密な制御によって追跡されます。自動画像システムによりインサートの位置と向きが検証され、定期的な機械的試験によって生産工程全体を通して接合強度と構造的完全性が確認されます。
包括的な最終検証
インサート成形部品はすべて、性能仕様を保証するために厳格な最終検査を受けます。当社の品質管理チームは、インサートの位置合わせ、接合部の完全性、および機能性能について詳細な評価を実施します。引抜き試験、熱サイクル試験、寸法検証などの高度な試験方法により認証データが得られ、出荷前に部品が最も厳しい用途要件を満たしていることを保証します。
IDEAL PRO Manufacturingのインサート成形品質保証は、精密工学と高度な製造管理を統合し、信頼性、性能、耐久性に優れた一体型部品を提供します。
2000人以上のお客様にご満足いただいています
±0.005 mm
許容能力
インサート成形にIDEAL PRO Manufacturingを選ぶ理由とは?
IDEAL PRO Manufacturingでは、インサート成形部品すべてに信頼性を組み込んでいます。お客様と緊密に連携し、複雑な設計課題を高性能な生産ソリューションへと変革します。構造的完全性、製造効率、そして試作品から量産までの納期を最適化することで、お客様のニーズに最適なソリューションを提供します。
永久接着で組み立て不良を解消
インサートの緩みや機械的故障のリスクを解消します。当社のインサート成形プロセスは、極度の振動、熱サイクル、機械的ストレスに耐える、恒久的な材料結合を持つ一体型部品を製造し、最も要求の厳しい用途においても長期的な信頼性を保証します。
自動化された製造で精度を実現する
公差の累積や位置ずれの問題を解消します。当社の ロボット挿入システムと精密金型技術により、挿入位置を±0.05mm以内で保証し、 手作業やばらつきを低減しながら、部品ごとに一貫した品質を実現します。
統合プロセスで生産性を加速
複数の部品と組み立て工程を単一の自動化サイクルに統合します。当社のインサート成形技術は、最高品質基準を維持しながら、製造プロセスを効率化し、人件費を削減し、リードタイムを短縮します。
認証システムで品質を確保
製造における確実性を確保しながら前進しましょう。当社の文書化された品質システムは、材料適合性試験から最終的な性能検証まで、すべてのインサート成形部品の厳格な検証を保証します。
最新ニュース
IDEAL PRO Manufacturingからの最新ニュースやお知らせを随時ご確認ください。以下の最新記事をご覧ください。.





インサート成形に関するよくある質問
インサート成形とは、射出成形時に溶融プラスチックの中に予め成形された部品(インサート)を封入し、一体化した部品を成形する技術です。材料を積層するオーバーモールディングとは異なり、インサート成形は金属のねじ山をプラスチック製のハウジングに永久的に接合するため、優れた構造的完全性と部品の一体化を実現します。
当社では、金属ねじ、真鍮継手、電気接点、センサー、セラミック部品など、多様なインサートに対応しています。当社のエンジニアは、各用途において最適な材料接合と機能性能を確保するために、適合性分析を実施しています。
当社の金型は、ロボットによる挿入 システムと光学式位置決めセンサーを統合しており、±0.05mmの配置精度を維持しています。各金型は 座標測定機(CMM)による検証を経ており、生産ロット全体を通じて一貫した挿入位置が 保証されています。
当社では、エンジニアリンググレードの熱可塑性樹脂(PA、PBT、PC)、耐熱樹脂(PEEK、LCP)、およびエラストマー(TPE、TPU)を加工しています。当社の材料科学チームは、剥離試験および熱サイクル評価を通じて、接着適合性を検証します。
二次組立 工程を省き、部品点数を削減し、労力を最小限に抑えることで、インサート成形は通常、 従来の組立方法と比較して25~40%のコスト削減を実現すると同時に、製品の 信頼性も向上させます。
当社の文書化された品質システムでは、厳格な検証プロトコルが義務付けられています。当社では、すべての製造バッチに対して、引張強度試験、断面分析、および機能試験を実施しています。
はい、当社の高キャビティ金型は、自動供給システムと、インサートの欠落や位置ずれをリアルタイムで検出する金型内センシング技術により、8個以上のインサートを持つ部品を問題なく成形できます。
設計レビューから初品製作まで:標準金型の場合は3~5週間、複雑な多インサート金型の場合は5~7週間。当社の統合製造アプローチにより、サプライヤーとの調整による遅延を排除します。
当社では、機械的引抜き試験、熱衝撃サイクル試験、振動耐性検証を含む多段階プロトコルを用いて、接着強度を検証しています。すべての試験方法は、認定を受けた当社の研究所で実施され、完全なトレーサビリティと安心のために、認証済みの試験報告書が提供されます。
当社のDFM解析には、インサート選定ガイダンス、肉厚最適化、ゲート位置計画、およびMoldflowシミュレーションソフトウェアを使用した応力解析が含まれており、ウェルドラインの発生を防ぎ、インサート周辺の最適な材料の流れを確保します。
 English
 French
 Dutch
 German
 Japanese
 Korean