 日本語



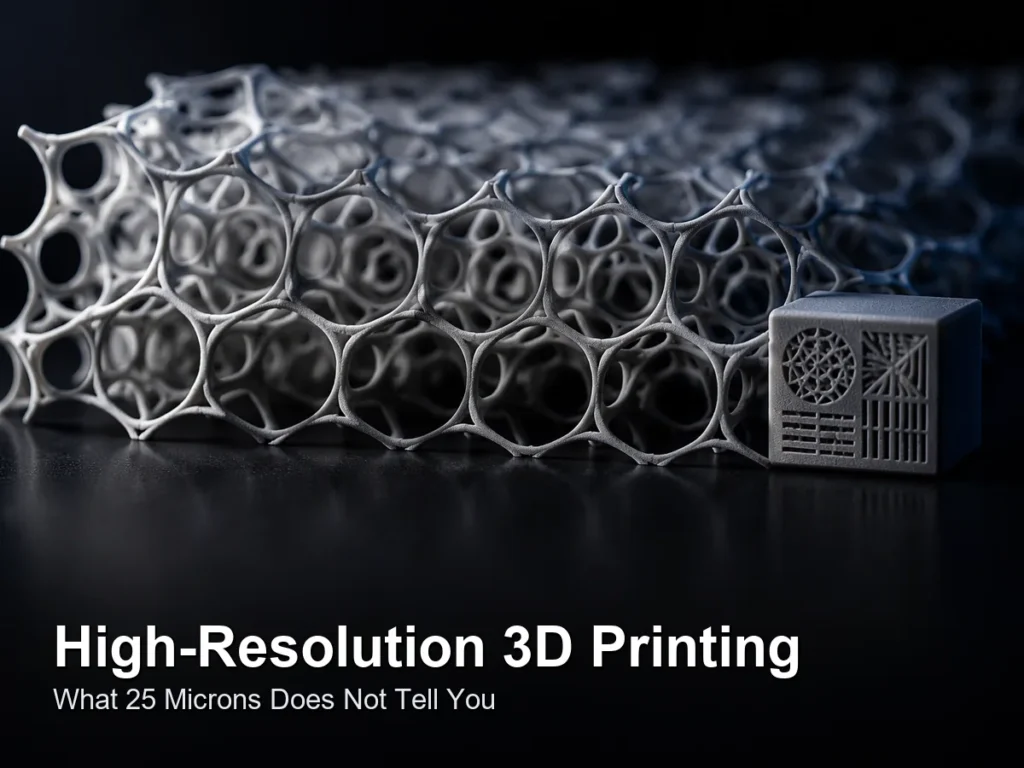
要約すると — 積層高さは、一方向と機械の設定を表すものであり、開いたままになる最小の穴、立ち上がる最小の壁、または完成品の公差を示すものではありません。これらは3つの異なる限界値であり、実際の部品では通常、公差の数値が最も大きくなります。そのため、「25ミクロン」の機械でも、寸法を測れない形状を印刷できてしまうのです。
主なポイント
- 解像度とは形状を成形することであり、公差とは形状が空間上のどこに配置されるかということです。プリンターは両方をうまくこなすことができ、それでも0.1mmのディテールを図面上の位置から0.2mmずらして配置してしまうことがあります。
- 積層造形における公差は通常、固定値にスパンに対するパーセンテージを加えた値で表されるため、部品のサイズが大きくなるにつれて数値も大きくなります。Ideal Pro社が公表している数値は、SLA、MJF、FDM方式では±0.2mm、SLS方式では±0.3mmで、100mmを超えると0.15~0.35%の加算値となります。
- 最小肉厚は、製造工程上の限界と使用上の限界の両方を意味します。公表されている最小肉厚は、実際に製造可能な最小肉厚であり、挿入、洗浄、または治具のクランプに耐えられる最小肉厚ではありません。
- 仕上げ工程には、細部にまでこだわった予算が投入されます。塗装やメッキは凹部に塗膜の厚みを加え、研磨は凸部から材料を除去します。精巧な部品の出来栄えは、すべての仕上げ工程が完了した後の状態、つまり出荷時の状態であることを確認してください。
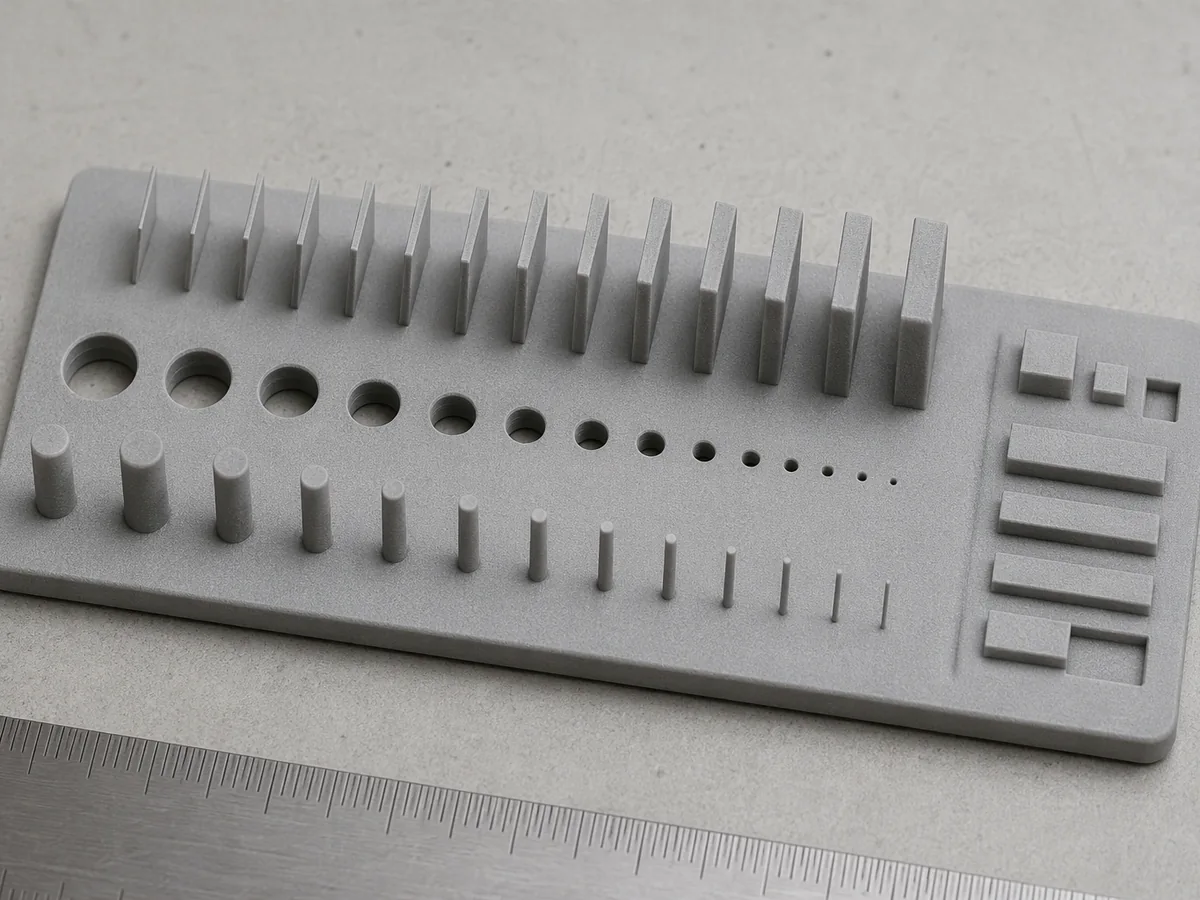
- 部品を製造する前に、クーポンで詳細を確認してください。壁面はしご、穴はしご、ピンはしごを印刷した小さなプレートを、目的の材料で印刷し、目的の仕上げ処理を施せば、どんな仕様書よりも多くの情報が得られます。
このガイドを信頼する理由
著者: アレックス・ユーは、Ideal Proの共同創設者であり、金型製作、射出成形、積層造形において20年以上の経験を持ち、SLA、MJF、SLS、FDM、DMLSといった技術に加え、金型製作や量産成形も手掛けています。当社では、3Dプリント部品の見積もりを行った後、同じ形状の金型を製作する必要があるため、試作品が約束した品質と、実際に金型で製作した部品の品質との差を、非常に直接的に把握することができます。
方法: Ideal Proに帰属するすべてのプロセス数値は、当社が公開している能力表から取得しています。 /3d-printing/そのため、その値を生成した機械と照合することができます。計算例では、示された計算式を用いてこれらの数値を使用しているため、ご自身のスパンに置き換えることができます。値が当社の測定値ではなく業界標準の範囲である場合は、その旨が明記されています。
範囲: ポリマー添加剤の微細な形状(壁、ピン、穴、溝、文字、質感など)に加え、その形状が使用可能かどうかを左右する公差や仕上げの影響も考慮する必要があります。金属粉末床については、その原理が共通している場合にのみ説明します。
「高解像度」とは実際には何を指すのか?
「25ミクロン解像度」と謳われている機械は、通常、積層高さの設定値を示しています。これはあくまでも設定値であり、性能そのものではありません。実際にどのような仕上がりになるかを知るには、3つの異なる数値を把握する必要があります。
| 学期 | 測定対象 | 何がそれを特徴づけているのか | それが教えてくれないこと |
|---|---|---|---|
| Z解像度(層の高さ) | 垂直ステップサイズ | スライサーの設定は機械の許容範囲内です | 0.1mmの痕跡が残るかどうか、あるいはどこに落ちるか |
| XY解像度 | ビルドプレーンの詳細 | レーザースポットまたは投影ピクセルサイズ。FDMの場合は、堆積されたビード幅。 | 材料特性、硬化の広がり、洗浄アクセス |
| 最小機能サイズ | 有用な再現が可能な最小の形状 | 形成過程の物理現象と後処理 | 寛容さ、奉仕の精神 |
| 寸法公差 | 測定された寸法がどこに着地するか | 機械精度+収縮+スパン | その機能がそもそも存在するかどうか |
各行は独立しています。あるプロセスでは、20 µm の層高で 100 µm の隆起線を再現し、その線の位置の誤差を ±0.2 mm とスパン項のみに抑えることができます。これらの 4 つの記述のうち 3 つは通常パンフレットに記載されていますが、1 つは記載されていません。
25ミクロンの層高で、なぜ25ミクロンの形状が得られないのですか?
なぜなら、その仕組みはあなたが指定した境界で止まらないからです。
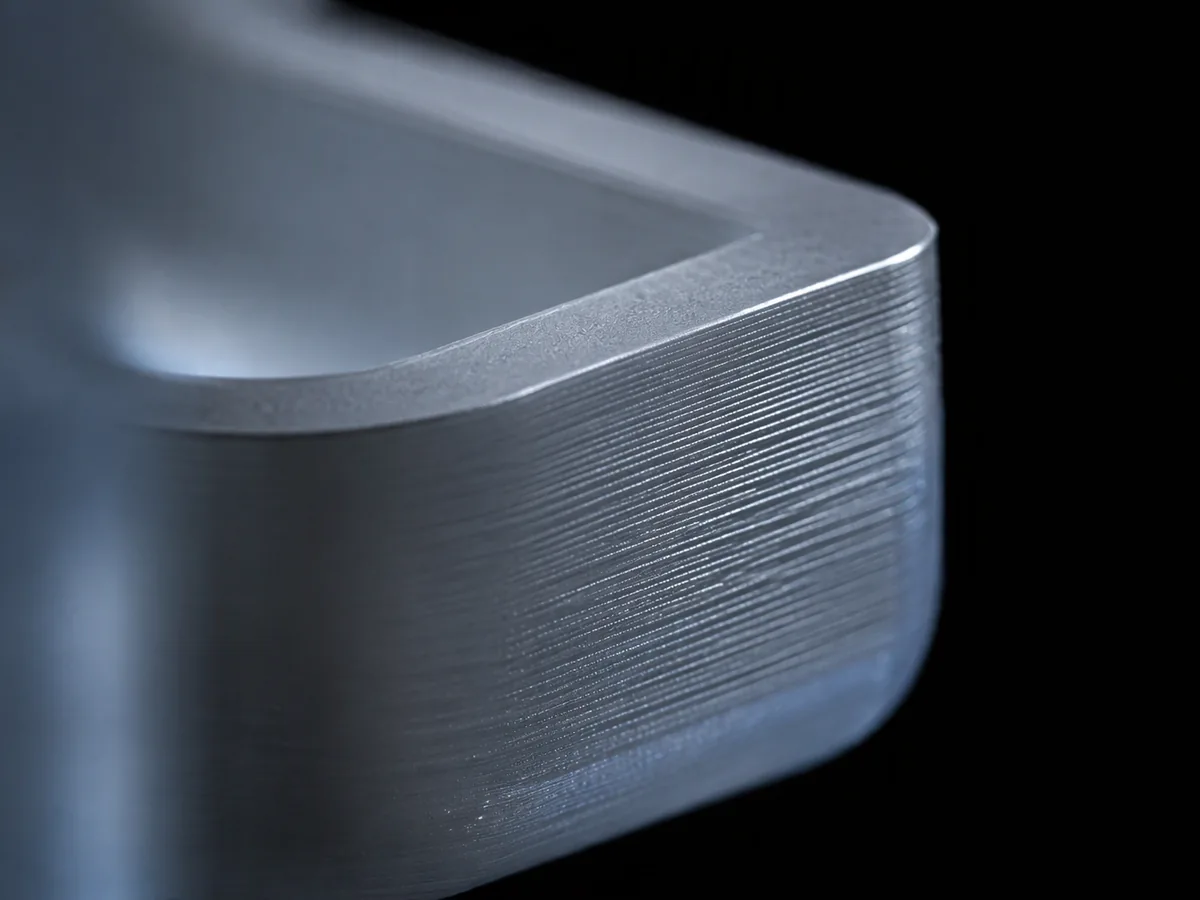
光硬化型樹脂成形プロセスでは、硬化は意図した端部で停止しません。光は表面の下や数ミクロン横方向に拡散するため、細い線は描いた幅よりも広く硬化し、小さな穴はより狭く硬化します。その後、後硬化時に収縮が起こり、両方とも移動します。そのため、精密な樹脂加工では、使用する樹脂、露光量、後硬化といった、機械では把握できない補正値に基づいて仕様が定められるのです。
材料押出成形において、ツールはビードです。その幅はあらゆる水平形状の底面であり、層を薄くしてもビードの幅は狭くなりません。そのため、層の高さを低くすると、穴の直径や壁の幅は変わらず、曲面上の階段状の形状が改善されます。0.1 mmの層で0.2 mmの穴を作ろうとすると、0.4 mmのビードにそれよりも小さい形状を輪郭付けさせようとすることになります。
粉末加工においては、境界は熱である。焼結や融解は隣接する粉末へと広がるため、境界は線ではなく遷移帯であり、狭い隙間でも境界を越えることができる。脱粉工程では、さらに厳しい第二の境界が設けられる。すなわち、未融解粉末が排出される経路を確保する必要がある。
実用的な解釈としては、フィーチャーを指定し、プロセスに必要なサイズを指示させるということです。レイヤーの高さの数値からフィーチャーの制限値を導き出さないでください。
各機能は実際どれくらい小さくできるのか?
Ideal Proのプロセスに関する公開されている最小値(能力表から抜粋)と、それぞれの数値が実際に何を保護しているか:
| 特徴 | SLA | MJF | SLS | FDM | 何がそれを決めるのか |
|---|---|---|---|---|---|
| 最小限の壁、支えなし | 0.5 mm | 1.0 mm | 0.7 mm (PA12) ~ 2.0 mm (カーボン充填) | 0.8 mm | まず成形限界を設定し、次にハンドリングとクランプを行う。 |
| 最小限の壁、両側から支えられている | 0.4 mm | 掲載時点では該当なし | 掲載時点では該当なし | 0.6 mm | 隣接する形状が荷重を支える |
| Layer height | 20 to 100 µm | ~80 µm | 20 to 100 µm | 100 to 300 µm, typically 200 µm | 表面の階段状構造であり、特徴的な幅ではない。 |
| 穴と通路 | 硬化剤の拡散と洗浄アクセス | 粉末除去ルート | 火薬を抜くルート、長い通路はより悪い | ブリッジングとビード幅 | アクセス、形成限界ではない |
公表されている最小寸法は、組み立て可能な最も薄い断面寸法です。図面に描くべき寸法は、その寸法と、部品がその後行う動作(挿入、洗浄、クランプ、ねじ締めなど)に耐えられる寸法のうち、薄い方の寸法です。
この表から3つのルールが導き出されます。周囲の壁に接合された仕切りは複数の辺で支えられているため、同じ断面の自立壁よりも薄くすることができます。ピンの有効直径は高さとともに大きくなります。これは、高さによって横方向の力がより長いレバー効果を得られるためです。また、穴は固体構造とは異なる種類の問題です。ピンは単に形作られればよいのに対し、穴は目的の空間に材料が入り込むのを防ぎ、さらに清掃可能な構造でなければなりません。
文字の表現において、制限となるのは文字の高さではなく、ストロークの長さです。6 mmの大文字に0.15 mmのセリフを付けると文字が崩れてしまいますが、3 mmの文字に0.4 mmのストロークと開いたカウンターを付けると、文字はきれいに読み取れます。浮き彫りのディテールは、凹んだディテールよりも小さくても鮮明に残ります。なぜなら、浮き彫りの線は繋がっていればよいのに対し、凹んだ線は開いたままでなければならないからです。
私の部品は実際にどの程度の許容範囲を持つのでしょうか?
これは、細かいディテールが使用可能かどうかを決定する数値であり、パンフレットに記載されている数値とはほとんど一致しません。積層造形の許容誤差は通常、固定値に、部品がしきい値を超えた場合のスパンの割合を加えた値として表されます。Ideal Pro が公開している数値 (SLA、MJF、FDM では基本 ±0.2 mm、SLS では ±0.3 mm、100 mm を超えるとそれぞれ 0.15、0.25、0.35、0.20 パーセントが適用される) を使用すると、計算は次のようになります。
許容値 = 基準値 + (閾値を超える割合 × 範囲)
| 制御される次元の範囲 | SLA (±0.2 mm + 0.15%) | MJF (±0.2 mm + 0.25%) | SLS (±0.3 mm + 0.35%) | FDM (±0.2 mm + 0.20%) |
|---|---|---|---|---|
| 60mm(基本単位のみ) | ±0.20 mm | ±0.20 mm | ±0.30 mm | ±0.20 mm |
| 120 mm | ±0.23 mm | ±0.25 mm | ±0.34 mm | ±0.24 mm |
| 200 mm | ±0.30 mm | ±0.35 mm | ±0.45 mm | ±0.30 mm |
| 300 mm | ±0.35 mm | ±0.45 mm | ±0.60 mm | ±0.40 mm |
| 600 mm | ±0.65 mm | ±0.95 mm | ±1.30 mm | ±0.80 mm |
それでは、前のセクションの特徴サイズと並べてください。0.1 mm の隆起線は forming 結果として、300 mm SLA ハウジングでは、シャープに成形され、±0.35 mm の位置バンド内に収まります。線が外観上の問題であれば、誰も気にせず、プロセスは正しいと言えます。しかし、線がシールランド、位置決めエッジ、またはスナップフィット基準線である場合、そのバンドは、解決するために支払ったコストの 3 倍の寸法になります。
解像度は、その形状が存在することを示し、公差は、その形状がどこに現れるかを示します。細かいディテールを持つ大型部品の場合、公差は部品のサイズとともに大きくなるため、意外に感じるかもしれません。形状のサイズは変わらないのに、公差は部品のサイズとともに大きくなるからです。
設計において考慮すべき2つの重要な結果があります。まず、制御寸法は互いに近いフィーチャ間で測定する必要があります。なぜなら、スパン項は長距離では不利になるからです。例えば、30 mmのボス内部の穴パターンは、400 mm離れた2つのボスよりもはるかに許容範囲内に収まります。次に、フィーチャがプロセスで実現できる以上の精度を必要とする場合、解決策はレイヤー高さを細かくすることではなく、そのフィーチャに二次加工を施すことです。レイヤー高さはスパン項に影響を与えません。
細部まできちんと機能させる必要がある場合、どのプロセスを選択すればよいですか?
まず、その部品が故障する原因となる特徴から始め、次に、その選択によって他にどのような制約が生じるかを問いかけてみましょう。
| プロセス | 最高 | 詳細制限は | あきらめる |
|---|---|---|---|
| SLAおよびその他の光造形用樹脂 | 精緻な文字、質感、滑らかな外観モデル、透明なパーツ | 硬化剤の広がり、洗浄アクセス、サポートマーク | 長期的な熱と紫外線の挙動は樹脂に大きく依存します。一部のグレードはクリープします |
| MJF | 丈夫なナイロン部品をバッチ生産、バランスの取れたメカニズム、可動ヒンジ | 約80μmの層と粒状の表面。細かいディテールは端でぼやけている。 | 最小肉厚は約1mm。仕上げ加工が施されていない場合は、グレーの粉体塗装仕上げ。 |
| SLS | 複雑な機能形状、サポートなし、最終用途ナイロン部品 | 内部通路における熱拡散と粉末除去経路 | 4つの中で最も広い公差が公表されている。粗い施工面 |
| FDM(工業用、エンジニアリング用フィラメント) | 大型の治具、固定具、大型の剛性部品、最も幅広い材料リスト | ビード幅と支持されていないスパン | 目に見える層状構造と最も弱いZ方向の強度 |
| DMLS / 金属粉末床 | 加工金属形状、統合冷却、ツールインサート | プレート内の溶融池のサイズ、表面粗さ、および残留応力 | コストと後処理については、後から発見するのではなく、計画しておくべきです。 |
最も避けるべき間違いは、必要のない解像度を購入することです。例えば、3mmのスナップが50回屈曲する必要があるという要件であれば、PA12を用いた粉末造形プロセスで十分であり、その負荷に耐えられない微細ディテール樹脂では対応できません。部品に何らかの機能がある場合、材料の特性と部品の機能は、積層高さよりも常に優先されます。
後処理によってどの程度のディテールが失われるのか?
それは設計段階から組み込まれるべきものであり、納品時に発見されるべきものではない。
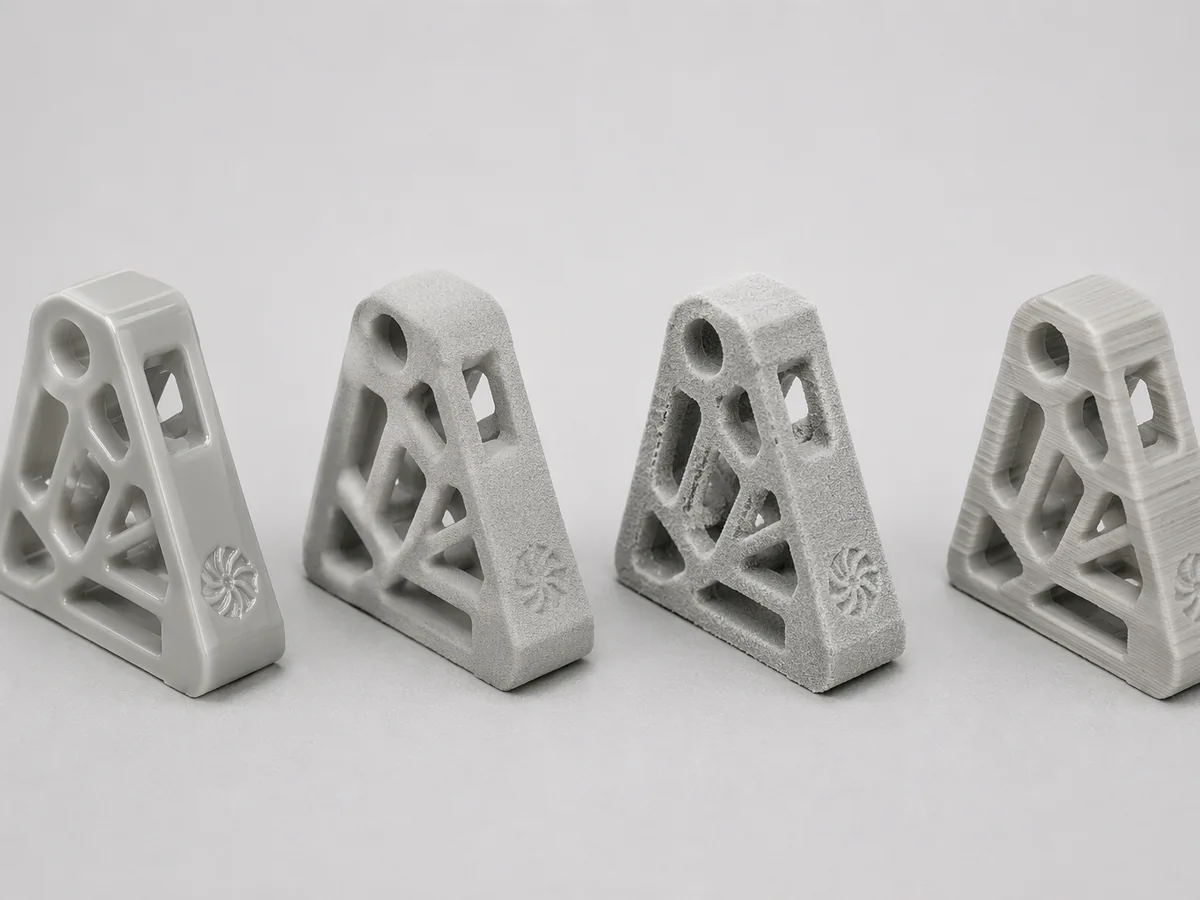
- 洗濯とサポートの取り外し 繊細な部分から先に処理しましょう。溶剤に長時間浸すと薄い壁が軟化し、0.2mmのロゴからサポート材を剥がすと、その跡が残ってしまい、後で研磨する必要が生じます。これは同じ部分に二度目のダメージを与えることになります。
- 研磨とブラスト処理 丸みを帯びた稜線。浅く彫り込まれた線は、加工を重ねるごとに深さが失われ、ビーズブラスト加工された表面は、数ミクロン程度の深さのマットな質感を得る。
- ペイント 橋渡しや充填材。装飾コーティングは通常、数十ミクロンの膜を形成します。これは平らな面ではミリメートルの数分の1ですが、浅い凹部では深さの何倍にもなります。
- 電気めっき 金属を堆積させ、その地形に沿って堆積させるため、鮮明なエッジは維持できるが、ぼやけたエッジを修復することはできない。また、あらゆる寸法に独自の厚みを加える。
弊社が公表している仕上げ数値が、これを書き留める理由です。精密研磨は、表面粗さを Ra 0.8 µm 以下にすることを規定していますが、これは表面品質の数値であり、形状の深さの数値ではありません。研磨は高点から材料を除去するため、0.15 mm の凹部が 0.15 mm の深さになるわけではありません。テクスチャに深さの要件がある場合は、その要件を記載してください。 終了した 条件を確認し、どのように検証されるのかを尋ねてください。
議論をなくすためのルール:重要な詳細事項は、仕上げ工程がすべて完了した後、部品が出荷される状態で評価する。機械から出荷された部品が塗装後に不合格となった場合、それは仕様の不一致であって、品質不良ではない。
全体を確定する前に、詳細部分をどのように証明すればよいですか?
クーポンを印刷してください。実際に必要な機能クラス、使用する材料と機械、そして仕上げ方法を記載した小さなプレート1枚で、仕様書と寸法が置き換えられます。
| ラダー | 含めるべき手順 | 「合格」とはどういう意味か |
|---|---|---|
| Wall thickness | 公表されている最小値(例えば0.4 / 0.5 / 0.6 / 0.8 mm)の両側に、1つは自立式、もう1つは背面壁に接続して設置する。 | プレートからの取り外し、洗浄、取り扱いにも耐え、破損や目立った反りは見られない。 |
| 穴の直径 | 異なる直径の貫通穴が複数あり、通路の長さが第2の軸として変化する。 | ピンゲージで最終的な直径を測定し、入口で詰まりがないと仮定するのではなく、長い通路が詰まっていないことを確認した。 |
| ピンの高さと直径 | 同じ直径で高さが2つか3つ、次に同じ高さで底が厚いもの | 洗浄後も自立し、実際の部品が受ける挿入力にも耐える。 |
| テキストとテクスチャ | 文字の高さが2種類あり、線幅が異なる。片方は浮き彫り、もう片方は凹んでいる。 | 計画された完成後に読み取れるもので、保管している受入サンプルと比較して評価される。 |
クーポンを納品物として指定し、実際に測定してください。そうすることで、カタログ上の数値ではなく、必要な形状に対する実際の許容誤差を把握でき、不良品となる前にサプライヤーとの間で穴補正に関する問題を解決できます。費用は1回の製造コストのほんの一部で済み、文書化されたプロセスウィンドウと単なる希望との違いを生み出します。
印刷された細かいディテールは、成形工程で劣化せずに維持されるでしょうか?
自動的にそうなるわけではなく、見た目は完璧に見えるプリント部品が、思わぬ高額な代償を伴う場合があるのです。金型にはプリントにはない制約があります。金型は開閉できなければならず、部品は排出されなければならず、表面には鋼材が届く必要があります。
| 印刷物に掲載される特集記事 | ツールで何が起こるか | デザインが開いている間に修正する |
|---|---|---|
| 壁が薄いと、勾配が流れて | 短すぎるショット、またはその厚さでは安全に排気できないツール | 等級の最小値まで厚みを増し、剛性を再確認する。剛性は壁の厚さだけでなく、形状にも大きく左右される。 |
| 引き抜き方向のないアンダーカット | リフト、サイドアクション、または製造不可能なツール | パーティングラインロジックを追加するか、選択した面上の目に見える証拠線を受け入れる |
| 垂直な壁には隙間風が入らない | 部品がくっつき、排出時に表面に傷がつく。 | 下書きは印刷前に追加するのが理想的で、そうすればプロトタイプは正直なものになる。 |
| きめ細かい質感または浅い彫刻 | テクスチャはエッチングまたはEDMによって施され、非常に浅いディテールは再現されません | 凹みを深くし、印刷された外観ではなく、質感の標準を指定する |
| 層構造が見える印刷面 | マスターのあらゆる欠陥は、成形されたすべての部品に現れる。 | マスターを仕上げるか、表面を機械加工してそこから型を作る |
ギャップは寸法的なものであり、幾何学的なものである。プリントされたプロトタイプは1つの公差帯を保持するが、成形部品はよりタイトな別の公差帯を保持する。ただし、キャビティに組み込む必要のある収縮がある。 最終的に選んだ素材 その収縮を設定し、それは決定されます ツール設計T1の後ではない。
だから、意図的に順序立てて実行します。形状、適合性、機能のレビューのために印刷し、その後、同じ形状を再リリースします。 ドラフトと壁厚に関する規則 工具を切削する前に、試作品を製造ファイルではなく設計記録として扱います。部品を数千個ではなく数十個単位で生産する必要がある場合、 真空鋳造 この製品は両者の中間に位置し、鋼鉄製の工具を使わずに成形品の表面品質を再現します。
高解像度はどのような場合に無駄な出費となるのか?
おおよそ、処理によって既に最悪の特徴が余裕をもって解消され、追加の解像度によって検証できるものが何も得られない場合です。
- 大きな穴と厚いリブを備えた大型ブラケット。作業形状が再現されると、コスト、リードタイム、材料特性が有用な選択基準となり、より薄い層は主に機械稼働時間を節約するのに役立つ。
- 寸法精度が問題となる部品であり、見た目の問題ではない。300mmのスパンでは、積層高さに関する議論において公差が支配的となるため、解像度を上げるために費用をかけるのは間違った修正となる。
- いずれにせよ、色と質感の仕様に合わせて塗装される部品です。深い凹部は塗装に耐えられますが、0.1mmの細かい部分はそうはいきません。そのため、計画した仕上げで何が残るかを確認してください。
- 量産成形に向かう部品。試作品は機能に関する疑問に答える必要があり、表面の細部に関する要件は金型に反映される。
最もよく見られるこの間違いは、「印刷されたとおり、細かい部分まで」とだけ書かれた図面で、受入基準が定義されておらず、誰も測定していない特徴で不合格となるケースです。公差と検査段階を図面に明記してください。これは、 品質契約受諾方法は、紛争発生時ではなく、取引量が発生する前に合意される。
Ideal Proの関連記事
- 3Dプリント機能、材料、および公差表 —この記事で使用されているプロセスごとの数値すべて。最小壁とスパン加算器を含む。
- 表面仕上げオプション ―研磨、塗装、メッキ。それぞれが、繊細な特徴にどのような効果をもたらし、どのような効果を奪うのか。
- 透明および半透明の成形部品 — 同じ透明度に関する問題を、「見た目がクリア」ではなく、ヘイズと透過率の仕様を通して評価する。
- T1サンプルとその意味 ―形状がタイトな場合、初回生産部品はどのようにレビューされるのか。
- 射出成形コストに関するホワイトペーパー ―実際の印刷量と部品ごとの印刷量の分岐点はどこにあるのでしょうか。
まとめ
解像度は形状がどのように形成されるかを表し、公差は形状がどこに配置されるかを表し、最小形状サイズは何が残るかを表します。これら3つはそれぞれ独立しており、精密加工機は解像度では優れていても、最小形状サイズでは不良となる可能性があります。公開されている工程ごとの数値を起点として、独自の形状に対してスパン計算を行ってください。300 mmの部品の場合、公差は数ミリメートル単位で測定され、これは機械に解像するように要求したディテールの倍数になります。
実際に経る仕上げ工程に合わせて小さな形状を設計し、重要な面にはサポート材が接触しないようにし、部品を確定する前に、対象材料で形状サンプルの限界を検証してください。詳細部分が生産段階に進む必要がある場合は、印刷されたファイルがそのまま転送されることを期待するのではなく、成形ルールに基づいて形状を再リリースしてください。また、特定の面が真に精密でなければならない場合は、機械加工してください。
情報源
- Ideal Pro 3Dプリント機能表 - 最小壁厚、積層高さ、最大造形サイズ、寸法公差、プロセスごとのリードタイム、 /3d-printing/. All tolerance arithmetic on this page is computed from those published figures.
- 選択された特定の樹脂または粉末グレードの技術データシートは、硬化収縮、熱変形、および部品が後で金型に移る場合の成形収縮率を規定します。
- 図面に記載されている一般公差および幾何公差の基準は、これらの数値がどのように検証され、承認されるかを規定するものです。
+86 156 0682 1288 (Tel/WhatsApp) ✉ [email protected] 🌐 お見積りのお申し込み
よくある質問
レイヤーの高さは解像度と同じものですか?
いいえ。積層高さはZ軸のステップであり、機械がサポートする範囲内の設定です。輪郭を定義する方向の解像度は、レーザースポット、投影ピクセル、またはビード幅によって設定され、積層高さを変更しても解像度は変わりません。そのため、部品を25ミクロンの積層で印刷しても、25ミクロンの線を再現できない場合があります。
小さな形状にはどの程度の許容誤差を設定すべきでしょうか?
機能に必要な許容誤差を記入し、それを工程におけるスパンでの許容誤差と比較してください。機能に必要な許容誤差が±0.05 mmで、公表されている数値が±0.2 mmにスパン項を加えた値である場合、図面は二次加工を要求していることになります。そのため、部品が到着してから議論するのではなく、ファイルを送信する前に価格を見積もっておく必要があります。
印刷されたディテールと機械加工された面を一つの部品で組み合わせることは可能でしょうか?
はい、そしてそれは多くの場合正しい答えです。印刷後に機械加工が行われるように工程を組み立て、クランプが微細な部分に接触しないようにしてください。どの面を機械加工し、どの部分を印刷されたままにしておく必要があるかをマークしてください。フライス加工された取り付け基準面を持つ印刷された本体は、例外ではなく、通常のコスト計算に基づいた方法です。
なぜ私の小さな穴のプリントが閉じてしまったのでしょうか?
穴が破損する原因は、その境界が内側に拡大していくことにあります。樹脂の場合、硬化によって材料が端に広がり、洗浄されていない樹脂が通路を塞いでしまうことがあります。粉末の場合、焼結によって広がり、未溶融の粉末が排出される必要があります。押出成形の場合、穴の輪郭を形成するビードが穴よりも幅広くなります。試験片に穴のラダー図を印刷してもらえば、お使いの機械でどのメカニズムに対処しているのかが分かります。
塗料は重ね塗りの跡を隠してくれるのか?
目立たなくするだけでなく、浅い部分のディテールも埋めてしまいます。プライマー・サンド・プライマーの工程では、平面上の層構造の大部分が見えなくなりますが、0.15 mmの彫刻では、同じフィルムによってその深さのかなりの部分が見えなくなります。両方が重要な場合は、どちらの特徴が合格基準となるかを指定してください。
数量が増えた時点で、その部品は印刷工程から外れるのでしょうか?
部品単価が生産量に応じて低下しなくなり、金型が図面印刷よりも細かい形状をより安定して保持し始める時点。同じ仕様の部品について、納期を1つとして両方の方法で価格を比較してください。図面見積もりと金型見積もりでは、同じ寸法を検査することはほとんどなく、その違いに予期せぬコストが発生する可能性があるからです。
Ideal Proは、3Dプリント部品と成形部品の将来的な比較見積もりを提供できますか?
ここでは、印刷、金型製作、成形が同じ工場で行われているため、これが通常の会話です。重要なフィーチャーをマークしたCADデータを送付し、サポート材なしで残す必要がある面と機械加工する面を指定してください。そうすれば、印刷、スパンでの許容公差、金型を切削する前に変更する必要がある事項を網羅したDFMレビューを返信します。見積もり依頼は、 アップロードページまたは、上記の番号までご連絡ください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean