 日本語



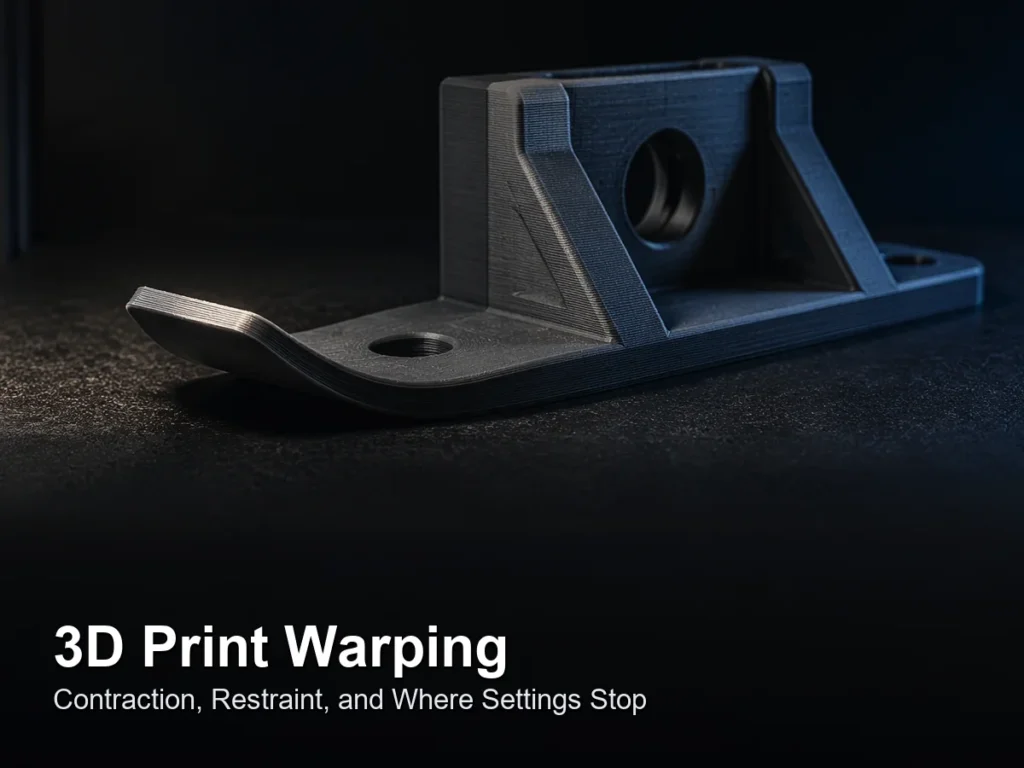
要約すると — 反りは、収縮が拘束に抵抗する現象です。収縮量は、スライサーではなく、ポリマーの種類と温度低下によって決まります。そのため、ナイロンの広い面積では、許容範囲全体を超える動きが生じる可能性があり、どんな設定でもそれを補正することはできません。不具合の原因を順に調べてください。まず、どの程度の動きがあるか、ベースが保持されているか、そして、図面で指定された場所に加工が完了できるかどうかを確認します。
主なポイント
- 収縮は算術的なものです。加工温度から室温まで0.8%収縮する200mmの材料は、何らかの制約を受けるまでに約1.6mmの動きが可能です。プリント部品の平面度に関する指示は、ほとんどの場合10分の1単位で表記されます。
- つば、ラフト、マウスイヤーはすべて同じ効果をもたらします。それは接着面積です。これらは拘束力を高めます。どれも力を軽減するものではありません。そのため、片方の角が持ち上がるつばは、つばが狭すぎたのであって、つば自体が間違ったデザインだったわけではありません。
- 不具合は、見た目ではなく発生時期で分類する。1層目の剥離は接着不良、20層後の剥離は熱不良だ。どちらも写真で見るとほとんど同じように見える。
- 密閉は万能な解決策ではありません。密閉によって部品周囲の空気温度が上昇しますが、これはまさに半結晶性部品の早期収縮を防ぐ要因であり、非晶質部品を熱変形限界まで押し上げる要因でもあります。
- 平面度は寸法の一つです。平面度が重要な場合は、図面に値と測定方法を明記し、印刷された部品がその値を正確に満たせるかどうか、あるいは印刷後にその面を機械加工する必要があるかどうかを判断してください。
このガイドを信頼する理由
著者: アレックス・ユーは、Ideal Proの共同創設者であり、40か国以上の顧客向けに金型製作、射出成形、積層造形プログラムにおいて20年以上の経験を有しています。Ideal Proは、SLA、MJF、SLS、FDM、DMLSの各方式に加え、金型製作や成形も行っています。そのため、このページは、プリントされた部品を後々量産部品に加工する必要のある企業の視点から書かれています。
方法: ここで使用されているプロセス数値は、Ideal Pro社が自社製機械向けに公開している能力表に基づいているため、記載されているすべての公差は、実際に誰かが所有している機械セットに紐づけることができます。ポリマーの収縮範囲は、一般的な公表値として記載されており、購入する正確なグレードのデータシートと照合して確認する必要があります。これは、同じ樹脂でも充填剤入りと非充填剤入りでは収縮率が大きく異なるためです。表示されている計算は、明示された仮定に基づいているため、ご自身の仮定に置き換えることができます。
範囲: これは、角が持ち上がったり、底部が凹んだり、部品がぐらついたりする現象を引き起こすメカニズムを扱っています。FDM/FFF方式に加え、拘束条件が異なる粉末および樹脂方式にも適用されます。ただし、同じ考え方が当てはまる場合を除き、金属粉末床部品における層間接着不良、荷重下での剥離、反りについては対象外です。
反りとは何か、そしてそれは通常の収縮とどう違うのか?
完成したプリントをベンチに置いて揺らします。もし他の角より先に1つの角が下がったら、それは反りです。 冷えるにつれて形が変わるだけでなく、大きさも変わる. Shrinkage is the uniform part of the story, the one a good printer can design around with a scale factor. Warping is the non-uniform part, and a scale factor cannot fix it because the part did not get smaller in one consistent direction.
反りとは、収縮が不均一に抑制されたときに発生する現象です。ポリマーは収縮しようとしますが、その一部が抑制されているため、部品がその差を解消するために動いたり持ち上がったりします。
この違いは、技術的な面よりも商業的な面でより重要です。例えば、0.6%の均一な収縮はモデルで補正でき、完成品でもわずかに小さくなるものの、平面度は維持されます。一方、不均一な拘束は、同じ総変位を一方の端に集中させ、その結果、図面上のすべての直線寸法は正しく測定されていても、取り付け面が平面からずれてしまいます。部品はノギスによる検査には合格しても、本来の組み立て工程で不合格となる可能性があるのです。
FDM方式のプリンターで発生するほぼすべての問題は、3つの形状に集約されます。それは、プレートの角がはみ出している、端が長手方向にカールしている、そして取り外した後にベースがぴったりと収まらない、というものです。これらの形状は共通のメカニズムを持ち、拘束力が失われた箇所だけが異なります。
私は実際、どの程度の収縮を経験しているのでしょうか?
これは、ほとんどの反りに関する記事が見落としている質問であり、あなたがトラブルシューティングをしているのか、それとも物理法則と交渉しているのかを決定づける質問です。部品が何にも拘束される前に、部品がどれだけ動けるかを考えてみましょう。
制約のない動き ≈ 線形収縮 × スパン × (1 − 制約されている割合)
加工温度から室温まで冷却した際の、一般的な面内収縮率は以下の範囲に収まります。これらはあくまで目安となる値であり、許容値ではありません。グレードのデータシートの方が、この表よりも重要です。
| マテリアルファミリー | 公表されている典型的な収縮率 | 200mmの範囲での移動 | なぜそこにあるのか |
|---|---|---|---|
| PLA(非晶質に近い、結晶化度が低い) | 約0.2~0.5パーセント | 0.4 to 1.0 mm | 押出成形と硬化の間には小さな熱的ウィンドウがある。 |
| ABS / ASA(非晶質) | 約0.4~0.8パーセント | 0.8 to 1.6 mm | 加工温度から室温までの温度低下幅が大きい |
| PETG(半結晶性傾向) | 約0.3~0.8パーセント | 0.6 to 1.6 mm | 反応速度依存性;温めておくと結晶化する |
| ナイロンPA12(未充填) | 約0.7~1.5パーセント | 1.4 to 3.0 mm | 半結晶性、印刷後の吸湿性あり |
| ガラス繊維強化ナイロン | 流れ全体で約0.2~0.6パーセント、流れに沿ってはそれより高い | 0.4~1.2mm、強い異方性 | 繊維は、その長さに沿って収縮を制限し、横方向には制限しない。 |
トラブルシューティングリストを読む前に、3列目をお読みください。部品が200mmのブラケットで、ベースの平面度を0.2mmと指定した場合、許容値よりも桁違いに大きな動きの大部分を抑制するようにプロセスに要求していることになります。これはスライサーの問題ではありません。フットプリント、材料、またはプロセスの選択によるもので、ファイルがスライスされる前に決定されます。
誰も書き留めていない2つ目の点は、異方性が欠陥全体を構成することが多いということです。充填されたビーズは、長さ方向と横方向で収縮率が異なるため、あるラスタ方向に印刷された幅の広い床面は、厚み方向に勾配が生じます。同じ部品の2つの層が最終的なサイズに関して異なるため、部品がカールします。
3つ目は時間です。ナイロンは機械から出た後も動き続けます。なぜなら、工場内の空気から水分を吸収するからです。PA部品を温かい状態で測定すると、翌朝には形状が変化している可能性があります。部品を実際に使用される湿度状態に調整してから測定してください。
どの修正が力を変化させ、どの修正が単に抑制を加えるだけなのか?
7つの標準的な対策を2つの列に分けると、ほとんどの混乱は解消されます。リストの半分は部品の引っ張り具合を調整するもので、残りの半分はプレートの保持力を調整するものです。拘束による修正を力による修正として扱うと、印刷中は部品が平らに保たれていても、取り外した際に平面度がずれてしまうという問題が発生します。
| 介入 | 実際に何が変わるのか | 費用はいくらですか | 使用する際は |
|---|---|---|---|
| プレートをきれいにし、材料に適した表面状態にする | 拘束:局所的な解放点を取り除く | 1回あたりの実行時間(分) | 毎回同じ場所で1つのコーナーが破損する |
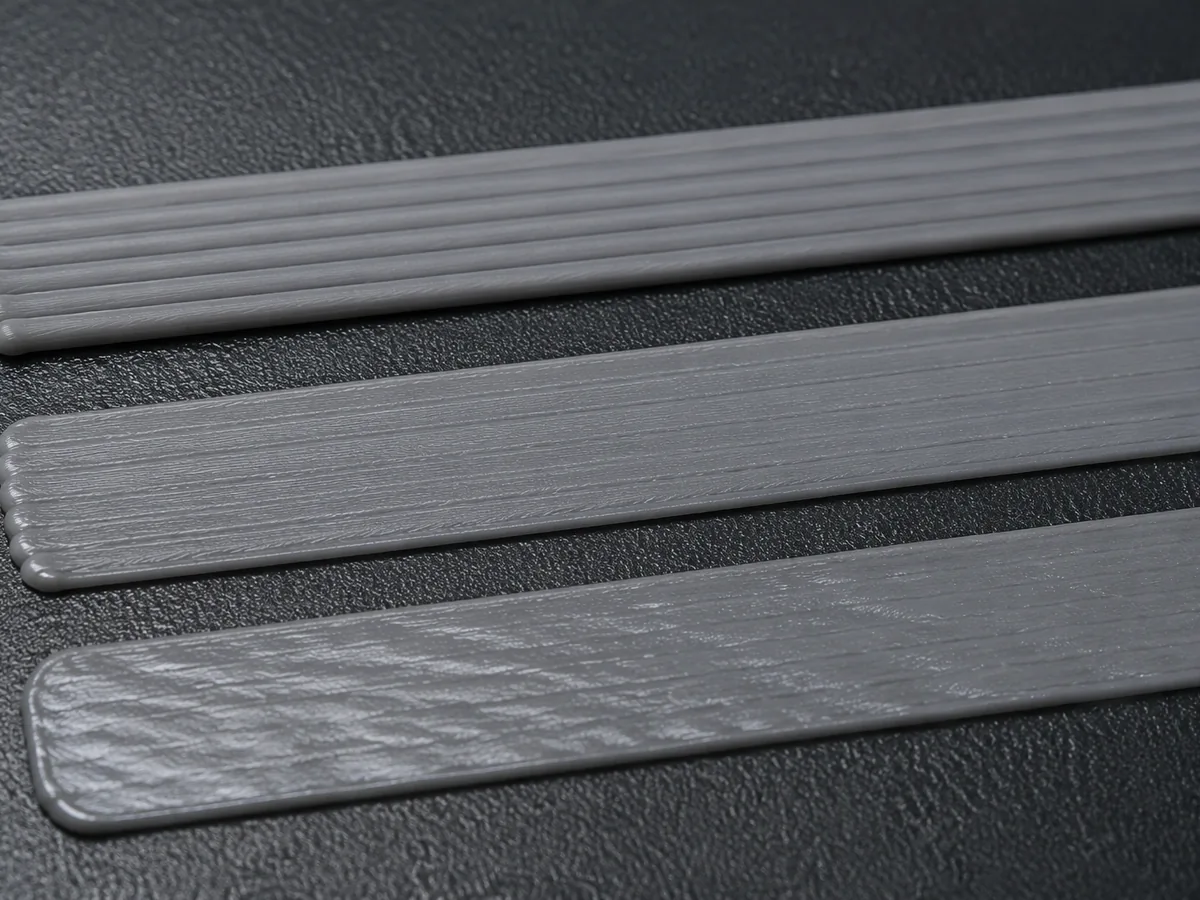
| 第1層の圧縮、Zオフセット、水平調整 | 拘束:結合を連続させる | 各ステップで単層テストパッチ | 糸と糸の間の隙間、または光沢のある半透明のビーズ |
| 加熱ベッドの設定温度と浸漬時間 | 力:部品が組み立てられる間、ベースを収縮トリガーの上に保持します。 | 範囲をオーバーシュートするとエッジフレアが発生します | ベースは数層分を支え、その後持ち上げる |
| 冷却ファン速度 | 力:上層が収縮する速度を制御する | 垂れ下がり、結合が弱くなり、やりすぎると糸がほつれる | 上端はすでに反り返っているが、底部は問題ない。 |
| 囲い/厩舎の空気 | 力:ドラフトによる方向性のある冷却効果を排除します | チャンバー内の熱はPLAとPETGを軟化させる可能性がある | 片側が大きくABSまたはASA部品が持ち上げられる |
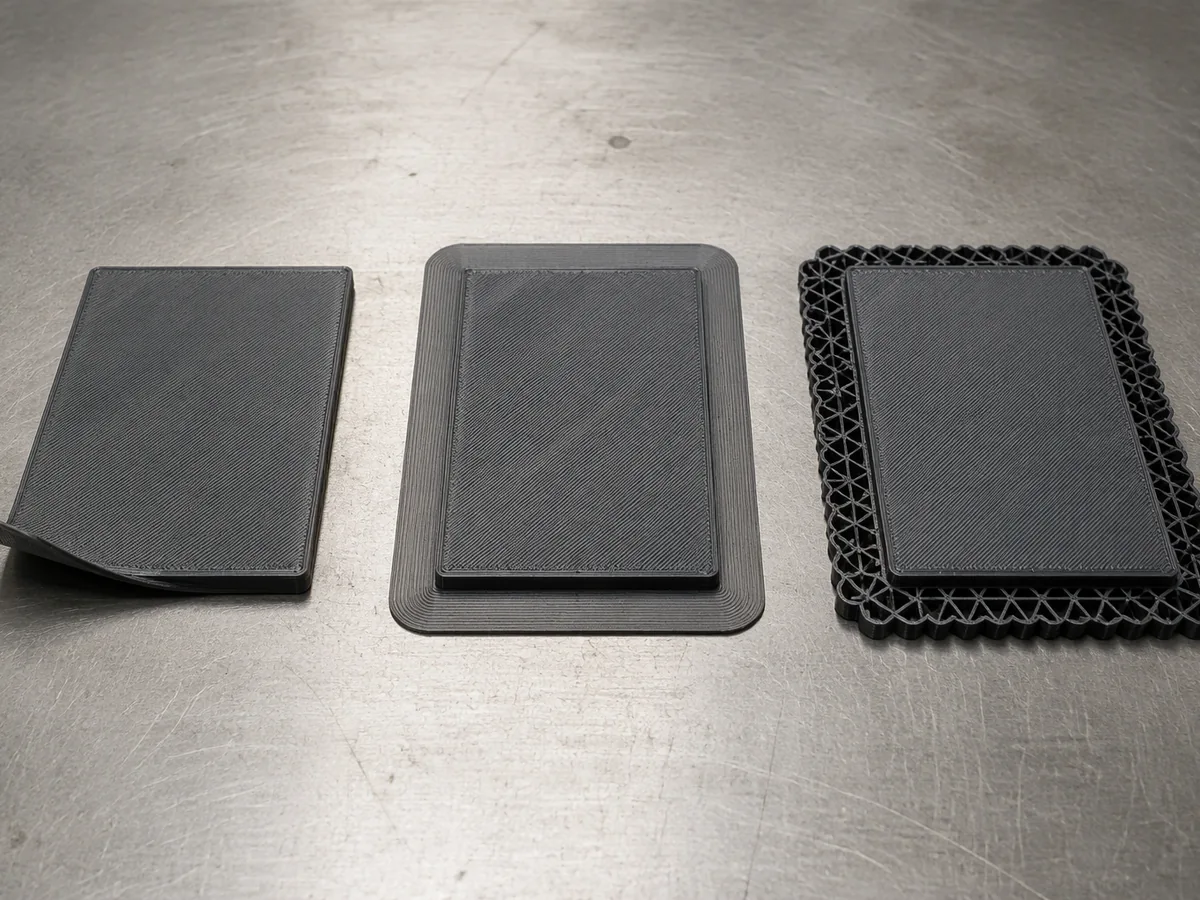
| つば、いかだ、ネズミの耳 | 拘束のみ:より広い接着面積 | トリミングの時間、より粗いエッジ、時にはより粗い顔 | 既知の角から剥がれ、残りの部分は持ちこたえる |
| 向き、リブ、コーナーフィレ | 両方とも:スパンが短くなり、ストレスの集中度も低下する | 支持マークが機能面に付着する可能性がある | デザインはまだ未定です。3回目の試みの前に |
縁といかだの正直な限界: 接着面は角を押さえるだけで、その上の壁に蓄積された収縮を軽減するわけではありません。ある一定の点を超えると、余分なループは単にトリムラインを追加するだけになり、部品は依然として同じ内部応力を抱えたままプレートから取り出されます。そのため、縁が大きく張られた部品は機械上では問題なく成形できますが、縁が切り取られた後に反り返ってしまうことがあります。拘束は取り除かれましたが、応力は取り除かれていないのです。
ベッドの温度、ファンの速度、それとも部屋の温度を最初に変えるべきでしょうか?
見た目ではなく、タイミングに基づいてトリアージを行う。部品が持ち上がる段階は、持ち上がりそのものの写真よりも、より限定的な情報を提供する。
| 持ち上げると | ルールは | 最初のチェック | 2回目のチェック |
|---|---|---|---|
| 最初の層または最初の数層 | 熱応力ではなく、接着力とノズル高さが重要だ。 | プレートの清浄度と材料に適した表面の選択 | レベリングとZオフセット;単層パッチの再印刷 |
| 数層重ねた後、角が | 局所的な解放点と蓄積されたストレス | 毎回同じコーナー(ローカル)か、ランダムなコーナー(温度勾配)か | ベッドを所定の位置に浸し、その後、既知の角に縁をつける |
| 遅く、ドアや通気口に面した側 | 片面冷却のドラフトが速くなる | 室内の空気の流れ、機械の位置、HVACサイクル | 囲い(材料が暖かい部屋に耐えられる場合) |
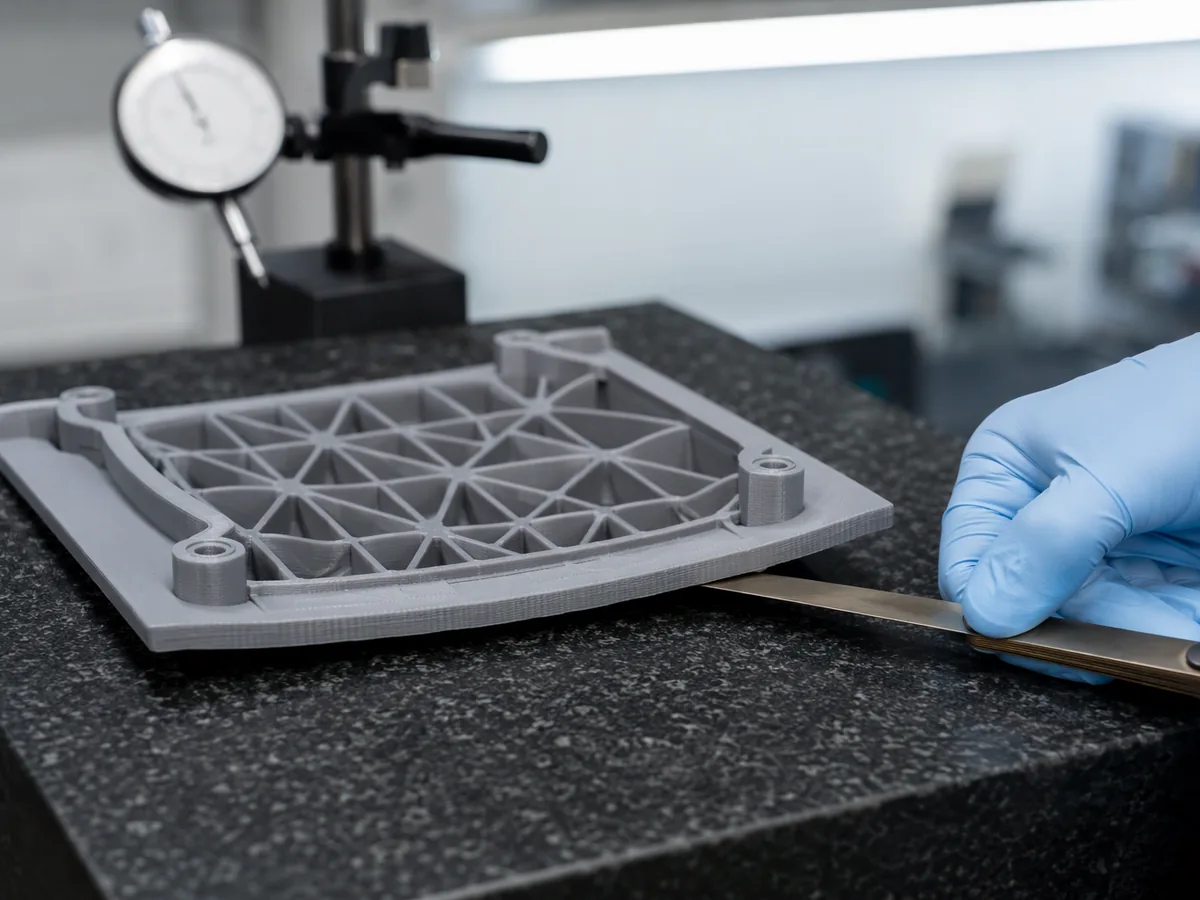
| プレートから取り外した後のみ | 拘束が解除されると残留応力が解放される | プレートに載せた状態での底面の平坦度と、プレートから取り外した後の平坦度を比較して測定した。 | 形状:スパンが短く、リブがあり、コーナー半径が大きい |
| 再現可能、同じファイル、同じマシン | このプロセスでは要件を満たすことができません | 許容範囲と実際の動きを比較してください。 | 材料、向き、またはプロセスを変更する |
1ラウンドにつき1つの変数を変更し、同じファイルを2回実行して確認してください。印刷時に動かなかった部品は、たまたま温かくなっていたプレートかもしれません。3つの設定を同時に変更すると、結果は1つになり、3つの原因候補が出てきます。こうして、2時間かかるはずの印刷作業が、自分のマシンとの2週間にわたる格闘に発展してしまうのです。
エンクロージャーは実際にはどのような役割を果たし、どのような場合に逆効果になるのか?
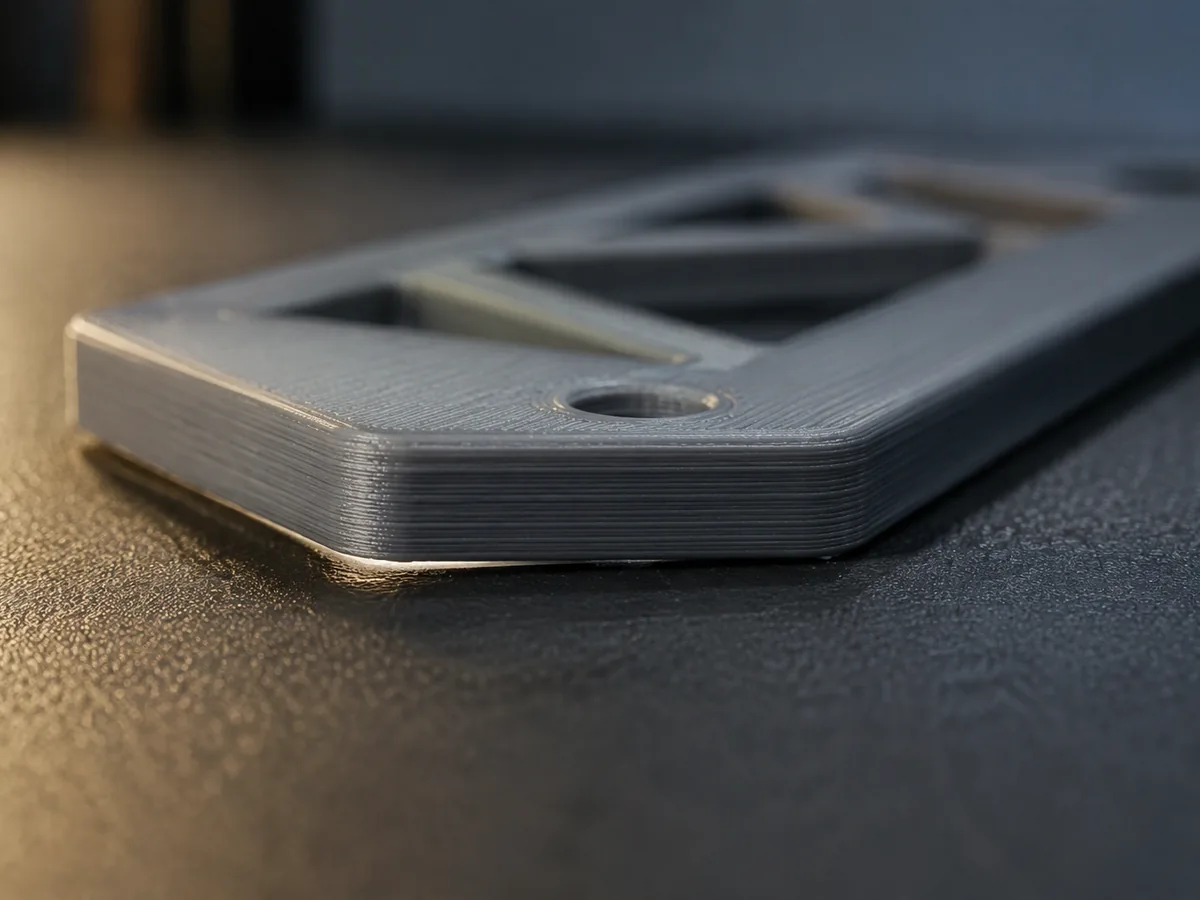
エンクロージャーには、部品の片側だけが早く冷えるのを防ぎ、周囲の空気を十分に温めることで、上面がまだ柔らかい間に底面が収縮するのを防ぐという、一つの有用な役割があります。ABS樹脂、ASA樹脂、ナイロンの場合、これは通常、小さなブロックよりも大きな部品では決定的な要素となります。
また、この方法には一つ有害な点があり、同じガイドではめったに触れられていません。チャンバーは、造形全体を通して部品が置かれる温度を上昇させます。非晶質材料は、熱変形範囲に近づくと軟化するため、高温チャンバー内のPLAやPETG部品は、上層が垂れ下がったり、オーバーハングの形状が不明瞭になったり、200層目から300層目の間で垂れ下がったりする可能性があります。コーナーリフトを別の欠陥と交換し、しかもそれが重要な面に移動してしまうのです。
実用的なルールとしては、加工温度から室温までの温度降下が大きく、ガラス転移温度が高い材料は密閉容器に入れ、そうでない材料は換気する。どうしても大きな面積でPLAを使用する必要がある場合は、面積自体を考慮に入れること。詳細は下記の形状に関するセクションを参照のこと。
部品の損失を最小限に抑えるには、どのように設計すればよいですか?
ほとんどの歪みに関する議論は、スライス処理の前に、3つの決定によって解決される。
平坦な状態を維持しなければならない区間を短くする。 動きはスパンに比例するため、同じ収縮率の場合、300mm幅の床は200mm幅の床の約1.5倍の動きを吸収します。リブや浅い溝によって幅の広い床がより狭い帯状に分割され、それぞれの帯状部分の動きが少なくなるため、同じ効果が得られます。 壁厚とリブ設計 成形においても全く同じ理由で用いられる。
ストレス集中装置を取り外してください。 鋭角な内角は、材料の面積が最も小さく、勾配が最も大きい部分です。フィレットは荷重を分散させます。3Dプリント部品の場合、これは疲労の問題にもつながるため、半径は二重の意味で重要な役割を果たします。
基準面を基準として向きを選択するのであって、支持部材を基準とするのではない。 プレート上に平らに置くと、全長がピンで固定され、反対側の端が持ち上がります。横向きにすると、狭いエッジの1つがグリップを保持し、階段状の部分が、必要な面の上に着地します。別の部品がどの面に固定されるかを決定し、その面に最小限の動きを加え、図面で気にしない場所にサポートマークを受け入れます。面が方向駆動品質と特定の仕上げの両方を必要とする場合、それは 後処理決定 そしてそれは、撤去時に発覚するのではなく、見積もり段階で行われるべきである。
プリント部品の平面度はどのように規定し、検査すべきか?
ほとんどの3Dプリント部品がひっそりと失敗するのは、まさにこの点です。「平坦」が何を意味するのか誰も明確に説明しなかったため、供給業者は独自の基準を適用し、購入者はその特性を理由に拒否する権利を失ってしまうのです。
図面には以下の3つの項目を記載する必要があります。
- どの顔? 基準面に名前を付け、モデル上に表示してください。
- どの価値を、どの面積に対して。 平面度は長さではなく表面に適用されるため、その値が面全体を対象としているのか、それとも定義された領域を対象としているのかを明記してください。
- 測定されたとき。 仕上げ前か仕上げ後か、またナイロンなどの吸湿性材料の場合はどのような条件下で行うか。
次に、測定方法について合意してください。なぜなら、表面プレートのシックネスチェックとCMMの最適適合平面では、同じ部品でも同じ数値が得られないからです。最適適合平面では、平均化によって浮き上がった角が隠れてしまうことがあります。指定した基準面に対して測定を行うよう依頼し、レポートが部品と一緒に送付されるかどうかを尋ねてください。これは、他の測定方法で尋ねるのと同じ質問です。 ツールの試用 または 生産検査.
部品を室温に置いてから測定してください。温かい状態でベースチェックを行った場合、翌朝よりも平坦に見えますが、これは印刷の欠陥ではなく、受入検査の欠陥です。
印刷物の歪みは、どのような場合に許容され、どのような場合に再印刷しなければならないのか?
同じリフトアップでも3つの異なる結果が得られるが、その違いは歪んだ顔がどのような動きをしなければならないかにある。
- 受け入れる 面が圧縮可能なガスケットに密着した場合でも、留め具の位置は正しく揃い、部品はぐらつくことなく固定されます。化粧カバーは、非嵌合端にわずかな浮き上がりがあっても許容されます。
- 条件付きで承諾する 面が見えているが荷重を支えておらず、リフトが図面上の値の範囲内にある場合。必ず書き留めてください。記録のない承認は、後々紛争の原因となります。
- 再版 歪みが他の部品が接する面に達したり、制御された形状が変化したり、修理後に検証できない荷重経路に影響を与えたりすると、問題が生じます。制御された再加熱によって軽微な歪みは解消できますが、数日以内に部品が再び歪んだり、強度が低下したり、寸法がずれたりする可能性があります。
底面がカップ状になっている筐体ベースでも、ガスケットが十分に圧縮されれば閉じることができます。同じカップ状の底面を持つ取り付けブラケットは、それにボルトで固定されたすべての部品を傾けてしまいます。同じカップ状の底面を持つ位置決め治具は、それが保持するすべての部品の位置をずらしてしまいます。0.3 mm という数値自体ではなく、どの部品を保持しているかによって、その値が重要になるかどうかが決まります。
印刷時に平らな取り付け面が保持されないのはなぜですか?また、その場合どうすればよいですか?
広い面積では、ポリマーの動きが通常、望ましい平坦度よりも大きくなるためです。プレートを洗浄し、最初の層を修正し、ベッドを湿らせ、ファンを制御し、機械を密閉し、ブリムを追加した後、残る誤差は設定ではなく、プロセス範囲です。
その時点で、正直な選択肢は3つありますが、印刷専門の業者は、そのうち2つをあなたに思いとどまらせようとする動機を持っています。
| ルート | 勝利したとき | 費用はいくらですか |
|---|---|---|
| 印刷してから、重要な面を機械加工する。 | 1面または2面は完全に平らでなければならず、それ以外はすべて印刷されたままでよい。 | 2回目の作業と治具の決定。細かい部分は、クランプで潰されないように、機械加工後に順番に行う必要があります。 |
| 添加プロセスを変更する | 制約の問題は設置面積に起因するものであり、粉末または樹脂プロセスは、そのサイズでより均一に冷却されます。 | 材料とコストの範囲が変更されます。プロセスごとに最小壁厚と許容誤差を確認してください。 |
| 印刷対象から部品を移動させる | 同じ平面を数十個または数千個、繰り返し必要とする | 工具とリードタイムについては、以下を参照してください。 コスト交差演算 |
基準面を機械加工することは、多くの場合、最も安価で現実的な解決策であり、あまり議論されていない方法です。フライス加工された取り付け面を備えたプリント治具本体は、積層造形による形状の自由度と、ダイヤルゲージが矛盾しない表面を提供します。まさにそれが、工場が CNC加工能力 そして、印刷を一箇所で行うことでそれが可能になり、なぜ見積もりでは印刷が最終工程だと決めつけるのではなく、どの面を機械加工する必要があるのかを尋ねるべきなのか。
音量が上がると、クロスオーバーは好みの問題ではなくなる。 Vacuum casting 数十個の部品を成形された表面品質でつなぎ、 少量成形 鋼板パーティングラインが毎回平面度を確保するため、積層加工工程で一度だけ平面度を確保するよりも、平面度が安定します。同じ平面度指定を3つの方法で、1つの納期で見積もりましょう。図面見積もりと金型見積もりでは、同じ寸法を検査することはほとんどなく、その違いこそが予期せぬ問題の原因となります。
また、逆の落とし穴もあります。プリントは成功したものの、その後成形できない部品です。成形プロセスで許容されるよりも薄い壁、引き抜き方向がなくなったアンダーカット、きれいにプリントされず金型で失敗するテクスチャなどが原因です。プリントが成形部品の代用品である場合は、プロトタイプが承認された後ではなく、今すぐに成形限界に照らして確認してください。 ツーリング設計 そして私たちの 薄肉成形における反り解析そこでは、同じ収縮ロジックが異なるレバーで現れる。
湿気は角が浮き上がる原因に関係がありますか?
トラブルシューティングリストに記載されている以上に問題があります。ナイロン、PETG、TPUは工場内の空気から水分を吸収し、その水分は既に収縮と戦っているプリントに2つの影響を与えます。
まず、印刷する材料自体が変わってしまいます。湿ったフィラメントはノズルから蒸気を発生させ、広がりや表面の粗さを生み出し、さらに目に見えにくいのですが、フィラメントが固まる温度も変化させます。表面が粗い第一層は接着の仕方が異なり、これが水分による問題が接着不良という形で現れる原因となります。
第二に、印刷後に部品の形状が変わります。乾燥したナイロン部品と調整されたナイロン部品は同じサイズではありません。乾燥した状態で印刷し、乾燥した状態で測定し、湿度の高い気候に出荷すると、承認後に承認された面が動く可能性があります。これは、以下の理由と同じです。 成形における乾燥工程スケジュールが遅れているホッパーでは、同じバッチ内でスプレッドと寸法ずれが発生します。
これは単なるヒントではなく、必須事項として扱ってください。材料をグレードの推奨値まで乾燥させ、印刷し、寸法を確認した際の含水率を図面に明記してください。
歪んだ試みは実際には私にどれだけの代償を強いるのか?
フィラメントではなく、印刷工程全体を考慮してください。6時間の機械稼働時間で300mmの印刷に失敗すると、機械稼働時間、部品とその縁に使用された材料、除去と清掃にかかる時間、監視していた担当者の人件費、そして通常は最も大きな損失となる、次の印刷が待ち時間となる数日間の損失が発生します。
見積もりと比較してみてください。3回目の試行には、材料費、機械稼働時間、そしてそれら両方にかかるスケジュールが無駄になります。製造可能性レビューは、エンジニアリングの工程を1回行うだけで済み、スライサーでは答えられない疑問、つまり、希望する平面度が選択したプロセスの範囲内にあるかどうかという疑問に答えてくれます。これは、ツーリングプログラムで見られる意思決定の遅延問題と同じです。制約となるのは、ほとんどの場合、機械ではなく、問題が発見されてから資格のある担当者がそれを確認するまでの時間なのです。
実用的な目安:同じファイルで2回試行して同じフィーチャーが持ち上げられた場合、設定を1つ変更した3回目の試行は、通常、DFMレビューからより迅速に得られる情報に投資することになります。特に、その面を機械加工するか、成形プロセスに移行するという代替案がある場合はなおさらです。失敗した向きのファイルと写真を送ってください。この組み合わせにより、スライサーを開く前に仮説の半分を排除できます。
Ideal Proの関連記事
- SLA、MJF、SLS、FDMの対応能力、材料、および許容誤差表 — 本記事で使用されている、プロセスごとの最小壁厚、層の高さ、ビルドサイズ、および許容誤差の数値。
- 薄肉射出成形における反り解析 ―工具側のレバーにも、収縮と拘束という同じ問題が存在する。
- 熱可塑性樹脂の収縮に影響を与える要因は何ですか? ― 成績の低下率が数値ではなく範囲で表される理由。
- ヒケをなくす ―壁の幅ではなく厚みがある場合に発生する、局所的な歪みの類似現象。
- CNC machining services ―本体を印刷して基準面を切削加工する方が、4回目の試みよりも安価である場合。
まとめ
反りは拘束に対する収縮であり、収縮量はスライサーではなくポリマーと温度低下によって生じます。作業は、スパンで可能な動きを推定し、ベースが正しい理由で保持されていることを確認し、冷却の方向を制御し、部品の損失が少なくなるようにスパンとコーナーを設計するという順序で行ってください。ブリム、ラフト、マウスイヤーは接着面積を増やすだけで、応力を下げるわけではないため、部品が下がっていても反ってしまうことがあります。
次に、その面に何をさせるかを決定します。図面に平面度値と測定方法を記入し、吸湿性材料は受け入れ前に調整し、許容誤差を超える動きが生じた場合は調整を中止します。つまり、その面を機械加工するか、加工プロセスを変更するか、部品を毎サイクル保持できる経路に移動させます。
情報源
- Ideal Pro 3Dプリント機能表 - プロセスごとの最小壁厚、積層高さ、最大造形サイズ、寸法公差、リードタイム、 /3d-printing/. All Ideal Pro figures quoted here come from that table.
- ご購入いただく樹脂グレードの技術データシートをご参照ください。この記事に記載されている収縮率の範囲は、当該樹脂ファミリーにおける一般的な公表値であり、許容値ではありません。グレードシートに記載されている値が優先されます。
- ISO 1101は幾何公差としての平面度の定義と表記に関する規格であり、一般的な許容範囲については図面に記載されている公差規格を参照してください。
+86 156 0682 1288 (Tel/WhatsApp) ✉ [email protected] 🌐 お見積りのお申し込み
よくある質問
30%の再研磨が、私の反りの原因だと考えるのは行き過ぎでしょうか?
プリントされた部品において、再研磨が最初に疑われる原因ではありません。なぜなら、FDM方式では再加工するスプルーがないからです。重要なのは原理です。熱履歴が繰り返されるたびに、材料は変化します。フィラメントを乾燥させ、プリントし、開封して保管した場合、プリント開始前にすでに2回の履歴が与えられており、底面が凹むのはその一例です。
なぜ私の部品は毎回同じ角から浮き上がるのでしょうか?
そのコーナーは、熱的な原因ではなく、局所的な原因によるものです。再現性は診断に役立つ貴重な情報です。その箇所のプレートの清浄度、表面コーティングの欠け、XY位置の水平調整誤差、またはガントリーの下でベッドがたわむ際に開くノズルギャップなどを確認してください。温度調整を行う前に、局所的な制約を修正してください。
つばは反りを軽減するのか、それとも単に反りを隠すだけなのか?
接着面積が増えることで、拘束力が増します。印刷中の浮き上がりを確実に防ぎ、印刷後の部品が平らな状態を保つ必要がある場合は、これは大きなメリットとなります。ただし、上部の壁にかかる応力は軽減されないため、ブリムを切り取った後、可動範囲の広い部品は反り返る可能性があります。ブリムを取り除いた後の、実際に使用する状態で部品の状態を評価してください。
ヒートガンを使って、歪んだプリントを平らにすることはできますか?
軽微なリフトであれば、制御された再加熱で軽減できる場合が多く、これは修理ではなく試行錯誤として捉えるべきです。部品は数日で再び変形したり、層間結合を過熱した部分の強度が低下したり、図面で規定された寸法からずれたりする可能性があります。機能面においては、再加熱、再プリント、機械加工のどれが適切かを比較検討するのが妥当でしょう。
SLSとFDM、どちらのプロセスが反りが少ないですか?
代わりに、どちらが高温の勾配フィールドに制約のないスパンを少なくするかを尋ねてください。粉末プロセスは、未溶融の粉末が部品を支える状態で温かいベッド内で造形するため、角が剥がれる故障モードは完全に解消されますが、その代償として収縮と最小壁厚が高くなります。Ideal Pro が公開している数値では、PA12 SLS の最小非支持壁厚は 0.7 mm、FDM は 0.8 mm であり、100 mm を超える部品の許容範囲は SLS が ±0.3 mm、FDM が ±0.2 mm となっているため、どちらの方向にも自由に交換できるわけではありません。
図面に平面度を付けるべきか、それとも印刷業者に任せるべきか?
面名を指定し、値を指定し、処理完了前か完了後かを明記してください。処理範囲よりも狭い範囲を指定すると二次的な操作が発生し、その決定はファイルの引用前に行う必要があります。何も記述しない場合、サプライヤーがデフォルト値を適用し、引数は後から無効になります。
Ideal Proは、プリント部品の平面度を維持できますか?
選択されたプロセスの範囲内であれば、はい、測定可能です。当社が公表しているプロセスごとの寸法公差は、SLA、MJF、FDMでは±0.2 mm、SLSでは±0.3 mmで、100 mmを超えるスパンにはパーセントが加算されます。積層プロセスで対応できる以上の精度が求められる面については、印刷後に加工を行い、印刷でその精度を達成することを保証しません。基準面をマークした図面をお送りいただければ、平面度と加工ルートを合わせてお見積もりいたします。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean