 日本語



射出成形における樹脂乾燥は、工場現場における最も安価な保険であり、同時に最も省略されがちな工程でもある。 黒色のPA66コネクタに銀色の筋が現れるのは、乾燥不良の典型的な兆候であり、プレス機で最も誤診されやすい欠陥でもあります。金型に触れる前に、バレルから溶融樹脂を切り出して水の入ったグラスに入れ、その変化を観察し、次にサンプルを水分計に入れます。乾燥ミスは修正費用が安く、湿気に敏感な樹脂では金型ミスの約3倍も頻繁に発生します。このガイドでは、樹脂ファミリーごとの目標値(温度、時間、露点)、乾燥したペレットがホッパー内で実際にどれくらいの期間生存するか、樹脂が乾燥していると仮定するのではなく、実際に乾燥していることを証明するための2つの実用的な方法を示します。
| クイックリファレンス | 標準値 |
|---|---|
| ナイロン6/66の成形ターゲット | ≤ 0.2%(多くの成績表ではこれより低い数値が記載されている) |
| 成形時のPCターゲット | 0.02–0.04% |
| 標準的なPOM乾燥には | 通常はなし(第7項を参照) |
| 乾燥剤式乾燥機の露点、PA/PC/PBT | −30 to -40 °C |
| PA66の再湿潤(23℃/50%RH) | 最初の約0.2%は数時間以内に発生し、数日かかることはない。 |
乾燥機が嘘をついていたことをどうやって知るのか?
乾燥機の露点が良好だからといって、ペレットが乾燥しているとは限りません。乾燥機から出る空気が乾燥しているだけです。これは射出成形における樹脂乾燥で最もコストのかかる誤解であり、ペレットがバレルに入る前に4つの要素が揃う必要がありますが、実際の現場ではどれもうまくいきません。
1. 空気の乾燥 (dew point). The desiccant wheels get saturated, the filter gets bypassed, or the unit was never serviced. Dew point drifts from −40 to -10 °C and the alarm stays silent.
2. ペレット温度. Moisture only diffuses out when the bead is hot enough inside. If your throughput doubled but the hopper stayed the same size, material short-circuits through the middle at feed temperature and leaves with its original moisture.
3. 状態時の時間. The number that matters is the residence time of the last pellet in, not the clock since the dryer was switched on. A hopper sized for a machine running at half rate holds material for half the required time.
4. ベッドを通る空気の流れ. Channeling blows a dry cone through a wet hopper. We have seen hoppers read 80 °C at the wall and 45 °C in the core.
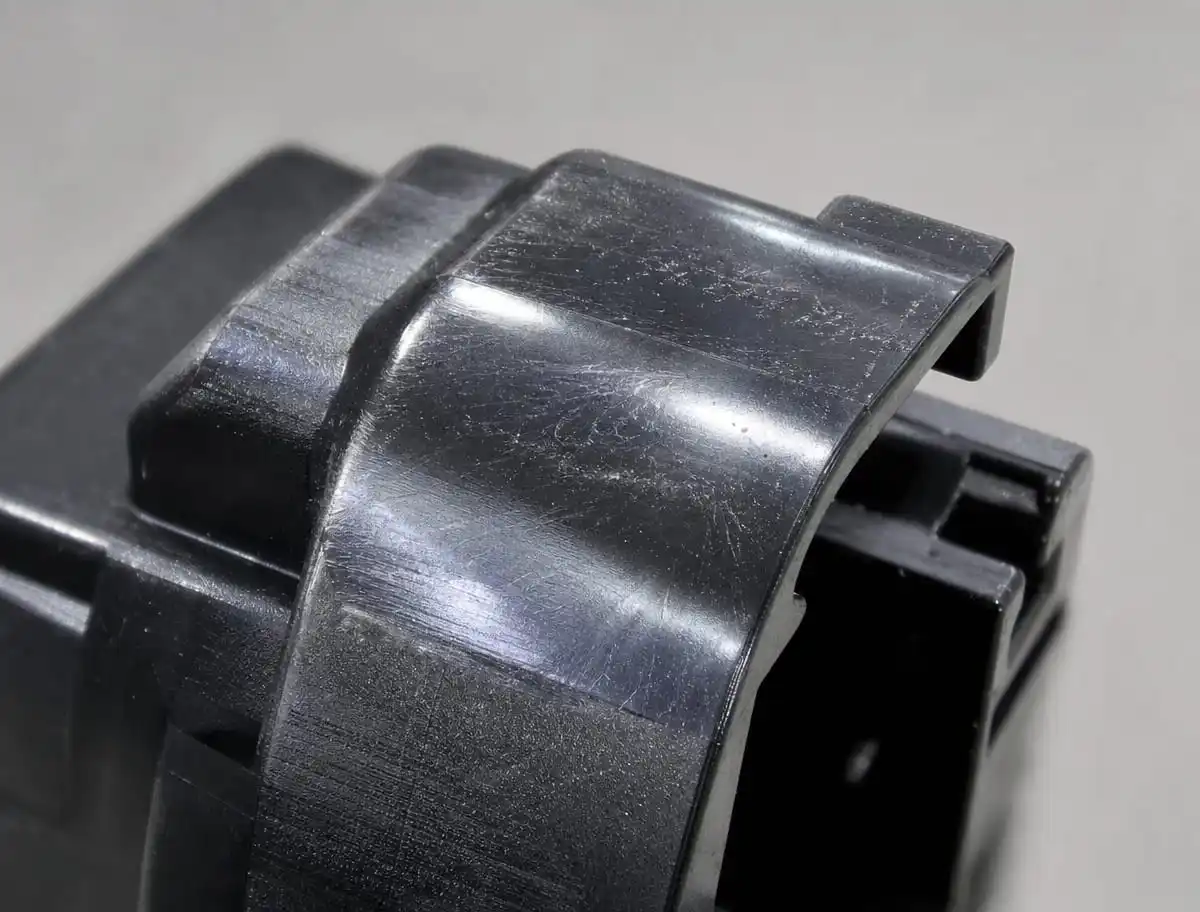
症状のパターンから、どの部分に不具合が生じたかが分かります。起動時に最もひどく、シフトの途中で改善する筋状の跡や気泡は、通常、ホッパーが規定の滞留時間に対して小さすぎるか、乾燥機が温まる間に最初に投入された材料が冷えてしまったことを意味します。シフトが進むにつれて悪化する筋状の跡は、通常、乾燥機後の再吸収を意味します。これは、移送ラインが湿っている、ドアが開いている間に重力供給が開いている、または乾燥機を全く通していない再粉砕材が原因である可能性があります。
図1:ガラス繊維強化PAコネクタに見られる銀色の筋とガス痕。これは、乾燥が不十分な場合によく見られる典型的な外観上の特徴である。
各材料群において、「十分に乾燥している」とはどういう状態を指すのか?
乾燥ステーション内に貼ってある参考表はこちらです。これは射出成形における樹脂乾燥の一般的な業界標準時間枠を示したものであり、絶対的なものではありません。常に正しい判断基準となるのは、発注書に記載されているグレード、色、充填剤パッケージに対応した最新のデータシートです。強化樹脂や難燃性樹脂は、ベース樹脂とは全く異なる挙動を示します。
| 家族 | 成形時の水分目標値 | 乾燥機の温度 | 標準時間 | 露点 | スキップした場合 |
|---|---|---|---|---|---|
| PP / PE(未密封バージン) | 不要 | — | — | 周囲 | 表面に結露が生じた場合のみ乾燥させる:80℃、1~2時間 |
| HIPS / GPPS | 不要 | — | — | 周囲 | 冷蔵保存後、70~80℃で1~2時間広げる。 |
| 腹筋 | ≤ 0.2% | 75-85 °C | 2–4 h | −20 to -40 °C | つや消し表面、広がり、低衝撃 |
| PC | 0.02–0.04% | 110-120 °C | 3–6 h | ≤ -40 °C | スプレッドと永久脆化 |
| PMMA | ≤ 0.1%; optical ≤ 0.03% | 80-90 °C | 3–4 h | -40 °C | ストリーマー、レンズ内の気泡 |
| PA6 / PA66 未充填 | ≤ 0.2% (target 0.1–0.15%) | 80~90℃の乾燥剤、または低温での真空 | 3–6 h | −30 to -40 °C | 広がり、静かに強靭さを失う |
| PA + GF / MF | 成績表のルール:0.06~0.3%の範囲が存在する | 80-100 °C | 4–6 h | −30 to -40 °C | 筋状の模様とファイバーチップジェット |
| POM共重合体(標準品) | 通常はなし | — | — | — | 成績評価基準の強化:別途要件あり |
| PBT | 0.02–0.05% | 100-120 °C | 3–4 h | ≤ -40 °C | 加水分解:粘度低下、短時間の抽出 |
| PET(成形グレード) | 0.03–0.05% | 135-150 °C | 4–6 h | ≤ -40 °C | アセトアルデヒド臭、分子損失 |
| tpu | ≤ 0.05–0.1% | 80-90 °C | 3–4 h | −20 to -40 °C | ゲート部分に気泡、溶接線不良 |
費用を節約できる2つの注意点。まず、PAを通常の熱風で乾燥させると酸化します。シンプルな熱風ホッパー式乾燥機しかない場合は、PAの温度を約80℃以下に保ち、乾燥時間を長くするか、真空乾燥を使用してください。次に、過乾燥は深刻な故障の原因となります。PMMAとPCは、高温に長時間さらされると変色し、架橋反応が始まります。乾燥は適切な温度範囲まで行い、それ以上乾燥させないようにしてください。
ホッパーがあなたの作業をすべて台無しにするまで、どれくらいの時間がありますか?
乾燥した樹脂は、湿った作業場の空気に触れた瞬間から再吸収を開始し、ナイロンはその中でも最も吸収速度が速い。未充填のPA66は、23℃/50%RHの環境下では、数時間以内に最初の約0.2%を吸収し、1~2日かけて平衡状態である2.5~3%まで徐々に吸収量が増加していく。ポリカーボネートは吸収速度は遅いものの、許容範囲(0.02~0.04%)が非常に狭いため、わずか1時間の暴露でも影響が出ることから、吸収速度はナイロンよりも遅い。
実践的なルール:
- 乾燥ホッパーのサイズは 処理量 × 必要乾燥時間安全係数を考慮してください。1時間あたり30kgを消費し、製錬に4時間かかる場合、銘板に何と書いてあっても60kgのホッパーでは容量不足です。1時間あたりの消費量の2~3倍の容量にすることで、昼休み、金型交換、そして避けられない火曜日の操業停止にも対応できます。
- 搬送は工程の一部です。冷たく湿った真空搬送ラインでは、プレス機へ向かう途中でPC(ポリカーボネート)の水分含有量が0.06%まで再湿潤し、その原因は乾燥機にあるとされます。
- プレス機での指定保持時間を超えると、材料は廃棄または再乾燥の対象となります。グレードシートに再乾燥ルールがある場合は、それに従って再乾燥してください。PCとPBTは、バレル内で既に一部が加水分解されているため、まず粘度チェックを行う必要があります(次のセクションを参照)。
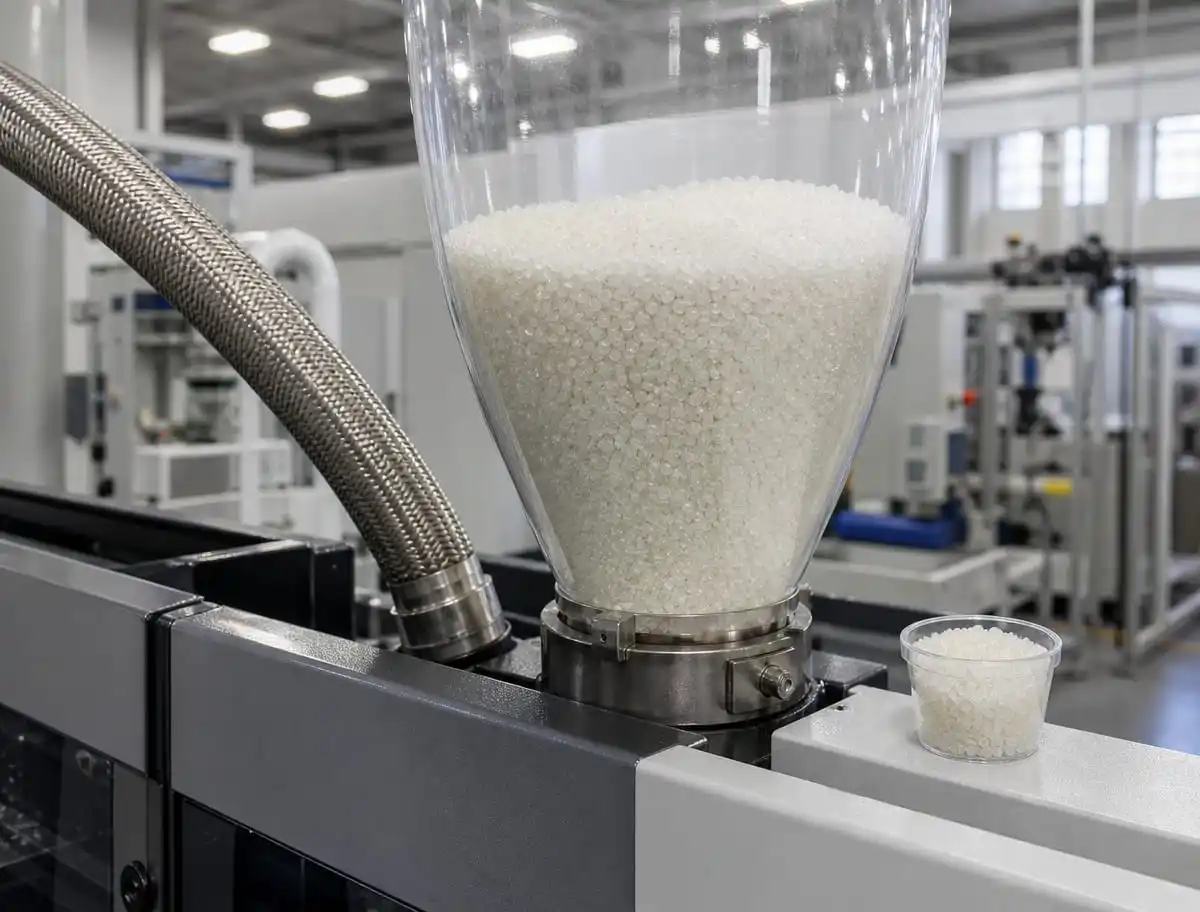
図3:供給口は最後の制御点です。サンプルは袋からではなく、ここから採取してください。
研究所との契約なしに、ペレットが乾燥していることをどのように証明できますか?
正直な答えは3つしかなく、そのうち2つは工場の床に収まる。
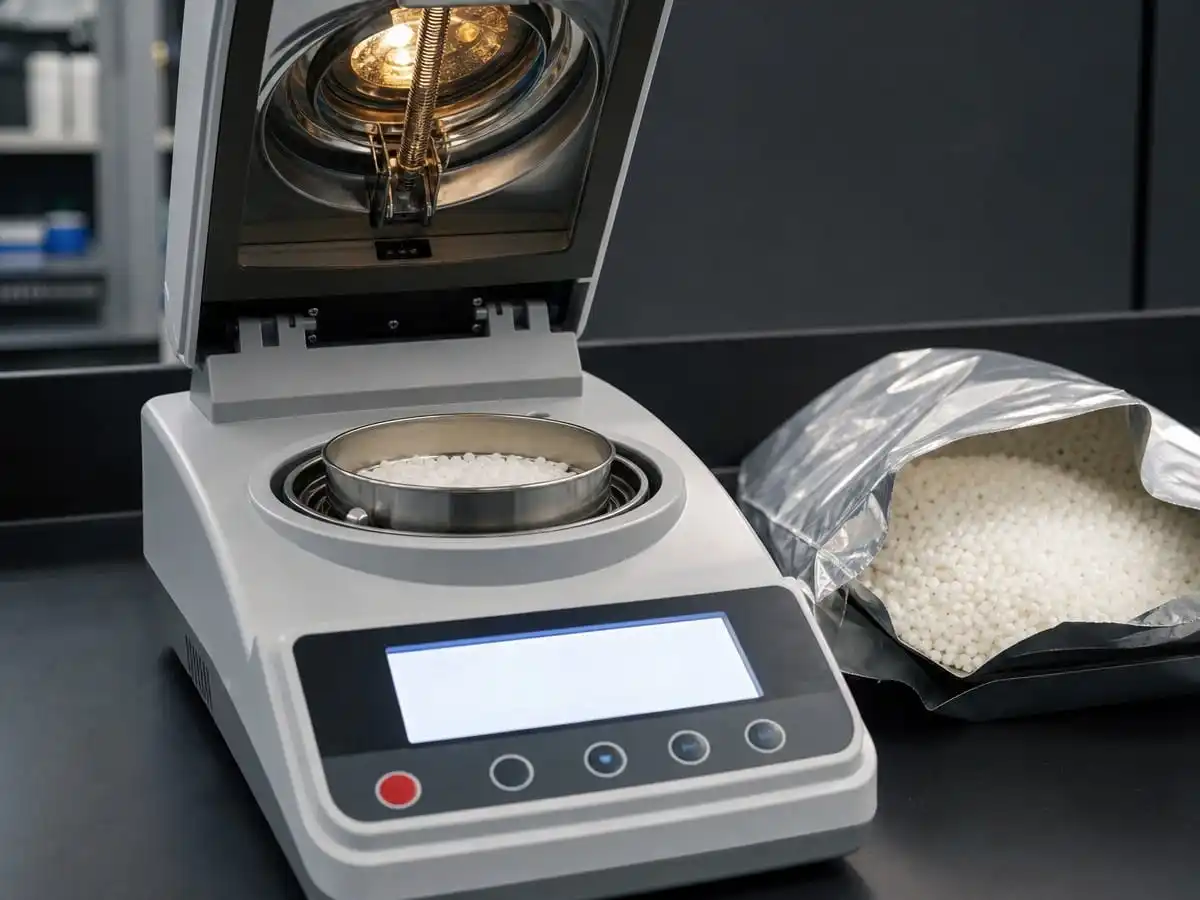
プレス機における乾燥減量(LOD)。 ハロゲンバランス式水分計は、1~2ショット分のマージンで済み、5分で数値が得られます。フィードスロートサンプルを計量し、規定の方法に従って乾燥させ、質量減少を報告します。落とし穴:LODは水だけでなく、揮発性物質すべてを測定します。離型剤、滑り剤、残留モノマー、微粒子の水分などがすべて数値に隠れてしまうため、安価な水分計は、天然の未充填樹脂よりも充填黒色化合物の実験結果と食い違うことが多くなります。本格的に扱う材料ファミリーごとに、カールフィッシャー法で水分計を一度校正し、校正シールを常に正しいものにしてください。
図2:PAペレットの給餌口での乾燥損失チェック。1シフトあたり5分で、1か月分の推測作業を置き換えることができます。
カールフィッシャー滴定法。 水質に特化した基準値。外部検査機関ではサンプル1つあたり数十ドルで検査を実施しており、ショットごとの証明が必要なプログラム向けにはインラインKFセルも存在する。顧客が受入検査で水分について異議を唱える場合(医療用コネクタなどがこれに該当する)、SCAR(サービス契約違反報告書)では両者が引用できる基準値としてKF値が挙げられる。
水に溶けるデモンストレーション。 定量的な方法ではありませんが、この方法のおかげで、当店ではカビのせいにする議論が、他のどんな測定器よりも多く終結しました。パージメルトをきれいな水に落とし、沸騰して銀色に輝き、微細な気泡の輪ができるかどうかを観察してください。もしそうなったら、何かがフラッシュオフを起こしています。そして、それが水なのか、それとももっと深刻なものなのかを調べてください。
どのような方法を用いるにせよ、測定器よりもサンプル採取場所の方が重要です。規格はスクリューコンベアに投入される樹脂に関するものであるため、密封された袋からではなく、搬送後の機械ホッパーまたは供給口でサンプルを採取してください。袋からのサンプルは投入状態を証明するものであり、供給口からのサンプルはプロセスを証明するものです。この違いこそが、「4時間乾燥させた」という記録がほとんど意味をなさない理由です。「4時間乾燥させた」というのはプロセス記録であって、合格基準値ではないのです。
後でその部分を乾かせばいいじゃないですか?
2つの損傷のうち1つは永久的なものであり、しかもその2つは部品上では全く同じように見えるからです。
表面への影響は可逆的です。蒸気の筋、ゲートの微小気泡、光沢の鈍さなどです。水は物理的な侵入者にすぎず、それを取り除けば樹脂は元の樹脂に戻ります。しかし、構造的な損傷はそうではありません。ポリエステル(PET、PBT)、PC、そして程度は低いもののナイロンは、溶融温度で加水分解を起こします。水分子がポリマー鎖を切断し、分子量が永久に低下します。水分含有量0.08%で成形されたPCブラケットは、見た目は完璧でも、ノッチ付き衝撃試験で規格の40%を下回る結果になることがあります。完成したブラケットを乾燥させても何も変わりません。
加水分解による損傷は、未処理の樹脂サンプルとの固有粘度またはメルトフローの比較、あるいは各起動時に採取した引張試験片の「スナップテスト」による傾向分析によって検出できます。数パーセントを超える固有粘度の変化は、サプライヤーのガイドラインでよく用いられる典型的なトリップワイヤーです。ロットがこの値を超えた場合、処理方法はスクラップまたは一定比率での再粉砕であり、再加工は行いません。プレス機の横で見つかった湿った材料が、単なる洗濯の問題ではなく、鑑識の問題となるのもそのためです。それをマークし、サンプルを採取し、粘度が判明したら判断を下してください。
再研磨についてはどうでしょうか?
再生材は、独自の課題を抱えているため、専用の入力ストリームで扱うべきです。例えば、グラムあたりのエッジ表面積が大きい(再湿潤が速い)、汚染の可能性が高い(床、ロボットグリッパー、パージされたショット)、そして少なくとも1回の加熱サイクルが必要となる、といった点です。
当社の基本ルール:
1. 湿気に弱いグレードの再生材は、機械の上にある開放型の容器ではなく、密閉された容器に回収されます。
2. 同じかそれより低い温度で、バージンヘアと同じ目標水分量まで乾燥させます。
3. 部品におけるその比率はT1の前に文書化されており、PPAP中に発見されるものではありません。20%の再研磨の主張が実際には35%である場合、色のばらつきとして現れる前に、収縮のばらつきとして現れます。
4. パージショットと始動ショットは、真のランナー再生材とは分離され、ジェットテールには焦げた物質が付着する。
サプライヤーのガイド(例えば、コベストロのマクロロンの取り扱い)は一貫しています。再生材にはバージン材のルールを適用し、その後、個々のケースごとに特性を確認します。一律の許容割合は事務処理の手間が増えるだけで、管理にはなりません。もう一つ、費用のかからない習慣があります。同じ樹脂でも色が異なる再生材は、別々の容器に保管してください。共有容器から3%の黒い筋が混入した天然POMギアのバッチは、どんな乾燥機を使っても解決できない不良品問題です。
小規模店舗に必要な乾燥機はどれか?
カタログの難解な説明は無視しましょう。答えるべき質問は3つです。家族は乾燥剤入りの空気が必要ですか?ペレットは真空または不活性ガス下で加熱する必要がありますか?そして、最悪の場合の処理量はどれくらいですか?
- 熱風式(乾燥剤不使用)ホッパー乾燥機 ― 数百ドルから約1,000ドル。 ABS/PS樹脂の表面の水分除去には最適で、ABS/PP樹脂を扱う多くの加工工場にとって実際に必要な唯一の乾燥機です。PC、PBT、PET、および一般的なナイロン樹脂の加工には役に立ちません。
- 乾燥剤式ホッパードライヤー(シングルタワー、タイマーによる再生)— 約1,500~5,000ドル。 PA、PC、TPU用途で、1~4台のマシンに対応する主力製品です。露点仕様は、流量ゼロ時ではなく、最大流量時の値を確認してください。安価な製品では、テストベンチで-40℃、7月には-12℃と記載されています。
- 2タワー式連続除湿乾燥機 — 6,000ドル~20,000ドル以上 (before hopper/silo cost). You need this once more than one machine runs moisture-sensitive grades simultaneously or you run PBT/PET serious. The regen cycle never interrupts drying, so a weekend outage doesn’t strand your Saturday material.
- 真空乾燥機:PAおよび熱に弱い混合物用 長時間の乾燥中に空気酸化が懸念される場合。よりゆっくりと穏やかに、また、鉱物充填化合物の粉末膜からガスを除去する。
中央式除湿装置とホッパー式除湿装置の選択は、材料の物流量によって決まります。デリケートな樹脂を1日あたり約300kg以上取り扱う場合、断熱・乾燥搬送システムを備えた中央式除湿装置は、不良品の削減だけでも費用対効果があります。それ以下の場合は、適切なサイズのホッパーを備えた高性能な2タワー式除湿装置1台で十分です。
乾燥機を使うのは、どんな時に無駄遣いになるのか?
正直であることは信頼を守ることにつながります。通常の屋根の下で適切に保管された密封されたバージン材から成形された天然PPやPEには乾燥機は必要ありません。外観グレードのギア用の標準アセタール樹脂を乾燥させる必要もありません。デルリン成形ガイドには、標準グレードは一般的に成形前に乾燥する必要がないと明記されています。POMをナイロンのように扱うと、電気を消費し、材料を劣化させるだけです。袋入りの汎用PSは、結露していない限り何も必要ありません。
しかし、「私の材料ファミリーは大抵寛容だ」という考えこそが、まさにショップが痛い目に遭う原因となる。なぜなら、寛容だったファミリーも、特殊なコンパウンド、例えば吸湿性難燃塩を含む難燃性PP、湿った炭酸カルシウムを含む黒色マスターバッチ、あるいはラックに隣り合う未充填樹脂とは水分制限が異なる強化POMグレードなどでは、容赦なく厳しいものになるからだ。重要なのは、チケットに記載されているグレードのデータシートに従って乾燥させることであり、ファミリーの言い伝えに従うことではない。
間違った選択をすると、どれだけの損失が生じるのか?
ティア1サプライヤー向けのPA66-GF30自動車用コネクタの製造において、ゲートに問題があるというトラブルシューティングのループが2週間も続いていました。接合部付近に銀色の筋が発生し、特に各シフトの最初のショットでひどくなっていました。バレルカットテストでは水分が原因とされました。本当の原因は2つありました。45kgホッパーは22kg/hを消費する機械に供給しており、4時間のグレード要件に対して2時間も滞留していたこと、そして金曜日の再生材ビンが全く乾燥されずにホッパーの上部に投入されていたことです。適切な乾燥機のサイズ(乾燥剤ユニット付きの140kgホッパー)、密閉された再生材処理、および各シフトの供給口での5分間のLODチェックにより、筋欠陥率はシフト初期のショットで1桁パーセントから実質的にゼロにまで低下し、5桁の費用がかかるはずだった金型変更要求もなくなりました。金型自体は何も変更していません。
覚えておくべきパターンはこうです。乾燥不良は時間帯と材料履歴によってパターンが変わります。鋼材の不良は部品上の位置によってパターンが変わります。間違ったものにお金を費やす前に、これらをきちんと区別しましょう。
この乾燥ガイドを信頼する理由とは?
上記の製品はすべて、当社独自の工場で製造されています。当社は深センに拠点を置くISO 9001認証取得のカスタム成形メーカーで、18年の歴史と数千件の実績を持ち、60トンから450トンのプレス機を稼働させ、PA66-GF30コネクタ、POMギア、PC医療用ハウジングなどを毎週製造しており、カタログに掲載するような製品ではありません。当社の検査員は、プレス機の横でハロゲンバランスの記録を保管しており、最終的なCMMレポートだけでなく、その記録も保管しています。なぜなら、この記録の順序こそが、この記事の重要なポイントだからです。水分目標値は、現在のサプライヤーの加工ガイド(デルリン、マクロロン、トライタン、BASFウルトラミッドシリーズ)に準拠しており、測定方法はASTM D6869(カールフィッシャー法)とD6980(重量減少法)に準拠しています。ここに記載されている数値とお客様の評価シートの数値が一致しない場合は、評価シートの数値が優先されます。見栄えの良い表を擁護するよりも、そのことをお客様にお伝えする方が適切だと考えています。当社が出荷する湿気に敏感なロットはすべて、乾燥時間記録と給餌口サンプルの結果が出荷パックに同梱されています。そのため、お客様がお持ちの番号は、当社の品質管理担当者が署名した番号であり、テンプレートの番号ではありません。
結論
射出成形における樹脂乾燥は、設定ではなく受入システムです。露点、ペレット温度、実際の滞留時間、および気流を同時に制御し、供給口でサンプリングと検証を行い、再生材を常に同じ管理下に置き、可逆的な筋と永久的なチェーンカットの違いを理解してください。2台のプレス機を備えた工場でこれを適切に行うためのハードウェアの総コストは、一般的な1つの金型の修理よりも低く、成形において最も誤診されやすい欠陥クラスを、シフト開始時の5分間のチェックに変えることができます。材料ハンドリング計画について別の視点からの検証が必要な場合は、当社のDFMレビューで乾燥とコンディショニングの前提条件を無料でカバーしています。
当サイトの関連記事: 銀色の筋が現れる理由とその原因の特定方法, 湿潤状態による損傷が部品の靭性に及ぼす影響, そして PA加工ガイドにおけるナイロン特有の乾燥およびコンディショニング方法.
よくある質問
実際に乾燥させる必要がある材料はどれで、どの程度まで乾燥させる必要があるのか?
吸湿性エンジニアリング樹脂は、目標値が厳しい。ナイロン6/66はプレス時に0.2%以下、多くのグレードシートでは0.1~0.15%が求められる。ポリカーボネートは0.02~0.04%、PBTは0.02~0.05%、PETは0.03~0.05%、PMMAは0.1%以下(光学用途では0.03%)、TPUは0.05~0.1%が求められる。標準的なPOMコポリマーは通常乾燥が不要だが、強化グレードには独自の要件があり、汎用ポリスチレンは常温で問題ない。
うちの乾燥機は適切な露点を示しています。これはペレットが乾燥している証拠ではないでしょうか?
いいえ。乾燥機の露点が正常値を示していても、スクリューに到達するペレットが乾燥しているとは限りません。ホッパーの壁面温度が80℃、中心部が45℃という事例も確認されていますし、露点が-40℃から-10℃まで変動しても警報が鳴らないこともあります。露点はプロセスへの入力値の一つであり、材料の状態を示すものではありません。
乾燥したナイロンは、再び湿るまでホッパー内でどれくらいの時間放置できますか?
数時間であって、数日ではありません。未充填のPA66は、23℃、相対湿度50%の環境下では、最初の約0.2%を数時間以内に吸収し、その後1~2日かけて2.5~3%の平衡状態へと徐々に移行します。ポリカーボネートは再吸収速度は遅いものの、許容範囲が0.02~0.04%と狭いため、1時間の暴露でも影響が出るほど、はるかに厳しい条件となります。プレス機での指定保持時間を超えると、廃棄または再乾燥が必要になります。
部品に湿気が入った場合、後で乾燥させれば良いのでしょうか?
元に戻すことはできません。水分含有量0.08%で成形されたPCブラケットは、見た目は完全に完璧でも、ノッチ衝撃試験で規格値より40%低い値で破損する可能性があります。また、乾燥不足のポリカーボネートの破損モードは、スプレッドと永久脆化です。損傷は成形時に発生するため、検査は最終的なCMMレポートではなく、プレス機側で行う必要があります。
小規模店舗には実際どのような乾燥機が必要なのでしょうか?
PA、PC、PBTの場合、公表されている要件は露点-30~-40℃の乾燥機を使用することであり、PCは110~120℃で0.02~0.04%の水分量で3~6時間乾燥させる必要があるため、単純な熱風ホッパー式乾燥機ではこれらの樹脂の乾燥には不十分です。熱風乾燥機が使用可能な場合は、PAを約80℃以下に保ち、乾燥時間を長くするか、代わりに低温で真空乾燥してください。
再生材を使用すると、乾燥の様子は変わりますか?
これにより、2つの点が変わります。まず、比率です。20%の再生材配合率と謳われているものが実際には35%である場合、色のばらつきとして現れる前に収縮のばらつきとして現れるため、部品の比率はPPAP中に発見されるのではなく、T1の前に文書化する必要があります。次に、滞留時間です。以前、45kgのホッパーから22kg/hを消費する機械に材料を供給しているのを発見しました。これは、グレードに必要な4時間に対し、約2時間の滞留時間であり、金曜日の再生材ビンは乾燥処理を全く行わずにそのホッパーの上部に投入されていました。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean