 日本語



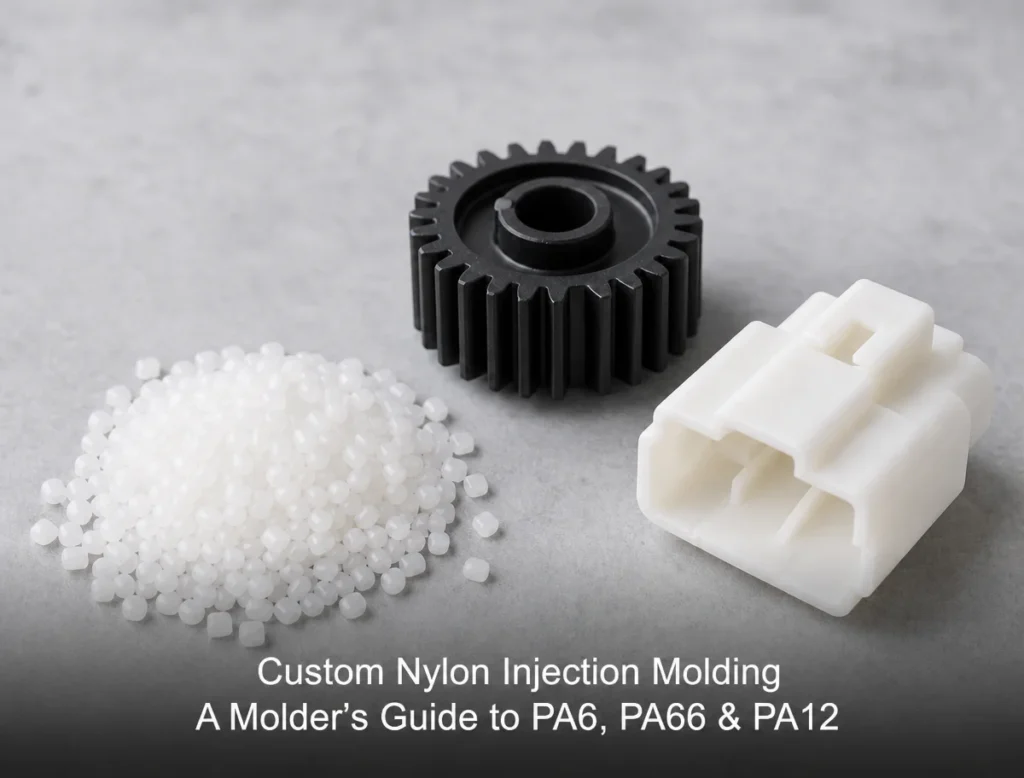
ある顧客から小型ポンプのインペラの図面が送られてきました。図面に記載されていた材質は「PA66」のみでした。成形後の部品は見た目は問題ありませんでした。ところが3週間後、顧客の試験装置でインペラが故障し始めました。5つの歯のうち1つが、根元から割れてしまったのです。成形不良ではありませんでした。インペラが温水の中で回転すると、ナイロンが静かに水分を吸収し、結晶構造が緩み、ベンチ上では硬く感じられた部品が、実際に使用するうちに柔らかくなってしまったのです。
ナイロンはまさにそういう素材です。そして、素材内部で何が起こっているのかを理解すれば、人々が何度もナイロンに戻ってくる理由もそこにあります。これは、私たちが事業を始めたばかりの頃に誰かが渡してくれていたらよかったのにと思う、カスタムナイロン射出成形ガイドです。ナイロンとは実際何なのか、PA6 / PA66 / PA12ファミリーはどのように分類されるのか、ガラス繊維が実際にもたらすメリットは何か、そして「これをナイロンで成形できますか?」という質問に対する正直な答えが「いいえ」である場合は何か、といった内容です。
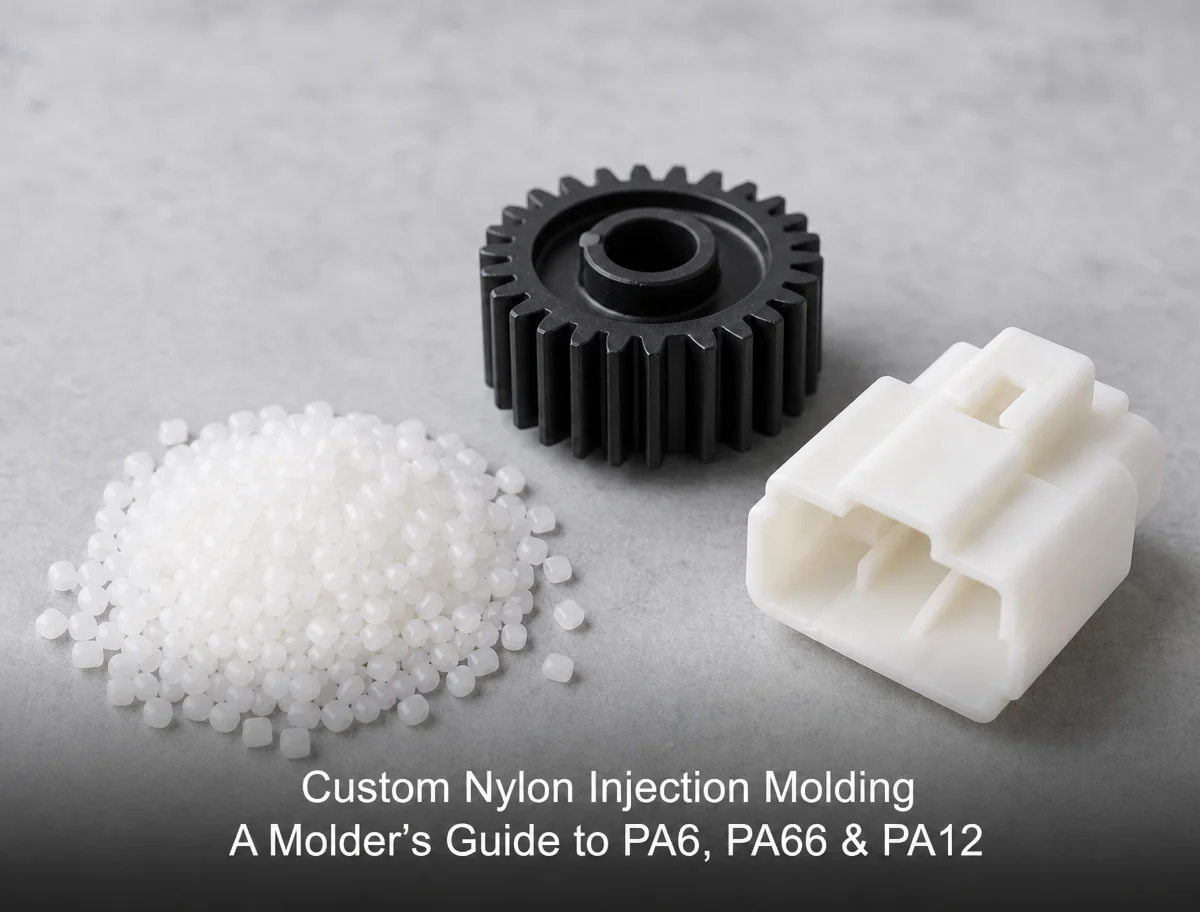
カスタムナイロン射出成形とは、図面に基づいてポリアミド(PA)製の生産部品を製造することを意味します。具体的には、PA6、PA66、PA12の中から適切なものを選び、部品に剛性が必要な場合はガラス繊維で補強し、ナイロン成形に必要な乾燥・調整工程を適切に実施します。 ナイロンが材料ラックに並ぶ理由は、靭性、自己潤滑性、耐摩耗性、耐薬品性を兼ね備えた半結晶性エンジニアリング熱可塑性樹脂だからです。純粋なグレードの引張強度は約70~90MPaですが、ガラス繊維強化タイプは200MPaを超え、弾性率は8~11GPaの範囲に達します。そのため、密度1.14g/cm³のこのプラスチックは、ブラケット、ギア、ボンネット下のコネクタなどでアルミニウムや亜鉛ダイカストの代替として使われることになります。使用するグレードと、それに伴う乾燥工程(水分含有量0.2%未満)は、機械上で他のどの要素よりも重要です。
主なポイント
- ナイロンは単一の樹脂ではなく、複数の種類からなるファミリーである。 PA6、PA66、PA12は、融点、剛性、吸湿性、価格が異なります。「ナイロン6」と「PA6」は、異なる名称を付けた同じ素材です。
- 水はダイヤルだ。 ナイロンはグレードによって2~8%の吸湿率で平衡状態に達し、強度、剛性、寸法はすべてそれに伴って変化します。設計は乾燥状態ではなく、湿潤状態を想定して行う必要があります。
- GF30は剛性を高める代わりに、衝撃力を犠牲にする。 ガラス繊維は弾性率を約3倍、引張強度を2倍以上に高めるが、部品の形状が方向依存性を持ち、ノッチに敏感になり、工具鋼への負担も大きくなる。
- 成形後の変形は正常です。 ナイロンは成形後も結晶化と吸水を繰り返します。寸法安定性を確保するには、組立ラインではなく、工場内で適切なコンディショニングを行うことが重要です。
- 命名は罠だ。 「ナイロン6/6」と「PA66」は同じ樹脂であり、図面上の「ナイロン66」が発注書では「PA6-GF30」と記載されている場合があります。金型を切削する前に、必ず規格コードを照合してください。
なぜ鋳物職人がこのガイドを書いたのか
インターネット上のナイロンに関する記事のほとんどは、樹脂を販売する材料供給業者か、金型を一度も開けたことのないエンジニアによって書かれています。どちらにもそれぞれの視点がありますが、どちらも部品購入者が必要とする情報ではありません。
私たちは Ideal Pro当社はカスタム射出成形工場であり、毎週、カスタムナイロン射出成形を行っています。ポンプハウジング、駆動ギア、コネクタ本体、センサーブラケット、自動車、電子機器、医療機器のお客様向けの流体システム部品などです。当社はIATF 16949およびISO 9001に準拠して操業しており、ナイロンで発生する不具合は、シーズンごとに同じ3つの原因で繰り返されます。それは、乾燥データシートの値に基づいて設計された部品、適切に乾燥されていない樹脂、そして一晩で結晶化がもたらす影響を無視した公差です。このガイドは、そうした現場での経験に基づいて作成されており、数値を示す箇所はすべて、実際に当社が実行した数値です。当社は、優れた設計がデータシートの欄で潰れるのを見てきましたが、悪い設計が機械担当者が図面には書かれていないことに気付いて生き残るのも見てきました。これは後者の種類の知識です。
ナイロンプラスチックとは一体何ですか?
ブランド名を取り除けばナイロンは ポリアミドナイロンは、アミド基(-CO-NH-)で連結されたセグメントを持つ長鎖熱可塑性樹脂です。このアミド結合こそが、ナイロンの真髄です。アミド結合は隣接する鎖と水素結合を形成し、この水素結合によって材料は規則的なシート状に結晶化します。ナイロンの耐摩耗性、耐薬品性、そして剛性の大部分は、この結晶構造によってもたらされます。水分を除去し、十分に加熱すると、これらの結合は破壊されます。そのため、ナイロンは耐熱温度を超える温度に長時間さらされることを嫌い、成形前に樹脂を乾燥させることは必須なのです。
鎖を作るには主に2つの方法があり、その方法によって使用する材料が変わります。
- PA6 (nylon 6) これは、単一のモノマーであるカプロラクタムを開環重合させたものから作られる。一つの構成要素が永遠に繰り返される。
- PA66(ナイロン6/6) PA66は、アジピン酸とヘキサメチレンジアミンという2種類のモノマーが縮合してできた化合物です。2つのブロックが交互に並んでいます。繰り返し単位中のアミド結合の密度が質量あたりわずかに高いため、PA66はPA6よりも高温になりやすく、剛性も高くなります。
- PA12 (nylon 12) より長いジアミン鎖を使用する。単位長さあたりのアミド結合数が少ないということは結晶性が低いことを意味し、より丈夫で耐薬品性に優れ、より高価な材料となる。
名称が混乱していて、購入者を困惑させています。「ナイロン」は1939年のデュポン社の商標です(化学は1935年にデュポン社でウォレス・カロザースが行った凝縮の研究に遡ります)。「ポリアミド」または「PA」は化学ファミリーです。ナイロン6 = PA6。ナイロン6/6 = PA66。ナイロン12 = PA12。図面に「ナイロン66」と書いてあって、購入者の注文書に「PA6-GF30」と書いてある場合、誰かが間違った部品を受け取ることになります。
もう一つ知っておくべき重要な点があります。ストッキングに使われているナイロンと燃料パイプに使われているナイロンは、全く同じものではなく、親戚のようなものです。繊維用ナイロンは、繊維状に引き伸ばされる(通常は強度が低い)グレードのナイロンですが、エンジニアリングナイロンは成形用にペレット状に押し出されます。化学組成は同じでも、用途は全く異なります。
ファミリー:PA6 vs PA66 vs PA12
以下に、3つの主力製品の性能を、材料選定に使用する値(未加工、乾燥状態、成形状態を基準とした値)と比較した結果を示します。
| 財産 | PA6 (nylon 6) | PA66(ナイロン6/6) | PA12 (nylon 12) |
|---|---|---|---|
| Melting point | ~220 °C | ~260 °C | ~240 °C |
| 典型的な溶融加工 | 240-270 °C | 260-290 °C | 250-280 °C |
| 平衡水分量(飽和度) | ~6-8% | ~2.5-3% | ~4-5% |
| 引張強度(乾燥状態) | 70-80 MPa | 80-90 MPa | 60-80 MPa |
| 弾性率(乾燥時/湿潤時) | ~2.2 / ~1.5 GPa | ~2.8 / ~1.6 GPa | ~1.5 / ~1.2 GPa |
| HDT(未記入) | 65-75 °C | 70-80 °C | ~75 °C |
| 結晶化速度 | 速い | 速い | 遅い |
| コスト | 最低 | 中 | 最高 |
| 勝利を収める場所 | 一般的な構造、クリップ、ハウジング | ギア、コネクター、ボンネットの下 | 燃料ライン、チューブ、極度の摩耗 |
表を読み進めていくと、そのパターンは単純です。質量あたりのアミド結合が多いほど融点が高くなり、剛性も向上します。これがPA66がPA6よりも優れている理由です。炭素鎖が長いほど、価格が高くなりますが、靭性と耐薬品性が向上します。これが、PA12が燃料や流体システムで10年間軟化することなく使用される理由です。
部品が安価で成形速度が速い一般的な構造部品であれば、PA6が標準です。熱や荷重、あるいはその両方を受ける部品であれば、PA66が標準です。液体中で使用される部品であれば、PA12は多少高価でも価値があります。それ以外の部品については、お客様のご要望を詳しくお伺いいたしますので、お気軽にご相談ください。
なぜエンジニアはナイロンを選ぶのか?
部品がナイロン製である理由を10人のエンジニアに尋ねれば、10通りの異なる一語の答えが返ってくるでしょう。「丈夫」「強い」「摩耗に強い」。どれも正しいです。では、実際に内部で何が起こっているのかを、通常重要な順序で見ていきましょう。
1. 油を塗らなくても摩耗します。 ナイロンと鋼の摩擦係数は、乾燥状態でおよそ0.1~0.3です。そのため、歯車、ブッシュ、摺動面はナイロン製で、相手側は鋼製のままです。劣化する潤滑剤も、維持すべきシールもありません。小型家電製品に使われるPA66製のウォームギアは、100万回もの作動サイクルを経ても、オイルを一切使用せずに済みます。
2. 衝撃を受けても動き続ける。 ナイロンは材料科学的な意味で強靭です。つまり、応力-ひずみ曲線のピークだけでなく、曲線下の面積全体が強靭なのです。そして、ほとんどのポリマーとは異なり、濡れると延性が増します。水は非晶質領域を可塑化するため、湿度の高い環境にあるナイロン部品は、完全に乾燥した同じ部品よりも破損しにくくなります。乾燥実験室での値に基づいて仕様を作成した設計者は、予期せぬ脆性破壊に遭遇することになります。これは、ほとんどの故障レビューの最初のセクションです。
3. 満たされた状態では、構造的に誠実である。 PA66-GF30は、約180~220MPaの引張強度と8~11GPaの弾性率を持ち、160~180℃付近で熱変形します。つまり、鋼鉄の10分の1の重量でありながら、熱下でも0.05mmの精度を維持できる材料です。ブラケット、コネクタ、ハウジングなどに適しています。
4. 機械の中の汚れをはじき飛ばします。 オイル、グリース、燃料、除氷液。ナイロンは、ボンネットの下で接触するほとんどの物質に対して耐性があります。ただし、強酸と持続的な紫外線は例外で、これらについては後ほど詳しく説明します。
5. 金属の代替として、大幅な軽量化を実現します。 密度が1.14 g/cm³のナイロンは、鋼鉄や亜鉛のダイカスト部品に比べて重量を約40~50%削減でき、量産時には成形サイクル(20~30秒、多キャビティ)が機械加工よりもコスト面で優位になります。こうした計算結果から、「金属代替プラスチック」のプロジェクトはPA66-GF30で次々と実施されているのです。
水分によるナイロンの二面性は、ナイロンを設計する人と、偶然にナイロンを設計する人を分ける概念であるため、独立した段落を設ける価値があります。乾燥したナイロンは硬くて脆く、水分を含んだナイロンは柔らかく丈夫です。その中間の状態は、組み立て環境によって異なります。そのため、設計と寸法は湿潤状態を想定して行い、仕様書に異なる指示がある場合は、DFMレポートにその旨を記載します。
強化:GF30、CF、MFの実際の作用とは
純粋なナイロンは丈夫ですが、剛性がなく、湿度範囲に対して安定していません。そこで充填剤が使用されるのですが、それぞれ異なる特性を持っています。
ガラス繊維(GF30、GF40、GF50) は主力材料です。重量比で30%のガラス繊維を加えると、PA66の弾性率は約2.8 GPaから約10 GPaに、引張強度は約85 MPaから約200 MPaに向上します。熱変形はほぼ2倍になります。コストは、確かに存在します。
- 異方性。 繊維は流れに沿って配列します。ゲート方向に対して剛性の高い部品は、ゲート方向に沿って強度が著しく低下します。繊維の向きはゲートの位置とランナーの設計によって決まるため、荷重がかかる前に必ずシミュレーションを行います。
- ノッチ感度。 鋭角部分では衝撃強度が急激に低下します。CADデータ上のわずか0.1mmの鋭角な内側半径こそが、部品が破損する箇所です。
- 繊維の浮遊と発泡。 表面では、繊維を多く含む溶融樹脂が曇りや微細な突起として噴出することがあります。これは無視するのではなく、金型温度やゲートサイズで制御する必要があります。
- 工具の摩耗。 ガラスは研磨性があります。GFグレードの研磨には、バイメタル製のバレルと硬質クロムまたはセラミック製のノズルを使用し、工具寿命をそれに応じて管理しています。
長繊維ガラス(LGF) 繊維を切断するのではなく、2mm以上の長さを維持することで、衝撃強度を大幅に回復させ、異方性を抑制する。ただし、コストが高くなり、より穏やかなねじが必要となる。
炭素繊維(CF) 最大限の剛性と導電性を実現するため、EMIに敏感なハウジングには放熱性、帯電防止部品には導電性が求められます。この充填材は、製品ラインナップの中で最も高価であり、金型への負担も最も大きい製品です。
マイカ(MF) 静かな代替手段は、安価で、金型平面での収縮を抑えるため、寸法精度が重要な平坦な部品の製造に役立つ。ガラスよりも脆いことは誰もが認めている。
充填材の種類に関わらず、現場での経験から言えるルールは一つ。充填ナイロンの場合、溶融膜の形成を遅らせ、表面をきれいに保つために、金型温度を高くする(GF30の場合は一般的に80~120℃)。「高温成形品、低温金型」という設定では、表面が曇ってしまい、外観検査に合格しない製品になってしまう。
ナイロンの成形プロセスにおける挙動
カスタムナイロン射出成形において、部品の良し悪しを決定づける要素は3つあり、それらはすべて射出成形が行われる前に起こる。
乾燥こそがすべてだ。 ナイロンは吸湿性があり、溶融物中の水分は一度に3つの悪影響を及ぼします。表面にスプレッドや銀色の筋が生じるほか、鎖の加水分解が起こり衝撃強度が徐々に低下し、収縮も予測不能になります。当社では、PA66を80℃の除湿乾燥機で4~8時間乾燥させ、水分含有量を0.2%未満にしています。乾燥機は最初の1時間だけでなく、生産工程全体を通して稼働させています。サプライヤーがナイロンの見積もりを提示する際に乾燥について言及していない場合は、必ず追加の質問をしてください。
結晶化は排出後も継続する。 ナイロンは半結晶性であり、溶融温度以下に冷却された後も結晶構造は数時間にわたって成長し続けます。そのため、午前1時に測定したナイロン部品は午後5時には別の部品になっているのです。「金型は問題ないが、部品が変わってしまった」というのは説明ではなく、症状にすぎません。金型温度(最終的な結晶化度を決定する)、保持圧力(これにより生じる収縮を補正する)、そして寸法が変化する部品の場合は必ずコンディショニング工程によって、この現象を制御します。
コンディショニング工程により、部品は当社の工場内で最終サイズに仕上げられます。 沸騰水または100℃の温水に浸すことで、部品が拘束された状態で水分含有量が平衡状態になり、最終的なより大きな寸法で組立セルに到着するため、0.3%膨張してライン上で適合性チェックに不合格になるのを防ぐことができます。厳しい公差の部品の場合、このステップはCpkが0.8と1.6の違いになります。 射出成形における精度に実際に影響を与える要因 詳細は当社の精密ガイドに記載されていますが、ナイロンの場合、最も重要な要素は水分と結晶化度です。
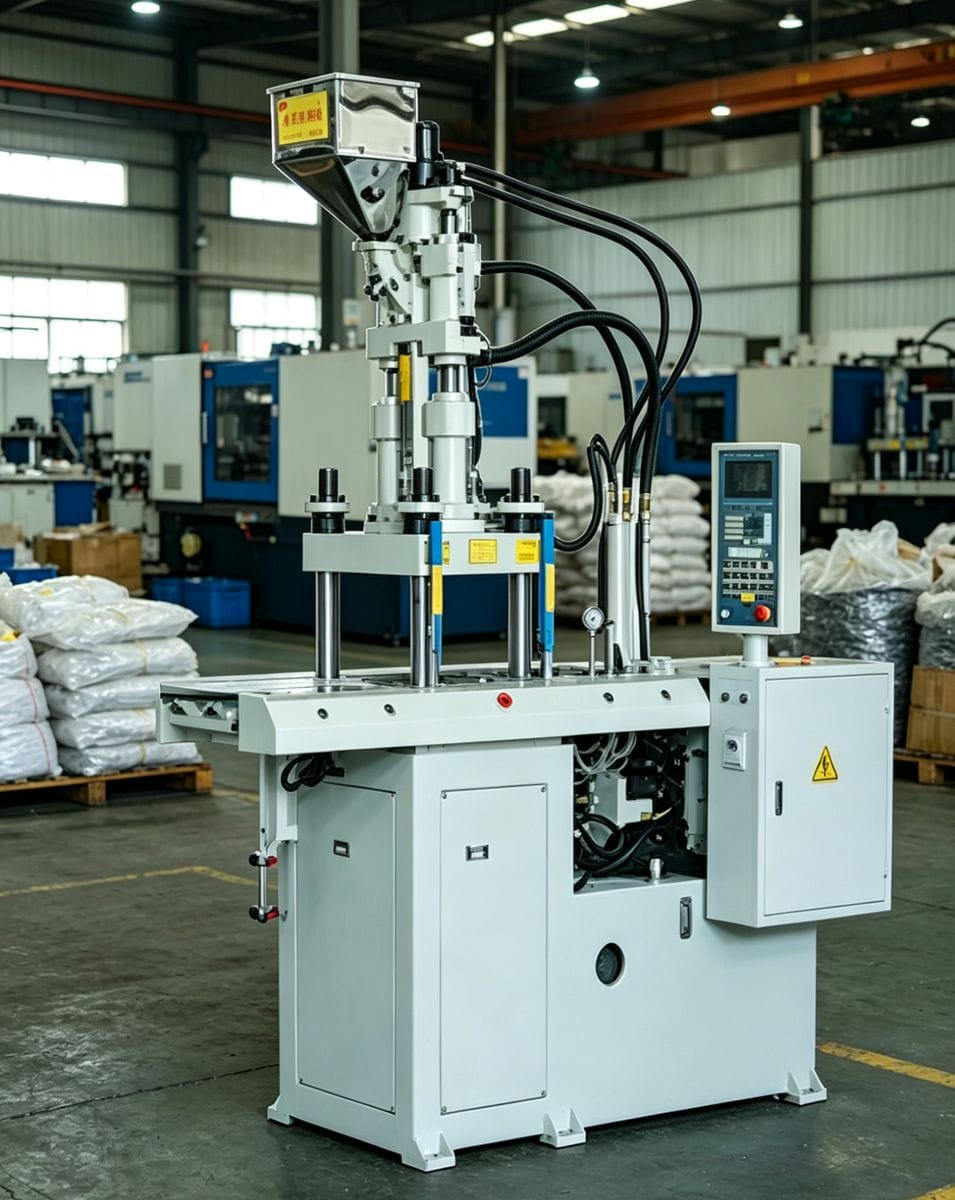
機械自体では、ナイロンは扱いやすいです。PA66は260~290℃の溶融温度、中程度の圧力、20~30秒のサイクルで動作します。薄壁の充填が通常の課題であり、標準的な手順は次のとおりです。 射出成形におけるショートショットの修正 適用されます。塗りつぶしグレードの外観には独自の癖があり、色が仕様の一部である場合、 ナイロン部品における着色剤の性能要件 最初のショットの前に読んでおく価値があります。なぜなら、ABS樹脂では問題のない顔料でも、280℃のPA66バレル内では変色する可能性があるからです。
ナイロンを使用しない方が良い場合
劣化する部品を出荷するくらいなら、仕事を失っても構わないので、正直なリストを以下に示します。もしあなたの用途がこれらの行のいずれかに該当する場合、通常はナイロンの使用を控えるようお勧めします。
- 湿度変化に対して±0.3~0.5%以内の寸法変動が許容される。 砂漠から海洋環境まで、調整や設計公差なしにフィット感を維持する必要がある場合は、PBTまたはPCを検討してください。これらははるかに湿気の影響を受けにくい素材です。
- 150~180℃を超える持続的な高温。 自動車のエンジンルーム内のピーク部では、GF30ナイロンでさえも限界に達する。それ以上の高さになると、PEEKやPPSが候補となる。
- 保護されていない屋外の紫外線。 ナイロンのアミド結合は光分解を起こし、部品は琥珀色に変色して脆くなる。紫外線安定化処理を施したグレードやカーボンブラックグレードも存在するが、それらは高価であり、「5年間日光にさらされた白いナイロン」は、いずれは劣化する運命にある。
- 負荷がかかった状態で常に浸漬状態。 クリープ特性は水に濡れると悪化します。PA12が最も適していますが、部品が24時間365日荷重がかかった状態で水没する場合は、使用前にクリープ曲線を確認してください。
- 大量生産、低負荷、限られた予算。 部品が応力のかからない装飾用クリップであれば、PPまたはABS樹脂で十分であり、樹脂の3分の1の価格で済みます。最も安価な部品は、そもそもエンジニアリング樹脂を必要としなかった部品であることが多く、当社のDFMレポートの冒頭には「ここではナイロンは必要ありません」と書かれていることがよくあります。
事例研究:PA66-GF30ブラケットの歪み、固定
昨年、あるセンサーメーカーから、カスタムナイロン射出成形用のブラケットが送られてきました。寸法は幅140mm、肉厚2.5mm、材質はPA66-GF30で、取り付け面の平面度は0.4mmが要求されています。以前のサプライヤーから仕入れた部品は、対角線方向に最大1.1mmの反りがあり、成形型ごとに反り具合が一定していませんでした。
根本原因の特定には半日かかりましたが、これは充填ナイロンで最も一般的な反りの原因なので、知っておく価値があります。原因は、金型の温度が非対称(片側が約40℃、もう片側が約90℃)で、サイクルタイムを短縮するために保持圧力が短時間で切断され、コンディショニングが全く行われていなかったことです。非対称な冷却、結晶化の異方性、そして溶接線における繊維配向が相まって、見るたびに反りが変わる原因となります。
解決策は地味なものだった。マルチゾーン金型温度制御により、両方の金型を95~110℃で±1.5℃以内に維持。ゲートが凍結する間、圧力を保持する2段階のパッキングプロファイルを採用。さらに、部品の測定前に2時間、100℃の水でコンディショニングを行った。その結果、ブラケットの反りは対角線で0.15mmに抑えられ、平面度機能は監査全体を通してCpk 1.5を達成。16キャビティ金型は24秒のサイクルタイムで、初回合格率は99.2%となった。顧客は部品を手触りで選別するのをやめた。
特別な材料も、新しい機械も使わない。ただ、地味な3つのことをきちんとこなすだけだ。
概要: ナイロン、正直に言うと
ナイロンは90年ほど前から材料棚に置かれていますが、今もなおあなたの作業台に置かれているのと同じ理由です。それは、使いやすく、高価ではなく、適切に扱えば誠実に対応してくれるからです。ナイロンは、丈夫で自己潤滑性があり、耐薬品性に優れたポリアミドの一種で、環境に適したグレードを選び、水を適切に管理するという2つのルールを守れば、優れた構造用プラスチックへと変貌します。一般的な用途にはPA6、負荷がかかる用途にはPA66、流体用途にはPA12が適しています。剛性が必要な場合は、異方性や衝撃に注意しながらガラス繊維を使用します。樹脂を乾燥させ、金型の温度を制御し、部品を適切に調整すれば、寸法精度に驚くことはなくなります。
図面に「PA66」と記載されていて、その公差について不安がある場合は、工具を切削する前に話し合っておく価値があります。 部品をIdeal Proのエンジニアリングチームに送付してください。 そして、カスタムナイロン射出成形プラン、材料選定、DFM(製造性設計)、およびプロセスルートを24時間以内に書面で入手します。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean