 日本語



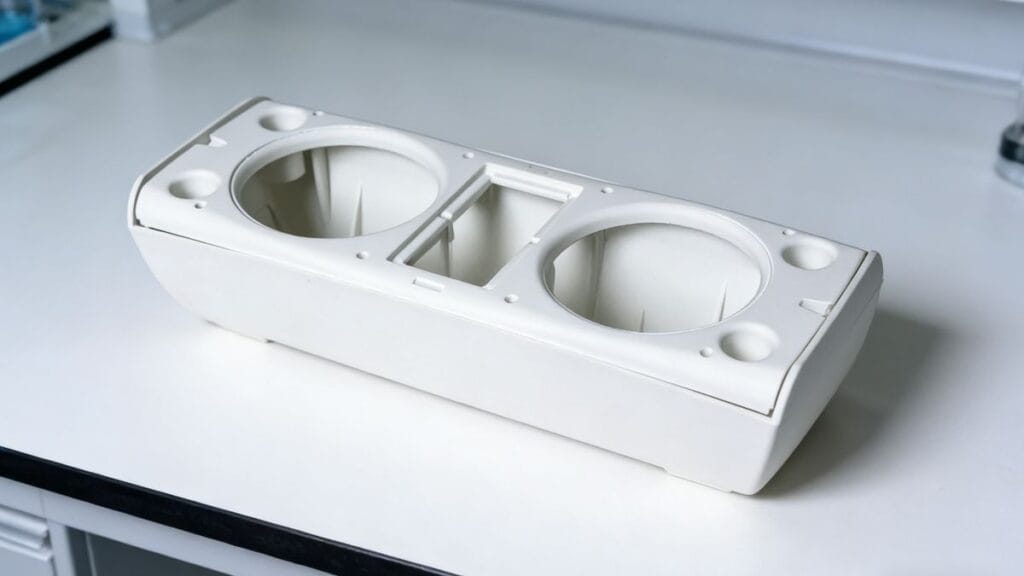
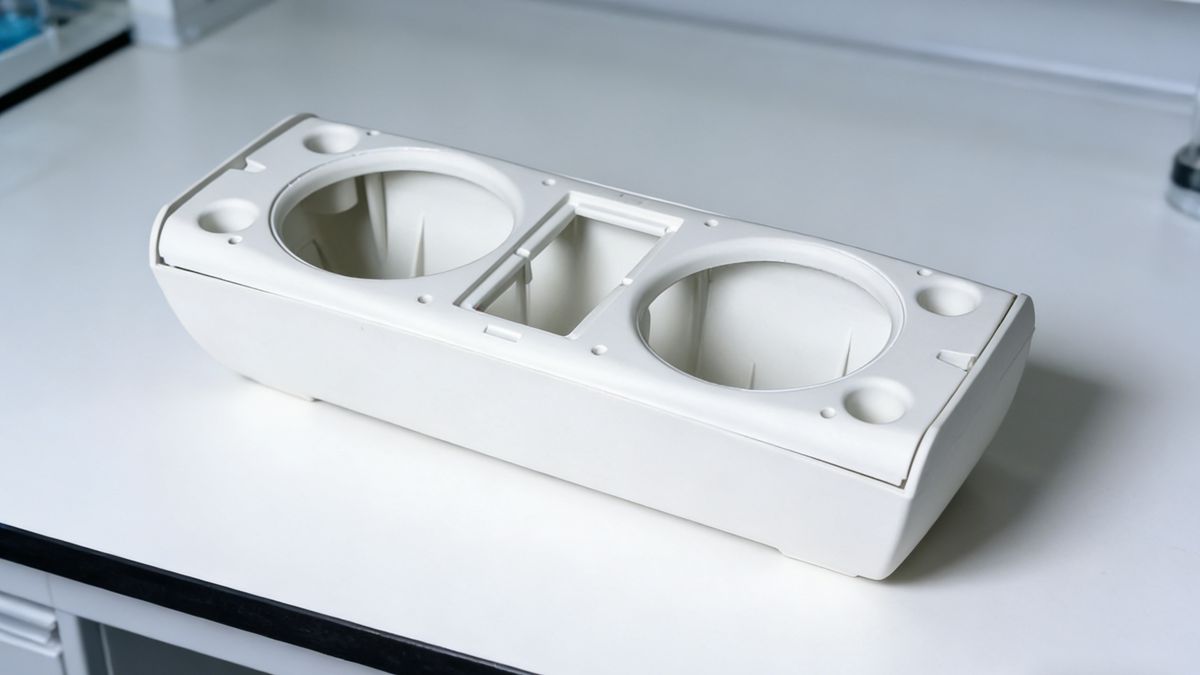
ショートショット (also known as underfills) occur when the molten plastic fails to completely fill the mold cavity, resulting in an incomplete part. This defect typically appears in thin-walled sections or areas farthest from the gate.
> プロのアドバイス 美観や機能に影響しない内部機能については、軽微なショートショットは許容される可能性があります。しかし、過剰に詰め込むことでこれを修正しようとすると、 フラッシュ (excess material leaking out), so always evaluate the necessity of the adjustment first.
ショートショットは、機械設定から金型設計まで、さまざまな要因によって発生します。以下にその原因を示します。 最も効果的な12の戦略 この一般的な欠陥を診断し、解決するため。
1. ショットのサイズまたはクッションが不十分
注入される材料の量がキャビティに必要な量よりも少ない場合、部品は充填されません。
- 解決: バリが発生しない範囲で、部品が完全に充填されるまで、ショットサイズまたはクッション値を徐々に増やしてください。
2. 樽の温度が低すぎる
溶融温度が低いとプラスチックの粘度が高くなり、流動時の抵抗が大きくなる。
- 解決: バレル内の温度ゾーンを適切に上昇させてください。これにより、溶融物の粘度が低下し、流動性が向上するため、金型の奥まった部分にも溶融物が行き渡りやすくなります。
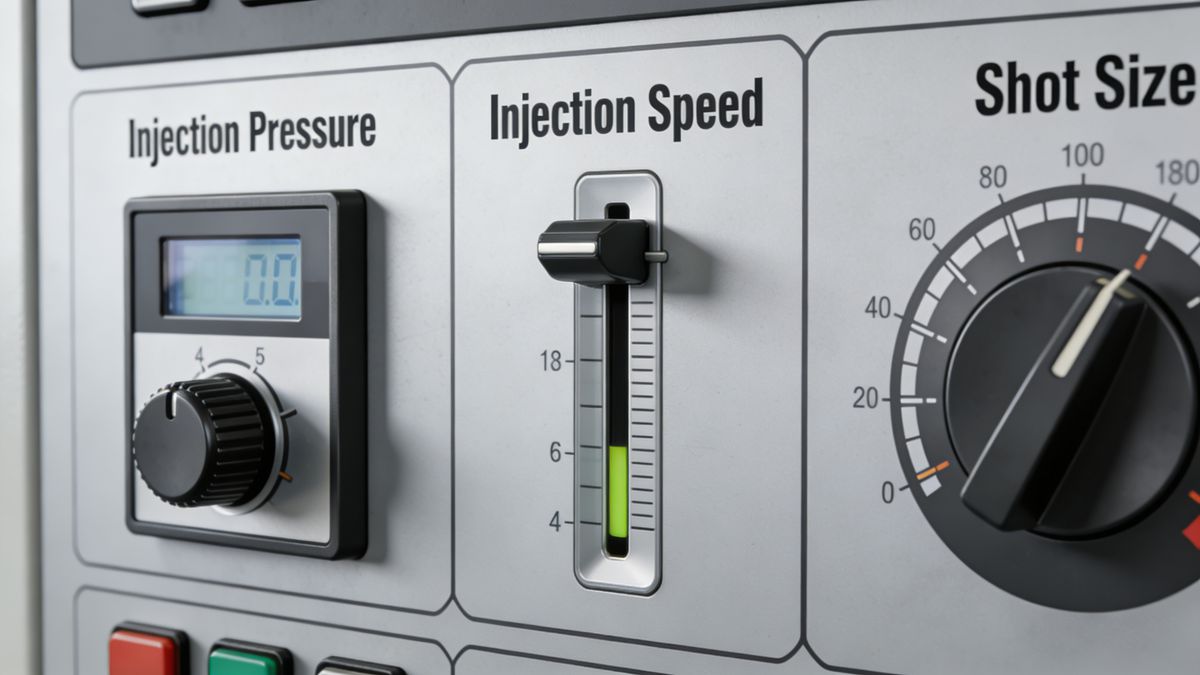
3. 噴射圧力または噴射速度が低すぎる
溶融物が冷却される前に、空洞全体を流れるためには十分な駆動力が必要である。
- 解決: 射出圧力と速度を上げてください。これにより、溶融物が固化する前に十分な圧力と材料(添加剤)が供給されることが保証されます。
4. 注射時間の不足
特定の重量の材料を充填するには、特定の時間が必要です。タイマーが早すぎるタイミングで切れると、充填が完了しません。
- 解決: 金型キャビティが完全に充填されるまで射出時間を延長してください。搬送位置を監視し、一貫性を確保してください。
5. 不適切な保持圧力[^1] (Switch-over Point)
よくある原因は、射出圧から保持圧への切り替えが早すぎることです。切り替えポイントが早すぎると、保持圧で充填すべき材料が多すぎて、充填を完了できないことがよくあります。
- 解決: 再調整 V/P(速度対圧力)切り替え点 最適な位置へ移動させる。目標は、キャビティの95~98%を速度で充填し、残りを圧力で充填することである。
6. 金型温度が低すぎる[^2]
部品の形状が厚み方向に大きく変化する場合、金型が冷えていると溶融樹脂が早期に凝固し、過剰な射出圧力を消費してしまう可能性がある。
- 解決: 金型温度を上げるか、冷却水路を再配置して、特に薄肉部では均一な加熱を確保してください。
7. ノズルとスプルーブッシングの位置ずれ[^3]
射出成形機のノズルが金型のスプルーブッシングと完全に位置合わせされていない場合、射出時に材料が漏れ(よだれ)て、実際の射出量が減少します。
- 解決: 金型の位置を再調整するか、ノズルの位置を調整して、ノズルとスプルーブッシング間の密閉性を確保してください。
8. ノズルが破損または部分的に詰まっている[^4]
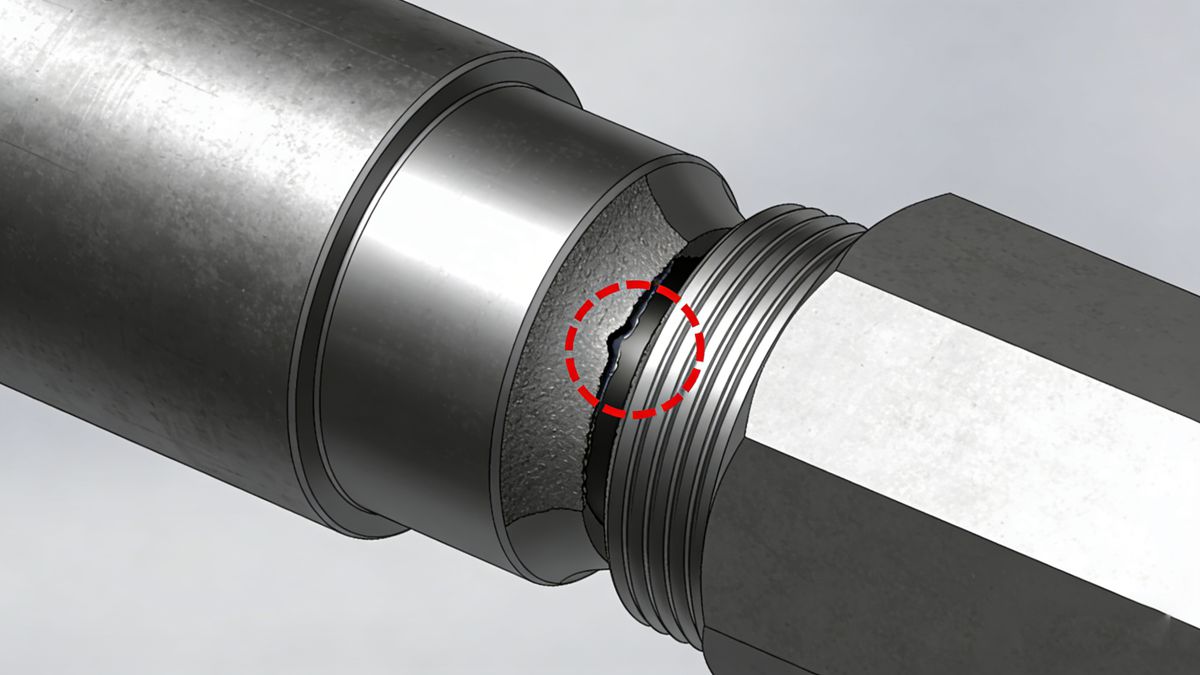
キャリッジが後退する(サックバック)操作では、ノズルと金型との繰り返しの衝突によりノズル先端が変形し、流路が狭くなることがあります。これによりせん断熱が増加し、冷たいスラグがオリフィスを塞ぐ原因となる可能性があります。
- 解決:
- ノズルを取り外して修理または清掃してください。
- リセット ノズル前方限界位置 衝撃力を適切なレベルまで低減する。
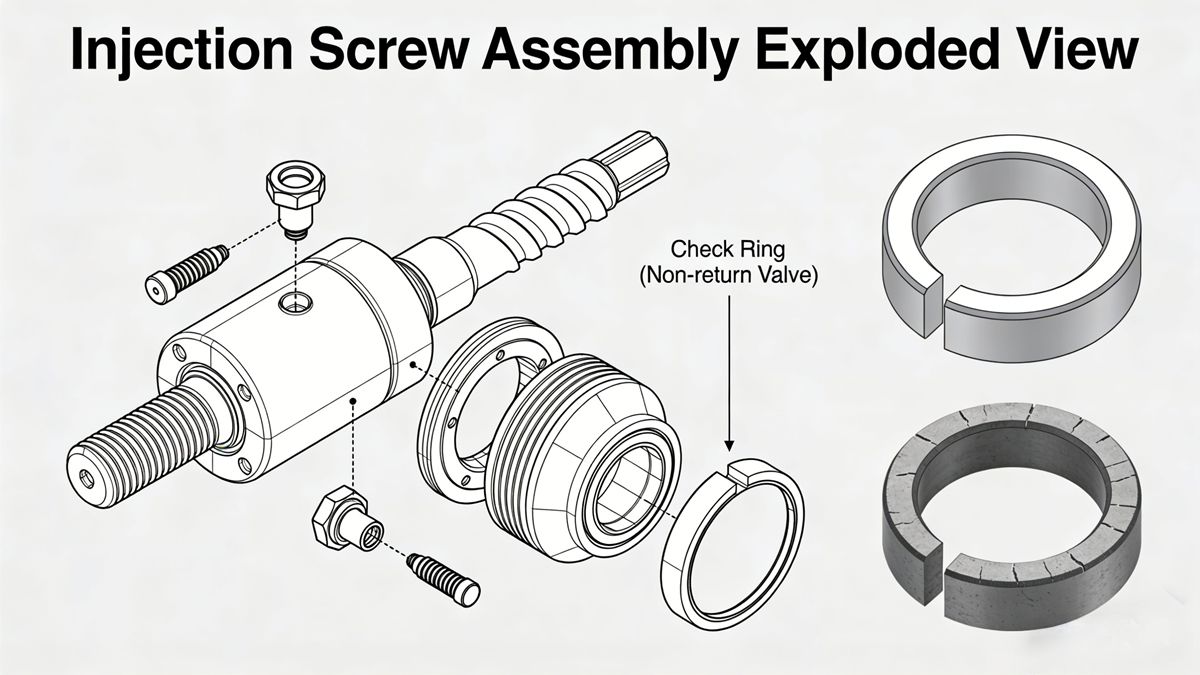
9. 摩耗したチェックリング[^5] (Non-Return Valve)
スクリュー先端のチェックリング(ストップリング)とスラストリングが摩耗すると隙間が生じます。射出成形時に溶融プラスチックが前方へ流れるのではなく後方へ流れ(漏れ)、射出量の損失につながります。
小切手リングの摩耗を確認する方法:
- 注射サイクルを完了し、 マニュアルモード.
- 噴射圧力と噴射速度を低い値に設定してください。
- 投与(回復)ストロークを実施する。
- ねじ位置表示器を確認しながら、手動で射出成形を行ってください。
- 観察: ネジがほとんど抵抗なく簡単に動く場合は、漏れが深刻です。
- 解決: 摩耗が著しい場合は、チェックリングを直ちに交換してください。摩耗したリングで生産を続けると、部品の品質が不安定になる原因となります。
10.カビの換気不良
キャビティ内に閉じ込められた空気は、圧縮されたガススプリングのように働き、溶融樹脂が流路の終端に到達するのを妨げます。これは、パーティングラインやエジェクタピンから空気が十分に速やかに排出されない場合によく発生します。
- 解決:
- パーティングライン上のエアトラップ箇所に、機械に適した通気チャネルを設ける。
- パーティングライン上にトラップがない場合は、既存のスリーブまたはエジェクタピンを改造して内部ベントとして機能させる。
- ゲートの位置を変更して気流の方向を変え、既存の通気口に向かって空気を押し出すことを検討してください。
11. 肋骨が薄すぎる、または深すぎる
深くて薄いリブは、典型的な空気溜まりや流れの阻害要因となる。狭い通路内で材料が急速に冷却されるため、充填が困難である。
- 解決:
- リブの厚さを増やす(通常は主壁の厚さの50~60%)。
- 流れを改善するために、リブの基部に十分な半径を追加してください。
- リブの端に専用の通気対策を施してください。
12. ランナーまたはゲートシステムのアンバランス
単一キャビティ金型は通常よく設計されているが、 多キャビティ金型 流量の不均衡はしばしば問題となります。ランナーの寸法やゲートのサイズにわずかな違いがあるだけで、一部のキャビティは満たされるのに、他のキャビティはショートショットになることがあります。
- 解決: 流量バランスを分析してください。「充填しやすい」キャビティのゲートを手動で制限したり(ゲートランド調整を使用)、ランナーを機械加工して、すべてのキャビティに均等に流量が分配されるようにする必要がある場合があります。
結論
ショートショットの解決には体系的なアプローチが必要です。まず最も単純な機械パラメータ(ショットサイズ、温度、圧力)を確認し、次に機械的検査(チェックリング、ノズル)に進み、最後に金型修正(ベント、ランナーバランス)を行います。 実証済みの12のテクニックこれにより、不良率を大幅に削減し、射出成形の効率を向上させることができます。
[^1]: Understanding holding pressure can help you optimize the filling process and reduce defects. [^2]: Explore the significance of mold temperature in achieving high-quality injection molded parts. [^3]: Learn how proper nozzle alignment can prevent material loss and improve shot volume. [^4]: Identifying nozzle issues is essential for maintaining consistent injection quality. [^5]: Understanding the role of the check ring can help you maintain shot volume and part quality.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean