 日本語




はじめに
可塑化ユニットは、 射出成形[^1] machine—responsible for melting, homogenizing, and delivering molten polymer consistently. Even minor faults can trigger production delays, defective parts, or costly downtime. This technically precise guide details 16 頻繁に 可塑化装置の故障[^2]故障の根本原因と、実行可能な修理手順を解説しています。エンジニア、技術者、保守チーム向けに設計されたこの資料は、ISO保守規格に準拠し、予防的な機械管理をサポートします。現場での迅速な参照のために、このページをブックマークしてください。
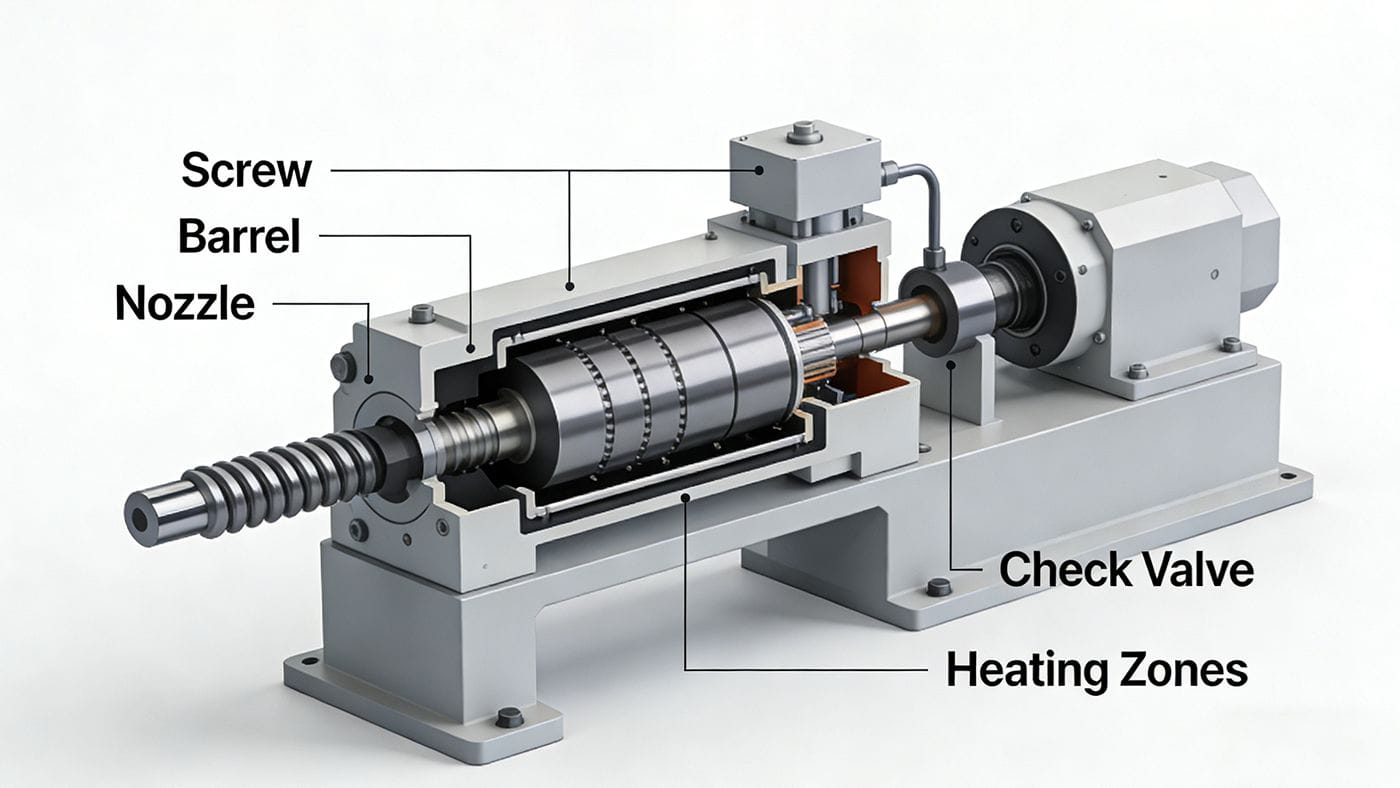
射出成形失敗(材料の排出なし)
- ノズルが詰まっている詰まりがないか点検し、ノズルを清掃または交換してください。
- チェックバルブの破損フランジを分解し、チェックバルブアセンブリに亀裂がある場合は交換してください。
- 方向制御弁が固着している24V電源とコイル抵抗(15~20Ω)を確認してください。電気系統に問題がなければ、バルブを清掃または交換してください。
- 破損した噴射ピストンロッドロックナットを緩め、ロッドを点検し、破損している場合は交換してください。
- 樽の温度が低い実際の温度が材料の融点と一致していることを確認し、ヒーターの設定を再調整してください。
- ピストンシールの摩耗シールの状態を点検し、オイルシールを直ちに交換してください。
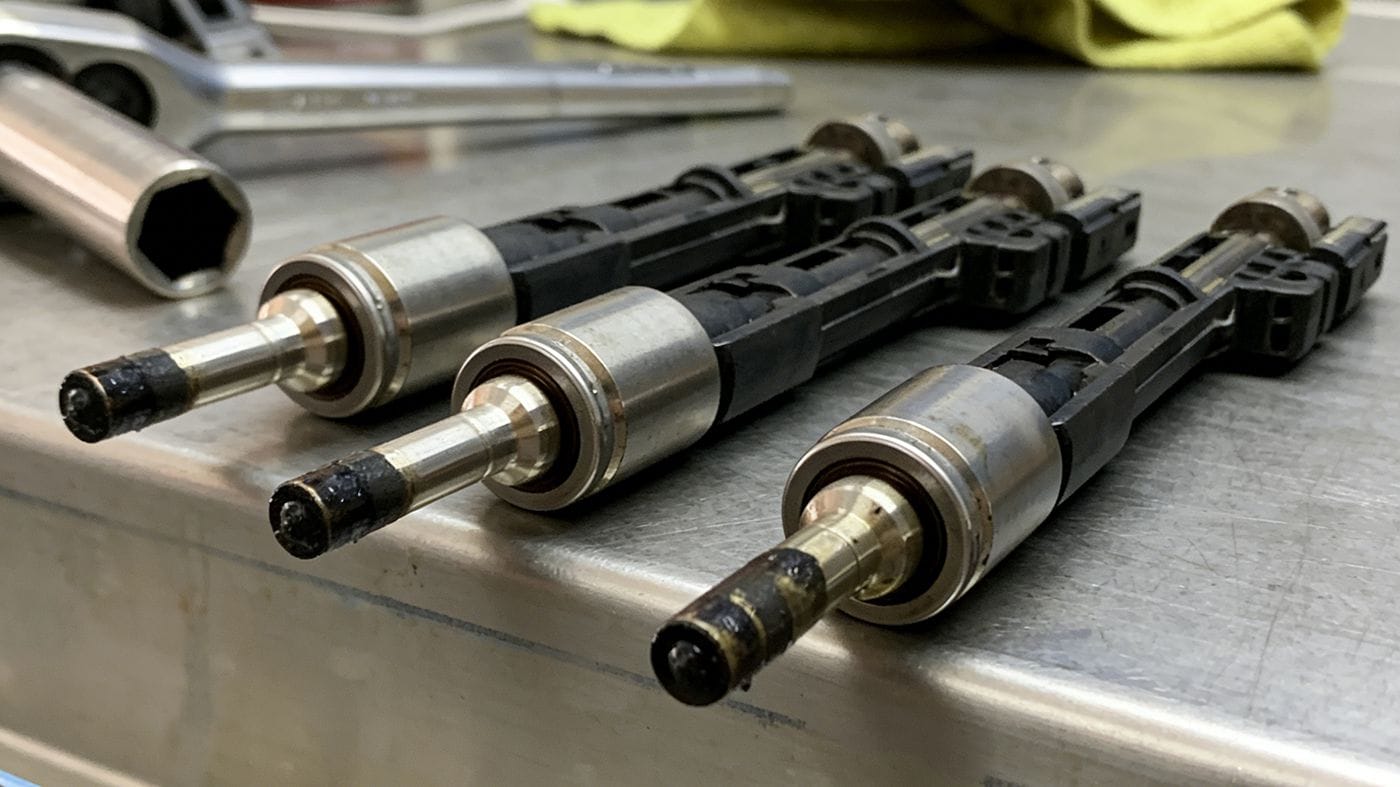
噴射開始時に大きな音がする
- 流量制御弁を調整して、初期噴射速度を低下させる。
- 油圧回路から空気を抜き、作動中に振動がないか観察する。
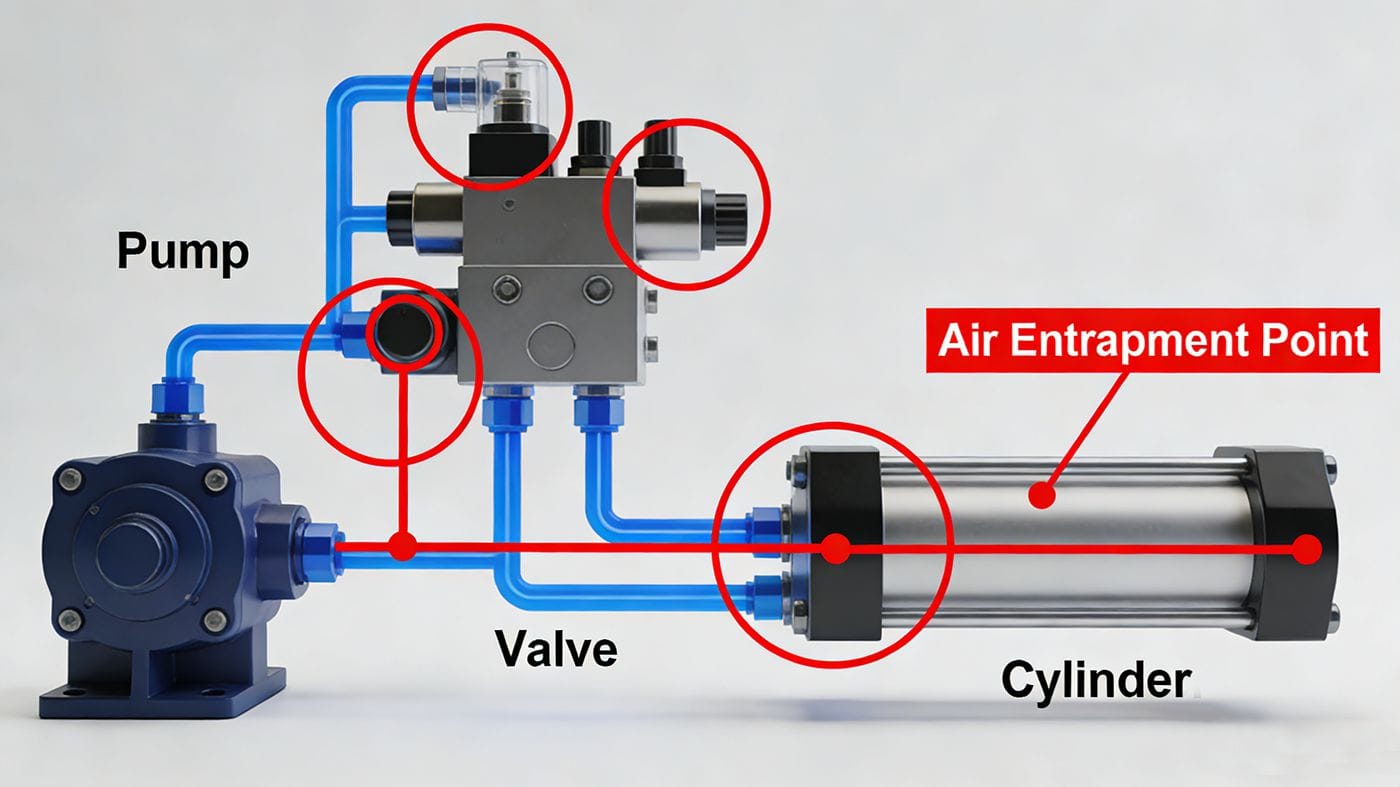
射出成形から可塑化への移行時に大きな騒音が発生する
- ステージ間の遷移速度を最適化する。
- 射出工程を調整するか、保持圧力を上げるか、または可塑化遅延時間を追加してください。
ショット量のばらつき
- 摩耗したシリンダーシール圧力安定性を監視し、シールを交換する。
- 摩耗したチェックバルブ/リング:デュアルショットテストを実施し、チェックバルブキット一式を交換してください。
- バレル摩耗:デュアルノズルテストを実施し、バレル内部を検査し、傷がある場合は交換する。
半自動モードでは噴射なし
- 射出ユニットが完全に前進していることを確認してください(リミットスイッチの状態)。
- 配線の導通とリミットスイッチの動作を確認してください。
- 金型が完全に閉じた状態で、リニアトランスデューサ(電子スケール)のゼロ位置を再校正してください。
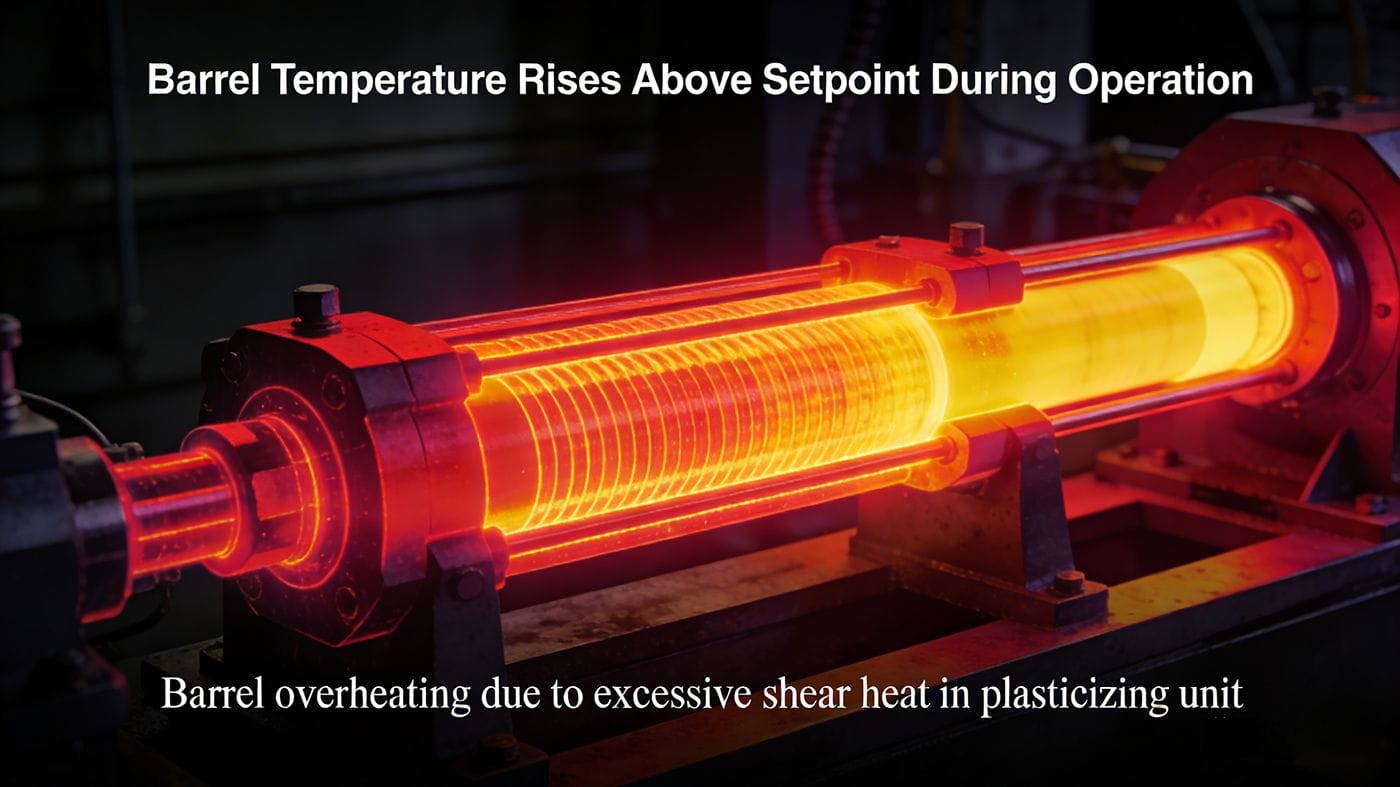
運転中にバレル温度が設定値を超えて上昇する
- ネジの回転数を下げてください(タコメーターで確認してください)。
- 背圧を下げる。製品の品質とゲージの読み取り値を監視する。
- ねじ/バレルに異常な摩擦や摩耗がないか点検してください。
- 温度プロファイルを見直し、過度のせん断熱を避ける(必要に応じて前線/中間帯の温度を下げる)。
- 材料の適合性とヒーターバンドの機能性を確認してください。
可塑化中のネジの異音
- ドライブシャフトの位置がずれている場合は、再度取り付け直してください。
- 損傷したスラストベアリングを交換してください。
- ネジの曲がりを検査する(ダイヤルゲージを使用。振れは0.05mm以下が許容範囲)。
- ネジの羽根から金属片を取り除いてください。
ネジが回転しない[^3] (No Plasticizing)
- 焼損したベアリングまたは破損したドライブシャフトを交換してください。
- ネジとバレルの接合部から金属片を取り除いてください。
- ソレノイドバルブコアの可動性をテストし、清掃または交換する。
- 可塑化モーター(電気/機械)の診断、修理または交換。
- ヒーターバンド(マルチメーターによるテスト)とコネクタの締め付け具合(24V電源の確認)を確認してください。
調整不可能な背圧
- 背圧を上げながら材料供給テストを実施する。
- ネジが異常に引っ込む場合は、背圧弁を清掃または交換してください。
最終製品に黒い斑点が見られる
- ネジ/バレルを徹底的に洗浄する(パージ手順)。
- ホッパー、乾燥機、供給装置に異物がないか点検し、ドラム缶内部を磨く。
- 腐食した逆止弁アセンブリ、フランジ、またはノズルを交換してください。
- 原材料の純度を確認する。
- 劣化を最小限に抑えるため、銃身の温度と背圧を下げてください。
色の混合不良
- 着色剤の品質と適合性を検証する。
- バレル温度を材料の仕様値まで上昇させる。
- 背圧とスクリュー回転数を上げてください。
- 予備混合時間を延長するか、混合ヘッド(マドック型)を取り付けてください。
逆流(減圧)動作なし
- 背圧を軽減する。
- 逆流防止ソレノイドバルブへの配線を確認してください。
- 六角レンチを使ってバルブコアの可動性を手動でテストし、固い場合は清掃してください。
可塑化中のモーターハウジングの振動[^4]
- 摩耗したスラストベアリングを交換してください。
- アンギュラコンタクトベアリングのクリアランスを調整してください。
- ネジの真直度とガイドロッドのアライメントを点検してください。
- 背面プレートの摩耗した銅製ブッシングを交換し、取り付けボルトを締めます。
ダブルインジェクションストローク
- 流れ抵抗が大きすぎる場合は、ノズル開口部を拡大してください。
- ノズルヒーターバンドを点検し、不良の場合は交換してください。
- コントローラからの圧力/流量信号の安定性を確認してください。
ネジの破損原因
- 射出キャリッジの動きを同期させる(許容誤差±0.05mm)。
- 噴射シリンダーの同期バランス調整。
- ねじの設計を材料特性(L/D比、圧縮強度)に合わせてください。
- 完全に溶ける温度に達するまでは、ネジを回転させないでください。
- ヒーターの動作と低温始動防止機能を確認してください。
金型調整の失敗
- 機械ベースの水平調整を行い、プラテンの平行度を確認します(精密水準器と直角定規を使用してください)。
- プレッシャープレートと調整ナットの間の隙間を調整します(シックネスゲージ1本あたり0.05mm以下)。
- 固着または過熱した調整ナットを交換してください(金属片が付着していないか確認してください)。
- 上下支持板とロックナットを点検してください。
- 入出力ボードの信号出力をテストし、不具合がある場合は電子部品を修理する。
- 固着した金型調整バルブのコアを清掃してください。
- 油圧調整モーターの診断・交換。
長持ちさせるためのプロのメンテナンスのヒント
✅ シール、ヒーター、バルブの目視点検を毎週実施する
✅ 温度プロファイルと圧力傾向を記録し、予測分析に活用する
✅ 切り替え時には、材料固有のパージ剤を使用してください。
✅ オペレーターに対し、初期症状(異音、振動、変色)の認識方法について研修を実施する。
✅ センサー、トランスデューサー、油圧バルブの四半期ごとの校正スケジュールを設定する
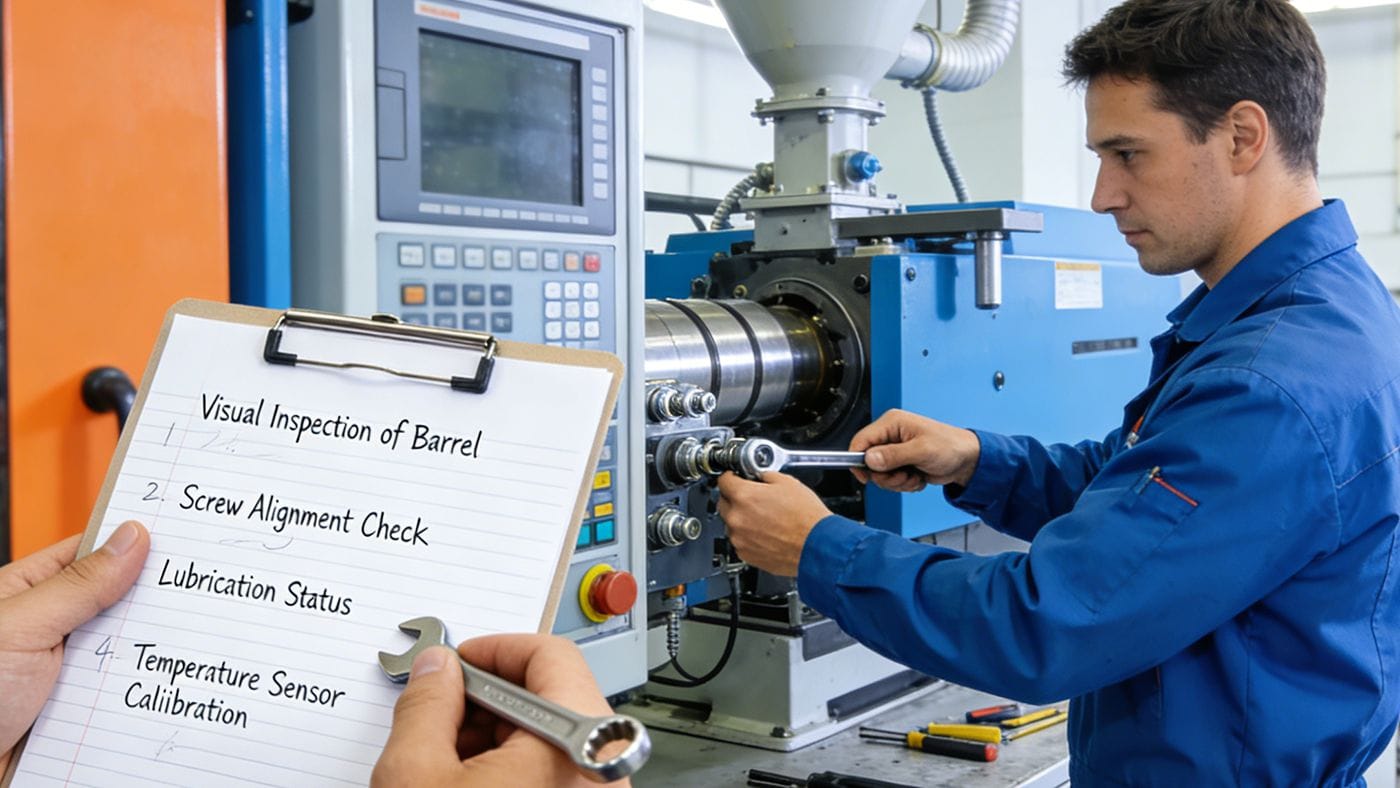
[^1]: Explore this resource to enhance your understanding of injection molding techniques and improve production efficiency. [^2]: Understanding these failures can help you prevent costly downtime and improve production efficiency. [^3]: Understanding this issue can help you troubleshoot effectively and maintain machine performance. [^4]: Understanding vibration causes can help you maintain machine stability and prolong equipment life.
よくある質問
射出成形失敗(材料の排出なし)
ノズルが詰まっている詰まりがないか点検し、ノズルを清掃または交換してください。 チェックバルブの破損フランジを分解し、チェックバルブアセンブリに亀裂がある場合は交換してください。 方向制御弁が固着している24V電源とコイル抵抗(15~20Ω)を確認してください。電気系統に問題がなければ、バルブを清掃または交換してください。 破損した噴射ピストンロッドロックナットを緩め、ロッドを点検し、破損している場合は交換してください。 樽の温度が低い実際の温度が材料の融点と一致していることを確認し、ヒーターの設定を再調整してください。 ピストンシールの摩耗シールの状態を点検し、オイルシールを直ちに交換してください。
噴射開始時に大きな音がする
流量制御弁を調整して、初期噴射速度を下げてください。油圧回路からエア抜きを行い、運転中に振動がないか確認してください。
射出成形から可塑化への移行時に大きな騒音が発生する
各段階間の移行速度を最適化します。射出段階を調整したり、保持圧力を上げたり、可塑化遅延時間を追加したりしてください。
ショット量のばらつき
摩耗したシリンダーシール圧力安定性を監視し、シールを交換する。 摩耗したチェックバルブ/リング:デュアルショットテストを実施し、チェックバルブキット一式を交換してください。 バレル摩耗:デュアルノズルテストを実施し、バレル内部を検査し、傷がある場合は交換する。
半自動モードでは噴射なし
射出ユニットが完全に前進していることを確認します(リミットスイッチの状態)。配線の導通とリミットスイッチの機能を点検します。金型が完全に閉じた状態で、リニアトランスデューサ(電子スケール)のゼロ位置を再校正します。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean