 日本語




要約すると、低圧射出成形は、機械の設定圧力が低いから基板を保護するわけではありません。高温のホットメルト熱可塑性樹脂が、部品付近に圧力がかかる前にキャビティを満たすほど速く流れるため、基板を保護するのです。機械の圧力設定値は、はんだ接合部が感じる圧力とは異なります。このプロセスに関するほとんどすべてのガイド、特にエポキシ樹脂の使用を推奨するガイドは、この2つを混同しています。
このガイドは、洗浄、湿気、振動に耐える必要のあるセンサーモジュール、コネクタアセンブリ、または制御基板を扱っていて、「低圧成形」が解決策だと説明された購入者向けです。このガイドでは、低圧成形プロセスが実際にどのようなものなのか、公表されているアドバイスの誤り、そして設計に採用する前にサプライヤーの主張を確認する方法について解説します。
主なポイント
- 射出圧力はキャビティ圧力とは異なります。 低圧式充填機でも、流路が長かったり溶融温度が低すぎたりすると、部品に損傷を与えるほどのピーク圧力がかかる可能性があります。安全性は充填速度と溶融温度によって確保されるのであって、ダイヤルによる調整ではありません。
- このプロセスには、ホットメルト熱可塑性樹脂のみが適しています。 ポリアミド、TPE、ポリプロピレン、ポリオレフィン。エポキシ樹脂とシリコーン樹脂は化学硬化システムであり、ポッティングや封止に使用されるもので、低圧成形とは異なります。これらを混同すると、購入者が想定している再加工の柔軟性が損なわれることになります。
- 故障の原因は、締め付け力ではなく、通気孔の深さにあるのが一般的です。 圧力予備がない場合、低圧射出は閉じ込められた空気によって停止します。ベントは凍結膜の厚さよりも浅くする必要があるため、LPIMツールは最後に充填されるコーナーのみにベントを設け、他の場所にはベントを設けません。
- 樹脂にガラス繊維が充填されている場合、アルミニウム製の金型は不適切なデフォルト設定となる。 ゲート面とインサート面には焼き入れ鋼を使用し、充填材が非研磨性である場合に限り、キャビティブロックにはアルミニウムを使用する。
この低圧成形ガイドを信頼する理由とは?
自信の表明を、簡潔に述べると次のようになる。 当社は、現場での故障が許されない顧客向けに、カプセル化されたモジュールを成形しています。つまり、以下に述べるようなミスについても、当社が責任を負ってきたということです。
著者: アレックス・ユーは、Ideal Proの共同創設者であり、射出成形プログラムにおける国際貿易とプロジェクト管理において20年以上の経験を持ち、湖州にある自社工場を通じて年間1000セット以上の金型を製造しています。 LinkedIn.
このガイドの基盤となるもの: 当社独自の製造およびDFMレビューの経験に加え、主要規格(IEC 60529保護等級、IPC-A-610加工品質基準)と樹脂サプライヤーのシートに掲載されている低圧ホットメルト加工バンドを参考にしています。数値が測定値ではなく作業上の仮定値である場合は、その旨を明記し、お客様ご自身の値を代入できるようにしています。現在のサプライヤーが部品のキャビティ圧力について説明できない場合、それは価格よりも多くのことを物語っています。
クイックリファレンスガイド:低圧成形 vs. ポッティング vs. コンフォーマルコーティング vs. オーバーモールディング
4つの「保護」に関する回答 これらはしばしば同じものとして販売されていますが、実際には異なるプロセスであり、故障モード、再作業ルール、コスト曲線も異なります。他の情報を読む前に、まずはこの表から適切なものを選んでください。
| 方法 | 物質の状態 | 一般的な保護 | 再加工可能 | エッジ定義 | 最適な時期 |
|---|---|---|---|---|---|
| 低圧成形 | ホットメルト熱可塑性樹脂、可逆性 | 完全に密閉されたボディにカプセル化 | はい、再加熱して皮をむいてください。 | 成形済み、再現可能 | ボードは完成品で、取り扱い可能な部品でなければならない。 |
| 鉢植え | 熱硬化性樹脂(エポキシ、ポリウレタン、シリコーン)の硬化 | 完全カプセル化、高質量 | No | 注ぎ込み、再現性が低い | 最大障壁、重量は関係ありません |
| コンフォーマルコーティング | 硬化薄膜 | 飛沫、ほこり、水蒸気 | 難しい | コーティングされているが、複雑な形状では不均一である。 | 基板はいずれにせよ筐体の中に収まる |
| オーバーモールディング | 2回目の熱可塑性樹脂ショット | 特定の面における局所的なシーリング | No | 成形 | シールまたはグリップが必要なのはゾーンのみです。 |
低圧成形が有利な点: 熱可塑性樹脂の再加工により、ポッティングに近い保護が得られ、サイクルタイムは数時間ではなく数十秒単位で計測され、形状も明確に定義されます。 劣っている点: 質量を形成できないため、機械的衝撃を吸収したり熱を放散したりする必要のある、高品位な封止部品はLPIMの候補にはならない。データソース:公表されているLPIMおよび封止に関する文献からのプロセス特性。再加工の区別は、可逆的接合か架橋接合かの違いであり、サプライヤーの好みではない。
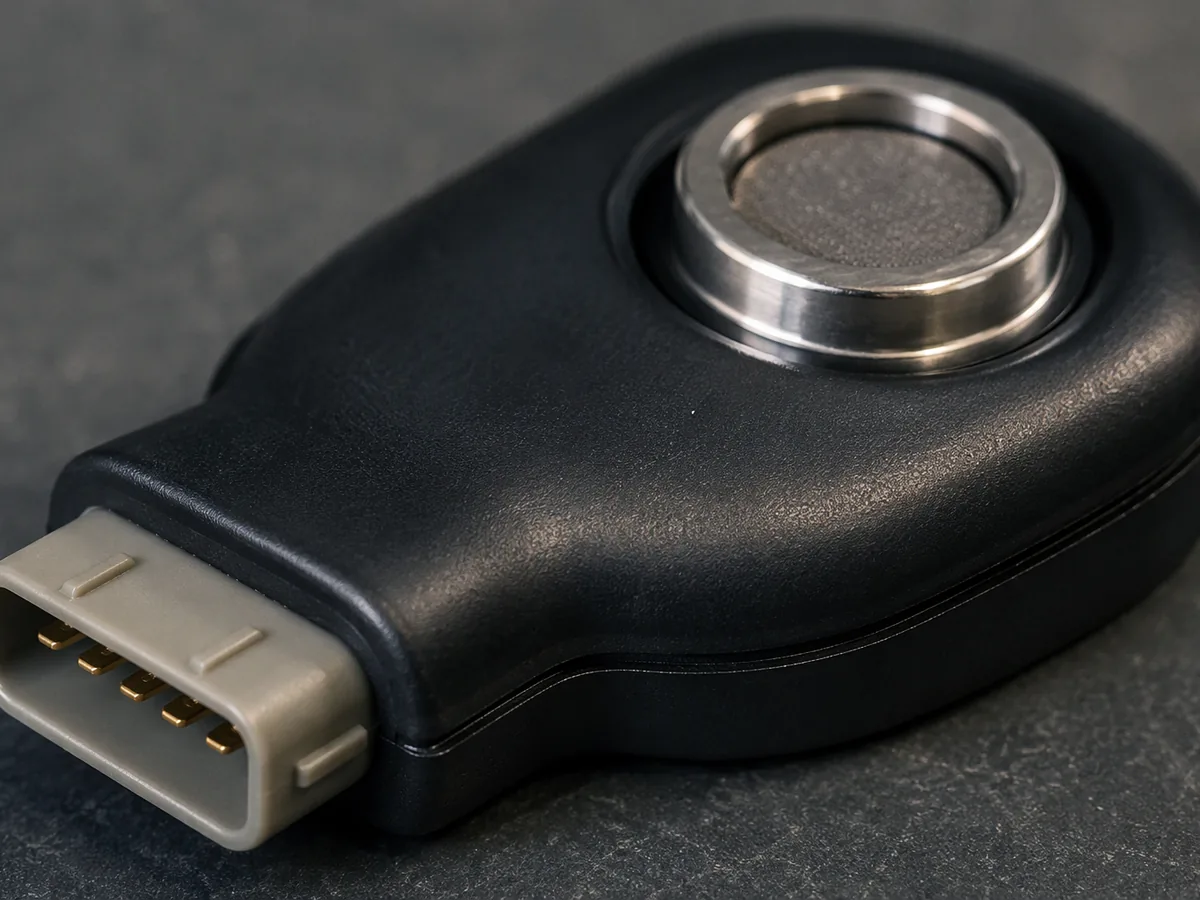 図1:良好な低圧射出成形の兆候 ― コネクタ面のシールラインがきれいで、バリがなく、鋭利なエッジがない。
低圧射出成形とは一体何なのか?
低圧射出成形(LPIM) これは、あらかじめ配置されたインサートを注入することによってカプセル化するプロセスです。 ホットメルト熱可塑性樹脂 従来の成形方法よりも約1桁低い圧力で密閉された金型に注入し、力ではなく流動性によってキャビティを満たす。
私たちの 低圧成形プロセスの概要 本書では、機械クラスと典型的なアプリケーションについて解説しています。また、本書では、判断基準、算術演算、そして一般的に公表されているアドバイスが間違っている2つの箇所について解説しています。
違いは、通常のプレス機の圧力設定を下げることではなく、装置と材料システムにある。低圧プレス機は、低粘度での高速充填に適したサイズの単段式ラム式またはスクリュープランジャー式ユニットである。一方、高圧充填用に設計された従来のプレス機は、圧力を下げても充填量を弱めることはできず、単にショートショットが発生するだけである。
これらの機械の機器資料には、射出圧力が0.1~4MPa(約20~580psi)、溶融温度が180~220℃の範囲と記載されているのが一般的です。これは、従来の成形における数十MPaという圧力範囲とは大きく異なります。これらの数値は、機械クラスの公表されている許容範囲として捉え、部品の安全性を保証するものではありません。その理由については、次のセクションを参照してください。
なぜ「低気圧」に着目するのは間違っているのか?
重要な安全基準は、部品表面におけるキャビティの最大圧力です。機械の注入圧力設定ではなく、設計の悪い工具ではこの2つが大きく異なる可能性がある。
仕組みはこうだ。溶融金属がキャビティに入ると、すぐに鋼材に熱を奪われる。壁面に薄い凝固層が形成され、残りの流路が狭くなる。流れ抵抗はその狭まりの二乗に比例して増加する。充填速度が遅い場合、流路が閉じ始めている間にも溶融金属の先端はまだ移動しているため、先端の前方で圧力が上昇して蓄積される。そして、部品がその流れに面している場所であればどこでも、その圧力を受けることになる。
充填が速ければ、凍結によって狭まる前にキャビティが満たされ、部品にかかる圧力は控えめになります。これがLPIMがそもそも機能する理由です。200℃のホットメルト樹脂は、その加工温度での従来の溶融樹脂よりも1桁優れた流動性を持っています。その穏やかさは、 粘度と速度そして、低い公称圧力は結果であって原因ではない。
請求内容を5分で確認する方法。 最も壊れやすい部品にかかる力を計算してください。
力(N)≈ キャビティ内最大圧力(MPa)×投影面積(mm²)- 前提条件を明記した実例 — コネクタの表面積が15 mm × 8 mm (120 mm²) であり、意図した値ではなく、管理が不十分なピークキャビティ圧力が2 MPaであると仮定した場合: ≈ 240 N. That will shift a press-fit connector or crack a large ceramic body.
- 0.3 MPaにおける同じ形状: ≈ 36 Nはんだ付けされた部品が通常耐えられるもの。
成形業者に、どの数値を管理しているか、また試作時に金型内トランスデューサーでキャビティ圧力を測定したことがあるかを確認してください。誰も金型にトランスデューサーを取り付けたことがない場合は、機械の設定値を提示して、あとは運任せにしていることになります。データソース:射出成形の基礎における圧力損失力学。上記の力の数値は、明示された仮定に基づく算術値であり、測定値ではありません。
低圧成形に適した材料はどれか?また、どのガイドが間違っているのか?
LPIMは熱可塑性ホットメルトのみを使用します。 ポリアミド(PA)、熱可塑性エラストマー(TPE)、ポリプロピレン(PP)、ポリオレフィン(PO)のブレンド。エポキシ樹脂とシリコーン樹脂は硬化システムであり、ポッティング工程に属し、このプロセスには含まれません。
公開されているLPIM材料表には、ポリアミドと並んでポリカーボネート、シリコーン、エポキシ樹脂が記載されているものが多数あります。しかし、このリストは誤りであり、コスト増につながります。材料が「低圧」で射出できるのは、充填するのに十分な時間溶融状態を維持できる場合のみです。そのためには、適度な温度で溶融状態を無期限に維持できる熱可塑性樹脂が必要です。化学硬化型エポキシ樹脂にはポットライフがあり、バレル内でゲル化します。シリコーン樹脂はスケジュールに従って硬化します。どちらもホットメルトとして扱うことはできません。「低圧シリコーン成形」と見積もっているサプライヤーは、ポッティングまたはRTVを別の名称で見積もっているにすぎません。
| マテリアルファミリー | プロセスの現実 | 本当に得意なこと | 何がそれを不適格にするのか |
|---|---|---|---|
| ポリアミド(PAホットメルト) | 熱可塑性樹脂、LPIMで成形 | 丈夫で薄い流動性を持つカプセル化、耐薬品性 | 吸湿性が非常に高いので、乾燥させる必要があります。 |
| tpe | Thermoplastic elastomer | 適合性のあるシーリング、振動、インサート上のソフトタッチ | 低温上限、摩耗 |
| PP / PO | 熱可塑性樹脂、最も安価 | 経済全般のカプセル化 | 低温靭性が低い |
| エポキシ | 熱硬化性樹脂 - ポッティング用、LPIM用ではない | 最高の障壁と質量 | 不可逆反応;発熱反応;混合制御 |
| シリコーン | エラストマーの硬化 ― LPIMではない | 高温、生体適合性 | 硬化スケジュール、コスト、ホットメルト工程なし |
| ポリカーボネート | 熱可塑性だが、溶融すると硬い | 明瞭さ、厳格さ | 高温加工が必要。穏やかな封止には不向き。 |
実際に最も厄介なのは: ポリアミド。これは万能素材ですが、開封したまま放置すると部品を台無しにしてしまう素材でもあります。PAは水分を素早く吸収し、湿ったホットメルトは、シールに頼っていたまさにその端に表面の多孔性、広がり、弱い継ぎ目を生み出します。成形業者がPAを使用している場合は、乾燥機の設定温度と溶融状態がどのくらい維持されているかを確認してください。 樹脂乾燥ガイド 露点制御の原則は、ここにも適用されます。
低圧成形で実際に失敗する原因とは?
短時間充填と閉じ込められたガスは、フラッシュやシンクよりもはるかに頻繁に発生する。 なぜなら、低圧の噴射には抵抗を押し進めたり、空気の塊を圧縮したりするだけの余裕がないからだ。
従来の成形では、加圧によってある程度の許容範囲が確保される。例えば、角の充填が遅れても、機械は押し込みを続ける。しかし、LPIMでは許容範囲は存在しない。溶融は、抵抗が利用可能な圧力と等しくなった時点で停止する。そして、その抵抗は通常、行き場のない空気である。
したがって、通気口の形状が設計課題となる。 ベントとは、最後に充填されるコーナーにある浅い溝のことで、その深さは溶融先端の凍結膜厚よりも浅くなければなりません。つまり、先端が到達している間に空気が逃げるのに十分な深さであり、溶融物がフラッシュする前に溝の中で凍結するのに十分な浅さです。LPIMホットメルトでは、0.01~0.02 mmの範囲で浅く加工し、ベントは真の最終充填ポイントにのみ設けます。不要なベントはすべて、後で説明しなければならないフラッシュラインになります。 通気口の奥行きガイド 一般的なメカニズムについて。
失敗の原因は、何が問題だったのかを示しています。丸みを帯びた光沢のあるショートフィルエッジは、溶融樹脂が到着する前に固まってしまったことを意味します。そのため、溶融温度を上げるか、充填速度を上げてください。マットで焦げたようなエッジのショートフィルは、空気が圧縮されて焦げたことを意味します。そのため、機械を操作する前にベントを修理してください。焦げたベントを直すために圧力を上げるのは、このプロセスにおいて最もコストのかかる行動です。
ボイドとシンクは、人々が常に混同する概念です。 ボイドとは、厚みのある部分の内部にできる真空の穴のことで、表面が先に固まる際に材料が収縮して内部にできるものです。シンクとは、同じ収縮によって表面にできる凹みのことです。LPIM成形された厚みのある部分では、これらの両方の現象が発生します。解決策は「充填材を増やす」ことではなく、肉厚を均一にし、ゲートを最も厚みのある部分の近くに配置することです。 シンクの跡の原因と対処法 一般的な治療法について解説します。
熟練者と当てずっぽう者を分ける重要な質問をサプライヤーに尋ねてください。「通気口はどこにあるのか、そしてどのように決定したのか?」真の回答には、充填状況の調査結果や、撮影されたショートショットの進行状況などが含まれます。「標準深度」という回答は適切ではありません。
低圧工具はアルミニウム製と鋼製、どちらが良いか?
「低圧ならアルミニウムは問題ない」という通説は、半分は正しい。 この方法は、この工程における摩耗がゲート部分で発生すること、そして低圧であってもガラス繊維強化ナイロンの摩耗性が低下するわけではないという事実を無視している。
 図2:LPIM金型の摩耗箇所は、キャビティブロック全体ではなく、ファンゲートとインサート位置決め面である。
LPIMにアルミニウム製金型を使用するという推奨事項は、実際の観察に基づいています。クランプ荷重と温度が低いほど、金型にかかる機械的ストレスが少なくなるからです。しかし、この推奨事項では材料に関する説明が省略されています。最も一般的なLPIM樹脂であるガラス繊維強化ポリアミドは、軟鋼に対して摩耗性があり、特に流速と乱流が集中するゲート部分で摩耗が激しくなります。
| ツール領域 | ガラス繊維強化PAの標準仕様 | なぜ |
|---|---|---|
| ゲートとすぐ走者が着地 | 硬化鋼インサート | 摩耗と乱流。ここでの摩耗は充填バランスを部分ごとに変化させる。 |
| 位置決めポケットとシールを挿入する | 鋼鉄、地面 | シールラインの寸法再現性 |
| キャビティブロック本体 | 充填材が層流で樹脂が充填されていない場合は、アルミニウムの使用が許容される。 | 摩耗機構がない場合の放熱とコスト |
| 射出面 | 鋼 | アンダーカットによる繰り返しの接触と抵抗 |
つまり、ブロックにはアルミニウムが正当な選択肢ですが、ゲートでは見かけ上の節約になります。30%ガラス繊維強化PAで10万ショットのプログラムの見積もりをしていて、誰かが魅力的な価格でフルアルミニウム製のツールを提案してきたら、4万ショットあたりでゲートで何が起こるか尋ねてください。正直な答えは、充填バランスが崩れ、封止エッジが動き始めるということです。 S136ステンレス工具鋼 このページでは、研磨樹脂における工具寿命を左右する腐食と研磨のトレードオフについて解説しています。
そのアザラシが本物だとどうやってわかるのですか?
カプセル化は、テストされるまでは単なる主張に過ぎない。 侵入保護等級はIEC 60529で定義されており、その等級は完成品の試験によって得られるものであり、製造工程の選択によって得られるものではない。
落とし穴は、プラスチックで完全に覆われた基板でもIPテストに合格しないことです。なぜなら、水はプラスチック内部ではなく、プラスチックとコネクタハウジングの界面を伝って浸透するからです。この界面はLPIM(低圧絶縁絶縁)が最も効果を発揮する部分であり、熱によってホットメルトが表面を濡らすため、同時にインサートに油分、埃、水分が付着している場合は最も効果が弱くなります。
違いを生むのは3つの要素であり、これら3つはすべてサプライヤーの約束ではなく、発注書に記載されるべきものです。
- 成形時に条件を挿入する。 表面処理から成形までの時間枠内で、清潔で乾燥した状態であること。汚染があると接着不良の原因となり、検査員ではなく塩水噴霧試験で発見されることになる。
- シールライン形状。 成形シールに必要なのは幅であって、巧妙さではない。ナイフエッジに頼るのではなく、シールが乗る明確な土台を計画し、可能であればパーティングラインから外すようにする。
- 完成品に対する、明示されたテスト。 作成前に、学位、方法、サンプルサイズを明記してください。有効なクレームとは、誰かが報告書に署名したクレームのことです。
入れてください 品質契約欠陥の種類、サンプリング計画、選別費用の負担者は、返品が開始された後ではなく、最初の検査の前に定義されます。
低圧成形は、スケジュールとコストにどのような影響を与えるのでしょうか?
LPIMは材料面で時間を秒に置き換え、労働面で治具の設置工程を追加する。 ― 正直な比較対象は、処理時間だけではなく、サイクル時間とハンドリング時間の比較である。
ポッティングは金型やトレイの中で数時間から数日かけて硬化するため、床面積の確保、仕掛品在庫の増加、バッチ処理の問題が生じます。一方、ホットメルトLPIM射出成形は数十秒で固まるため、部品の移動が容易です。これは大きな利点であり、プログラムが切り替わる主な理由です。
通常、比較対象から見落とされがちなのがインサートです。LPIM部品はすべて、インサートを位置決め可能な治具に挿入するために人またはロボットが必要であり、量産時には、鋼材ではなく、この治具こそが真の金型コストとなります。基板が緩んでいて向きが定まらない場合、高速サイクルを購入したのではなく、治具の問題を抱えた低速サイクルを購入したことになります。
- 配置場所を製品の一部として設計する。 明確な向き、自己位置特定機能、そしてロボットグローブが掴むことができるピック面。
- インサートが同一の場合にのみ、キャビティを統合してください。 2種類の基板を使用する4キャビティLPIMツールでは、2つの治具プログラムが必要となり、不良部品のリスクが2倍になる。
- 組み立て工程で発生する不良品を数える。 成形部品内部のインサートの位置がずれている場合、その場で修正することはできません。モジュールを廃棄するか、切り開いてください。設計に 射出 離型に関する問題は、金型段階で修正する。
カプセル化モジュールにとって理想的なプロプロセスとはどのようなものか?
図面から最初の製品まで、6つの門それぞれに意見ではなく、書面による退出条件が定められている。
1. 図面とDFM(製造性設計) 実際のPDFデータに、パーティングラインの位置、シールランドの幅の有無、インサートが1自由度のみで位置決め可能かどうかなどをマークアップします。通常24時間以内に回答いたします。
2. 理由を明記した材料選定。 PAは薄肉流動性と靭性が必要、TPEはシールの適合性が求められる場合、POはコストが最優先される場合に使用されます。これらの選択肢は、当社の在庫ではなく、お客様の環境に合わせて選ばれます。
3.換気口とゲートの配置図。 インサートの最大面にゲートを設け、最終充填角にベントを設ける。次のエンジニアが推測するのではなく、その決定について議論できるように、その内容を文書化する。
4. サンプル画像。 充填シーケンスを証明するためにショートショットの進行状況を撮影し、その後フルショットを測定します。 T1サンプル処理.
5. 入庫および施工品質の検証。 IP等級はIEC 60529に基づいて試験され、IPC-A-610の製造品質に対する目視基準が設けられ、結果は文書化される。
6. パラメータを固定した状態での生産 そして材料の乾燥記録。 品質保証プロセス 材料ロットを記録することで、不良ロットの発生範囲を推測するのではなく、特定することができる。
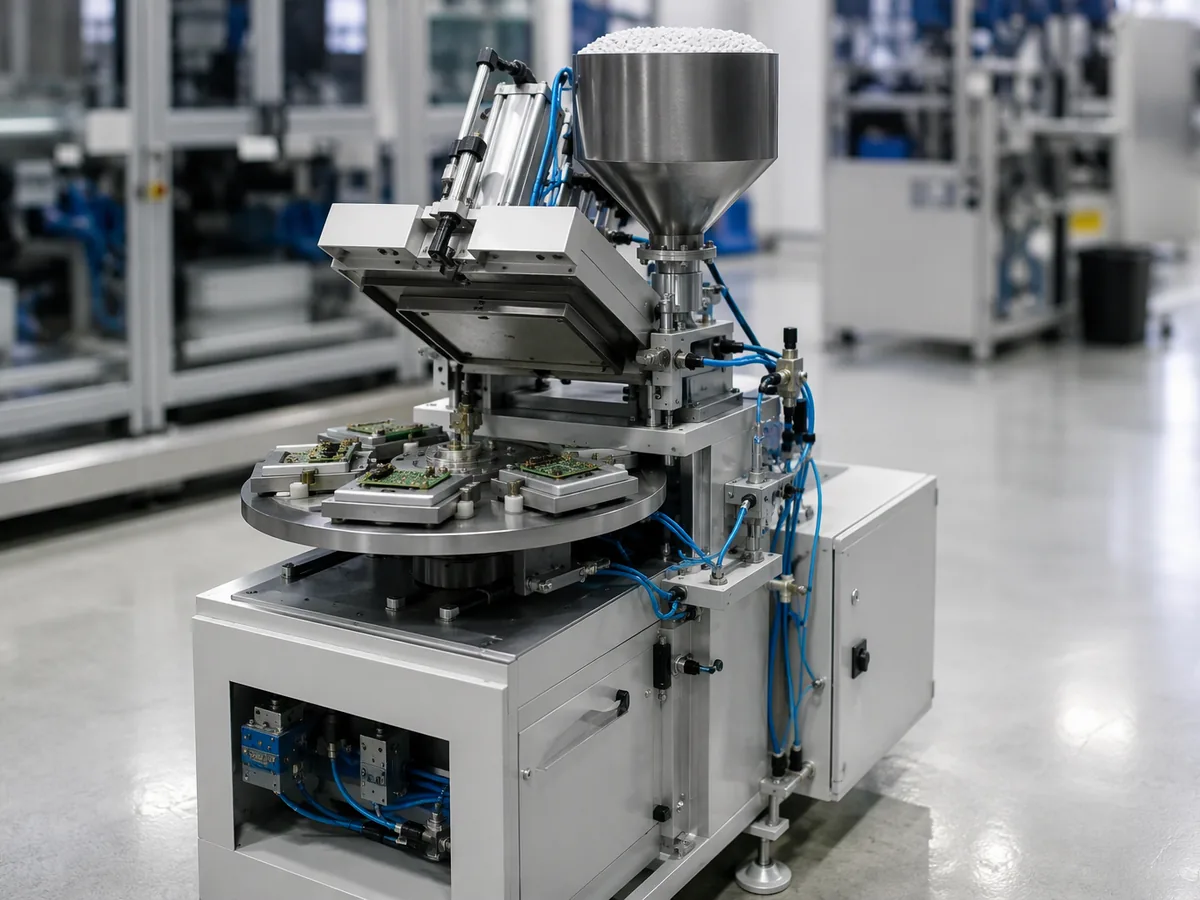 図3:低圧セルは設計上小型です。実際の処理能力は、クランプではなく回転式インサート治具によって決まります。
 図4:3種類の保護処理を施した同一基板。選択する前に、1枚を切り開いてみてください。
低圧成形が不適切な選択となるのはどのような場合か?
質量、熱伝導経路、高温環境、または保守性が必要な場合は、LPIMの使用を省略してください。 それは、頑丈な筐体の代替品ではなく、本体の一部となったコーティングである。
熱容量または機械容量が必要です。 部品を囲む封止材は導電性と制振性も兼ね備えているが、薄いLPIMシェルはどちらの機能も持たない。
気温が継続的に高い状態が続いている。 ホットメルトポリアミドは、それぞれの加工温度範囲で軟化します。製品の種類ではなく、正確なグレードの熱変形率を尋ねてください。
基板は現場で修理可能でなければならない。 LPIMは原理的には再加工が可能(再加熱して剥離する)だが、高密度なアセンブリでは実際には再加工ははるかに困難である。どうしても開封する必要がある場合は、取り外し可能なカバーを設計すべきである。
「挿入物」自体が脆弱で、支えがない。 低圧はゼロ圧とは異なります。細長い基板には、金型に成形されたサポートリブが必要です。そうでないと、基板がクランプの下でたわみ、熱サイクルによって問題が発覚するまでパッケージは正常に見えます。
我々の側には正直な制限がある: ISO 9001:2015、RoHS、REACHに準拠しています。IATF 16949の認証は取得していないため、自動車関連プログラムにおいては、認証ではなくプロセス管理を提供します。
まとめ
低圧射出成形は、基板やコネクタを、ポッティングのような質量、硬化時間、永続性なしに、完成品として密閉され、取り扱い可能な部品にする必要がある場合に有効です。このプロセスが穏やかなのは、ホットメルト熱可塑性樹脂が低粘度で流動するためであり、圧力値が小さいからではありません。したがって、サプライヤーを評価する際には、部品のキャビティ圧力、ベントの位置、材料の乾燥、そして主張する値を実際に測定したことがあるかどうかを確認してください。ブロックにアルミニウムを使用する場合でも、ゲートには鋼を使用してください。また、シールテストは生産前に決定してください。成形された筐体の品質は、考慮しなかったインターフェースの品質に左右されるからです。
モジュールの図面と、それが耐えなければならない環境をお送りください。24時間以内にDFM(設計製造性)に関する回答、理由を添えた材料推奨、そしてシールテストを仮定するのではなく、具体的なテスト内容を明記した見積もりをお送りします。
+86 156 0682 1288 (Tel/WhatsApp) ✉ [email protected] 🌐 お見積りのお申し込み · お問い合わせ
情報源
- IEC 60529 — 筐体によって提供される保護等級(IPコード)。
- IPC-A-610 — 電子アセンブリの許容性(密閉およびコーティングされたアセンブリの製造基準)。
- 樹脂サプライヤーのホットメルト加工シート ― PA、TPE、PP、POの溶融粘度および耐湿性限界。
- Ideal Proの生産実績 ― LPIMカプセル化モジュール、2023年~2026年、湖州工場。
- Ideal Pro社内DFMレビューデータ - 低圧封止金型における通気孔の深さとゲートの位置。
よくある質問
低圧射出成形における「低圧」とは、具体的にどのくらい低い圧力を指すのでしょうか?
このクラスの装置に関する資料では、射出圧力は一般的に0.1~4MPa(約20~580psi)程度と記載されていますが、これは従来の成形における数十MPaとは大きく異なります。実際に重要なのは、最も壊れやすい部品におけるキャビティ内の最大圧力であり、これは流路長、溶融温度、充填速度によって変化します。そのため、試作時には機械の設定値ではなく、キャビティ圧力の測定を依頼してください。
低圧成形ではエポキシ樹脂やシリコーン樹脂を使用できますか?
いいえ、低圧射出成形ではありません。エポキシ樹脂やシリコーン樹脂は化学的に硬化するため、一定の時間内にゲル化し、バレル内で溶融状態を維持して繰り返し射出することはできません。これらはポッティングおよびカプセル化プロセスです。優れた選択肢となり得ますが、元に戻すことはできません。「低圧成形」という表現は、組み立て後に判明する再加工の問題を隠蔽している可能性があります。
カプセル化された基板は修理可能ですか?
熱可塑性樹脂による封止は原理的には可逆的です。融点以上に再加熱すれば、材料を剥がしたり、取り除いたりすることができます。高密度なアセンブリの場合は、基板にアクセスするために筐体を破壊することを想定してください。現場での保守が必要な場合は、再加工に頼るのではなく、分離可能なカバーを設計してください。
低圧成形には乾燥樹脂が必要ですか?
はい、特にポリアミドホットメルトは、大気中の水分を素早く吸収するため、注意が必要です。水分を含んだポリアミドは、表面に多孔性、広がり、そしてシールライン(筐体の強度が最も必要とされる部分)の継ぎ目の弱化を引き起こします。成形業者に、乾燥機の露点と、溶融樹脂を補充するまでのバレル内の保持時間について確認してください。
低圧成形でIP規格の認証を取得することは可能ですか?
IP等級は、完成したアセンブリをIEC 60529規格に基づいて試験することで取得できます。プロセス名から取得することはできません。水はモールドとコネクタ本体の界面に沿って移動するため、等級は基板がプラスチックで囲まれているかどうかではなく、インサートの清浄度、シールランドの形状、およびモールドのパラメータに依存します。発注書には等級と試験方法を明記してください。
低圧成形金型にアルミニウム製の工具を使用することは可能ですか?
多くの場合、キャビティブロックで摩耗が発生し、ゲートで摩耗が発生することはまれです。ガラス繊維強化ポリアミドの場合、摩耗は流速と乱流が最も高い箇所に集中し、ゲートの摩耗によってキャビティが損傷するずっと前から部品ごとに充填バランスが変化します。ゲートと位置決め面の硬化鋼インサートは、全工程を通して封止エッジを保持する金型に比べれば、わずかなコスト増に過ぎません。
Ideal Proは低圧処理やカプセル化処理を行っていますか?
はい。センサー、モジュール、制御基板向けのLPIMカプセル化をサポートしています。当社の材料は ポリアミド、TPE、PP、POの選択、そして、私たちは関連する結合経路を 低圧成形プロセスの概要 そして PCBオーバーモールディング. Send the module drawing and the environment it must survive.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean