 日本語



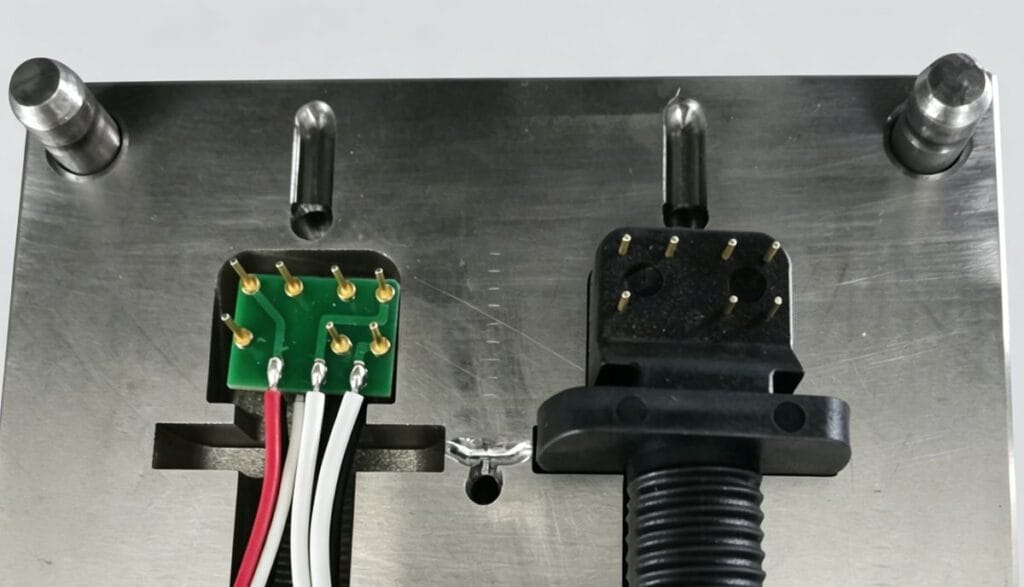
低圧成形入門:電子機器封止のための究極のソリューション
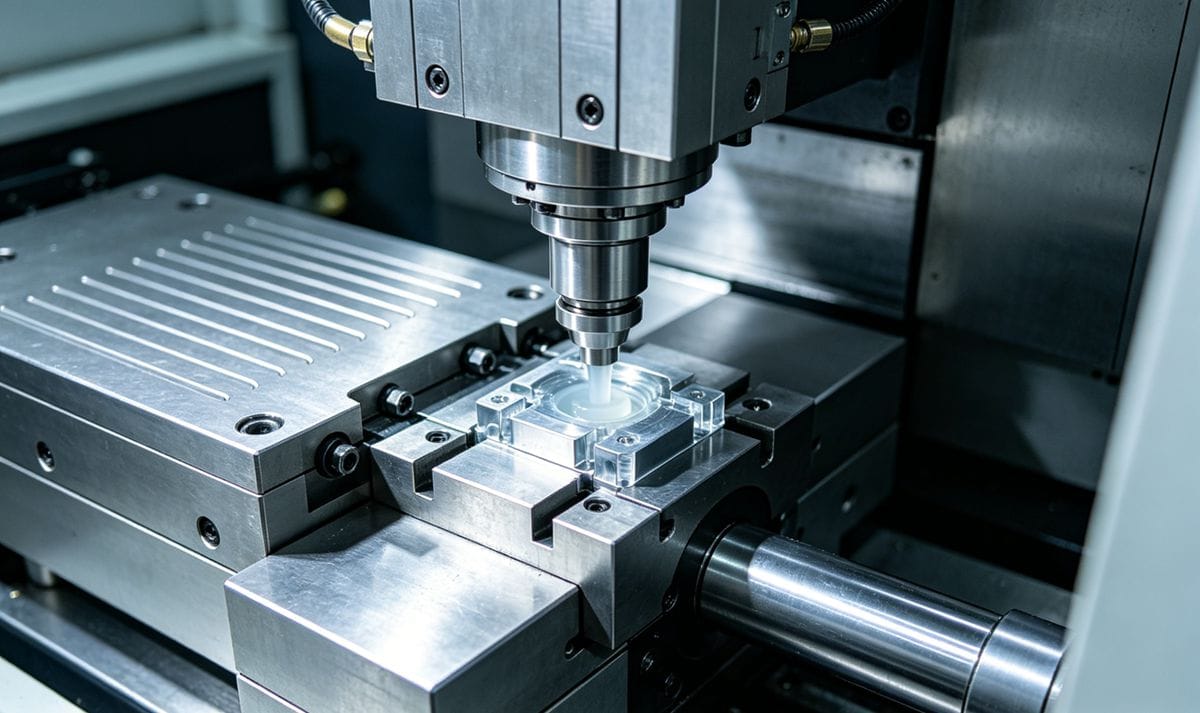
低圧成形(LPM) は、極めて低い射出圧力を利用する高度なシステムカプセル化プロセスです(1.5 to 40 bar) to inject hot-melt adhesive into a mold. The material then rapidly cures to form a protective seal, typically within just 5~50秒.
この包括的なシステムは、特殊な材料、金型、設備、および応用技術から構成されており、精密かつ繊細な電子部品を保護するための業界標準となっています。
> 一般的な用途: プリント基板(PCB)、車載用電子機器、携帯電話用バッテリー、ワイヤーハーネス、防水コネクタ、センサー、マイクロスイッチ、インダクタ、アンテナ、ケーブルアセンブリ。
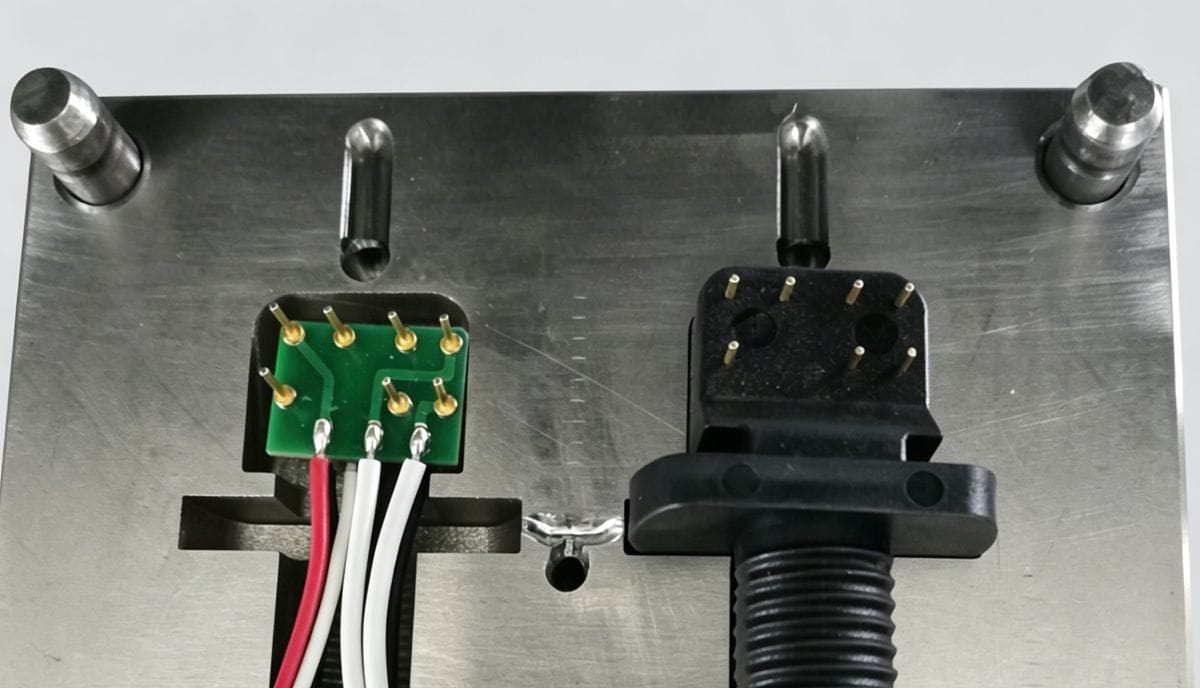
低圧成形を選ぶ理由とは?主な利点
従来の鉢植え方法と比較して、LPMは製品性能、生産効率、および全体的なコスト管理において大幅な改善をもたらします。
製品性能と保護機能の向上
LPMは、繊細な電子機器を損傷することなく、優れた保護性能を発揮します。
- 優れた密閉性: 優れた防水性、密閉性、断熱性、難燃性、そして極端な高温・低温に対する耐性を備えています。
- ダメージゼロ: 極めて低い射出圧力により、製造工程中に繊細な部品が損傷を受けることがなく、結果として非常に低い不良率を実現しています。
生産効率が劇的に向上
従来型製造における最大のボトルネックの一つは硬化時間です。LPMはこれを効果的に解決します。
- ラピッドプロトタイピング: 金型は鋳造アルミニウムで作ることができ、設計と製造が容易である。これにより、製品開発サイクルを大幅に短縮できる。
- 超高速硬化: 硬化サイクルは約 24時間 (in traditional processes) to just 5~50秒.
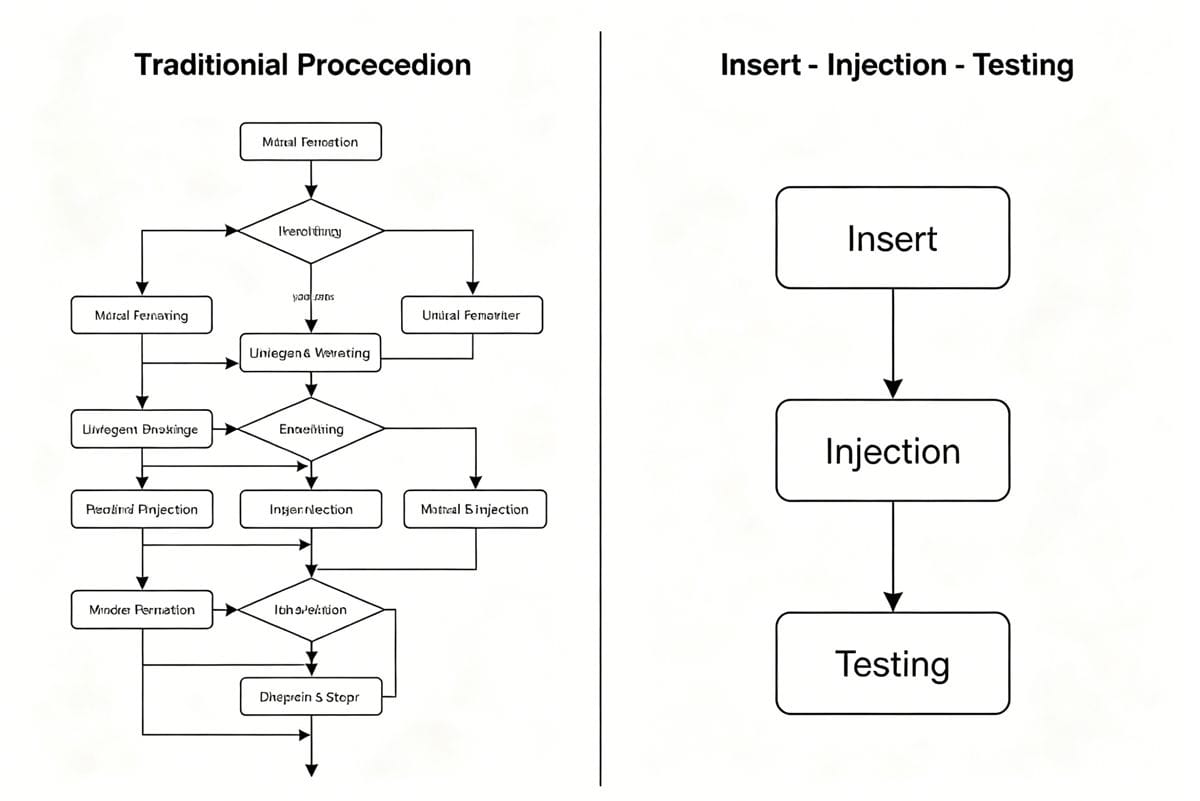
比較:従来型ポッティングと低圧成形
| 特徴 | 伝統的な鉢植え工程 | 低圧成形(LPM) |
|---|---|---|
| 処理手順 | ハウジング+ガスケット+インサート+予熱+プライミング+真空引き+硬化+テスト | 部品を挿入 -> 注入 -> テスト |
| 硬化時間 | 約24時間(オーブンが必要な場合が多い) | 5~50秒 |
| 金型タイプ | 複雑な組み立てがしばしば必要となる | シンプルなアルミ型 |
総生産コストの大幅削減
LPM(リードタイム・プロセス)の導入は、単にスピードアップのためだけではなく、収益に直接的な影響を与えます。
- 材料費の節約: 必要な封止材の量を大幅に削減します。
- エネルギー効率: 硬化にオーブンは不要なので、エネルギーコストを大幅に節約できます。
- 工具コストの削減: 高価な鋼製金型の代わりに、コスト効率の良いアルミニウム製金型を使用する。
- 簡略化された組み立て: 別個の封止容器や水冷システムが不要になります。
- 廃棄物の削減: このプロセスは低圧・低温で行われるため、不良品や不良部品の発生を最小限に抑えることができます。
- スペースと労力の節約: 大型の乾燥棚、部品の硬化のための倉庫スペース、および半製品の取り扱いに伴う人件費が不要になります。
まとめ
低圧成形は単なる製造工程ではなく、電子機器製造における戦略的なアップグレードです。低圧成形に切り替えることで、メーカーは製品の保護性能を向上させると同時に、コストとリードタイムを削減できます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean