 日本語



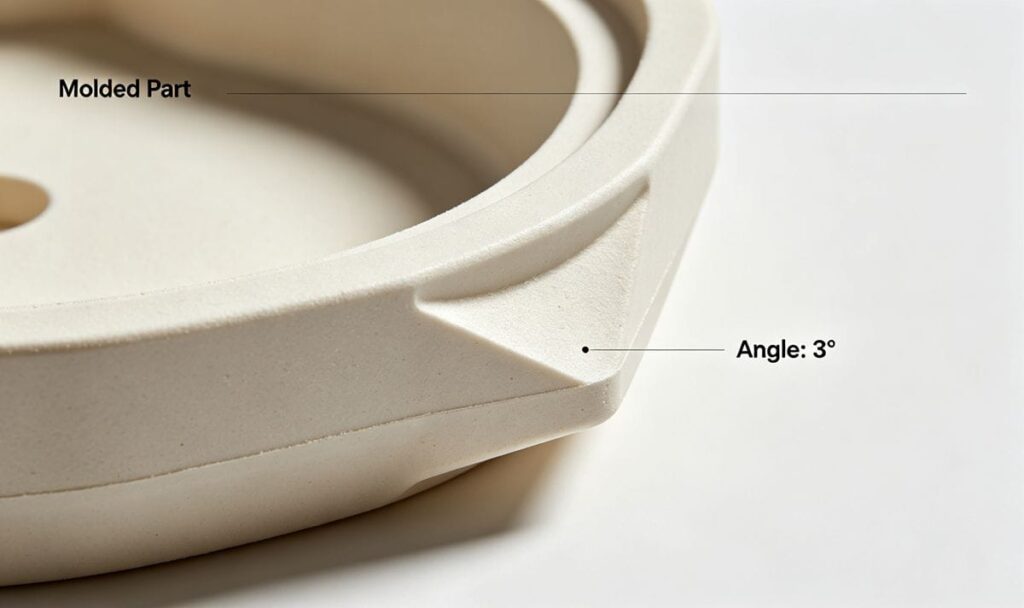
射出の問題は、 こだわり, 引きずり, あるいは 型からの剥離不良最も重大な「殺人者」の一人である。 プラスチック射出成形 . Whether the part sticks to the core, the cavity, or the runner system fails to separate, these defects can lead to production delays, damaged parts (warping, whitening, or cracking), and increased scrap rates.
成形品がスムーズに排出されないという問題に直面している場合は、このガイドが根本原因の特定と適切な解決策の適用に役立ちます。トラブルシューティングの手順を以下のように分解します。 金型設計, プロセスパラメータ, 材料, そして 特殊なケース.
> 簡単なメモ: 強制的な排出は決して解決策ではありません。多くの場合、応力痕、変形、または亀裂を引き起こします。まずは根本原因を突き止めるようにしてください。
金型設計 メンテナンスに関する問題 射出不良の大部分は、金型自体の問題に起因します。以下は、金型を点検するためのチェックリストです。
表面仕上げと損傷
- 粗い表面: キャビティやランナーに傷、へこみ、加工痕があると、プラスチックが鋼材に食い込んでしまいます。キャビティ表面を研磨して離型性を向上させてください。研磨痕が離型方向と一致するようにしてください。
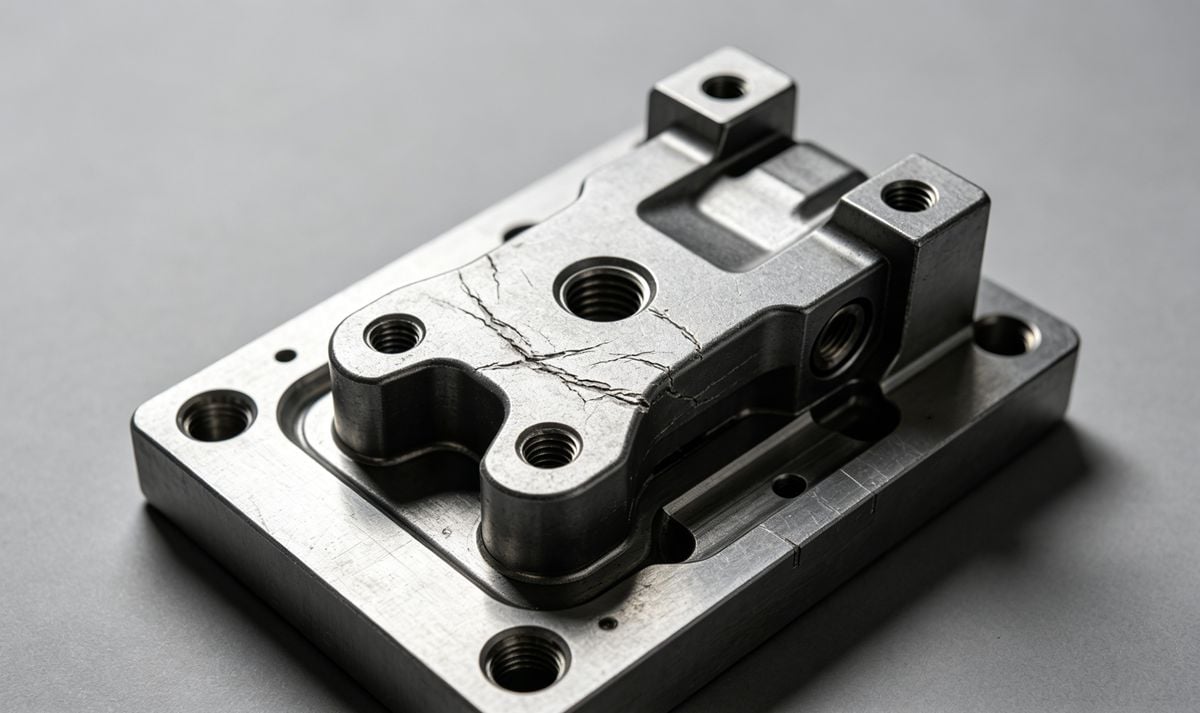
- 摩耗と損傷: インサート周辺のクリアランスが大きすぎる場合や、バリ(フラッシュ)が発生して部品が固定されてしまう摩耗箇所がないか確認してください。損傷した箇所は直ちに修理してください。
- クロムメッキ: 難削材の場合は、摩擦を軽減するためにキャビティにクロムメッキを施すことを検討してください。
製図角度と幾何学
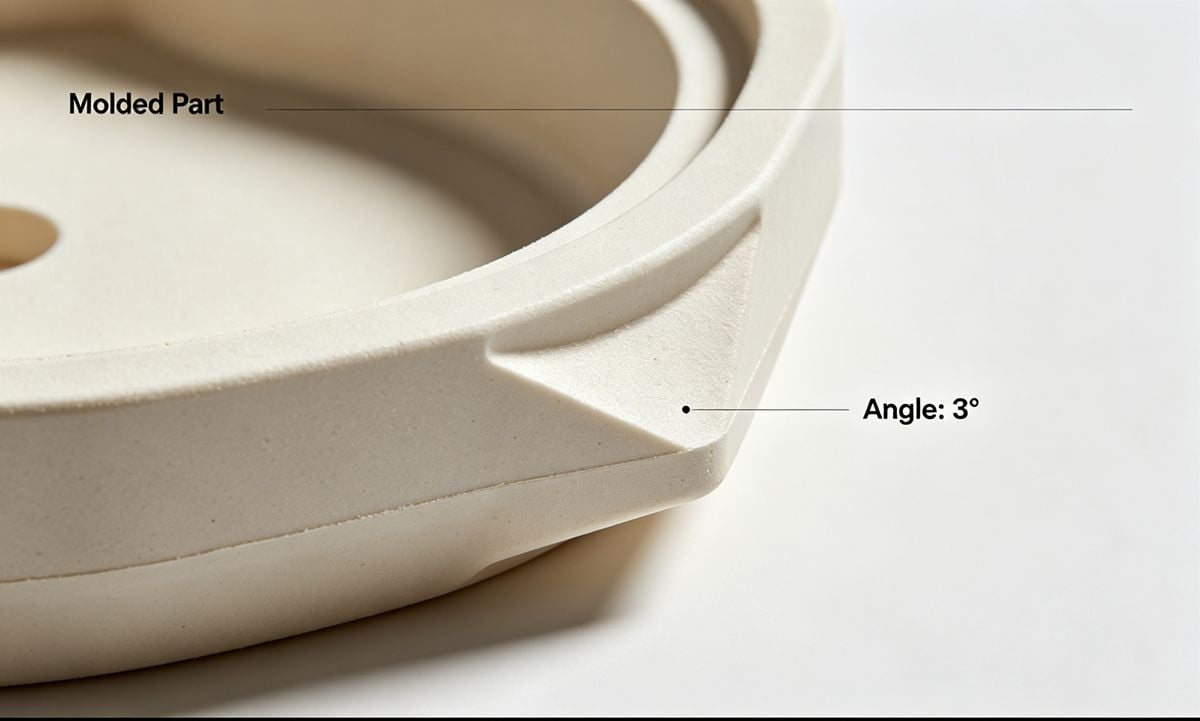
- 不十分な草稿: これは典型的な原因です。ドラフト角が十分でないと、真空状態になり、摩擦が増加します。最低ドラフト角を確保してください。 0.5° to 1° 片側あたり。部品が深くなるほど、より多くの抜き勾配が必要になります。
- アンダーカット: 設計に、部品を物理的に固定してしまうような意図しないアンダーカットや鋭角がないか確認してください。
射出システムのバランス
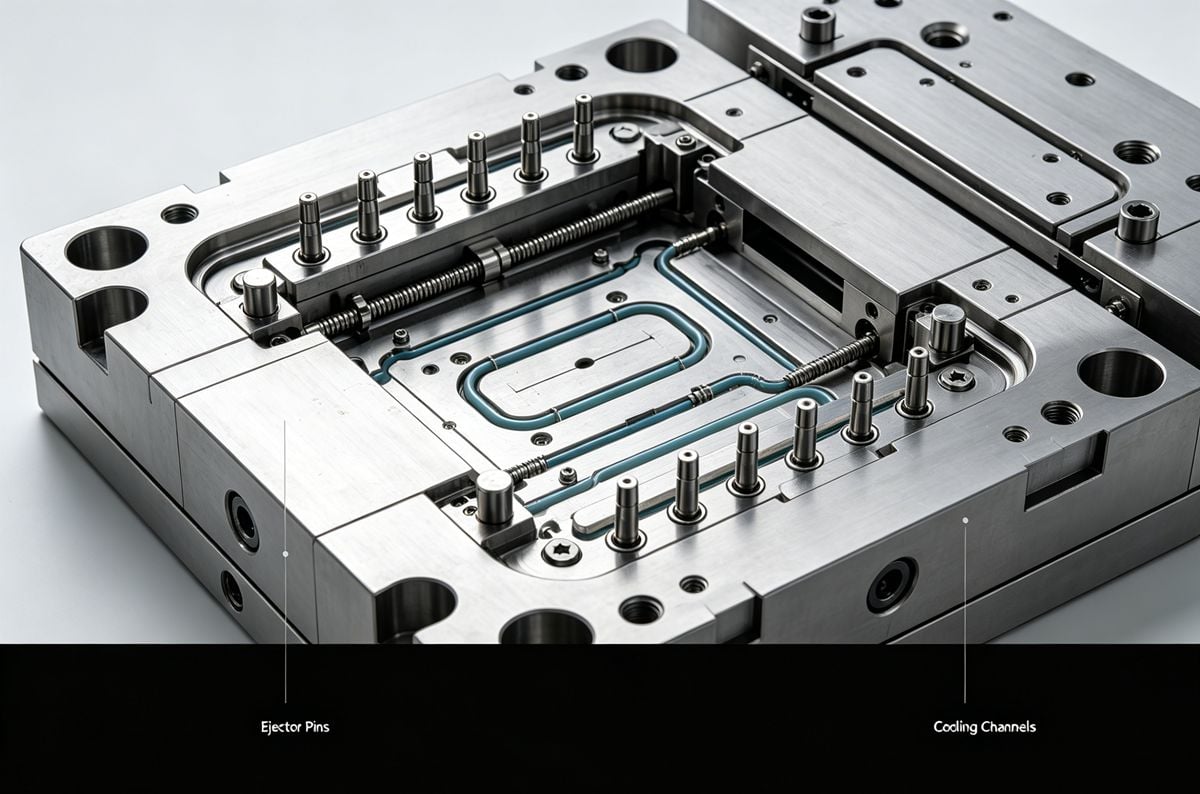
- 不均衡な排出: エジェクタピンの配置が不均一であったり、ストロークが不十分であったりすると、部品が傾いたり、固着したりする可能性があります。バランスを改善するには、エジェクタピンの数を増やすか、ストリッパープレートを使用してください。
- ガイドピンとブッシング: エジェクタープレートがスムーズに動くことを確認してください。潤滑不足や位置ずれによる固着は、排莢動作を停止させる可能性があります。
換気と冷却
- 真空効果: 通気不良は、成形品が排出される際に、成形品の背後に真空状態を作り出します。真空状態を解消するために、通気スロットやエアポペット(特に深穴成形の場合)を追加してください。
- 冷却効率: 部品が十分に冷却されないと、柔らかいまま収縮してコアに密着してしまう。逆に、金型の反対側の温度が高すぎると、部品が固定側の半分に張り付いてしまう可能性がある。
ランナーシステム設計
- スプルーサイズ: スプルーは、途中で固まらないように十分な大きさでありながら、きれいに引き抜けるように設計する必要があります。
- コールドスラグウェル: 最初に凍結した物質を捕捉するために、コールドスラグウェルが設置されていることを確認してください。
- ノズル適合性: スプルーブッシングの半径は、ノズル半径よりもわずかに(1~2mm)大きくすることで、界面での材料の詰まりを防ぐことができます。
プロセスパラメータの調整
金型自体は問題ないのに、機械の設定が原因となっている場合もある。
| パラメータ | 問題 | 推奨される調整 |
|---|---|---|
| 噴射圧力 | 圧力が高すぎると、溶融物が過度に圧縮されてしまう。 | 減少 注入および保持圧力。 |
| サイクルタイム | 冷却が不十分だと、部品が柔らかくなりすぎてしまう。 | 増加 冷却時間。 |
| Temperatures | 溶融温度または成形温度が高すぎる/低すぎる。 | バレル温度を最適化してください。固着側の金型温度を下げてください。 |
| Injection Speed | 高速回転は空気を閉じ込めたり、過剰に圧縮したりする可能性がある。 | 減らす 噴射速度。 |
ヒント 過剰充填(金型への充填率が100%を超えること)は、射出力を著しく増加させます。最適な切り替えポイントを決定するために、科学的な成形方法に切り替えてください。
材料の選定と準備
原材料は、部品の離型しやすさに意外なほど大きな影響を与える。
- 汚染: 異物混入や樹脂の異種混合は、収縮率を変化させ、接着不良の原因となる可能性があります。厳格な材料取り扱い手順を遵守してください。
- 潤滑性: 樹脂によっては、もともと「粘着性が高い」ものがあります。そのため、内部潤滑剤(ステアリン酸亜鉛など)や外部離型剤を添加する必要があるかもしれません。
- 粒子サイズ: ペレットのサイズが不均一だと、溶融や充填が不均一になる可能性がある。
離型剤の正しい使用方法
離型剤はプラスチックと鋼材の密着性を低下させる。ただし、正しく使用する必要がある。
- 温度制限: 使用するプロセスに合わせて薬剤を選定してください。脂肪油は150℃以下の温度で使用できますが、PTFEベースのスプレーは260℃以上の温度にも耐えることができます。
- 用途: スプレータイプの薬剤は、ペースト状やワックス状の薬剤よりも均一な塗膜を形成するため、化粧品の表面に筋状の跡が残るのを防ぐことができる。
- 警告だ: 離型剤に過度に頼るのは、往々にして「一時しのぎ」の解決策に過ぎません。まずは金型や製造工程の根本的な問題を解決する方が良いでしょう。
特殊ケース:部品が固定金型(固定側)に固着する
よくある悪夢は、部品がエジェクター側(可動側)と一緒に移動するのではなく、ノズル側(固定側)に留まってしまうことです。
原因と解決策:
- ノズル半径の不一致: ノズル半径がスプルーブッシング半径よりも大きい場合、機械的なロックが発生します。$R を確認してください。{nozzle} < R{bushing}$.
- 位置ずれ: ノズルとスプルーブッシングが同心円状になっていません。セットアップ時に金型の位置を調整してください。
- 表面の質感: 固定面は可動面に比べて研磨されすぎている可能性があります。部品が所定の位置に留まるように、可動面(コア)を意図的にわずかに粗くしてください。
- Zプーラー: Z型プルピンまたは逆テーパーを取り付けて、機械的に部品を固定側から押し出します。
概要チェックリスト
排出に関する問題が発生した場合は、以下の手順に従ってください。
- チェックプロセス: 圧力が低いほど、冷却時間を長くする。
- カビの検査: 損傷がないか確認し、通気口の角度をチェックし、通気口を清掃してください。
- レビュー資料: 汚染や湿気がないか確認してください。
- リリースを使用する: 調査中は一時的に離型スプレーを塗布してください。
これらの要因に体系的に対処することで、排出不良をなくし、サイクルタイムを改善し、高品質な生産を確保することができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean