 日本語



要約すると、正直な説明としては、PCBオーバーモールディングは、回路基板を射出成形するのとは異なります。これは、コンデンサやコネクタの周囲に溶融樹脂が充填されるのに必要な圧力と、はんだ接合部や脆い部品が動いたり、ひび割れたり、開いたりする前に耐えられる圧力という、2つの数値のせめぎ合いです。このガイドのその他の内容はすべて、この計算結果に基づいています。 ほとんどのガイドブックは「低圧で使用し、注意深く検査してください」というところで終わっています。本書では、力の計算方法を詳しく解説し、PCBオーバーモールディングとして販売されている3つの全く異なるプロセスを区別し、生産ロットを受け入れる前に存在すべき信頼性の証拠を提供します。
お客様から、外観検査には合格したものの、お客様の製造ラインで不良品となったオーバーモールド制御基板のロットが持ち込まれました。不良品は1つのネットで導通不良、全体の10%でした。成形自体は完璧でした。高さ12mmのコネクタが、2回目の成形時に0.3mmずれてしまったのは、金型にコネクタを位置決めする機能がなかったためです。基板自体が基準点であり、基板はたわむ可能性があるのです。
主なポイント
- 3つの異なるプロセスが同じ名前を共有している。 高圧熱可塑性樹脂オーバーモールディング、低圧ホットメルト封止、ポッティングは、それぞれ異なる性質を持つ。どれか一つを誤ると、組み立て品は静かに、しかし確実に破損してしまう。
- 設計荷重ケースは、構成要素にかかる力であり、充填材にかかる力ではありません。 空洞内圧に部品表面の投影面積を乗じた値は、ニュートン単位の実数になります。はんだ接合部や脆性材料には限界値があります。プロセスを選択する前に、これらの値を計算してください。
- 基板は部品ではなく、強化された部分に取り付けてください。 治具の基準点がコネクタや屈曲可能な基板の端である場合、その基板は部品ではなく治具である。
- 湿気は、気づかれにくい欠陥である。 保管中に湿気を吸収する板材の上に成形された吸湿性封止材が、冷却工程を蒸気発生器に変えます。
- 検証は成形後に電気的に行われ、成形前には行われません。 リフロー試験に合格したものがそのまま出荷されるわけではありません。誘電特性、導通性、熱サイクル試験は、装置より下流の工程で実施する必要があります。
このPCBオーバーモールディングガイドを信頼する理由とは?
Ideal Proは、ツールの設計、成形、寸法および機能検査を、湖州にあるISO 9001:2015システムの下で実施しています。最大1,600トンのプレス機を使用し、年間1,000セット以上の金型を製造しています。当社は、IATF 16949やインプラントクラスの医療機器の認証プロセスには対応していないため、自動車の安全機能や規制対象の医療機器向けの基板は、これらの監査システムに準拠しているサプライヤーにご依頼ください。当社ができることは、部品の力制限がどこにあるか、ツールがどこに配置される必要があるか、生産ロットの出荷前にどのような成果物が存在する必要があるかをお伝えすることです。
以下の数値は、当社が公表している工場標準値、明示された仮定に基づく計算値、または機械サプライヤーとの交渉におけるプロセスウィンドウのいずれかであり、それぞれにラベルが付けられています。数値が部品配置、ラミネート、またはリフロープロファイルに依存する場合は、読みやすくコストが高くなる汎用的な数値を作成するのではなく、「依存する」と明記しています。
クイックリファレンスガイド:実際に必要な「PCBオーバーモールディング」とは?
この表は、引用文の前の議論に決着をつけるものです。3つのプロセスは充填圧力が2桁も異なり、ボードが許容できるのはそのうちの1つだけです。
| プロセス | 標準的な充填圧力スケール | マテリアルファミリー | 使用方法 | 殺すとき |
|---|---|---|---|---|
| 従来の高圧オーバーモールディング | 空洞部で数十MPa | PC、PC/ABS、ABS、PA、PBT | 頑丈でしっかりと固定された部品のみで構成されたボード。むき出しのボードまたは軽荷重のボードの周囲に成形された構造ハウジング。 | 背の高い脆い部品、BGA、大型コネクタ、ファインピッチ部品 |
| 低圧熱可塑性樹脂封止 | 低一桁MPa ― 機械メーカーに確認してください | ホットメルトポリアミド、TPU、および特殊低圧グレード | 絶縁、湿気、振動からの保護が必要な実装済みPCBAを、ポッティングの煩雑さなしに実現する | 長期間の高温環境、腐食性の高い溶剤、細い流路 |
| ポッティング/カプセル化 | ほぼゼロ――注入ではなく注ぎ込む | シリコーン、ポリウレタン、エポキシ | 不規則な形状、重いコネクタ、最大限の環境保護、低容量 | サイクルタイムも重要だし、重量も重要だし、嵌合部品にはきれいなエッジが必要だ。 |
私たちの オーバーモールディング機能ページ これらのうちどれを熱可塑性樹脂で製造するかを明確に示しています。図面が3行目に該当する場合、正しい回答は成形金型で対応できると偽るのではなく、ポッティングラインを購入するように伝えることです。
PCBオーバーモールディングとは何ですか?
PCBオーバーモールディングとは、部品が実装されたプリント基板アセンブリ上にポリマーを直接射出成形することで、部品を絶縁性のある密閉シェルに永久的に埋め込み、コネクタや端子を成形面から露出させる技術である。 決定的な制約は、成形対象となる物体が、はんだ付けなどの機械的接合部を備えた電気回路であり、その回路は、これから加える負荷とは全く異なる負荷条件を想定して設計されているという点です。
なぜこのようなことをするのか:ハウジング、ガスケット、コンフォーマルコーティング、組み立て工程を1つの作業に置き換えることができる。誘電絶縁、湿気、洗浄、振動に対する環境バリア、コネクタの応力緩和、リブ、スナップフィット、ブランドロゴなどを成形できるボディが得られる。しかし、その代わりに保守性が犠牲になり、そのトレードオフは通常、永続的である。 板を型から外すことはできません. Whatever is inside that shell has to be right before the tool closes, which is why the inspection step sits where it does in the sequence.
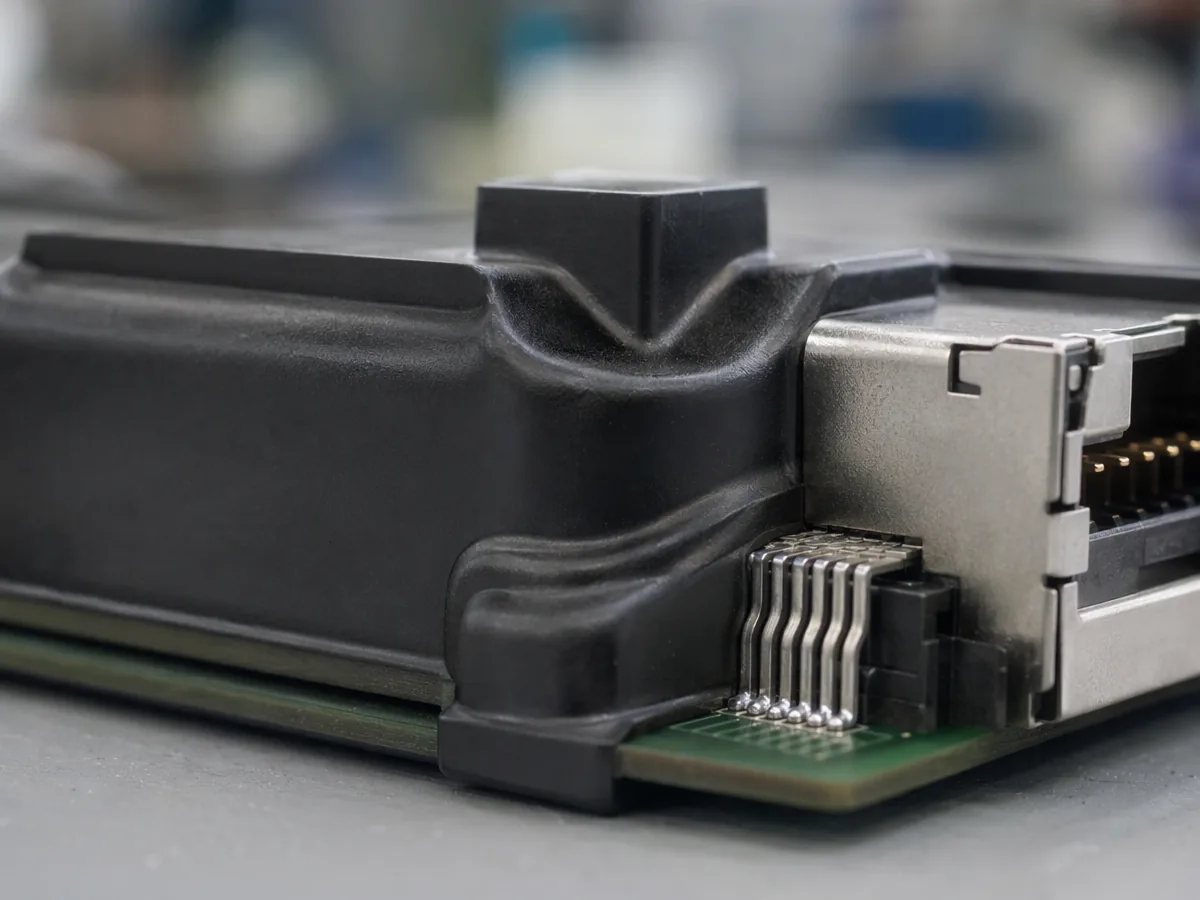 図1:重要なインターフェース。ポリマーとコネクタ本体の接合部は、シールの完全性と現場での性能の両方を左右する場所です。
なぜ標準的な射出成形をボードに使えないのですか?
キャビティ内の圧力に部品の投影面積を掛け合わせると、はんだやセラミック製の筐体が想定していないほどの力が生じるためです。 Meltは基板が回路であることを認識していません。接触するすべての面に圧力を加え、しかもその圧力は、はんだが再溶融直後の熱応力状態にあるときに加えられます。
Here is the arithmetic you should actually run, on your own geometry, before you let anyone quote a tool:
- 成形プロセスによって生じる残留圧力または最大キャビティ圧力を考えてみましょう。従来の成形では数十MPaですが、低圧システムでは一般的に1桁台前半のMPaとされています。これは桁違いの差であり、まさに最初の表の2行目が存在する理由です。
- 流れに面する最も背が高く、最も固定が不十分な部品の投影面積を掛けます。2 mm × 2 mm の面は 4 mm² なので、公称 1 MPa の圧力ではその部分に約 4 N の力が加わります。同じ面が 30 MPa の場合、約 120 N になります。
- 接合部の耐荷重について確認してください。はんだフィレットの耐荷重は、濡れ性、パッド形状、部品質量、負荷方向によって異なり、部品表(BOM)には記載されていません。これは、EMSパートナーが提供しなければならない数値であり、プロセスを決定する数値です。
- コネクタについても同様の手順を繰り返してください。コネクタ本体は大きくて背が高く、多くの場合、はんだと小さなプラスチック製のラッチだけで固定されています。つまり、ほとんどの基板上で最も力がかかり、最も固定されていない部品なのです。
2番目の制約は 熱. Engineering thermoplastics need melt temperatures that push against what a populated board tolerates: existing solder must not reflow in a way that shifts parts, and laminate, adhesives and electrolytic components have their own ceilings. This is a genuine conflict, and it is why the low-pressure branch of the process exists at all rather than being a marketing invention.
3つ目は ワープ. A board is thin and stiff in one direction only. Pressure on one face bends it, the tool holds it bent, polymer solidifies, and the clamp releases. Now your board is curved and your connector coplanarity is a memory. Board-support features and balanced fill are not refinements; they are how you keep the part flat.
「私が解決を依頼されたプリント基板のオーバーモールドに関する問題はすべて、材料の問題に見せかけた治具の問題でした。ポリマーは設計どおりに機能していました。基板を固定するものが何もなかったのです。」— Ideal Proの成形プロセス責任者。
ツールは何を検知する必要があるのか?
プリント基板のオーバーモールディング用金型には、部品よりも硬く、溶融圧力の影響を受けない基準面が必要となる。 実際には、それは積層材の下に機械加工されたサポートパッド、硬化された部分の周囲に専用の位置決め具、そして誰も破ってはならないルール、つまり部品に位置決めを当ててはいけない、ということを意味します。
- ラミネート材の下にあるボードのサポート。 FR-4基板上の支持部は、部品下の支持されていない部分が短くなるように分散配置されています。大型BGAや背の高いコンデンサの真下に支持部を設けると、負荷がまさに許容できない場所に集中してしまいます。
- コネクタ固定具。 コネクタ本体(成形されたボスまたは機械加工されたポケット)を捕捉する位置決め装置。コネクタは基板と同一平面上にあり、フラッシュ領域から外れていなければならない部分だからである。
- クリップと遮断器のクリアランス。 Meltはボードの端のあらゆる隙間を検出し、10分の1ミリメートル単位でバリを発生させます。ラミネートの周囲をしっかりと遮断し、許容範囲内のバリに対する対策も講じます。
- 自動化機能。 大量生産の場合、成形された位置決めボスや追加のキャリアを使用することで、ロボットによる繰り返しロードが可能になります。手作業によるロードは部品ごとのコストであり、常に変動する要素です。
- 空気の流れの終端、および背の高い部分によって空気が閉じ込められる場所に通気口を設ける。 背の高いコネクタの周囲に空気が閉じ込められると、毎回同じ場所でショートや焼損が発生します。
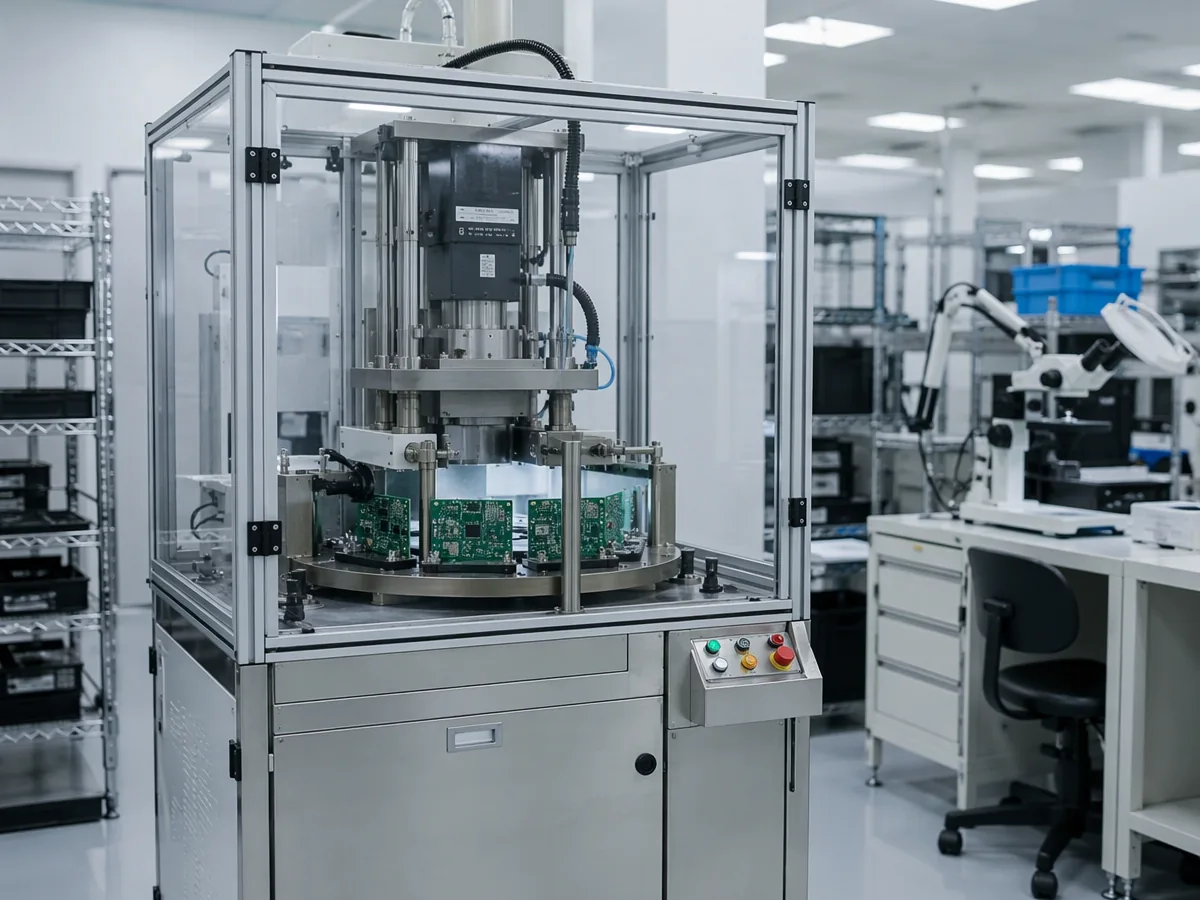 図2:低圧封止セル。この機械の決定的な仕様は処理能力ではなく、いかに穏やかに充填できるかである。
プリント基板のオーバーモールディングに適した材料はどれですか?
封止材の選定は、加工のしやすさ、防湿性、耐熱性、FR-4との比較における熱サイクル挙動という、競合する4つの特性に基づいて順位付けされます。 4つの特性すべてを満たす材料は存在せず、ラミネート材との熱膨張係数の不一致は、数年後に顕著に現れる特性である。
| 材料 | 処理 | 強み | 限界に達する |
|---|---|---|---|
| 低圧ポリアミドホットメルト | 低圧、速硬化 | 優れた耐湿性、迅速なサイクル、柔軟なグレードをご用意 | 使用温度範囲が狭いため、コンフォーマルコーティング剤および接着剤との適合性を確認してください。 |
| tpu | 低~中程度の気圧 | 丈夫で耐摩耗性に優れ、ケーブル出口での張力緩和性能も良好。 | 吸湿性があるため乾燥させる必要があります。最高使用温度 |
| ポリウレタン | 主に鉢植え作業 | 柔軟性があり、優れた環境バリア | 化学反応を制御し、質量に対する発熱反応を起こし、長いサイクルで反応を繰り返す。 |
| エポキシ | 鉢植え | 最高の耐薬品性と耐機械性、剛性 | サイクルによって脆くなり、発熱によって部品が焼損し、事実上修復不可能になる |
| シリコーン | ポッティングまたはLSR成形 | 最も広い温度範囲、部品へのストレスが非常に低い | 機械的強度が低い。接着にはプライマーが必要。後々の接着や塗装時に汚染のリスクがある。 |
| PA / ガラス繊維強化PA | 従来の高圧 | 構造ボスとスナップフィットがボードに成形されている | 部品が頑丈で固定されている箇所に限る。非常に吸湿性が高い。 |
極地の家族にとって乾燥は必須です。 樹脂乾燥ガイド 露点と滞留時間の管理を網羅しており、基板に適用する場合は、封止材を乾燥させるため、二重に重要になります。 そして ラミネート材には独自の水分収支がある。工場で1週間放置されたボードは、溶融温度で十分な量の水蒸気を放出し、界面に空隙を生じさせる可能性がある。このような空隙は目視検査では合格するが、熱サイクル試験では不合格となる。
部品に軟質グレードではなく構造グレードが必要な場合は、材料ページを確認してください。 nylon, tpu, そして tpe. If you want the wider bonding theory behind all of this, read the プラスチックオーバーモールディングガイド 初め。
フローフロントはコンポーネントの周囲でどのような働きをするのか?
溶融金属が部品が詰まった基板に到達すると、流れは流路を通って流れるのではなく、障害物を迂回したり、分裂したり、再溶着したり、高い部分を過ぎて2つの溶融金属の先端が交わる箇所にコールドジョイントを残したりしながら流れます。 溶接線は、機械的な弱点であると同時に、空気が溜まりやすい箇所でもあります。
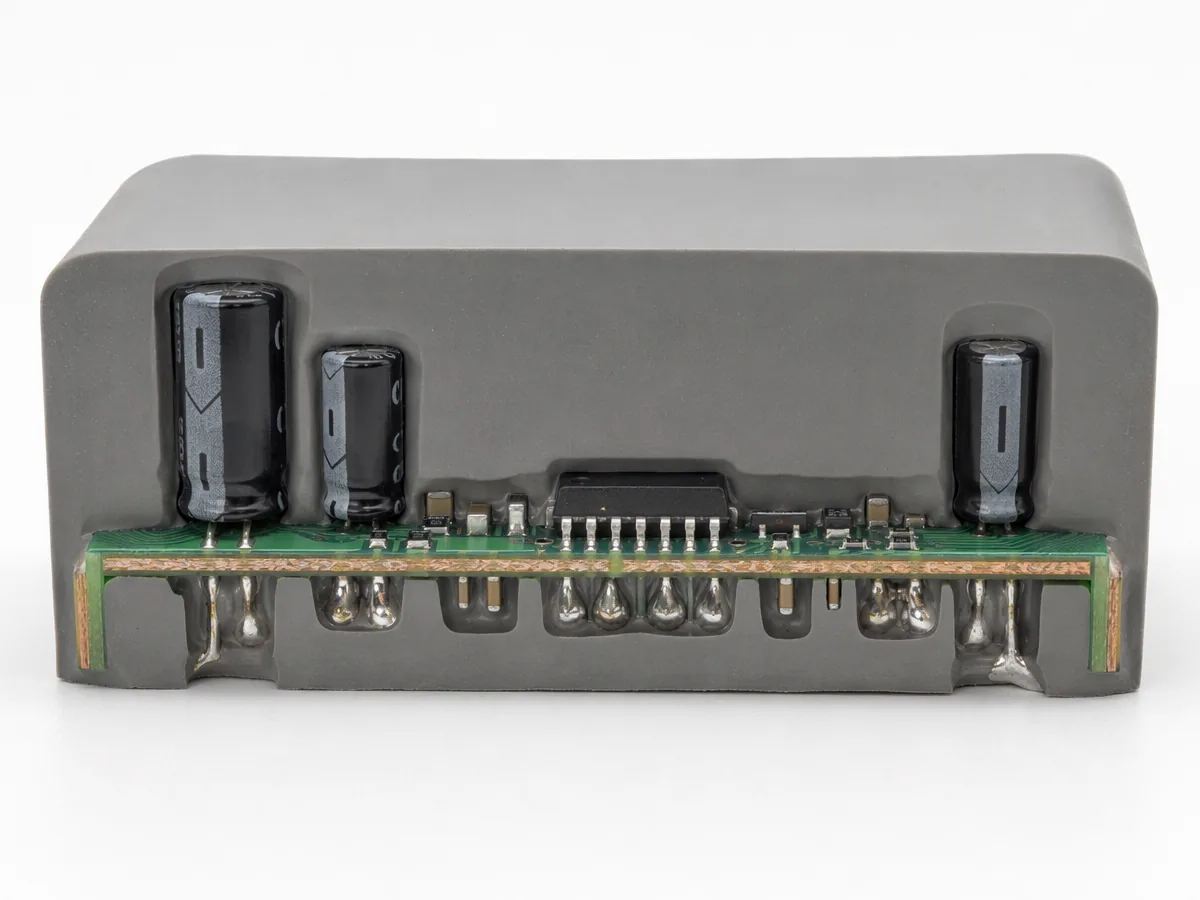 図3:封止された基板の断面図 ― 背の高い部品の周囲に、上部に閉じ込められた空隙のない流れ。これはゲート位置による結果であり、機械設定によるものではありません。
絵に変化をもたらす3つの結果:
- ゲートの位置は、部品の再配置に関する決定事項である。 シール面に溶接線が生じないようにゲート制御ができない場合、コネクタは基板上で移動します。これは基板のテープアウト前にレイアウトについて話し合うべき事項であり、その段階であれば費用はかかりませんが、後になると費用がかさみます。
- 壁の厚さによって、そもそも充填できるかどうかが決まります。 カプセル壁の厚さは1.0~2.0mmであることが多く、高密度部品領域の周囲で約0.8mm未満になると流れが停止します。 壁厚ガイド 同じ物理現象を単一物質の観点から説明する。
- 流量の長さは、ここではカタログ番号ではありません。 障害物があると、樹脂のデータシートに記載されている値よりもはるかに低い実用流動限界になります。分析の結果、シールが必要な箇所にウェルドラインが見られる場合は、それは成形不良ではなく設計上の欠陥です。
オーバーモールド加工されたボードが良質であることをどのように証明すればよいですか?
検証は成形後に行い、故障モードが電気的なものの場合は100%の製品に対して、故障モードが長期的なものである場合はサンプルに対して行うべきである。 封止処理前に正常に機能していた基板は、あなたが埋め込んだばかりの接合部の状態について何も証明するものではありません。
| チェック | 捕獲するもの | 配置 |
|---|---|---|
| 視覚的+次元的 | フラッシュ、ショートショット、焦げたチップ、基板の反り、コネクタのオフセット | すべてのパーツ |
| 連続性および機能テスト | 接合部が開き、部品がずれ、終端部に亀裂が入った | 成形後のすべての部品 |
| 絶縁抵抗/耐誘電性 | カプセル化された表面全体にわたる絶縁不良 | リスクによるすべての部分または統計サンプル |
| X線またはCT | 部品下の空隙、ずれた部品、閉じ込められたはんだボール | 最初はキャビティごと、ロットごとにサンプルを採取します。 |
| 熱サイクル | 界面疲労、亀裂発生、反り回復 | 資格取得後、定期的に |
| IEC 60529に準拠したシール検証 | この形状における主張されているIP定格が本当かどうか | 生産ツールの認定 |
| 剥離/接着が主張されている界面チェック | 設計されたものではなく、想定された接着力 | 資格 |
電子機器の組み立て作業の品質は、製品に適した IPC-A-610 クラスに基づいて評価されます。成形品はこの基準に何も追加しませんが、目に見える部分を変えます。 T1エビデンスパッケージガイド ここでは、キャビティ間の違いが寸法の違いだけでなく、溶接線の位置の違いとしても現れるため、この点は特に重要になります。
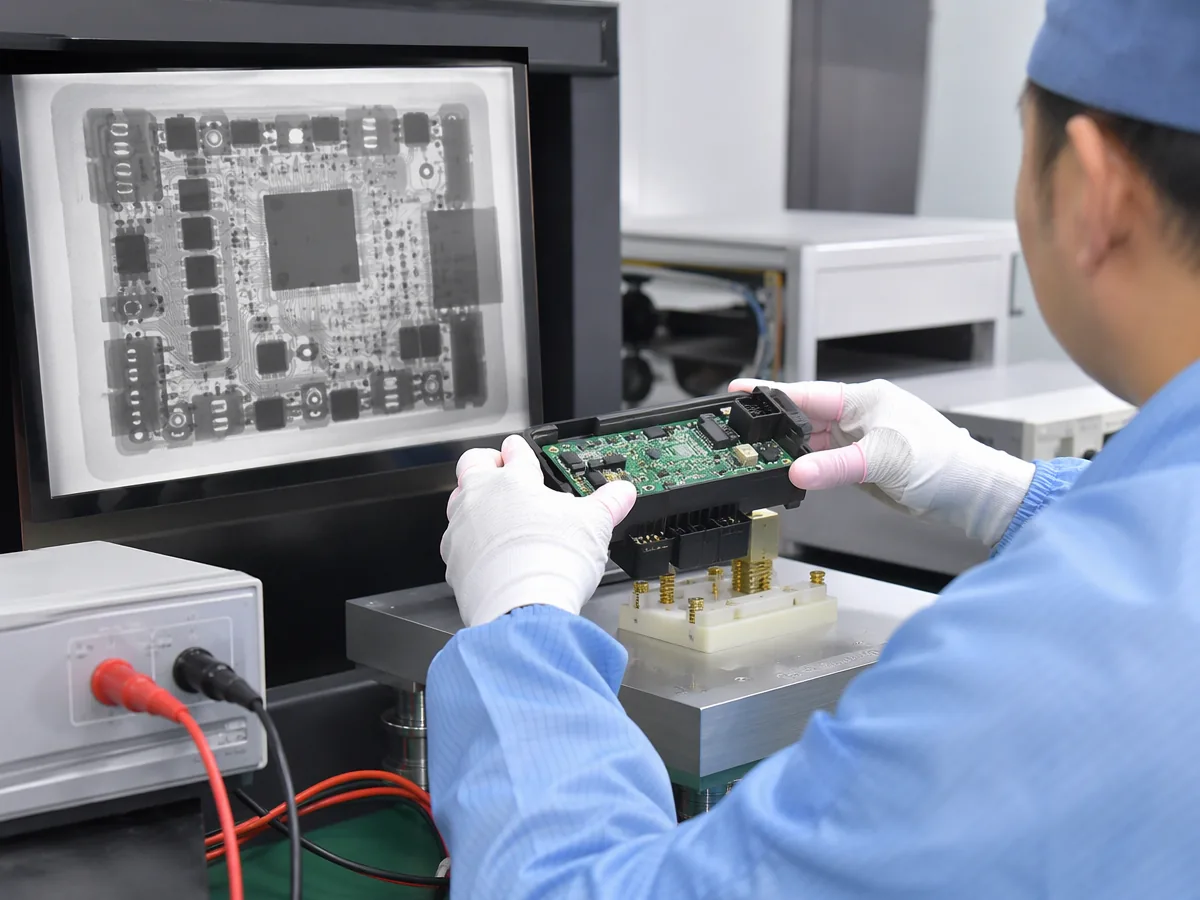 図4:成形後の電気的および画像検査 ― 金型が実際に何をしたかを確実に確認できる唯一の方法。
受け入れ基準を 品質契約 最初の生産発注前に、上記のどれが100%でどれがサンプリングなのか、また、不良品が発生した場合に疑わしい集団はどうなるのかを含めて、明確にしておく必要があります。
オーバーモールドアセンブリに最適なプロパス
- 何よりもまず、圧力監査を実施します(無料、24時間以内にお見積もりいたします)。 実際の設置状況に基づいて部品にかかる力の計算を行い、3つの工程のうちどれに該当するかをお知らせします。もし「ポッティング」の場合は、その旨をお伝えします。
- ボードレイアウトに関するフィードバック。 位置決め機能、ゲート側コネクタの配置、支持部下の立ち入り禁止区域、および露出インターフェースの共面性要件。
- 両材料の乾燥および取り扱いに関する仕様。 封止材の露点と滞留時間、および基板の床面寿命に関するルール。
- 実際の治具を備えたツール。 サポートパッド、コネクタの固定、バランスの取れた充填、背の高い部分が空気を閉じ込める箇所の通気、クランプではなくサポートによって管理される基板の反り。
- T1は簡単なツールで5~10日で達成空洞の識別情報、および図4の電気的検査とX線検査の結果を含む証拠パッケージとして提出されました。
- アーティファクトに関するリリースその後、品質契約に基づき、寸法および機能に関する記録を添えて生産ロットを出荷する。
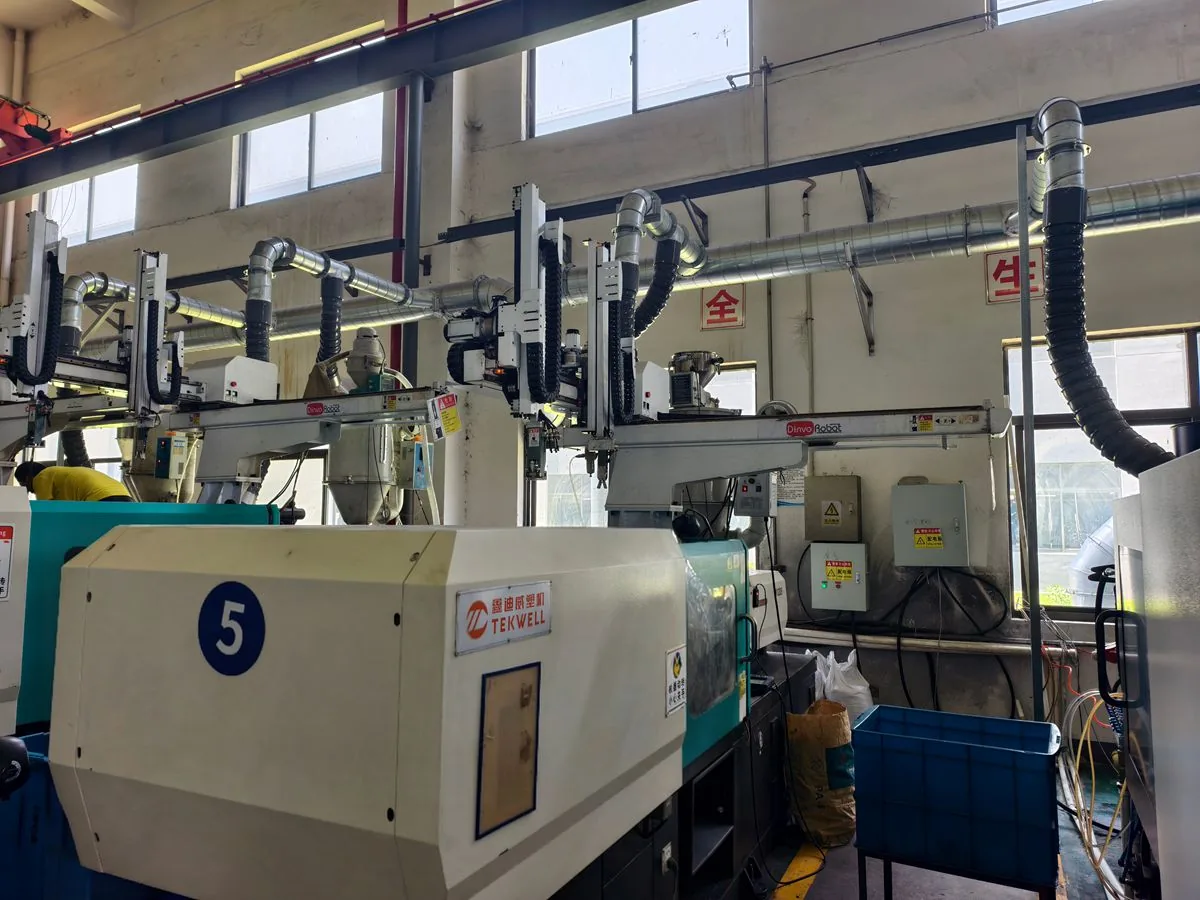 図5:取締役会の資格認定に使用された文書化されたプロセスが繰り返される印刷室。
PCBオーバーモールディングが間違った選択となる場合
場合によっては。形状が不規則な場合、コネクタが巨大な場合、生産量が少ない場合、または部品にかかる熱応力を本当に小さく保つ必要がある場合は、代わりにポッティングを選択してください。基板にアクセスする必要がある場合は、代わりにプリントエンクロージャとガスケットを選択してください。オーバーモールドは一方通行のドアです。プログラムで2時間以内の物理的な対応、国内コンテンツの調達、またはITARが必要な場合は、国内サプライヤーを選択してください。また、自動車安全クラスまたはインプラントクラスの基板をIdeal Proに持ち込まないでください。当社はRoHSおよびFCC文書付きのISO 9001:2015を取得していますが、IATF 16949や医療機器ルートは持っていません。それらは認定された専門家から購入してください。いずれにしても、無料のDFMは引き続き行います。圧力計算は、ツールを誰が構築しても役立ちます。
まとめ
PCBオーバーモールディングは、充填率ではなく、最も弱く背の高い部品にかかる許容力に対してプロセス圧力が選択され、ツールが部品ではなく硬化されたフィーチャ上に基板を配置する場合に成功します。 3つの真に異なるプロセスから選択してください。堅牢なレイアウト向けの従来の高圧オーバーモールディング、実装済み基板向けの低圧ホットメルト封止、形状または熱応力によって必要な場合のポッティングです。樹脂とラミネートの両方の水分を制御します。ウェルドラインがすべてのシール面を避けるようにゲートします。成形後に電気的に検証し、X線で内部を確認し、認定ユニットを熱サイクルさせ、生産形状でIEC 60529に対するIPクレームを証明します。ボードファイルと配置を早めにお送りください。無料のDFMが1日で圧力に関する疑問に答え、その段階ではツールを廃棄するのではなくレイアウト変更で済みます。
📞 Tel/WhatsApp: +86 156 0682 1288 · 📧 [email protected] · 🌐 お見積りのお申し込み
情報源
- IEC 60529 - 筐体によって提供される保護等級(IPコード):オーバーモールドハウジングのあらゆるシーリングに関する主張の認定基準。
- ISO 16750 — 電気電子機器の道路車両環境条件及び試験:自動車用ボードが耐えなければならないサイクル試験。
- IPC-A-610 — 電子アセンブリの許容性:工具に投入されるアセンブリの作業基準。
- ISO 9001:2015 ― Ideal Pro におけるこれらの実践が依拠する、文書化された品質フレームワーク。
- Ideal Proが公表している工場基準:24時間以内の見積もり(DFM無料)、シンプルな金型の場合5~10日でT1(納期1)を達成、最大1,600トンのプレス機に対応、納期遵守率99.8%。
- ここに記載されている圧力範囲は、サプライヤーの保証値ではなく、お客様の機械メーカーおよびお客様自身の部品配置に基づいて検証するための目安として示されています。
よくある質問
BGAと電解コンデンサが実装された基板にオーバーモールド加工を施すことは可能ですか?
従来の高圧成形では通常、対応できません。大型で背の高い部品は最も大きな力と最も弱い固定力を持ち、BGA接合部は成形中に見えない基板の歪みに敏感です。現実的な解決策としては、低圧ホットメルト封止、問題のある領域周辺への選択的ポッティング、または脆弱な部品を流路から遠ざける基板レイアウトの修正などが考えられます。決定する前に配置ファイルを送付してください。レイアウト段階ではこの問題は発生しませんが、後からやり直すと費用がかかります。
成形中に板材が反ってしまうのを防ぐにはどうすればよいですか?
積層材は、短いスパンの加工済みパッドで支え、圧力が片側だけに偏らないように左右対称に充填し、溶融先端がダムのように機能する単一の高い障害物に近づかないようにしてください。次に、サポートの摩耗と充填バランスはキャビティごとに異なるため、1つのキャビティだけでなく、すべてのキャビティからT1部品の平面度を測定します。平面度が不良の場合は、通常、ツールサポートの形状とゲート位置を修正する必要があります。充填圧力は問題を悪化させるだけです。
オーバーモールディングはコンフォーマルコーティングに取って代わるのか?
湿気や飛沫からの保護に関しては、通常、より優れた効果を発揮します。これは、バリア層が形状に沿って連続的に成形されるため、ブラシで塗布してマスキングする従来の方法よりも優れているからです。ただし、基板へのアクセスが必要な場合、質量や体積が限られている場合、または基板を再加工する必要がある場合は、コーティングの代わりにはなりません。両方が必要な場合は、封止材がコーティングを剥がさないことを確認してください。シリコーンやウレタンの中には、特定のコンフォーマル材料に密着しないものがあり、それが剥離の原因となることがあります。
サプライヤーが見積もりを出すために本当に必要な情報は何ですか?
3つのファイルと2つの回答:基板のSTEPまたはIDFファイル、部品配置、露出させておくべき面と同一平面上にあるべき面、年間生産量と目標価格、アセンブリの保守性が必要かどうか、そして設置環境。これらがあれば、有能なサプライヤーは3つのプロセスのうちどれが適用されるかを教えてくれます。部品にかかる力や耐用年数について質問される前に見積もりが届いた場合は、図面のアウトラインに基づいて価格が算出されたものです。
オーバーモールド加工に失敗した基板は、再加工または廃棄できますか?
事実上廃棄処分となるため、その点を覚悟しておく必要があります。熱可塑性封止材は加熱して剥がせる場合もありますが、基板にかかる熱的および機械的負荷が大きいため、修理というよりはむしろ救済作業となります。また、熱硬化性封止材は永久的なものです。そのため、成形後に100%電気テストによる検証が行われ、この工程では樹脂価格ではなく不良率が主なコスト要因となることが多いのです。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean