 日本語



ラベルのない部品と緑色のチェックマークのページが付いた射出成形のT1サンプルが入ったカートンからは、プラスチックが少なくとも一度はそのキャビティに到達したことが正確に証明されます。T2を安価で生産の退屈なものにするパッケージには、代わりに3つの領収書が入っています。キャビティとショットウィンドウに追跡可能な部品、誰でも再計算できるキャビティ重量のばらつき(下記の4キャビティの例では4.3%になります)。オペレーターの希望ではなく、機械が実際に行ったプロセスが記録されています。そして、T1とT2の間に誰かがひっそりと通気口を磨くので、ツールは試作状態で記録されています。
宅配便の箱があなたの机に届きます。中には薄茶色のPA66-GF30クリップが40個、ほとんどが緑色のセルで構成された寸法報告書、そして「T1サンプルを添付しました。ご意見をお聞かせください」というメールが入っています。すべて問題なさそうです。2か月後、最初の生産ロットが組み立てトルクチェックに不合格となり、良品サンプルがどのキャビティから来たのか誰も思い出せません。買い手と供給者のテーブルでは、この箱の整理されたバージョンが両方あり、パターンは一貫しています。T1は成形上の問題ではなく、ドキュメント作成上の問題として静かに失敗し、誰もが部品が手に入っただけで満足しているのです。
この記事では、T1 パッケージを、部品受領書、工程受領書、工具受領書の 3 つの受領書を含む証拠問題として扱います。 サンプル承認ゲート 意思決定の流れ、署名すべき内容、拒否すべきタイミングなどを網羅しているのに対し、こちらは、その決定が12か月後に意味を持つために、何が記載されていなければならないかを規定している。
| 3枚の領収書 | それぞれの答え | 廉価版 |
|---|---|---|
| 部品受領 | どの虫歯を、どのショットを、いつ測定したのか? | サンプルバッグにはキャビティラベルとショットウィンドウが付いています。 |
| 受領処理 | その機械は実際には何を動かしていたのか? | トレース写真であり、タイプされた要約ではない |
| 工具受領書 | T2が出荷された時点で、金型はまだこの状態だったのでしょうか? | 未解決の逸脱事項を含む試行状態チェックリスト |
なぜこのT1ガイドを信頼できるのか?
私たちは自社でツールを製作・試作しており、T1書類にも自社で署名しています。4キャビティコネクタの試作でキャビティオフセットが発生した場合、責任を問うべき第三者は存在せず、報告書を美化する必要もありません。サンプルを測定した同じ工場が、次の試作で同じ顧客に対し、同じ機械を使用してサンプルについて説明しなければなりません。20年以上にわたる金型製作と成形、監査員が参照できる記録を備えたISO 9001認証、そして実際に校正時計を遵守する工場内のCMMによる検査。この記事の数値は、提示されたサンプルデータに基づく計算値、または当社独自の試作パッケージや公開規格に基づく典型的な値であり、その旨を明記しています。お客様の契約や材料に依存するクレームについては、普遍的な制限値をでっち上げるのではなく、その旨を明記します。なぜなら、一度も会ったことのない成形業者がでっち上げた普遍的な外観上の制限値は、支払った金額に見合う価値しかないからです。
T1はFAI、PPAP、それとも単なるテストですか?
言葉には契約上の重みがあり、T1 パッケージは、どのような名称で呼ばれようとも、その重みを受け継ぎます。T1 トライアルは開発イベントであり、新しいツールの最初の情報収集のための実行で、金型が図面の範囲内で充填、梱包、離型、および寸法測定を行うかどうかを検証します。AS9102 に基づく初回製品検査は、定義されたフォームと再認証のトリガーを備えた契約上の記録形式です。AIAG の PPAP はさらに重みのあるもので、生産用金型で生産速度で実行される生産意図プロセスが、図面に一貫して適合できることを証明します。これら 3 つの義務は、いずれも他の義務によって自動的に満たされるわけではありません。
| イベント | それが実際に証明すること | よくある誤解 |
|---|---|---|
| T1試験 | このツールは有益な部品を生成できます | 「サンプル承認済み、生産開始」 |
| FAI | 最初の記事は、形式ごとに文書化され、準拠している。 | 空洞や方法の記録がないFAIとしてT1データを受け入れる |
| PPAP | 生産プロセスは有能で認可されている | 開発段階で撮影されたCpkがPPAPに属すると考える |
箱の正体を明記してください。もし貴社のプログラムでT1時点でFAIまたはPPAP形式の証拠が必要な場合は、発注書にその旨を記載してください。「見た目が問題ない」ことを最優先するサプライヤーは、「空洞報告付きのFAIパッケージ」として納品物とされる書類を自発的に提出することはありません。
領収書1:部品は実際には何を証明しているのか?
出所を特定できない部品はサンプルであって証拠ではない。最低条件は、提出されたすべての部品がキャビティ、ショットウィンドウ(例えば、熱定常状態後のショット40~60)、材料ロット、そして「良いもの」ではない選別方法にたどることができるということである。コストの低い順に、実用的なマーキング方法は4つある。ショットウィンドウごとにラベル付きの袋に分けて入れる。金型の固有の特徴(ゲートの痕跡、エジェクタピンのパターン)でキャビティをマーキングし、その地図を撮影する。試作前に非機能的な金型領域にキャビティ番号をエッチングして、部品が事前にラベル付けされた状態で届くようにする。あるいは、識別が本当に重要なマルチキャビティ金型では、ホットランナーバルブゲートタイミングパターンを使用する。安価な袋とマーカーの方が、洗練された後悔よりもましだ。
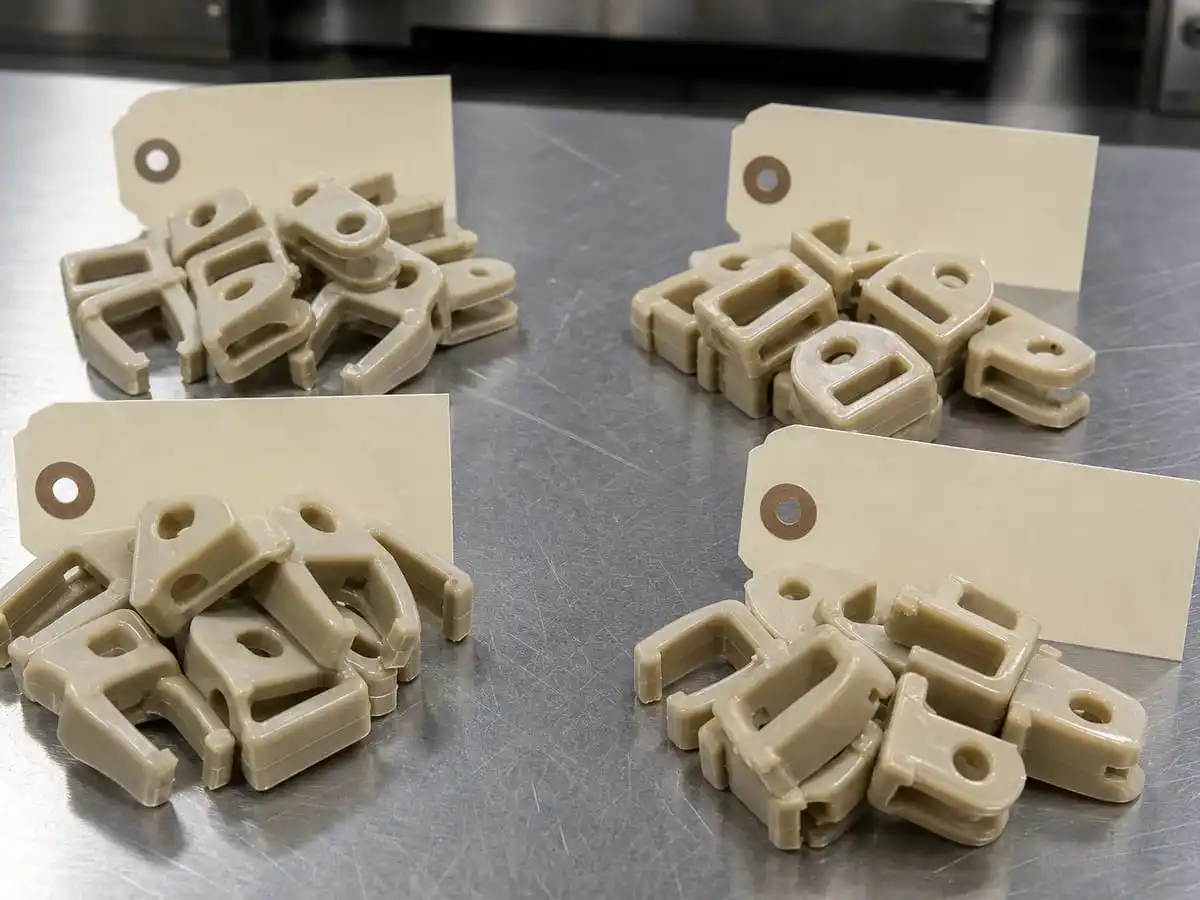
測定を行う前に、まずキャビティごとに分けられた最初のショット部品:袋のラベルが報告書の基礎となる。
次に、キャビティの問題を早期に発見できる数値を、完全な計算式で示し、再利用できるようにします。4つのキャビティ、それぞれ5回の連続ショット、部品重量はグラム単位です。
| 虫歯 | ショットとは(g) | 虫歯の平均 |
|---|---|---|
| 1 | 41.9, 41.8, 42.0, 41.8, 41.9 | 41.88 |
| 2 | 42.1, 42.0, 42.2, 42.1, 42.1 | 42.10 |
| 3 | 40.2, 40.4, 40.3, 40.1, 40.3 | 40.26 |
| 4 | 42.0, 41.9, 42.1, 42.0, 42.0 | 42.00 |
全体の平均値は 41.56 g です。キャビティ間の平均ばらつきは (42.10 − 40.26) ÷ 41.56 = 4.4 パーセントで、キャビティ内のばらつきは 0.6 パーセント未満です。この特徴、つまりキャビティ間の大きなオフセットとキャビティ内の小さなばらつきは、いずれかのキャビティが冷えている、部分的に不足している、またはインサートの改訂版が異なることを示しています。20 個の部品すべてをプールした平均値は 41.56 で、標準偏差は控えめで、満足のいく結果となります。重量は診断値であり、合格値ではありません。重量は調査の方向性を示し、寸法レポートが調査を締めくくります。
部品が最後に正直だったのはいつ?条件付け時計
プレス機から取り出したばかりの熱いPA66-GF30ボスの寸法は、その瞬間の寸法であり、部品の寸法ではありません。半結晶性ポリマーは結晶化ウィンドウを通過するにつれて収縮し続け、吸湿性ナイロンは水分を吸収して膨張します。この2つの時計は逆方向に動き、どちらもエジェクターで完了するわけではありません。標準的な手順では、寸法検査の前にISO 291に従って23℃、相対湿度50%で試験片を調湿しますが、当社独自の POM収縮ガイド アセタール樹脂側では、24時間表示と48時間表示の時計を通り抜けると、ドリフトが逆方向に流れます。アセタール樹脂部品は、温かい状態で測定すると大きく表示されますが、結晶化が完了するにつれて、内径100mmあたり最大0.1mm戻ります。ガラス繊維強化ナイロンは、完全に乾燥した状態で測定すると、一部の箇所で小さく表示され、湿度の高い沿岸地域に出荷される場合は、飲酒安定性試験で測定しても何も表示されません。
時計が嘘をつかないようにするには、3つのルールを守る必要があります。測定内容と測定日時を記録してください。射出後2時間後の成形状態と24時間後の調整後の状態は異なるデータセットであり、異なる列に記載し、決して平均化しないでください。レポートのヘッダーに調整状態、雰囲気、期間、および各重要特性に使用した測定器を明記してください。また、図面または品質計画書で、どの状態が契約上の状態であるかを決定してください。温かい状態で受け入れ、温かい状態で出荷された部品は、3週目の受入検査で正当に動く可能性があり、その議論は駐車場での体積ではなく、書類で解決されます。
30発の銃弾はCpkを証明するのか?
いいえ、計算式は公開されています。能力指数は、十分なデータから推定された安定したプロセスを前提としています。n = 30 の場合、標準偏差の 95 パーセント信頼区間は、上限で点推定値の約 1.34 倍まで広がります。つまり、30 回の連続ショットから計算された Cpk 1.67 は、新しい測定を 1 回も行わずに、慣例の 1.33 ゲートの下で 1.24 と正直に再印刷できます。この推定値は、決して満たしていないすべての前提条件も引き継いでいます。ショットが安定した生産意図のプロセスから得られたものであること (ウォームアップ トライアルは安定ではなく傾向にあります)、測定誤差が無視できるほど小さいこと (ISO 14253-1 の判定ルールの警告によれば、そうではありません)、分布が正規分布であること (1 つのキャビティが他のキャビティより 0.5 度低い)。
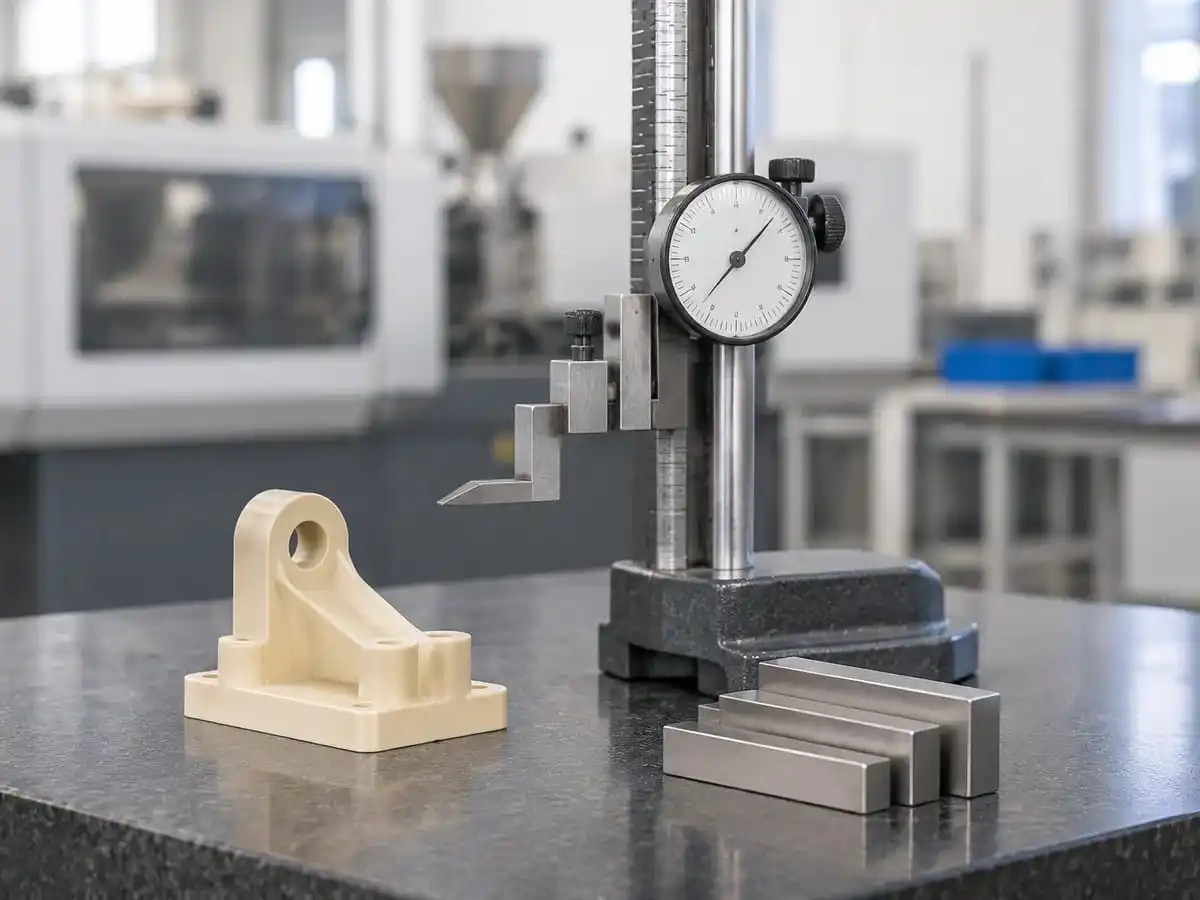
解釈前の測定インフラ:花崗岩の上に設置された高さ計とゲージブロック。これは、あらゆる能力主張の正直な基準となる。
T1で主張すべきことは、真実の数値です。キャビティ識別情報、キャビティごとの平均値と範囲、ウォームアップドリフトが確認できる時間順序、および特定された特殊原因(「ショット12~19は固着のためキャビティをスキップした」など)を含む個々の値。承認時に能力が契約で要求されている場合は、プロセス設定後に生産条件下で試験を実施します。最低100個の連続部品または25個のサブグループ、機械、キャビティ、材料ロット、ウィンドウを記録し、方法を明記します。T1 Cpkが「意味がない」と自発的に言うサプライヤーは、真のCpkがいくらかかるかを知っていると言っているのと同じです。
領収書2:実行中のプロセスを記録
設定値は意図であり、機械の実測値は履歴です。保管する価値のある T1 プロセス記録は、サンプル時のコントローラ画面の写真から始まります。そうです、写真です。なぜなら、タイプされた要約は虚構になりがちですが、ピクセルの証拠はそうではないからです。さらに、利用可能な場合は、機械のショットレベルのトレースのエクスポートも含まれます。部品を再構築するために重要なフィールドは次のとおりです。射出プロファイルの分割と切り替え位置 (ミリメートル単位)、パック終了時のクッション、最大射出圧力、スクリュー回復時間、パック圧力と時間、金型ゾーンの実測値 (設定値 65 °C でハーフサーキットの読み取り値が 48 °C の場合は、書類に記載されているプロセスとは異なります)、溶融温度、サイクル構成、乾燥機の挙動、乾燥剤の露点、乾燥温度と時間、樹脂ロット番号、材料が該当する場合はプレスでの水分読み取り値、再生材の割合とその供給源ストリーム。
この記録の核心は変更履歴です。試行中のあらゆる調整とそのタイミング、そしてそれに続くショットが記録されています。例えば、14:20のノズル温度上昇後、キャビティ3の重量が減少しました。サンプル31~40は変更後のものです。この記録がなければ、T2エンジニアは謎を抱えたまま、耳で調整し、一度に3つの要素を変更してしまい、次の試行でも何も証明できないでしょう。
領収書3:工具は元の状態のまま
部品は保存されますが、金型は実験のもう半分であり、金型は記憶を失います。試験状態の記録には、サンプルをショットした時点でのツールの総ショット数、試験開始からサンプルまでの間に作業が行われたキャビティ(ベントの再カット、ゲートの研磨、粘着スライドストーンの取り付け)、除去された鋼材とまだ許可されている鋼材、消耗品の状態、シャットオフの痕跡、エジェクタのフラッシュマーク、サポートされていない表面の腐食などを記録する必要があります。計画外のゲート研磨後にグリーンレポートを作成したツールは、その日の開始時に使用したツールとは別のツールであり、T2 計画はどちらのツールを引用するかによって異なります。
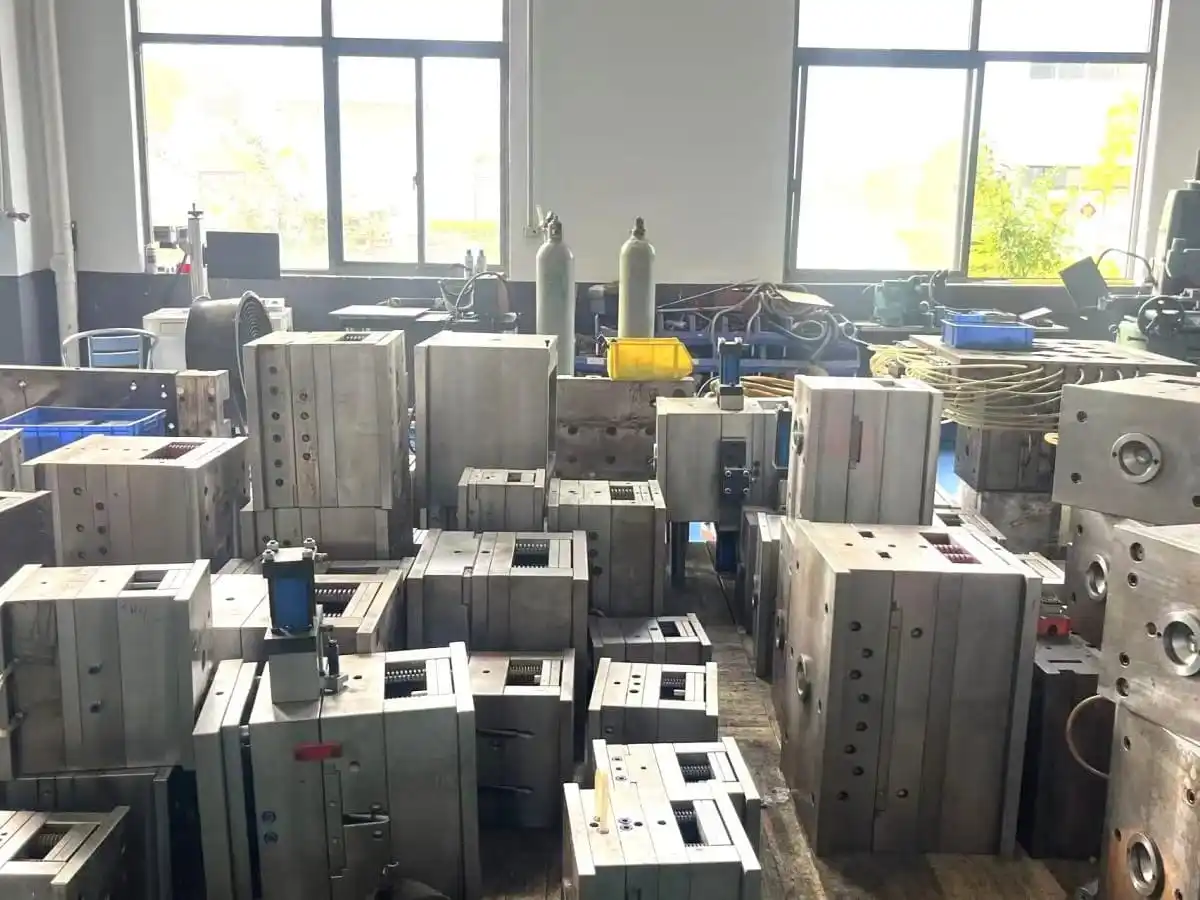
保管中の金型ベースはまさにこの記録を待っている。試作状態がなければ、鋼材には記憶がないのだ。
この領収書は成形業者も保護します。どの工場にも、購入者が要求した変更を記録せずに放置した結果、購入者自身の現場での不具合が原因だったという話があります。工具記録は、そうした議論に終止符を打つ共有記憶です。残りの修正用ストックもこの記録に含めるべきです。100 mm の寸法で、試作時の収縮率が目標値より 0.1% 低かった場合、鋼材には約 0.1 mm の修正用ストックが残っており、報告書にはキャビティのスペースがなくなる前に残っている量が記載されている必要があります。
課題リストは、T2が単なるくじ引きにならないようにするにはどうすればよいのでしょうか?
不良または境界特性はすべて、6 つのフィールドを持つ番号付き行になります。要件とその図面注記、キャビティと測定方法を含む測定証拠、名前付きのメカニズム仮説 (「許容範囲外」ではない)、プロセス可逆または鋼材不可逆として分類された提案されたアクション、所有者と日付、およびそれを閉じる検証、つまりどのキャビティのどのフィーチャを、どのように、何の後で測定したかです。可逆か不可逆かの区分がコスト削減につながるフィールドです。パック圧力曲線で修正できるヒケはプロセス ラインです。曲線を使い切った後の同じヒケは鋼材ラインになり、ボスに材料を追加し、鋼材ラインでは、カッターを使用する前にツール レコードの修正ストック列が必要です。
T2 は、2 回目の試行ではなく、検証イベントです。計画には、どの問題番号が解決される予定か、どの測定がどのキャビティで繰り返されるか、そして、その間に何が変わらないかが明記されています。最後の条項は、パッケージ全体の中で最も稀で、最も価値のある文です。なぜなら、典型的な T2 の失敗は、成形業者側での「ルーチン」パラメータ調整によって、チームが承認しようとしていたフィーチャーが密かに再ランダム化されてしまうことだからです。壊れていないものは固定します。フィーチャーが許容範囲内であれば、再ロールではなく、固定されたものとして報告されます。
事例研究:プールされたデータは緑色だったが、アセンブリは赤色だった
大手顧客から、既に他社で開発が進められていた4キャビティコネクタハウジングのプログラムが持ち込まれました。T1社は、適合性を示す寸法報告書、集計統計、総合Cpk値1.51を添えて試作品製造のために出荷していました。しかし、同社の製造ラインでは、約14個に1個のハウジングがねじ込みインサートの圧入不良を起こしました。サンプルは便宜上袋詰めされていたため、不良がキャビティごとに集中しているかどうかは誰にも分かりませんでした。
- 課題:製造凍結期間中に、出荷済みの2,400個の筐体の中から、内部構造が特定できない機構を見つけ出すこと。
- 対策:トレーサビリティを遡及的に再構築し、インサート工具のマークを写真で分離してキャビティを特定した後、キャビティタグを付けた300個のランダムなハウジングを再測定しました。その結果、1つのキャビティがインサート穴に対して0.11 mm低く、ばらつきが小さいことがわかりました。これは、1つのキャビティの周囲に3つの良好なキャビティが平均化されたCpkの中に隠れた、典型的な単一キャビティのオフセットでした。ねじインサート供給業者の圧入許容範囲は0.05 mmでした。
- 結果:キャビティ4のインサートにシムを挟み込み、そのボアのみで1.4 Cpkの精度で300個の検証を行い、キャビティレベルのレポートを作成。ラインでの不良は、続く4万個の製品でゼロ。シムの製作時間は2,000ドル未満。8週間に及ぶ検出の遅延、封じ込め選別、および2回の不良品発生は、決して安くはなかった。
上記の4つの空洞の重量の例と同様に、これは空洞データが、構造的にプールされたデータではできないこと、つまりどの鋼材に触れるべきかを特定することを行っています。
フルパッケージはいつ過剰になるのか?
正直に言うと、多くの場合、すべてを要求することは失敗の原因となります。適合性チェックに使用する単一キャビティの軟質アルミニウム試作ツールでは、ラベル付き部品が数個とプロセス画面の写真が1枚あれば十分です。5,000ショット定格のツールでCpkスタディを行うのは無駄な作業であり、誰も指定していない空隙を追うためにショットごとにCTスキャンを行うのは、回収できない費用です。3つの領収書は、それらが裏付ける決定に応じて規模が変わります。1キャビティ、1回の使用、1つの決定、箱を軽量に保つ。次のステップで実際の費用がかかる場合、つまり生産用鋼材、組立ラインへのリリース、安全機能やシール機能、あるいはまだ信頼する資格を得ていないサプライヤーとの関係においては、証拠の規模を調整してください。反対方向のアンチパターンも現実のものです。16キャビティコネクタツールに関する緑色の要約メールを受け入れるバイヤーは効率的ではなく、将来の失敗をより高価なラボ、つまり顧客の現場に持ち込んでいるのです。
1ページT1承認シート
| レシート | アイテム | コアまたは条件付き | 受け入れに関する質問 |
|---|---|---|---|
| 部品 | キャビティおよびショットウィンドウのラベル | コア | 提出された部品は、その原産地を明記できますか? |
| 部品 | 空洞レベルの寸法と重量データ | コアはマルチキャビティ | オフセットはプールされた平均値に反映されるのか? |
| 部品 | コンディション状態と測定時間 | 受け入れ寸法の中核 | レポートの値は契約書の条項の状態と一致していますか? |
| プロセス | スクリーンショットまたはトレースエクスポート、変更ログ | コア | これらの部品を製造したプロセスは再現可能でしょうか? |
| プロセス | 乾燥、ロット、再研磨レコード | 吸湿性樹脂または規制樹脂用のコア | 水分に関する物語は語られているのか? |
| 能力 | 正式なCpk研究 | 条件付き、生産目的のみ | その主張は、自身の信頼区間内で妥当な結論を導き出すだろうか? |
| 道具 | 射撃回数とトライアル中盤の作業記録 | コア | 金型の記憶は、部品の履歴と一致するだろうか? |
| 道具 | 修正在庫残高 | 公差が重要な特性を条件とする | 残りのスチールムーブはいくつですか? |
| 配置 | オーナーとの課題リストとT2検証計画 | コア | 次の裁判はテストなのか、それとも推測なのか? |
要約:T1は証拠であり、マイルストーンではない
射出成形におけるT1サンプルは、生産履歴の基礎となる文書として扱いましょう。すべてのキャビティとクロック番号を記載した部品受領書、実績と変更を記録した工程受領書、金型の記憶を固定する工具受領書です。正確なサンプルサイズで正確な統計を報告し、問題リストでパックカーブの微調整と鋼材の移動を区別し、T2をリロールではなく検証にしましょう。この手順は1ページに収まりますが、1つの近道で失敗します。ラベルのないサンプルバッグ1つが、通常、6桁の損失につながる物語の始まりです。パッケージ全体のコストは、5桁の工具投資に対して約1日の書類作成時間です。これを省略すると、最初の予期せぬ出荷のコストに反応時間を掛け、さらに説明に費やす人間関係にかかる費用がかかります。試作レポートをお送りいただければ、次のDFMと併せて、3つの受領書で何が発見できたかを無料でご説明いたします。 当社のエンジニアリングチームにご相談ください図面は秘密保持契約(NDA)の対象となり、最初のレビューは24時間以内に行われます。
情報源
- AIAG、生産部品承認プロセス(PPAP)、第4版:開発試験とは異なる、生産実行時の証拠要件。
- SAEインターナショナル、AS9102 初回製品検査要件:FAIフォーム、再認証のトリガー、マルチキャビティ金型におけるキャビティレベルの報告要件。
- ISO 291:2008、プラスチック:調整および試験のための標準試験雰囲気(23℃、相対湿度50%を基準)。
- ISO 14253-1、適合性または不適合性を証明するための判定規則:許容限界付近の測定不確かさ。
- ASTM D955、熱可塑性樹脂の成形寸法からの収縮を測定するための標準試験方法:試験片の調整間隔および成形後の寸法ずれの測定方法。
- NIST/SEMATECH エンジニアリング統計ハンドブック、プロセス能力のセクション:能力推定値の信頼区間と安定性の前提条件。
- Ideal Proの社内試作記録:4キャビティ重量の例とコネクタハウジングケースの数値(匿名化および四捨五入済み)。
規格は番号とタイトルで引用されています。全文は出版社の有料購読者限定となっているためです。この記事で参照されている条項(FAIフォームと再認証のトリガー、PPAPの生産実行証拠の定義、調整雰囲気、適合性判定ルール)も、出版社の公開されている適用範囲ノートに要約されています。サプライヤーまたは監査準備チームは、このブログを含め、いかなるブログからもではなく、購入した規格書に基づいて作業する必要があります。ここでの番号は議論の枠組みとして扱い、契約済みの規格書を正確な要件の出典として扱ってください。エンジニアリング判断と契約書のテキストとの間のこの境界線は、射出成形におけるT1サンプルが情報提供と公式の境界線として引く線と同じです。
よくある質問
1つの空洞につき、T1サンプルをいくつ採取すればよいでしょうか?
各キャビティの履歴が破壊試験と機能試験に耐え、さらに余裕を持ったゴールデンセット(実際には、小型部品の場合はキャビティあたり5~10ショット分、部品が消費される試験の場合は完全な文書化されたマトリックス)が保持されるのに十分な量が必要です。サンプル数は、テスト計画に基づいて計算されるものであり、単なる便宜上の数ではありません。追加の部品にラベルが付いていない限り、それ以上のサンプルを要求すると、ほとんどの場合、ノイズを購入していることになります。
T1サンプルをアセンブリ試験に使用できますか?
はい、開発部品としてラベル付けされていて、チームがそれらの部品が何でないかを理解している場合です。つまり、性能が実証されていない部品群であり、場合によっては最終的なツール状態ですらないということです。失敗モードは、「T1部品では動作するが、生産時に失敗する」という事態が予期せぬものとして扱われることです。T1部品はロットごとに追跡し、顧客向けのビルドには使用せず、適合性が重要な場合はT2部品または生産予定部品で組み立てテストを再実行してください。
T1時点でのCpk値が1.33というのは良いニュースでしょうか?
これはデータポイントであって、判決ではありません。和解試験で得られた30~60発のショットは、マラソンの最終スプリントが実際のタイムを過小評価するのと同じように、ばらつきを過小評価しています。重要なのは、製造工程が確定した後、空洞を別々に報告し、正直に報告された、生産意図に基づく完全な試験結果です。サプライヤーがメールの冒頭に大きなT1 Cpk値を記載している場合は、サンプルサイズと安定性に関する細かい記述を探し、レポートの残りの部分をどのように測定したのかを確認してください。
測定前にプラスチックサンプルにどのような下処理が必要ですか?
最低でも、ISO 291 に従って 23 °C、相対湿度 50% で保管し、一般的な基準は 24 時間、半結晶性または吸湿性材料の場合は 48 時間です。レポートには、どの条件を満たしたかが記載されています。PA66 と POM は、開始状態に応じて、その範囲内で逆方向に測定可能な変化を示します。これが、温状態と調整後の値を 1 つの表に混ぜることが射出成形計測における最も古い嘘である理由です。
化粧品の承認はT1で行われるべきでしょうか?
はい、そして意図的に早い段階で行います。なぜなら、外観はツールとの交渉であり、外観こそが限界サンプルが価値を発揮する場所だからです。合意された照明の下で外観の状態を確認し、文書化されたA、B、C表面マップに基づいて特徴を評価し、境界線上の判定に対して限界サンプルを封印します。これは、私たちが説明する欠陥クラスの規律と同じです。 品質契約ガイド 試験規模で適用する。
その後、T1サンプルセットの所有権は誰に移るのか?
両社とも、ゴールデンサンプルと同様のルールで、署名、日付、常温保管、発注書への記載といった封印されたセットを保管します。片方の会社だけでは、製造現場の作業負荷によって部品が紛失してしまうことが必ずありますが、この封印されたセットがあれば、半年後に「これらは以前はこんな状態ではなかった」というやり取りを、3万ドルもの仕分け費用をかけずに30秒で解決できます。
T1とT2の間でどのような変化があると、再測定が失敗する可能性が最も高くなりますか?
パラメータの微妙なずれ。T1以降、誰かがサイクルタイムを短縮すると、パック曲線が変動し、T2での再測定では、2つの異なるプロセスで製造された部品が、どちらのプロセスにも変更されていない図面と比較される。変更ログはこれを防ぐが、試作計画の凍結条項(「書面による通知なしに、発行リスト以外の変更は行わない」)は、より強力な防止策となる。
T1レコードは、規制対象プログラムや自動車関連プログラムにおいて重要ですか?
これらは、実際の提出書類の原材料として重要です。再構築可能なT1記録に基づいて作成されたPPAPは、品質問題発生後にリバースエンジニアリングされたPPAPに比べてコストがはるかに低く抑えられます。なぜなら、トレーサビリティ、ツール履歴、プロセス文書はすべて一度生成され、下流工程全体で再利用されるからです。規制対象プログラムでは、試験文書が提出書類の基盤となることを発注書レベルで明記すれば、誰も見栄えの良いメールを作成するために最適化する必要がなくなります。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean