 日本語



要約すると、正直な説明としては、最初の200個のサンプルに合格したオーバーモールドでも、現場では剥離する可能性があります。なぜなら、承認した部品が実際に不良品だったわけではないからです。プラスチックオーバーモールドの成否は、界面、つまり熱、圧力、化学反応、形状によってわずか8秒で形成される結合部で決まります。基材、表面エネルギー、溶融温度、機械的なキーイングを適切に組み合わせれば、部品は筐体よりも長持ちします。どれか一つでも間違えると、見た目はきれいなものの、2種類の材料が剥離する問題を抱えることになります。 このガイドは、オーバーモールディングとは何か、接着を生み出す4つのメカニズムとその重要度、設計基準となる形状数値、プライマーなしで接着する材料の組み合わせ、オーバーモールディングが金型に及ぼす影響、そして量産開始前に接着性を確認する方法など、このテーマに関するあらゆる情報を定義する基礎となるものです。
あるバイヤーから、4万個使用後に破損したソフトグリップハンドルが送られてきました。TPEがグリップの周囲にきれいなリング状にPC基板から剥がれ、下のプラスチックは無傷のままでした。図面に問題はありませんでした。基板は工場の床に9日間放置され、誰も汚染物質とは考えていなかった離型シリコーンフィルムが付着していました。オーバーモールドは問題ありませんでした。問題は表面でした。
主なポイント
- 寿命を決めるのは、エラストマーではなく、界面である。 ソフトタッチ層は、ほとんどの場合、引き裂きによって破損するのではなく、剥離によって破損します。接着性を最初に設計し、硬度は次に設計してください。
- 接着には4つのメカニズムがあり、それらは等しく重要ではない。 機械的な連結機構は酷使に耐え、分子拡散は溶剤に耐え、化学結合は10年間持ちこたえ、単純な濡れ性はほとんど何も持たない。自分がどれにお金を払ったのか、よく考えてみよう。
- PPとTPEは罠だ。 ポリプロピレン基材と標準的なTPEの組み合わせは、低エネルギーで非極性であるため、改質PPベースのTPEまたはプライマーなしでは接着しません。これは、当社が診断を依頼される最も一般的な、目に見えない不具合です。
- ツーショットとピックアンドプレースは別の商品です。 回転インデックスの精度、2回目のショット時のクランプ力、シャットオフ時の摩耗、およびガス放出性エラストマーの通気処理は、サイクルタイムだけでなく、工具の見積もりにも影響を与えます。
- 遺物を用いてその繋がりを証明せよ。 剥離値、熱サイクル数、空洞レベルの識別、および実際の形状に対するIP検証。メールに書かれた接着性に関する形容詞ではありません。
このオーバーモールディングガイドを信頼する理由とは?
なぜなら、私たちは部品の両方の半分を製造しているからです。Ideal Proは、湖州で最大1,600トンのプレス機を使用して、ISO 9001:2015システムの下で金型設計、ツーリング、成形、仕上げを行い、50か国以上のお客様向けに年間1,000セット以上の金型を製造しています。これは、ある特定の理由からここで重要です。オーバーモールディングでは、2回目のショットの見積もりを出す人が通常、層間剥離について説明しなければならない人なので、計算が公正になります。
このガイドで数値が示されている場合、それは当社が公開しているショップ標準、明示された仮定に基づく算術結果、または会話の出発点として使用する作業範囲のいずれかであり、毎回明記されています。樹脂のロット、接着プライマー、壁の形状、または認証経路によって要求が変わる場合は、読みやすくコストが高くなる普遍的な数値を作成するのではなく、「場合による」と表現します。当社はISO 9001:2015、RoHS、FCCの文書を保有しています。 ない IATF 16949規格またはインプラントクラスの医療機器の認証を取得している場合、オーバーモールド製品の需要の大部分はまさにこの2つの分野に集中している。
クイックリファレンスガイド:オーバーモールディング vs. インサート成形 vs. ツーショット成形 vs. アセンブリ
オーバーモールディングと呼ばれるものは4種類あります。それぞれ異なるメリットがあり、見積もり段階でどれを選ぶかは、5週間かかる再設計ではなく、10分間の話し合いで済みます。
| 方法 | 部品の中身は何ですか? | ツールによる影響 | 購入 |
|---|---|---|---|
| オーバーモールディング(一般) | プラスチック、金属、焼結体など、あらゆる種類の基材が、別の成形材料で覆われているか、部分的に覆われている。 | 2つのツールと、硬化した最初の部分に設置する第2ステーションツール | 恒久的で一体化された多素材部品が必要です |
| Insert molding | 通常は既製の金属部品:ねじ付きブッシング、端子、シャフト | 鋼材とプラスチック材の位置決め、熱膨張率の不一致の管理、多くの場合、手動またはロボットによる積載 | 金属界面には引き抜き強度が必要です |
| ツーショット/2K | 最初のショットで成形されたプラスチック部品は、まだ熱い状態で、2番目のキャビティに位置決めされる。 | 回転式または多板式工具、インデックスの再現性、工具導入コストが高い | 大量処理、最高の接着力、オペレーター不在 |
| Mechanical assembly | 接着剤、スナップフィット、または圧入で別々に取り付ける部品 | 二度目の射撃ツールはないが、労働力、接着剤の硬化、公差の積み重ねがある | 少量生産、使用性の問題、または接着しない材料 |
オーバーモールディングとインサート成形は、図面では2つの金型が必要なのに、サプライヤーが1つの金型で見積もるなど、意図的に混同されることがよくあります。当社のインサート成形機能ページと ツーショット成形とオーバーモールディングの比較 詳細に線引きすると、簡単に言うと、インサート成形はオーバーモールディングの一種で、インサートは別の場所から取り込まれたものである。
プラスチックオーバーモールディングとは一体何なのか?
プラスチックオーバーモールディングとは、複数の材料を用いた射出成形プロセスであり、既存の基材上に別のポリマーを直接成形することで、加工中に界面が形成される単一の部品を作り出すもので、後から接合するものではない。 決定的な判断基準は、2つの物質が存在することではない。重要なのは、2番目の物質が、その融点に近い温度で、圧力下で、選択され、準備された表面上で溶融状態にあったかどうかである。
この区別は議論に値する。なぜなら、多くの出版物ではオーバーモールディングを部品の「外観を向上させる」仕上げ技術として説明しているが、そうではないからだ。部品を損傷することなく2層目を取り除くことができるなら、それはオーバーモールディングではなく、組み立て、ポッティング、ディッピング、または塗装を行ったことになる。オーバーモールディングはコア成形工程であり、界面は金型内部で、両方の材料の結晶構造と配向を決定するのと同じ熱環境下で形成されるため、金型が開いた後は修正することはできない。
私たちが実施する実用的なカテゴリー:
- 硬質素材よりも柔らかな手触り: ABS、PC、PC/ABS、PAの上にTPE、TPU、またはシリコンを被せたもの。グリップ力、制振性、密閉性、体感品質。
- 柔軟性よりも剛性: ゴム製の本体に成形された硬質のハウジングまたはボスで、防振マウントやボタンによく見られる。
- 電子機器およびコネクタのシーリング: コネクタ本体または基板に成形されたエラストマー。詳細については、当社の製品をご覧ください。 PCBオーバーモールディングガイド この低圧分岐では、制約は接着ではなく、コンポーネントの生存である。
- 色彩とアイデンティティのオーバーモールディング: 機能的な表示としての第2色、鍵やベゼルなど、接着要件が構造的な耐久性ではなく、外観上の耐久性である場合。
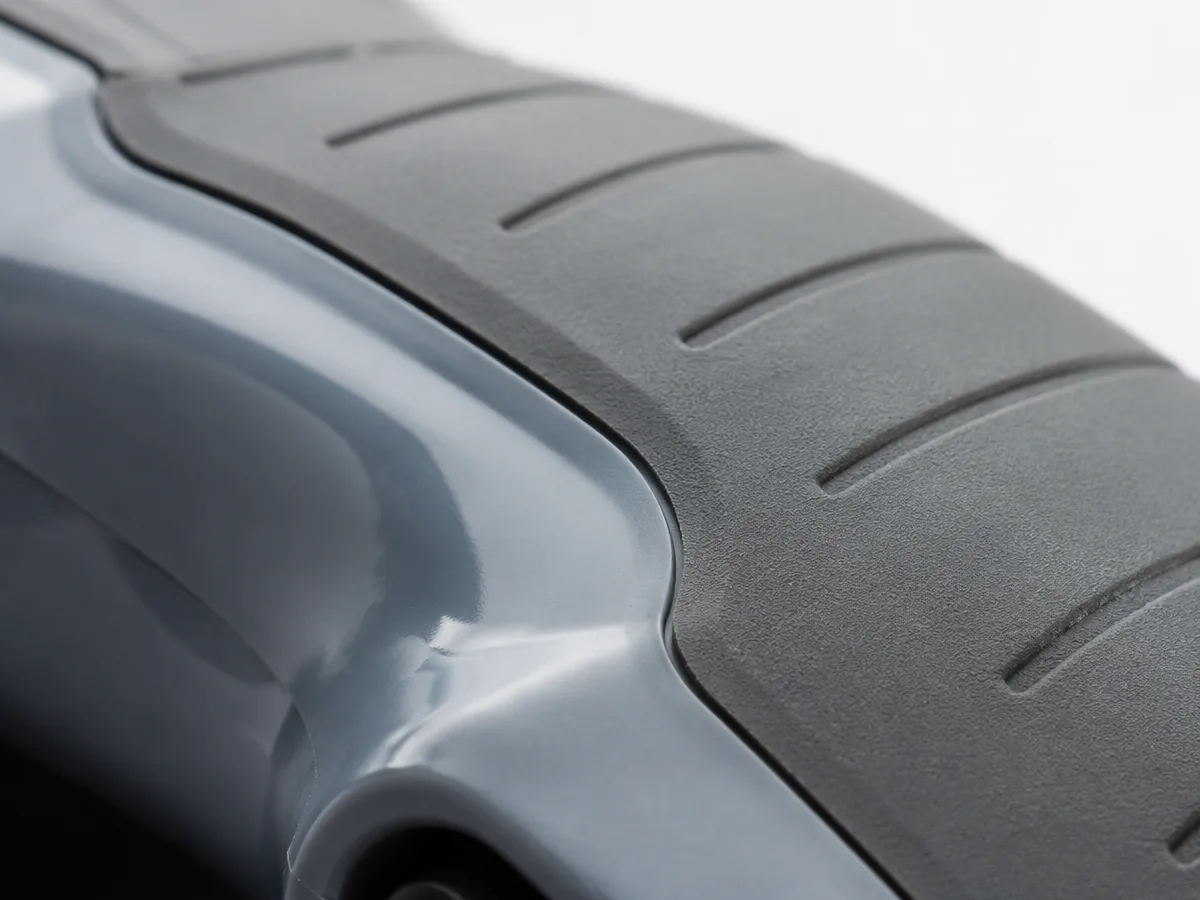 図1:TPE over PCインターフェースのマクロ図。表示されている線は、このプロセスにおけるすべての障害が実際に発生する箇所を示しています。
オーバーモールドが剥離する理由とは?4つの接着メカニズムをランキング形式で解説
オーバーモールド接着は、機械的インターロック、分子拡散、化学結合、吸着(濡れ)という最大4つの異なるメカニズムの総和であり、それらはほぼこの順序で堅牢性に貢献する。 成功したオーバーモールドでは、通常、少なくとも2つの機構が同時に機能している。そのうちの1つだけでも、電界復帰発電機として機能する。
1. 機械式インターロック ― 完全に制御できるもの
溶融ポリマーは、穴、溝、アンダーカット、粗面、または丸みを帯びたエッジに流れ込み、固化すると固定されます。このメカニズムは表面の化学的性質に左右されないため、私たちはこのメカニズムを重視しています。これはCADで完全に仕様が定められている唯一の接着方法であり、樹脂のロット不良、プライマーの塗布漏れ、湿度の高い3月といった悪条件にも耐えることができます。
インターロック強度は、キーのせん断面積に弱い方の材料のせん断強度を掛けた値です。これにより、購入者が見落としがちな2つの結果が生じます。1つ目は、1.8 mmの壁の貫通穴は、同じ直径の盲溝よりもはるかに優れたキーイング性能を発揮することです。これは、貫通した材料がリベットヘッドを形成するためです。2つ目は、基材が弱い方の材料である場合、基材が破断し、ゴムはそのまま残るということです。これが、破壊試験で実際に「良好な接着」がどのように見えるかということです。
2. 分子拡散 ― 同族ペアのみ
互いに適合する2つの溶融物が、それぞれの軟化点以上の温度で接触すると、界面を横切って鎖が相互に浸透し、十分な時間と圧力が加わると、どちらの鎖がどこで終わるのか判別できなくなります。これが、TPU同士、あるいは溶融流動性が類似したABS同士が共連続となり、事実上剥離不可能になる理由です。そのためには、適合する化学組成と、適切な温度での保持が必要です。手順を省略したり、溶融温度が低すぎたりすると、目に見える線が生じ、大きな弱点となります。
3. 化学結合 ― 最も強く、最も扱いにくい結合
界面を介した極性相互作用、水素結合、共有結合。プライマー、タイレイヤー、プラズマ処理や火炎処理によって得られるのは、まさにこの反応性部位です。つまり、本来反応性部位が存在しない表面に反応性部位が形成されるのです。これにより、最高の剥離強度と優れた耐溶剤性、耐熱サイクル性が得られますが、同時に、ナノグラム単位の微量な汚染膜によって最も容易に破壊されるメカニズムでもあります。
4.吸着と濡れ性 ― 前提条件であって、決して解決策ではない
溶融物は基材を物理的に濡らす必要があり、そのためには基材の表面エネルギーが溶融物の表面エネルギーを上回らなければなりません。もし議論の余地があるなら、ダインインクで測定してみてください。PP、TPE-A、PTFE含有、シリコーン汚染など、低エネルギーで非極性の表面は、どんなプロセス設定をしても極性溶融物によって濡れることはありません。また、どんなに圧力をかけても非極性が極性に変わることはありません。この事実こそが、当社に寄せられる「謎の」剥離報告のほとんどの原因なのです。
「接着不良は、成形不良として現れる表面的な問題です。射出圧力を上げることで実際の層間剥離を解決できたことは一度もありません。金型に入る前の7日間に部品に何が起こったかを変えることで、多くの層間剥離を解決してきました。」— Ideal Proの金型担当責任者。
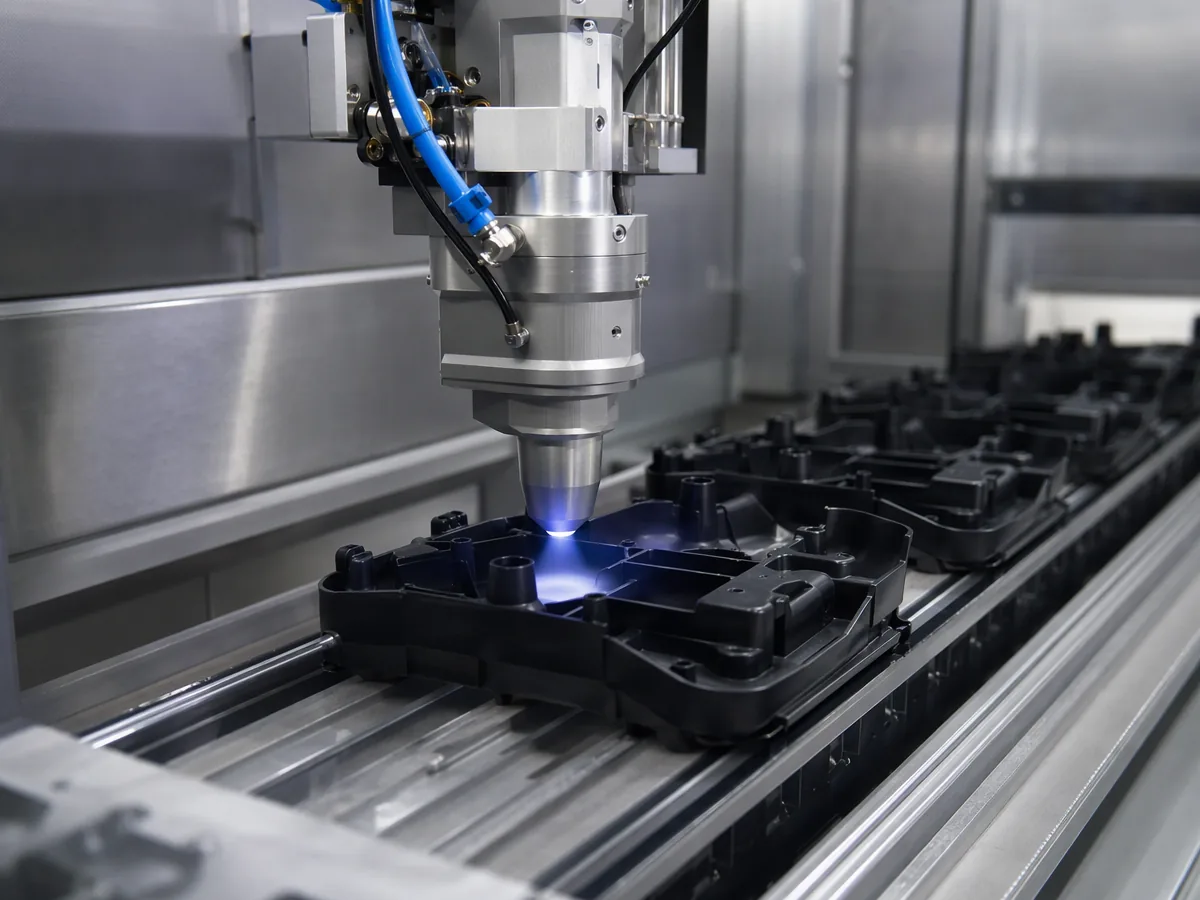 図2:2回目のショットに先立つ基板のプラズマ処理。この工程は、濡れ処理が必須であるため存在する。
長続きする絆を築くにはどうすれば良いか?
オーバーモールド接合設計とは、第二の材料に保持するための形状、溶融するための熱条件、そして流動先端が最も低温になる場所に界面が来ないようにゲート位置を設定する手法のことである。 これらはあくまでも出発点となる数値です。法則としてではなく、あなた自身の分析に基づいた交渉の前提として捉えてください。
| 特徴 | 作業ルール | スキップするとどうなりますか? |
|---|---|---|
| 貫通穴キーイング | 穴の直径は基板壁の少なくとも1.0~1.5倍とし、穴の縁は部品の縁から壁の厚さ1つ分離しておくこと。 | リベットの頭部は形成されず、穴から剥離が始まり、 |
| アンダーカットの深さ | 軟質エラストマーでは0.3~0.5mm。基材壁がせん断荷重に耐えられる場合に限り、より深くする。 | アンダーカットは応力集中点となり、まず基材に亀裂が生じる。 |
| エッジラップ | オーバーモールドを端から折り返し面まで巻き付け、平らな面で層を終端させないようにする。 | フリーエッジは皮むきのスタート地点です。指は1週目にそれを見つけます |
| オーバーモールドの壁厚 | 部品全体にわたって±25%以内に保持する。1.0~2.5 mmが一般的なTPEバンドである。 | 厚い部分は沈み、縮み、基材から剥がれ落ちる。 |
| ゲート位置 | ゲートは基板側の空洞内に設置し、将来の接合面に直接設置しないようにする。界面を横切る溶接線を避ける。 | 接合部を通る溶接線は、低荷重時に破壊経路となる。 |
| 2回目のショットでドラフト | 最低1°、深いゴム製リブではさらに傾斜がきつくなります。 | 射出によって、まだ緑色の状態の新しい結合が引き伸ばされる。 |
収縮の場合、標準的な補償式 S = (Lm − Lp) / Lm × 100% それぞれの材料に個別に適用されるものの、2つの材料は互いに収縮し合います。そして、この式ではその点は考慮されていません。半結晶性基板と非晶質オーバーモールドは冷却時に異なる方向に引っ張られるため、通常の結合が予応力のかかった結合へと変化します。2つの収縮率が約2倍以上異なる場合は、プロセス調整よりも機械的なキーイングを優先すべきだと考えます。
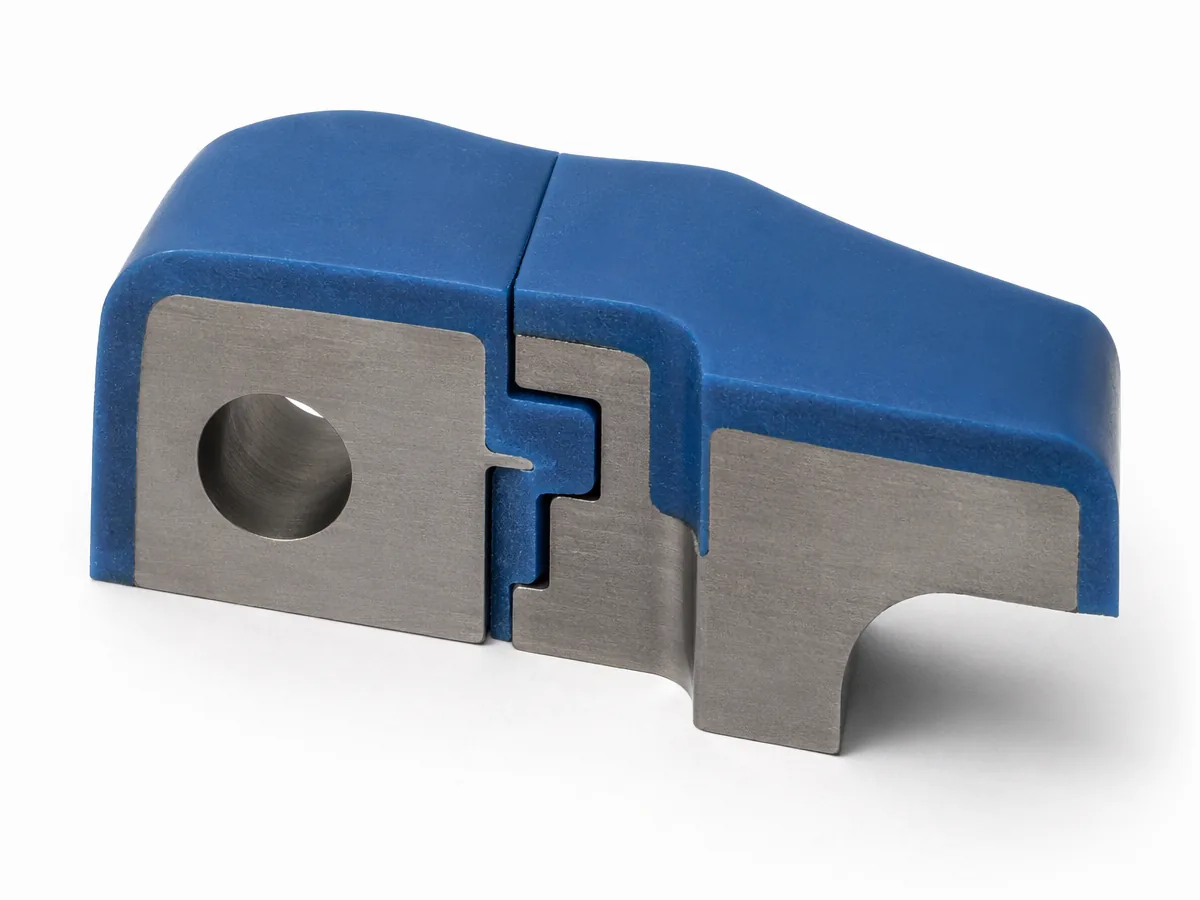 図3:キー付き形状の断面図 ― 貫通穴リベットとアンダーカット。これは寸法を測定できる接着力です。
プライマーなしで接着する材料の組み合わせはどれですか?
オーバーモールドの適合性は、硬度ではなく、極性と溶融温度の重なりによって決まります。 両者は化学的に相性が良く、どちらか一方が劣化することなく、共通の界面温度で安定して存在できるものでなければならない。
| 基板 | オーバーモールド | プライマーなしの接着クラス | それを殺すもの |
|---|---|---|---|
| 腹筋 | TPE-S(スチレン系)、TPU | 良い点 — 拡散と極性相互作用 | 再生材を多く含む基板、溶融したゲートダスト |
| PC | TPU、TPE-S | 良いですね。PCは高い融点が必要なので、エラストマーの耐熱限界を確認してください。 | エラストマーの焦げ付き、2回目のショット前のPCの水分 |
| PC/ABS | TPE-S、TPU | グッド | ロット間で混合比率にばらつきがある |
| PA6 / PA66 | PAベースのTPE、一部のTPV | まあまあから良い。乾燥は必須。 | 吸収された水分 ― 界面の蒸気 |
| PP | 標準TPE | 貧乏人 ― 失敗を前提に計画を立てる | 両面とも非極性で表面エネルギーが低い |
| PP | マレイン酸変性PP系TPE | 十分~良好 | 安かったからという理由で間違ったグレードのTPEを購入してしまった |
| POM、PTFE充填、シリコンフリー? | — | 一般的にはいいえ | 表面エネルギーが非常に低いため、火炎/プラズマとプライマー、または機械的な解決策が必要です。 |
| ステンレス/アルミニウム | シリコーン、TPU、LSR | 機械式のみ、下塗り済みでない限り | プレス加工や機械加工による油膜、陽極酸化処理による封止残留物 |
その表について2点注意点があります。まず、エラストマーの選択は、実際には硬度と溶融温度のどちらを重視するかという問題です。柔らかい30ショアAのスチレン系TPEは、必要な80ショアAよりも低い温度で加工されることが多く、グリップに必要な硬度が基材の許容範囲を超える場合があります。樹脂のデータシートと当社の TPE加工ガイド そして TPUガイド. Second, “no primer” is a process decision with a cost line attached: primer adds a station, a controlled dry time, and a solvent-handling conversation.
ツーショット方式かピックアンドプレース方式か:実際には何を購入しているのか?
ツーショットオーバーモールディングでは、まだ熱い状態のファーストショットを、1台の機械内の2番目のキャビティに位置決めします。通常は、回転プラテン、スライドテーブル、または積層ショットツールを使用します。ピックアンドプレースでは、冷却された基板を、手動またはロボットによって、あるツールから別のツールへと移動させます。 両者の債券の質の差は確かに存在し、資金力の差も同様に現実のものである。
- 債券の品質。 ツーショット塗装では、基材を軟化点以上の温度まで加熱するため、拡散作用が働きやすくなります。冷却・保管された基材で同様の結果を得るには、表面エネルギー、プライマー、またはキーイングされた形状が必要となります。
- 指標の精度。 回転プラテンの再現性は、コネクタ周辺の肉厚を保護する上で重要です。ドリフトが発生すると、片側の肉厚が薄くなったり、局所的なバリが発生したりします。これは加工工程の調整ではなく、金型の仕様に関わる問題です。
- クランプトン数。 2枚目の画像には、オーバーモールドのキャビティ全体と基材の影が投影されています。実際の投影面積に基づいてサイズを決定し、パーティングラインがきれいな鋼板ではなく、成形されたゴム部分を通ることに注意してください。
- 環境負荷とコスト。 回転工具は重量があり、高さも高く、製造コストもかなり高くなります。また、インデックスユニットを受け入れる機械も必要です。数万以下の加工では、通常、計算上、ピックアンドプレース方式が採用されます。それを超えると、労力、不良率、接着の一貫性といった点で、回転工具は逆の選択肢となります。
- 色や素材が変わります。 マルチマテリアルマルチカラーツーショットは、ツールコストとパージ時間の両方が上昇する領域です。 TPEツーショット設計に関する考慮事項 レイアウトに関する決定事項を網羅しています。
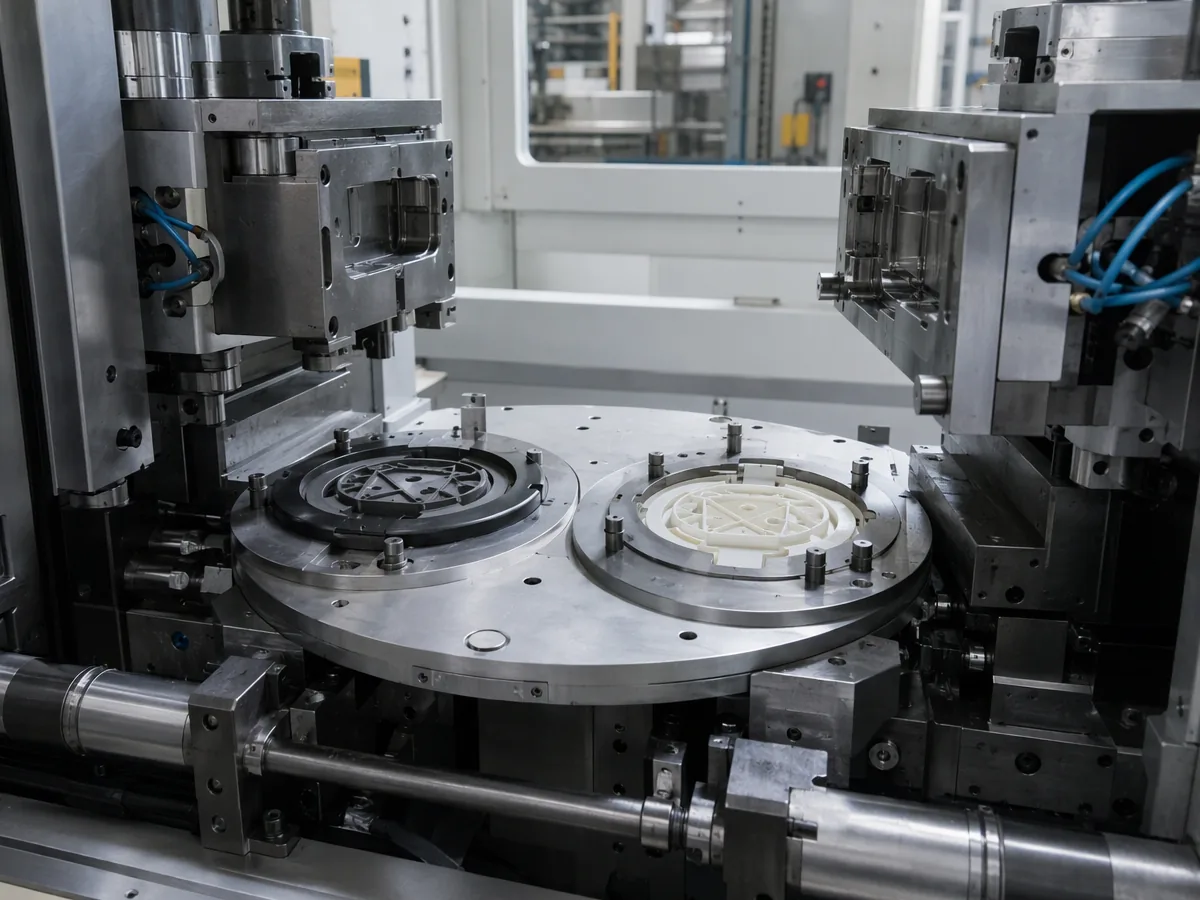 図4:回転式2ショット成形金型。両方のキャビティが見える。左が1回目のショット、右が完成したオーバーモールド。
オーバーモールディングが金型に及ぼす影響
オーバーモールド金型は2世代の金型であり、片方の半分は、取り扱い、保管、場合によってはプラズマ処理、そして再びクランプされるといった工程に耐えなければならない部品を成形する。 摩耗モデルは単発成形金型とは異なり、そうでないと偽る見積もりは、仕事の半分しか見積もっていないことになる。
- 第2ステーションでの遮断摩耗。 鋼材は、以前のように同種の鋼材ではなく、成形されたプラスチックに密着するようになりました。成形サイクルごとにその界面が研磨され、鉱物充填剤を含むエラストマーはより速く摩耗します。オーバーモールド側のパーティングラインは、最終的な仕上がり限界ではなく、最初の仕上がり限界となることを覚悟しておいてください。
- ガス放出性エラストマーの通気口。 軟質TPEや充填剤入りコンパウンドは揮発性物質を放出します。また、2回目のショットで発生する空洞は、見た目よりも深い場合が多いです。接着面の終端と流動終了時にベントをしないと、同じ箇所で先端が焼けてしまい、界面が弱くなります。
- 熱が1つのツールに分散される。 基板側とオーバーモールド側では、鋼板の温度を異ならせる必要がある。つまり、2つの水回路、場合によっては各面に温度コントローラーが必要となり、さらにプレートの設計も決定しなければならない。プレートの設計は鋼板を載せる前に決めておく必要があり、後から決めるとコストがかさむことになる。
- ゲートとランナーの浸食。 研磨性の高いエラストマー化合物と、小さなゲートでの高せん断力が組み合わさると、ゲートが広がります。ゲートが広がると、キャビティごとに充填バランスが変化し、外観も変化します。そして、その原因は樹脂にあると非難されるでしょう。
- 調湿による腐食。 火炎処理やプラズマ処理、一部のプライマーは、研磨された鋼材や、剥離性を高めるために塗布した離型コーティングに悪影響を及ぼします。基材のコンディショニングを行う場合、基材用工具の仕上げ仕様も考慮する必要があります。
これが、オーバーモールド部品の無料DFMで、肉厚だけでなく、ショット間の取り扱い、保管、およびコンディショニングを調査する理由です。隠れた金型リスクはカタログ化されています。 オーバーモールディングのバリと接着不良の分析.
生産前に保証をどのように証明しますか?
オーバーモールドは、実際の金型から得られた実際の形状に関する破壊的および環境的証拠によって、空洞が特定された状態で評価される。 以下の4つの製品を製造できない供給業者は、希望を持っていると言っているに過ぎません。
- 規定の方法による剥離試験または破壊試験。 測定方法と単位(単位幅あたりの剥離力、または引き裂き後の基材の破損率)を報告してください。「強力な接着」は結果ではありません。基材の凝集破壊(プラスチック上にゴムが残る、プラスチックが引き裂かれる)が合格条件ですが、これは多くの人が指定し忘れています。
- アセンブリに対する熱サイクル試験。 2つの材料の収縮率と熱膨張係数の違いがポンプです。ポンプを作動させて、端に形成されるリングを探してください。そこが最初のフィールドリターンが始まる場所です。
- オーバーモールドがシールである場合は、シールの確認を行う。 IP等級は、ゴムの有無ではなく、完成した形状に対するIEC 60529試験方法によって定義されます。
- 虫歯レベルの証拠。 接着はプロセスウィンドウの結果です。低温で処理されたキャビティは、高温で処理されたキャビティよりも接着が悪くなります。サンプルとレポートはキャビティごとに識別され、平均化されていません。これは、当社の規律です。 T1エビデンスパッケージガイド.
次に、ボリュームの前に書き留めます。受け入れ基準、サンプリング頻度、ロットが不合格になった場合の対処法は、 品質契約最初の苦情への回答には含まれていませんでした。
図面作成からオーバーモールド生産までの理想的なプロ向けプロセス
- インターフェース引数付きの見積もり(24時間対応、DFMおよびモールドフロー無料)。 我々が依拠する結合メカニズムとそのコストを明記する。濡れ性のみに依拠する場合は、その旨をここに記載する。
- データシートで材料の組み合わせを確認し、その後試験を行った。 基材グレード、オーバーモールドグレード、硬度、プライマーの決定――そして、生産用金型を投入する前に、実際の製品で試し撃ちを行う。
- 2世代にわたるツールとして構築されたツール。 オーバーモールド側のパーティングラインとゲートに関する遮断装置、通気装置、分割式熱回路、およびサービスプラン。
- T1は、単純なツールでは5~10日(複雑なツールでは10~20日)で、エビデンスパッケージとして提供される。 キャビティラベル付きサンプル、実際の機械値、工具の状態。
- 債券の確認。 記載の方法による剥離、熱サイクル試験、部品のシール部におけるIPチェック、キャビティごとの結果。
- インターフェース制御によるランプアップ。 基板の取り扱い、保管時間、およびあらゆる調整工程は、9日間かかるシリコーンフィルムが紛れ込んだ原因であるため、変更管理の対象となるプロセスパラメータである。
最低注文数量なし、金型設計から仕上げまで責任を持つ専任チーム、最大1,600トンのプレス機、工場全体で99.8%の納期遵守率。
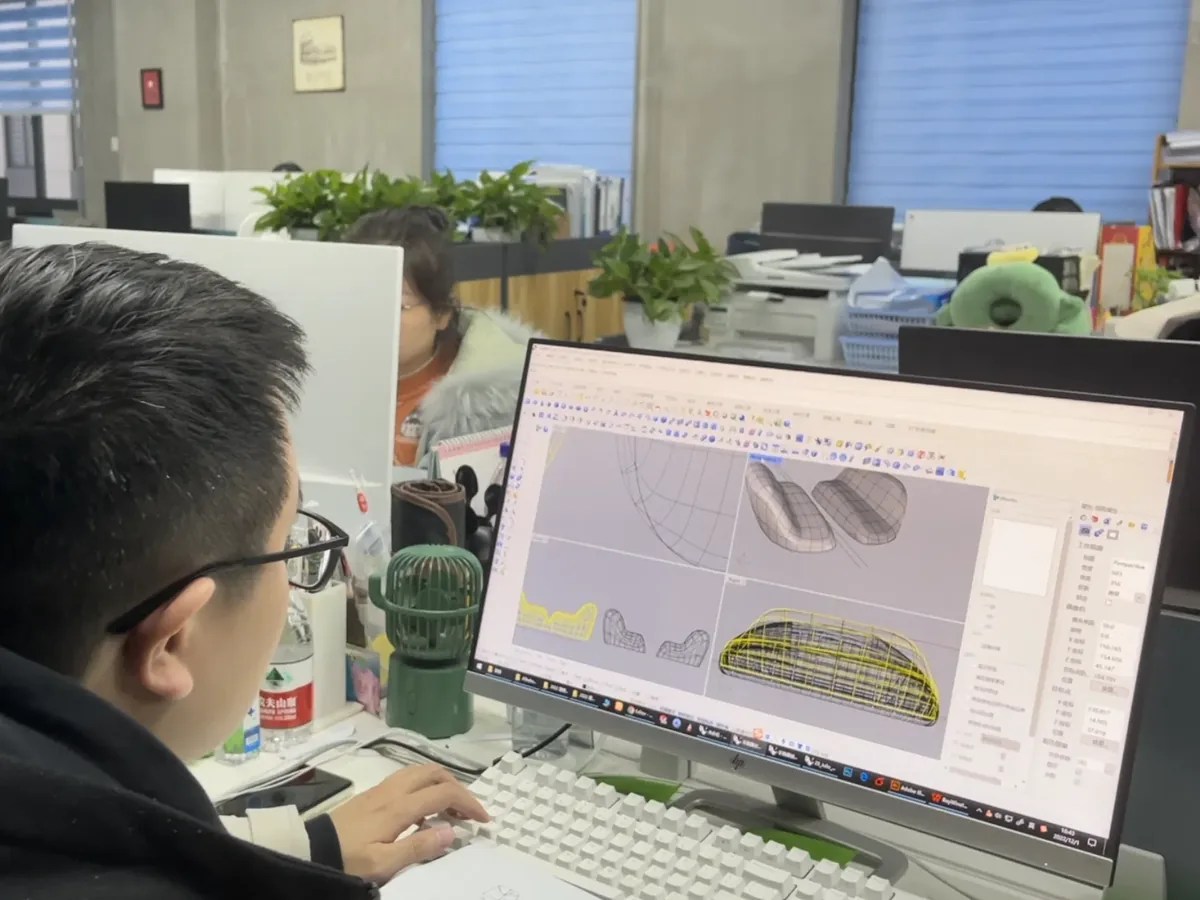 図5:ここでは、鋼材が実際に使用される前に、モデル上で接着設計が決定される。
オーバーモールディングが間違った選択となる場合
見積もりを失うよりは、顧客を失う方がましです。2つの材料に共通の熱ウィンドウも機械的解決策もない場合は、オーバーモールドしないでください。永久的な不良率を招くことになります。修理可能な製品にオーバーモールドしないでください。オーバーモールドは分解できませんし、保証対象モデルでゴムの交換が必要な場合は、ガスケットを設計してください。データシートに「互換性がある」と記載されているからといって、PP基材を標準TPEでオーバーモールドしないでください。また、Ideal Proでこのような製品を探さないでください。 IATF 16949 自動車安全部品またはインプラントクラスの医療機器のルート当社はISO 9001:2015規格に準拠し、RoHS指令およびFCC指令に関する文書も作成しています。これらの認証は、それぞれの監査分野に精通した専門家が担当しています。無料のDFM(製造性設計)については、お気軽にお問い合わせください。インターフェースに関するご意見は、実際に鉄鋼加工に携わるすべての方にとって役立つはずです。
まとめ
オーバーモールディングは、金型が開いた後には見えない平面にすべてのリスクがかかっている成形プロセスです。接着には4つのメカニズムが関わっていますが、図面で完全に規定されているのは機械的なインターロックのみです。そのため、キーイングを設計し、エッジを自由境界を超えて巻き込み、界面をウェルドライン領域から外し、基材表面エネルギーをタイマー付きのプロセスパラメータとして扱います。生産量と接着の一貫性が金型の妥当性を満たす場合はツーショット成形を、コストと柔軟性が妥当な場合はピックアンドプレース成形を選択します。そして、規定の剥離方法、熱サイクル試験、実際のIP検証、キャビティ識別証拠を用いて接着を検証し、関係者全員がまだ友好的なうちに、品質契約に受入基準を盛り込みます。
📞 Tel/WhatsApp: +86 156 0682 1288 · 📧 [email protected] · 🌐 ideal-pro.com
情報源
- IEC 60529 - 筐体によって提供される保護等級(IPコード):シールとして主張されるオーバーモールドの試験基準。
- ASTM D903(180度法による接着剤の剥離強度)とASTM D2240(ショア硬度)は、接着に関する主張を記述する際に使用すべき2つの試験規格です。
- ASTM D1238 — メルトフローインデックス:2つの溶融物が実際に界面を越えて拡散するかどうかを決定する数値。
- ISO 9001:2015 ― Ideal Pro におけるこれらの実践が依拠する、文書化された品質フレームワーク。
- Ideal Proはideal-pro.comで工場の標準仕様を公開しています。24時間以内に見積もりを提供し、DFMと金型流動解析は無料、シンプルな金型であればT1納期は5~10日、最大1,600トンのプレス機に対応、年間1,000セット以上の金型を製造、納期遵守率は99.8%です。
- ここでの計算はすべて、明示された前提に基づいています。範囲は、議論の対象となる計画入力値として扱い、見積もりとして扱わないでください。
よくある質問
オーバーモールディングはインサートモールディングと同じですか?
いいえ、その違いはコストにも影響します。インサート成形は、あらかじめ作られたインサート(通常は金属製)の周りにプラスチックを成形するもので、インサートの役割は引き抜きやねじれに耐えることです。オーバーモールディングはより広いカテゴリーで、多くの場合それ自体が成形プラスチックである基材の上に、2つ目の成形材料を重ねるものです。基材の役割は剥離に耐えることです。すべてのインサート成形作業は技術的にはオーバーモールディングですが、ほとんどのオーバーモールディング作業はインサート成形ではありません。形状によっては位置決め用の2つ目のステーションが必要なのに、1つの金型で見積もりを出すことで、請求書にその混乱が生じるのです。
サプライヤーは接着すると言っているのに、なぜ私のTPEはPP基材から剥がれてしまうのでしょうか?
どちらの材料も非極性で表面エネルギーが低いため、溶融物が濡れる対象物も拡散する対象物もありません。「接着可能な」グレード(マレイン酸変性PPやPPベースのTPEコンパウンドなど)は存在し、機能もしますが、これらは特定の購入決定事項であり、デフォルトではありません。汎用PP基材に縛られている場合は、プライマーまたはプラズマ処理とタイレイヤーの予算を確保するか、化学反応が負荷経路とならないように十分な機械的キーイングを設計してください。
ツーショットかピックアンドプレースか:推測せずに決めるにはどうすればいいですか?
3つの質問があります。両方の材料がエラストマーを焦がすことなく共通の界面温度に保たれるか。そうでなければ、ツーショット成形のメリットはほとんどありません。年間生産量は、ロータリーツールの部品あたりの追加コストが、手動ローディングの労力と不良率の相関関係を下回るほど十分多いか。通常は数万個の閾値があり、これは部品の生産量に応じて変動します。ロボットまたはハンドが繰り返し位置決めできる面に2番目の材料が必要か。基準面が柔らかいか曲がっている場合は、治具ではなくツールでインデックスしてください。
現実的なオーバーモールド壁の厚さとはどれくらいで、その厚さを超えるとどのような問題が発生するのでしょうか?
軟質TPEの場合、実用的な厚さはおよそ1.0~2.5mmで、成形品全体で±25%程度の範囲内に収まるようにします。これより薄いと、脱型時にショートショットやエッジの破れが発生し、これより厚いと、ヒケ、成形サイクルの延長、基材から収縮して接着部に予応力がかかる厚い部分が生じます。グリップにそれ以上の厚さが必要な場合は、単に厚みを増すのではなく、コアリブ構造にしたり、硬度の低いグレードの材料を使用したりします。
図面や発注書に接着条件を明記して、実際にサプライヤーを拘束するにはどうすればよいですか?
必要な方法、単位、および故障モードを指定してください。例えば、ASTM D903 に従って、製造ツールから成形されたアセンブリの剥離をテストし、T1 で最小値を合意し、合格基準は接着剤のきれいな分離ではなく基材の凝集破壊とし、規定の熱サイクル数後にテストします。次に、サンプルの空洞識別を要求します。仕様書に破壊方法と環境条件が指定されていない場合、部品を不合格とすることはできず、要求事項と呼ぶべきではありません。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean