日本語




オーバーモールド部品のバリや接着不良で損失を出していませんか?これらの欠陥は製品発売の遅延につながります。Ideal Proでは、生産開始前にこれらの問題を解決します。
カスタムオーバーモールディングサービス 2つの材料を1つの部品に組み合わせます。バリや接合不良を防ぐには、射出圧力のバランスを取り、精密な金型公差を使用し、互換性のある材料を選択する必要があります。優れたメーカーは、 DFM分析 潜在的な工具関連のリスクを早期に解決するため。
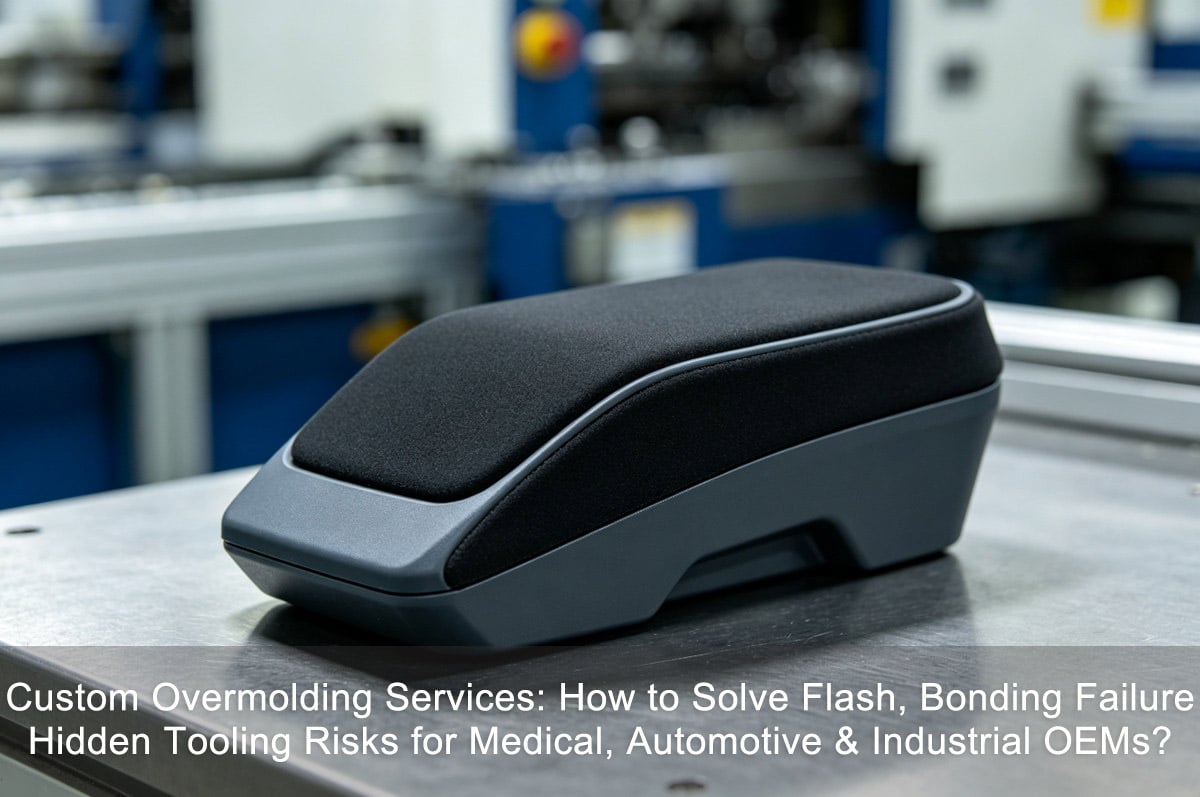
オーバーモールディングは複雑すぎて、一度で完璧に仕上げるのは難しいと思うかもしれません。しかし、隠れたリスクを理解すれば、プロセス全体をコントロールできるようになります。私たちがどのようにオーバーモールディングを行っているか、ご説明しましょう。
フラッシュ防止クイックリファレンス&根本原因チェックリストとは何ですか?
バリは部品の品質を損ないます。手作業で除去するには時間と費用がかかります。当社では厳格なチェックリストを用いて根本原因を特定し、バリを完全に除去します。
最適なバリ防止チェックリストは、主要な設計パラメータとプロセス上のトリガーに焦点を当てています。シールギャップの許容範囲を管理し、射出速度を制御することで、オーバーモールド部品の現場不良の85%の原因となるマイクロバリを防ぐことができます。
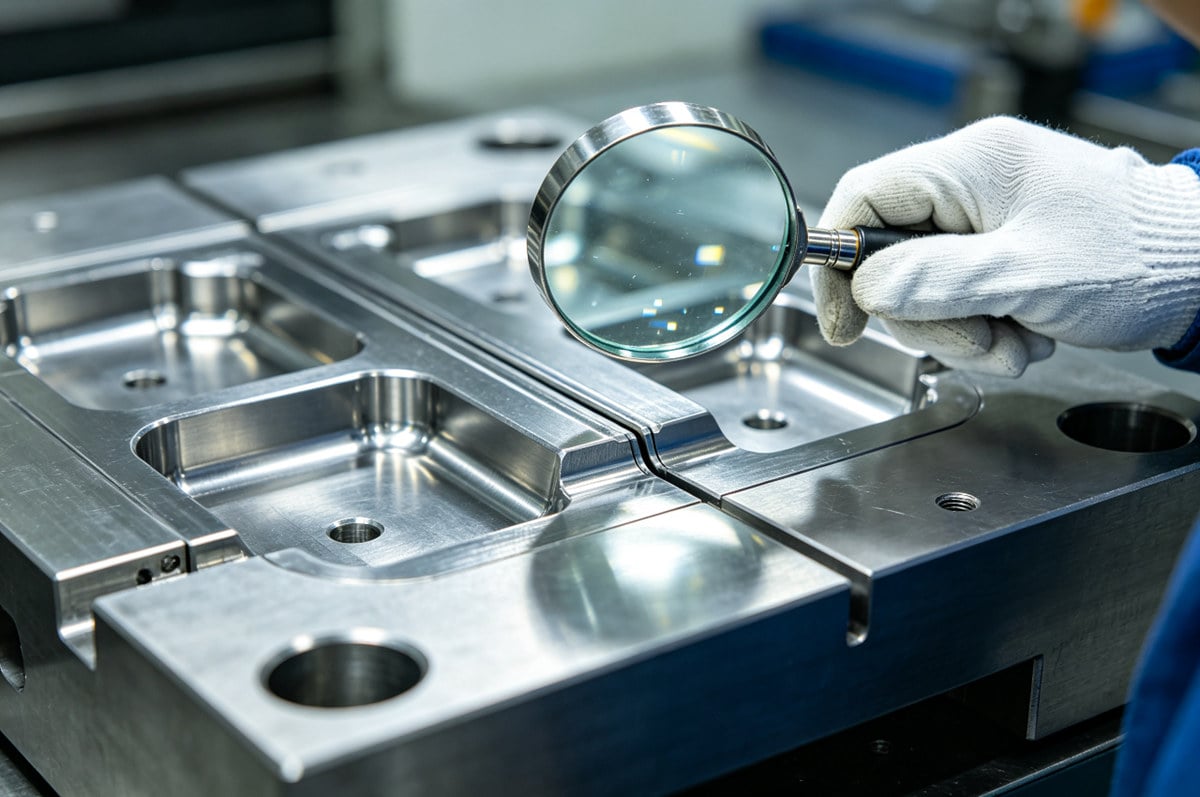
弊社では、カスタム射出成形金型を製作する際、細部にまでこだわります。バリとは、金型キャビティからプラスチックが漏れ出す現象です。以前、バリだらけの部品を抱えた新規顧客が弊社にご相談に来られたことがありました。その顧客は毎週数千ドルもの損失を出していました。そこで弊社は、コアデザインを見直すことで問題を解決しました。
オーバーモールド部品のバリを除去するための主要設計パラメータ
完璧な遮断領域が必要です。金型は最初の部品(これを基材と呼びます)の周囲にしっかりと閉じなければなりません。隙間が大きすぎると、2番目の材料が漏れてしまいます。この漏れを防ぐため、金型の公差を非常に厳しく管理しています。
マイクロフラッシュを発生させるプロセス関連のトリガー(フィールド故障率85%)
金型自体は完璧でも、機械の設定が間違っている場合がある。射出圧力が高すぎると、金型が開いてしまう。材料の温度が高すぎると、小さな隙間に流れ込みやすくなり、マイクロバリが発生する。マイクロバリは非常に小さいが、現場での不良の大部分の原因となる。
| 根本的な原因 | 問題 | 当社のソリューション |
|---|---|---|
| 劣悪な金型設計 | 緩んだ遮断隙間 | 0.01mm以下の遮断公差を実現する高精度CNC加工 |
| 高圧 | 型を押し開ける | キャビティ圧力閉ループ制御を備えた科学的な成形装置 |
| 強火 | 材料の流れが速すぎる | ±1℃の温度調節機能を備えた厳密な温度制御 |
これらの項目は毎回チェックしています。これにより、フラッシュが起動する前に阻止できます。
なぜこの実践的なエンジニアリングガイドは、理論的なオーバーモールディングに関する資料よりも優れているのか?
教科書は理論を教えてくれるが、理論だけでは機械は動かない。間違ったアドバイスは金型の破損につながる。必要なのは、工場現場からの実践的なアドバイスだ。
実践的なガイドでは、数千もの検証済みオーバーモールド金型セットから得られた実世界のデータを使用しています。この実体験に基づき、医療、自動車、航空宇宙、産業部品といった高信頼性が求められる用途における実際の課題を、単なる推測ではなく解決します。
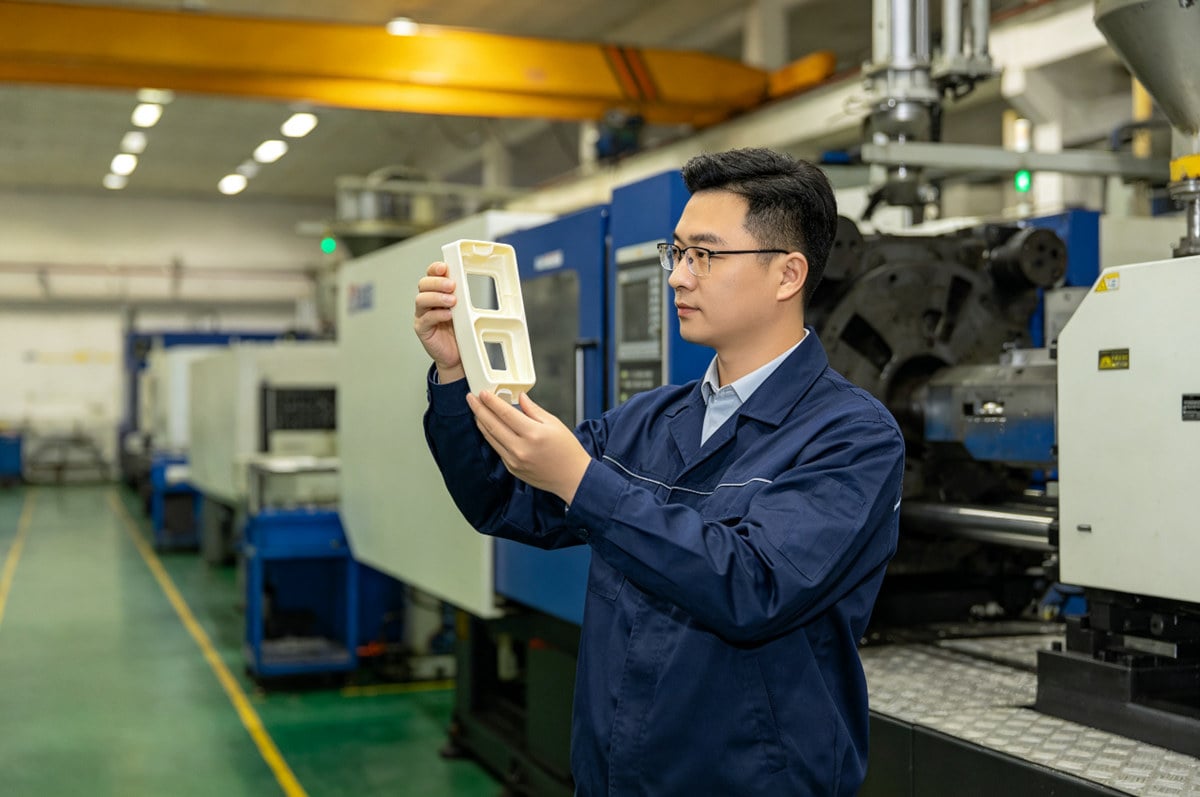
私は長年にわたり、プラスチック射出成形に関する多くの書籍を読んできました。しかし、そのほとんどは理論的すぎる内容でした。午前2時に機械が故障した時などには、全く役に立ちません。だからこそ、私たちは実践的なガイドを共有しているのです。
実世界の生産実績:数千もの検証済みオーバーモールド金型セット
Ideal Proでは、これまで何千もの金型を製作してきました。何がうまくいき、何が失敗するのかを熟知しています。かつて、教科書通りの設計が最初のテストで失敗したのを見たことがあります。理論は正しかったのですが、実際のプラスチックの挙動が異なっていたのです。そこで、現場での経験に基づいて設計を変更したところ、完璧に機能するようになりました。
対象とする高信頼性アプリケーション:医療、自動車、航空宇宙、産業用部品
これらの業界ではミスは許されません。医療機器は完全に安全でなければなりません。自動車部品は何年も長持ちしなければなりません。理論書では、厳しい業界基準を現実世界で満たす方法を教えてくれません。私たちは日々の生産データに基づいて、皆様をサポートします。
| ガイドタイプ | ソース | 結果 |
|---|---|---|
| 理論 | 教科書 | 推測に頼ることが多く、高額な手直し作業や現場での不具合のリスクが高い。 |
| 実用的 | 工場現場 | 実績のあるソリューション、検証済みのプロセスデータによる低リスク |
当社の実用的なエンジニアリングガイドは、高額な試行錯誤を省きます。私たちは本当に効果のある方法に焦点を当てています。
なぜ初期段階のDFMとモールドフローシミュレーションがオーバーモールディングの成功を左右するのか?
設計チェックを怠ると金型が台無しになります。不良金型の修正には数週間と数千ドルの費用がかかります。DFM(製造性設計)とシミュレーションによって、これらのエラーを早期に発見できます。
早期の製造性設計(DFM)と モールドフローシミュレーション 界面圧力の不均衡を予測します。シールギャップの許容範囲を0.005~0.01mmに維持することで、射出圧力を安定させ、データに基づいた見積もりによって予算超過を回避できます。
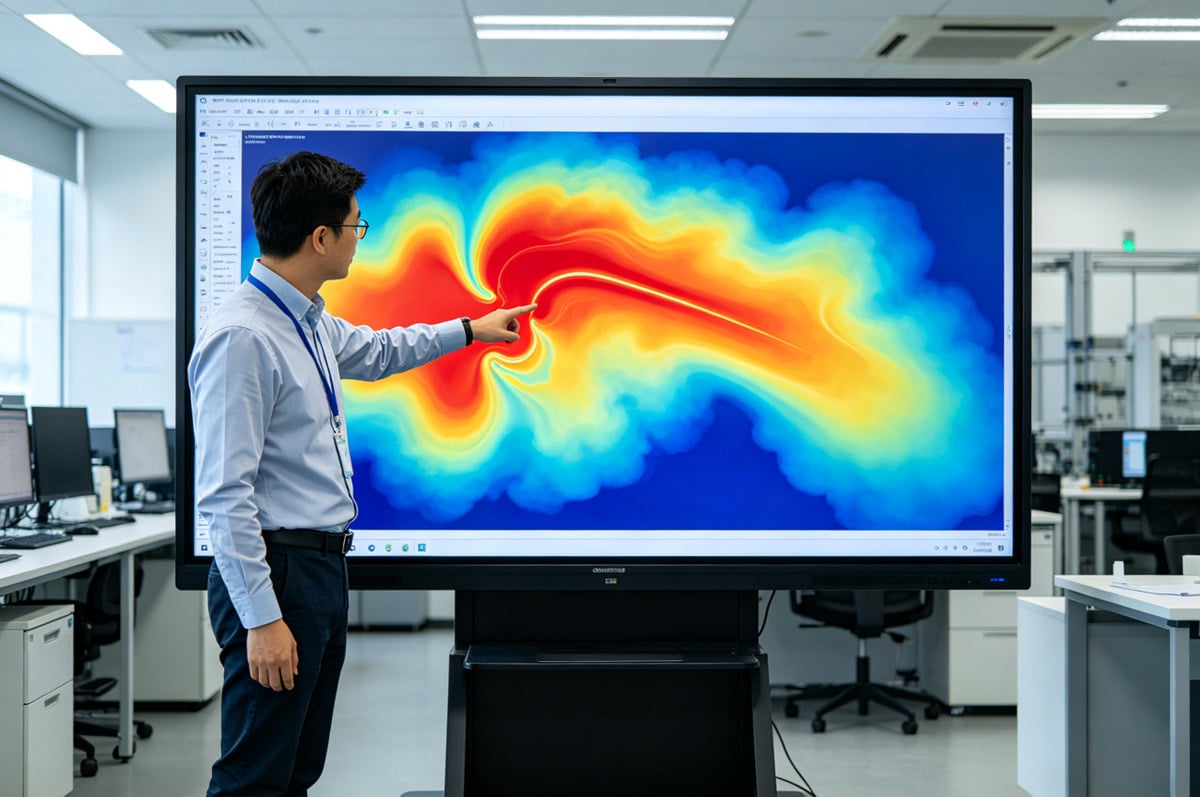
私たちは、しっかりとした計画なしに鋼材の切削作業を始めることは決してありません。DFM(設計製造性)こそが私たちの計画です。DFMによって、より高品質で低コストな部品を製造する方法が示されます。
界面圧力の不均衡:オーバーモールドバリ欠陥の最大の原因
2番目の材料が金型に入ると、最初の材料を押し出します。圧力のバランスが取れていないと、最初の材料が動いてしまいます。これがバリの原因となります。金型流動シミュレーションを行うことで、圧力が集中する箇所を正確に把握できます。金型を製作する前に、この問題を解決できるのです。
制御可能なシールギャップ公差:0.005~0.01mmのギャップで2回目の射出圧力を安定させる
金型と最初の成形品との間の隙間は、極めて小さくなければなりません。目標は0.005~0.01mmです。この小さな隙間によって圧力が一定に保たれ、軟質材料の漏れを防ぎます。
データに基づいた見積もり:PPAPと量産前に予算超過を回避する
シミュレーションによって実際のデータが得られます。このデータに基づいて正確な価格をご提示いたしますので、後から予期せぬ費用が発生することはありません。
| ステップ | アクション | 利点 |
|---|---|---|
| DFM | 部品設計を確認する | エラーを早期に発見し、工具の再加工コストを30~50%削減します。 |
| モールドフロー | プラスチックの流れを確認する | T1サンプル採取前に圧力を調整してフラッシュを除去します |
| 引用 | シミュレーションデータを使用する | 透明性の高いデータに基づいた価格設定で、予期せぬコストの発生を防ぎます。 |
このプロセスによって、お客様にとって永続的な卓越性が築かれます。
シリコーンおよびTPEオーバーモールディングにおける金型改訂コストを、設計最適化によってどのように削減できるのか?
金型の修正は非常に費用がかかるだけでなく、プロジェクトの遅延にもつながります。スマートな設計機能により、余分な材料を捕捉し、金型を熱による損傷から保護します。
肉厚を段階的に変化させ、保持溝を設けることで設計を最適化すると、熱侵食を抑制し、余分な溶融金属を捕捉できます。これにより、手作業によるバリ取りが不要になり、高コストなT1からT2への加工サイクルを削減できるため、明確な投資対効果が得られます。
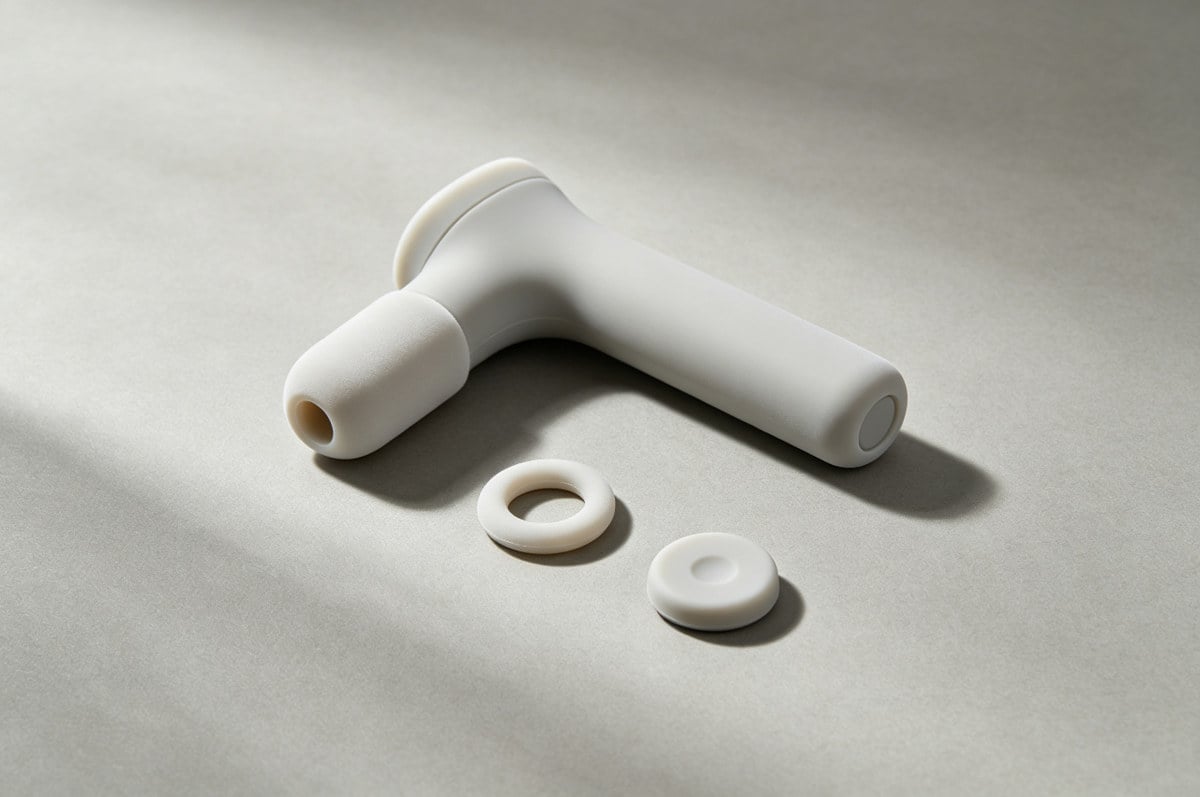
シリコーンとTPE 非常に扱いの難しい素材です。熱を加えると水のように流動します。これらの素材に対応した設計をしないと、何度も金型変更に費用がかかります。以前、弊社にご相談いただいたお客様は、5回も金型修正を余儀なくされていました。弊社では、たった2つの簡単な設計変更で問題を解決しました。
熱侵食を軽減するための段階的な壁厚変化
高温のプラスチックは、時間の経過とともに金型鋼を侵食する可能性があります。これを熱侵食と呼びます。部品の肉厚が急激に変化すると、高温の材料が鋼に強く衝突します。そのため、滑らかで緩やかな肉厚変化を設計することで、金型を保護し、寿命を延ばします。
保持溝形状:余分な溶融物を捕捉し、手動バリ取りで除去
部品の端付近に小さな溝を設けます。もし材料がわずかに漏れても、溝の中に入り込むので、部品本体には付着しません。そのため、バリを手作業で切り取る必要はありません。
定量化されたROI:これらの幾何学的特徴がT1からT2への修正サイクルをどのように削減するか
金型交換回数が減れば、コスト削減につながります。部品の納期も短縮されます。
| デザインの特徴 | 問題解決 | 投資対効果(ROI)のメリット |
|---|---|---|
| 滑らかな壁 | 熱侵食による工具摩耗 | 金型寿命が2~3倍長くなり、年間金型交換コストが削減されます。 |
| 溝 | 部品表面にバリが発生する | 手作業によるバリ取り作業が不要となり、後処理費用を部品1個あたり0.02~0.05ドル節約できます。 |
これらの最適化により、金型を稼働させるたびにコストを削減できます。
カスタムオーバーモールディング金型の見積もりを左右する主要なパラメータは何ですか?
紛らわしい見積もりは、誤った選択を隠している可能性があります。間違った金型鋼材やランナーシステムを選択すると、後々より多くの費用がかかります。価格を左右する要因を理解することが重要です。
お見積もりは、キャビテーション方式、金型鋼材の種類、ホットランナーかコールドランナーかの選択によって異なります。初期費用と長期的な廃棄物削減のバランスを取り、さらにCMM検査を追加することで、隠れたコストなしで高品質な製品を実現できます。
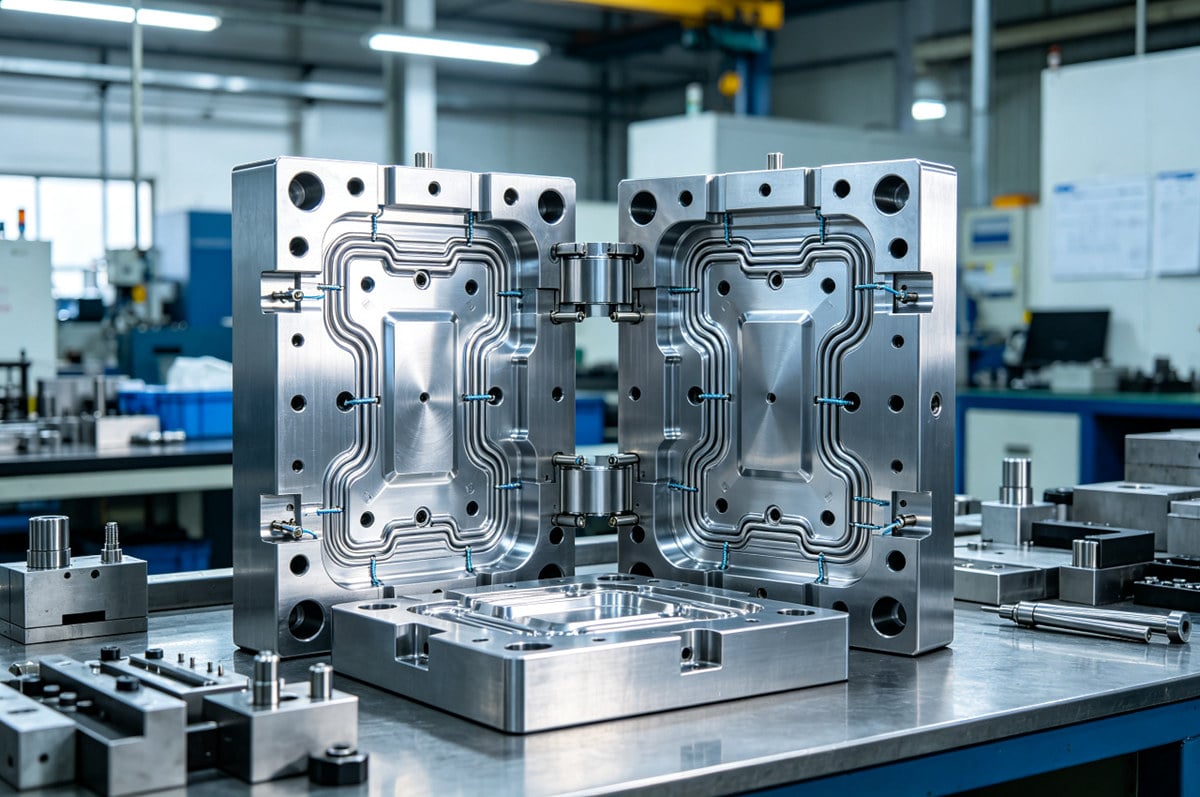
見積書をお送りする際には、お客様にすべての内容をご理解いただきたいと考えています。安価な見積書は、すぐに壊れてしまうような安価な金型を意味することが多いからです。私たちは、目先の低価格ではなく、長期的な価値を重視しています。
キャビテーション戦略:部品単価と年間生産量のバランス
キャビティ数が多いほど、一度に製造できる部品数が増え、部品単価は下がります。しかし、キャビティ数の多い金型は製造コストが高くなります。当社は、お客様が年間で必要とする部品数に基づいて、最適なバランスを見つけるお手伝いをいたします。
金型鋼のグレード、硬度、表面コーティングの選択肢
硬鋼は長持ちします。軟鋼は安価ですが、摩耗が早いです。オーバーモールディングには、特殊コーティングを施した硬鋼をよく使用します。これにより、金型の精度を維持できます。
ホットランナー方式とコールドランナー方式:廃棄率、初期費用、長期的な投資収益率
コールドランナーはショットごとにプラスチックを無駄に消費します。ホットランナーはプラスチックを無駄に消費しませんが、初期費用が高くなります。しかし、長時間の撮影では、ホットランナーの方が大幅なコスト削減につながります。
CMMと定期的な金型検査によるミクロンレベルの公差の維持
当社では金型を定期的に検査しています。鋼材の厚さをミクロン単位で測定するために、三次元測定機(CMM)を使用しています。
| パラメータ | 安い選択肢 | 理想的なプロチョイス |
|---|---|---|
| 鋼 | ソフトP20(HRC 28~32)、約10万発撃つと摩耗します。 | PVDコーティングを施した硬質H13(HRC 48~52)、100万発以上の射撃に耐える |
| ランナー | 低温(1ショットあたり15~30%のプラスチックを無駄にする) | 高温(廃棄物ほぼゼロ、材料費年間1万ドル~5万ドル節約) |
| 検査 | 目視のみで、ミクロンレベルの偏差を見逃す | CMM精度は±0.003mmで、完全な寸法レポート付き。 |
これらの選択肢を理解することで、賢明な投資判断を下すことができます。
薄肉オーバーモールディング(1.0 mm未満)の設計最適化は、基板の崩壊とバリをどのように回避しますか?
薄い壁は高圧下では容易に破損します。底部が崩壊すると、製品全体が台無しになってしまいます。そのため、薄い部品を保護するために頑丈な支持構造を採用しています。
薄肉オーバーモールディングでは、高い二次射出圧力に耐えるために油圧アシストサポートが必要です。機械的なセルフロックのために抜き勾配を最適化し、射出速度を制御するために科学的な成形パラメータを使用することで、基材の崩壊を防ぎ、バリの発生を防止できます。
 | Low (~$3,000–5,000 less) | 短寿命(約20万~30万ショット)、頻繁な修理が必要 | 非常に高い — 再加工、研磨、ダウンタイムで3万ドル~6万ドル |
| H13(プレミアム) | 中程度(初期費用は高め) | 長寿命(PVDコーティングを施した100万~200万ショット以上) | 低コスト ― メンテナンスの手間が少なく、予期せぬダウンタイムもありません。 |
良質な鋼材は、持続可能なソリューションにとって賢明な選択です。
海外バイヤー向けの高度な品質管理およびインライン検査方法とは?
海外からの購入はリスクが高いと感じるかもしれません。工場現場を直接見ることができないからです。しかし、当社では高度なカメラとセンサーを用いて、日々品質を証明しています。
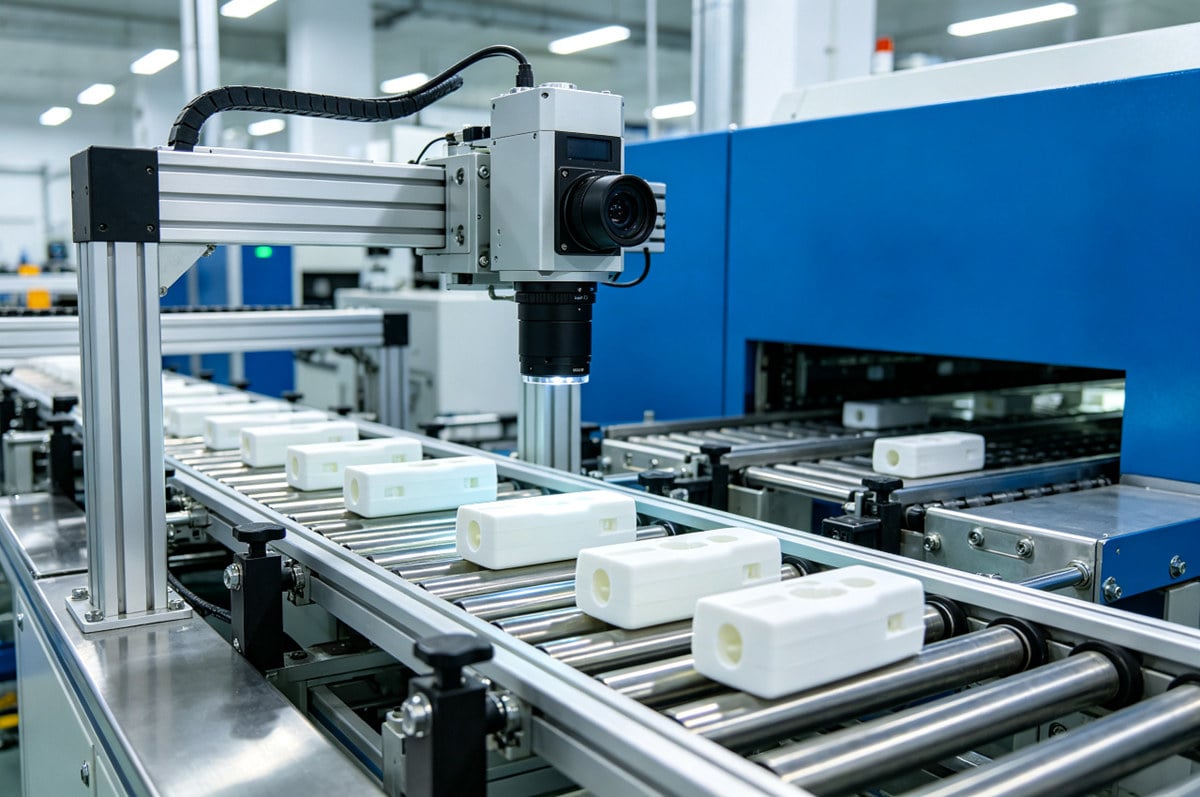
当社は、リアルタイムの接着線検出を実現する画像計測システムと、シール面の温度を監視するインライン赤外線サーモグラフィシステムにより、海外のバイヤーを保護します。これにより、欠陥の特定と完全なバッチトレーサビリティが保証され、規制の厳しい業界で求められる要件を満たします。
を追加する。 |
| 反り | 厚肉部と薄肉部における不均一な冷却 | 収縮をバランスさせるコンフォーマル冷却チャネルのレイアウトを最適化します |
私たちはこれらの問題を解決し、お客様の製品が競合他社製品よりも優位に立つようお手伝いします。
要約と、次に取るべき具体的な行動ステップは何ですか?
これで、バリの発生を抑え、強度に優れたオーバーモールド部品を製造する方法が分かりました。さあ、この知識をビジネスに活かす時です。
不良金型や接着不良による損失はもうやめましょう。STEPまたはIGS図面を今すぐ当社のウェブサイトにアップロードしてください。無料のDFMレビューと、プロジェクトをスムーズに開始するための正確なデータに基づいた見積もりをご提供いたします。
がなぜ重要なのか、適切な金型鋼の選び方、見積もりの監査方法など、ご理解いただけたかと思います。さて、これからは実際にこれらの業務を遂行してくれるパートナーが必要です。
STEP/IGS図面をアップロードして、無料のDFMレビューを受けましょう
問題が発生するまで待たないでください。3Dファイルをお送りください。STEP形式とIGS形式に対応しています。弊社のエンジニアリングチームがすぐに確認し、費用が発生する前にあらゆるリスクを特定します。
公式データ駆動型見積もりを入手
DFM(設計・財務管理)後、明確な見積もりをご提示いたします。お支払いいただく内容が正確に分かります。隠れた費用は一切ありません。
| あなたの行動 | 私たちの行動 | 結果 |
|---|---|---|
| 3Dファイル(STEP/IGS)を送信してください。 | 24~48時間以内に無料のDFMを実施 | 鋼材を切断する前に、設計上のリスクを早期に発見する。 |
| 見積もり依頼 | 費用明細を明確かつ項目別に提示してください。 | 隠れた料金は一切なし ― 信頼できる透明性の高い料金体系 |
| プロジェクトを開始する | 完全な品質管理サポートを備えた精密金型を製作します。 | 持続的な成功 ― 納期厳守と欠陥のない部品 |
今すぐIdeal Proにご連絡ください。共に永続的なパートナーシップと揺るぎない卓越性を築き上げましょう。
結論
カスタムオーバーモールディングには、精密な金型公差、適切な材料選択、そして厳格な工程管理が不可欠です。Ideal Proと提携することで、バリの発生を抑制し、強固な接合を実現し、長期的な生産成功を達成できます。
よくある質問
どのような素材の組み合わせを支持していますか?
DFMの利用には料金がかかりますか?
まず試作品を作ってもらえますか?
PPAPのサポートは提供していますか?
よくある質問 | 当社の約束 | お客様のメリット |
| :--- | :--- | :--- |
| DFM | 金型流動解析で100%無料 | 金型投資前に設計リスクを把握して早期にコストを削減 |
| プロトタイプ | 5~7日で迅速に対応 | 生産用金型に費用をかける前に、形状、適合性、機能をテスト |
| PPAP | CMMと材料証明書によるレベル1~5の完全なサポート | 簡単な品質監査 - 規制承認のための完全な文書化 |
私たちは、どんな質問にも忍耐強く、専門知識をもってお答えします。
---
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean