 Français



La plupart des descriptions du processus de fabrication de moules se résument à une liste de services : conception, usinage, électroérosion, polissage, essais. C'est exact, mais presque inutile. Elles ne disent rien sur les deux éléments qui déterminent si un outil sera prêt à la neuvième ou à la dix-septième semaine : quelles décisions sont validées à quelle étape, et quel document le prouve.
Cet article considère la fabrication d’un moule comme un processus d’approvisionnement par étapes, et non comme une séquence de fabrication : huit étapes, chacune associée à un livrable, un test de réception et un responsable. Le choix de l’acier s’appuie sur le calcul du coût par pièce moulée plutôt que sur des adjectifs. La phase T1 fait l’objet d’une liste de contrôle chiffrée, car " les échantillons semblent satisfaisants " ne constitue pas un critère de réception. Chaque modification apportée après le gel de la conception fait l’objet d’une estimation de coût avant d’être mise en œuvre, car l’acier de la cavité n’est pas un prototype.
Si vous achetez un outil, ce qui compte ici, ce sont les étapes de contrôle et les formalités administratives. L'usinage, c'est la partie la plus facile. Les délais se perdent dans les décisions.
Que doit réellement apporter le processus de fabrication des moules ?
Un moule ne constitue pas le produit livrable. Le produit livrable est une capacité de processus : un outil capable de respecter les tolérances, au cycle indiqué, avec l'équilibre de cavitation spécifié, pour le nombre de moulages que vous avez payé — ainsi que la documentation permettant à un deuxième atelier de l'entretenir lorsque le premier n'est pas disponible.
Cette définition modifie la nature de votre demande. Un modèle 3D n'est pas un livrable, car un modèle ne peut pas comporter de système de référence ni de classe de tolérance. Un plan de mesure sur site a plus de valeur qu'une photographie d'une cavité brillante. Le compte-rendu d'un procès a plus d'importance que le procès lui-même.
Trois éléments qui accompagnent toujours un bon outil et qui font souvent défaut dans les outils bon marché :
- Un rapport DFM qui répertorie chaque élément signalé et sa résolution, et non une simple page indiquant que " la conception est conforme ". Nous considérons ce rapport comme une étape obligatoire, et non comme une simple formalité — la logique est exposée dans notre analyse détaillée de Comment les décisions en matière de DFM se traduisent par des coûts d'outillage cachés.
- Un jeu de plans de mise en œuvre indiquant les dimensions des cavités après traitement thermique et correction, et non les cotes nominales issues de la CAO.
- Un schéma de maintenance : circuits d'eau, colonne d'éjection, câblage des canaux chauds, liste des pièces de rechange, pièces d'usure avec leurs intervalles de remplacement.
Les listes de machines et les années d'activité relèvent du marketing. Les portails ci-dessous, en revanche, n'en font pas partie.
Quelles sont les huit étapes clés, et que devez-vous valider à chacune d'entre elles ?
Un point de contrôle est un stade où le travail est interrompu jusqu’à ce qu’une personne désignée accepte un document précis. Sans ces points de contrôle, un cycle de fabrication constitue une boucle ouverte, et la première mesure de l’outil n’a lieu qu’au moment T1 — le moment le plus coûteux pour détecter un problème. Demandez à tout fournisseur de s’engager à respecter cette structure dans le bon de commande. Les délais d’exécution supposent un outil à deux cavités avec une base de moule de 300 à 600 mm ; les grands outils à glissières multiples s’adaptent en fonction du temps d’électroérosion et des heures de montage.
| Portail | Éléments que vous devriez recevoir | Jours ouvrables habituels | Qu'est-ce qui le fait glisser ? | Votre test d'acceptation/de rejet |
|---|---|---|---|---|
| 0. Gel de la conception et DFM | Rapport DFM, dessin en 2D avec repères et tolérances, résine solidifiée et retrait | 3–7 | Le client n'a pas encore pris de décision concernant la texture, la tolérance ou la résine | Chaque cote critique est associée à une référence et à une tolérance ; tous les indicateurs DFM sont désactivés |
| 1. Examen de la conception du moule | Plan d'assemblage, disposition des cavités, schéma de refroidissement, disposition des éjecteurs, caractéristiques des canaux d'injection | 5–10 | En attente de la certification de l'acier ou du délai de livraison des canaux chauds | Explication sur papier du fonctionnement des obturateurs et de l'éjection ; conduites de refroidissement situées à 12–15 mm de la cavité |
| 2. Mise à disposition du matériel | Certificats d'usine, rapport de dureté, vérification de la taille des blocs | 2–5 | Substitution discrète de qualité, par exemple : le 1.2311 vendu sous l'appellation P20 | La classe de certification et la dureté mesurée correspondent à celles indiquées dans le bon de commande, ligne par ligne |
| 3. Ébauche et recuit de détente | Rapport d'usinage, registre des tolérances de matière, registre des opérations de détente | 5–12 | On a fait l'impasse sur la gestion du stress pour gagner une journée | La température et la durée de maintien sont enregistrées ; il ne s'agit pas simplement d'un " recuit de détente " |
| 4. Traitement thermique et finition | Dureté en trois points, liste des électrodes, planéité des plaques, rapport sur l'électroérosion à fil | 8–15 | Une déformation après le durcissement obligeant à un réusinage | Dureté comprise dans une tolérance de ±2 HRC ; planéité de la ligne de joint ≤ 0,02 mm |
| 5. Ajustement, finition, texture | Classification de la qualité du polissage par zone, plaque de texture, essai de pression du circuit d'eau | 6–15 | La texture a été sous-traitée tardivement ; le niveau de finition a été revu à la hausse a posteriori | La plaque est conforme à la norme sous un éclairage D65 ; le circuit supporte 1,5 fois la pression de service |
| 6. Essai T1 | Rapport d'essai : poids de la coulée, cycle, bilan de cavitation, MMT, fiche de procédé | 1–3 | Pas de créneau disponible pour la presse, la résine n'est pas sur place | Soit tous les critères de la liste de contrôle T1 sont remplis, soit l'outil est renvoyé |
| 7. Correction, validation, transfert | Outil mis au point, rapport de 300 à 500 essais, plans d'exécution, pièces de rechange, plan de maintenance | 3–10 | Retouches esthétiques réalisées à la main sur les pièces, et non sur l'acier | Cpk ≥ 1,33 pour les critères de qualité critiques (CTQ) sur 30 pièces consécutives ; aucune intervention manuelle sur les pièces |
Deux points d'ordre structurel. Les étapes 0 et 1 sont celles qui vous coûtent le moins cher et qui offrent le plus de marge de manœuvre — après l'étape 2, l'acier est commandé et le calendrier est figé. Et l’étape 7 n’est pas une simple formalité : si la correction est effectuée à l’aide d’une lime et d’une pierre à polir sur les pièces plutôt que dans la cavité, vous avez acheté un outil qui produira à nouveau des rebuts dès que l’opérateur changera.
Où les semaines disparaissent-elles donc réellement ?
Rarement au niveau de l'usinage. Dans un cycle de fabrication de 45 jours ouvrés, le nombre d'heures de fonctionnement de la broche est connu à un jour près ; le dépassement est dû au temps de latence des décisions et au temps d'attente, répartis en cinq catégories.
Délai de conception côté client (5 à 15 jours). La cause la plus fréquente. Une texture non sélectionnée, une tolérance non définie, une résine modifiée après l'analyse d'écoulement. La ligne porte la mention " en attente du client " ; elle n'apparaît donc pas sur le diagramme de Gantt du fournisseur.
Décisions tardives en matière de chirurgie esthétique (7 à 10 jours). Le niveau de polissage et la texture sont les derniers critères pris en compte par un acheteur, mais aussi les premiers qui ne peuvent être corrigés à moindre coût. Pour faire passer le niveau de polissage de SPI B-1 à A-2 après texturation, il faut décaper et ré-attaquer l'ensemble de la surface.
Délai d'approvisionnement (10 à 25 jours). La fabrication des systèmes à canaux chauds importés prend entre 3 et 6 semaines ; les aciers spéciaux et les bases de moules hors norme ajoutent 1 à 3 semaines supplémentaires. Un atelier qui vous promet un délai de six semaines avec une vanne d'injection importée dispose soit d'un stock, soit prévoit de vous en informer ultérieurement.
Délai d'attente pour le traitement thermique et déformation (3 à 8 jours, parfois 15). La planification du four ainsi que la boucle de reprise lorsqu'un bloc est déplacé — le coût lié au fait de ne pas effectuer le traitement de détente à la porte 3.
Délais d'allers-retours pour la validation des échantillons (5 à 14 jours). Les pièces ont été expédiées par coursier, mesurées, ont fait l'objet de discussions, puis ont été validées. Ces trois cycles ont pris un mois supplémentaire, et deux d'entre eux concernaient généralement des différends d'ordre esthétique qu'une plaque de finition à la porte n° 1 aurait suffi à régler.
Si deux de ces cinq éléments se produisent, un délai de fabrication théorique de neuf semaines passe à treize à quinze semaines, du début à la fin. La répartition est d’environ 60 % de temps passé en atelier et 40 % d’attente, et c’est cette attente que vous pouvez contrôler. Un acheteur qui finalise la conception, valide une plaque et définit la liste des CTQ avant le bon de commande prend l’avantage sur un acheteur qui négocie une remise de 8 % et perd trois semaines. Demandez un calendrier comportant deux colonnes : les jours de production et les jours de prise de décision. Un fournisseur incapable de les distinguer s’est concentré sur la charge des machines, et non sur votre calendrier.
Quel acier pour cavités vaut-il vraiment la peine d'acheter ?
Le choix de l'acier se mesure en adjectifs — " haut de gamme ", " miroir ", " qualité aéronautique " — alors qu'il devrait se mesurer en cycles de vie et en dollars. La dureté détermine la durée de vie ; la aptitude au polissage fixe la limite esthétique ; la soudabilité détermine si une modification de dernière minute se traduira par une réparation ou un remplacement ; le prix n’a pratiquement aucune importance, car l’acier ne représente qu’un pourcentage à un chiffre du coût de l’outil.
Considérez les durées de vie comme des valeurs conditionnelles : entretien adéquat, résine non abrasive, refroidissement sans formation de tartre. Le nylon renforcé à 30 % de fibres de verre peut les réduire de moitié ; le PVC nécessite une résistance à la corrosion, quelle que soit sa concentration.
| Matériau (nom courant) | Dureté à la livraison | Comportement au polissage et au soudage | Indice des coûts (P20 = 1,0) | Durée de vie prévue de la cavité | Les volumes des parties qui le justifient |
|---|---|---|---|---|---|
| Aluminium 7075-T651 | ~95 HRB (150 HB) | Polis mais présente des éraflures ; soudure inefficace | 0.5–0.7 | 3 000 à 30 000 prises de vue | Outillage de transition et de prototypage ; 500 à 5 000 pièces |
| P20 / 1,2311 | 28 à 32 HRC | Bon polissage selon la norme SPI B ; soudures avec préchauffage, laisse une ligne de témoin | 1.0 | 100,000–500,000 | 5 000 à 100 000 pièces en ABS, PP, PE |
| 718H / 1,2738 | 33 à 36 HRC | Meilleure finition ; bonne tenue sur les grandes surfaces ; soudures acceptables | 1.15–1.3 | 250,000–750,000 | 50 000 à 250 000 pièces ; outils de grande taille et à section épaisse |
| NAK80 / 1,2767 | 38 à 41 HRC | Finition miroir ; le soudage nécessite un préchauffage rigoureux, risque de points durs | 1.4–1.6 | 300,000–1,000,000 | Pièces esthétiques, 100 000 à 500 000 |
| S136 / 420SS (1.2083) | 30–34 pré-trempé, 48–52 trempé | Excellente aptitude au polissage, résistant à la corrosion, se soude proprement | 1.8–2.4 | 500 000 à 2 000 000 de pièces trempées | PVC, PC, applications médicales et optiques, quel que soit le volume |
| H13 / 1,2344 | 48 à 52 HRC | Finition lisse (SPI B) ; résistant aux fissures thermiques ; préchauffage et post-chauffage pour le soudage | 2.0–2.6 | 500,000–1,000,000 | Résines à haute température de fusion, chargées en verre à plus de 20 % |
| 1,2343 ESR | 50-54 HRC | Plus propre que le H13 standard, un polissage plus homogène | 2.4–3.0 | 700,000–1,500,000 | Résines chargées d'abrasifs, production automobile à long terme |
Voici le calcul qui devrait trancher la question : sur l’outil de 21 500 $ dont le coût est détaillé ci-dessous, le passage de la cavité et du noyau de P20 à 1,2767 entraîne un surcoût d’environ 400 $ — soit moins de 2 % du devis, soit 0,0008 $ par pièce pour 250 000 coups. La durée de vie passe d’une fourchette de 100 000 à 500 000 à une fourchette de 300 000 à 1 000 000, avec un meilleur niveau de finition maximal. C’est la fiabilité la moins chère que vous puissiez acheter.
Le cas inverse est tout aussi évident. Un outil en aluminium à 12 000 dollars contre 21 500 dollars représente une économie de 44 %. Si vous produisez 40 000 pièces par an et que vous remplacez ou remettez à neuf votre outillage tous les 12 à 18 mois pour un coût de 5 000 à 8 000 dollars, sans compter un arrêt de production de deux à trois semaines à chaque cycle, au bout de trois ans, l’outil bon marché aura coûté plus cher et n’aura jamais fonctionné un trimestre complet sans intervention sur l’outillage. L’aluminium est un pont, pas une fondation.
Une solution plus économique : un revêtement PVD appliqué sur une cavité de 40 HRC prolonge la durée de vie dans des résines abrasives ou pour lesquelles le démoulage est crucial, pour un coût bien inférieur à celui d'une mise à niveau vers l'acier — les compromis sont présentés dans notre note sur Revêtement PVD et durée de vie du moule. Enduisez l'outil dont vous disposez avant d'acheter celui que vous souhaitez.
En quoi consiste réellement un devis pour la réalisation d'un moule ?
Un devis regroupe les heures de travail, les pièces achetées et les risques. Lorsque deux devis présentent un écart de 35 %, cette différence ne réside presque jamais dans le taux horaire, mais dans ce qui n’a pas été pris en compte : l’essai, la texture, le circuit de coulée à chaud, le rapport de la machine à mesurer tridimensionnelle (MMT), les inserts de rechange.
Hypothèses : deux cavités, pièce en ABS de 120 × 80 × 25 mm pesant 38 g, finition SPI B-1 sur deux zones texturées, usine située sur la côte chinoise, tarifs de 2026, hors frais de transport, droits de douane et assurance outillage.
| Élément de coût | Base utilisée dans cet exemple | Coût (USD) | Part de la cotation |
|---|---|---|---|
| Conception, DFM, analyse des flux | 60 h à 35 $/h | 2,100 | 9.8% |
| Base de moule et pièces standard | Classe de châssis 4545 à deux cavités | 2,400 | 11.2% |
| Acier pour cavité et noyau | 1,2767, environ 85 kg, traitement thermique compris | 1,150 | 5.3% |
| Canal chaud | Obturateur à deux gouttes, marque française | 2,600 | 12.1% |
| Fraisage CNC d'ébauche et de finition | 150 h à 28 $/h | 4,200 | 19.5% |
| EDM, plomb et fil métallique | 85 h à 32 $/h | 2,720 | 12.7% |
| Meulage, ajustage, travail sur l'établi | 110 h à 26 $/h | 2,860 | 13.3% |
| Polissage conforme à la norme SPI B-1 | 55 h à 24 $/h | 1,320 | 6.1% |
| Texture, sous-traitée | Deux étapes : décapage sur toute la surface et nouvelle attaque chimique | 650 | 3.0% |
| Tuyauterie et raccords de refroidissement | Collecteur, flexibles, joints toriques | 420 | 2.0% |
| Essai T1, résine, moment de la mise sous presse | Une journée sur une machine de 250 tonnes | 700 | 3.3% |
| Rapport de MMT, documentation, mise en caisse | — | 380 | 1.8% |
| Total | 21,500 | 100% |
Analysez la répartition : l'usinage, l'électroérosion et le travail d'atelier représentent 45,5 % ; l'acier, 5,3 % ; la conception, 9,8 %, et c'est le seul poste qui permet de réduire le temps de travail dans tous les autres. Un acheteur qui négocie une qualité d'acier inférieure pour économiser 400 $ n'a résolu que 2 % du problème et a probablement réduit de moitié la durée de vie de l'outil.
Voici maintenant la partie que la plupart des devis ne mentionnent jamais. Même outil, 2 cavités, cycle de 30 secondes, coût de conversion de 0,22 $ par pièce (machine et main-d'œuvre à 34 $/h pour un rendement de 240 pièces/h, plus l'ABS à 2,10 $/kg × 38 g).
| Volume annuel (exemplaires) | Vaccinations obligatoires | Coût de l'outil par pièce | Coût de l'outil par pièce | Conversion par pièce | Part des outils dans le coût unitaire |
|---|---|---|---|---|---|
| 10,000 | 5,000 | $4.30 | $2.15 | $0.22 | 91% |
| 100,000 | 50,000 | $0.43 | $0.215 | $0.22 | 49% |
| 500,000 | 250,000 | $0.086 | $0.043 | $0.22 | 16% |
Ce tableau redéfinit la dynamique des négociations d'achat. À partir de 10 000 pièces, le coût de l'outillage représente 91 % du coût unitaire ; la stratégie à adopter consiste alors à réduire au minimum les dépenses liées à l'outillage — qu'il s'agisse d'aluminium ou de P20 —, en acceptant une durée de vie plus courte. À 500 000 pièces, le moule représente 16 % du coût unitaire et la bonne stratégie consiste à surdimensionner les spécifications : un acier de meilleure qualité, un insert de cavité de rechange, le revêtement — car un arrêt de production de deux semaines coûte plus cher que toutes les améliorations combinées. L’erreur courante consiste à appliquer la stratégie des 10 000 pièces à un programme de 500 000 pièces, sous prétexte que le premier lot est modeste. Achetez l’outil en fonction du programme.
Pourquoi le cumul des tolérances détermine-t-il la conception avant la première découpe ?
À l'étape 2, le résultat est déjà en grande partie déterminé, et ce n'est pas la machine-outil qui est déterminante, mais bien la présence ou non d'un système de repères sur le dessin. Un fichier STEP définit la géométrie. Il ne définit pas le repère principal, ni les cotes critiques, ni la répartition du budget de tolérance entre l'outil et le processus.
Compensation du retrait. Les dimensions de la cavité sont surdimensionnées en fonction du taux de retrait de la résine, qui varie en fonction de l'épaisseur de paroi, du sens d'écoulement et de l'emplacement de l'entrée de matière. Si vous modifiez l'épaisseur de paroi après la découpe, la compensation sera erronée partout, et pas seulement au niveau de la partie modifiée. C'est pourquoi une modification, même minime, de l'épaisseur de paroi n'est jamais anodine ; la relation entre l'épaisseur de paroi, le cycle et la tolérance est abordée dans notre article consacré à épaisseur de paroi et coût de la pièce.
Ligne de joint et vannes d'arrêt. La position de séparation détermine l'orientation de l'éjection, la disposition des éjecteurs et, souvent, les dimensions de la base du moule. La modifier après la porte d'injection n° 1 implique généralement la mise en place d'un nouveau bloc de noyau. Les angles de fermeture inférieurs à environ 3° entraînent des fuites sur les surfaces texturées.
Les coupes en contre-dépouille et les mouvements latéraux. Chaque coulisseau ou élévateur ajoute un mécanisme, une surface d'usure et un mode de défaillance. Les prendre en compte dès le début revient peu cher ; en ajouter un une fois la cavité usinée implique de refaire cette partie, selon les calculs présentés dans notre guide consacré à prix inférieurs à ceux du marché, conception et coût.
La règle : aucune découpe d’acier pour pièces creuses ne doit être effectuée tant que le plan en 2D ne comporte pas de points de référence, de classes de tolérance et d’une liste des CTQ clairement indiquée. Si un fournisseur commence la découpe en se basant uniquement sur le fichier STEP sous prétexte que " le plan suivra ", ce plan ne sera fourni qu’après le premier désaccord concernant la conception prévue de la pièce. Quant aux éléments qui doivent figurer sur ce plan, notre Guide des principes fondamentaux de la conception de moules C'est ce que nous remettons aux nouveaux ingénieurs.
Comment mener un essai de phase I qui permette réellement de tirer des conclusions ?
Le T1 correspond à la première pièce réelle produite par un outil réel sur une presse réelle, et c’est le moment où tout le monde se montre indulgent : les pièces sont à peu près conformes, le client est présent dans la salle, et la pression pour déclarer que c’est " suffisamment bon " est énorme. C’est précisément pour cette raison que les critères doivent être convenus par écrit avant l’essai, plutôt que d’être inventés au cours de celui-ci. Les seuils s’appliquent à une résine de base non chargée ; les résines chargées assouplissent les fourchettes de poids et de dimensions, mais jamais les exigences de performance.
| Critère | Comment mesurer | Seuil d'acceptation | Déclencheur de rejet et de nouveau procès |
|---|---|---|---|
| Stabilité du poids des plombs | 30 tirs après une série de 20, précision de 0,1 g | ±0,3 % de la moyenne | Toute dérive monotone ou tout écart supérieur à 0,5 % |
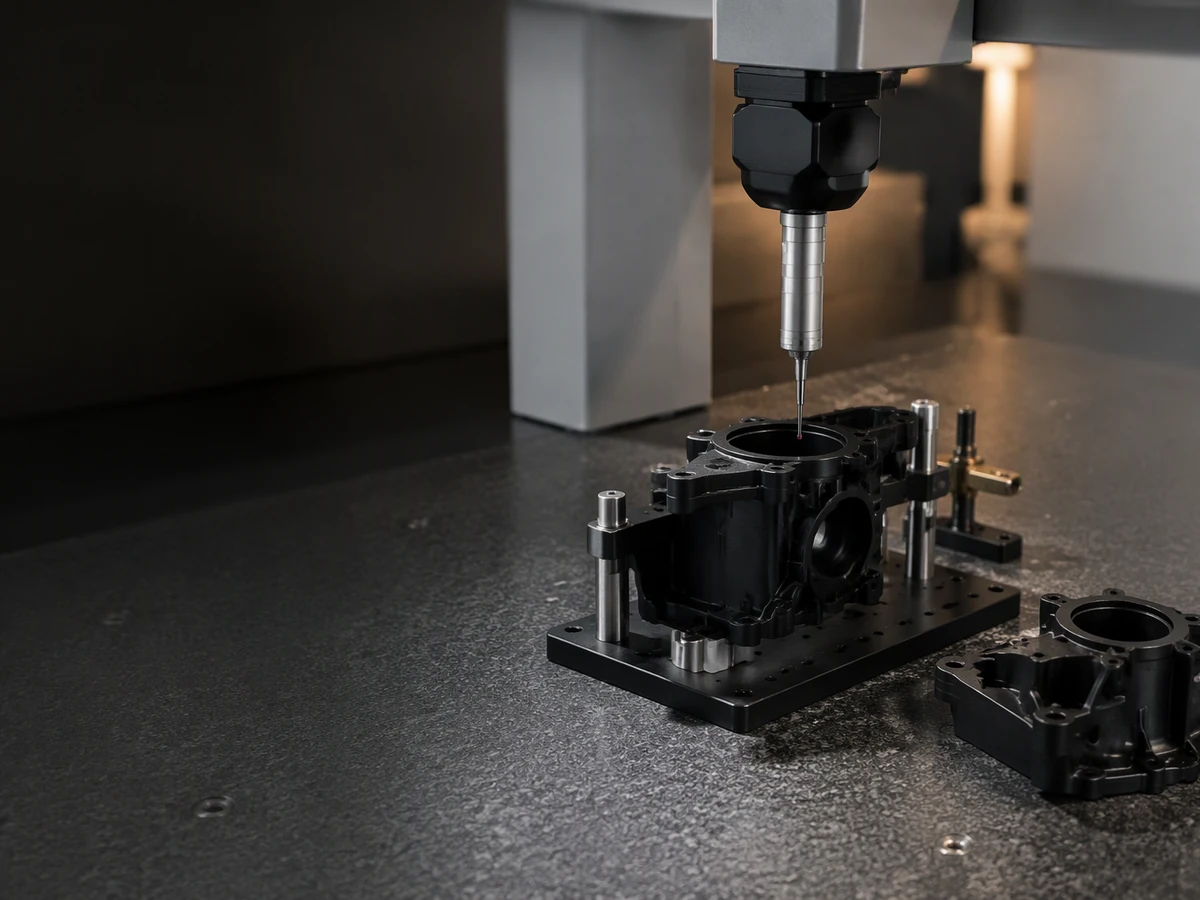
| Capacité dimensionnelle | CMM, 30 pièces, 5 par cavité, cavités numérotées | Cpk ≥ 1,33, chaque CTQ présentant une marge ≥ 20 % | Tout CTQ en défaut, ou marge inférieure à 10 % |
| Durée du cycle | Trois séances de course de 20 minutes à un rythme constant | Dans une fourchette de ±15 % par rapport au cycle indiqué | Dépassement lié à la limitation du refroidissement supérieur à 20 % |
| Balance à cavitation | Pesez chaque alvéole séparément sur une série de 20 essais | Écart entre les cavités ≤ 2 % | Écart supérieur à 3 %, ou une cavité présentant une différence visuelle |
| État de la vanne et de l'évent | Contrôle visuel et au microscope à grossissement 10× au niveau de la vanne, du dernier remplissage et des évents | Pas de jet, de rougeur ni d'écartement ; vestige visible sur le dessin | Écartement au niveau de la vanne, ou traces de brûlure au niveau de l'évent |
| Flash et ligne de joint | Jauge d'épaisseur et comparateur sur les surfaces d'accouplement | Flash ≤ 0,05 mm | Flash visible à l'œil nu sur un visage maquillé |
| Résistant aux évasions | Série de petites doses avec un taux de remplissage ramené à 95 % | Le remplissage s'effectue sans pièges à gaz | Présence de résidus ou phénomène de « diesel » lors du dernier plein |
| Correspondance esthétique | Comparaison des plaques sous un éclairage D65 | Réglez la distance de visionnage convenue | Écart nécessitant un polissage manuel sur certaines pièces |
La règle qui doit l'accompagner : La validation T1 fige la version définitive de la conception. Une fois cette signature apposée, aucun élément en acier ne peut être modifié sans un ordre de modification écrit précisant le coût et les délais, et approuvé avant le début des travaux. Les instructions verbales données lors de l’essai — " il suffit d’enlever 0,1 de la nervure " — constituent la source la plus courante de retards non facturés et de litiges quant à la prise en charge des frais.
Comment est calculé le prix d'un ECO tardif, et pourquoi l'acier de la cavité ne peut-il pas être révisé comme un prototype ?
Une modification de dernière minute ne constitue pas une révision de conception. Sur un prototype, vous réimprimez le fichier ; sur un moule, vous ne pouvez qu’enlever du métal. Tout ce qui doit être ajouté — un bossage plus épais, une nervure plus profonde, une ligne de fermeture corrigée — nécessite un soudage, et le soudage dans une cavité polie ou texturée laisse une zone affectée par la chaleur, de dureté inférieure, ainsi qu’une ligne de soudure que le polissage ne peut effacer. À une dureté comprise entre 48 et 52 HRC, il est tout à fait impossible de fraiser la correction ; il faut alors recourir à l’électroérosion à fil ou à l’électroérosion par étincelage, ce qui implique l’utilisation d’électrodes et prend plusieurs jours.
Hypothèses : insert central de 1,2767, dureté de 40 HRC, finition SPI B-1, surface texturée de 90 cm² ; la modification consiste en un renflement passant de 8,0 à 8,4 mm, ainsi qu'une paroi locale passant de 1,8 à 2,2 mm.
| Élément ECO | Base | Coût (USD) |
|---|---|---|
| Mise à jour concernant l'ingénierie et les plans | 12 h à 45 $/h | 540 |
| Soudage de finition et fraisage dur | 16 h à 38 $/h | 608 |
| Nouvelle électrode et retouche par électroérosion | 10 h à 32 $/h | 320 |
| Polissez à nouveau la zone concernée | 12 h à 30 $/h | 360 |
| Refonte de la texture, décapage complet et nouvelle gravure | Impossible à corriger | 650 |
| Nouveau procès et inspection | 1 jour plus CMM | 700 |
| Total | 3,178 | |
| Incidence sur le calendrier | 8 à 11 jours ouvrables |
Notez ce qui prédomine : ce n’est pas le changement, mais la restauration de la surface. La texture représente 20 % du coût, car la texturation s’applique de manière binaire sur une face donnée — une retouche se remarque. Notez également ce qui est absent : la compensation de retrait. Une modification de l’épaisseur de paroi de 1,8 à 2,2 mm modifie le retrait local ; la zone corrigée est donc compensée pour une paroi pour laquelle le reste de la cavité n’a pas été usiné. En pratique, cela est absorbé par la marge de tolérance — ce qui explique précisément pourquoi la liste de contrôle T1 exige une marge de 20 % plutôt qu’une " tolérance intérieure ".
La solution structurelle consiste à recourir à la stratégie des inserts. Les inserts de cavité remplaçables coûtent 15 à 25 % plus cher à l'achat, mais permettent de transformer une opération de soudure et de remise en état de 3 178 $ en un insert de 1 450 $ installé en cinq jours, la pièce d'origine étant conservée comme solution de secours. Si votre programme présente un risque de révision au cours de la première année — ce qui est le cas pour la plupart —, financez les inserts dès la phase 1.
Qu'est-ce qui ne devrait jamais figurer sur votre bon de commande ?
Certaines décisions d'achat ne sont pas négociables, et leurs défaillances sont prévisibles.
- De l'aluminium vendu comme de l'acier, ou des outillages de pré-production vendus comme des outillages de série. Demandez le certificat d'usine et les mesures de dureté en trois points. " Notre ingénieur le confirme " signifie que vous achetez une promesse.
- L'aluminium à partir d'environ 30 000 pièces. Le calcul de reconstruction ci-dessus correspond au cas normal, et non au pire des cas.
- Une source unique, sans transfert de plans. Sans les plans 2D conformes à l'exécution, les données 3D, les données relatives aux électrodes, le schéma de câblage du canal chaud et le schéma du circuit d'eau au moment du paiement final, vous ne possédez pas un outil : vous possédez une dépendance.
- " Conception gratuite " sans rapport DFM. La conception gratuite est comprise dans le prix de l'outil, et l'absence de DFM signifie que les défauts apparaissent lors de la première production (T1), alors que l'acier a déjà été découpé.
- Aucun critère d'acceptation. "La " bonne qualité » ne constitue pas une spécification. Veuillez joindre la liste de contrôle T1 et la liste des CTQ en annexe.
- Un acompte de 100 %. Les étapes clés constituent votre seul moyen de pression pour garantir le respect des étapes de contrôle — généralement 30 % à la commande, 30 % à la mise à disposition des matériaux, 30 % à la réception T1 et 10 % à la remise.
- Aucune pièce d'usure de rechange. Des goupilles, des ressorts, des joints toriques, un insert de cavité vierge et un thermocouple coûtent quelques centaines de dollars et permettent d'éliminer les temps d'arrêt les plus courants.
- Le devis le plus bas lorsque le contenu des devis diffère. Au-delà d'un écart de 20 %, effectuez une comparaison ligne par ligne avec le tableau des coûts en douze lignes. L'écart provient presque toujours de l'essai, de la texture, du circuit chaud ou des mesures sur machine à coordonner (CMM) — c'est-à-dire des éléments dont l'ajout ultérieur est le plus coûteux. La même rigueur s'applique à l'ensemble d'un marché ; notre guide sur achat de moules d'injection en Chine contient le tableau comparatif.
Quels éléments doivent figurer par écrit avant que la première découpe ne soit effectuée ?
Neuf documents. Si un fournisseur n'est pas en mesure de les fournir, la procédure se poursuit de mémoire.
- Dessin de pièce en 2D avec un référentiel, des classes de tolérance et une liste des CTQ clairement indiquée — et non pas uniquement un fichier STEP.
- Fiche technique de l'outil: cavitation, nuance d'acier par plaque avec dureté, norme et dimensions de la base du moule, type de canal d'injection, système d'éjection, nombre de coulisseaux, durée de vie prévue en nombre de coups.
- Rapport DFM chaque dossier étant clôturé par une résolution formelle.
- Plan de conception du moule signé à la porte n° 1, y compris le schéma de refroidissement et le système de distribution.
- Horaires d'ouverture des portes en distinguant les jours de travail des jours de décision, avec un responsable par étape.
- Annexe relative à l'acceptation contenant la liste de contrôle T1 et les exigences du CMM.
- Clause relative au contrôle des modifications: tout devis établi par écrit avant le début des travaux, comprenant une grille tarifaire pour les travaux d'ingénierie, d'usinage, d'électroérosion et de polissage.
- Clause relative à la propriété intellectuelle et au transfert de données: les plans complets et les données relatives aux électrodes seront communiqués lors du paiement final.
- Conditions de garantie: généralement 12 mois ou un nombre défini de cycles de moulage, couvrant les défauts imputables à l'équipement et excluant les pièces d'usure, les erreurs de réglage des processus et la résine abrasive non conforme aux spécifications.
C'est là toute la différence entre un achat et un projet. Cela tient en quatre pages, rien de tout cela n'a d'inhabituel — mais un magasin qui refuse de le signer vous donne une indication utile sur les quatorze prochaines semaines.
Si vous souhaitez que cette structure de porte, ces calculs sur l'acier et cette liste de contrôle T1 soient appliqués à votre propre pièce, envoyez-nous le fichier 3D et le volume annuel ; nous vous transmettrons alors un devis détaillé par porte plutôt qu'un simple chiffre. Vous pouvez découvrir comment nous définissons le périmètre des projets sur notre Page consacrée aux outils de moulage par injection.
WhatsApp/téléphone : +86 156 0682 1288, e-mail : [email protected]
FAQ
Combien de temps dure le processus de fabrication des moules, de la commande aux premiers échantillons ?
Les outils en aluminium constituent-ils parfois le bon choix ?
Pourquoi ne peut-on pas simplement réusiner la cavité d'un moule lorsque la conception de la pièce change ?
Que dois-je vérifier sur les premiers échantillons d'essai ?
Est-ce que je deviens propriétaire des plans du moule si je paie le coût de l'outillage ?
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean