 Français



La plupart des usines n'échouent pas dans le dépannage des défauts de moulage par injection parce qu'elles sont à court de solutions. Elles échouent parce qu'elles appliquent les bonnes solutions dans le mauvais ordre, à des variables qui s'influencent mutuellement, puis crient victoire après avoir obtenu quatre pièces conformes.
Il s'agit d'un problème de séquence, et non d'un problème de connaissances. Notre propre recueil de seize défauts courants liés au moulage par injection Ce document présente déjà les paires « cause-solution », et des analyses approfondies sont consacrées aux défauts de remplissage, aux marques d'affaissement, au gauchissement, aux stries argentées, aux projections et au brillant. Reprendre ces listes ne ferait que faire double emploi avec nos propres pages. Ce qu’aucune liste de défauts ne peut faire, c’est vous indiquer comment réagir lorsque trois de ces défauts apparaissent simultanément sur une même pièce, ce qui est la situation habituelle dans un atelier.
Cet article aborde donc un niveau supérieur : l’ordre dans lequel traiter les symptômes, la méthode permettant d’attribuer un défaut à l’un des quatre systèmes, les raisons pour lesquelles une correction engendre un autre défaut, la manière de valider une correction plutôt que de la dissimuler, la façon d’envisager le processus comme une perspective plutôt que comme un point isolé, et le calcul permettant de déterminer à quel moment le réglage coûte plus cher que la découpe de l’acier. Rien de ce qui suit ne réexplique ce qu’est une marque d’enfoncement.
Quel est l'ordre de triage approprié pour le dépannage des défauts liés au moulage par injection ?
Ce classement ne repose ni sur la gravité du problème, ni sur le degré de gêne que ce défaut cause au client. Il repose sur le coût de l'erreur et sur la possibilité ou non de corriger celle-ci.
Premièrement : l'état de la matière. Séchage, taux de rebroyage, changement de lot, support du mélange-maître. La vérification ne coûte presque rien, la réponse est binaire, et une erreur rend toutes les expériences en aval inutiles. Une résine présentant une humidité de 0,15 % au lieu de 0,02 % produit des stries argentées qui résistent à tous les changements de température et de vitesse que vous leur imposez, et vous passerez deux jours à conclure que le moule présente un problème d'aération. Séchez d'abord, enregistrez le point de rosée et ne modifiez pas le point de consigne tant que la trémie n'a pas été validée.
Deuxièmement : les limites de la fenêtre. Effectuez une série de moulages à faible remplissage — remplissez délibérément la pièce à 60, 70, 80, 90 et 95 % — et observez où s'arrête le front d'écoulement et si les cavités se remplissent uniformément. Cela vous permet de déterminer si la buse d’injection est équilibrée, si le canal d’alimentation prive une cavité de matière et où se situe réellement le dernier point de remplissage. Presque tous les diagnostics esthétiques reposent sur la connaissance de ce point, et presque personne ne le vérifie avant de modifier la température du moule.
Troisièmement : tout ce qui concerne le fonctionnement ou les dimensions. Planéité, ajustement, épaisseur de paroi, déformation due à l'éjection. Ces aspects doivent être réglés avant de s'attaquer aux problèmes esthétiques, car les leviers qui permettent de corriger ces derniers modifient tous les paramètres dimensionnels. Augmenter la température du moule pour éliminer une marque d'écoulement modifie le retrait ; ajouter de la pression pour combler une marque d'affaissement altère la planéité. Si vous corrigez d'abord les problèmes esthétiques, vous devrez revenir deux fois sur le réglage des dimensions.
Quatrièmement : les produits cosmétiques. Brillance, stries, traces d'écoulement, coloration au niveau de la porte d'injection, visibilité de la ligne de soudure. C'est à cette étape que l'on consacre le plus d'heures de mise au point, alors que c'est généralement celle qui représente le moindre investissement financier, à moins que la pièce ne soit une surface A visible.
Le tableau ci-dessous correspond à la version que nous afficherions sur la machine. La colonne de droite est honnête : la majeure partie de ce temps n'est pas consacrée au diagnostic, mais au séchage et à la stabilisation thermique.
| Catégorie de symptômes | Vérifiez d'abord les points suivants, dans cet ordre | La seule mesure qui permet de distinguer | Durée habituelle |
|---|---|---|---|
| Par intermittence, variable d'un lot à l'autre, aggravation après un arrêt pendant le week-end | Matériau et séchage | Point de rosée à la sortie du sécheur et taux d'humidité des granulés au niveau de l'alimentation de la trémie, et non au niveau du sac de résine | 2 à 4 h, principalement pour le séchage |
| Remplissage incomplet au même endroit, à chaque injection | Équilibre de remplissage : vanne, canal, évent | Poids de la charge au moment du transfert par rapport à une charge délibérément remplie à 100 % | 1 à 2 h |
| Les dimensions varient au cours de la poste, ou une cavité présente toujours un décalage | Stabilité de la température du moule et refroidissement | Température de surface de la cavité en six à huit points fixes, pour chaque circuit, en régime permanent | 3 à 5 h |
| Déformation récurrente sur une pièce plate dont les dimensions sont correctes au moment de l'éjection | Profil du bloc et éjection, puis schéma de refroidissement | Comparaison des dimensions au moment de l'éjection et 24 heures plus tard, cavité par cavité | 4 à 8 h |
| Changement purement esthétique, dimensions conformes aux spécifications | Débit de la vanne, de l'évent et de remplissage | Temps de remplissage au moment où le défaut apparaît, plus le temps de gel de la porte | 4 à 8 h |
| Des traces de brûlure, de diesel ou des zones ternes au dernier point à remplir | Se défouler | La profondeur de la cavité et la position de la combustion par rapport au dernier remplissage | environ 1 jour |
| Le même défaut apparaît sur toutes les machines qui utilisent ce moule | Conception du moule, puis conception de la pièce | Changement de moule : installez l'outil sur une machine dont le bon fonctionnement est avéré et vérifiez si le défaut persiste | 1 à 3 jours |
| Présent dès le premier procès, jamais absent | Conception de pièces | Carte de l'épaisseur de paroi par rapport à la valeur nominale, et position de la buse par rapport à la section la plus épaisse | 1 à 3 jours |
Notez la mesure de référence avant de modifier quoi que ce soit : le chiffre que vous n'avez pas noté est celui qui fera l'objet d'une discussion la semaine prochaine.
Comment déterminer si le défaut est dû au matériau, à la machine, au moule ou à la conception de la pièce ?
Chaque défaut se situe dans l'un des quatre systèmes, et le jeu consiste à déterminer à quel système il appartient. La méthode la plus rapide consiste à faire en sorte que le défaut se propage, ou ne se propage pas, via l'un de ces quatre systèmes.
Changez de machine, pas de paramètres. Si le défaut suit le moule lorsqu'il est transféré sur une autre machine avec les mêmes réglages nominaux, il provient soit de l'outil, soit de la pièce. S'il reste sur la machine, le problème vient de celle-ci : usure du cylindre, fuite du clapet anti-retour, bande chauffante défaillante, amortissement irrégulier. Un clapet anti-retour présentant une fuite de 3 mm de plus qu’au trimestre dernier entraîne des injections insuffisantes et des marques d’affaissement qu’aucune pression ne peut corriger, et sa dégradation est suffisamment lente pour que personne ne s’en doute.
Remplacez le lot de matière. Même moule, même machine, lot différent ou pourcentage de matière broyée différent. Si le défaut change d'endroit, vous devez rechercher la cause dans le séchage, la contamination, le poids moléculaire ou la dispersion de la charge. C'est l'expérience la moins coûteuse de l'usine, mais c'est aussi celle qui est le plus souvent négligée, car la matière " est la même que d'habitude ".
Lisez la courbe de pression, et non le tableau de bord. La pression maximale au moment du transfert, la pression au moment du blocage de la vanne et la forme de la courbe de la cavité permettent de distinguer le cas où " le matériau ne parvient pas à atteindre cet endroit " de celui où " le matériau y parvient, puis se rétracte ". Une cavité dont la pression monte tardivement et diminue rapidement présente un problème de gel de la buse. Une cavité dont la pression monte rapidement et se maintient présente un problème de tassement. Une cavité qui n’atteint jamais la pression cible présente une restriction de remplissage.
Une série de tests « short-shot » permet d'affiner l'attribution plus efficacement que n'importe quel autre test pris isolément, c'est pourquoi notre diagnostic rapide considère cela comme une mesure plutôt que comme un défaut. Vous ne cherchez pas à réaliser un tir trop court. Vous utilisez une pièce volontairement incomplète pour visualiser le flux.
Pourquoi le fait de corriger un défaut semble-t-il toujours en créer un autre ?
Car vous ne corrigez pas un défaut. Vous déplacez un point à l'intérieur d'un cadre, et ce cadre est entouré de parois de tous les côtés. Chaque paroi correspond à un défaut différent. Tout l'art ne consiste pas à savoir dans quelle direction se déplacer, mais à savoir contre quelle paroi vous êtes sur le point de vous heurter.
Une liste de défauts est un ensemble de paires cause-effet indépendantes. Un processus de moulage est un système couplé, dans lequel chaque paramètre influe sur au moins trois résultats. En augmentant la température de fusion, vous améliorez la fluidité, la brillance et la résistance de la ligne de soudure, tout en augmentant le retrait dans les sections épaisses, en prolongeant le refroidissement et — en présence d’humidité ou d’un additif sensible au cisaillement — en transformant un problème esthétique en un problème de stries argentées. Notre Guide des quatre facteurs « Silver Streak » Cela s'explique par le fait que ce type de transaction est très souvent interprété à tort comme un échec à se défouler.
| Ajustement que vous êtes tenté d'effectuer | Ce qu'il améliore de manière fiable | Ce que cela provoque généralement | Remarque sincère |
|---|---|---|---|
| Augmenter la température de fusion | Brillance, résistance de la ligne de soudure, formation de jets, injection insuffisante | Apparition de stries argentées en cas de sensibilité à l'humidité ou au cisaillement ; retrait plus important dans les sections épaisses ; refroidissement plus long ; bavures au niveau de la ligne de joint | Le levier le plus utilisé de l'usine. En général, il permet de gagner 5 à 10 °C de marge avant de commencer à vous faire perdre de la puissance. |
| Augmenter la pression d'injection ou la pression de crête | Tir court, la balle s'enfonce au niveau de la porte, remplissage incomplet | Flash, contraintes résiduelles plus élevées et déformation plus importante, usure plus rapide du moule, déformation due à l'éjection | La pression déplace la matière ; elle ne transforme pas un orifice trop petit en un orifice suffisamment grand. |
| Remplissez plus rapidement | Brillance, traces d'écoulement, position de la ligne de soudure, remplissage des parois minces | Projections au niveau de la buse, inclusion d'air et brûlure lors du dernier remplissage, demande de compression plus élevée, stries dues au cisaillement | La vitesse et la ventilation constituent un seul et même choix, et non deux. Lisez le diagnostic du système d'injection avant d'accroître sa visibilité |
| Un sac à dos plus long ou plus haut | Marques d'affaissement, vides internes, aspect esthétique au niveau de la porte d'injection | Déformation, excès de matière près de la buse, bavures, marques de contrainte dues à l'éjection, cycle plus long | C'est généralement la solution d'origine la moins coûteuse, mais aussi celle où l'on risque le plus d'en faire trop. Tenez compte du profil du pack, et pas uniquement de sa pression. |
| Augmentez la température du moule | Brillance, aspect de la ligne de soudure, traces d'écoulement, parfois des contraintes résiduelles | Un cycle plus long, un retrait accru des résines semi-cristallines, un risque d'adhérence et un affaissement plus important dans les sections épaisses | Les coûts évoluent de manière linéaire au fil du cycle. Vérifiez le cycle que vous avez indiqué avant de vous y lancer. |
| Temps de refroidissement plus long | Déformation, distorsion due à l'éjection, stabilité dimensionnelle | Durée du cycle et coût — rien d’autre | Le seul moyen qui ne présente aucun effet secondaire indésirable, et c'est précisément pour cette raison que personne ne veut le financer |
| Une meilleure homogénéité de la température dans le moule, et non une température plus élevée | Déformation, écart dimensionnel entre les cavités, variation de brillance | Rien, mais cela implique l'achat de déflecteurs, de diffuseurs ou d'un nouveau circuit | C'est le seul changement qui s'avère presque toujours juste. Le refroidissement différentiel est la cause la plus souvent non diagnostiquée de déformation des grandes pièces plates |
Avant de tourner un bouton, déterminez quel mur vous pouvez vous permettre d’endommager. Un revêtement visible soumis à des exigences strictes en matière de planéité ne permet pas d’obtenir un aspect brillant au détriment de la température du moule, car cela se ferait au détriment de la planéité.
Il existe un effet de second ordre qui piège même les professionnels expérimentés. Un remplissage plus rapide et une température de fusion plus élevée améliorent tous deux la brillance, mais, combinés, ils augmentent suffisamment l’échauffement par cisaillement au niveau de la buse pour brûler une résine sensible au cisaillement — un défaut qu’aucun de ces deux facteurs n’aurait provoqué à lui seul. C’est là l’argument en faveur de la discipline consistant à ne modifier qu’une seule variable à la fois, mais aussi sa limite : elle ne permet pas de détecter les interactions, ce qui vous conduit dans une impasse et met fin à l’analyse.
Comment modifier une variable à la fois sans y passer trois jours ?
La méthode « une variable à la fois » est une approche rigoureuse, mais s'avère désastreuse sur le plan économique si vous l'appliquez naïvement, car une machine comporte trois constantes de temps et la plupart des gens passent leur journée à s'attarder sur la plus lente d'entre elles.
Classez les leviers en fonction du temps que met la machine à oublier la dernière modification :
- Immédiatement, une à trois doses. Position de transfert, pression de compression, durée de compression, profil de vitesse d'injection, vitesse d'éjection. Modifiez les paramètres, effectuez deux essais, puis évaluez les dix suivants.
- Cuisson à la vapeur, 20 à 45 minutes. Température de fusion, zones de la buse et du canal chaud, température du moule. La valeur affichée ne correspond pas à la température dans la cavité ; sur un moule de grande taille, il faut compter entre 20 et 40 minutes pour qu’un écart de 10 °C atteigne l’état stationnaire, et ce délai est encore plus long sur un circuit à canaux chauds doté d’un collecteur de grande taille. Modifier la température du moule et évaluer le résultat au bout de cinq minutes est la manière la plus courante de tirer une conclusion erronée dans ce domaine.
- État de la matière : 2 à 4 heures. Le séchage, ainsi que tout changement de lot ou de taux de rebroyage. Ce n'est pas un paramètre que vous pouvez ajuster au cours d'une même équipe.
Commencez donc par stabiliser l’état thermique à son niveau nominal, puis exploitez tous les leviers immédiats dans cet état stabilisé. Ce n’est que lorsque les leviers rapides sont épuisés que vous payez le « prix » de 30 minutes lié à un changement thermique. Procéder autrement — changement thermique, analyse rapide, nouveau changement thermique —, c’est ainsi qu’une journée s’écoule sans que l’on ait rien appris.
Trois règles garantissent l'intégrité de l'expérience. Deux coups, puis dix : deux pour effacer l'état précédent, dix consécutifs pour évaluer, ce qui, sur un cycle de 30 secondes, prend six minutes. Dans un sens, puis au-delà de la valeur nominale : augmentez la valeur, puis diminuez-la jusqu’à passer en dessous de la valeur nominale, avant d’essayer une autre variable. L’absence de réponse dans l’une ou l’autre direction signifie que le défaut n’est pas sensible à cette variable, et que vous l’avez éliminée. Une réponse dans un seul sens, la pièce tombant en panne avant que le défaut ne disparaisse, signifie que vous avez rencontré un obstacle — et ces obstacles constituent la matière première de la carte des fenêtres. Méfiez-vous de la deuxième modification : Si vous devez effectuer deux modifications simultanées avant de constater la moindre amélioration, vous n'êtes pas à la source du problème, mais au bord de la fenêtre. Accumuler les points de consigne jusqu'à ce que la pièce semble acceptable aboutit à un processus qui ne résistera pas à un changement de lot, à un déplacement de machine ou à deux semaines de congés.
Conservez également le journal : numéro de test, variable, ancienne valeur, nouvelle valeur, observation, conclusion. Le quatrième jour consacré à un défaut tenace consiste toujours en un test de mémoire, et la réponse se trouve généralement dans une expérience que vous avez réalisée le premier jour et que vous avez oubliée.
Comment prouvez-vous que vous avez réellement résolu le problème ?
Le fait d'avoir quatre pièces conformes ne constitue pas une solution. Une solution, c'est un taux de défauts qui reste constant d'une cavité à l'autre, d'une équipe à l'autre, d'un lot à l'autre et malgré des perturbations mineures.
| Justificatifs requis | Taille de l'échantillon | Ce que vous enregistrez | Limite de passage, typique |
|---|---|---|---|
| Le défaut a disparu, mais n'a pas été résolu | 30 injections consécutives, sans retouche de l'opérateur, toutes les cavités | Décision « acceptable/inacceptable » concernant un échantillon de limite photographié sous un éclairage fixe | Aucun rebut sur 30, et la pièce obtenue au 30e tir est identique à celle du 1er tir |
| Ce processus est reproductible | 50 tirs, de préférence répartis en trois séries sur deux équipes de travail | Poids de la coulée, coussin, position de transfert, pression maximale, durée du cycle | Écart-type du poids des billes ≤ 0,3 à 0,5 % du poids des billes ; jeu ± 0,5 mm ; cycle ± 1 % |
| L'état thermique est stable | Une heure à régime stable avant toute collecte de données | Température de surface de la cavité en des points fixes, à chaque cycle | ±2 °C dans toute la cavité, ±3 °C d'un circuit à l'autre |
| La correction est conservée après la fermeture de la fenêtre | Réexécutez l'opération à une valeur nominale de ±10 % de la valeur que vous avez modifiée | Même niveau de défaut aux deux extrémités | Aucun retour pour défaut n'est accepté, que ce soit d'un côté ou de l'autre |
| La correction est conservée en production | Au bout de deux semaines et de 20 000 à 50 000 tirs | Profondeur des évents, état de la trappe, usure du coulisseau, traces d'éjecteur | La profondeur de la ventilation reste conforme aux spécifications ; aucun nouveau défaut de remplissage n'a été constaté au niveau du dernier point de remplissage précédent. |
La quatrième ligne distingue la correction de la dissimulation, et presque personne ne l'applique. Prenez le nouveau réglage — la température du moule que vous avez augmentée, le garnissage que vous avez ajouté — et modifiez-le de 10 % dans un sens ou dans l'autre. Si le défaut réapparaît à la valeur nominale moins 10 %, cela signifie que vous n’avez pas corrigé la cause ; vous avez simplement gagné de la marge avec un réglage qui n’en avait plus, et le processus échouera sur la prochaine machine, dans la prochaine cavité ou sur le prochain lot.
Signes indiquant qu’une " correction " n’est en réalité qu’une mesure de confinement : le défaut ne disparaît que lorsque l’opérateur effectue une opération supplémentaire à son poste de travail ; le cycle dépasse de 8 secondes la norme indiquée et personne n’a réévalué le prix de la pièce ; cela nécessite une machine, un opérateur ou une équipe spécifique ; cela ne fonctionne qu’avec un contrôle à 100 % ; le défaut s’est déplacé plutôt que d’avoir disparu ; ou le processus se situe au-dessus d’environ 85 % de la limite de la machine.
À quoi ressemble concrètement la fenêtre de processus, et quel CpK devriez-vous exiger ?
La plupart des fiches de procédé indiquent une valeur ponctuelle : température de fusion 240 °C, température du moule 60 °C, pression de compactage 45 MPa. Une valeur ponctuelle n'a pas de marge de tolérance, or c'est cette marge qui permet de déterminer si le procédé permettra encore de fabriquer cette pièce dans six mois.
La « fenêtre » correspond à la zone dans laquelle la pièce répond simultanément à toutes les exigences. Elle présente une forme délimitée par un défaut différent sur chaque face : une injection insuffisante d’un côté, une bavure de l’autre, un affaissement sur une troisième face et un gauchissement sur la quatrième. Une fenêtre de 15 °C en température de fusion et de 20 MPa en pression de moulage permet d’absorber des variations importantes. Une fenêtre de 4 °C n’en est pas capable, et aucune compétence de l’opérateur ne pourra y remédier.
Une carte pratique prend environ une demi-journée : trois niveaux de température du moule, quatre niveaux de pression du pack, cinq injections par cellule, résultat « réussi » ou « échoué » par cellule. Cela représente 60 injections — une demi-heure de temps machine — auxquelles s'ajoute la stabilisation thermique, ce qui explique pourquoi cela prend une demi-journée. Le résultat est une grille sur laquelle vous pouvez compter les cellules vertes et voir à quelle distance se trouve la cellule rouge la plus proche de votre point de fonctionnement. Si la cellule rouge la plus proche n’est qu’à un pas, vous n’exploitez pas un processus, vous marchez sur la corde raide.
Convertissez ensuite cette fenêtre en capacité. Le Cp décrit la dispersion et permet de déterminer si le processus est capable de produire des pièces conformes. Le Cpk décrit la dispersion ainsi que le centrage et permet de déterminer si le processus est capable de produire ces pièces dans les limites de la tolérance. La dispersion d’une cavité à l’autre caractérise l’outil : si une cavité est à l’origine de la majeure partie de la variation, aucun réglage ne permet d’y remédier, car il s’agit d’un problème de refroidissement ou d’équilibre des canaux d’injection, et donc d’un problème lié à l’acier.
Les seuils d'acceptation habituels sont un Cpk de 1,33 ou supérieur pour les cotes importantes, et de 1,67 ou supérieur pour celles liées à la sécurité ou essentielles à l'assemblage. La valeur diagnostique réside dans les échecs. Un Cpk inférieur à 1,0 sur un nouvel outillage signifie que celui-ci ne peut pas respecter la tolérance, et chaque heure de réglage repousse le moment où il faudra s’entretenir avec l’outilleur. Un Cpk d’environ 1,1 associé à un Cp élevé indique un problème de centrage : solution peu coûteuse, décaler la valeur nominale. Un Cpk de 1,1 avec un Cp de 1,15 correspond à une fenêtre étroite : cela coûte cher et l’outil ne résistera pas à la production.
Dans quels cas un ajustement continu revient-il plus cher qu'une révision du moule ?
C'est ce qui détermine si les deux prochaines semaines seront consacrées à l'ingénierie ou à la fabrication de l'acier, et cette question ne trouve presque jamais de réponse mathématique. Elle devrait pourtant en avoir une, car le calcul est simple et la réponse est généralement dérangeante.
Exemple chiffré, avec indication de toutes les hypothèses. Pièce : boîtier en ABS de 120 g, deux cavités, cycle de 30 secondes sur une presse de 160 tonnes. L'ABS à 2,20 $/kg représente environ 0,26 $ de matière par pièce ; un coût horaire global de la machine de 28 $/h correspond à environ 0,23 $ de temps machine par cycle ; ainsi, une pièce rejetée coûte environ 0,49 $ en matière et en temps machine, hors main-d'œuvre de retouche. Programme : 20 000 pièces par semaine. Situation actuelle après deux semaines de mise au point : 8 % de rebuts, 8 heures de temps machine d’essai et 10 heures d’ingénierie à 45 $/h par semaine. Devis de révision : 6 000 $ pour les travaux sur la porte, l’insert d’aération, la soudure et le repolissage, plus deux à quatre jours d’essais et 10 à 20 jours calendaires.
| Poste budgétaire | Poursuivez le réglage | Révision du moule |
|---|---|---|
| Coût ponctuel | Aucun | Généralement entre 3 000 et 12 000 dollars, y compris en cas de nouveau procès |
| Coût hebdomadaire de la ferraille | 8 % × 20 000 × 0,49 $ ≈ 784 $ | 1,5 % × 20 000 × 0,49 $ ≈ 147 $ |
| Temps d'utilisation hebdomadaire des machines à l'essai | 8 h × 28 $ ≈ 224 $ | aucune après validation |
| Actualités hebdomadaires de l'ingénierie | 10 h × 45 $ ≈ 450 $ | environ 2 h × 45 $ ≈ 90 $ |
| Total hebdomadaire | ≈ 1 458 $ | ≈ 237 $ |
| Économie hebdomadaire grâce à la révision | — | ≈ 1 221 $ |
| Seuil de rentabilité | — | 6 000 $ ÷ 1 221 $ ≈ 5 semaines, soit environ 98 000 pièces |
Le volume de rentabilité est le seul chiffre qui compte. Si le programme restant est inférieur à ce volume, continuez à l'ajuster et limitez-vous aux contrôles ; vous achetez de l'acier que vous ne rentabiliserez jamais. Si le programme est deux à trois fois plus important, revoyez-le, car attendre revient à choisir de perdre de l'argent petit à petit. Si le seuil de rentabilité se situe dans les limites de la commande en cours, revoyez-la dès maintenant et consacrez les semaines d’ajustement ainsi économisées à la qualification de la pièce suivante.
Deux corrections à apporter à la version simpliste. Le coût de mise au point ne se résume pas aux rebuts : ici, le temps consacré à l'ingénierie et aux essais s'élève à 674 dollars par semaine, soit presque autant que les rebuts, et les usines sous-estiment le coût des ingénieurs salariés car celui-ci est invisible. De plus, l’estimation de la révision doit inclure les jours consacrés aux nouveaux essais : une révision de 6 000 dollars qui mobilise deux jours de production sur une ligne produisant 20 000 pièces par semaine représente en réalité une révision de 8 000 dollars.
Il existe une solution intermédiaire qui mérite d’être envisagée : une révision légère. Retirez l’insert, ajoutez un orifice d’aération, polissez à nouveau la surface d’entrée, ajoutez un déflecteur. Ces interventions coûtent entre 10 et 30 % du prix d’une révision complète et prennent trois à cinq jours, tout en résolvant une part surprenante des problèmes esthétiques et de déformation. Notre article sur La conception pour la fabrication (DFM) et les coûts d'outillage cachés liés au contrôle des défauts précise quelles modifications relèvent de cette catégorie peu coûteuse.
À quel moment faut-il cesser d'affiner le réglage et se tourner plutôt vers une modification de la conception de la pièce ?
Arrêtez-vous lorsque le processus exige que la pièce soit autre chose que ce qu’elle est. Le signe révélateur est que vous atteignez une limite, et que cette limite est de nature structurelle plutôt que d’être un point de consigne.
Des éléments déclencheurs concrets, dont deux quelconques devraient mettre fin à la phase de mise au point : la seule façon d’éliminer le défaut consiste à régler la température du moule ou la pression de compactage à des niveaux que le prix proposé ne permet pas de prendre en charge ; la correction nécessite un cycle plus long que celui indiqué dans le devis, de sorte que chaque pièce conforme est vendue à perte ; le défaut réapparaît à chaque position de point d'injection que vous avez essayée, ce qui signifie généralement que le rapport entre la longueur d'écoulement et l'épaisseur de paroi est inadapté au matériau ; vous êtes confronté à une transition de paroi de 3 mm à 1,2 mm qu’aucun profil de remplissage ne parvient à lisser, car le problème réside dans la géométrie de la transition et non dans la vitesse à laquelle vous la franchissez ; ou encore le défaut se situe au niveau d’un bossage ou de la racine d’une nervure où l’épaisseur est 2,5 fois supérieure à la valeur nominale et où chaque profil de remplissage ne fait que déplacer le creux.
Les corrections au niveau de la conception sont généralement moins coûteuses qu'il n'y paraît : rééquilibrer l'épaisseur des parois, ajouter un rayon à une transition, amincir un bossage et ajouter un gousset, rapprocher une entrée de coulée de la partie la plus épaisse. Notre guide sur l'épaisseur de la paroi et son incidence sur la qualité et le coût des pièces C'est la référence que nous communiquons à nos clients précisément dans ce genre de situation.
Un cas mérite d’être mentionné à part : lorsque c’est la configuration de la machine qui constitue la contrainte, et non la pièce. Un circuit chaud présentant des zones déséquilibrées ou un collecteur incapable de maintenir la température génère des défauts qui ressemblent à des problèmes de conception de la pièce et qui se déplacent alors que vous n’avez rien modifié d’autre. Si un moule à circuit chaud présente des défauts spécifiques à certaines cavités, consultez le Guide sur les canaux chauds avant de couper quoi que ce soit.
À quoi ressemble un processus de triage en atelier ?
Six lignes sur une carte à la machine, dans cet ordre. Cela ne remplace pas l'expérience, mais évite les discussions.
- Vérifiez les caractéristiques du matériau : point de rosée, teneur en humidité des granulés, taux de rebroyage, lot.
- Vérifiez que l'équilibre thermique est atteint pendant une heure ; les températures de la cavité sont enregistrées.
- Effectuez une série de tirages courts et marquez le dernier point à remplir.
- Identifiez le symptôme, puis effectuez la mesure de vérification avant de modifier un point de consigne.
- Modifiez une variable dans un sens : deux tirs d'essai, dix tirs de contrôle, notez les résultats.
- Valider la solution : 30 essais, un nouveau test avec une tolérance de ±10 %, deux semaines de production.
Les aspects économiques interviennent après la sixième étape, car il est impossible de chiffrer une solution dont l'efficacité n'a pas encore été prouvée. Tout programme finit par atteindre un stade où la prochaine expérience coûte plus cher que l'acier.
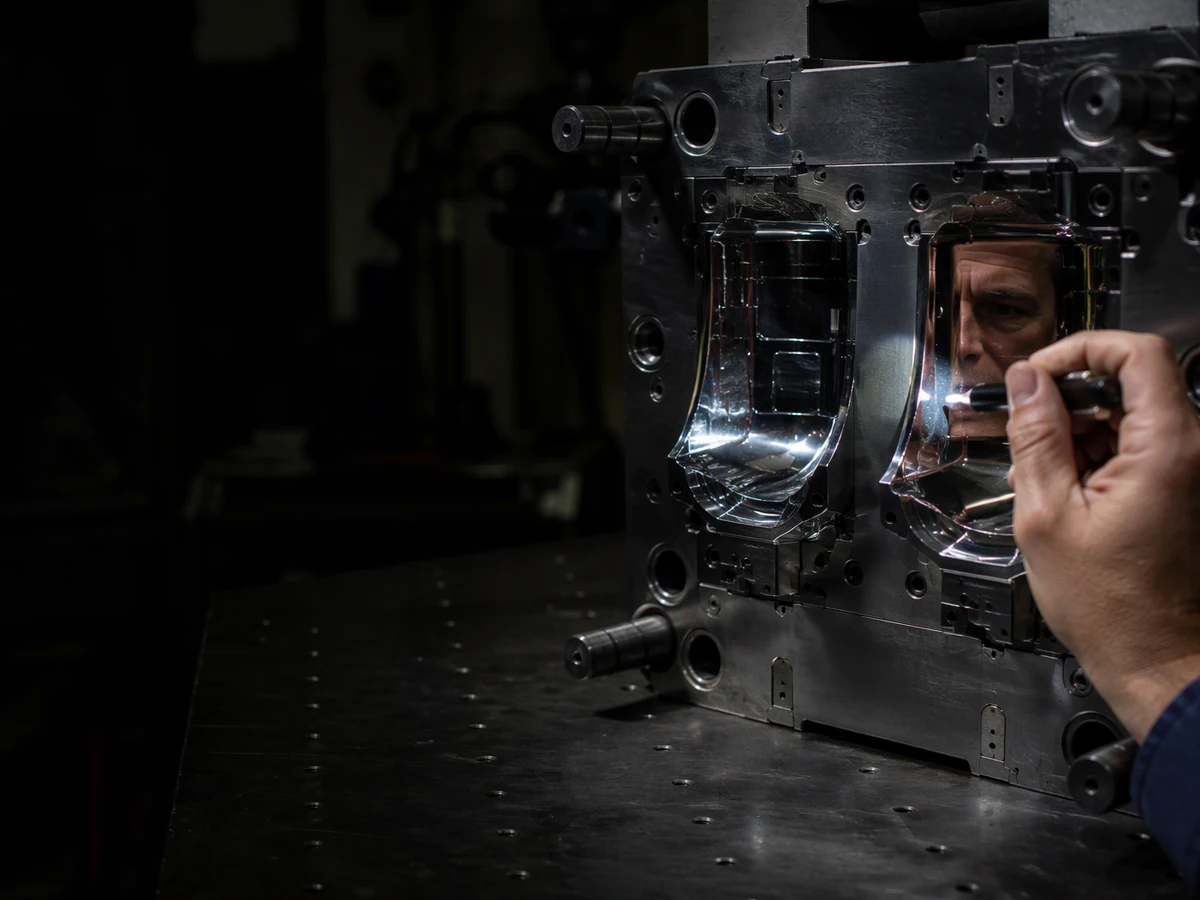
Si vous en êtes là aujourd’hui — un défaut qui a résisté à une semaine de réglages rigoureux, une fenêtre trop étroite pour permettre la production, ou un Cpk indiquant que l’outil ne peut pas respecter la tolérance —, nous préférons examiner l’outil et le plan plutôt que de vous vendre un mois supplémentaire d’essais. Envoyez-nous la pièce, les photos du défaut, la fiche de processus actuelle et le plan du moule, et nous vous indiquerons de quel élément parmi ces trois-là il s’agit.
WhatsApp/téléphone : +86 156 0682 1288, e-mail : [email protected].
FAQ
Dans quel ordre devez-vous procéder au dépannage des défauts liés au moulage par injection ?
Pourquoi la correction d'un défaut semble-t-elle toujours en créer un autre ?
Combien de clichés faut-il pour prouver qu'un défaut a été corrigé ?
Quelle valeur de Cpk un processus de moulage par injection doit-il atteindre ?
Dans quels cas la révision d'un moule s'avère-t-elle moins coûteuse que la poursuite de l'optimisation du processus ?
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean