

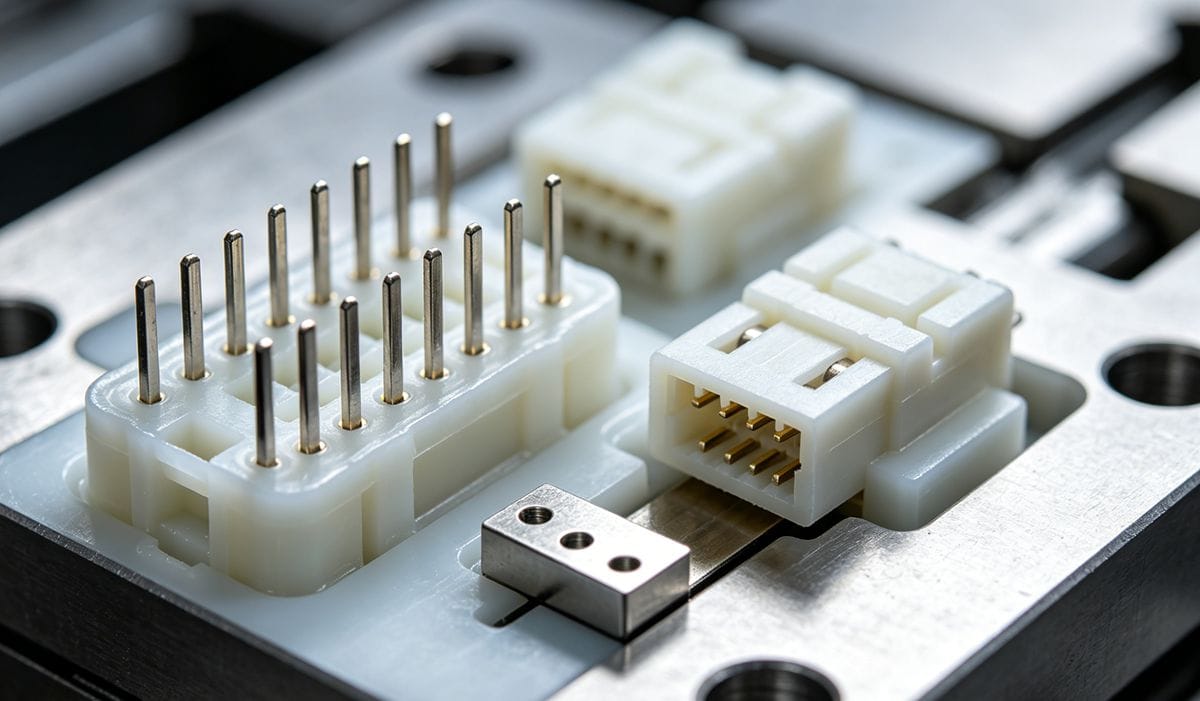
Das Einlegeteil-Spritzgießen ist ein hochentwickeltes Fertigungsverfahren, bei dem vorgefertigte Einlegeteile aus verschiedenen Materialien in eine Form eingelegt werden. Anschließend wird Kunststoff eingespritzt, der sich beim Schmelzen und Erstarren mit den Einlegeteilen verbindet, wodurch ein nahtloses, integriertes Produkt entsteht. Ein eng verwandtes Verfahren, Umspritzung , … bezieht sich konkret auf das Insert-Spritzgießen auf einem bestimmten Bereich einer Metallplatte oder eines Substrats.
Obwohl sich die beiden Verfahren in der Anwendung geringfügig unterscheiden, basieren sie auf denselben Grundprinzipien. Im Folgenden gehen wir auf die besonderen Merkmale dieser Technologie ein und bieten einen umfassenden Leitfaden zur Auslegung automatisierter Insert-Spritzgussanlagen.
Die 10 wichtigsten Merkmale des Insert-Spritzgussverfahrens
Das Insert-Spritzgießen bietet einzigartige Vorteile, da es die Stärken verschiedener Werkstoffe vereint. Hier sind die wesentlichen Vorteile:
- Hervorragende Materialkombination: Es vereint auf perfekte Weise die einfache Formbarkeit, Flexibilität und Isolierfähigkeit von Kunststoff mit der Steifigkeit, Festigkeit und Hitzebeständigkeit von Metall. Dies ermöglicht die Herstellung komplexer, anspruchsvoller und robuster Produkte aus einer Metall-Kunststoff-Verbundkonstruktion.
- Elektrische Funktionalität: Durch die Nutzung der Isolationseigenschaften von Kunststoff und der Leitfähigkeit von Metall können Formteile die funktionalen Anforderungen an elektrische Produkte unmittelbar erfüllen.
- Prozessoptimierung: Mehrere Einsätze können im Voraus geformt und zu Baugruppen zusammengefügt werden. Dies rationalisiert die nachfolgenden Montageprozesse erheblich und reduziert die Gesamtzahl der Produktionsschritte.
- Vielseitige Materialverträglichkeit: Die Einsätze sind nicht auf Metall beschränkt. Das Verfahren eignet sich für Stoff, Papier, Drähte, Kunststoffe, Glas, Holz, Spulen und verschiedene elektrische Bauteile.
- Vereinfachte Montage: Bei starren Bauteilen oder elastischen Produkten wie Gummidichtungen entfällt durch die Herstellung einer integrierten Einheit im Formverfahren die aufwendige manuelle Anordnung von Dichtungsringen, was die anschließende Automatisierung erheblich vereinfacht.
- Erhöhte Zuverlässigkeit: Da sich das geschmolzene Material direkt mit dem Metalleinsatz verbindet, kann die Spalttoleranz im Vergleich zu herkömmlichen Presspassungsverfahren wesentlich enger ausgelegt werden. Dies führt zu einer höheren Zuverlässigkeit von Verbundwerkstoffprodukten.
- Sichere Kapselung: Mit dem richtigen Harz und unter den richtigen Formbedingungen lassen sich empfindliche Gegenstände (wie Glas, Spulen oder elektrische Bauteile), die zu Verformungen oder Bruch neigen, sicher im Kunststoff versiegeln und fixieren.
- Vollständiger Anhang: Durch den Einsatz geeigneter Formkonstruktionen können Einlegeteile bei Bedarf vollständig im Kunststoff eingekapselt werden.
- Funktionen für komplexe Geometrien: Nach dem Insert-Spritzguss können Verfahren wie das Kernziehen angewendet werden, um Produkte mit hohlen Rillen oder komplexen inneren Strukturen herzustellen.
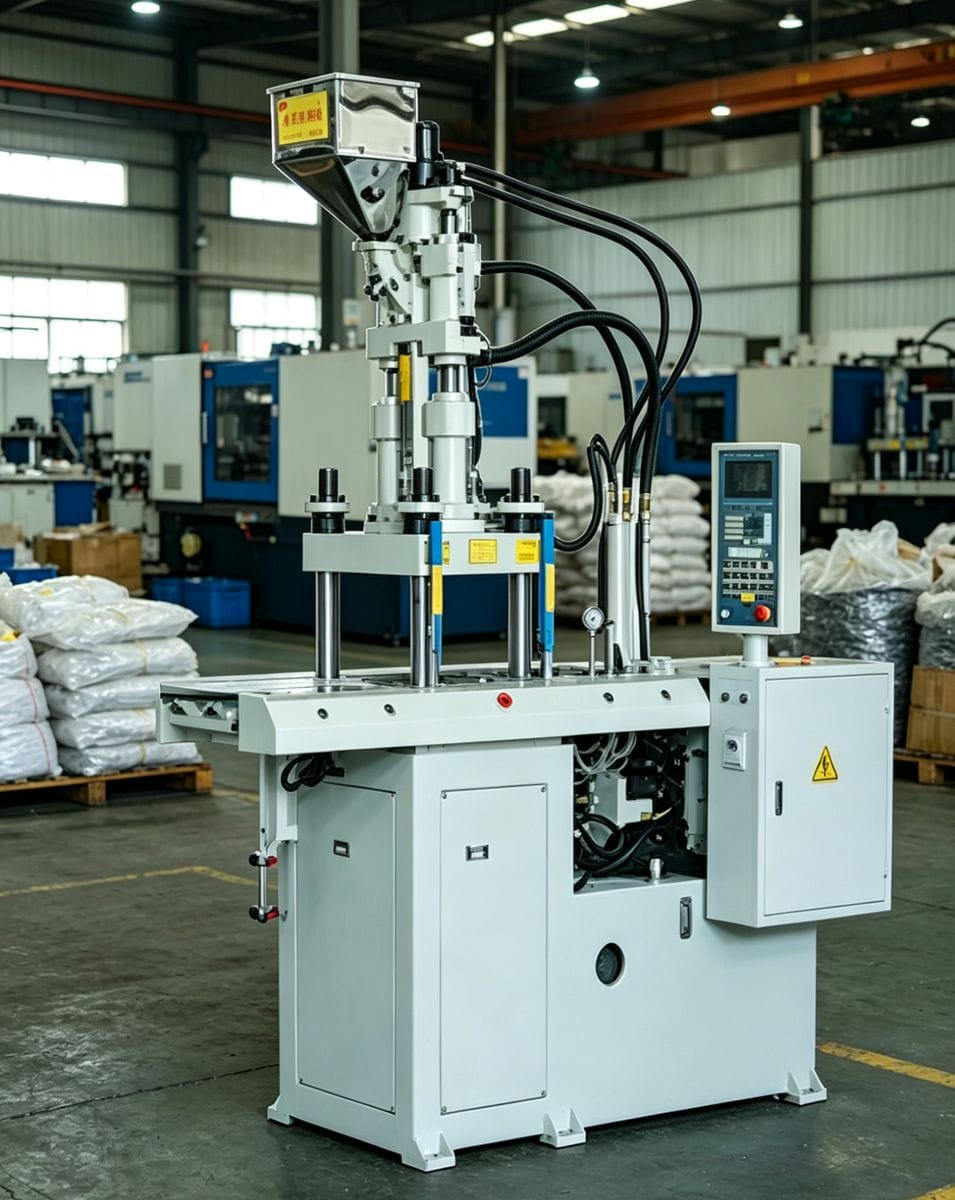
- Automatisierungsfähig: Vertikale Einlege-Spritzgießmaschinen ermöglichen in Kombination mit Roboterarmen und Vorrichtungen zur Ausrichtung der Einlegeteile eine hochgradig automatisierte Produktion im gesamten Einlege-Spritzgießprozess.
Wichtige Überlegungen zur Auslegung automatisierter Insert-Spritzgussanlagen
Die Entwicklung eines automatisierten Systems für das Insert-Spritzgießen erfordert Präzision und Weitsicht. Hier sind 12 wesentliche Faktoren, die es zu berücksichtigen gilt, um Qualität und Effizienz zu gewährleisten:
1. Maßgenauigkeit und Schrumpfung
Beim Spritzgießen mit Metalleinsätzen kommt es häufig zu ungleichmäßigen Schrumpfungsraten. Es ist von entscheidender Bedeutung, vorab Grenzprüfungen hinsichtlich der Form- und Maßgenauigkeit kritischer Bereiche durchzuführen.
2. Formkonstruktion und Stabilität der Einlegeteile
Metalleinsätze neigen während des Spritzgussvorgangs zu Verformungen oder Verschiebungen. Die Formgestaltung müssen die Einsätze fest an ihrem Platz halten. Bei Produkten, bei denen die Form der Einsätze nicht verändert werden kann, sind Vorversuche zwingend erforderlich.
3. Kontrolle der Oberflächenqualität
Bei der Verwendung von Förderbändern oder Rüttelschalen zum Ausrichten von Metalleinsätzen kann der Kontakt zwischen den Teilen zu Mikrokratzern führen. Sie müssen die zulässigen Qualitätsgrenzen für Oberflächenbeschädigungen im Voraus festlegen.
4. Berücksichtigung von Fertigungstoleranzen
Messen Sie durch Stanzprozesse verursachte Maßabweichungen, wie beispielsweise Grate (Sägezahnkanten), Verformungen, Dickendifferenzen, Durchmesserschwankungen und die Dicke der Beschichtung. Nutzen Sie diese Daten, um geeignete Automatisierungsanlagen auszuwählen und robuste Werkzeuge zu konstruieren.
5. Position des Tors und Zykluszeit
Vorhersehbare Faktoren wie die Lage der Angussstelle und die Spritzgießzykluszeit schränken den Aufbau der Form ein. Gehen Sie diese Probleme bereits in der Konstruktionsphase an oder entwickeln Sie Gegenmaßnahmen.
6. Anforderungen an die Vorbehandlung
Prüfen Sie, ob die Metalleinsätze vorgewärmt oder getrocknet werden müssen. Dieser Schritt ist oft entscheidend für die Gewährleistung der Produktqualität und der Formstabilität.
7. In-Mold-Sensoren
Innerhalb der Form können verschiedene Sensoren installiert werden, um Wärme, Kraft und Vibrationen zu überwachen. Bitte prüfen Sie, ob diese erforderlich sind, um den Formvorgang unter Umwelteinflüssen zu stabilisieren.
8. Vermeidung von Kontaminationen
Um zu verhindern, dass sich feine Rückstände von Metalleinsätzen oder Formteilen im Formhohlraum ansammeln, sollten Sie den Einbau von Luftspülvorrichtungen in Betracht ziehen.
9. Investitionen im Vergleich zum Produktionsvolumen
Automatisierte Systeme sind mit hohen Investitionskosten verbunden. Stellen Sie vor deren Einführung sicher, dass das prognostizierte Produktionsvolumen die Kosten rechtfertigt. Bei Spezialmaschinen sollten Sie sicherstellen, dass das Produkt über einen ausreichend langen Lebenszyklus (mehrere Jahre) verfügt, um eine kontinuierliche Produktion zu rechtfertigen.
10. Flexibilität bei Allzweckmaschinen
Wenn Sie Universalmaschinen einsetzen, prüfen Sie, wie viele Varianten von Einsätzen mit geringen Stückzahlen und hoher Produktvielfalt hergestellt werden müssen. Ist eine Massenproduktion nicht gewährleistet, gestaltet sich die Amortisation der Anlagegüter pro Produkt schwierig. Wählen Sie in solchen Fällen Systeme, bei denen eine teilweise Erneuerung der Anlagen eine Anpassung an neue Produktvarianten ermöglicht.
11. Kosten- und Effizienzfaktoren
Die Ausbeute, die Produktivität und die Kosten werden von mehreren Faktoren bestimmt: der Präzision der Einsätze, der Form der Einsätze, der Eignung des Formaufbaus sowie der Geometrie des Endprodukts.
12. Systemintegration
Der Schlüssel zu einem erfolgreichen automatischen Insert-Spritzgusssystem liegt in der effektiven Kombination aus Spritzgießmaschine, Form und Automatisierungsvorrichtungen – und darin, wie schnell diese im Zusammenspiel funktionieren können. Es wird dringend empfohlen, sich an Hersteller zu wenden, die über eine nachgewiesene Erfolgsbilanz und Erfahrung auf diesem Gebiet verfügen.
Fazit
Einsatzspritzguss ist eine leistungsstarke Technik zur Herstellung hochwertiger, integrierter Komponenten. Der Erfolg hängt jedoch in hohem Maße vom Verständnis der Materialwechselwirkungen und von einer sorgfältigen Planung Ihrer Automatisierungsstrategie ab. Indem Sie die oben genannten Konstruktionsaspekte berücksichtigen, können Sie die Effizienz und die Produktzuverlässigkeit maximieren.


 English
 French
 Dutch
 German
 Japanese
 Korean