 Deutsch



Einleitung: Grundlegendes zu Polycarbonat (PC)
Polycarbonat (PC)[^1] is renowned for its exceptional performance, offering high transparency, excellent impact toughness, creep resistance, and a wide operating temperature range. However, processing this engineering plastic requires precision.
Wesentliche Materialeigenschaften:
- Viskositätsempfindlichkeit: Die Schmelzviskosität von PC reagiert sehr empfindlich auf Temperatur, jedoch weniger empfindlich auf die Schergeschwindigkeit.
- Kein eindeutiger Schmelzpunkt: Die Härte nimmt über einen bestimmten Bereich hinweg ab.
- Hohe Schmelzviskosität: Erfordert höhere Verarbeitungstemperaturen.
- Hydrolyse-Risiko: Das Harz neigt bei hohen Temperaturen und in Gegenwart von Feuchtigkeit zur Hydrolyse, was zu einer Zersetzung des Bauteils führt.
> Profi-Tipp: Um den Schmelzfluss zu verbessern, sollten Sie sich nicht ausschließlich auf eine Erhöhung des Einspritzdrucks verlassen. Erhöhen Sie stattdessen die Einspritztemperatur. Eine strenge Feuchtigkeitskontrolle ist jedoch unabdingbar.
?️ Entscheidende Vorbehandlung: Trocknung und Formgestaltung
Bevor der Einspritzvorgang beginnt, müssen bestimmte Maßnahmen zur Qualitätssicherung getroffen werden.
- Das Trocknen ist obligatorisch[^2]: Der PC muss gründlich getrocknet werden, um den Feuchtigkeitsgehalt auf unter 0.02%.
- Feuchtigkeitsschutz: Halten Sie das Harz während der Verarbeitung isoliert, um eine erneute Aufnahme von Feuchtigkeit aus der Luft zu verhindern.
- Formdesign: Laufkanäle und Absperrklappen sollten kurz und dick sein, um den Druckverlust zu minimieren.
- Stressabbau: Es werden hohe Formtemperaturen und ein Nachglühen empfohlen, um innere Spannungen zu beseitigen und Rissbildung zu verhindern.
⚙️ Die 7 wichtigsten Parameter beim PC-Spritzguss
Nachfolgend finden Sie eine detaillierte Aufschlüsselung des Bearbeitungszeitraums für den PC.
1. Einspritztemperatur[^3] Die Wahl der Temperatur hängt von der Geometrie des Bauteils, der Formkonstruktion und den Anforderungen ab.
- Standard-Sortiment: 270°C – 320°C.
- Warnung: Überschreitung 340°C kann zu Zersetzung führen. Zu den Anzeichen zählen eine dunkle Verfärbung, silberne Streifen, dunkle Flecken und Blasen. Die mechanischen Eigenschaften verschlechtern sich erheblich.
2. Einspritzdruck[^4] Der Druck beeinflusst die physikalischen Eigenschaften, die inneren Spannungen und die Schrumpfung.
- Standard-Sortiment: 80 – 120 MPa.
- High Pressure (120 – 145 MPa): Erforderlich bei dünnwandigen, langgestreckten oder komplexen Bauteilen mit kleinen Angüssen, um den Fließwiderstand zu überwinden.
3. Haltezeit und -druck Entscheidend für die Vermeidung von Vakuumhohlräumen und Einfallstellen.
- Strategie: Ein niedriger Halte-Druck bei hoher Schmelztemperatur ist häufig der beste Ansatz, um innere Spannungen zu reduzieren.
- Zeitplan: Dünne Teile erfordern kurze Haltezeiten; dicke Teile erfordern längere Zeiten. Dies wird häufig durch die Aushärtungszeit des Angusses bestimmt.
4. Einspritzgeschwindigkeit Während die Geschwindigkeit einen geringeren Einfluss auf die Eigenschaften von PC hat, ist die Durchflussregelung von entscheidender Bedeutung.
- Empfehlung: Verwenden Sie mittlere bis langsame Geschwindigkeiten.
- Technik: Eine mehrstufige Einspritzung (langsam-schnell-langsam) wird bevorzugt, um eine gleichmäßige Befüllung ohne Lufteinschlüsse zu gewährleisten.
5. Form Temperatur[^5]
- Standard: 80°C – 100°C.
- Komplexe/dünne Teile: Can be increased to 100°C – 120°C (ensure this is below the mold steel's tempering temperature).
6. Schneckendrehzahl und Gegendruck[^6] Aufgrund der hohen Viskosität kann eine zu hohe Drehzahl zu Schäden an der Maschine oder am Material führen.
- Schneckendrehzahl: 30 – 60 r/min.
- Gegendruck: 10% – 15% of injection pressure.
7. Materialverbrauch
- Trennmittel: Verwenden Sie streng kontrollierte Mengen.
- Recycelte Materialien: Beschränken Sie den Einsatz des Nachschleifens auf maximal 20% und nicht mehr als 3 Zyklen.
Kurzanleitung: PC-Verarbeitungsparameter
Zur besseren Übersicht finden Sie hier eine Zusammenfassung der optimalen Einstellungen.
| Parameter | Empfohlene Einstellung | Anmerkungen |
|---|---|---|
| Trocknungstemperatur/-zeit | 120°C / 4+ Hours | Feuchtigkeitsgehalt < 0,021 TP3T |
| Schmelztemperatur | 270°C - 320°C | Do not exceed 340°C |
| Einspritzdruck | 80 – 145 MPa | Höher bei dünnen Wänden |
| Form Temperatur | 80°C - 120°C | Höhere Temperaturen verringern Stress |
| Schneckendrehzahl | 30–60 U/min | Verhindert Scherwärmeentwicklung |
| Gegendruck | 10% - 15% | Gewährleistet die Schmelzdichte |
Auswahl der Schnecken und Maschinenanforderungen
Die Wahl der richtigen Hardware ist ebenso wichtig wie die Einstellung der Parameter.
Systemanforderungen:
- Portionsgröße: Das maximale Teilegewicht (einschließlich Angusskanäle) sollte 70–80% der Nennspritzleistung der Maschine nicht überschreiten.
Spezifikationen der Schrauben:
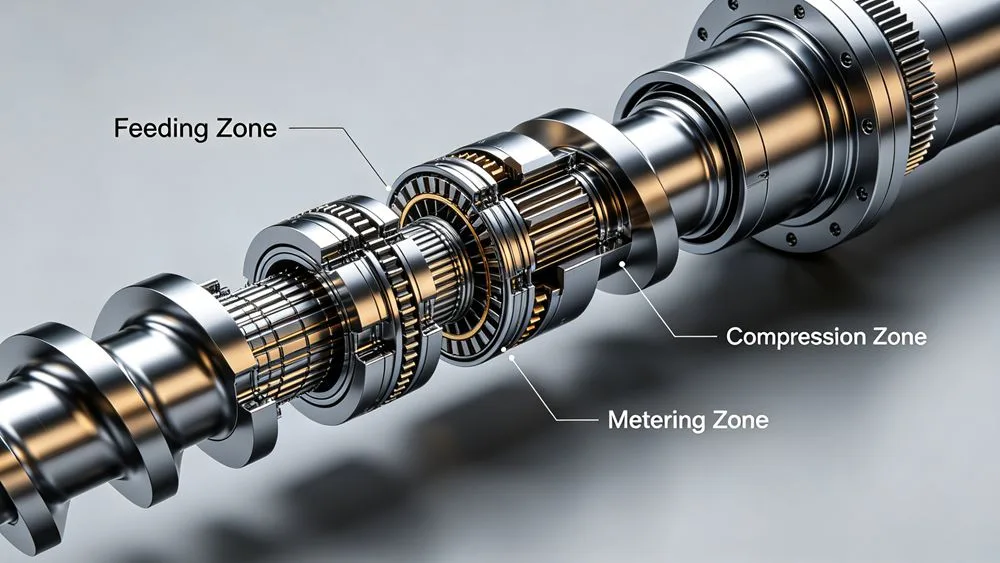
- Typ: Einstufige Schraube mit konstantem Steigungswinkel und stufenweiser Kompression, ausgestattet mit einem Rückschlagventil (Rückschlagring).
- L/D-Verhältnis (Länge/Durchmesser): 15:1 bis 20:1.
- Verdichtungsverhältnis: 2:1 bis 3:1.
Fazit
Um das Spritzgießen mit PC zu beherrschen, ist ein ausgewogenes Verhältnis zwischen Temperaturregelung und Druckmanagement erforderlich. Durch eine strenge Kontrolle der Feuchtigkeit und die Einhaltung der oben genannten Richtlinien zu Temperatur und Schneckendrehzahl können Sie hochtransparente, schlagfeste Teile mit minimaler innerer Spannung herstellen.
[^1]: Explore the advantages of Polycarbonate (PC) to understand its applications and benefits in various industries. [^2]: Understand the importance of drying Polycarbonate to ensure optimal processing and part quality. [^3]: Find out the best injection temperature settings for Polycarbonate to ensure quality and performance. [^4]: Explore how injection pressure affects the molding process and the final properties of Polycarbonate parts. [^5]: Explore the relationship between mold temperature and the quality of Polycarbonate parts in injection molding. [^6]: Learn how screw speed and back pressure influence the injection molding process and material quality.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean