 Français



Introduction : Comprendre le polycarbonate (PC)
Polycarbonate (PC)[^1] is renowned for its exceptional performance, offering high transparency, excellent impact toughness, creep resistance, and a wide operating temperature range. However, processing this engineering plastic requires precision.
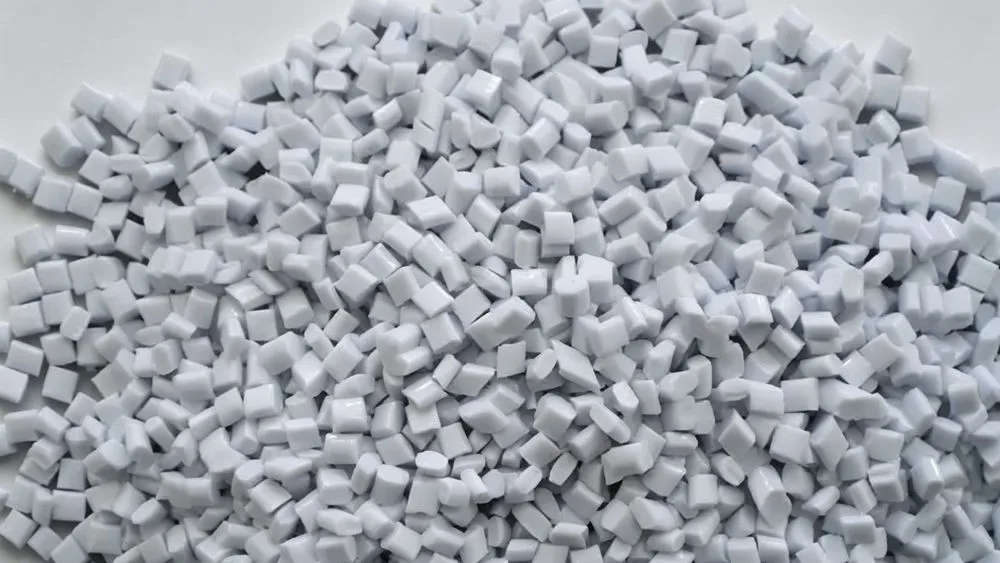
Principales caractéristiques du matériau :
- Sensibilité à la viscosité : La viscosité à l'état fondu du PC est très sensible à la température, mais moins sensible au taux de cisaillement.
- Pas de point de fusion bien défini : Sa texture s'assouplit progressivement.
- Viscosité élevée à l'état fondu : Nécessite des températures de traitement plus élevées.
- Risque d'hydrolyse : La résine est susceptible de subir une hydrolyse à haute température en présence d'humidité, ce qui entraîne la dégradation de la pièce.
> Conseil de pro : Pour améliorer la fluidité de la matière fondue, ne vous contentez pas d'augmenter la pression d'injection. Augmentez plutôt la température d'injection. Toutefois, un contrôle rigoureux de l'humidité est indispensable.
?️ Étapes cruciales du pré-traitement : séchage et conception des moules
Avant le début du processus d'injection, certaines mesures doivent être prises pour garantir la qualité.
- Le séchage est obligatoire[^2]: Le PC doit être soigneusement séché afin de ramener sa teneur en humidité en dessous de 0.02%.
- Protection contre l'humidité : Veillez à ce que la résine reste à l'abri de l'humidité pendant son traitement afin d'éviter qu'elle ne réabsorbe l'humidité présente dans l'air.
- Conception du moule : Les conduites et les vannes doivent être courtes et épaisses afin de réduire au minimum les pertes de charge.
- Réduction du stress : Il est recommandé d'utiliser des températures de moulage élevées et de procéder à un recuit de fin de traitement afin d'éliminer les contraintes internes et d'éviter la formation de fissures.
⚙️ Les 7 paramètres clés du moulage par injection du PC
Voici un aperçu détaillé des délais de traitement pour PC.
1. Température d'injection[^3] Le choix de la température dépend de la géométrie de la pièce, de la structure du moule et des exigences.
- Gamme standard : 270°C – 320°C.
- Avertissement : Dépassement 340°C peut entraîner une dégradation. Les signes observables sont notamment un assombrissement de la couleur, des stries argentées, des taches sombres et des bulles. Les propriétés mécaniques s'en trouveront considérablement altérées.
2. Pression d'injection[^4] La pression influe sur les propriétés physiques, les contraintes internes et le retrait.
- Gamme standard : 80 – 120 MPa.
- High Pressure (120 – 145 MPa): Indispensable pour les pièces à parois minces, à écoulement long ou de forme complexe dotées de petites entrées de coulée, afin de surmonter la résistance à l'écoulement.
3. Pression et durée de maintien Essentiel pour éviter la formation de vides dus au vide et de marques d'affaissement.
- Stratégie : Une faible pression de maintien associée à une température de fusion élevée constitue souvent la meilleure approche pour réduire les contraintes internes.
- Calendrier : Les pièces fines nécessitent des temps de maintien courts ; les pièces épaisses nécessitent des temps plus longs. Cela est souvent déterminé par le temps de solidification de la buse.
4. Vitesse d'injection Si la vitesse a moins d'impact sur les propriétés du PC, le contrôle du débit est quant à lui essentiel.
- Recommandation : Utilisez des vitesses moyennes à faibles.
- Technique : Il est préférable d'opter pour une injection en plusieurs étapes (lente-rapide-lente) afin de garantir un remplissage en douceur sans inclusion d'air.
5. Température du moule[^5]
- Norme : 80°C – 100°C.
- Pièces complexes/fines : Can be increased to 100°C – 120°C (ensure this is below the mold steel's tempering temperature).
6. Vitesse de la vis et contre-pression[^6] En raison de la viscosité élevée, une vitesse trop élevée peut endommager la machine ou le matériau.
- Vitesse de la vis : 30 – 60 r/min.
- Contre-pression : 10% – 15% of injection pressure.
7. Utilisation des matériaux
- Agents de démoulage : Utilisez des quantités strictement contrôlées.
- Matériaux recyclés : Limitez l'utilisation du réaffûtage à 20% au maximum et à 3 cycles au plus.
Guide de référence rapide : paramètres de traitement sur PC
Pour vous faciliter la consultation, voici un résumé des réglages optimaux.
| Paramètres | Réglage recommandé | Remarques |
|---|---|---|
| Température et durée de séchage | 120°C / 4+ Hours | Teneur en humidité < 0,021 TP3T |
| Température de fusion | 270°C - 320°C | Do not exceed 340°C |
| Pression d'injection | 80 à 145 MPa | Plus élevé pour les parois minces |
| Température du moule | 80°C - 120°C | Une température plus élevée réduit le stress |
| Vitesse de la vis | 30 à 60 tr/min | Empêche l'échauffement par cisaillement |
| Contre-pression | 10% - 15% | Garantit la densité de la matière fondue |
Choix des vis et exigences techniques des machines
Le choix du matériel adapté est tout aussi important que le réglage des paramètres.
Configuration requise :
- Taille de la dose : Le poids maximal de la pièce (canaux compris) ne doit pas dépasser 70 à 80% de la capacité d'injection nominale de la machine.
Caractéristiques techniques des vis :
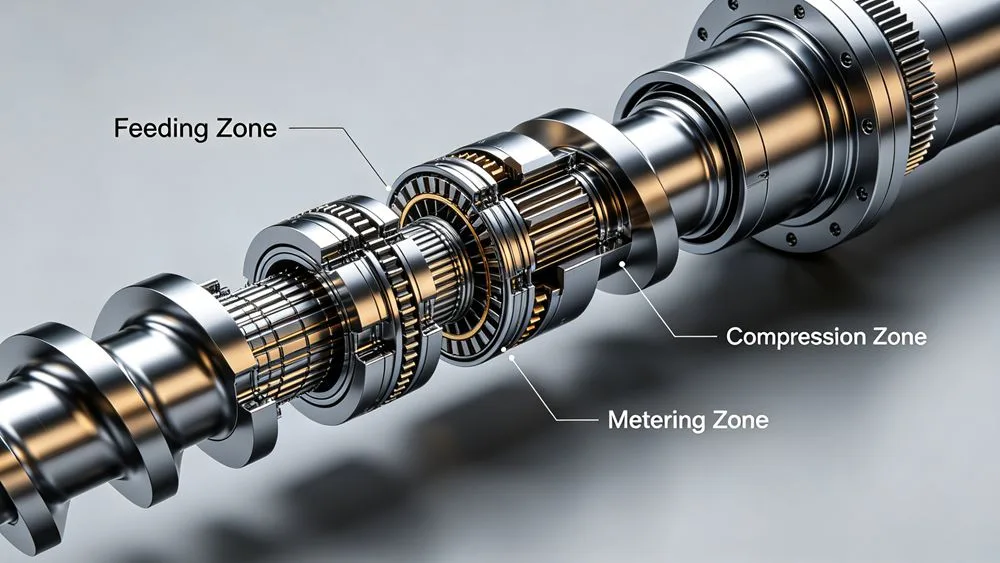
- Type : Vis à compression progressive, à filetage simple et à pas constant, équipée d'un clapet anti-retour (bague de retenue).
- Rapport L/D (longueur/diamètre) : De 15:1 à 20:1.
- Taux de compression : De 2:1 à 3:1.
Conclusion
La maîtrise du moulage par injection de PC nécessite un équilibre entre le contrôle thermique et la gestion de la pression. En contrôlant rigoureusement l'humidité et en respectant les recommandations ci-dessus concernant la température et la vitesse de la vis, vous pouvez produire des pièces d'une grande transparence, résistantes aux chocs et présentant un minimum de contraintes internes.
[^1]: Explore the advantages of Polycarbonate (PC) to understand its applications and benefits in various industries. [^2]: Understand the importance of drying Polycarbonate to ensure optimal processing and part quality. [^3]: Find out the best injection temperature settings for Polycarbonate to ensure quality and performance. [^4]: Explore how injection pressure affects the molding process and the final properties of Polycarbonate parts. [^5]: Explore the relationship between mold temperature and the quality of Polycarbonate parts in injection molding. [^6]: Learn how screw speed and back pressure influence the injection molding process and material quality.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean