 Nederlands



Inleiding: Inzicht in polycarbonaat (PC)
Polycarbonaat (PC)[^1] is renowned for its exceptional performance, offering high transparency, excellent impact toughness, creep resistance, and a wide operating temperature range. However, processing this engineering plastic requires precision.
Belangrijkste materiaaleigenschappen:
- Viscositeitsgevoeligheid: De smeltviscositeit van PC is zeer gevoelig voor temperatuur, maar minder gevoelig voor afschuifsnelheid.
- Geen duidelijk smeltpunt: De hardheid neemt over een bepaald bereik af.
- Hoge smeltviscositeit: Vereist hogere verwerkingstemperaturen.
- Risico op hydrolyse: De hars is bij hoge temperaturen gevoelig voor hydrolyse indien er vocht aanwezig is, wat leidt tot aantasting van het onderdeel.
> Pro Tip: Om de smeltstroom te verbeteren, dient u niet uitsluitend te vertrouwen op het verhogen van de injectiedruk. Verhoog in plaats daarvan de injectietemperatuur. Een strikte vochtbeheersing is echter absoluut noodzakelijk.
?️ Essentiële voorbewerking: drogen en matrijsontwerp
Voordat het injectieproces van start gaat, moeten er specifieke maatregelen worden genomen om de kwaliteit te waarborgen.
- Drogen is verplicht[^2]: De PC moet grondig worden gedroogd om het vochtgehalte te verlagen tot onder 0.02%.
- Bescherming tegen vocht: Zorg ervoor dat de hars tijdens de verwerking geïsoleerd blijft om te voorkomen dat er opnieuw vocht uit de lucht wordt opgenomen.
- Ontwerp van de matrijs: Leidingen en afsluiters dienen kort en dik te zijn om drukverlies tot een minimum te beperken.
- Stressvermindering: Hoge matrijstemperaturen en een nabehandelingsgloeibehandeling worden aanbevolen om interne spanningen weg te nemen en scheurvorming te voorkomen.
⚙️ De 7 belangrijkste parameters bij het spuitgieten van PC
Hieronder vindt u een gedetailleerd overzicht van de verwerkingstermijn voor de pc.
1. Injectietemperatuur[^3] De keuze van de temperatuur hangt af van de geometrie van het onderdeel, de structuur van de matrijs en de vereisten.
- Standaardassortiment: 270°C – 320°C.
- Waarschuwing: Overschrijding 340°C kan tot ontbinding leiden. Tekenen hiervan zijn onder meer een donkere verkleuring, zilverkleurige strepen, donkere vlekken en luchtbellen. De mechanische eigenschappen zullen aanzienlijk verslechteren.
2. Injectiedruk[^4] Druk beïnvloedt de fysische eigenschappen, de interne spanning en de krimp.
- Standaardassortiment: 80 – 120 MPa.
- High Pressure (120 – 145 MPa): Vereist voor dunwandige, langgerekte of complexe onderdelen met kleine ingoten om de stromingsweerstand te overwinnen.
3. Houdtijd en druk Van cruciaal belang voor het voorkomen van vacuümholtes en inzakkingen.
- Strategie: Een lage houddruk in combinatie met een hoge smelttemperatuur is vaak de beste methode om interne spanning te verminderen.
- Tijdschema: Dunne onderdelen vereisen korte houdtijden; dikke onderdelen vereisen langere houdtijden. Dit wordt vaak bepaald door de afkoeltijd van de ingang.
4. Injectiesnelheid Hoewel snelheid minder invloed heeft op de eigenschappen van de pc, is de regeling van de gegevensstroom van cruciaal belang.
- Aanbeveling: Gebruik een gemiddelde tot lage snelheid.
- Techniek: Injectie in meerdere fasen (langzaam-snel-langzaam) verdient de voorkeur om een gelijkmatige vulling te garanderen zonder dat er lucht wordt ingesloten.
5. Schimmeltemperatuur[^5]
- Standaard: 80°C – 100°C.
- Complexe/dunne onderdelen: Can be increased to 100°C – 120°C (ensure this is below the mold steel's tempering temperature).
6. Schroefsnelheid en tegendruk[^6] Vanwege de hoge viscositeit kan een te hoge snelheid schade aan de machine of het materiaal veroorzaken.
- Schroefsnelheid: 30 – 60 r/min.
- Tegen druk: 10% – 15% of injection pressure.
7. Materiaalverbruik
- Ontkistingsmiddelen: Gebruik strikt gecontroleerde hoeveelheden.
- Gerecycled materiaal: Beperk het gebruik van herverslijping tot maximaal 20% en niet meer dan 3 cycli.
Beknopte gids: Verwerkingsparameters voor pc’s
Ter referentie volgt hier een overzicht van de optimale instellingen.
| Parameter | Aanbevolen instelling | Opmerkingen |
|---|---|---|
| Droogtemperatuur/droogtijd | 120°C / 4+ Hours | Vochtgehalte < 0,02% |
| Smelttemperatuur | 270°C - 320°C | Do not exceed 340°C |
| Injectiedruk | 80 - 145 MPa | Hoger bij dunne wanden |
| Schimmeltemperatuur | 80°C - 120°C | Een hogere temperatuur vermindert stress |
| Schroefsnelheid | 30 - 60 omw/min | Voorkomt warmteontwikkeling door schuifkrachten |
| Tegendruk | 10% - 15% | Zorgt voor de smeltdichtheid |
Keuze van schroeven en machinevereisten
Het kiezen van de juiste hardware is net zo belangrijk als het instellen van de parameters.
Systeemvereisten:
- Portiegrootte: Het maximale gewicht van het onderdeel (inclusief spuitkanalen) mag niet meer bedragen dan 70-80% van de nominale injectiecapaciteit van de machine.
Specificaties van de schroeven:
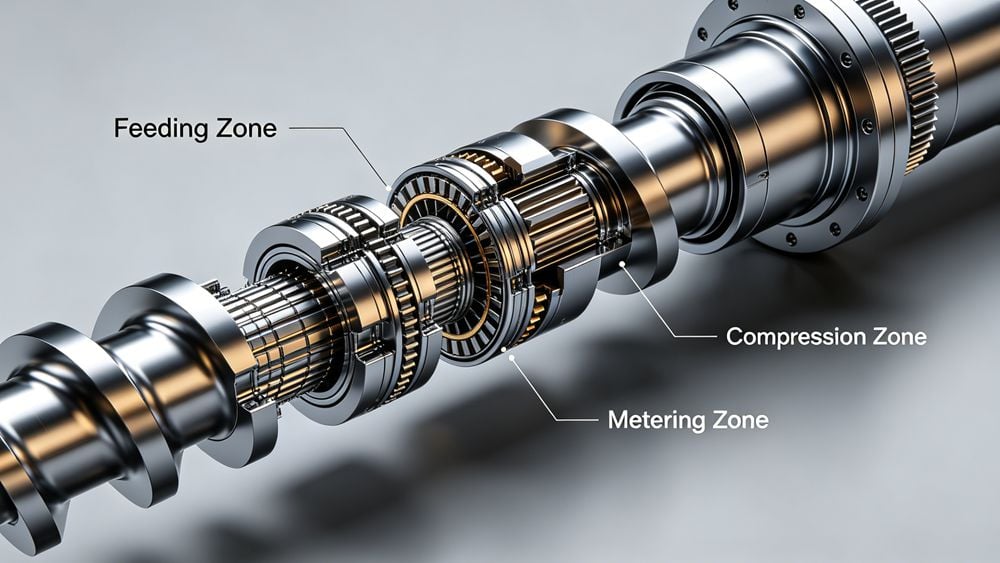
- Type: Schroef met één schroefgang, constante spoed en geleidelijke compressie, voorzien van een terugslagklep (terugslagring).
- L/D-verhouding (lengte/diameter): 15:1 tot 20:1.
- Compressieverhouding: 2:1 tot 3:1.
Conclusie
Om het spuitgieten van PC onder de knie te krijgen, is een evenwicht tussen temperatuurregeling en drukbeheer vereist. Door het vochtgehalte strikt te beheersen en de bovenstaande richtlijnen inzake temperatuur en schroefsnelheid nauwgezet na te leven, kunt u onderdelen met een hoge helderheid en slagvastheid produceren met een minimale interne spanning.
[^1]: Explore the advantages of Polycarbonate (PC) to understand its applications and benefits in various industries. [^2]: Understand the importance of drying Polycarbonate to ensure optimal processing and part quality. [^3]: Find out the best injection temperature settings for Polycarbonate to ensure quality and performance. [^4]: Explore how injection pressure affects the molding process and the final properties of Polycarbonate parts. [^5]: Explore the relationship between mold temperature and the quality of Polycarbonate parts in injection molding. [^6]: Learn how screw speed and back pressure influence the injection molding process and material quality.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean