Maßgefertigte Kunststoffteile – vom Prototyp bis zur Serienfertigung – Fordern Sie noch heute Ihr Sofortangebot an. WhatsApp +86 156 0682 1288 [email protected]

Geringes Volumen Spritzgussdienstleistungen

Testen Sie das Design, bevor Sie sich endgültig dafür entscheiden. Erhalten Sie serienreife Formteile in Stückzahlen von 100 bis 10.000 aus schnell gefertigten Werkzeugen aus Aluminium und Weichstahl – ohne Mindestbestellmenge, ohne Budget für Werkzeuge aus gehärtetem Stahl und ohne Spekulationen.

  • Sofortangebote für kleine Mengen
    Laden Sie Ihre CAD-Datei hoch, um eine kostenlose DFM-Analyse und einen verbindlichen Preis innerhalb von Stunden – nicht erst nach Wochen – zu erhalten.
  • Kostenlose DFM-Analyse bei jeder Bestellung
    Fertigungsfähigkeit, Wandstärke, Entformungsschräge und Angussprüfung, bevor auch nur ein einziger Chip geschnitten wird.
  • Materialien und Oberflächen in Serienqualität
    Echte technische Kunststoffe, hergestellt auf einer echten Presse, mit der Textur und Oberflächenbeschaffenheit, die Ihr Produkt benötigt.
  • Keine Mindestbestellmenge
    Bestellen Sie genau die Menge, die Sie für Ihren Pilotversuch, Ihre Testfertigung oder Ihre erste Produktionsserie tatsächlich benötigen.
Kostenlose DFM-Analyse · Werkzeugbau in 7–15 Tagen

Starten Sie ein Spritzgussprojekt mit geringen Stückzahlen!

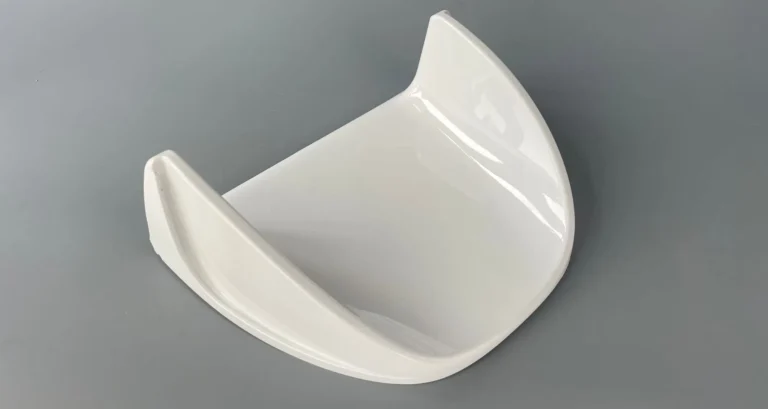
Low volume injection molded bracket
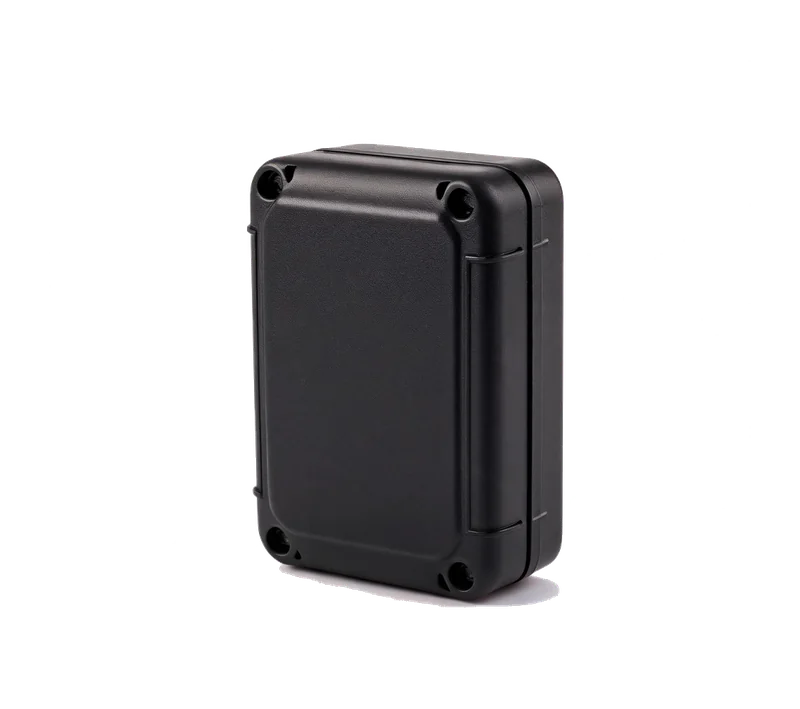
Low volume injection molded enclosure
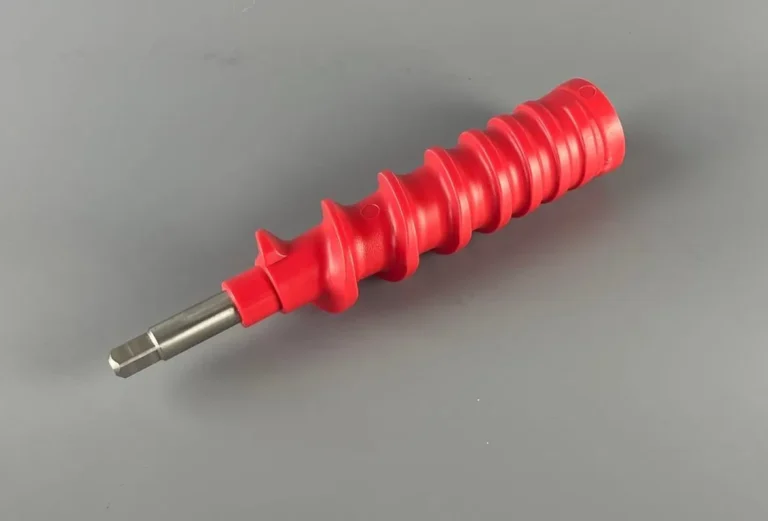
Low volume injection molded small parts

Sofortige Preisangabe für Formteile in Kleinserien

Laden Sie Ihre CAD-Datei hier hoch oder Zum Durchblättern bitte hier klicken SCHRITTSTPIGESSTLOBJ3MFSATSLDPRTX_T CAD-Datei hochladen für ein sofortiges Angebot Maximale Dateigröße: 15 MB Ihre Dateien sind sicher und vertraulich

Von Ingenieuren und Einkaufsleitern weltweit geschätzt

100–10.000Stückzahl pro Durchlauf
7–15Lieferzeit für Werkzeuge in Tagen
±0,02 mmErreichbare Toleranz
NullMindestbestellmenge

Uns vertrauenzahlreiche Unternehmen

Walmart
Hikvision
Toyota
Siemens
Sungrow
NIO
JJE
EDrive
Walmart
Hikvision
Toyota
Siemens
Sungrow
NIO
JJE
EDrive

IDEAL PRO Manufacturing hat in mehr als 20 Jahren über 3.000 Spritzgussprojekte mit einer Termintreue von 99,81 % (TP3T) erfolgreich umgesetzt und dabei komplexe Konzepte für mehr als 1.000 Kunden weltweit in serienreife Produkte verwandelt.

Was ist Spritzguss in kleinen Stückzahlen?

Low volume injection molding cell with an aluminium bridge mold

Das Spritzgießen in kleinen Stückzahlen ist der Bereich des Verfahrens, der auf Kleinserien ausgerichtet ist: Kunststoffteile in Serienqualität, die in Stückzahlen von etwa 100 bis 10.000 unter Verwendung von Schnellwerkzeugbau—in der Regel aus Aluminium oder Weichstahl—anstelle einer gehärteten Serienform mit mehreren Kavitäten. Da sich das Werkzeug schneller und wesentlich kostengünstiger herstellen lässt, sinken die Anfangsinvestitionen und die Vorlaufzeit verkürzt sich erheblich, während die Teile dennoch auf einer echten Spritzgussmaschine aus dem von Ihnen spezifizierten Kunststoff gefertigt werden.

Bei IDEAL PRO Manufacturing betrachten wir die Kleinserienfertigung als bewusste Phase und nicht als Kompromiss. Die gleichen DFM-Standards, die Prozessüberwachung und die Messtechnik, die wir bei Programmen mit Millionen von Teilen anwenden, kommen auch bei Ihrer Pilotproduktion zum Einsatz, sodass die Teile, die Sie heute validieren, genau die Teile sind, die Sie morgen in Serie bringen – gleiches Material, gleiche Werkzeugstrategie, ohne abrupte Umstellung zwischen Prototyp und Serienfertigung.

Wann sollten Sie sich für den Spritzguss in kleinen Stückzahlen entscheiden?
Das Formen in kleinen Stückzahlen bewährt sich immer dann, wenn die Kosten für den Werkzeugbau andernfalls den Auftragswert übersteigen würden. Dies sind die drei Situationen, in denen sich die Investition am schnellsten amortisiert.
1

Markttests und Pilotprojekte

Legen Sie echte Spritzgussteile echten Kunden, Händlern oder Zertifizierungsstellen vor, bevor Sie sich für die Fertigung von Produktionswerkzeugen entscheiden. Sie überprüfen Passform, Haptik und Funktion am tatsächlichen Material und übertragen dasselbe Design erst dann in eine gehärtete Form, sobald die Nachfrage nachgewiesen ist.

2

Kosteneffizienz ohne Stahlwerkzeuge

Aluminium- und P20-Werkzeuge eliminieren den größten Kostenposten in einem Angebot für die Formteilfertigung. Sie vermeiden gehärtete Mehrfachformwerkzeuge, verkürzen den Weg bis zur ersten Teileauslieferung und halten das Budget für die Konstruktions- und Marktbearbeitungsmaßnahmen frei, die tatsächlich das Risiko der Markteinführung mindern.

3

Bridge Produktion

Wenn die Form für die Serienfertigung noch gefertigt wird, der Auftragsbestand jedoch bereits abläuft, sorgt eine Weichform dafür, dass der Lieferfluss aufrechterhalten bleibt. Das gleiche CAD-System, der gleiche Kunststoff und die gleichen Qualitätskriterien gelten auch für Ihre Hartform, sodass keine erneute Freigabe erforderlich ist.

Netzwerk für die Fertigung von Spritzgussteilen in kleinen Stückzahlen

Unser Netzwerk für Kleinserien umfasst Pressen von 90 bis 830 Tonnen, die von eigens zugewiesenen Projektingenieuren betreut werden. So durchlaufen sowohl ein Probenauftrag, eine Überbrückungscharge als auch eine kleine Produktionsserie denselben kontrollierten Prozess – ein Ansprechpartner, ein Qualitätsstandard, vom ersten Artikel bis zum letzten Karton.

LEISTUNGSFÄHIGKEIT

Für Kleinserien konzipiert

  • •Keine Mindestbestellmenge: genau die Menge produzieren, die für den Build benötigt wird
  • •Kosteneffiziente Werkzeugfertigung: Formen aus Aluminium und P20-Stahl anstelle von gehärtetem Stahl
  • •Schnelle Bearbeitung: 7–15 Tage für die Werkzeugfertigung, anschließend Versand der Musterteile zur Freigabe
  • •Skalierbare Produktion: Umstellung auf Mehrfachformen, wenn die Nachfrage steigt
PRÄZISION

Zuverlässige, konstruktionsfreundliche Werkzeuge

  • •Stabile Präzision: wiederholbare Toleranzen bis hinunter zu ±0,02 mm
  • •Modulare Einsätze: Details der Formnester austauschen, um Designänderungen zu beschleunigen
  • •Kostenlose Mold-Flow-Analyse: Überprüfung der Füllung, der Schweißnaht und der Verwindung vor dem Schneiden des Metalls
  • •Geprüfte Qualitätskontrollpunkte: Dokumentierte Erstmuster- und Endkontrolle bei jeder Produktionscharge

Spezialisierte Spritzgussdienstleistungenfür jeden Studiengang

Geringe Stückzahlen sind selten die ganze Geschichte. Bei den meisten Projekten wird ein Spritzgussauftrag mit geringer Stückzahl mit Werkzeugbau oder einem zweiten Spritzgussverfahren kombiniert, daher bündeln wir diese Kompetenzen unter einem Dach und unter der Leitung eines einzigen Projektmanagers – ohne Übergaben, ohne neue Angebotserstellung und ohne, dass Ihr Bauteil neu erlernt werden muss.

Spritzgussformenbau

Spritzgussformenbau

Schaffen Sie die Grundlage für fehlerfreie Bauteile. Maßgefertigte Aluminium- oder Stahlformen mit engen Toleranzen (±0,02 mm) und kostenloser Formflussanalyse, die so konstruiert sind, dass aus einer Prototypenform später eine Serienform werden kann.

Umspritzung

Umspritzung

Erstellen Sie integrierte, aus mehreren Materialien bestehende Baugruppen. Kleben Sie ein weiches oder farbiges Polymer auf ein Substrat, um Griffigkeit, Dichtwirkung oder einen optischen Kontrast zu erzielen, und vermeiden Sie so zusätzliche Montageschritte bei der Fertigung kleiner Stückzahlen.

Einsetzen von Gussteilen

Einsetzen von Gussteilen

Kritische Komponenten kapseln und schützen. Legen Sie Metalleinsätze, Befestigungselemente oder Elektronikbauteile bereits während des Formprozesses ein, sodass ein in kleiner Stückzahl gefertigtes Bauteil montagefertig vorliegt und keine Befestigung nach dem Formvorgang erforderlich ist.

Kleinserienfertigung Galerie für Spritzgussteile

Komponenten in Serienqualität, die wir routinemäßig in kleinen Stückzahlen spritzen – von funktionalen Halterungen und Gehäusen bis hin zu geformten Steckverbindern und Teilen in medizinischer Qualität . Jedes einzelne dieser Teile entstand aus einer CAD-Datei des Kunden und einer DFM-Prüfung.

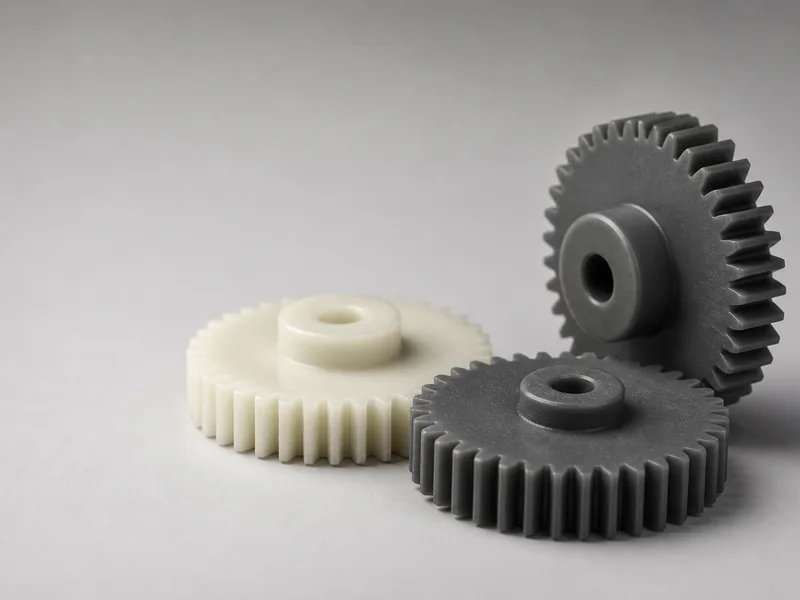
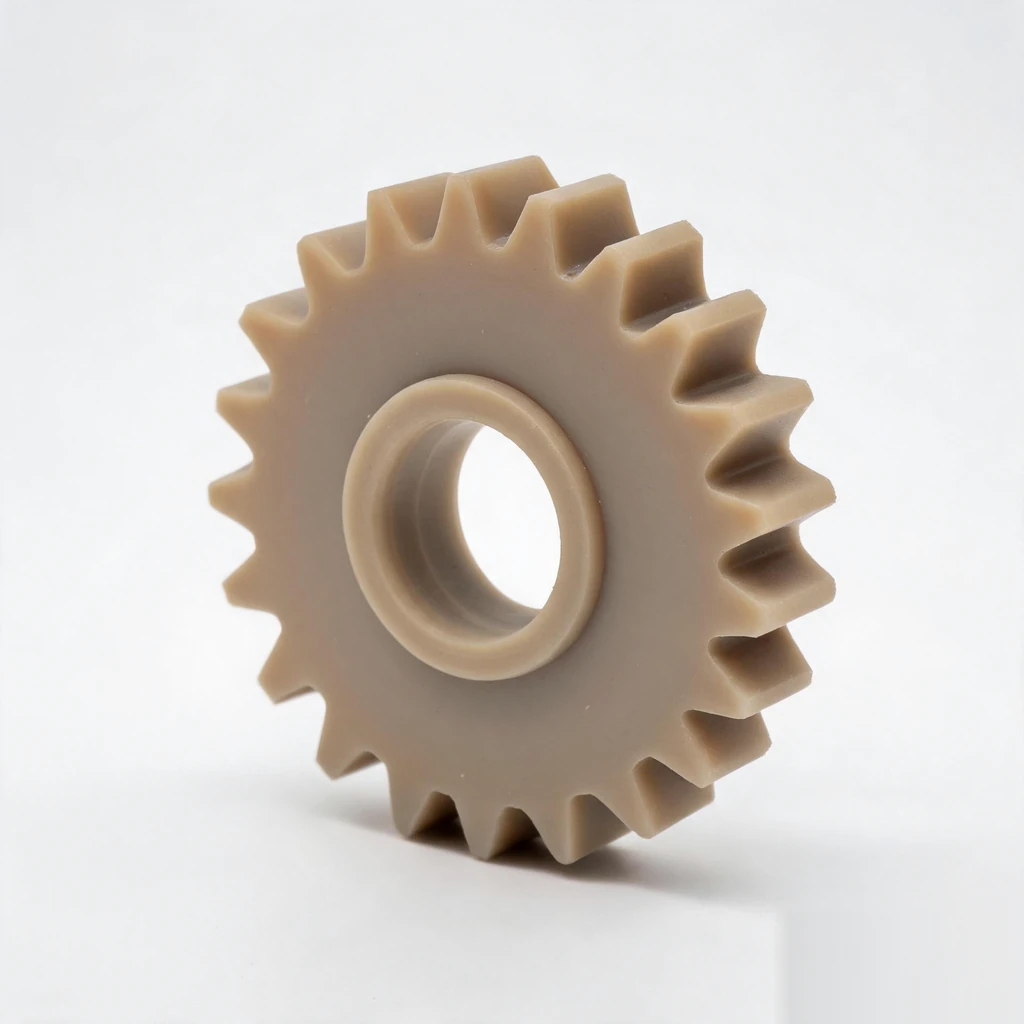
Low volume injection molded precision gears

Präzisionszahnräder

Zahnräder aus POM und glasfaserverstärktem Nylon, geformt mit einer über die gesamte Serie hinweg gleichbleibenden Zahngeometrie und Bohrungsgenauigkeit.

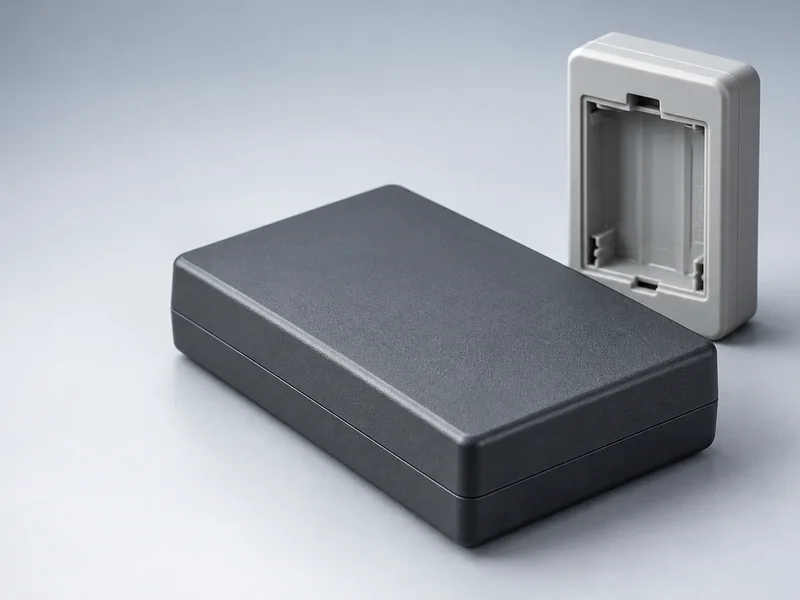
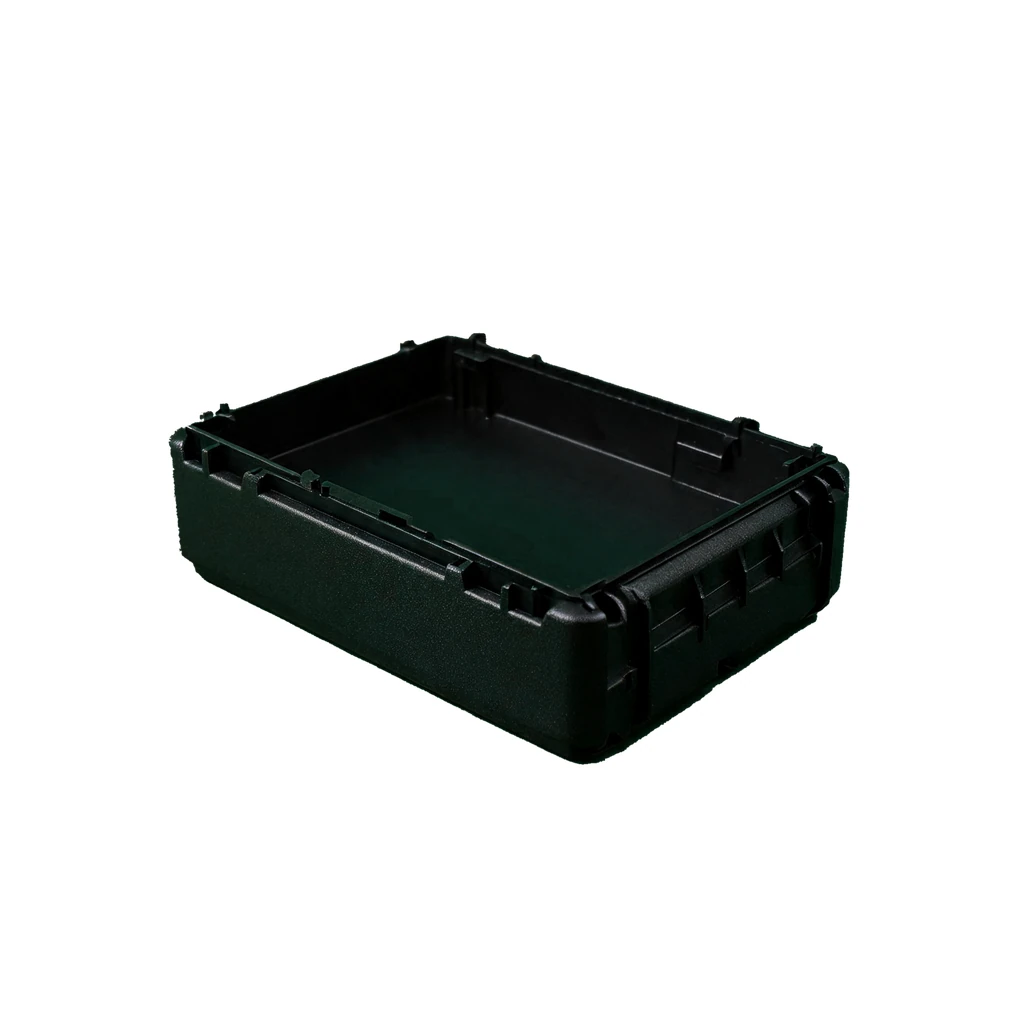
Low volume injection molded electronic housings

Elektronikgehäuse

Gehäuse aus ABS und PC-ABS mit geformter Struktur, Einrastvorrichtungen und gleichbleibender Wandstärke für Prototypenfertigungen.

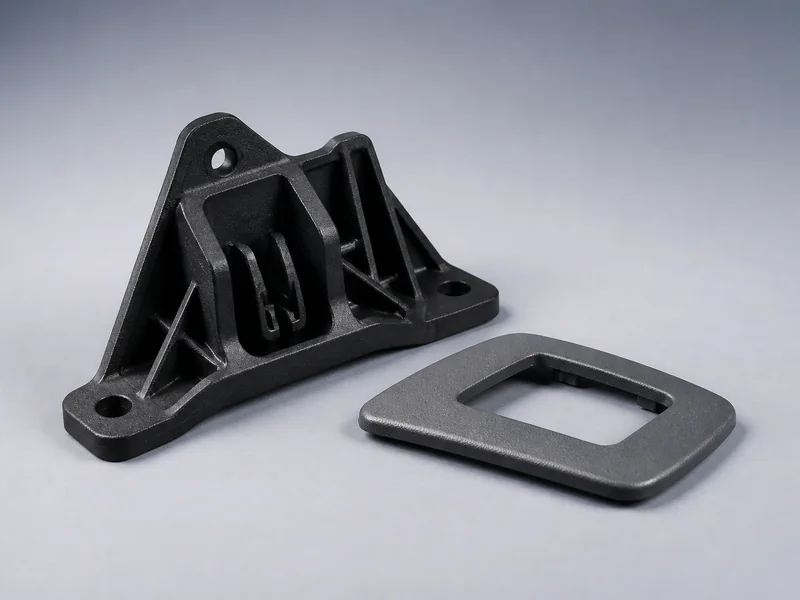
Low volume injection molded automotive components

Kfz-Komponenten

Gerippte Halterungen und genarbte Zierteile für Prototypenfahrzeuge und Validierungsflotten.

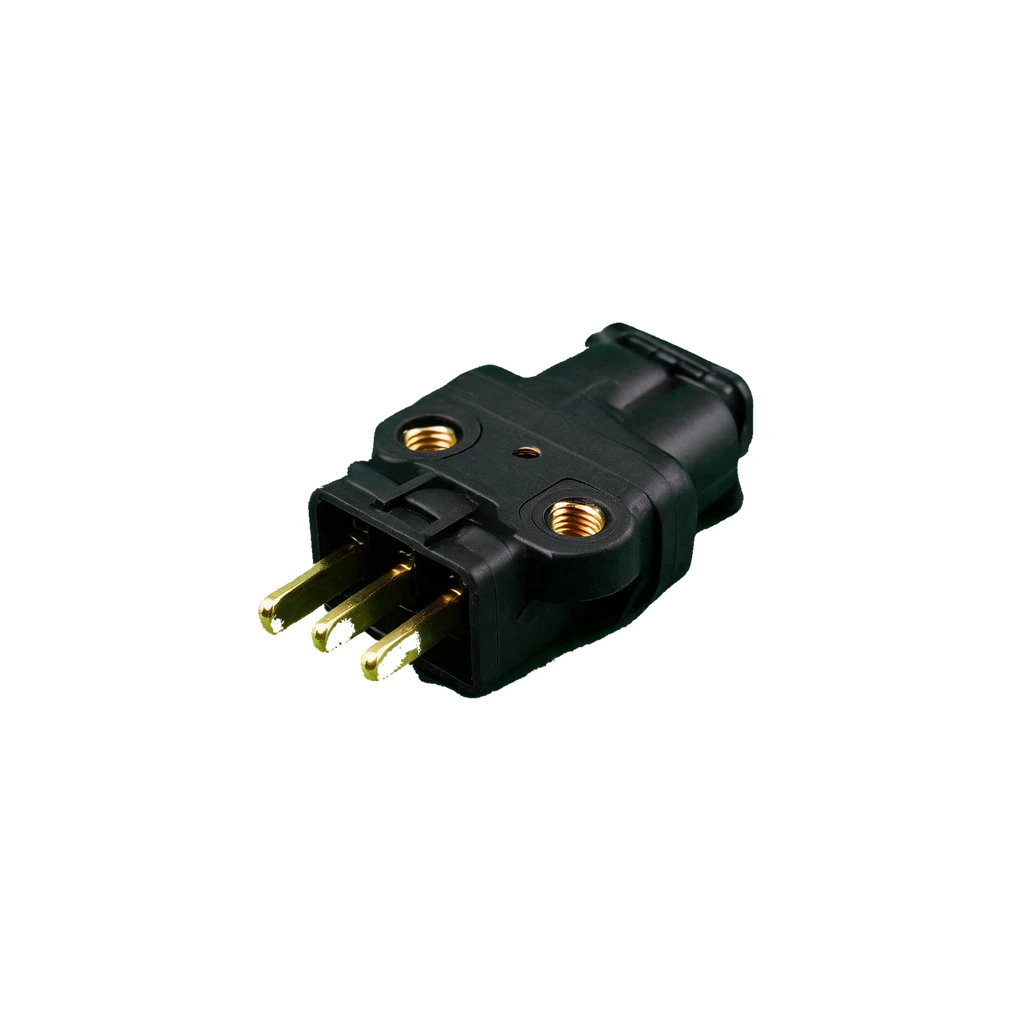
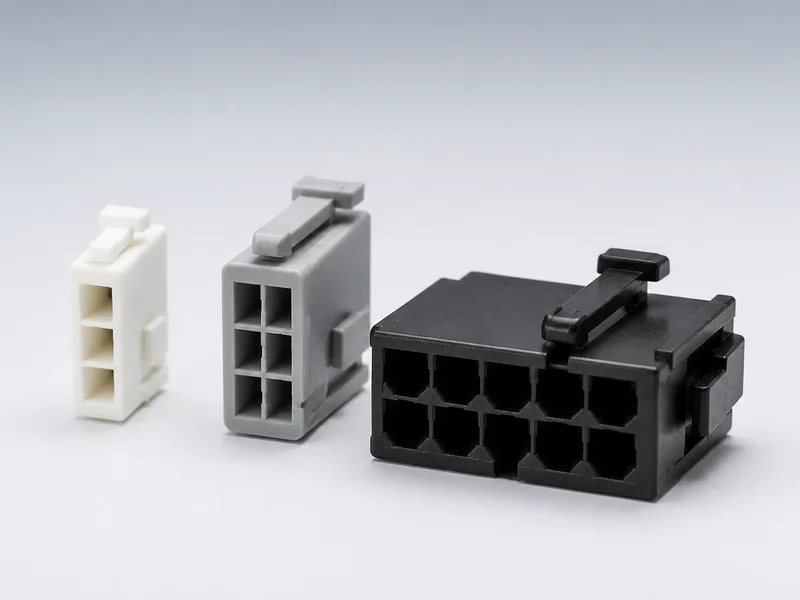
Low volume injection molded connectors

Steckverbinder

Polarisierte Steckverbindergehäuse mit angespritzten Verriegelungsarmen und sauberen Kontaktkammern, 500 bis 5.000 Stück.

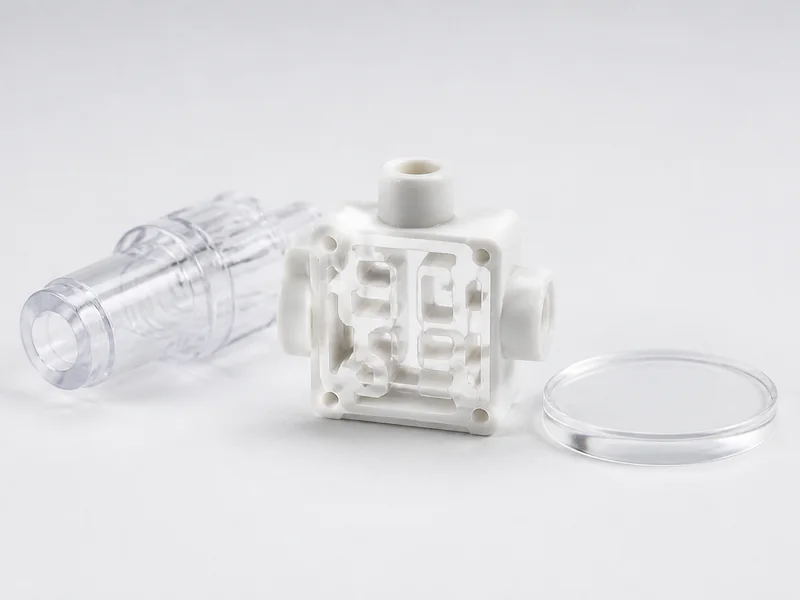
Low volume injection molded medical parts

Medizinische Bauteile

Reinigung von PC- und PP-Flüssigkeitsführungs- und Gerätekomponenten für Verifizierungsaufbauten und klinische Studien.

Low volume injection molded robotics and automation components

Robotik und Automatisierung

Antriebsgehäuse, Kettenglieder und Riemenscheiben, geformt aus technischen Kunststoffen für den Maschinenbau.

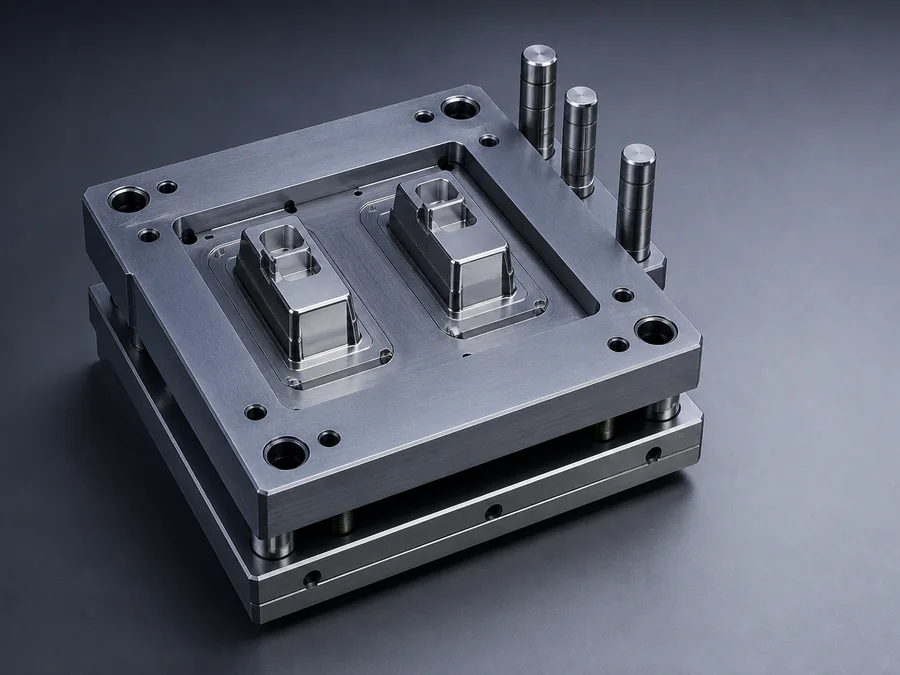
Aluminium bridge mold for low volume injection molding

Aluminiumform

Ein CNC-gefrästes Aluminiumwerkzeug, das in der Regel für 100 bis 5.000 Schuss bei minimalen Werkzeugkosten ausgelegt ist.

P20 steel mold for low volume injection molding

Stahlform

Ein Werkzeug aus P20- oder 4140-Weichstahl, das bei längeren Serien aus technischem Kunststoff engere Toleranzen einhält.

Unser Fertigungsverfahren für kleine Stückzahlen

Vier festgelegte Phasen begleiten Ihr Projekt von der technischen Prüfung bis hin zu den ausgelieferten Bauteilen. Jede Phase ist mit einem festgelegten Ergebnis und einem Verantwortlichen verbunden, sodass Sie stets wissen, was als Nächstes geschieht und welche Kosten damit verbunden sind.

1

Entwurf Überprüfung

Eine automatisierte und von Ingenieuren überprüfte DFM-Prüfung überprüft Wandstärke, Formschräge, Radien und Angusspositionen, sodass Ihr Bauteil formfertig ist, bevor überhaupt Metall geschnitten wird.

2

Rapid Tooling

Ihre Form aus Aluminium oder P20-Stahl wird innerhalb von 7 bis 15 Tagen im eigenen Haus gefertigt, wobei modulare Einsätze so ausgewählt werden, dass Designänderungen kostengünstig und schnell vorgenommen werden können.

3

T1 Testphase

Die Erstmuster werden geformt, vermessen und Ihnen zusammen mit einem Maßprotokoll und einem dokumentierten Werkzeugprotokoll zur Freigabe vorgelegt.

4

Produktion

Zugelassene Teile durchlaufen einen kontrollierten Seriengussprozess mit Überwachung während des Fertigungsprozesses, gefolgt von einer Endkontrolle und der Verpackung vor dem Versand.

Werkzeugbau Optionen für kleine Stückzahlen

Das Tool ermittelt, was eine Kleinserie kosten kann und wie lange die Fertigung dauert. Wir empfehlen Ihnen die Option, die zu Ihrer Stückzahl, Ihrem Kunststoff und Ihrer Toleranz passt – und wir teilen Ihnen mit, wenn ein kostengünstigeres Werkzeug die Aufgabe ebenso gut erfüllen würde.

Aluminium mold for low volume injection molding
100–5.000 Teile

Aluminiumformen

Der schnellste und kostengünstigste Weg, um echte Spritzgussteile zu erhalten. Ideal für Vorserien, Markttests und die Designüberprüfung – mit einer Werkzeugfertigung innerhalb von 7–15 Tagen sowie kostengünstigen und schnellen Designänderungen.

  • •Lieferzeit für Werkzeuge ab 7 Tagen
  • •Geringste Anfangsinvestition
  • •Einfach anzupassen zwischen den Versionen
P20 soft steel mold for low volume injection molding
5.000–25.000 Teile

Weichstahl (P20, 4140)

Bei längeren Serien oder wenn das Harz abrasiv ist, weist ein Werkzeug aus Weichstahl eine höhere Verschleißfestigkeit und engere Toleranzen auf als Aluminium und eignet sich für härtere technische Kunststoffe.

  • •Bessere Verschleißfestigkeit und engere Toleranz
  • •Geeignet für glasfaserverstärkte Konstruktionskunststoffe
  • •Schließt die Lücke zur Serienfertigung
Family mold and multi-cavity tool for low volume injection molding
Mehrteilig Läuft

Familienformen und Mehrfachformen

Kombinieren Sie mehrere verschiedene Teile in einem Werkzeug oder erhöhen Sie die Anzahl identischer Kavitäten, um die Stückzahl pro Zyklus zu steigern – ohne gleich auf ein vollwertiges Serienwerkzeug umsteigen zu müssen.

  • •Eine komplette Baugruppe aus einem einzigen Werkzeug
  • •Mehr Teile pro Zyklus, geringere Stückkosten
  • •Erweiterbar, sobald der Bedarf steigt

Materialien für den Spritzguss in kleinen Stückzahlen

Das Werkzeug bestimmt die Kosten einer Kleinserie; das Material entscheidet darüber, ob das Bauteil funktioniert. Wir unterstützen Sie dabei, für jedes Projekt den passenden technischen Thermoplast oder das passende Elastomer auszuwählen, damit eine Kleinserie genau so funktioniert wie das Serienbauteil, auf das sie folgt – langlebig, stabil und den Anforderungen Ihrer Anwendung entsprechend.

KUNSTSTOFFE

ABS
ABS

ABS

ABS zeichnet sich durch Schlagfestigkeit, strukturelle Festigkeit und einfache Verarbeitbarkeit aus und eignet sich daher ideal für Gehäuse, Prototypen und Funktionskomponenten, bei denen Langlebigkeit und Wirtschaftlichkeit gefragt sind.

Farbe:
BeigeSchwarzWeiß
Untertypen:ABS natur (beige), ABS schwarz, ABS weiß, ABS-PC-Mischung, flammhemmendes ABS, antistatisches ABS
Verfügbare Ausführung:In bearbeiteter Form, Sandstrahlen, Lackieren, Strukturbeschichtung, Dampfpolieren
Preis:$$$
Lieferzeit:Etwa 5 Werktage

Holen Sie sich fachkundige Beratung zur Materialauswahl!

Laden Sie Ihre Dateien hoch

Oberflächenbehandlung Optionen für die Oberflächenveredelung beim Spritzgießen in Kleinserien

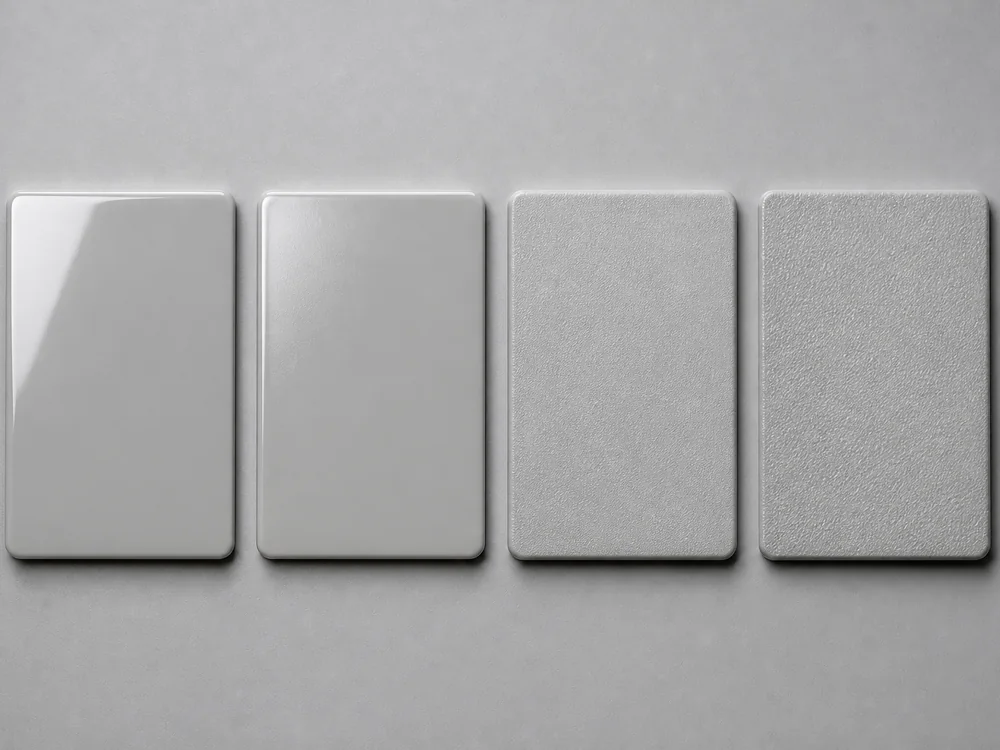
Die Oberflächenqualität ist während der Produktvalidierung das wichtigste Verkaufsargument, und sie wird bereits beim Werkzeug festgelegt. Wir bieten die gesamte SPI-Palette an, von Hochglanzpolierung bis hin zu starker Mattierung, damit Ihre Musterteile wie das Produkt aussehen, das Sie ausliefern möchten – und nicht wie ein Prototyp.

SPI A – Spiegelglanz-Oberfläche

Die höchste Qualitätsstufe im SPI-Sortiment: eine diamantpolierte Kavität, die eine nahezu spiegelglatte Oberfläche mit maximalem Glanz und maximaler Reflektivität erzeugt. Diese Variante wird gewählt, wenn das Bauteil am Tag der Kundenvorführung wie ein fertiges Endprodukt aussehen soll.

  • Am besten geeignet für: Optische Bauteile, Gehäuse für Haushaltsgeräte und Konsumgüter – alles, bei dem der Glanz das Produkt verkauft.

  • Ein Kompromiss: Der größte Zeitaufwand entfällt auf das Polieren, rechnen Sie daher mit einem längeren Werkzeugbauzeitplan und einer sorgfältigen Handhabung, um den Formhohlraum zu schützen.

SPI mold surface finish comparison plaques

SPI A bis SPI D, von links nach rechts

Vier Qualitätskontrollpunkte

Qualitätssicherung für jede Kleinserie

Kleinserien unterliegen denselben Prüfvorschriften wie Großserien. Das Material wird bei Ankunft überprüft, der Prozess wird von Stück zu Stück überwacht, Erstmuster werden vermessen und protokolliert, und jede Charge wird einer abschließenden messtechnischen Prüfung unterzogen, bevor sie das Gebäude verlässt.

Phase 01 1

IQC

Eingangsqualitätskontrolle

  • Materialzertifikat und COA Überprüfung
  • Bestätigung der Harzsorte und -farbe
  • Feuchtigkeitsgehalt und Trocknung Kontrolle
Phase 02 2

IPQC

Qualitätskontrolle während des Produktionsprozesses

  • Echtzeit-Parameterüberwachung
  • Vorgesehene Sichtprüfung während des Betriebs
  • Prüfungen der Konsistenz von Aufnahme zu Aufnahme
Phase 03 3

FAI / T1

First Article Inspection

  • Full dimensional report on T1 samples
  • Customer sample approval before the run
  • Documented tooling adjustment log
Phase 04 4

OQC

Outgoing Quality Control

  • CMM final measurement on sampled parts
  • Surface finish (SPI / VDI) verification
  • Protective packing and labelling

Low Volume vs. Medium vs. High Volume Injection Molding

Where a program sits on the volume curve decides its tooling, its lead time and its unit cost. Use this comparison to see which bracket your project currently belongs in—and what changes when demand grows.

Low vs. Medium vs. High Volume Injection Molding

Tooling type

Geringes Volumen

Aluminium or soft steel (P20)

Medium Volume

Hardened steel (P20, H13)

High Volume

Multi-cavity hardened tooling

Tooling lead time

Geringes Volumen

7–15 days

Medium Volume

2–4 weeks

High Volume

4–8 weeks

Cost per part

Geringes Volumen

Medium

Medium Volume

Niedrig

High Volume

Lowest

Upfront investment

Geringes Volumen

Niedrig

Medium Volume

Medium

High Volume

Hoch

Design change flexibility

Geringes Volumen

Easy — inserts can be re-cut

Medium Volume

Difficult — welded or re-cut steel

High Volume

Very difficult — new tool usually required

Best for

Geringes Volumen

Prototypes, pilot runs, bridge production

Medium Volume

Established products, regional launches

High Volume

Mass production, consumer goods

Not sure which bracket your project belongs in?

Send us the part and the quantity. We will tell you which tool makes sense, what it costs and how long it takes—including when a cheaper option would work just as well.

Other Low-Volume Manufacturing Solutions

Low-volume molding is one option among several. If your geometry, material or quantity points somewhere else, we can quote the alternative that gets you to a validated part faster or cheaper.

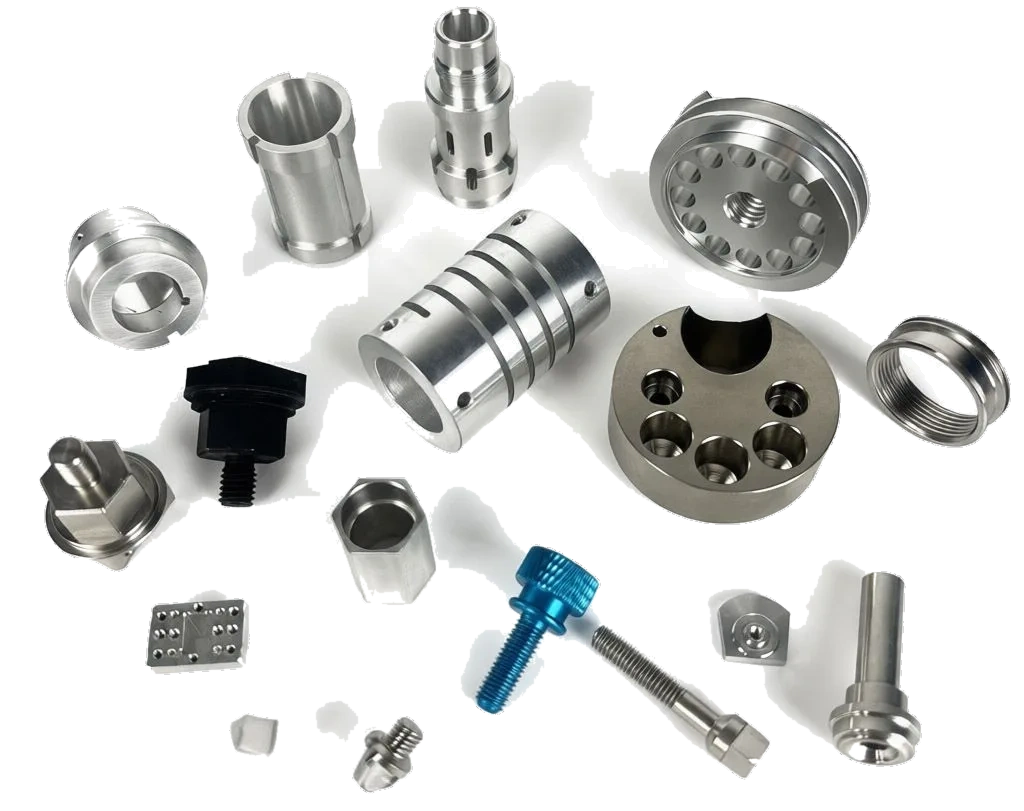
CNC machining for low volume production

CNC-Bearbeitung

Metal or plastic parts cut directly from solid stock, with no tooling at all.

Mehr erfahren
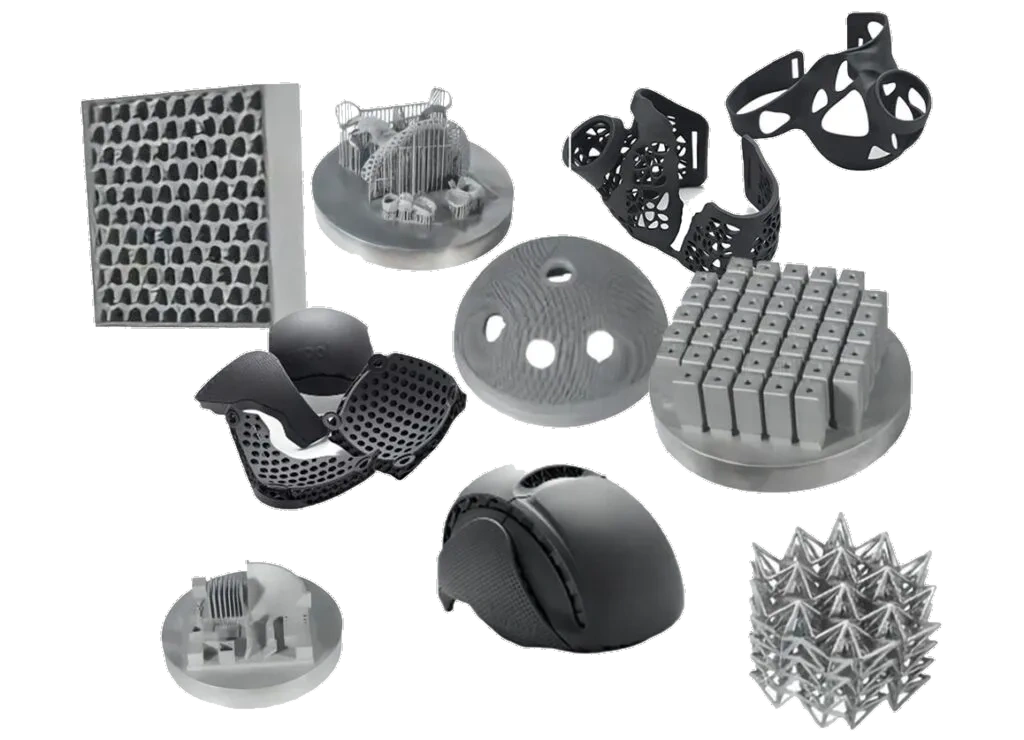
3D printing for low volume production

3D-Druck

Rapid prototyping without tooling, ideal for form and fit checks and functional testing.

Mehr erfahren
Sheet metal fabrication for low volume production

Blechbearbeitung

Cutting, bending and forming metal enclosures, brackets and panels in low volumes.

Mehr erfahren
Vacuum casting for low volume production

Vakuumguss

Silicone-tool castings in polyurethane resin for 5–20 near-production-quality parts.

Mehr erfahren

Dokumentiertes Qualitätssicherungssystem

100%

CMM inspection on critical dimensions

Why Partner with IDEAL PRO Manufacturing for Low Volume Injection Molding?

Short runs fail for predictable reasons: tooling that arrives late, parts that do not match the prototype, and suppliers who lose interest once the volume drops. We built our low-volume program to remove all three, and to keep the same engineering team with you as the volume grows.

1

No Minimum Order Quantity and No Tooling Penalty

Order the quantity the build actually needs. Because the tool is aluminium or soft steel, a 500-piece order carries a tooling cost that scales with it instead of a hardened-steel invoice that only makes sense at a hundred thousand parts.

2

Rapid Tooling in Days, Not Months

In-house tooling means the mold is machined in 7–15 days instead of being queued behind someone else's production work. You get T1 samples early, so the schedule you set with your own customer is a schedule you can keep.

3

Production-Grade Parts, Not Prototype Substitutes

Your parts are molded in the resin you specified, on a real press, with real cooling and real process control. No machined stand-ins, no cast urethane look-alikes—so the validation you do on them still holds at volume.

4

Engineering Support Through Every Revision

Short runs usually mean the design is still moving. Modular inserts, free DFM feedback on every revision and one named project engineer keep the tool usable as the part evolves, rather than turning each change into a new purchase order.

Erfolgsgeschichten unserer Kunden

A snapshot of recent low-volume molding programs. Details have been generalised; tell us your application and we will talk through the comparable work we have done.

Low-Volume Overmolded Spiral Screw Cuts Tooling Investment
Low-Volume Overmolding

Low-Volume Tooling Delivers Overmolded Spiral Screw Before Full Production Mold

A juicer manufacturer asked IDEAL PRO to prove out a plastic-and-steel overmolded spiral screw design without the full investment in a hardened production mold. We cut an aluminium low-volume tool, inserted pre-cut steel cores, and ran the first validation batch — catching severe wobble from center-of-gravity eccentricity before any hard steel was cut. After mold adjustments in the aluminium tool, end shake was brought within 2 degrees, and the validated design carried straight into the production tool.

Mehr entdecken

50%

Kostensenkung

2° Max

End-Shake

Aluminium

Low-Volume Tool

Validated

Before Hard Tool

Lösungen für Schweißnähte beim Kunststoff-Spritzgießen
Defect Solution

Low-Volume Mold Tweaks Eliminate Weld Lines on Appearance-Critical Parts

A client with an existing low-volume mold struggled with faint weld lines and dimensional drift on a consumer-electronics housing. IDEAL PRO Manufacturing redesigned the gating on the aluminium tool, added a hot-runner insert, switched to PC-ABS, and installed a mold temperature machine — turning a marginal tool into one that produced smooth, dimensionally accurate parts ready for market without re-cutting a hard steel mold.

Mehr entdecken

Ausgeschieden

Schweißnähte

PC-ABS

Material

Heißkanal

Insert Added

Aluminium

Tool Retained

Verification batch of clear polycarbonate medical components
Medical Devices

Verification Batch of Clear PC Components with Full Dimensional Reporting

A device developer needed a small, fully documented batch of clear polycarbonate fluidic components for verification testing. We molded the run with controlled drying, supplied a first-article dimensional report with the samples, and packaged them for clean handling.

Mehr entdecken

Clear PC

Material

FAI

Report Supplied

SPI A

Cavity Polish

1 Batch

Trial Run

Aktuelle Nachrichten

Bleiben Sie über die neuesten Nachrichten und Ankündigungen von IDEAL PRO Manufacturing auf dem Laufenden. Entdecken Sie unten unsere neuesten Artikel.

Most programs fall between 100 and 10,000 parts per year or per order. Below roughly 100 pieces, 3D printing or vacuum casting is usually the better value; above about 25,000, a hardened multi-cavity tool starts to pay for itself. We will tell you honestly when your quantity sits on the other side of that line.

No. The resin is the same—the difference is the tool. We mold commodity and engineering thermoplastics from PP and ABS through to PC, PBT, PEEK and glass-filled grades, and we will flag any material where a soft tool needs extra care, such as abrasive fillers or high processing temperatures.

As a planning guide, an aluminium tool typically covers around 100–5,000 shots and a P20 soft-steel tool roughly 5,000–25,000. The real figure depends on the resin, the geometry and how the tool is maintained, so we give you a specific expected tool life with every quote.

Yes, and this is one of the strongest reasons to start with soft tooling. We design low-volume molds with modular inserts so a local detail can be re-cut or replaced instead of welding and re-machining the whole cavity, which keeps revision cost and downtime low while your design settles.

Tooling normally takes 7–15 days, with T1 samples following shortly after. Add a few days for dimensional inspection and your approval, and most programs hold their first approved parts about four weeks after the CAD file is frozen. Because the tool is built in-house, the schedule does not depend on an outside tool shop's loading.

That is the intended path. Where the geometry allows, we start with a single or family cavity and add cavities later; where it does not, the validated CAD and process window carry directly into a hardened production tool. Either way your approved part specification does not change when the volume does.

Upload your design files

and start production immediately

Sofortangebot anfordern