

Inleiding: Inzicht in polycarbonaat (PC)
Polycarbonaat (PC)1 staat bekend om zijn uitzonderlijke prestaties en biedt een hoge transparantie, uitstekende slagvastheid, kruipweerstand en een breed bedrijfstemperatuurbereik. De verwerking van deze technische kunststof vereist echter precisie.
Belangrijkste materiaaleigenschappen:
- Viscositeitsgevoeligheid: De smeltviscositeit van PC is zeer gevoelig voor temperatuur, maar minder gevoelig voor afschuifsnelheid.
- Geen duidelijk smeltpunt: De hardheid neemt over een bepaald bereik af.
- Hoge smeltviscositeit: Vereist hogere verwerkingstemperaturen.
- Risico op hydrolyse: De hars is bij hoge temperaturen gevoelig voor hydrolyse indien er vocht aanwezig is, wat leidt tot aantasting van het onderdeel.
Pro Tip: Om de smeltstroom te verbeteren, dient u niet uitsluitend te vertrouwen op het verhogen van de injectiedruk. Verhoog in plaats daarvan de injectietemperatuur. Een strikte vochtbeheersing is echter absoluut noodzakelijk.
🛠️ Essentiële voorbewerking: drogen en matrijsontwerp
Voordat het injectieproces van start gaat, moeten er specifieke maatregelen worden genomen om de kwaliteit te waarborgen.
- Drogen is verplicht2: De PC moet grondig worden gedroogd om het vochtgehalte te verlagen tot onder 0.02%.
- Bescherming tegen vocht: Zorg ervoor dat de hars tijdens de verwerking geïsoleerd blijft om te voorkomen dat er opnieuw vocht uit de lucht wordt opgenomen.
- Ontwerp van de matrijs: Leidingen en afsluiters dienen kort en dik te zijn om drukverlies tot een minimum te beperken.
- Stressvermindering: Hoge matrijstemperaturen en een nabehandelingsgloeibehandeling worden aanbevolen om interne spanningen weg te nemen en scheurvorming te voorkomen.
⚙️ De 7 belangrijkste parameters bij het spuitgieten van PC
Hieronder vindt u een gedetailleerd overzicht van de verwerkingstermijn voor de pc.
1. Injectietemperatuur3 De keuze van de temperatuur hangt af van de geometrie van het onderdeel, de structuur van de matrijs en de vereisten.
- Standaardassortiment: 270 °C – 320 °C.
- Waarschuwing: Overschrijding 340 °C kan tot ontbinding leiden. Tekenen hiervan zijn onder meer een donkere verkleuring, zilverkleurige strepen, donkere vlekken en luchtbellen. De mechanische eigenschappen zullen aanzienlijk verslechteren.
2. Injectiedruk4 Druk beïnvloedt de fysische eigenschappen, de interne spanning en de krimp.
- Standaardassortiment: 80 – 120 MPa.
- Hoge druk (120 – 145 MPa): Vereist voor dunwandige, langgerekte of complexe onderdelen met kleine ingoten om de stromingsweerstand te overwinnen.
3. Houdtijd en druk Van cruciaal belang voor het voorkomen van vacuümholtes en inzakkingen.
- Strategie: Een lage houddruk in combinatie met een hoge smelttemperatuur is vaak de beste methode om interne spanning te verminderen.
- Tijdschema: Dunne onderdelen vereisen korte houdtijden; dikke onderdelen vereisen langere houdtijden. Dit wordt vaak bepaald door de afkoeltijd van de ingang.
4. Injectiesnelheid Hoewel snelheid minder invloed heeft op de eigenschappen van de pc, is de regeling van de gegevensstroom van cruciaal belang.
- Aanbeveling: Gebruik een gemiddelde tot lage snelheid.
- Techniek: Injectie in meerdere fasen (langzaam-snel-langzaam) verdient de voorkeur om een gelijkmatige vulling te garanderen zonder dat er lucht wordt ingesloten.
- Standaard: 80 °C – 100 °C.
- Complexe/dunne onderdelen: Kan worden verhoogd tot 100 °C – 120 °C (zorg ervoor dat deze temperatuur onder de tempertemperatuur van het matrijsstaal blijft).
6. Schroefsnelheid en tegendruk6 Vanwege de hoge viscositeit kan een te hoge snelheid schade aan de machine of het materiaal veroorzaken.
- Schroefsnelheid: 30 – 60 omw/min.
- Tegen druk: 10% – 15% injectiedruk.
7. Materiaalverbruik
- Ontkistingsmiddelen: Gebruik strikt gecontroleerde hoeveelheden.
- Gerecycled materiaal: Beperk het gebruik van herverslijping tot maximaal 20% en niet meer dan 3 cycli.
Beknopte gids: Verwerkingsparameters voor pc’s
Ter referentie volgt hier een overzicht van de optimale instellingen.
| Parameter | Aanbevolen instelling | Opmerkingen |
|---|---|---|
| Droogtemperatuur/droogtijd | 120 °C / 4+ uur | Vochtgehalte < 0,02% |
| Smelttemperatuur | 270 °C - 320 °C | Overschrijd de temperatuur van 340 °C niet |
| Injectiedruk | 80 - 145 MPa | Hoger bij dunne wanden |
| Schimmeltemperatuur | 80 °C - 120 °C | Een hogere temperatuur vermindert stress |
| Schroefsnelheid | 30 - 60 omw/min | Voorkomt warmteontwikkeling door schuifkrachten |
| Tegendruk | 10% - 15% | Zorgt voor de smeltdichtheid |
Keuze van schroeven en machinevereisten
Het kiezen van de juiste hardware is net zo belangrijk als het instellen van de parameters.
Systeemvereisten:
- Portiegrootte: Het maximale gewicht van het onderdeel (inclusief spuitkanalen) mag niet meer bedragen dan 70-80% van de nominale injectiecapaciteit van de machine.
Specificaties van de schroeven:
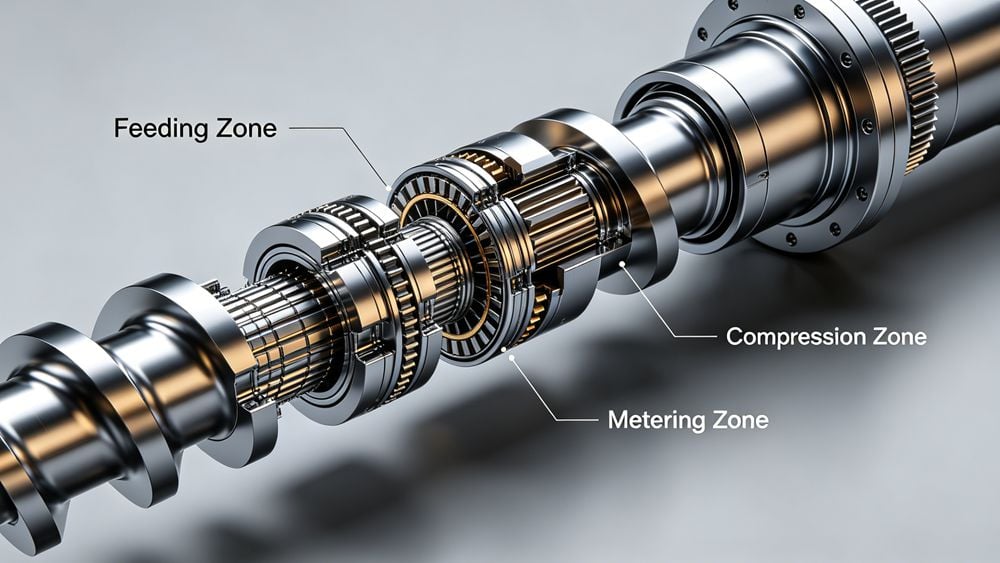
- Type: Schroef met één schroefgang, constante spoed en geleidelijke compressie, voorzien van een terugslagklep (terugslagring).
- L/D-verhouding (lengte/diameter): 15:1 tot 20:1.
- Compressieverhouding: 2:1 tot 3:1.
Conclusie
Om het spuitgieten van PC onder de knie te krijgen, is een evenwicht tussen temperatuurregeling en drukbeheer vereist. Door het vochtgehalte strikt te beheersen en de bovenstaande richtlijnen inzake temperatuur en schroefsnelheid nauwgezet na te leven, kunt u onderdelen met een hoge helderheid en slagvastheid produceren met een minimale interne spanning.
Ontdek de voordelen van polycarbonaat (PC) om inzicht te krijgen in de toepassingen en voordelen ervan in diverse sectoren. ↩
Begrijp het belang van het drogen van polycarbonaat om een optimale verwerking en onderdeelkwaliteit te waarborgen. ↩
Ontdek de optimale instellingen voor de spuitgiettemperatuur van polycarbonaat om de kwaliteit en prestaties te waarborgen. ↩
Ontdek hoe de injectiedruk van invloed is op het spuitgietproces en de uiteindelijke eigenschappen van onderdelen van polycarbonaat. ↩
Onderzoek de relatie tussen de matrijstemperatuur en de kwaliteit van polycarbonaatonderdelen bij het spuitgieten. ↩
Ontdek hoe de schroefsnelheid en de tegendruk het spuitgietproces en de materiaalkwaliteit beïnvloeden. ↩


 English
 French
 Dutch
 German
 Japanese
 Korean