

Einleitung: Grundlegendes zu Polycarbonat (PC)
Polycarbonat (PC)1 Es ist bekannt für seine außergewöhnliche Leistungsfähigkeit und zeichnet sich durch hohe Transparenz, hervorragende Schlagzähigkeit, Kriechfestigkeit sowie einen breiten Betriebstemperaturbereich aus. Die Verarbeitung dieses technischen Kunststoffs erfordert jedoch Präzision.
Wesentliche Materialeigenschaften:
- Viskositätsempfindlichkeit: Die Schmelzviskosität von PC reagiert sehr empfindlich auf Temperatur, jedoch weniger empfindlich auf die Schergeschwindigkeit.
- Kein eindeutiger Schmelzpunkt: Die Härte nimmt über einen bestimmten Bereich hinweg ab.
- Hohe Schmelzviskosität: Erfordert höhere Verarbeitungstemperaturen.
- Hydrolyse-Risiko: Das Harz neigt bei hohen Temperaturen und in Gegenwart von Feuchtigkeit zur Hydrolyse, was zu einer Zersetzung des Bauteils führt.
Profi-Tipp: Um den Schmelzfluss zu verbessern, sollten Sie sich nicht ausschließlich auf eine Erhöhung des Einspritzdrucks verlassen. Erhöhen Sie stattdessen die Einspritztemperatur. Eine strenge Feuchtigkeitskontrolle ist jedoch unabdingbar.
🛠️ Entscheidende Vorbehandlung: Trocknung und Formgestaltung
Bevor der Einspritzvorgang beginnt, müssen bestimmte Maßnahmen zur Qualitätssicherung getroffen werden.
- Das Trocknen ist obligatorisch2: Der PC muss gründlich getrocknet werden, um den Feuchtigkeitsgehalt auf unter 0.02%.
- Feuchtigkeitsschutz: Halten Sie das Harz während der Verarbeitung isoliert, um eine erneute Aufnahme von Feuchtigkeit aus der Luft zu verhindern.
- Formdesign: Laufkanäle und Absperrklappen sollten kurz und dick sein, um den Druckverlust zu minimieren.
- Stressabbau: Es werden hohe Formtemperaturen und ein Nachglühen empfohlen, um innere Spannungen zu beseitigen und Rissbildung zu verhindern.
⚙️ Die 7 wichtigsten Parameter beim PC-Spritzguss
Nachfolgend finden Sie eine detaillierte Aufschlüsselung des Bearbeitungszeitraums für den PC.
1. Einspritztemperatur3 Die Wahl der Temperatur hängt von der Geometrie des Bauteils, der Formkonstruktion und den Anforderungen ab.
- Standard-Sortiment: 270 °C – 320 °C.
- Warnung: Überschreitung 340 °C kann zu Zersetzung führen. Zu den Anzeichen zählen eine dunkle Verfärbung, silberne Streifen, dunkle Flecken und Blasen. Die mechanischen Eigenschaften verschlechtern sich erheblich.
2. Einspritzdruck4 Der Druck beeinflusst die physikalischen Eigenschaften, die inneren Spannungen und die Schrumpfung.
- Standard-Sortiment: 80 – 120 MPa.
- Hochdruck (120 – 145 MPa): Erforderlich bei dünnwandigen, langgestreckten oder komplexen Bauteilen mit kleinen Angüssen, um den Fließwiderstand zu überwinden.
3. Haltezeit und -druck Entscheidend für die Vermeidung von Vakuumhohlräumen und Einfallstellen.
- Strategie: Ein niedriger Halte-Druck bei hoher Schmelztemperatur ist häufig der beste Ansatz, um innere Spannungen zu reduzieren.
- Zeitplan: Dünne Teile erfordern kurze Haltezeiten; dicke Teile erfordern längere Zeiten. Dies wird häufig durch die Aushärtungszeit des Angusses bestimmt.
4. Einspritzgeschwindigkeit Während die Geschwindigkeit einen geringeren Einfluss auf die Eigenschaften von PC hat, ist die Durchflussregelung von entscheidender Bedeutung.
- Empfehlung: Verwenden Sie mittlere bis langsame Geschwindigkeiten.
- Technik: Eine mehrstufige Einspritzung (langsam-schnell-langsam) wird bevorzugt, um eine gleichmäßige Befüllung ohne Lufteinschlüsse zu gewährleisten.
- Standard: 80 °C – 100 °C.
- Komplexe/dünne Teile: Die Temperatur kann auf 100 °C – 120 °C erhöht werden (bitte stellen Sie sicher, dass diese unterhalb der Temperierungstemperatur des Formstahls liegt).
6. Schneckendrehzahl und Gegendruck6 Aufgrund der hohen Viskosität kann eine zu hohe Drehzahl zu Schäden an der Maschine oder am Material führen.
- Schneckendrehzahl: 30 – 60 U/min.
- Gegendruck: 10% – 15% Einspritzdruck.
7. Materialverbrauch
- Trennmittel: Verwenden Sie streng kontrollierte Mengen.
- Recycelte Materialien: Beschränken Sie den Einsatz des Nachschleifens auf maximal 20% und nicht mehr als 3 Zyklen.
Kurzanleitung: PC-Verarbeitungsparameter
Zur besseren Übersicht finden Sie hier eine Zusammenfassung der optimalen Einstellungen.
| Parameter | Empfohlene Einstellung | Anmerkungen |
|---|---|---|
| Trocknungstemperatur/-zeit | 120 °C / 4+ Stunden | Feuchtigkeitsgehalt < 0,021 TP3T |
| Schmelztemperatur | 270 °C – 320 °C | Bitte überschreiten Sie nicht 340 °C |
| Einspritzdruck | 80 – 145 MPa | Höher bei dünnen Wänden |
| Form Temperatur | 80 °C – 120 °C | Höhere Temperaturen verringern Stress |
| Schneckendrehzahl | 30–60 U/min | Verhindert Scherwärmeentwicklung |
| Gegendruck | 10% - 15% | Gewährleistet die Schmelzdichte |
Auswahl der Schnecken und Maschinenanforderungen
Die Wahl der richtigen Hardware ist ebenso wichtig wie die Einstellung der Parameter.
Systemanforderungen:
- Portionsgröße: Das maximale Teilegewicht (einschließlich Angusskanäle) sollte 70–80% der Nennspritzleistung der Maschine nicht überschreiten.
Spezifikationen der Schrauben:
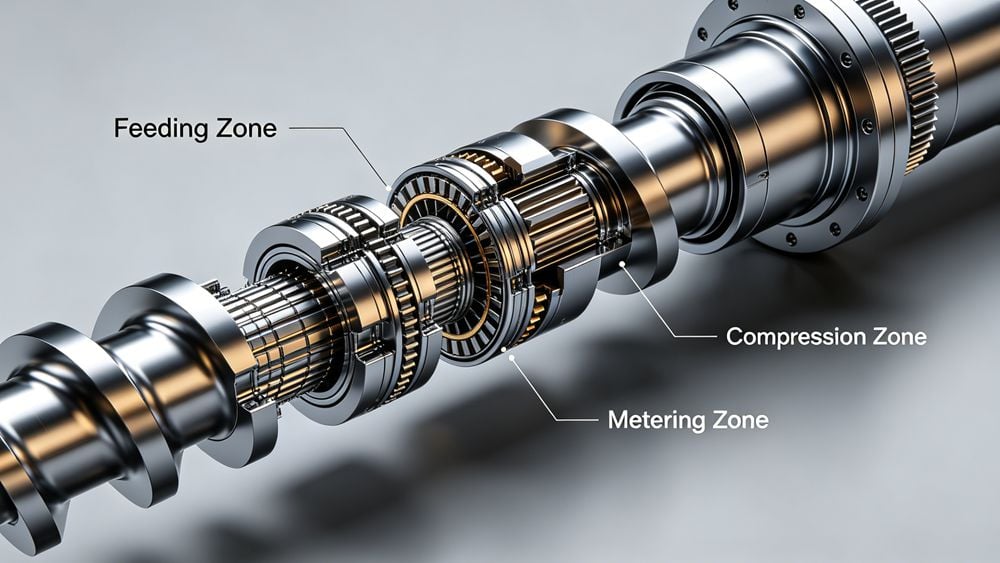
- Typ: Einstufige Schraube mit konstantem Steigungswinkel und stufenweiser Kompression, ausgestattet mit einem Rückschlagventil (Rückschlagring).
- L/D-Verhältnis (Länge/Durchmesser): 15:1 bis 20:1.
- Verdichtungsverhältnis: 2:1 bis 3:1.
Fazit
Um das Spritzgießen mit PC zu beherrschen, ist ein ausgewogenes Verhältnis zwischen Temperaturregelung und Druckmanagement erforderlich. Durch eine strenge Kontrolle der Feuchtigkeit und die Einhaltung der oben genannten Richtlinien zu Temperatur und Schneckendrehzahl können Sie hochtransparente, schlagfeste Teile mit minimaler innerer Spannung herstellen.
Entdecken Sie die Vorteile von Polycarbonat (PC), um dessen Anwendungsbereiche und Vorzüge in verschiedenen Branchen besser zu verstehen. ↩
Machen Sie sich bewusst, wie wichtig das Trocknen von Polycarbonat ist, um eine optimale Verarbeitung und Teilequalität zu gewährleisten. ↩
Erfahren Sie, welche Spritzgießtemperaturen für Polycarbonat am besten geeignet sind, um Qualität und Leistungsfähigkeit zu gewährleisten. ↩
Erfahren Sie, wie sich der Einspritzdruck auf den Formungsprozess und die endgültigen Eigenschaften von Polycarbonat-Bauteilen auswirkt. ↩
Untersuchen Sie den Zusammenhang zwischen der Formtemperatur und der Qualität von Polycarbonat-Bauteilen im Spritzgussverfahren. ↩
Erfahren Sie, wie sich die Schneckendrehzahl und der Gegendruck auf den Spritzgussprozess und die Materialqualität auswirken. ↩


 English
 French
 Dutch
 German
 Japanese
 Korean