

Hebben oppervlaktefouten zoals donkere vlekken en sinaasappelhuid een negatieve invloed op uw onderdelen? Deze gebreken kosten u tijd en geld. Laten we ze verhelpen door uw proces aan te passen en matrijsontwerp1.
Om deze gebreken te verhelpen, dient u zich te richten op de regeling van de smeltstroom. Gebruik bij donkere vlekken een getrapte injectiesnelheid. Verhoog bij glansverschillen de smelt- en matrijstemperatuur en de vuldruk. Verhoog bij sinaasappelhuid de injectiesnelheid en de smelttemperatuur. Ook een goed ontwerp van de matrijs en het onderdeel helpt deze problemen te voorkomen.
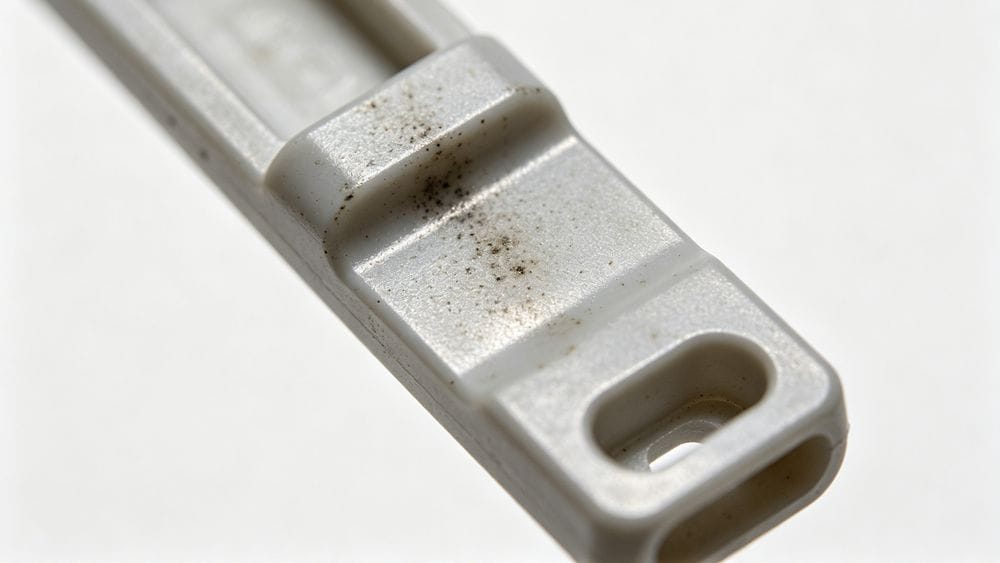
U hebt de korte antwoorden al gezien, maar om het te begrijpen waarom Inzicht in de oorzaken van deze defecten is essentieel om ze definitief te voorkomen. In mijn jarenlange ervaring heb ik gezien dat zelfs ervaren ingenieurs door deze problemen in de problemen kunnen raken. Laten we elk specifiek probleem nader bekijken, waarbij we zowel het spuitgietproces als het matrijsontwerp onder de loep nemen om de onderliggende oorzaak en de juiste oplossing te vinden.
Waarom ontstaan er donkere vlekken op uw spuitgietonderdelen?
Donkere randen in de buurt van de poort tasten de kwaliteit van uw hoogwaardige onderdelen aan. Hierdoor zien ze er goedkoop uit en kan dit leiden tot afkeuringen. Laten we de oorzaak opsporen en deze voorgoed verhelpen.
Donkere vlekken worden veroorzaakt door een hoge aanvankelijke injectiesnelheid. De snel stromende gesmolten kern verdringt de koelere, halfvaste oppervlaktelaag nabij de ingang. Deze "oppervlakteverschuiving" veroorzaakt een zichtbare onregelmatigheid. Het verlagen van de aanvankelijke snelheid of het gebruik van een getrapt profiel vormt de belangrijkste oplossing.
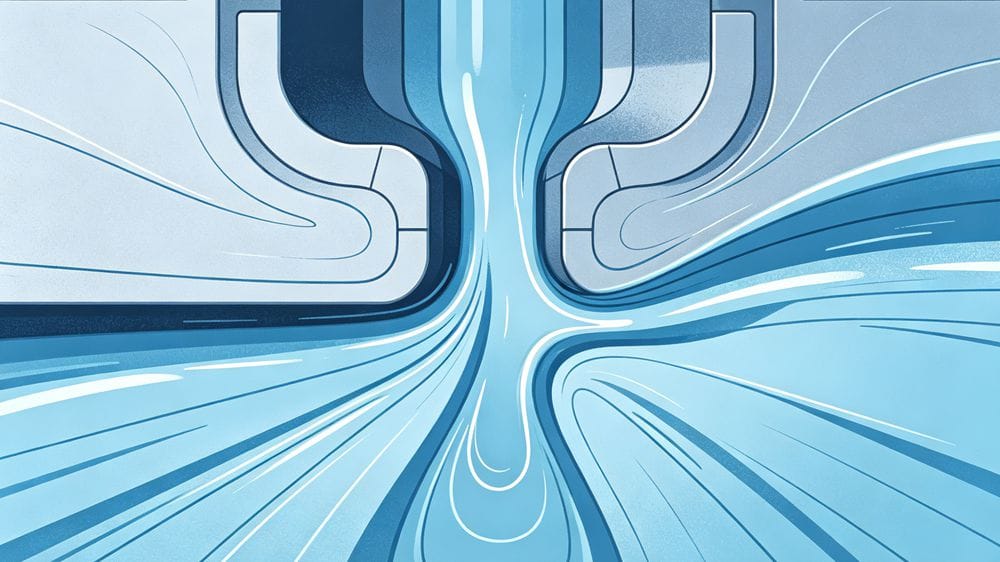
Donkere vlekken, die er vaak uitzien als een vage gloed, komen vooral vaak voor bij het werken met materialen met een hoge viscositeit2 zoals PC, PMMA of ABS. Hoewel velen ervan uitgaan dat het probleem zich tijdens de pakfase voordoet, treedt het in werkelijkheid al direct aan het begin van de spuitgietcyclus op. De kern van het probleem is een smeltfront dat zich te snel voortbeweegt. Door deze hoge snelheid zorgt de hetere, vloeibare kunststof in het midden van de stroming ervoor dat de koelere, reeds stollende oppervlaktelaag tegen de matrijswand wordt afgeschoven.
Ik heb ontdekt dat de beste manier om dit aan te pakken is door de injectiesnelheidsprofiel3 zorgvuldig.
Procesgerichte oplossingen
Het doel is om gedurende de gehele vulfase een gelijkmatige smeltstroomsnelheid te bereiken. In plaats van één enkele, hoge injectiesnelheid maken wij gebruik van een meerstapsaanpak.
| Parameter | Aanbevolen maatregel | Reden |
|---|---|---|
| Injectiesnelheid | Begin rustig en bouw het vervolgens stapsgewijs op. | Voorkomt de eerste snelheidsuitbarsting die ervoor zorgt dat de band bij de poort gaat slippen. |
| Smelttemperatuur | Verhoog de temperatuur van de cilinder. | Een warmere smelt is minder viskeus en vloeit soepeler, waardoor de kans op defecten afneemt. |
| Tegendruk | Verhoog de tegendruk van de schroef. | Zorgt voor een homogenere smelt, waardoor onregelmatigheden worden voorkomen. |
| Schimmeltemperatuur | Verhoog de matrijstemperatuur4. | Een warmer matrijsoppervlak voorkomt dat de kunststofhuid te snel bevriest. |
Op ontwerp gebaseerde oplossingen
Soms zit het probleem al vervat in het ontwerp van de matrijs of het onderdeel. Scherpe hoeken zijn een veelvoorkomende oorzaak. Als u donkere vlekken ziet na een scherpe hoek op een onderdeel, gaat het om hetzelfde probleem: de stroomsnelheid is in dat gebied te hoog. In dit geval raden wij u aan de injectiesnelheid zo te programmeren dat deze slechts toeneemt na het gesmolten materiaal is voorbij de scherpe rand gekomen. Voor duurzame oplossingen kunt u overwegen om die scherpe overgangen in het ontwerp van het onderdeel af te vlakken met afrondingen en radii.
Hoe kunt u een ongelijkmatige glans op gestructureerde onderdelen verhelpen?
Uw onderdelen met structuur vertonen glanzende en matte plekken, waardoor ze niet overeenkomen met de afwerking van de matrijs. Deze inconsistentie ziet er onprofessioneel uit en doet afbreuk aan de uitstraling van het product. Hieronder leest u hoe u een uniform uiterlijk kunt bereiken.
Een ongelijkmatige glans ontstaat doordat de injectiedruk afneemt naarmate de kunststof de matrijs vult. Op plaatsen die ver van de inlaat verwijderd zijn, is de druk lager, waardoor de textuur van de matrijs niet perfect wordt weergegeven. Door de smelt- en matrijstemperatuur te verhogen en de houddruk te verhogen, wordt de kunststof in alle details gedrukt.
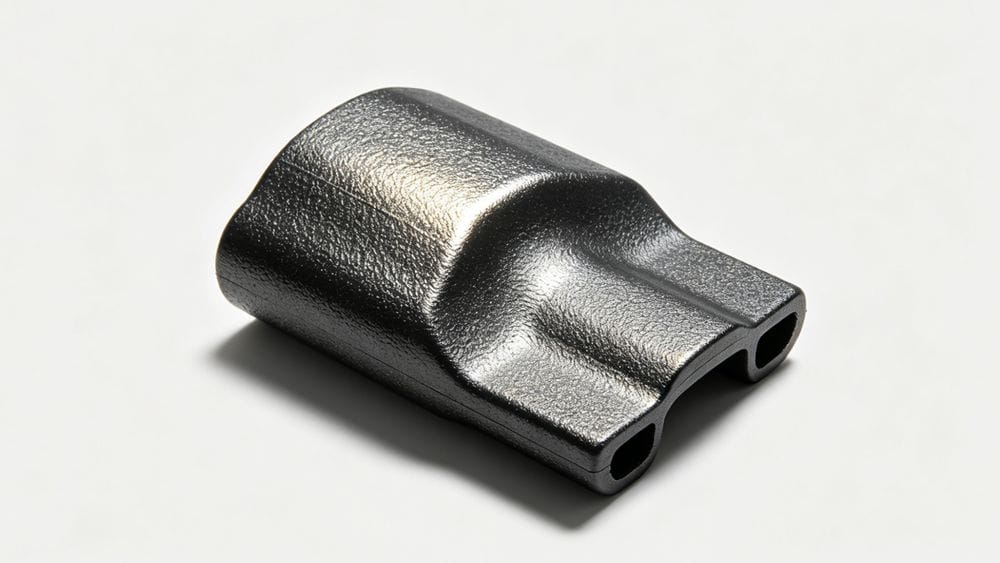
Dit is een van de meest frustrerende gebreken, vooral wanneer u hebt geïnvesteerd in een matrijs met een prachtige textuur. Het onderdeel komt uit de matrijs en op sommige plaatsen komt de structuur perfect overeen met die van de matrijs, terwijl andere delen er vaal of te glanzend uitzien. Dit gebeurt doordat de injectiedruk niet over het gehele onderdeel gelijkmatig is. De druk is het hoogst ter hoogte van de inlaat en het laagst aan het einde van het stromingspad. In die gebieden met lage druk wordt de kunststof niet hard genoeg tegen de wand van de holte gedrukt om elk fijn detail van de textuur over te nemen.
Om een gelijkmatig resultaat te verkrijgen, dient u ervoor te zorgen dat het kunststof het oppervlak van de mal overal goed kan opvullen en nauwkeurig kan nabootsen.
Dit zijn de belangrijkste factoren die wij aanpassen:
| Factor | Aanbevolen maatregel | Waarom het werkt |
|---|---|---|
| Smelt-/vormtemperatuur | Verhoog beide temperaturen. | Door de smelt en de matrijs warmer te houden, blijft het kunststof langer in vloeibare toestand, waardoor het in de fijne textuurdetails kan vloeien en deze kan nabootsen voordat het stolt. |
| Druk en tijd vasthouden | Verhogen verpakkingsdruk5 en/of tijd. | Een hogere, langduriger druk drukt het kunststof stevig tegen de wanden van de holte, met name aan het einde van het stromingspad. |
| Wanddikte | Ontwerp met het oog op een gelijkmatige wanddikte. | Grote schommelingen in de dikte zorgen voor een onregelmatige doorstroming en drukdalingen, wat leidt tot variaties in de glans. Consistentie is van cruciaal belang. |
| Ontluchting | Zorg voor voldoende ventilatie van de matrijs. | Opgesloten lucht kan een luchtkussen vormen waardoor het kunststof geen volledig contact maakt met het oppervlak van de matrijs, wat resulteert in een glanzende, gladde plek. |
In onze projecten benadrukken wij altijd dat een goed eindresultaat begint met een goed ontwerp. Het vermijden van buitensporig dikke secties of grote ribben en het handhaven van een consistente wanddikte is de meest effectieve manier om glansverschillen vanaf het allereerste begin te voorkomen.
Wat veroorzaakt het 'sinaasappelhuideffect' bij spuitgietonderdelen?
Er ontstaan rimpels of een "sinaasappelhuid"-textuur op uw dikwandige onderdelen. Dit oppervlaktegebrek is voor de meeste toepassingen onaanvaardbaar. Laten we dit probleem oplossen door de oorzaak ervan te begrijpen.
Een sinaasappelschil wordt veroorzaakt door een traag voortbewegend smeltfront. Het oppervlak van het kunststof stolt te vroeg en raakt gerimpeld door de druk van de smelt die erachter nog steeds stroomt. Dit komt vaak voor bij dikke onderdelen die zijn vervaardigd uit materialen met een hoge viscositeit. De oplossing is om de stroming te versnellen.
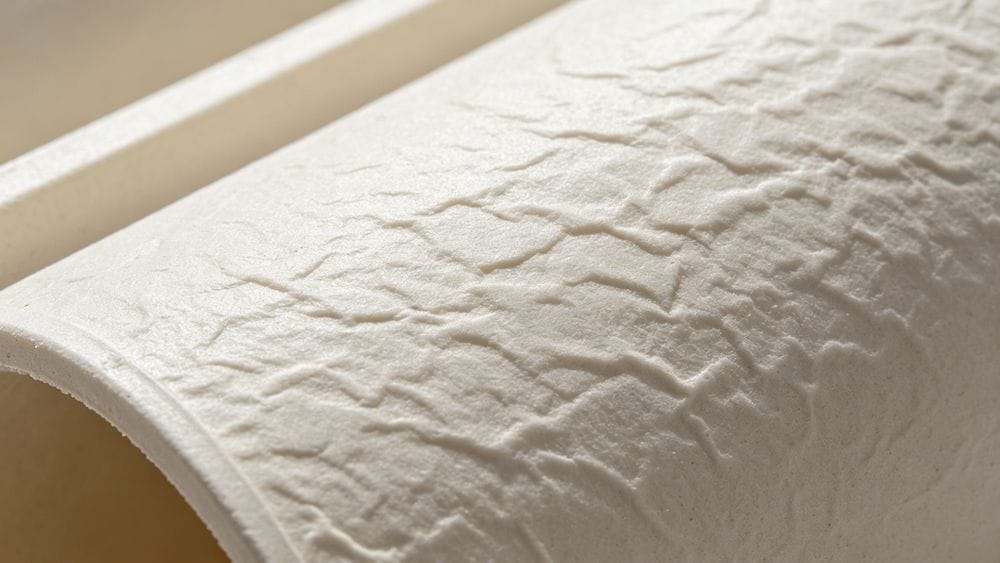
Het "sinaasappelhuid"-defect, ook wel oppervlakte-rimpeling genoemd, treedt doorgaans op aan het einde van het stromingspad, met name bij het spuitgieten van dikwandige onderdelen uit materialen zoals polycarbonaat. Het is een klassiek voorbeeld van een te trage en haperende smeltstroom.
Het probleem: een afgekoeld en traag voortbewegend stromingsfront
Dit is wat er gebeurt: terwijl het kunststof wordt geïnjecteerd, beweegt het smeltfront zich door de holte. Als de injectiesnelheid te laag is, begint de buitenste laag van het kunststof – de "huid" – die in contact staat met de koelere matrijswanden, voortijdig uit te harden. De gesmolten kern daarachter blijft echter verder naar voren drukken. Door deze druk gaat de reeds gestolde huid vervormen en rimpelen, omdat deze niet langer soepel langs de matrijswand kan glijden. Deze rimpels worden tijdens de verdichtings- en afkoelfase vastgelegd, waardoor u met een lelijk, onherstelbaar defect blijft zitten.
De oplossing: de stroomsnelheid en de temperatuur verhogen
Zodra u de oorzaak begrijpt, is de oplossing eenvoudig. U moet voorkomen dat die huidlaag te vroeg bevriest. Dit doen we door het plastic sneller en warmer te laten stromen.
De injectiesnelheid verhogen: Door sneller te injecteren wordt de holte gevuld voordat het smeltfront de kans krijgt om af te koelen en te veel te stollen. Dit draagt ertoe bij dat het smeltfront vloeibaarder blijft en in contact blijft met de matrijswand.
De smelttemperatuur verhogen: Een warmere smelt is minder viskeus en heeft meer tijd nodig om uit te harden. Hierdoor heeft de smelt meer tijd om de gehele holte gelijkmatig te vullen zonder dat er rimpels in het oppervlak ontstaan. Door een hogere smelttemperatuur te combineren met een hogere injectiesnelheid kunt u de omstandigheden die sinaasappelhuid veroorzaken effectief elimineren.
Conclusie
Het verhelpen van oppervlaktefouten komt neer op het beheersen van de smeltstroom. Door de injectiesnelheid, temperatuur en druk aan te passen en het ontwerp van het onderdeel te optimaliseren, kunt u telkens weer onberispelijke onderdelen vervaardigen.
Inzicht in het ontwerp van spuitgietmatrijzen is van cruciaal belang om defecten te voorkomen en spuitgietonderdelen van hoge kwaliteit te garanderen. ↩
Ontdek hoe materialen met een hoge viscositeit het spuitgietproces en het optreden van defecten beïnvloeden. ↩
Door injectiesnelheidsprofielen te onderzoeken, kunt u de vulfase optimaliseren en het aantal defecten verminderen. ↩
Inzicht in de matrijstemperatuur is van cruciaal belang voor het bereiken van een optimale doorstroming en het voorkomen van defecten in spuitgietonderdelen. ↩
Onderzoek naar de verpakkingsdruk kan leiden tot een betere beheersing van de kwaliteit van de onderdelen en de oppervlakteafwerking. ↩


 English
 French
 Dutch
 German
 Japanese
 Korean