 日本語



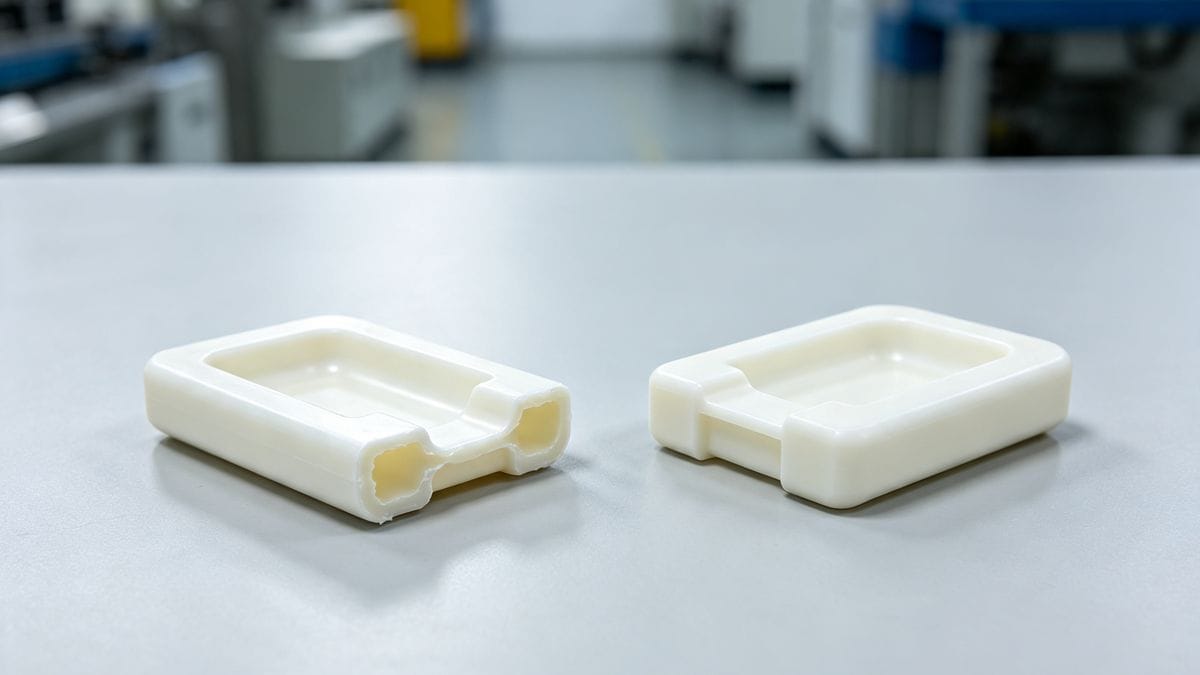
射出成形の不完全性(しばしば「ショートショット」と呼ばれる)は、プラスチック製造における最も一般的な課題の一つです。幸いなことに、これは通常、容易に解決できます。標準的な工程調整で改善が見られない場合、根本原因は金型設計または設備上の制約にあることが多いです。
このガイドでは、成形不良の主な4つの原因を分析し、生産を正常に戻すための具体的な解決策を提供します。
機器の問題:問題は機械自体にあるのでしょうか?
どんなに優れた金型でも、設備の限界を補うことはできません。まず、以下の重要な機械パラメータを確認してください。
- 可塑化能力が不十分: 部品の重量が機械の最大射出能力を超えると、材料供給が不足します。部品が限界に近い場合でも、プラスチックがバレル内で十分に溶融するだけの滞留時間が確保できない可能性があります。 解決: 特にナイロン66のような融点範囲の狭い材料の場合は、より大型の射出成形機にアップグレードすることをお勧めします。
- 不正確な温度測定値: 熱電対の故障やヒーターバンドの劣化により、実際の溶融温度がディスプレイ表示よりもはるかに低くなる場合があります。必ず発熱体の状態を確認してください。
- ノズルサイズと詰まり: ノズルが小さすぎると、材料の流れが制限されて冷却されてしまいます。一方、大きすぎると射出圧力が低下します。また、炭化物の付着、スプルーブッシングとの位置ずれ、ノズルの偏向を引き起こす機械的な問題がないかも確認してください。
- 材料の橋渡し: プラスチックペレットは、過度の熱、乾燥不良、または潤滑剤の過剰使用により、供給口内で早期に溶けて凝集することがあります。これにより「橋」が形成され、材料の流れが阻害されます。 解決: 詰まりを取り除き、給水口の冷却を調整してください。
- 冷たいナメクジとよだれ: ノズル温度が高すぎたり、背圧が過剰だったりすると、溶融プラスチックがコールドスプルーに流れ込み、固化してゲートを塞いでしまうことがあります。これを防ぐには、ノズル温度と背圧を下げてください。
- サイクルタイムが短すぎる: 高速サイクルでは、特に電圧変動時において、プラスチックの加熱時間が不十分になる場合があります。射出工程に影響を与えずに適切な予熱を行うため、スクリューの回復時間を調整してください。
金型設計:流量と通気の最適化
工程の微調整だけでは不十分な場合は、金型自体を改造する必要があるかもしれません。
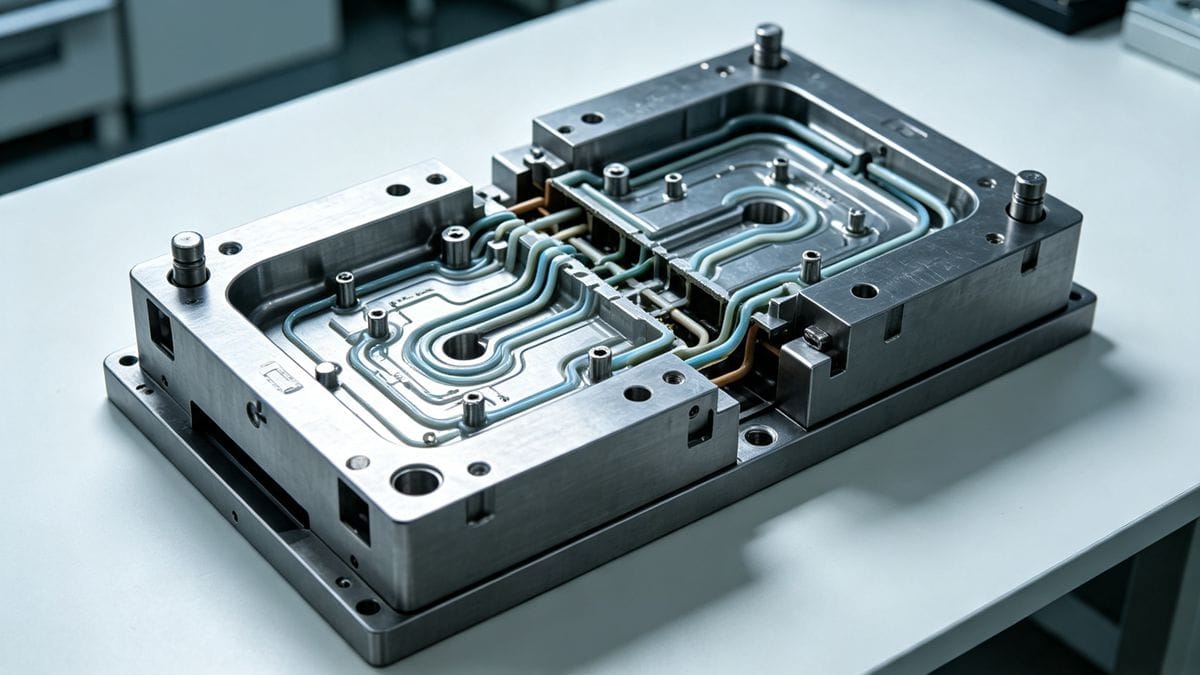
- ランナーシステムの不具合: ランナーが小さすぎたり、細すぎたり、長すぎたりすると、流動抵抗が過剰になります。円形のランナーを選び、ランナーに異物や鋭利な角がないことを確認してください。多キャビティ金型の場合は、ランナーとゲートのサイズを調整して、すべてのキャビティに均一な充填圧力がかかるようにしてください。
- 金型設計の不備: 複雑な形状、過度な肉厚変化、または不適切なゲート配置は、流れを妨げる可能性があります。二次ランナーの追加、または薄肉部における肉厚の調整を検討してください。
- 不十分な換気: 閉じ込められた空気は、特に深いリブ、角、薄肉部分において、ショートショットの主な原因となります。効果的な通気路を追加するか、ゲートの位置を変更して空気を逃がすか、または通気孔付きのエジェクターピン/インサートを使用してください。
- 不均衡な多キャビティ金型: 一部の空洞が充填される一方で、他の空洞が充填されない場合は、部品の品質を保証するために、使用可能な空洞の数を減らすことを検討してください。
処理パラメータ:サイクルの微調整
処理ウィンドウの設定を戦略的に調整する必要があるかもしれません。以下に、一般的なパラメータ関連の不具合に関する簡単な参照表を示します。
| 処理上の問題 | 根本的な原因 | 推奨される解決策 |
|---|---|---|
| ショットサイズが不正確 | 計量不良、背圧不足、またはクッション過剰。 | ショット量を増やし、背圧を上げ、クッションの量を減らします。 |
| Low Injection Pressure | 溶融粘度が高いか、バレル温度が低い。 | 注入圧力を上げ、注入時間を延長する。 |
| Slow Injection Speed | 複雑な形状や高粘度材料(例:強化ABS樹脂)。 | 流れ抵抗を克服するために、高速噴射に切り替えてください。 |
| 低融点 | バレル/ノズルの加熱不足、または金型への熱損失。 | 樽の温度を上げてください。必要に応じて外部ヒーターを使用してください。 |
圧力、速度、温度の設定が充填不足の欠陥に直接つながる仕組みについては、弊社のガイドで詳しく解説しています。 射出成形速度セグメンテーションの習得:ルールと最適化
原材料:流動性の重要性
原材料の影響を決して軽視してはいけません。再生プラスチックや再粉砕プラスチックは、酸化分解や分子鎖切断により粘度が上昇することがよくあります。これにより流動抵抗が増加し、ガスの発生量が増えるため、圧力損失につながります。
流れを改善するためのプロのコツ: 流動性の低い材料の流動性を向上させるには、ステアリン酸やシリコーンオイル(粘度300~600cm²/s)などの外部潤滑剤の添加を検討してください。潤滑剤は溶融物の流れを改善するだけでなく、プロセスの安定性を高め、キャビティ内のガス関連抵抗を低減します。
まとめ
射出成形不良のトラブルシューティングには、体系的なアプローチが必要です。高価な金型改造に進む前に、必ず温度の確認、詰まりのチェック、加工パラメータの調整など、最も簡単な修正から始めましょう。
ショートショットを含む、一般的な成形不良のすべてを網羅した完全なチェックリストについては、以下をご覧ください。 射出成形における16の一般的な欠陥:根本原因と解決策
アンダーフィル欠陥に特化した、より的を絞った金型およびプロセス修正方法については、専用のトラブルシューティング記事をご覧ください。 射出成形におけるショートショットを解消する12の実証済みソリューション
制作現場で、なかなかうまくいかないショートショットに遭遇したことはありますか? 下記のフォームで、あなたの経験や疑問を共有してください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean