 日本語



の世界 射出成形[^1] can be tricky. Defects often arise, leading to wasted resources and time. Understanding these defects is crucial for any manufacturer.
射出成形における一般的な欠陥とその解決策を知っておくことは、時間とコストの節約につながります。それぞれの欠陥について詳しく見ていき、効果的な対処法を解説します。
業務プロセスを調整するのは大変な作業に感じられるかもしれません。だからこそ、症状だけでなく、不具合の根本原因に焦点を当てることをお勧めします。何が起こっているのかを理解することで、効果的な解決策を実行に移すことができます。
材料不足(充填不足)?
まず最初にお話ししたい欠陥は 材料不足[^2], or incomplete filling. This happens when the mold doesn't fill completely, leading to weak parts.
充填不良は、材料の注入不足が原因で発生します。一般的な原因としては、 injection pressure[^3], incorrect temperature, or blocked gates. Checking these factors can help you identify the issue.
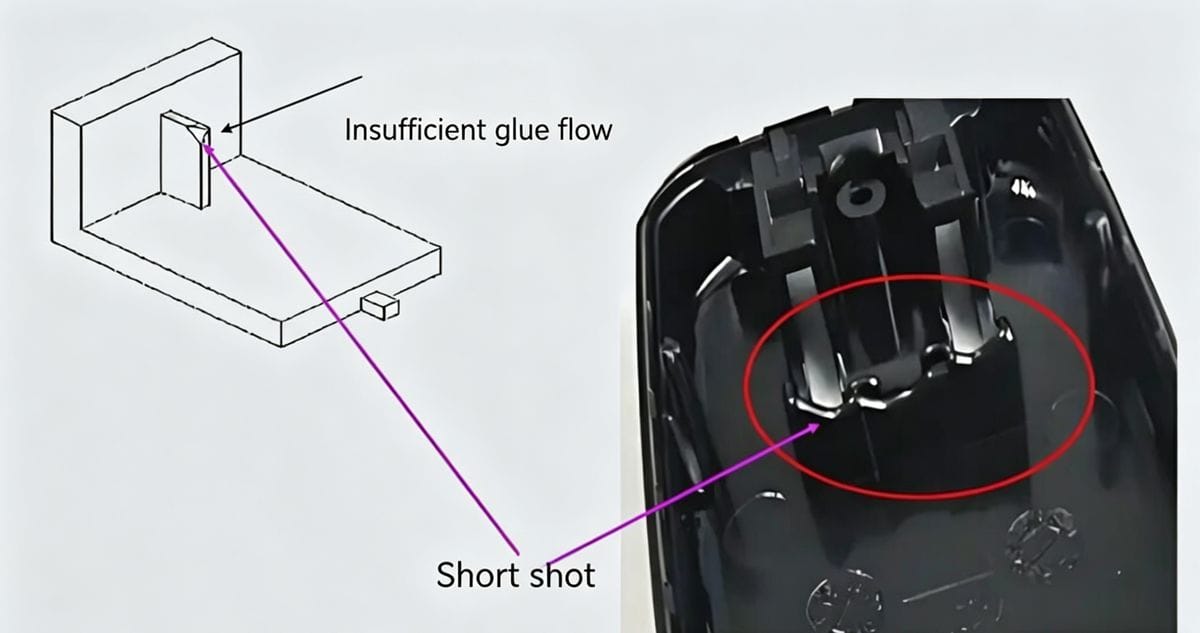
この問題を解決するには、まず射出圧力の設定を確認してください。圧力を上げることで問題が解決する場合があります。また、材料の温度が適切であることを確認してください。最後に、金型ゲートに詰まりや制限がないことを確認してください。これらの調整で問題が解決しない場合は、金型設計自体を見直す必要があるかもしれません。
バリ/閃光?
次に、バリとフラッシュについてです。これらは金型の端にできる余分な材料で、製品の見栄えを損なう可能性があります。
バリやフラッシュは、金型に注入される材料が多すぎる場合、または金型の位置合わせが適切でない場合に発生します。射出圧力を下げることで、これらの欠陥を解消できます。
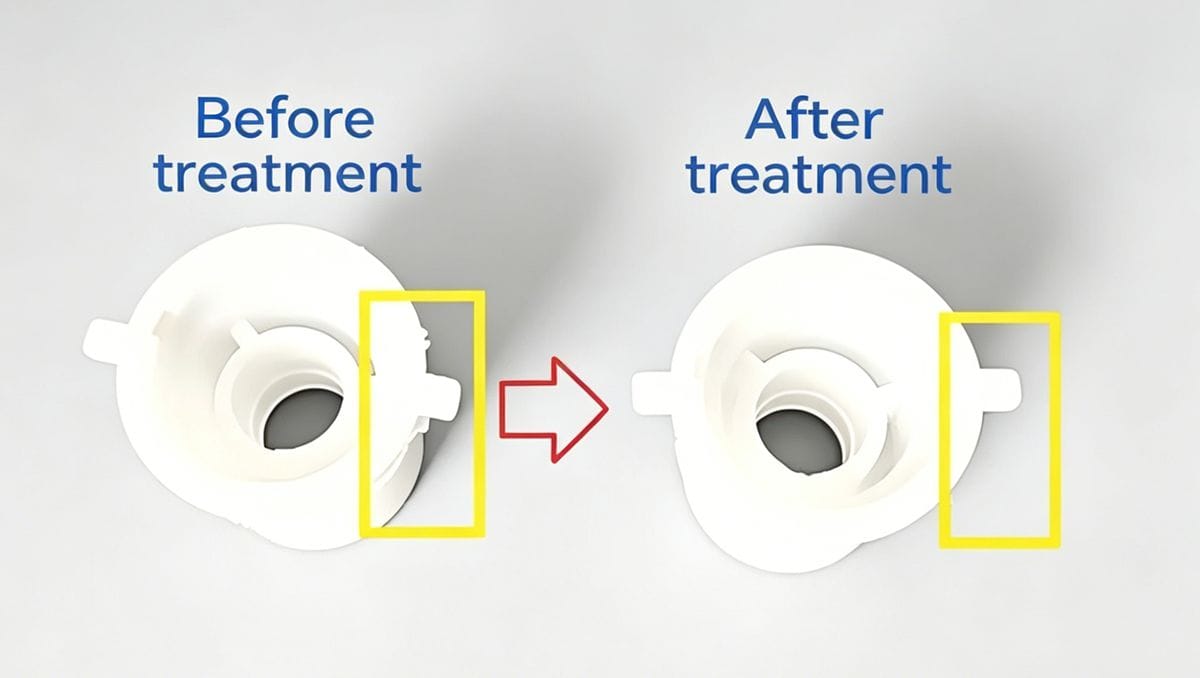
バリやフラッシュを防ぐため、金型の左右の半分がしっかりと位置合わせされていることを確認してください。必要に応じて射出圧力を調整してください。また、金型の冷却時間も確認することをお勧めします。冷却時間が短すぎると、材料が取り出される前に十分に固まらない可能性があります。
収縮/沈下?
材料が冷えて収縮すると、収縮や沈み込みが発生します。これにより、部品の形状やサイズが不正確になる可能性があります。
この欠陥は通常、保持圧力が不十分であるか、金型温度が低いことが原因です。保持圧力を上げ、金型温度を適切に保つことで改善できます。
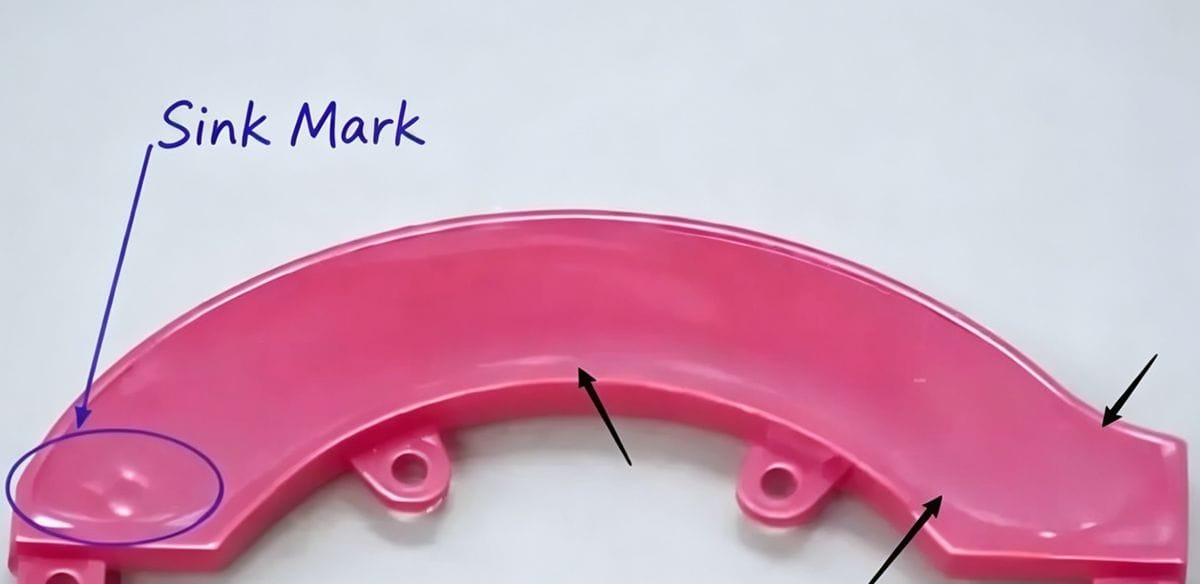
収縮を防ぐには、冷却中に適切な保持圧力を維持することが重要です。金型温度が低すぎる場合は、材料の流れと充填を改善するために温度を上げることを検討してください。プロセス設定を定期的に確認することで、これらの問題を回避できます。
気泡/空隙?
気泡や空隙は部品の完全性を損なう可能性があります。これらは、冷却過程で閉じ込められた空気が膨張することによって発生します。
これらの欠陥は、多くの場合、換気不良が原因で発生します。適切な換気を確保することで、最終製品に気泡が発生する可能性を大幅に低減できます。
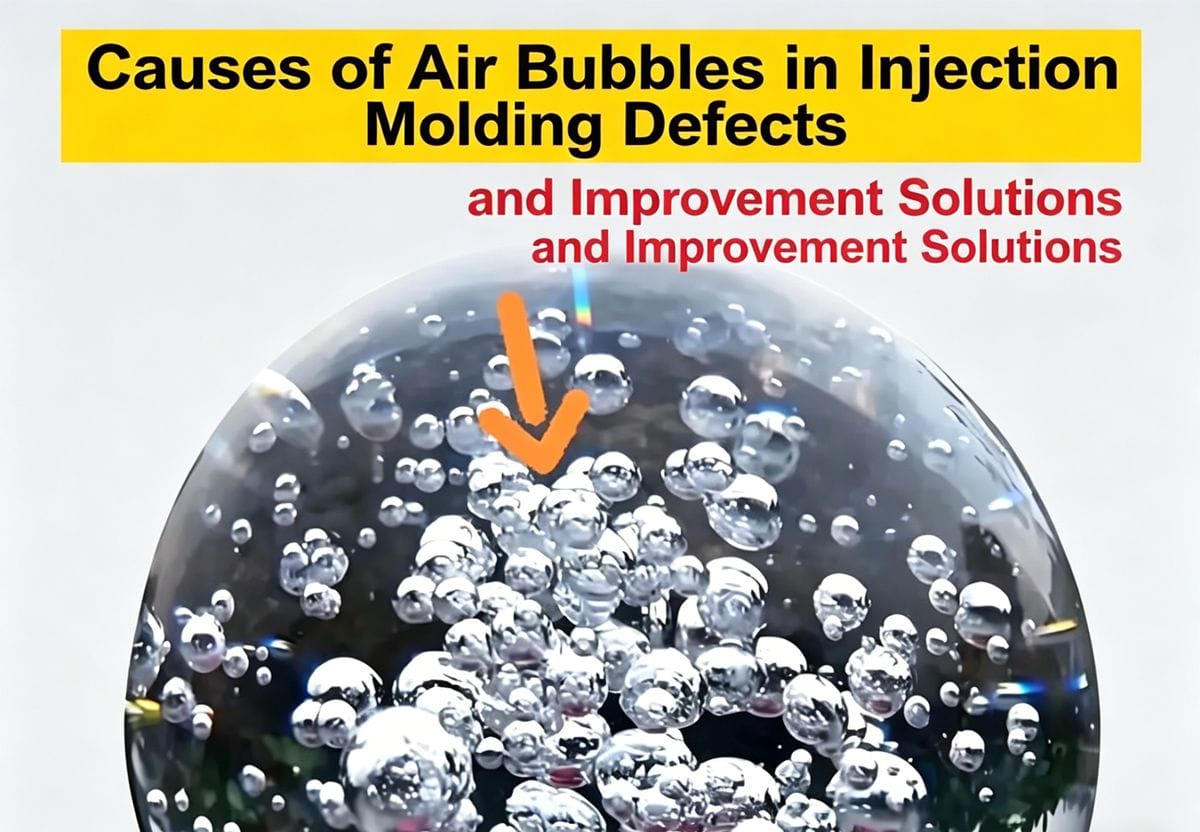
この問題を解決するには、金型の通気口が適切かどうかを確認してください。通気口が塞がれていたり、設計が不十分だったりすると、内部に空気が閉じ込められてしまいます。通気口の設計を改善することで、この問題を軽減できます。また、射出速度を監視することで、閉じ込められる空気を最小限に抑えることができます。
銀糸/透かし(銀糸)?
銀糸、あるいは透かし模様は、製品の外観に影響を与える美的問題です。
これらは通常、材料中の水分や乾燥時間の不適切さが原因で発生します。射出成形前に材料を適切に乾燥させることで、この問題を解決できます。
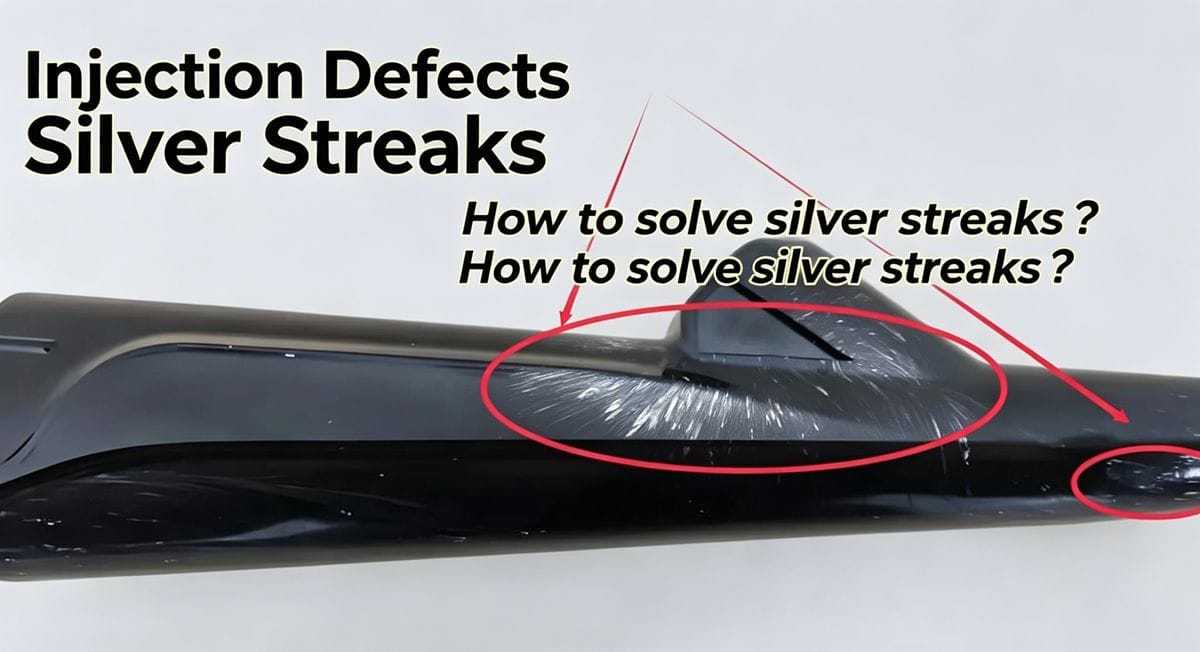
銀糸の発生を防ぐには、乾燥工程に注意してください。一貫した乾燥手順を実施することで、これらの問題の80%を解消できます。それでも銀糸が発生する場合は、射出速度と温度設定を確認してください。
焦げ付き/黒ずみ、焦げた縁?
焦げ付きや黒ずみは、完成品に黒い斑点として現れ、多くの場合、過熱が原因です。
この欠陥は、射出成形時に材料が過度の熱にさらされた場合に発生します。射出速度または温度を下げることで、焦げ付きを防ぐことができます。
最適な設定を見つけるために、射出速度を徐々に調整してください。バレル内で材料が過熱していないことを確認してください。必要に応じて、冷却システムを調整して温度制御を改善することを検討してください。
流れの跡/波?
フローマークや波状模様は、部品の外観に影響を与える可能性のある目に見える線です。
これらは通常、溶融樹脂の流量のばらつきや金型への充填不良によって発生します。射出速度と圧力を調整することで、これらの痕跡を軽減できます。
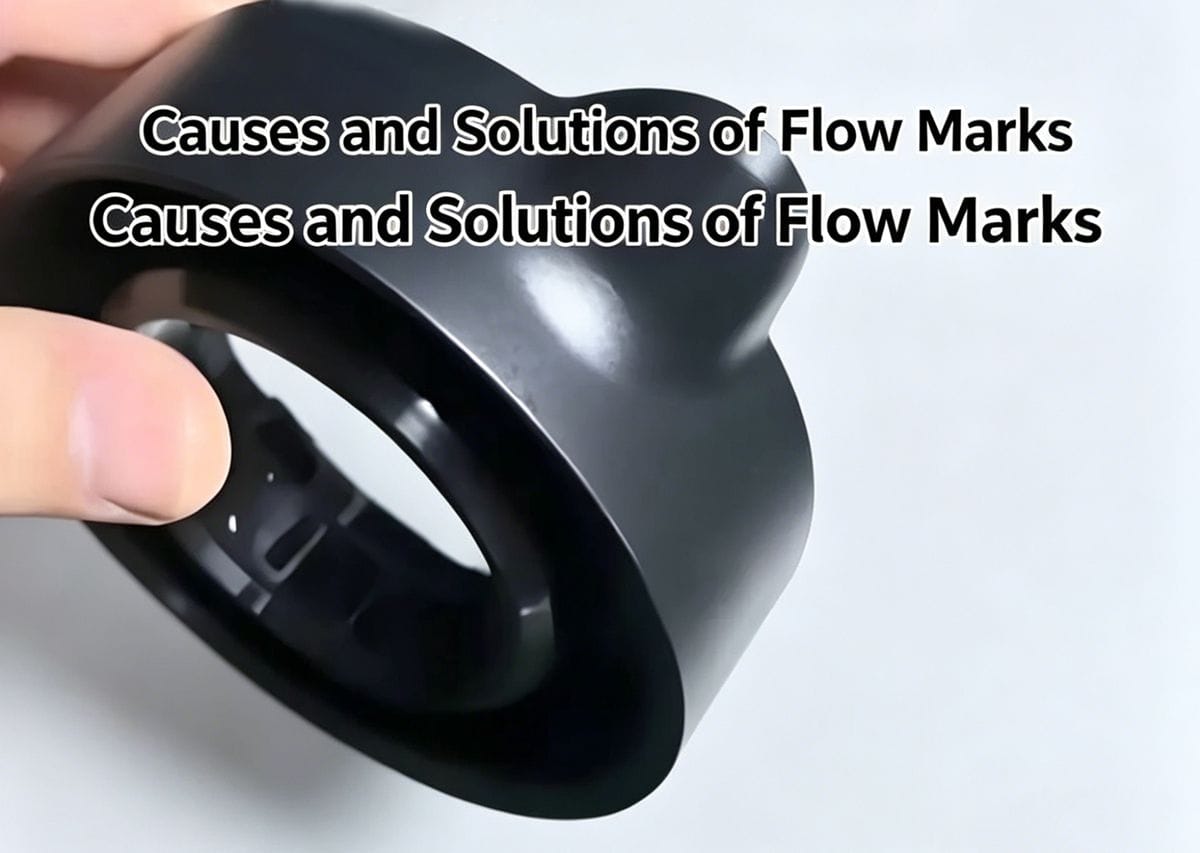
フローマークを最小限に抑えるには、金型設計にフローを妨げる可能性のある問題がないか確認してください。射出速度を調整することで、材料の流れをより安定させることができます。品質を維持するには、プロセス設定を定期的に評価することが重要です。
ジェットマーク(蛇の模様)?
ジェットマーク(蛇の模様に似ていることが多い)は、溶融金属が金型に流れ込む速度が速すぎる場合に発生する。
この欠陥は通常、射出速度が速いことと金型温度が低いことが原因です。射出速度を下げることで、噴射痕を軽減できます。
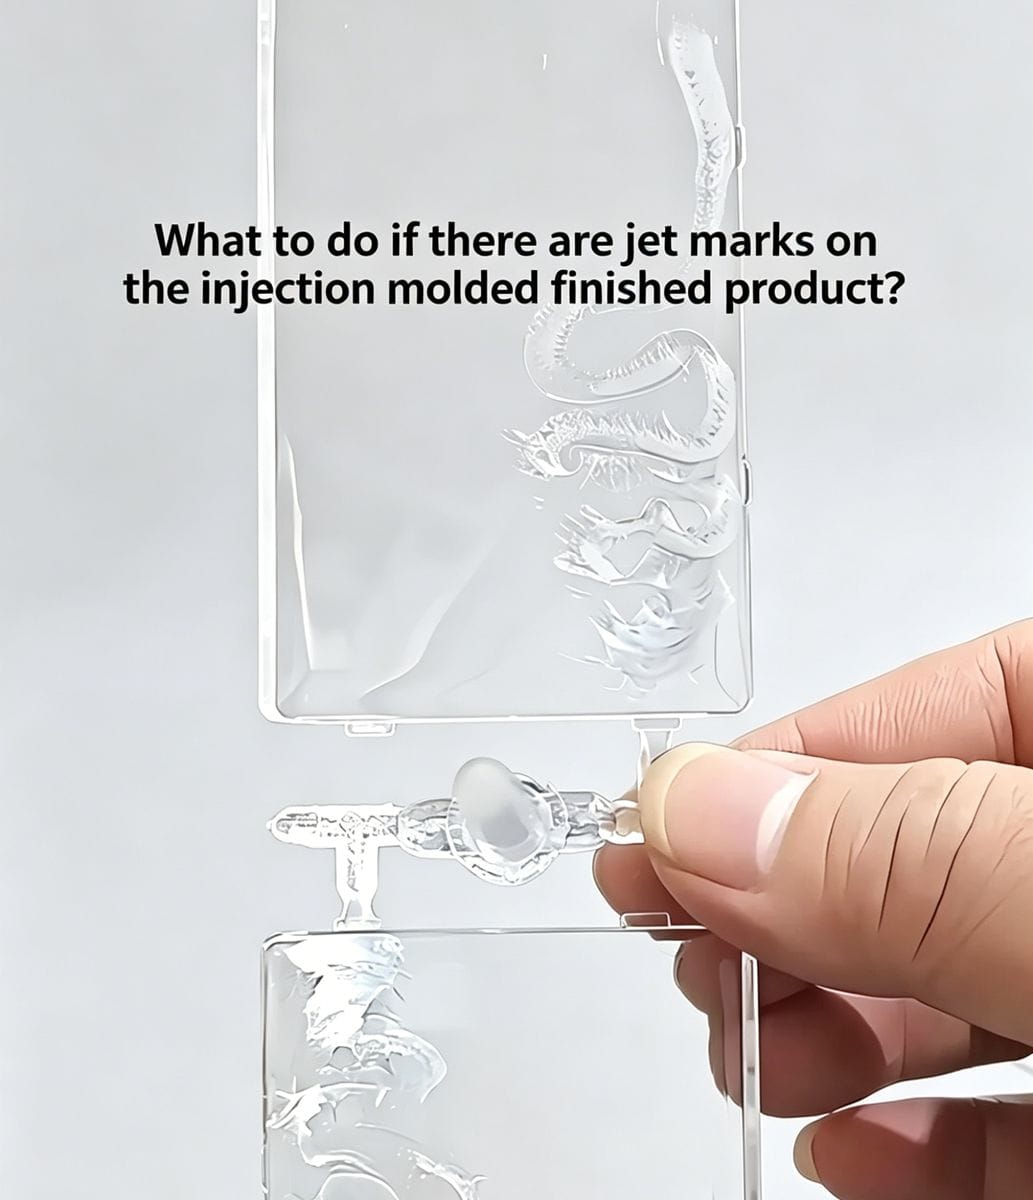
この問題を解決するには、射出速度を下げ、金型温度を上げることを検討してください。これにより、より緩やかな充填プロセスが可能になり、噴射痕の発生リスクを低減できます。
変形/反り?
変形または反りとは、部品が冷却された後に形状が変化する現象である。
この問題は、冷却ムラや金型設計の不備が原因で発生することが多い。均一な冷却を確保することで、反りを防ぐことができる。
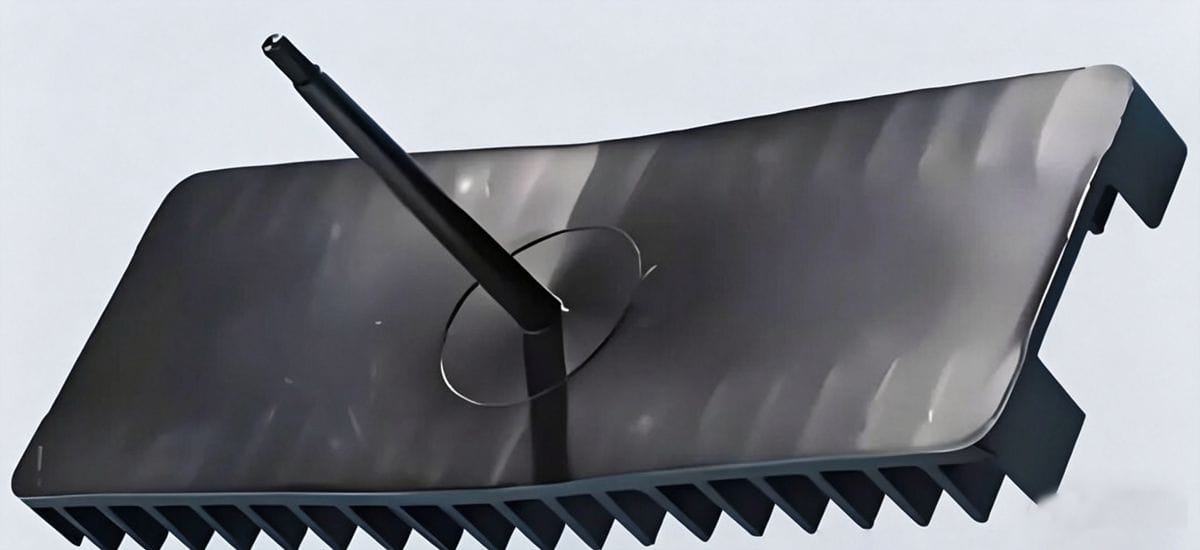
変形を軽減するためには、金型冷却システムに異常がないか確認してください。冷却工程全体を通して一定の温度を維持することが不可欠です。そうすることで、反りを防ぎ、最終製品が意図した形状を維持できるようになります。
引っかかりや引きずり、傷?
部品が金型に付着したり、引きずられたりすると、表面に傷がつく原因となります。
これは、潤滑不足や金型のずれが原因で発生する可能性があります。適切な金型メンテナンスを行うことで、この不具合を回避できます。
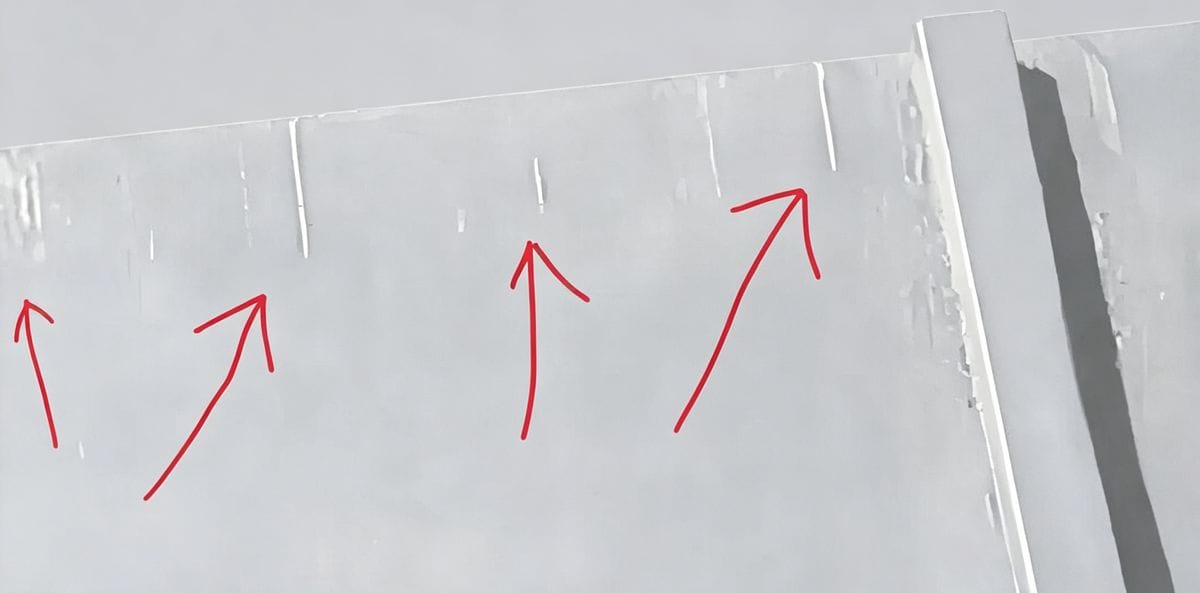
金型の摩耗や損傷を定期的に点検してください。適切な潤滑を行うことで、大きな違いが生まれます。もし金型の固着が頻繁に発生する場合は、金型設計を見直して、部品の離型性を向上させることを検討してください。
ストレスホワイトニング、折りたたみホワイトニング?
ストレスによる白化、または折り畳みによる白化は、部品の白い変色として現れます。
この欠陥は通常、成形工程中の過剰な応力によって発生します。加工パラメータを調整することで、この問題を軽減できます。
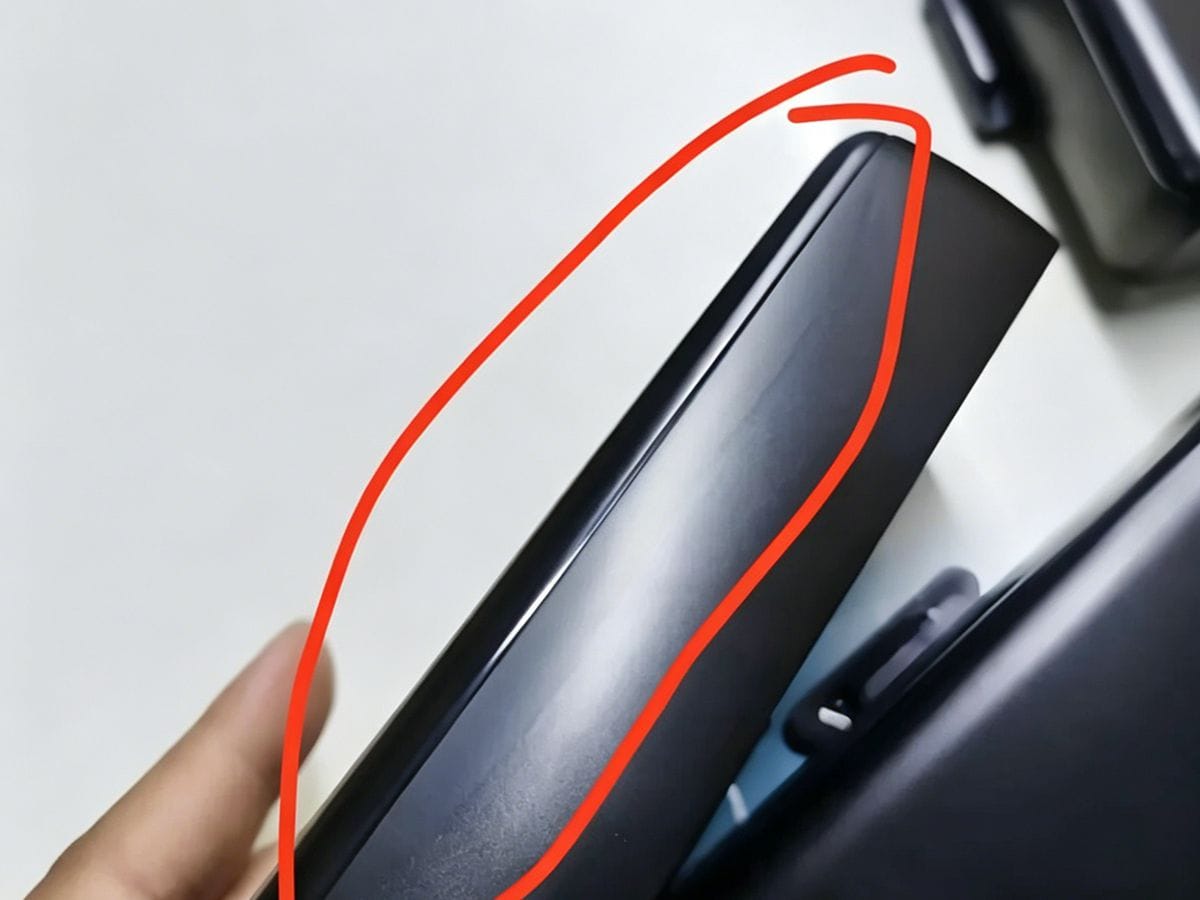
応力白化を防ぐには、射出速度と圧力を適切に評価してください。射出時に材料に過度の応力がかからないようにすることで、材料の完全性を維持できます。成形工程の定期的な監視は非常に重要です。
溶接線/継ぎ目?
射出成形プロセス中に2つの流動先端が合流する際に、溶接線または継ぎ目が発生する。
これらは部品の弱点となる可能性があります。金型設計と射出速度を改善することで、ウェルドラインを低減できます。
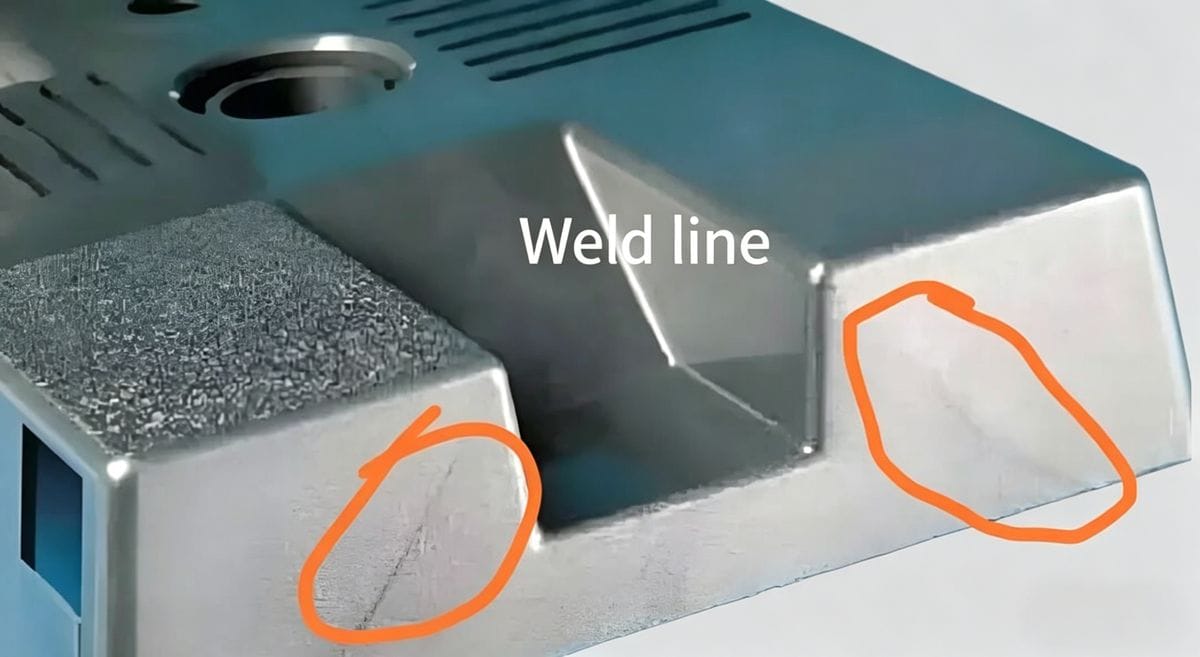
ウェルドラインに対処するには、金型設計を変更して材料の流れを改善することを検討してください。射出速度を調整することで、流動先端の融合をより確実にすることもできます。
黒い斑点/不純物?
黒い斑点や不純物は、美観と機能性の両方に影響を与える可能性があります。
これらは多くの場合、材料の汚染や過熱によって引き起こされます。定期的な点検は、これらの欠陥を防ぐのに役立ちます。
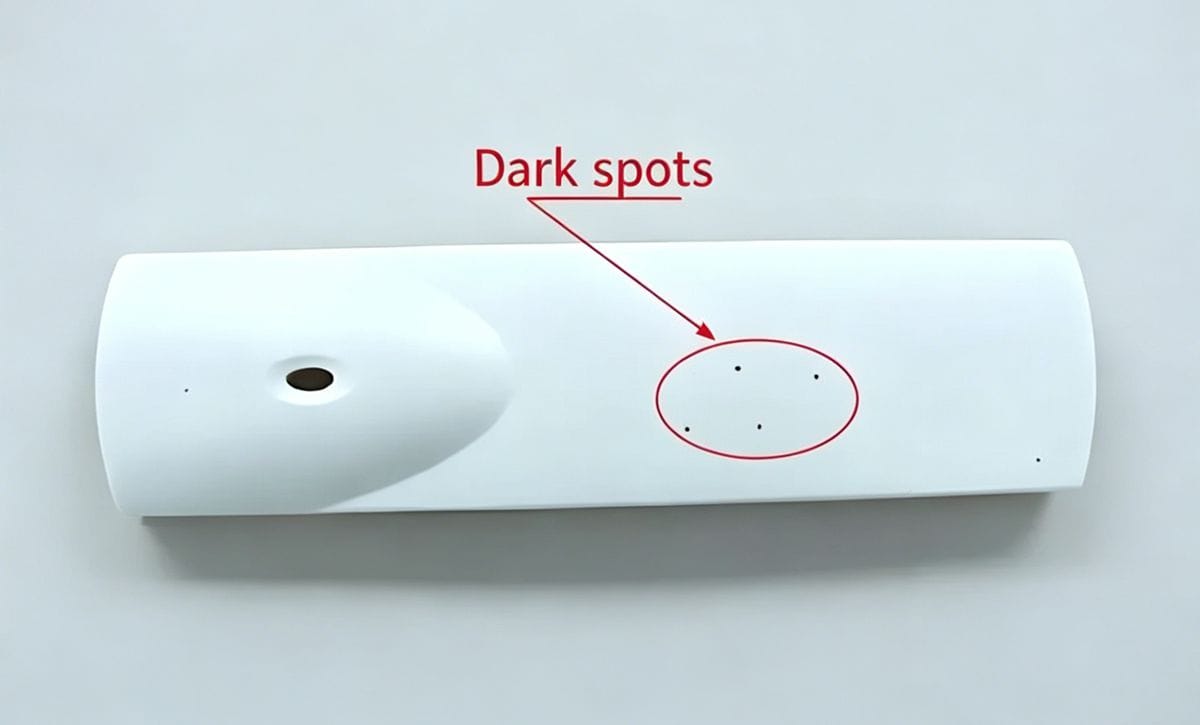
使用前に、材料が清潔で汚染物質が付着していないことを確認してください。加工中は温度を監視し、過熱を防いでください。定期的な材料検査は、品質維持に役立ちます。
脱型ホワイトニング、トップホワイトニング?
脱型白化、または表面白化は、部品の表面に曇りとして現れる現象です。
この欠陥は、材料中の水分や不適切な冷却によって発生する可能性があります。適切な乾燥と冷却を行うことで、この問題を回避できます。
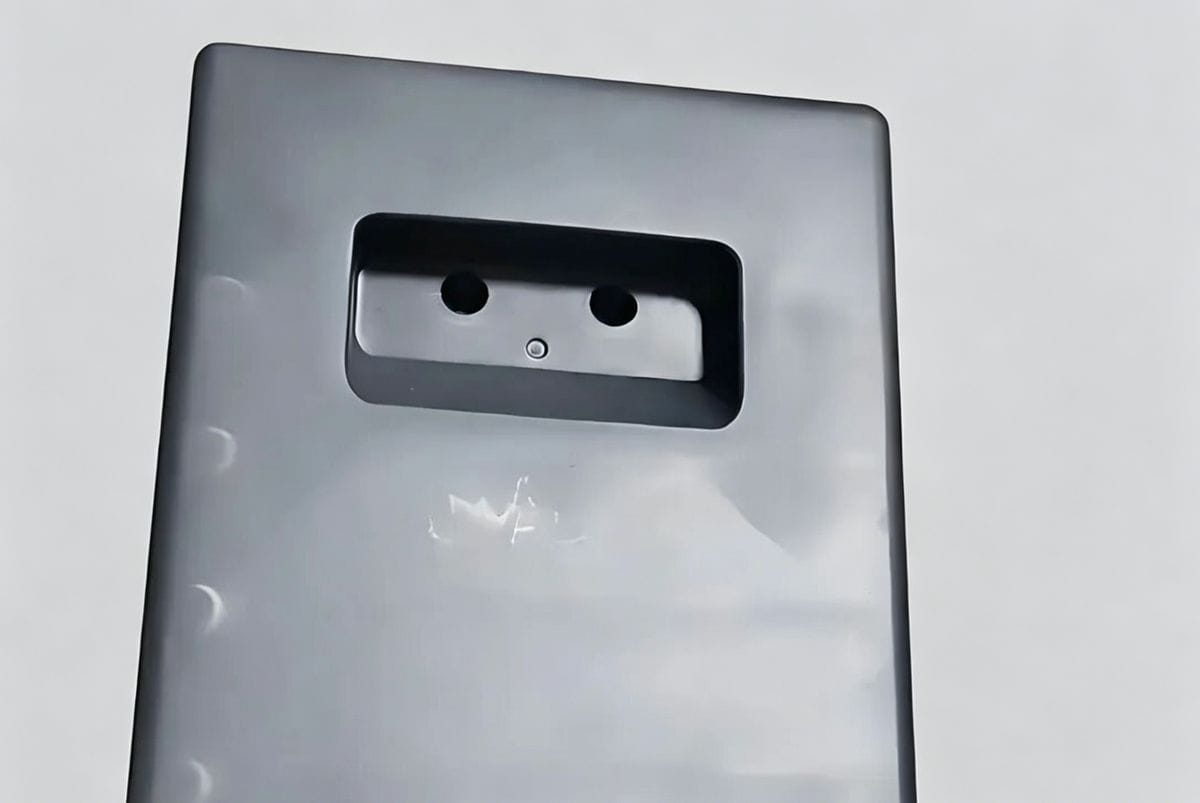
型から外した際の白化を防ぐには、材料の適切な乾燥と冷却プロセスに重点を置くことが重要です。材料から水分を完全に除去することで、透明度を維持することができます。
サイズが大きすぎますか?/小さすぎますか?
寸法が間違っていると、部品が正しく組み合わさらない原因となります。
これらの問題は、金型設計の誤りや加工条件の不備に起因することが多い。定期的な点検と調整を行うことで、精度を確保できる。
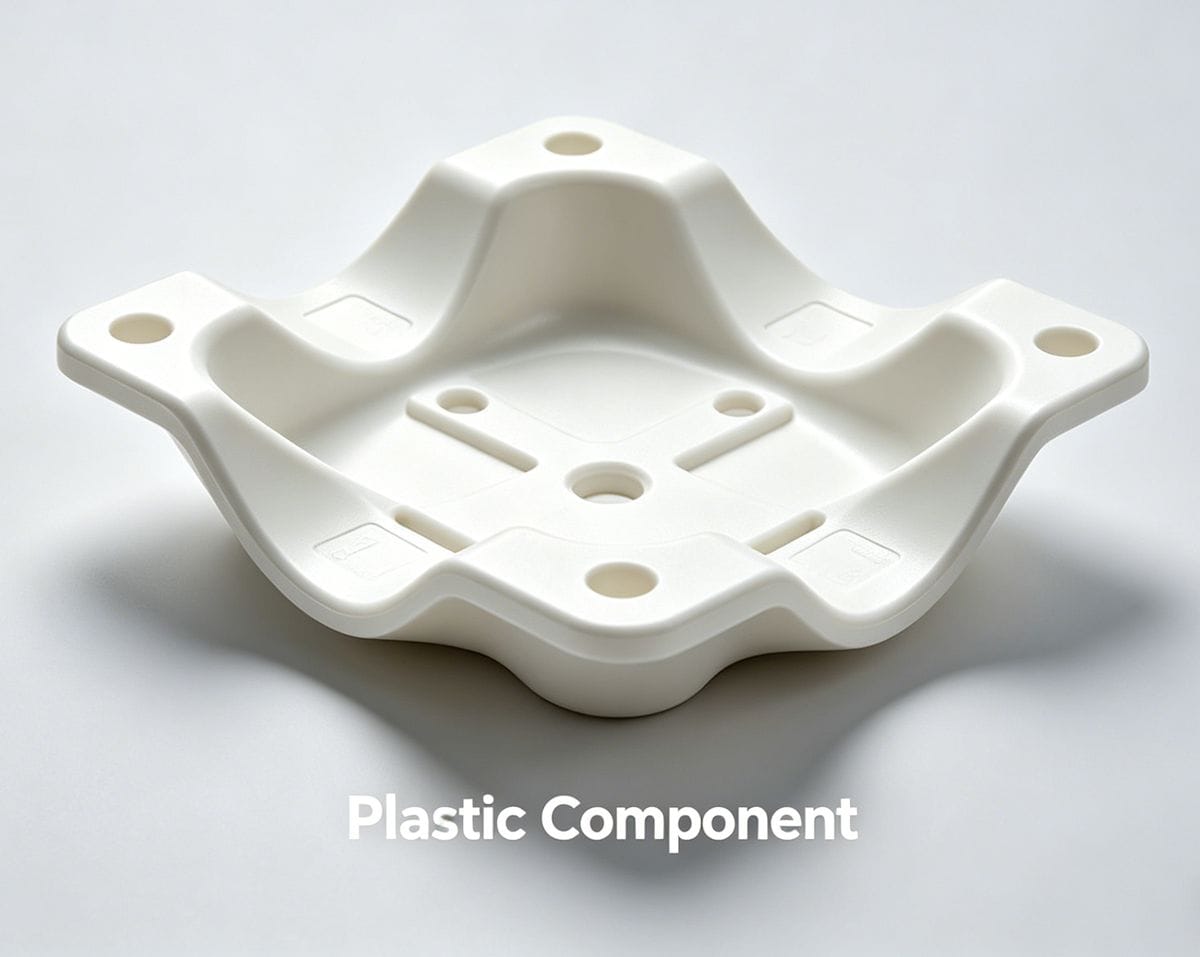
金型設計と加工パラメータを定期的に見直してください。寸法が一定に保たれるよう、射出圧力と冷却時間を調整してください。
透明度が低い、曇り?
透明度の低下や曇りは、視認性や製品の品質に影響を与える可能性があります。
これは多くの場合、材料中の水分や不適切な加工温度が原因です。適切な乾燥と温度管理を行うことで、これらの問題を解決できます。
透明度を高めるには、成形前に材料を十分に乾燥させてください。曇りを防ぐため、加工温度を注意深く監視してください。これらの要素を定期的に確認することで、製品の品質維持に役立ちます。
射出成形における欠陥とその解決策
| 欠陥名 | 一般的な原因 | 推奨ソリューション |
|---|---|---|
| 材料不足 (Short Shot) | 射出圧力が低い、温度が不適切、ゲートが詰まっている | 射出圧力を上げる。材料温度を確認する。ゲートを点検する。 |
| バリ/閃光 (Flash) | 材料過剰、金型のずれ、射出圧力の高さ | 射出圧力を下げる。金型の左右半分をしっかりと位置合わせする。冷却時間を確認する。 |
| 収縮/沈下 (Sink Marks) | 保持圧力が不十分、金型温度が低い | 保持圧力を上げ、金型温度を調整して流動性を向上させる。 |
| 気泡/空隙 | 換気不良による空気の閉じ込め | 適切な通気を確保する。通気設計を改善する。噴射速度を監視する。 |
| 銀糸/透かし | 素材の水分、不適切な乾燥時間 | 材料を適切に乾燥させる。一貫した乾燥手順を実施する。速度を確認する。 |
| 燃える/黒くなる | 過度の熱、材料の過熱 | 射出速度/温度を下げる。バレル温度を確認する。冷却を調整する。 |
| 流れ痕/波紋 | 溶融流量の変動、不適切な充填 | 射出速度/圧力を調整する。金型設計に流れの問題がないか確認する。 |
| ジェッティングマークス (Snake Patterns) | 高速射出、低金型温度 | 射出速度を下げ、金型温度を上げて徐々に充填する。 |
| 変形/反り | 冷却ムラ、金型設計の不備 | 均一な冷却を確保する。冷却システムの安定性を確認する。 |
| 引っかかり/引きずり | 潤滑不足、金型のずれ | 金型の定期的なメンテナンス、適切な潤滑の確保、摩耗の点検 |
| ストレスホワイトニング | 成形時の過剰な応力 | 射出速度/圧力を調整し、材料への過度の応力を防ぐ。 |
| 溶接線/継ぎ目 | 2つの流れの先端が出会う | 金型設計を改善し、射出速度を調整してより良い融合を実現する。 |
| 黒点/不純物 | 材料汚染、過熱 | 材料の清浄度を確認する。加工温度を監視する。 |
| 型取り・ホワイトニング | 湿気、不適切な冷却 | 適切な乾燥および冷却プロセスを確保する |
| 寸法に関する問題 | 金型設計、加工パラメータが不適切 | 金型設計を見直し、射出圧力と冷却時間を調整する。 |
| 透明性の低さ | 湿気、不適切な温度 | 材料を十分に乾燥させ、加工温度を注意深く監視する。 |
結論
- 根本原因に焦点を当てる: 効果的な解決策を実施するには、症状だけでなく、欠陥の根本原因に対処することが不可欠です。
- プロセス調整: 工程の調整は大変な作業になりがちですが、圧力、温度、金型設計といった特定の要素に焦点を当てることで、問題点を特定し解決することができます。
- 予防措置: 材料の乾燥状態、金型のメンテナンス、温度管理を定期的に確認することは、欠陥を防止し、製品の品質を維持するために不可欠です。
この体系的なアプローチは、射出成形における欠陥に効果的に対処することで、製造業者が時間とコストを節約するのに役立ちます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean