 日本語




真実は?射出成形は直線的なパイプラインではない。それは フィードバック駆動システムステップ1(設計)の欠陥が、反り、沈み、寸法の不一致といった形でステップ5~8に影響を及ぼす。
このガイドでは、「型締め→射出→冷却」といった単純な手順にとどまりません。重要な8つの工程に加え、機能的な部品と収益性の高い拡張可能な生産を分ける3つの隠れた制御ループについても詳しく解説します。
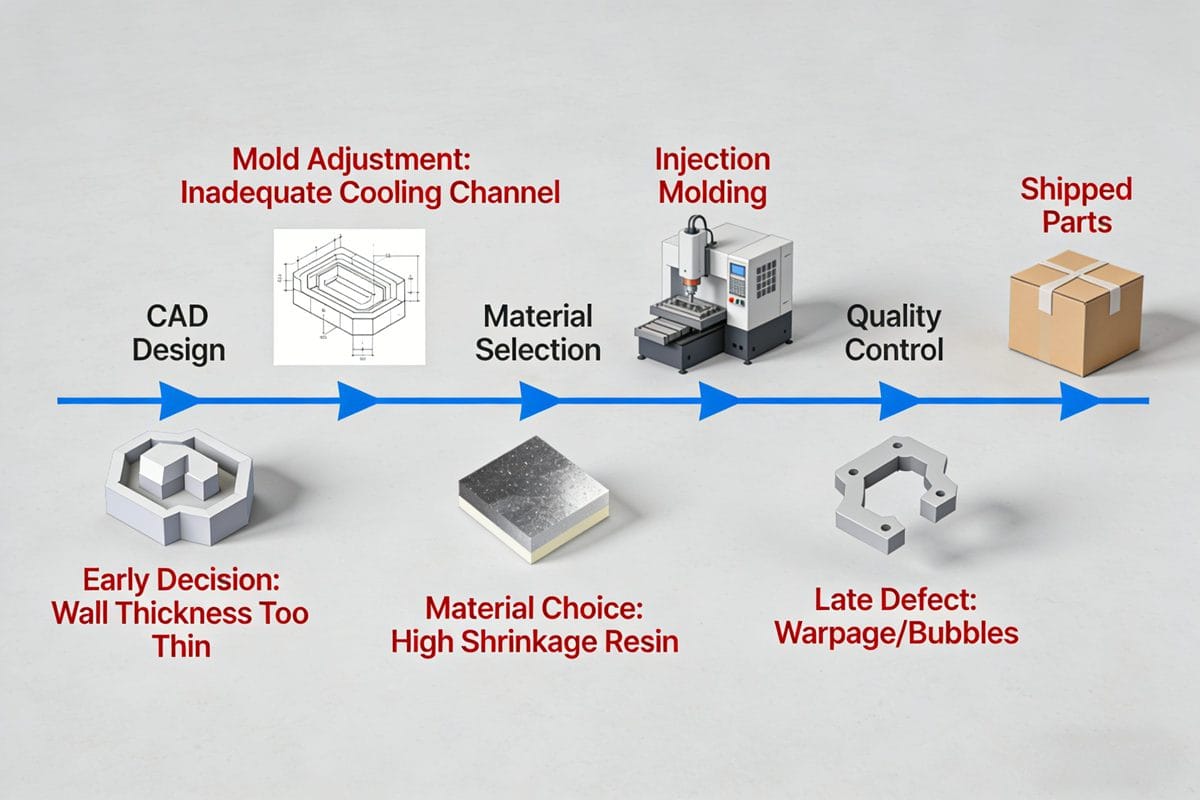
射出成形プロセスは、特に欠陥ゼロの製造を目指す場合、非常に困難なものになりがちです。課題は数多くありますが、重要な段階を理解することが大きな違いを生み出します。単に部品を製造するだけでなく、精度と一貫性を確保するために、各段階を詳しく見ていきましょう。
フェーズ1:成形性設計(DFM)— 失敗の87%はここから始まるのか?
ほとんどのチームはDFMをチェックリストとして扱います。トップショップはそれを 物理ベースの制約解決.
無視できない重要なルール:
- 壁厚比 ≤ 1.5:1(2:1は不可!)—そうでない場合、完璧な梱包でも収縮率の差によって沈みが発生します。
- リブは公称壁厚の60%以下でなければならない — そして以下を含む draft ≥ 1° 両側とも。例外なし。
- ゲートの位置 利便性の問題ではなく、 流れ面の対称性. Use Moldflow’s 充填時間の差 マップ ( ? プロのヒント: 実行 「収縮感度分析」 CAEツールで:
>Δ寸法 / Δ融点0.02 mm/℃以上?設計変更が必要です。プロセスウィンドウが狭すぎます。
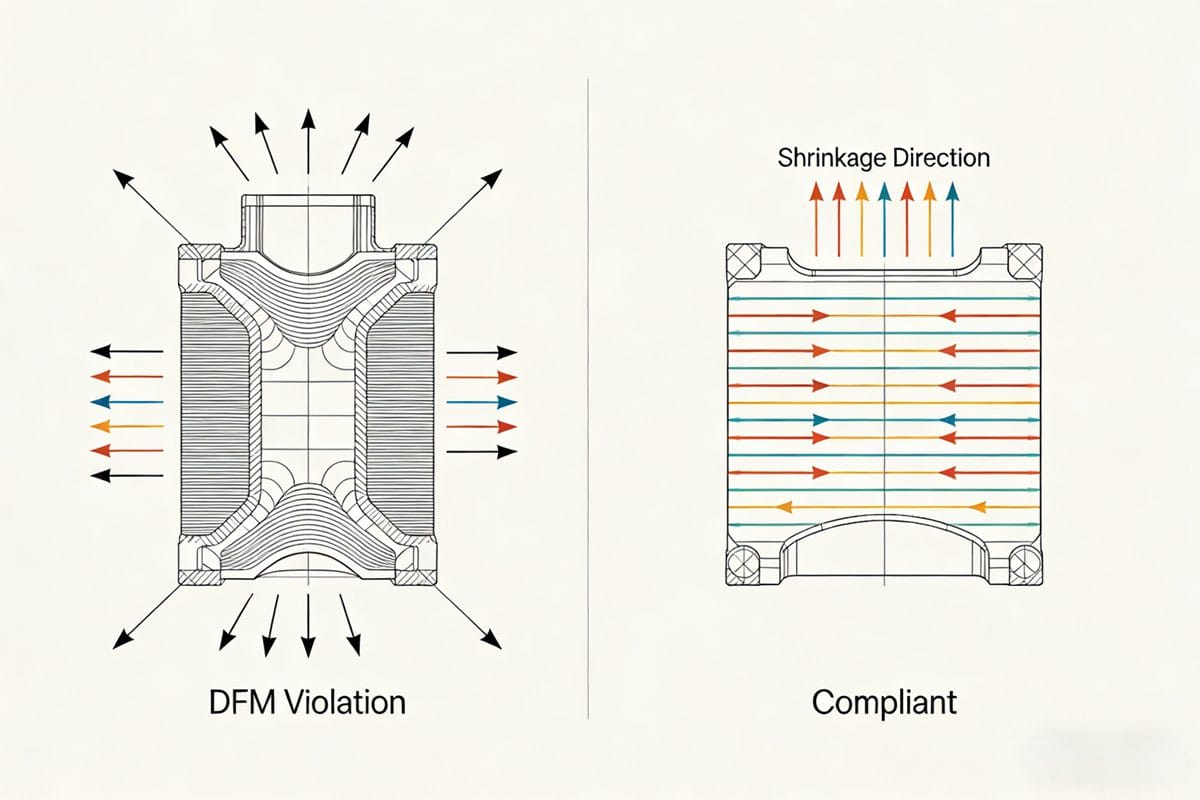
成形性を考慮した設計の複雑さを理解することは非常に重要です。多くの設計者は、関連する物理法則を見落としがちです。壁の厚さやリブの寸法を適切に考慮することで、後々の問題を未然に防ぐことができます。リブには役割がありますが、正しく設計されていないと、大きな問題を引き起こす可能性があります。
フェーズ2:金型エンジニアリング ― キャビティとコアを超えて?
金型は単なる鋼鉄ではありません。 熱流体システム.
検証必須サブシステム:
| サブシステム | 故障モード | 検証方法 |
|---|---|---|
| 冷却回路のバランス | キャビティ全体にわたるΔT > 3℃による反り | 赤外線サーモグラフィ(10,000サイクル) |
| エジェクターピンの配置 | 力が不均一なために、くっついたり跡が残ったりする | 射出応力のFEA(最大⚠️現実確認:材料劣化の主張の42%は実際には poor venting ―燃焼残渣のガスクロマトグラフィー分析により確認済み。 |
金型設計においては、適切な熱管理に重点を置く必要があります。冷却バランスが崩れると、反りが深刻な問題となる可能性があります。重要なのは金型の設計だけでなく、加工中に材料とどのように相互作用するかです。適切な検証を行うことで、長期的には時間とコストを節約できます。
フェーズ3:材料選定 ― MFIだけではない?
MFI(メルトフローインデックス)は出発点であり、仕様ではありません。
真のトライアド:
- PVT行動 — 圧力と温度によって比体積はどのように変化するか?(収縮予測にとって重要)
- 結晶化速度論 — 半結晶性樹脂の場合、ゲート凍結時間 = f(結晶化開始温度)
- 水分感受性 — PCは水分含有量が0.02%を超えると加水分解し、分子量が低下して部品が脆くなる。
> ✅ アクション: リクエスト PVTデータベースファイル (.pvtd) from your resin supplier — import into Moldflow for ±0.05 mm dimensional accuracy.
材料選定は、プロセスの成否を左右する重要な要素です。PVT特性を理解することは不可欠です。MFI(溶融強度指数)だけに注目すると、最終製品に影響を与える重要な要因を見落としてしまいます。樹脂の種類によって、温度や圧力の変化に伴う挙動は異なります。これらの挙動を把握することで、問題が発生する前に予測することができます。
フェーズ4:プロセス開発 ― 3層チューニングフレームワーク?
「充填率98%、圧縮圧力80MPa」は忘れてください。これを使用してください。
レイヤー1: 物理ベースのベースライン
- 初期転送を設定する ショートショット+重みの変化 (not screw pos)
- 保持圧力=注入ピーク値の50~70%(非晶質)または60~80%(半結晶質)
レイヤー2: キャビティ圧力閉ループ
- V/Pスイッチをトリガーすると dP/dt > 7 bar/ms ゲートセンサー
- 残留応力を低減するために、0.3~0.5秒かけて保持圧力を徐々に下げる。
レイヤー3: 統計的頑健性
- L9 DOEを実行する対象:伝達率、保持圧力、保持時間
- 目標:重要な指標におけるCPK≧1.67
- X̄-Rチャートで監視 — σ > 0.015 mmの場合にアラームを発する
プロセス開発には体系的なアプローチが不可欠です。3層構造の調整フレームワークは、単に金型に材料を充填する作業から、各工程の背後にある物理現象を理解することへと焦点を移します。これらの層を監視することで、欠陥が発生する前にリアルタイムで調整を行い、未然に防ぐことができます。
フェーズ5:ポジション変更の詳細分析 ― 成否を分ける瞬間?
→ 前回の6つのセクションからなる詳細な解説記事を、以下のように再構成したものを参照してください。
- Why 97.3% ≠ 97.3% (material/mold dependency)
- デュアルセンサーΔPレート ゴールドスタンダードとして
- マルチキャビティ同期プロトコル (per-cavity offset tables)
- 誤送金のコスト1バッチあたり4,324ドル(数量確定)
搬送位置は品質維持において極めて重要な役割を果たします。正しく設定されていないと、わずかな調整でも重大な欠陥につながる可能性があります。デュアルセンサーシステムを使用し、マルチキャビティ構成を同期させることで、全体的な一貫性を劇的に向上させることができます。
フェーズ6:初回製品検証 ― 寸法チェックの先は?
長さ/幅だけを測るのではなく、 4つの柱:
- 内部応力 — 光弾性または穴あけ式ひずみゲージ
- 溶接線の強度 — 溶接部と本体部における微小引張試験
- ゲート跡地の高さ — レーザープロファイロメーター(目標値:≤ 0.03 mm)
- サイクルタイムの安定性 — サイクル時間のσ?例:コネクタは寸法チェック(CPK=1.8)に合格したが、落下試験に不合格だった — 根本原因:リブ基部の残留応力が高い(測定値28MPaに対し、最大許容値15MPa)。
初回品の検証は、表面的な検査にとどまらず、より徹底した検査を行う必要があります。使用中の部品の健全性を確保するためには、内部応力や溶接部の強度に重点を置くことが不可欠です。あらゆる側面を検査することで、生産サイクル後半における高額な故障を防ぐことができます。
フェーズ7:生産量増加 ― 隠れた脅威とは?
1日100個から10,000個への生産量拡大が失敗する理由は以下のとおりです。
- 樹脂ロットドリフト (MFI ±15% → transfer shift of 0.6%)
- チラーの温度上昇 (+2°C → gate freeze time +0.12s)
- リングの摩耗をチェック → バレルスリップ → スクリュー位置が間違っているトリガー
緩和プロトコル:
- ✅ ロット認定マトリックス新しい樹脂バッチをゴールデンパーツに対してテストします(CTQのみ)
- ✅ 自動補正スクリプト融解温度が±3℃以上変動する場合は、転写率を-0.2%/℃ずつ調整する。
- ✅ 週ごとのセンサー再校正ショートショット参照を使用
生産立ち上げ時には予期せぬ事態が起こりやすい。樹脂ロットの監視と温度の安定維持は極めて重要だ。対策を講じておくことで、小さな問題がコストのかかる生産遅延に発展するのを防ぐことができる。
フェーズ8:継続的改善 ― ループを閉じる?
トップパフォーマーは以下を使用しています:
- デジタルツイン同期実機データ → Moldflow材料モデルを毎週更新
- 欠陥の根本原因分析AI: 工場現場ログ上のNLP + キャビティ圧力 → ヒケマークに対して「転送が遅すぎました」と自動タグ付け
- フェーズ別のOEE内訳例:「型締め損失:金型加熱サイクルによる4.2%」
最終的な真実:最高の射出成形ラインでも完璧な部品は作れません。
> それは 予想通り良い部分 そして知っている なぜ そうでない場合もある。
継続的な改善は、あらゆる事業の成功の基盤です。データを活用し、プロセスを適応させることで、長期的に見てより良い成果が得られます。学習文化を取り入れることで、各サイクルが前回よりも改善され、効率性と品質が向上します。
結論
射出成形は魔法ではありません。 応用高分子物理学、精密力学、および規律あるデータ管理. Start with DFM that respects material behavior. Tune transfer using cavity pressure — not hope. Scale with closed-loop compensation — not heroics.
これを実行すれば、単に部品を生産するだけではなくなります。
あなたはプロセス全体を主導することになります。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean