 Deutsch




The truth? Injection molding isn’t a linear pipeline. It’s a Feedback-gesteuertes System, where a flaw in Step 1 (design) echoes through Steps 5–8 as warpage, sink, or inconsistent dimensions.
This guide goes beyond “clamping → injection → cooling”. We’ll walk you through the 8 critical phases — plus the 3 hidden control loops that separate functional parts from profitable, scalable production.
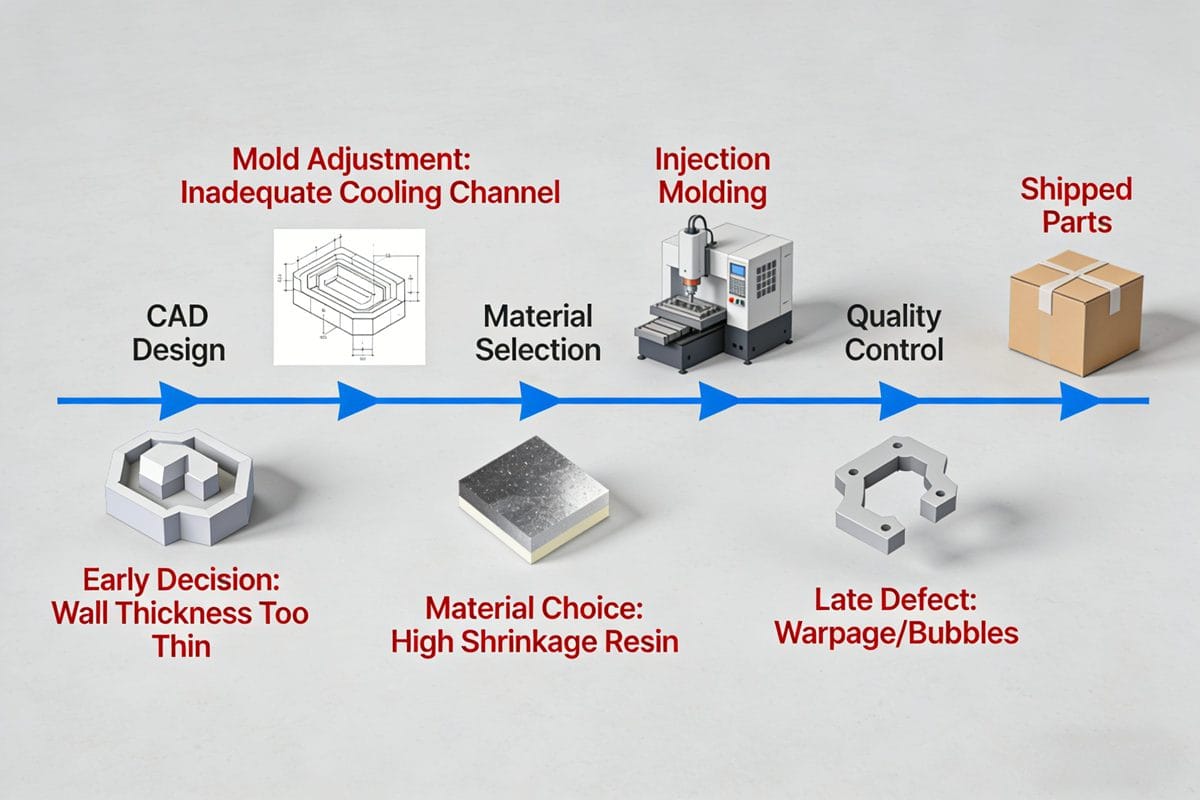
Der Prozess des Spritzgießens kann entmutigend sein, besonders wenn man eine Null-Fehler-Produktion anstrebt. Die Herausforderungen sind zahlreich, aber das Verständnis der wichtigsten Phasen kann den Unterschied ausmachen. Lassen Sie uns in jede Phase eintauchen, um sicherzustellen, dass wir nicht nur Teile produzieren, sondern sie mit Präzision und Konsistenz herstellen.
Phase 1: Design for Moldability (DFM) - Wo 87% von Fehlern beginnt?
Die meisten Teams behandeln DFM wie eine Checkliste. Spitzenbetriebe behandeln es als Physik-basierte Lösung von Sachzwängen.
Key Rules You Can’t Ignore:
- Verhältnis Wandstärke ≤ 1.5:1 (not 2:1!) — otherwise, differential shrinkage causes sink even with perfect packing.
- Ribs must be ≤ 60% nominal wall — and include draft ≥ 1° auf beiden Seiten. Keine Ausnahmen.
- Standort des Tors isn’t about convenience — it’s about Symmetrie der Flussfront. Use Moldflow’s Unterschied in der Füllzeit Karte ( ? Profi-Tipp: Führen Sie einen “Shrinkage Sensitivity Analysis” in Ihrem CAE-Tool:
>ΔDimension / ΔMeltTemp> 0.02 mm/°C? Redesign — your process window is too narrow.
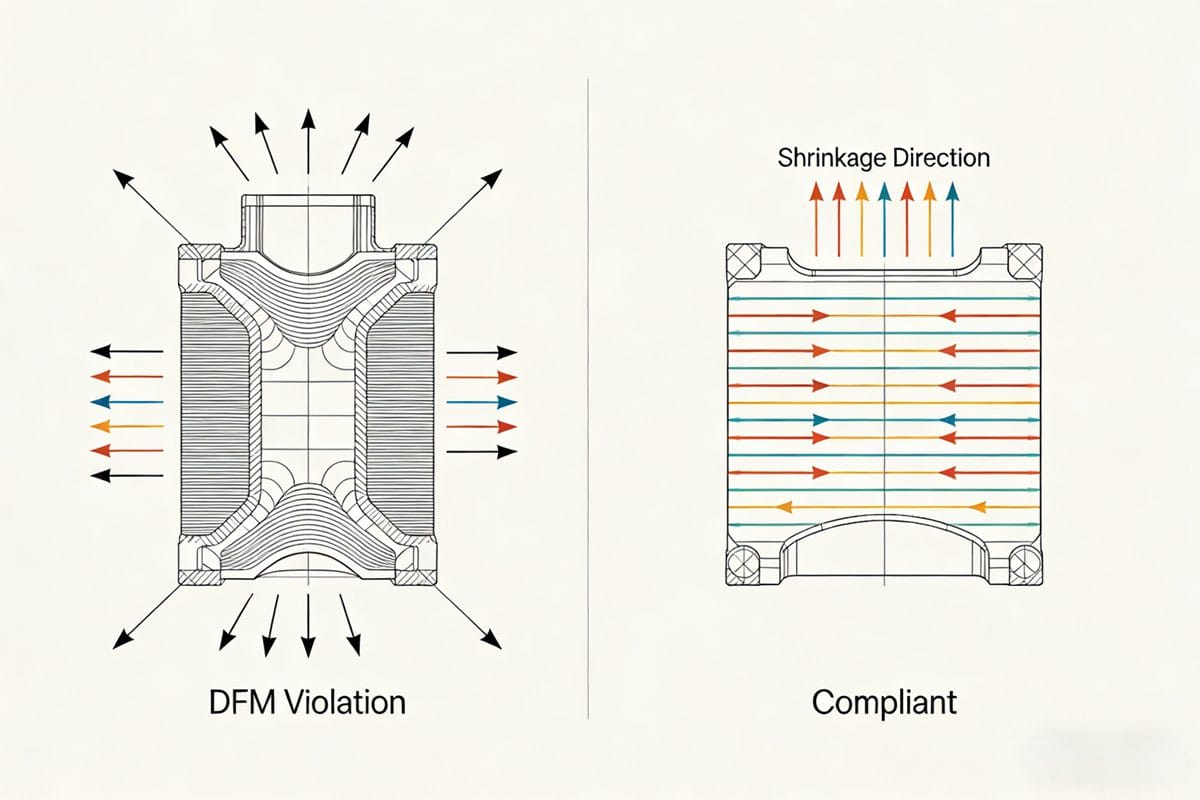
Understanding the intricacies of design for moldability is crucial. Many designers overlook the physics at play. Properly accounting for wall thickness and rib dimensions can prevent issues down the line. Ribs serve a purpose, but if they’re not designed right, they can lead to major headaches.
Phase 2: Formenbau - Jenseits von Kavität und Kern?
A mold isn’t just steel. It’s a Thermo-Fluid-System.
Muss-Subsysteme validieren:
| Teilsystem | Fehlermodus | Validierungsmethode |
|---|---|---|
| Kühlkreislauf Balance | Warpage from ΔT > 3°C across cavity | Infrarot-Thermografie bei 10k Zyklen |
| Layout der Auswerferstifte | Steckenbleiben oder Markierung durch ungleichmäßige Kraft | FEA of ejection stress (max ⚠️ Reality Check: 42% of “material degradation” claims are actually schlechte Belüftung — confirmed via gas chromatography of burnt residue. |
In mold engineering, the focus must be on proper thermal management. If cooling isn’t balanced, warpage can become a serious issue. It’s not just about the mold’s design; it’s also about how it interacts with the material during processing. Proper validation will save time and money in the long run.
Phase 3: Materialauswahl - Es geht nicht nur um MFI?
MFI (Melt Flow Index) is a starting point — not a specification.
Die echte Triade:
- PVT-Verhalten — How does specific volume change with P & T? (Critical for shrink prediction)
- Kinetik der Kristallinität — For semi-crystalline resins, gate freeze time = f(crystallization onset temp)
- Feuchtigkeitsempfindlichkeit — PC hydrolyzes at >0.02% moisture → molecular weight drop → brittle parts
> ✅ Maßnahme: Anfrage PVT Datenbank Dateien (.pvtd) from your resin supplier — import into Moldflow for ±0.05 mm dimensional accuracy.
Die Wahl des Materials kann über Erfolg oder Misserfolg des Prozesses entscheiden. Das Verständnis des PVT-Verhaltens ist entscheidend. Wenn wir uns nur auf den MFI konzentrieren, entgehen uns wichtige Faktoren, die das Endprodukt beeinflussen. Jedes Harz verhält sich bei unterschiedlichen Temperaturen und Drücken anders. Die Kenntnis dieser Verhaltensweisen hilft, Probleme vorherzusehen, bevor sie auftreten.
Phase 4: Prozessentwicklung - Das 3-Schichten-Tuning-Framework?
Forget “fill 98%, pack 80 MPa”. Use this:
Ebene 1: Physik-basierte Basislinie
- Stellen Sie die erste Übertragung über Kurzer Schuss + Gewichtsbeugung (nicht Schraubenposition)
- Hold pressure = 50–70% of injection peak (amorphous) or 60–80% (semi-crystalline)
Ebene 2: Werkzeuginnendruck Geschlossener Kreislauf
- V/P-Schalter auslösen, wenn dP/dt > 7 bar/ms am Tor-Sensor
- Ramp hold pressure down over 0.3–0.5s to reduce residual stress
Ebene 3: Statistische Robustheit
- Führen Sie L9 DOE aus: Übertragung %, Druck halten, Zeit halten
- Target: CPK ≥ 1.67 on critical dimension
- Monitor with X̄-R charts — alarm if σ > 0.015 mm
Die Prozessentwicklung erfordert einen strukturierten Ansatz. Das dreistufige Abstimmungskonzept ist unerlässlich. Er verlagert unseren Fokus vom bloßen Füllen von Formen auf das Verständnis der Physik hinter jedem Schritt. Die Überwachung dieser Schichten ermöglicht Anpassungen in Echtzeit, die Defekte verhindern können, bevor sie entstehen.
Phase 5: Transfer Position Deep Dive - Der entscheidende Moment?
→ See your prior 6-section deep dive, but restructured as:
- Why 97.3% ≠ 97.3% (Abhängigkeit von Material und Form)
- Dual-sensor ΔP rate als Goldstandard
- Synchronisationsprotokoll für mehrere Kavitäten (Offset-Tabellen pro Kavität)
- Kosten der Fehlüberweisung: $4,324/Charge quantifiziert
Die Transferposition spielt eine entscheidende Rolle bei der Erhaltung der Qualität. Wenn sie nicht korrekt eingestellt ist, können selbst kleine Anpassungen zu erheblichen Fehlern führen. Die Verwendung von Dual-Sensor-Systemen und die Synchronisierung von Multikavitäten-Setups kann die Konsistenz in allen Bereichen drastisch verbessern.
Phase 6: Validierung des ersten Artikels - mehr als nur eine Maßkontrolle?
Don’t just measure length/width. Validate the 4 Säulen:
- Innerer Stress — Photoelasticity or hole-drilling strain gauge
- Stärke der Schweißnaht — Micro-tensile test at weld vs. bulk
- Tor Vestige Höhe — Laser profilometer (target: ≤ 0.03 mm)
- Zykluszeit-Stabilität — σ of cycle time ? Example: A connector passed dimensional check (CPK=1.8) but failed drop test — root cause: high residual stress at rib base (measured 28 MPa vs. max allowed 15 MPa).
Die Validierung des ersten Artikels muss über die Kontrolle der Oberfläche hinausgehen. Die Prüfung der Eigenspannung und der Festigkeit der Schweißnaht ist für die Gewährleistung der Integrität des Teils während der Verwendung unerlässlich. Die Prüfung jedes Aspekts kann kostspielige Ausfälle später im Produktionszyklus verhindern.
Phase 7: Hochfahren der Produktion - Die versteckten Killer?
Die Skalierung von 100 auf 10.000 Stück/Tag scheitert an:
- Harzpartie Drift (MFI ±15% → transfer shift of 0.6%)
- Kriechen der Kühlertemperatur (+2°C → gate freeze time +0.12s)
- Ringverschleiß prüfen → barrel slip → false screw-position trigger
Protokoll zur Schadensbegrenzung:
- ✅ Los-Qualifikationsmatrix: Testen Sie die neue Harzcharge gegen das goldene Teil (nur CTQs)
- ✅ Skript zur automatischen Kompensation: If melt temp drifts > ±3°C, adjust transfer % by −0.2%/°C
- ✅ Wöchentliche Rekalibrierung der Sensoren: Verwendung der Short-Shot-Referenz
Das Hochfahren der Produktion kann voller Überraschungen sein. Die Überwachung der Harzchargen und die Sicherstellung einer stabilen Temperatur ist entscheidend. Ein Plan zur Schadensbegrenzung kann verhindern, dass sich kleine Probleme zu kostspieligen Produktionsverzögerungen entwickeln.
Phase 8: Kontinuierliche Verbesserung - Schließen des Kreislaufs?
Top-Performer verwenden:
- Digital Twin Sync: Real machine data → update Moldflow material model weekly
- Defekt-Ursachen-KI: NLP on shop floor logs + cavity pressure → auto-tag “transfer too late” for sink marks
- OEE Aufschlüsselung nach Phase: e.g., “Clamping loss: 4.2% due to mold heating cycle”
> ? Final Truth: The best injection molding line doesn’t make perfect parts.
> Das führt dazu, dass vorhersehbar gute Teile — and knows warum when they’re not.
Kontinuierliche Verbesserung ist das Rückgrat eines jeden erfolgreichen Unternehmens. Die Nutzung von Daten und die Anpassung von Prozessen können mit der Zeit zu besseren Ergebnissen führen. Eine Kultur des Lernens stellt sicher, dass jeder Zyklus den letzten verbessert und so Effizienz und Qualität steigert.
Fazit
Injection molding isn’t magic. It’s Angewandte Polymerphysik, Präzisionsmechanik und disziplinierte Datendisziplin. Start with DFM that respects material behavior. Tune transfer using cavity pressure — not hope. Scale with closed-loop compensation — not heroics.
Do this, and you won’t just produce parts.
You’ll own the process.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean