 Deutsch



Leitfaden zu Harzqualitäten · 34 Profile
Kunststoffwerkstoffe für den Spritzguss
Jede der nachstehend aufgeführten Kunststoffempfehlungen wurde im Rahmen unseres Qualitätsmanagementsystems nach ISO 9001 erarbeitet und stützt sich auf die offiziellen technischen Datenblätter (TDS) unserer Lieferanten. Die Auswahl des richtigen Kunststoffs – hinsichtlich Schrumpfung, Schmelztemperatur, chemischer Beständigkeit oder Wärmeformbeständigkeit – bildet die Grundlage für eine erfolgreiche Werkzeugkonstruktion und Fertigung.
Leitfaden zu Kunststoffwerkstoffen: Durchsuchen Sie die Produktfamilien der Standard-, Technik- und Hochtemperaturkunststoffe
Teilkristalline und amorphe Kunststoffe weisen ein unterschiedliches Schrumpfungsverhalten auf, haben unterschiedliche Temperaturgrenzen und erfordern unterschiedliche Formstähle. Filtern Sie nach Produktfamilie und öffnen Sie anschließend den Typenleitfaden, um das Verarbeitungsfenster und die Stahlempfehlung einzusehen.
Standardharze
8 Klassenstufen STANDARDHARZEABS-SpritzgießanleitungThermoplastischer StandardwerkstoffABS ist die erste Wahl für starre, schlagfeste Gehäuse, die eine saubere Formoberfläche und ein tolerantes Prozessfenster erfordern. Es wird durch ein anderes Material ersetzt, wenn das Bauteil im Freien eingesetzt wird, mit Lösungsmitteln in Berührung kommt oder seine Abmessungen bei Temperaturen über etwa 80 °C beibehalten müssen.Leitfaden lesen
 STANDARDHARZELeitfaden zum PP-SpritzgussPolypropylen – RohstoffPolypropylen ist der am häufigsten verwendete Standardkunststoff – niedrige Kosten, geringe Dichte, gute chemische Beständigkeit und ein großzügiges Verarbeitungsfenster machen ihn zur ersten Wahl für Verpackungen, Verschlüsse, Behälter und Innenausstattungsteile im Automobilbereich.Leitfaden lesen
 STANDARDHARZELeitfaden zum PS-SpritzgießenPolystyrol – RohstoffPolystyrol ist ein hartes, transparentes Standardkunststoffgranulat, das für Verpackungen, Einwegbesteck und Spielzeugteile verwendet wird. Es ist spröde, weist eine geringe Schlagzähigkeit auf und wurde in vielen Anwendungsbereichen durch ABS und PP verdrängt.Leitfaden lesen
 STANDARDHARZELeitfaden zum PE-SpritzgussPolyethylen – RohstoffPolyethylen ist ein teilkristalliner Standardkunststoff, der für flexible Verpackungen, Verschlüsse, Flaschen und kleine Behälter verwendet wird. Er zeichnet sich durch niedrige Kosten, gute chemische Beständigkeit und eine sehr geringe Dichte aus – schrumpft jedoch stärker und weist eine geringere Formgenauigkeit auf als seine styrolhaltigen Verwandten.Leitfaden lesen
 STANDARDHARZELeitfaden zum PVC-SpritzgussPolyvinylchlorid – korrosiver RohstoffPVC ist ein korrosives Standardharz, das beim Formen Chlorwasserstoff freisetzt, weshalb ein Werkzeug aus Edelstahl erforderlich ist. Es wird für Rohre, Fensterprofile und eine Vielzahl von Konsumgütern verwendet – doch das Korrosionsrisiko muss vor dem Zerschneiden des Blocks unbedingt geklärt werden.Leitfaden lesen
 STANDARDHARZELeitfaden zum PMMA-SpritzgussAcryl – klares StandardproduktPMMA (Acryl) ist ein transparenter, glänzender Standardkunststoff, der für optische Komponenten, Displays und Verkleidungsteile im Automobilbereich verwendet wird. Er zeichnet sich durch hervorragende Transparenz und Polierbarkeit aus, ist jedoch anfällig für Spannungsrisse und weist eine begrenzte Schlagfestigkeit auf.Leitfaden lesen
 STANDARDHARZELeitfaden zum PET-SpritzgussPolyethylenterephthalat – RohstoffPET ist ein teilkristalliner Standardkunststoff, der vor allem für Flaschen und Lebensmittelverpackungen bekannt ist. Er zeichnet sich durch hohe Transparenz bei ordnungsgemäßer Trocknung, Recyclingfähigkeit und mäßige Temperaturbeständigkeit aus – erfordert jedoch eine sorgfältige Trocknung und eine wärmere Form als ABS oder PP.Leitfaden lesen
 STANDARDHARZESAN-Leitfaden zum SpritzgießenStyrol-Acrylnitril – RohstoffSAN ist ein transparentes Styrol-Acrylnitril-Copolymer, das für starre, transparente Behälter, Kochgeschirr und Gehäuse für Unterhaltungselektronik verwendet wird. Es weist eine bessere chemische Beständigkeit als PS, eine vergleichbare Transparenz und ein ähnliches Verarbeitungsfenster auf.Leitfaden lesen
Technische Kunststoffe
10 Klassenstufen INGENIEURWESEN RESILeitfaden zum PC-SpritzgussAmorphes technisches KunststoffmaterialPolycarbonat wird gewählt, wenn ein Bauteil bei Temperaturen, bei denen ABS weich werden würde, oder bei Stößen, die zu Rissen führen würden, steif und transparent bleiben muss. Es wird durch ein anderes Material ersetzt, wenn das Bauteil chemische Beständigkeit, ein kostengünstiges Gehäuse oder eine Form erfordert, die kalt verarbeitet werden kann.Leitfaden lesen
 INGENIEURWESEN RESILeitfaden zum PA+GF-SpritzgussGlasfaserverstärkter technischer KunststoffEin glasfaserverstärktes Polyamid vom Typ 30 % wird gewählt, wenn ein Bauteil steif, fest und hitzebeständig sein muss und dabei kostengünstig wie Metall sein soll. Es wird ersetzt, wenn das Bauteil eine optisch ansprechende Oberfläche, enge isotrope Toleranzen oder ein verschleißfreies Werkzeug erfordert.Leitfaden lesen
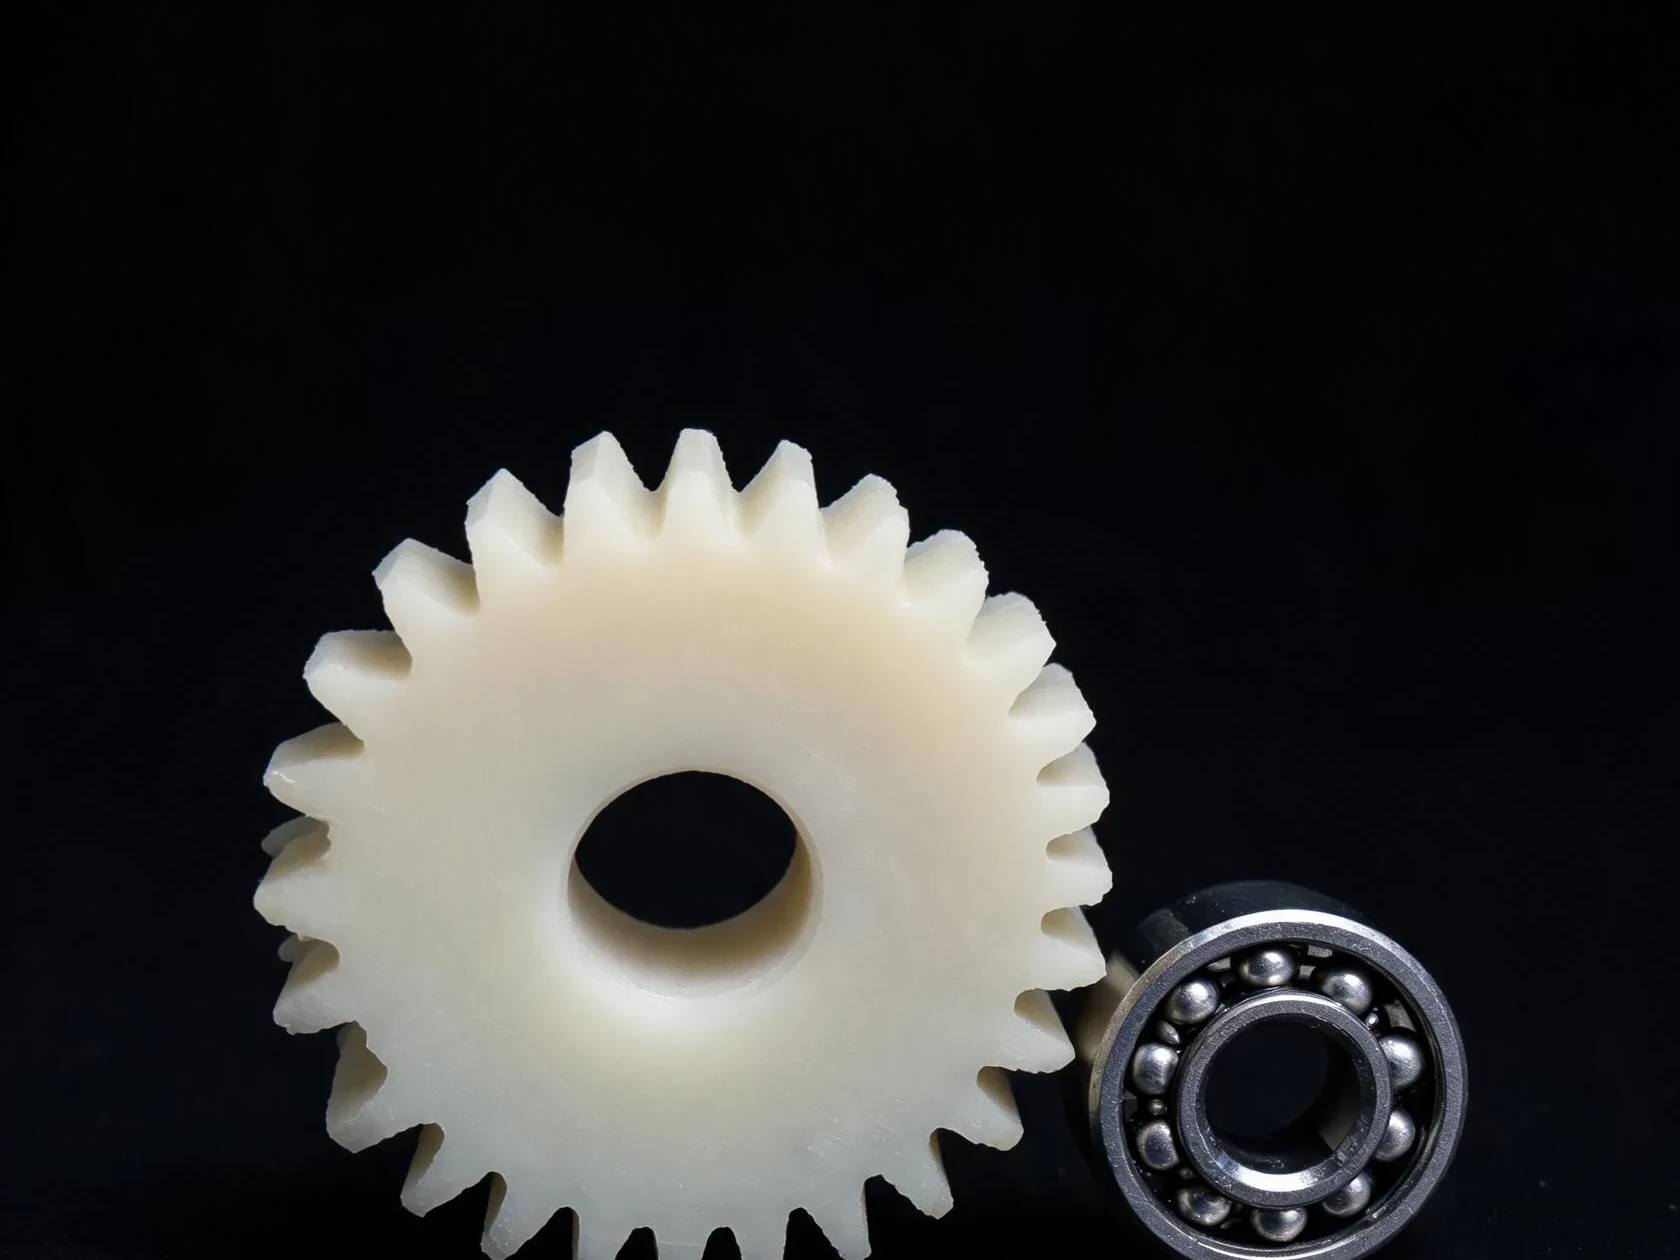 INGENIEURWESEN RESILeitfaden zum Spritzgießen von PA und NylonPolyamid / Nylon – TechnikPA (Nylon) ist ein teilkristalliner technischer Kunststoff, der für tragende Bauteile ausgewählt wird, die zudem temperatur- und chemikalienbeständig sein müssen. Er ist in ungefüllter, glasfaserverstärkter und mineralgefüllter Ausführung erhältlich – der Füllstoff beeinflusst die Eigenschaften stärker als die Typenbezeichnung.Leitfaden lesen
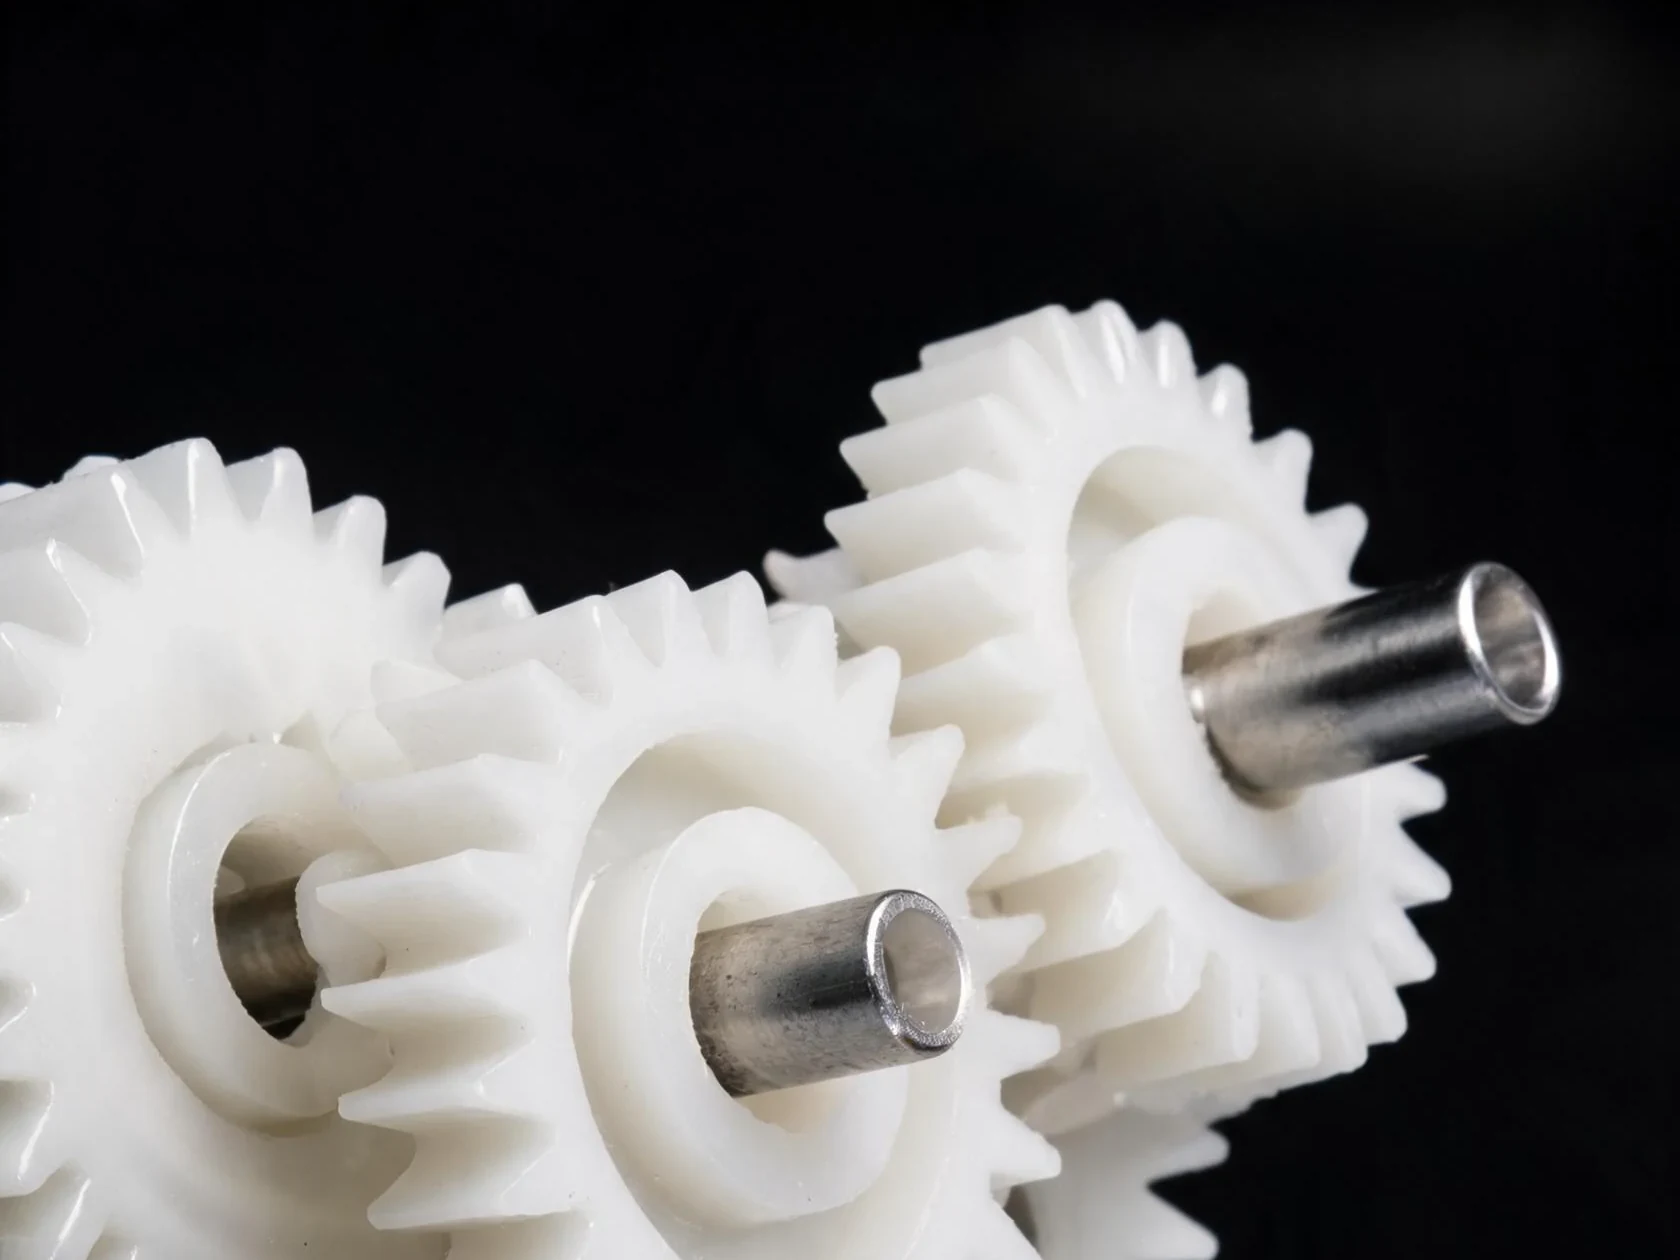 INGENIEURWESEN RESILeitfaden zum POM-SpritzgießenPolyacetal – TechnikPOM (Acetal) ist ein harter, reibungsarmer technischer Kunststoff, der für Zahnräder, Lager und verschleißanfällige Bauteile verwendet wird, die trocken oder mit minimaler Schmierung betrieben werden müssen. Er ist steifer als PA, weist eine geringere Schrumpfung als PEEK auf und ist weitaus unempfindlicher als PA mit Füllstoffen.Leitfaden lesen
 INGENIEURWESEN RESILeitfaden zum PBT-SpritzgussPolybutylenterephthalat – Technische KunststoffePBT ist ein teilkristalliner technischer Kunststoff, der PET ähnelt, sich jedoch schneller formen lässt und zuverlässiger kristallisiert. Er wird häufig in elektrischen Steckverbindern, Automobilkomponenten und Gehäusen für Kosmetikprodukte eingesetzt, bei denen ein ausgewogenes Verhältnis zwischen Hitzebeständigkeit und Verarbeitbarkeit von Bedeutung ist.Leitfaden lesen
 INGENIEURWESEN RESILeitfaden zum Spritzgießen von PC/ABSPolycarbonat-ABS-Mischung – Technischer KunststoffPC/ABS ist ein amorphes Copolymergemisch, das hinsichtlich Kosten und Leistung zwischen ABS und PC angesiedelt ist – es weist eine bessere Wärme- und Schlagzähigkeit als ABS auf, lässt sich leichter verarbeiten und ist weniger kerbenempfindlich als PC. Es ist das Standardgemisch für Gehäuse in der Unterhaltungselektronik.Leitfaden lesen
 INGENIEURWESEN RESILeitfaden zum Spritzgießen von PPO/PPEPolyphenylenoxid – TechnikPPO (häufig zur Verbesserung der Verarbeitbarkeit mit PS gemischt) ist ein hochwärmebeständiger, amorpher technischer Kunststoff, der für elektrische Bauteile in der Automobilindustrie sowie für Komponenten in Haushaltsgeräten und in der Luft- und Raumfahrt verwendet wird. Die Glasübergangstemperatur liegt über 200 °C, sodass die Hitzebeständigkeit hervorragend ist – allerdings ist das Material hygroskopisch und teuer.Leitfaden lesen
 INGENIEURWESEN RESILeitfaden zum TPU-SpritzgießenThermoplastisches Polyurethan – TechnikTPU ist ein flexibles technisches Elastomer, das für Dichtungen, Soft-Touch-Umspritzungen und verschleißfeste Bauteile verwendet wird. Es kann entweder auf Esterbasis (bessere Ölbeständigkeit) oder auf Etherbasis (bessere Hydrolysebeständigkeit) hergestellt werden. Das Werkzeug läuft kühler als bei harten technischen Kunststoffen.Leitfaden lesen
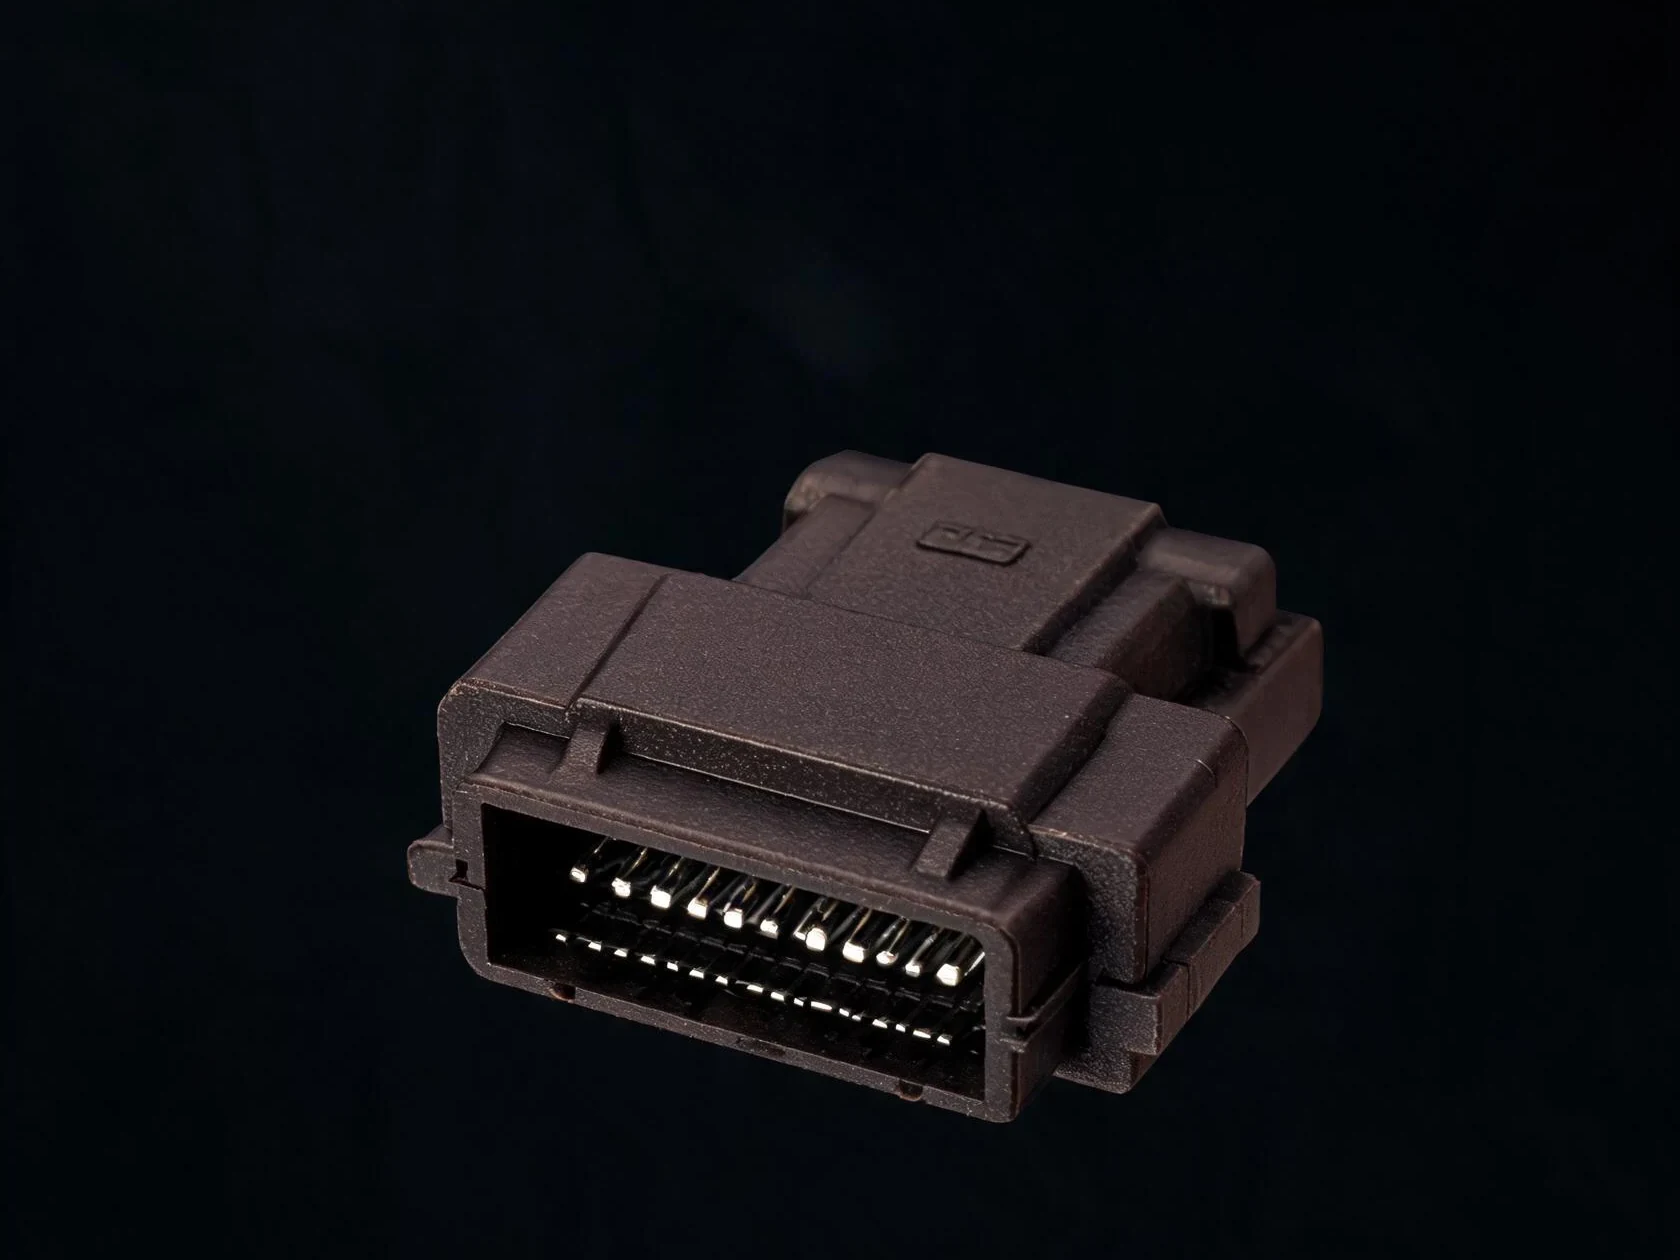 INGENIEURWESEN RESILeitfaden zum PPS-SpritzgießenPolyphenylensulfid – TechnikPPS ist ein hochtemperaturbeständiger, teilkristalliner technischer Kunststoff, der für elektrische Bauteile, Automobilteile im Motorraum sowie für Anwendungen eingesetzt wird, die eine hervorragende chemische Beständigkeit und Dimensionsstabilität bei anhaltend hohen Temperaturen erfordern.Leitfaden lesen
 INGENIEURWESEN RESILeitfaden zum Spritzgießen von UHMWPEPolyethylen mit ultrahohem Molekulargewicht – Technische KunststoffeUHMWPE ist ein technischer Thermoplast mit außerordentlich hoher Verschleißfestigkeit und niedrigem Reibungskoeffizienten, der für Auskleidungen, Rutschenplatten und Zahnräder verwendet wird, die gegen Stahl gleiten. Aufgrund seiner Schmelzviskosität lässt er sich nur schwer verarbeiten und wird in der Regel auf einer Spezialpresse verarbeitet.Leitfaden lesen
Hochtemperaturharze
7 Klassenstufen HOCHTEMPERATURLeitfaden zum PEEK-SpritzgießenPolyetheretherketon – HochtemperaturPEEK ist ein hochwertiger, teilkristalliner Hochtemperatur-Thermoplast, der für Bauteile in der Luft- und Raumfahrt, der Medizintechnik sowie in der Ölförderung eingesetzt wird, die Betriebstemperaturen von über 200 °C, aggressive Chemikalien und hohe mechanische Belastungen standhalten müssen. Für die Formgebung ist eine beheizte Form (170–90 °C) erforderlich, und der Formblock besteht in der Regel aus H13 oder Invar, um der Hitze standzuhalten.Leitfaden lesen
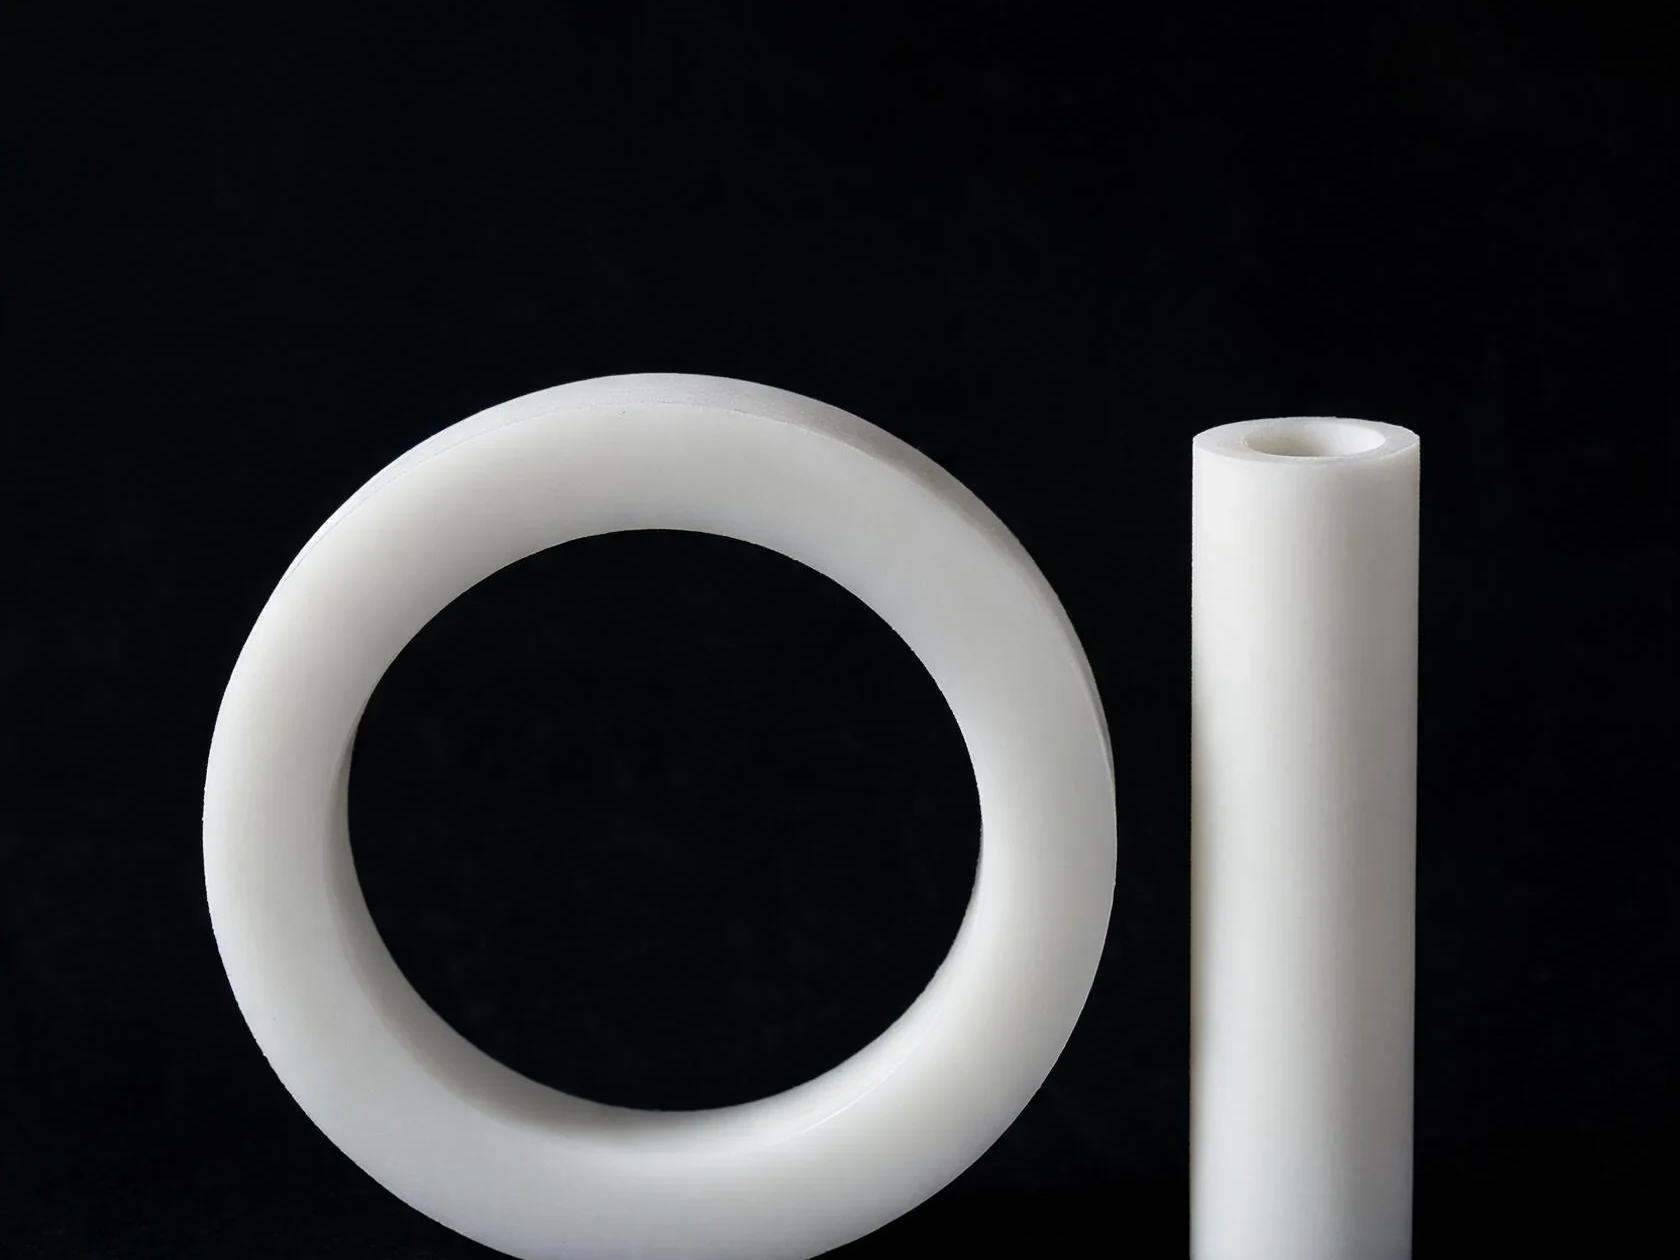 HOCHTEMPERATURLeitfaden zum PTFE-SpritzgießenPolytetrafluorethylen – HochtemperaturPTFE (Teflon) ist ein hochtemperaturbeständiges Fluorpolymer mit außergewöhnlicher chemischer Beständigkeit und dem niedrigsten Reibungskoeffizienten aller Feststoffe. Da es nicht spritzgießbar ist – Bauteile werden aus Pulver gesintert –, dient dieser Leitfaden als Orientierungshilfe, wenn PTFE-Bauteile im Vergleich zu formbaren Alternativen in Betracht gezogen werden müssen.Leitfaden lesen
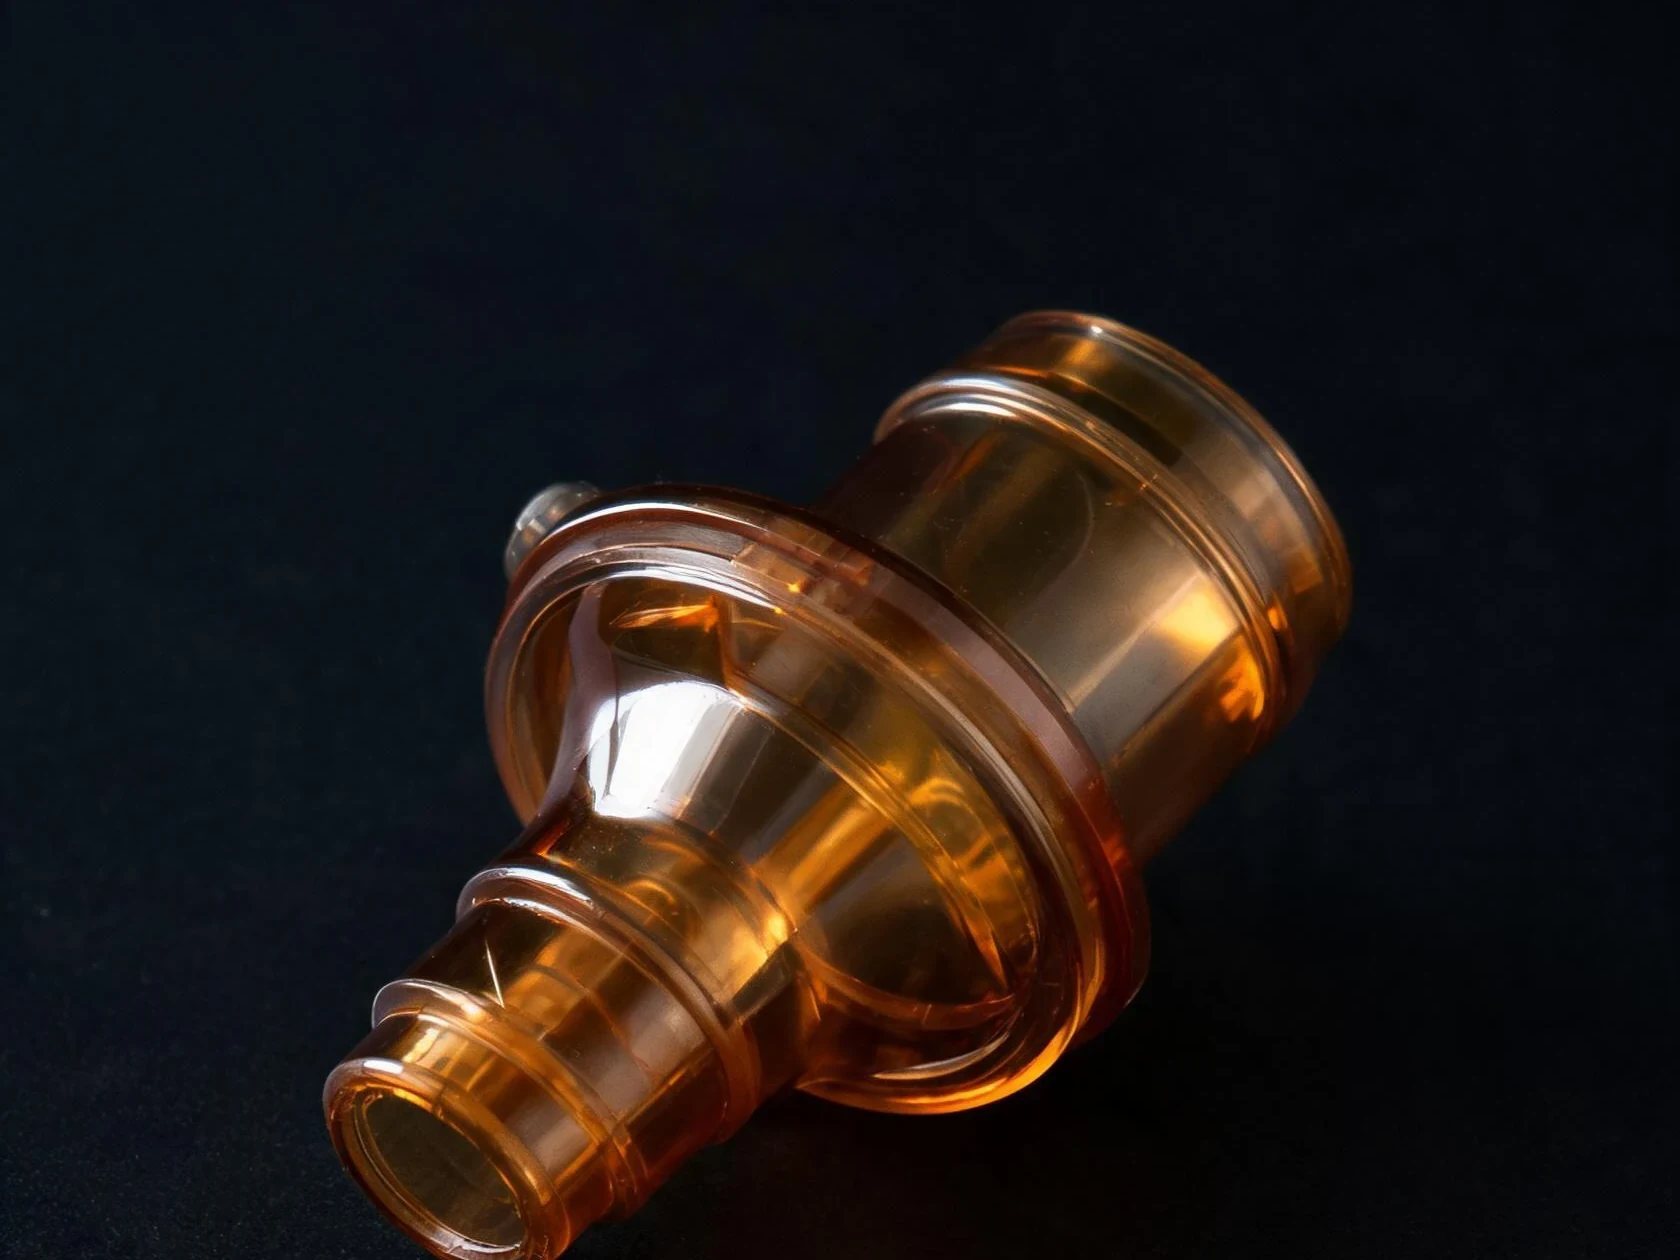 HOCHTEMPERATURLeitfaden zum PPSU-SpritzgießenPolyphenylsulfon – HochtemperaturPPSU ist ein transparenter, zäher, amorpher Hochtemperatur-Technikkunststoff, der für medizinische Geräte, Babyflaschen und Komponenten für den Lebensmittelbereich verwendet wird, die wiederholte Autoklavier- oder Spülmaschinenzyklen ohne Kriechen, Verfärbung oder Geschmacksveränderung überstehen müssen.Leitfaden lesen
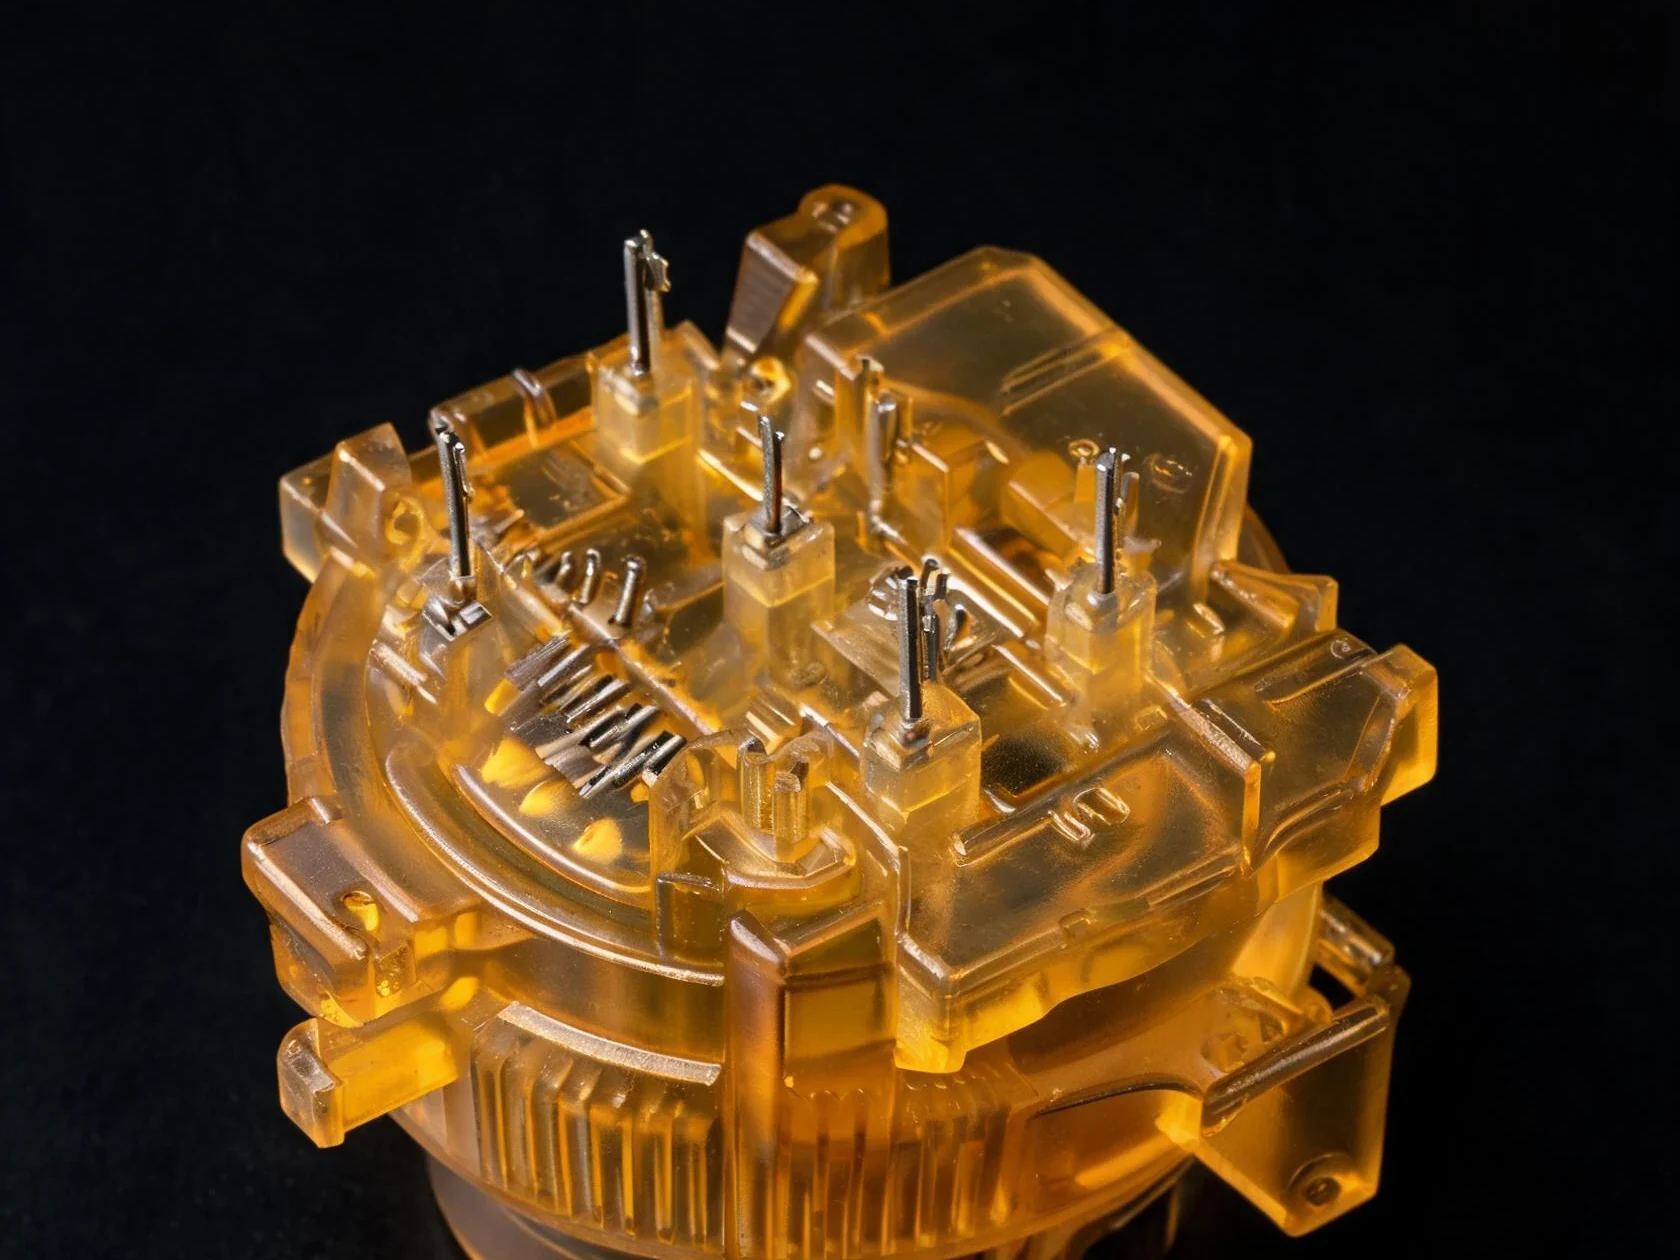 HOCHTEMPERATURLeitfaden zum PEI-SpritzgießenPolyetherimid – HochtemperaturPEI (Ultem) ist ein amorpher Hochtemperatur-Konstruktionskunststoff, der für Innenausstattungskomponenten in der Luft- und Raumfahrt, elektrische Steckverbinder sowie Hochleistungs-Kfz-Teile verwendet wird. Er ermöglicht einen Dauerbetrieb bei Temperaturen von bis zu 170 °C, zeichnet sich durch hervorragende Flammfestigkeit und gute mechanische Eigenschaften aus.Leitfaden lesen
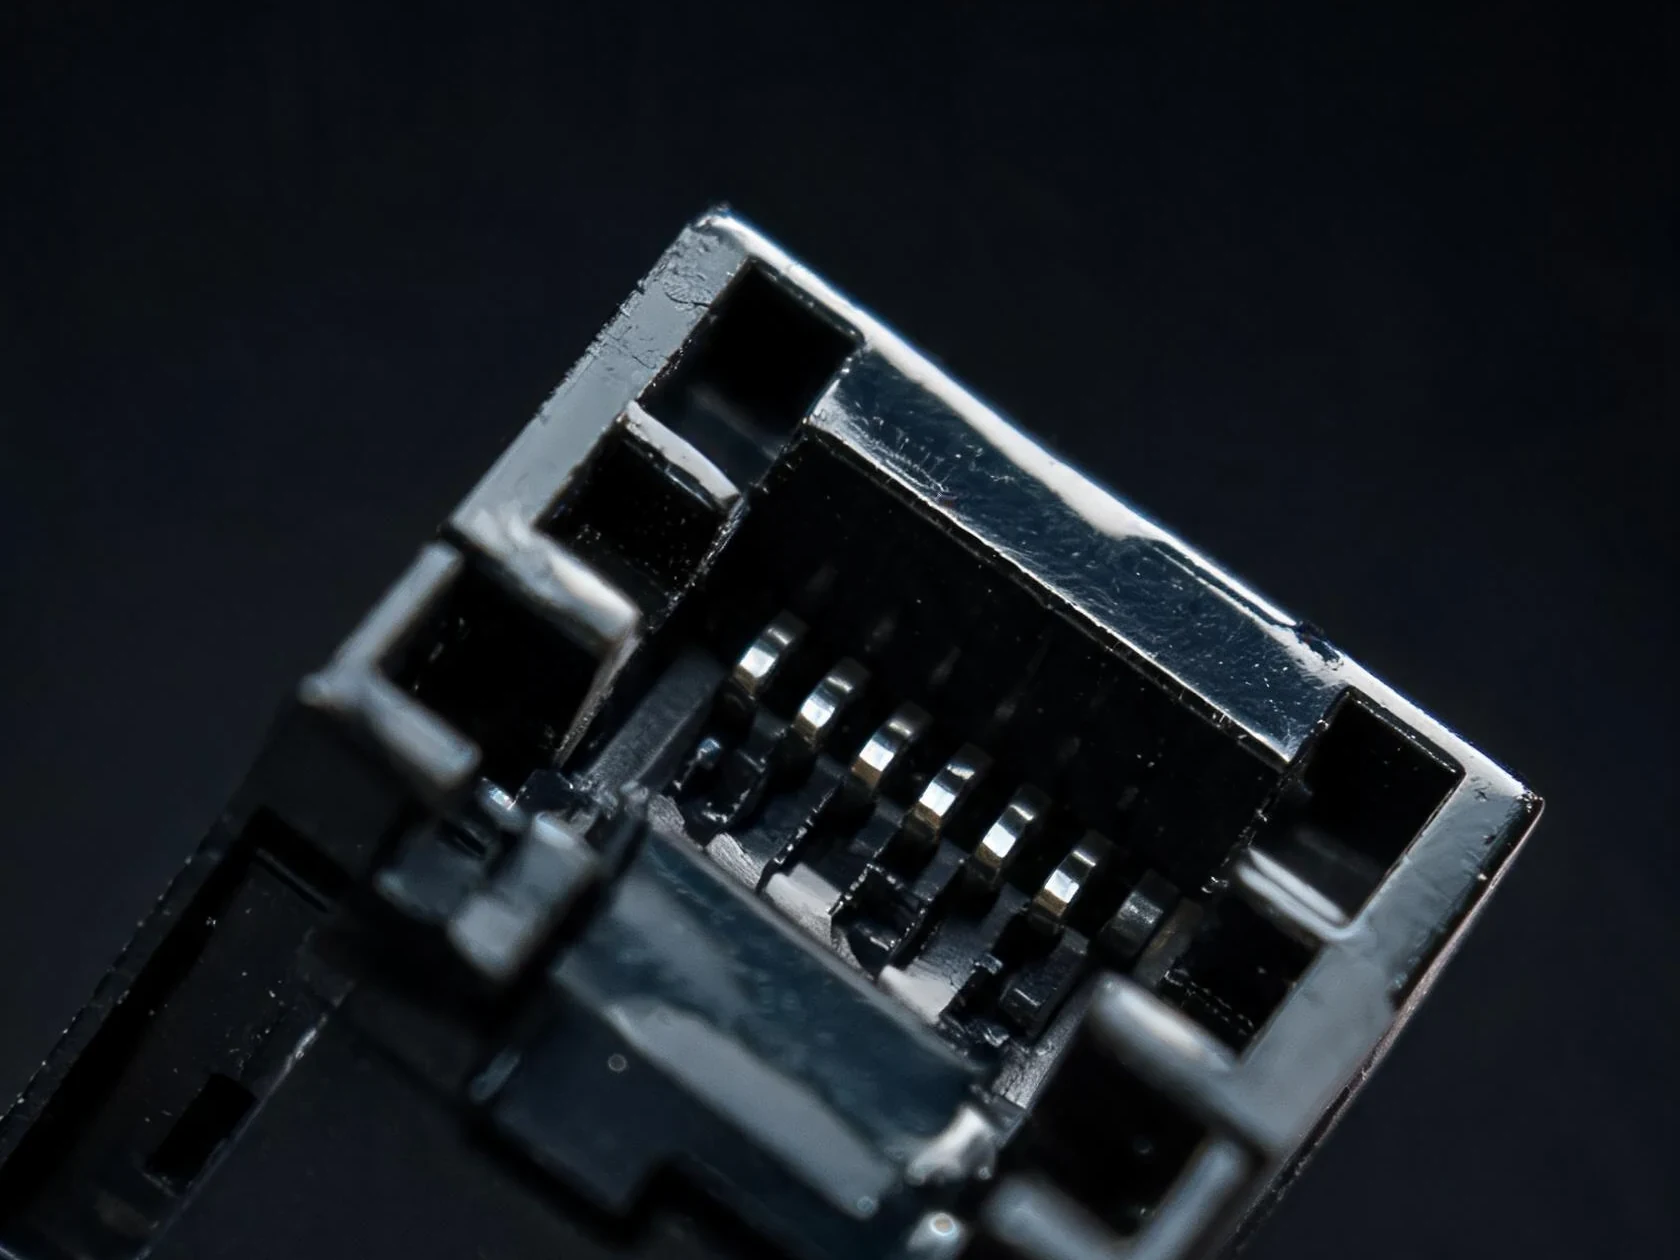 HOCHTEMPERATURLeitfaden zum LCP-SpritzgießenFlüssigkristallpolymer – HochtemperaturLCP ist ein hochtemperaturbeständiges, teilkristallines Polymer mit selbstverstärkenden Fasern, die sich beim Spritzgießen unter Scherbeanspruchung ausrichten. Es zeichnet sich durch eine extrem geringe Schrumpfung (eine der geringsten unter allen technischen Kunststoffen), hervorragende Maßgenauigkeit und elektrische Isolierfähigkeit aus.Leitfaden lesen
 HOCHTEMPERATURLeitfaden zum PPA-SpritzgießenPolyphthalamid – HochtemperaturPPA ist eine Familie von hochtemperaturbeständigen, teilkristallinen Polyamiden (die häufig unter den Markennamen Amodel oder Zytel HTN vertrieben werden), die für Bauteile im Motorraum von Kraftfahrzeugen, elektrische Steckverbinder sowie Bauteile verwendet werden, die auch bei Temperaturen über 150 °C ihre Steifigkeit beibehalten müssen.Leitfaden lesen
 HOCHTEMPERATURLeitfaden zum Spritzgießen von PA46Polyamid 46 – hochtemperaturbeständigPA46 ist ein Hochtemperatur-Polyamid (Stanyl), das sich durch eine schnellere Kristallisation, eine höhere HDT und eine bessere Kriechfestigkeit als PA66 auszeichnet. Es wird für Zahnräder in Kraftfahrzeug-Steuerketten, elektrische Steckverbinder und dünnwandige Bauteile verwendet, die bei anhaltender Temperatur eine hohe Steifigkeit erfordern.Leitfaden lesen
Elastomere: TPE, TPU, LSR
4 Klassenstufen ELASTOMERE: TPE,Leitfaden zum LSR-SpritzgießenFlüssiges Silikonkautschuk – ElastomerLSR ist ein zweikomponentiger Flüssigsilikonkautschuk, der für Dichtungen in Medizinprodukten, Soft-Touch-Greifer und Bauteile mit Lebensmittelkontakt verwendet wird. Er wird anders als Thermoplaste geformt – in der Regel mit einem 2K-Spritzgusssystem – und härtet in der Form aus.Leitfaden lesen
 ELASTOMERE: TPE,Leitfaden zum TPE-SpritzgießenThermoplastisches Elastomer – ElastomerTPE ist eine Familie thermoplastischer Elastomere, die sich wie Gummi verhalten, sich jedoch wie Thermoplaste verarbeiten lassen. Sie kommen häufig bei Soft-Touch-Griffen, Dichtungen und Dichtelementen zum Einsatz, bei denen das Bauteil recycelbar ist und auf Standardanlagen verarbeitet werden muss.Leitfaden lesen
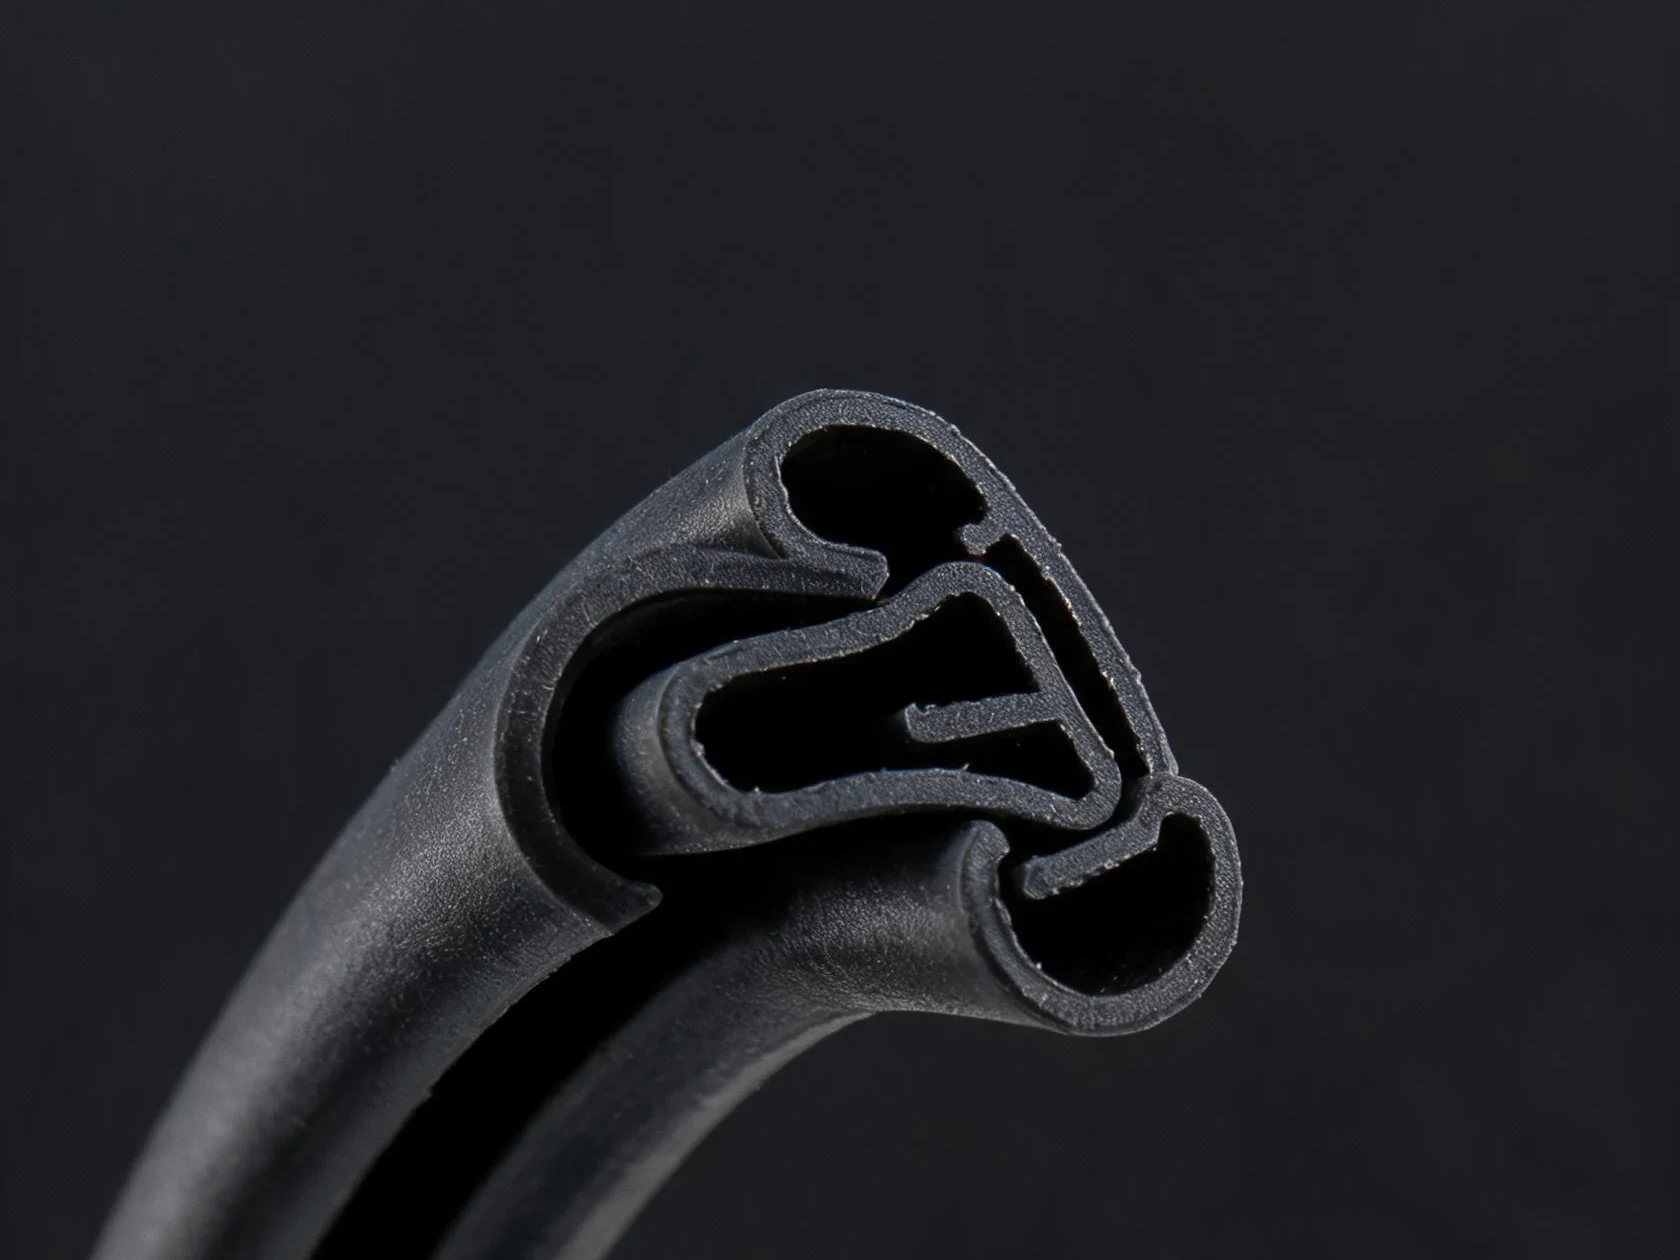 ELASTOMERE: TPE,Leitfaden zum TPV-SpritzgießenThermoplastisches Vulkanisat – ElastomerTPV ist eine Produktfamilie vernetztes thermoplastischer Elastomere (EPDM/Polypropylen-Mischungen), die für Dichtungsstreifen, Dichtungen und flexible Bauteile in der Automobilindustrie verwendet werden, bei denen eine höhere Wärme- und Ölbeständigkeit als bei TPU erforderlich ist.Leitfaden lesen
 ELASTOMERE: TPE,Leitfaden zum Spritzgießen von TPS/SEBSStyrol-basiertes thermoplastisches Elastomer – ElastomerTPS (üblicherweise SEBS, SBS) ist eine Familie styrolhaltiger thermoplastischer Elastomere, die in Konsumgütern, Medizinprodukten und Soft-Touch-Bauteilen für die Automobilindustrie zum Einsatz kommt. Geringere Schmelztemperatur als bei TPE, hervorragende Transparenz und gute UV-Beständigkeit.Leitfaden lesen
Biobasierte Produkte und Spezialprodukte
5 Klassenstufen BIOBASERT & SPEZIFIKATIONENLeitfaden zum PLA-SpritzgussPolymilchsäure – Bio-SpezialproduktPLA ist ein biobasierter, biologisch abbaubarer Thermoplast, der aus Maisstärke oder Zuckerrohr hergestellt wird. Er weist einen geringen CO₂-Fußabdruck auf, verfügt jedoch über eine geringere Hitzebeständigkeit und mechanische Festigkeit als Standard- oder Konstruktionskunststoffe. Er wird häufig in Einwegverpackungen und Konsumgütern verwendet, die mit Nachhaltigkeitsversprechen beworben werden.Leitfaden lesen
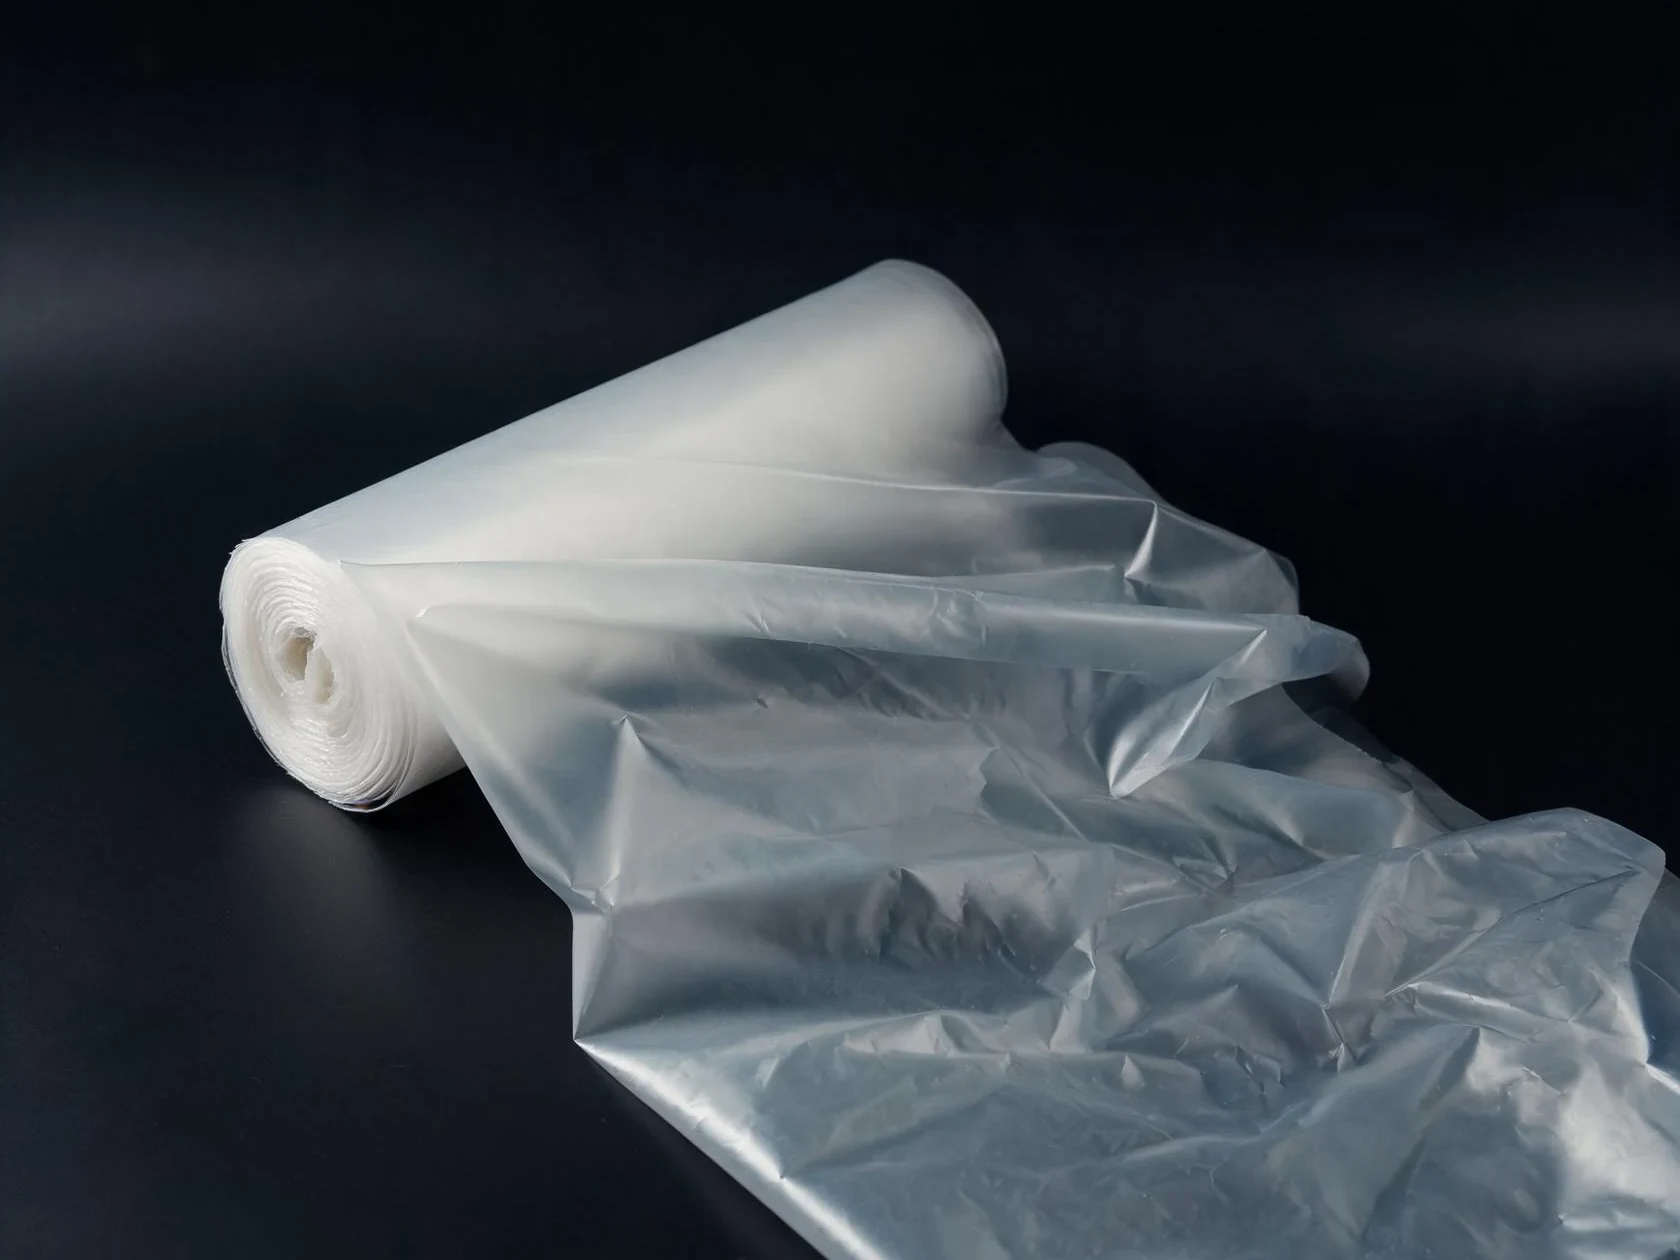 BIOBASERT & SPEZIFIKATIONENLeitfaden zum PBAT-SpritzgussPolybutylenadipat-Terephthalat – Bio-SpezialproduktPBAT ist ein biologisch abbaubares Copolymer mit guter Flexibilität und guten filmbildenden Eigenschaften, das in kompostierbaren Beuteln, Lebensmittelverpackungen und weichen Einwegkomponenten zum Einsatz kommt. Es wird mit PLA gemischt, um die mechanischen Eigenschaften von PLA in Verpackungsanwendungen zu verbessern.Leitfaden lesen
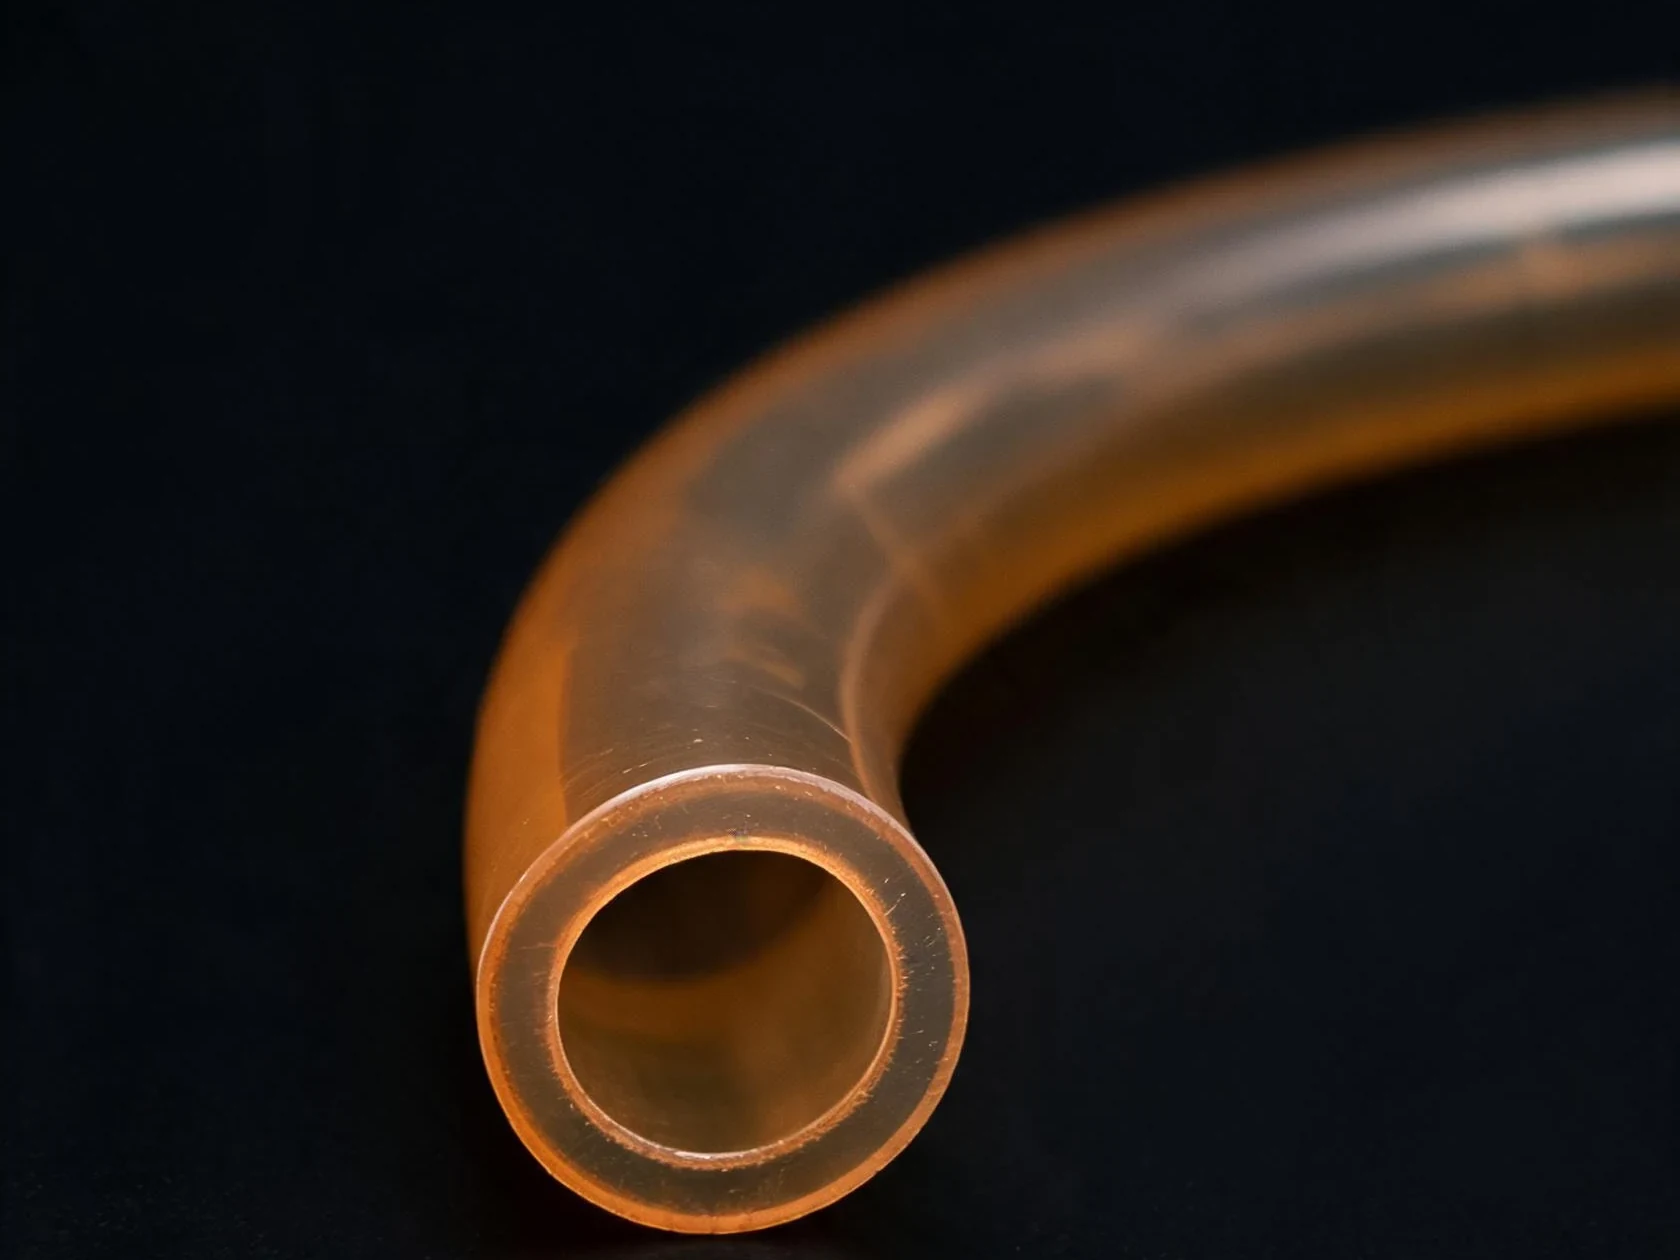 BIOBASERT & SPEZIFIKATIONENPA11 – Leitfaden zum SpritzgießenPolyamid 11 – Bio-SpezialproduktPA11 (Rilsan) ist ein biobasiertes Polyamid, das aus Rizinusöl hergestellt wird. Es zeichnet sich durch hervorragende Flexibilität und gute chemische Beständigkeit aus, weist eine geringere Dichte als PA6 oder PA66 auf und wird in Kraftstoffleitungen für Kraftfahrzeuge, Pneumatikschläuchen und Industrieschläuchen eingesetzt.Leitfaden lesen
 BIOBASERT & SPEZIFIKATIONENLeitfaden zum Spritzgießen von PA12Polyamid 12 – Bio-SpezialproduktPA12 ist ein Polyamid, das im Vergleich zu PA6 oder PA66 eine sehr geringe Feuchtigkeitsaufnahme aufweist, über eine gute Dimensionsstabilität verfügt und bei niedrigen Temperaturen eine hervorragende Schlagzähigkeit besitzt. Es wird häufig in Kraftstoffleitungen, Zahnrädern und Bauteilen eingesetzt, bei denen feuchtigkeitsbedingte Maßänderungen ein Problem darstellen.Leitfaden lesen
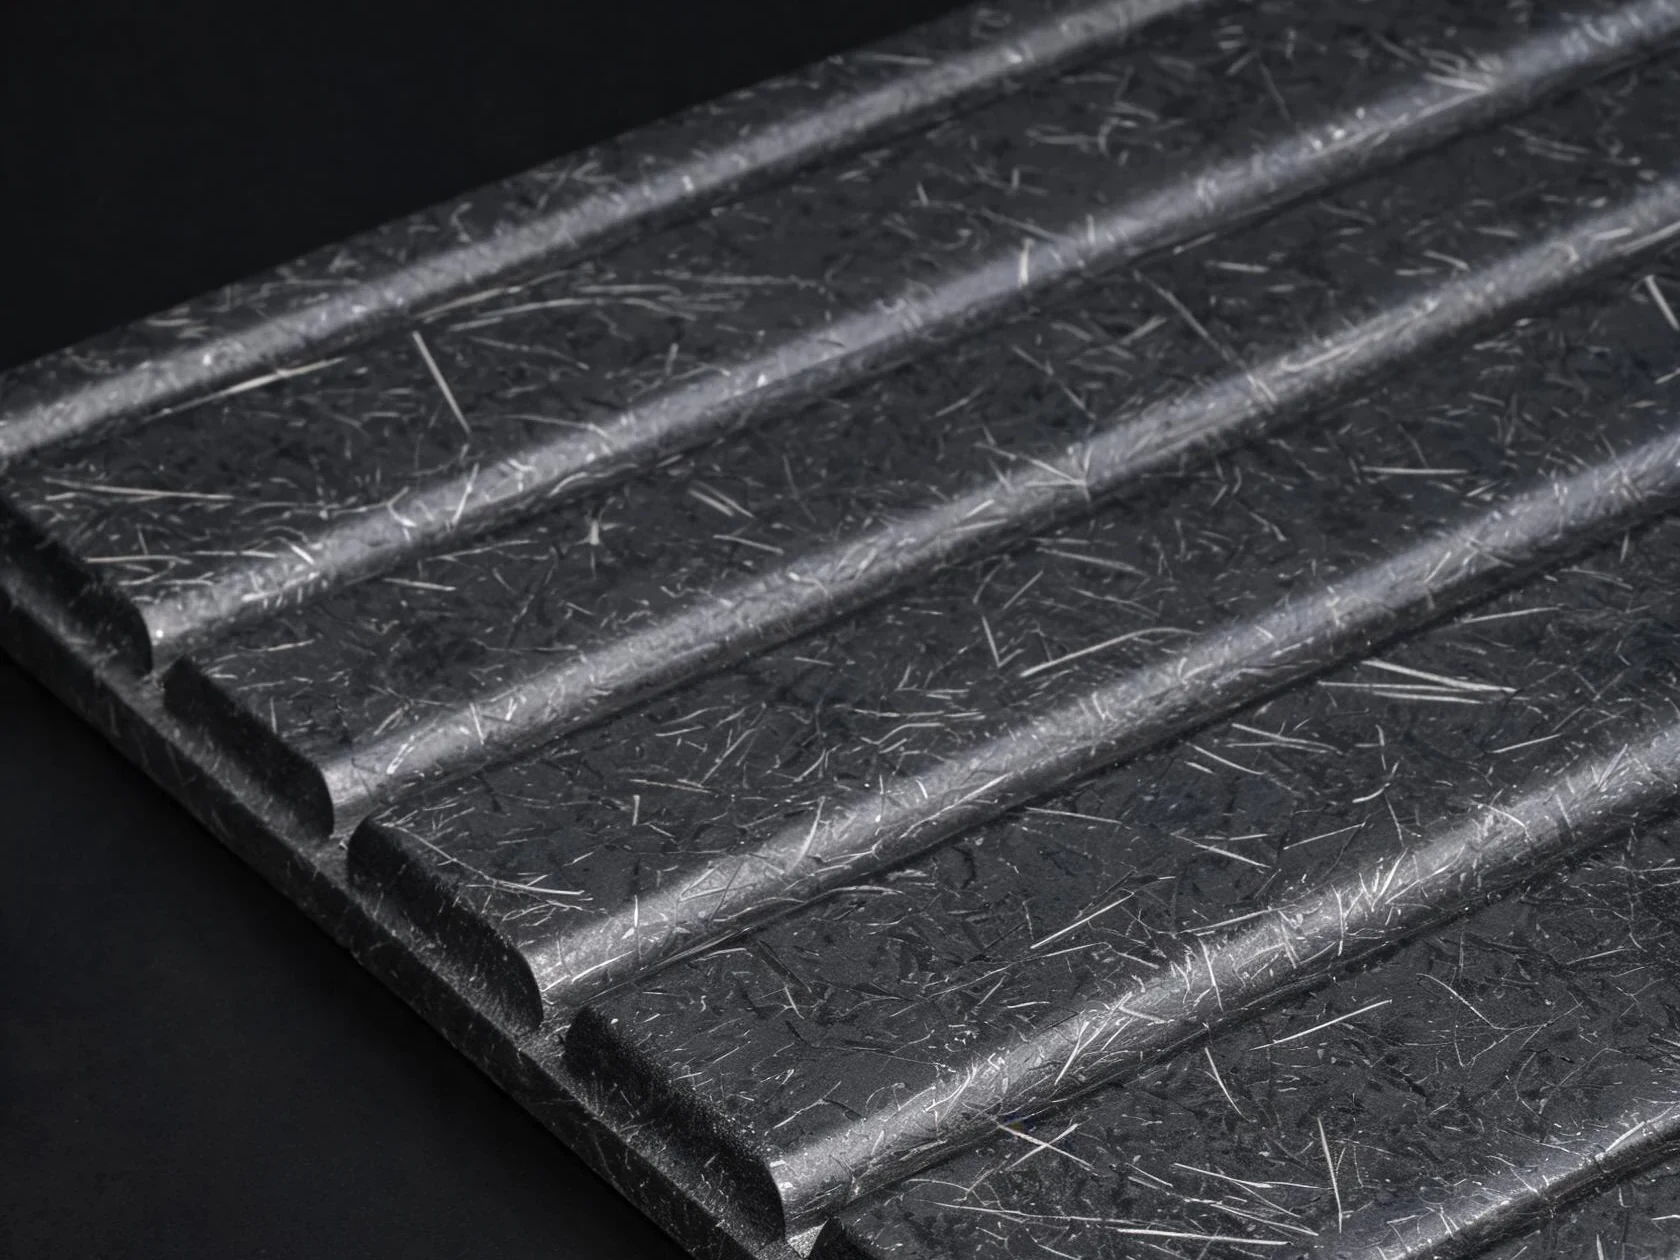 BIOBASERT & SPEZIFIKATIONENLeitfaden zum Spritzgießen von glasfaserverstärkten VerbundwerkstoffenGlasfaser- und mineralgefüllte Verbundwerkstoffe – Bio-SpezialprodukteGlasfaser- und mineralgefüllte Verbundwerkstoffe sind Thermoplaste (PA, PP, PBT, PPS), die mit Glasfasern, Mineralflocken oder einer Mischung aus beiden verstärkt sind. Der Füllstoff beeinflusst die Schrumpfung, die Hitzebeständigkeit und das Verschleißverhalten – der Stahl wird in eine höhere Materialklasse eingestuft, da Glas abrasiv wirkt.Leitfaden lesen
Kunststofftypen im Überblick: Schrumpfung, Verarbeitungsfenster und Formstahl
Schrumpfung, Schmelz- und Formtemperatur, Abrasivität sowie der Stahl, mit dem die jeweilige Sorte üblicherweise verarbeitet wird – diese Werte dienen der Sortenauswahl und ersetzen nicht das technische Datenblatt (TDS) des Kunststofflieferanten.
| Material | Schrumpfung % | Schmelzpunkt °C | Form °C | Abrasivität | Gewöhnlicher Stahl |
|---|---|---|---|---|---|
| ABS | 0.4–0.7 | 220–260 | 40–80 | Niedrig | P20 / 718H |
| PP | 1.5-2.0 | 200-240 | 40-60 | Niedrig | P20 / 718H |
| PS | 0.4-.7 | 180-220 | 40-60 | Niedrig | P20 |
| PE | 1.5-2.0 | 180-220 | 40-60 | Niedrig | P20 |
| PVC | 0.5-.8 | 160-20 | 40-60 | Niedrig | S136 / 2316 |
| PMMA | 0.4-.6 | 210-40 | 60-0 | Niedrig | 718H / NAK80 |
| PET | 0.7-1.0 | 250-270 | 70-0 | Medium | H13 / 718H |
| SAN | 0.4-.7 | 200-30 | 50-0 | Niedrig | P20 / 718H |
| PC | 0.5–0.7 | 280–320 | 80–110 | Niedrig | H13 / S136 |
| PA+GF | 0.2–0.5 / 0.6–1.0 | 260–290 | 80–100 | Hoch (Glas) | H13 / 2316 |
| PA | 1.5-.5 | 250-90 | 60-00 | Medium | 718H / H13 |
| POM | 1.8-.1 | 190-10 | 80-00 | Medium | H13 / NAK80 |
| PBT | 1.7-.3 | 230-60 | 70-0 | Medium | H13 |
| PC/ABS | 0.5-.8 | 230-60 | 50-0 | Niedrig | 718H |
| PPO | 0.5-.7 | 260-90 | 80-00 | Niedrig-Mittel | H13 |
| TPU | 0.8-1.2 | 180-10 | 30-0 | Niedrig | P20 / 718H |
| PPS | 0.3-0.7 | 280-20 | 130-50 | Hoch | H13 / S136 |
| UHMWPE | 2.5-.5 | 180-220 | 70-00 | Hoch | H13 |
| PEEK | 0.8-1.2 | 340-80 | 170-90 | Hoch | H13 / Invar |
| PTFE | k. A. | k. A. | k. A. | k. A. | k. A. (gesintert) |
| PPSU | 0.7-1.0 | 320-60 | 120-40 | Niedrig | 718H / NAK80 |
| PEI | 0.5-.8 | 340-80 | 130-50 | Niedrig | H13 / 718H |
| LCP | 0.05-0.2 | 280-30 | 80-20 | Medium | H13 |
| PPA | 1.0-.8 | 290-30 | 80-00 | Medium | H13 / 718H |
| PA46 | 1.5-2.0 | 280-10 | 80-00 | Medium | 718H / H13 |
| LSR | 0.5-.0 | k. A. (Aushärtung) | 160-00 | Niedrig | S136 / 2316 / H13 |
| TPE | 0.8-.5 | 160-20 | 25-0 | Niedrig | P20 / 718H |
| TPV | 1.0-2.5 | 190-30 | 30-0 | Niedrig | P20 |
| TPS | 1.5-2.0 | 150-00 | 25-0 | Niedrig | P20 |
| PLA | 0.2-.5 | 180-10 | 30-0 | Niedrig | P20 |
| PBAT | 1.0-2.5 | 180-00 | 25-0 | Niedrig | P20 |
| PA11 | 1.0-2.5 | 220-40 | 40-60 | Medium | 718H |
| PA12 | 1.5-2.0 | 210-30 | 40-60 | Medium | 718H |
| GF-Verbundwerkstoff | 0.2-.0 | 200-20 | 60-40 | Hoch | H13 / S136 |
Typische Werte für die Materialauswahl. Bitte überprüfen Sie die genaue Materialgüte anhand des technischen Datenblatts (TDS) des Harzlieferanten, bevor Sie ein Werkzeug freigeben oder eine Toleranz festlegen.
Häufig gestellte Fragen zu Harz
Welches Harz sollte ich bei meinem ersten Werkzeug vermeiden?
Ein glasfaserverstärkter Konstruktionskunststoff stellt eine Herausforderung für die Herstellung des ersten Werkzeugs dar, da er zwei Kostenfaktoren gleichzeitig mit sich bringt: eine hohe Schmelztemperatur und abrasiven Verschleiß. Wenn das Bauteil lediglich zur Überprüfung der Geometrie dient, fertigen Sie das erste Werkzeug aus einer unverstärkten Sorte an, die sich ähnlich verhält, und wechseln Sie erst dann zur verstärkten Sorte, sobald das Design feststeht. Wenn Sie mit PA6-GF30 beginnen, bedeutet dies, dass sich der Anguss, die Entlüftungskanäle und die Schnecke abnutzen, während sich das Design noch im Wandel befindet.
Verkürzt eine glasfaserverstärkte Kunststoffsorte tatsächlich die Lebensdauer der Form?
Ja, und der Verschleiß konzentriert sich an bestimmten Stellen, anstatt sich gleichmäßig zu verteilen. Glasfasern erodieren zuerst den Anguss, die Angussbuchse, die Entlüftungsflächen und alle engen Fließwege, da dort die Strömungsgeschwindigkeit und die Aufprallkraft am höchsten sind. Die Formhohlraumwände sind davon weitaus weniger betroffen. Aus diesem Grund wird für glasfaserverstärkte Werkzeuge häufig ein gehärteter Angusseinsatz in einem ansonsten vorgehärteten Block vorgeschrieben.
Können Sie eine Farbe abstimmen, ohne dass ich Ihnen ein Teil zusende?
Ein physisches Muster ist nach wie vor der zuverlässigste Weg, da die Farbwiedergabe auf einem Bildschirm oder einem Foto von der Anzeige, der Lichtquelle und der Kamera abhängt. Falls Sie kein Bauteil einsenden können, senden Sie uns bitte eine Pantone-Referenz sowie die Kunststoffsorte zu und nehmen Sie zur Kenntnis, dass der erste Spritzgussversuch ein Test ist: Wir werden Musterteile gießen und diese vor Fertigstellung des Werkzeugs mit der Referenz vergleichen.
Was muss ich Ihnen zusenden, um eine Materialempfehlung zu erhalten?
Das 3D-Teil oder eine Zeichnung, das Jahresvolumen, die Einsatzumgebung (Innenbereich, Außenbereich, Kontakt mit Chemikalien, Temperatur), die Anforderungen an das Erscheinungsbild sowie etwaige gesetzliche Auflagen. Auf dieser Grundlage unterbreiten wir Ihnen eine Auswahlliste mit geeigneten Kunststoffen, die Schrumpfungszugabe, nach der wir das Werkzeug fertigen würden, sowie die für den jeweiligen Kunststoff erforderliche Stahlsorte.
Warum geben zwei Lieferanten für denselben Kunststoff unterschiedliche Schrumpfwerte an?
Da es sich bei der Schrumpfung um einen Bereich handelt, der anhand einer bestimmten Testplatte ermittelt wird, und nicht um einen konstanten Wert, beeinflussen Wandstärke, Angussposition, Schmelztemperatur, Formtemperatur, Pressdruck und Haltezeit diesen Wert. Ein Lieferant kann daher die Fließrichtung, die Querfließrichtung oder einen Durchschnittswert angeben. Der Wert, nach dem Sie Ihre Konstruktion ausrichten sollten, ist derjenige, der an einem Bauteil mit Ihrer Geometrie gemessen wurde. Aus diesem Grund fertigen wir einen Musterhohlraum an, bevor wir ein Serienwerkzeug freigeben.
Nächster Schritt
Teilen Sie uns bitte die Betriebstemperatur und die Belastung mit.
Wir übermitteln Ihnen eine Auswahlliste mit in Frage kommenden Stahlsorten, die Schrumpfzugabe, auf die wir das Werkzeug zuschneiden würden, sowie den jeweiligen Formstahl, der für die jeweilige Sorte vorgesehen ist.
 English
 French
 Dutch
 German
 Japanese
 Korean