Deutsch




Spritzgussformenbau
Build the foundation for flawless parts. Custom aluminium or steel molds with tight tolerances (±0.02 mm) and free mold flow analysis, engineered so a soft tool can later grow into a production tool.
Testen Sie das Design, bevor Sie sich endgültig dafür entscheiden. Erhalten Sie serienreife Formteile in Stückzahlen von 100 bis 10.000 aus schnell gefertigten Werkzeugen aus Aluminium und Weichstahl – ohne Mindestbestellmenge, ohne Budget für Werkzeuge aus gehärtetem Stahl und ohne Spekulationen.


Sofortige Preisangabe für Formteile in Kleinserien
Laden Sie Ihre CAD-Datei hier hoch oder Zum Durchblättern bitte hier klicken SCHRITTSTPIGESSTLOBJ3MFSATSLDPRTX_T CAD-Datei hochladen für ein sofortiges AngebotVon Ingenieuren und Einkaufsleitern weltweit geschätzt

IDEAL PRO Manufacturing hat in mehr als 20 Jahren über 3.000 Spritzgussprojekte mit einer Termintreue von 99,81 % (TP3T) erfolgreich umgesetzt und dabei komplexe Konzepte für mehr als 1.000 Kunden weltweit in serienreife Produkte verwandelt.

Low-volume injection molding is the short-run side of the process: production-grade plastic parts molded in quantities from roughly 100 to 10,000 using Schnellwerkzeugbau—in der Regel aus Aluminium oder Weichstahl—anstelle einer gehärteten Serienform mit mehreren Kavitäten. Da sich das Werkzeug schneller und wesentlich kostengünstiger herstellen lässt, sinken die Anfangsinvestitionen und die Vorlaufzeit verkürzt sich erheblich, während die Teile dennoch auf einer echten Spritzgussmaschine aus dem von Ihnen spezifizierten Kunststoff gefertigt werden.
Bei IDEAL PRO Manufacturing betrachten wir die Kleinserienfertigung als bewusste Phase und nicht als Kompromiss. Die gleichen DFM-Standards, die Prozessüberwachung und die Messtechnik, die wir bei Programmen mit Millionen von Teilen anwenden, kommen auch bei Ihrer Pilotproduktion zum Einsatz, sodass die Teile, die Sie heute validieren, genau die Teile sind, die Sie morgen in Serie bringen – gleiches Material, gleiche Werkzeugstrategie, ohne abrupte Umstellung zwischen Prototyp und Serienfertigung.
Das Formen in kleinen Stückzahlen bewährt sich immer dann, wenn die Kosten für den Werkzeugbau andernfalls den Auftragswert übersteigen würden. Dies sind die drei Situationen, in denen sich die Investition am schnellsten amortisiert.
Legen Sie echte Spritzgussteile echten Kunden, Händlern oder Zertifizierungsstellen vor, bevor Sie sich für die Fertigung von Produktionswerkzeugen entscheiden. Sie überprüfen Passform, Haptik und Funktion am tatsächlichen Material und übertragen dasselbe Design erst dann in eine gehärtete Form, sobald die Nachfrage nachgewiesen ist.
Aluminium and P20 tools remove the biggest line item in a molding quote. You avoid hardened multi-cavity tooling, shorten the path to first parts, and keep the budget available for the design and market work that actually de-risks the launch.
Wenn die Form für die Serienfertigung noch gefertigt wird, der Auftragsbestand jedoch bereits abläuft, sorgt eine Weichform dafür, dass der Lieferfluss aufrechterhalten bleibt. Das gleiche CAD-System, der gleiche Kunststoff und die gleichen Qualitätskriterien gelten auch für Ihre Hartform, sodass keine erneute Freigabe erforderlich ist.
Our low-volume network runs presses from 90 to 830 tons with dedicated project engineers, so a pilot order, a bridge batch and a small production run all move through the same controlled process—one point of contact, one quality standard, from the first article to the last carton.
Geringe Stückzahlen sind selten die ganze Geschichte. Bei den meisten Projekten wird ein Spritzgussauftrag mit geringer Stückzahl mit Werkzeugbau oder einem zweiten Spritzgussverfahren kombiniert, daher bündeln wir diese Kompetenzen unter einem Dach und unter der Leitung eines einzigen Projektmanagers – ohne Übergaben, ohne neue Angebotserstellung und ohne, dass Ihr Bauteil neu erlernt werden muss.
Build the foundation for flawless parts. Custom aluminium or steel molds with tight tolerances (±0.02 mm) and free mold flow analysis, engineered so a soft tool can later grow into a production tool.

Erstellen Sie integrierte, aus mehreren Materialien bestehende Baugruppen. Kleben Sie ein weiches oder farbiges Polymer auf ein Substrat, um Griffigkeit, Dichtwirkung oder einen optischen Kontrast zu erzielen, und vermeiden Sie so zusätzliche Montageschritte bei der Fertigung kleiner Stückzahlen.
Kritische Komponenten kapseln und schützen. Legen Sie Metalleinsätze, Befestigungselemente oder Elektronikbauteile bereits während des Formprozesses ein, sodass ein in kleiner Stückzahl gefertigtes Bauteil montagefertig vorliegt und keine Befestigung nach dem Formvorgang erforderlich ist.
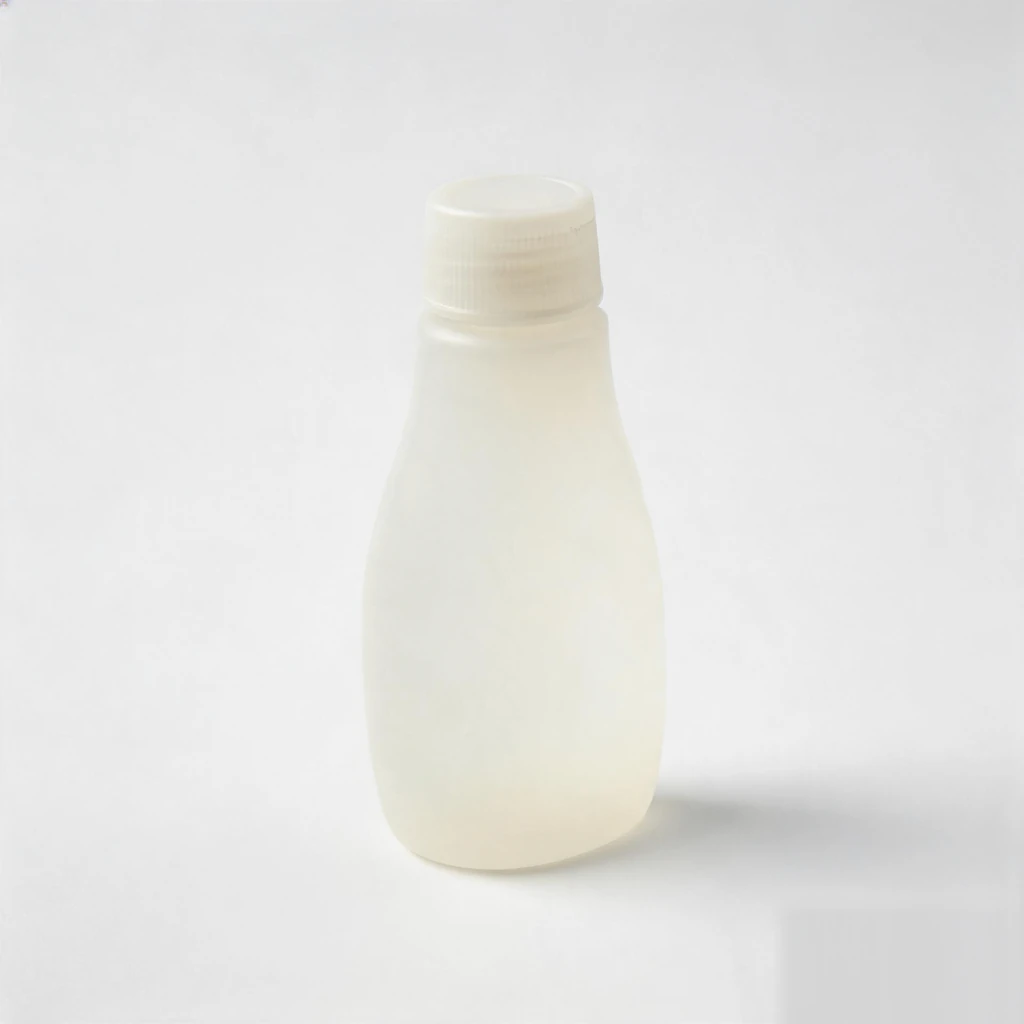
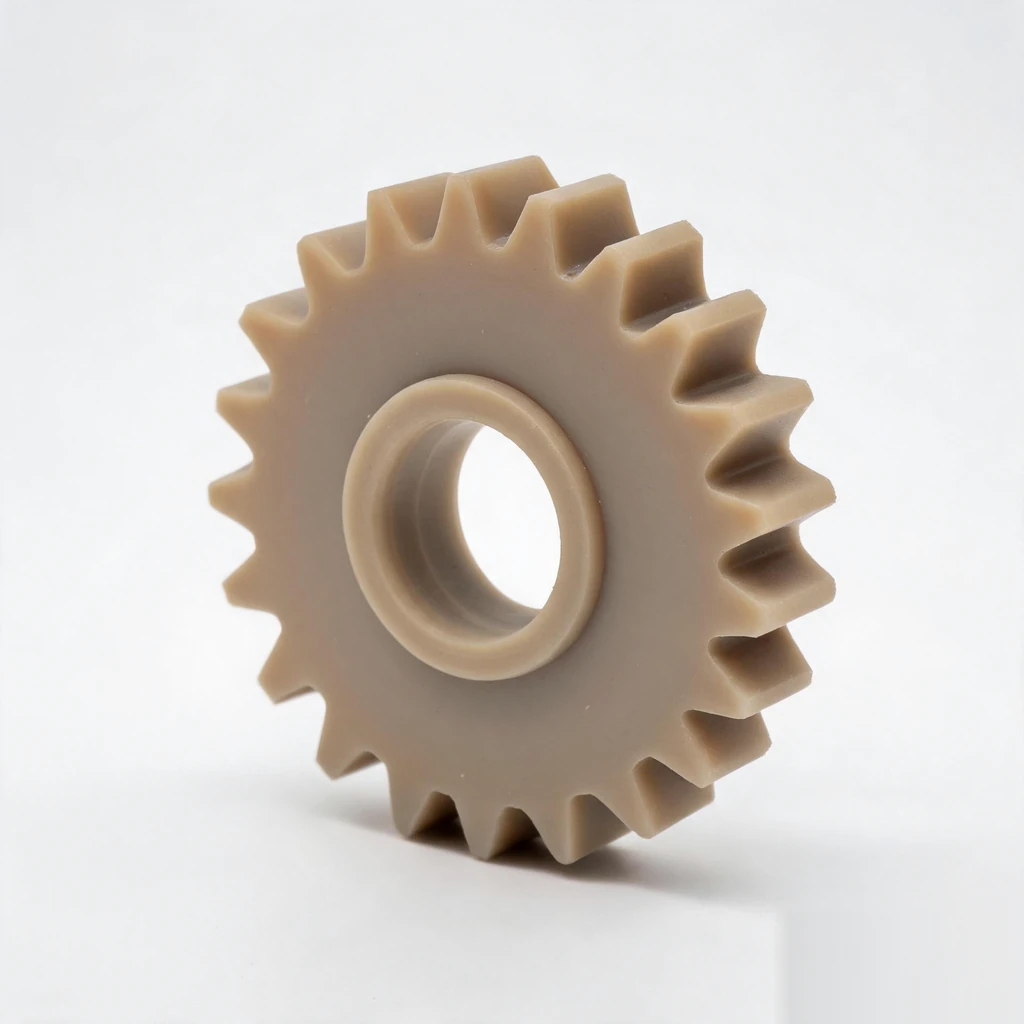
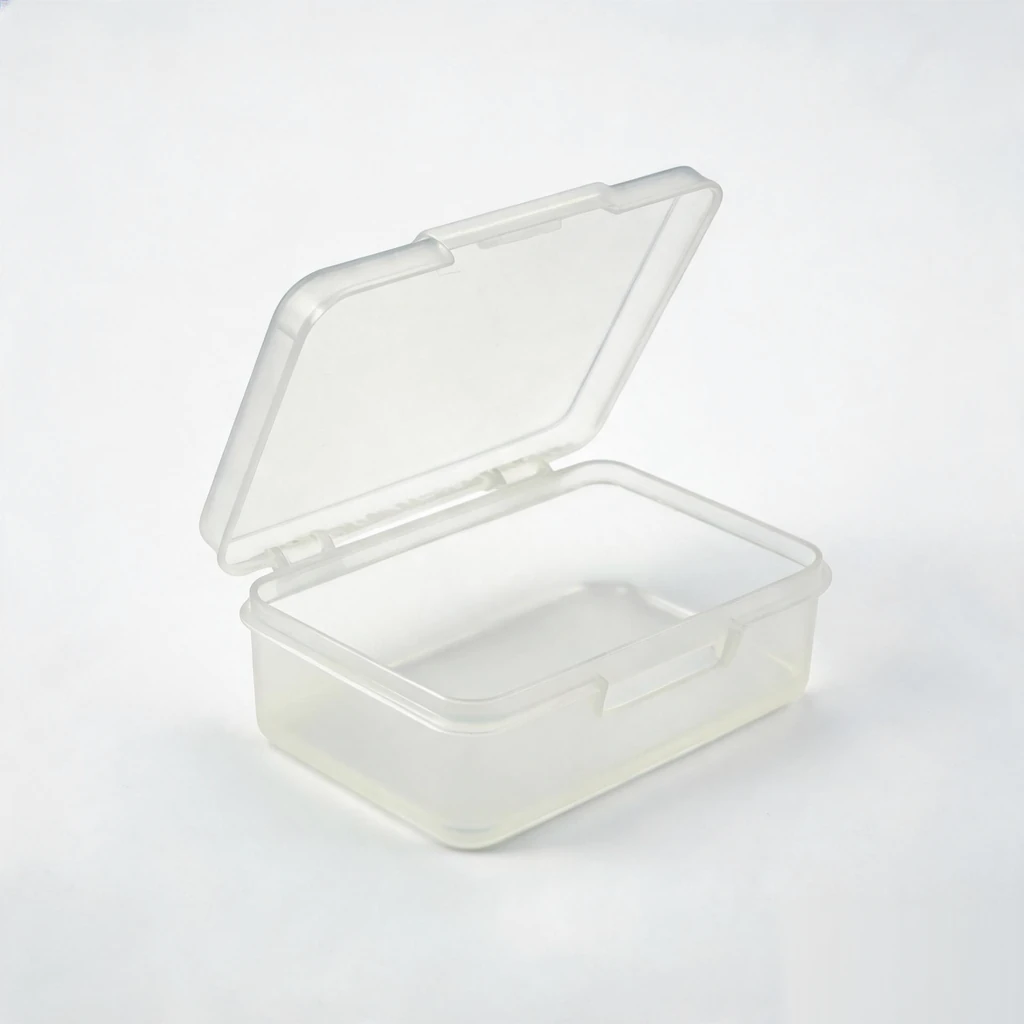
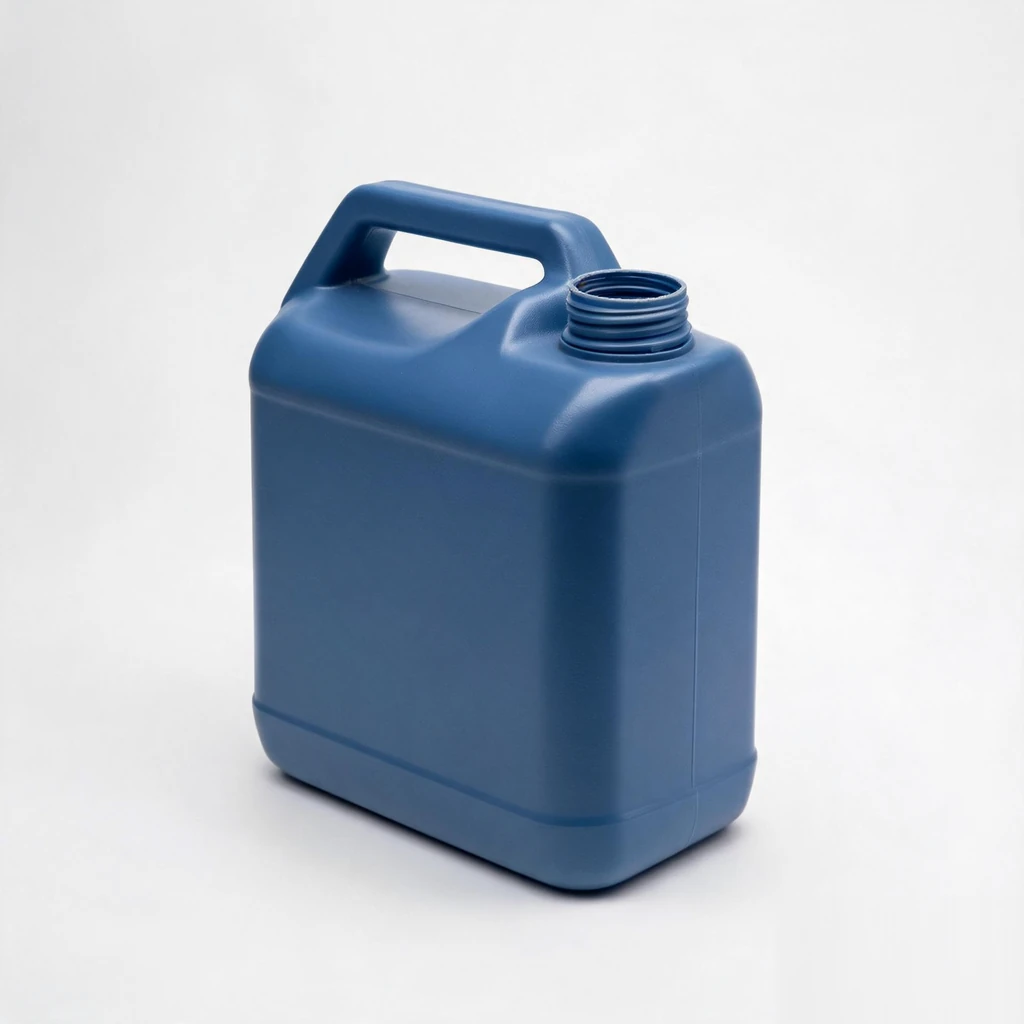
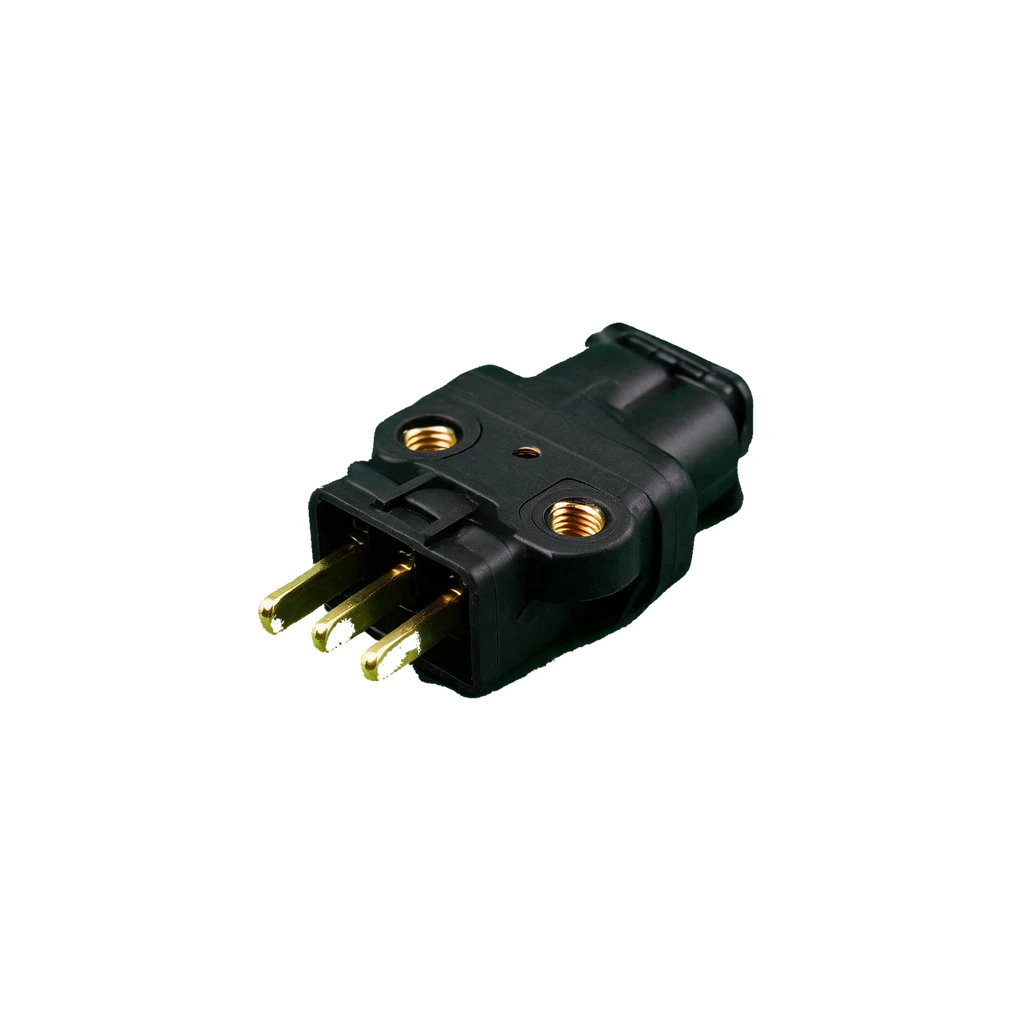
Komponenten in Serienqualität, die wir routinemäßig in kleinen Stückzahlen spritzen – von funktionalen Halterungen und Gehäusen bis hin zu geformten Steckverbindern und Teilen in medizinischer Qualität . Jedes einzelne dieser Teile entstand aus einer CAD-Datei des Kunden und einer DFM-Prüfung.
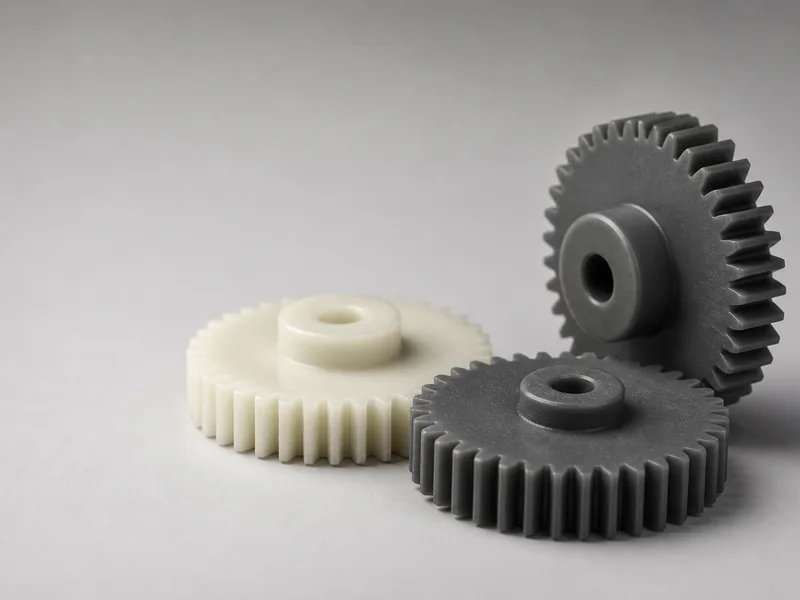
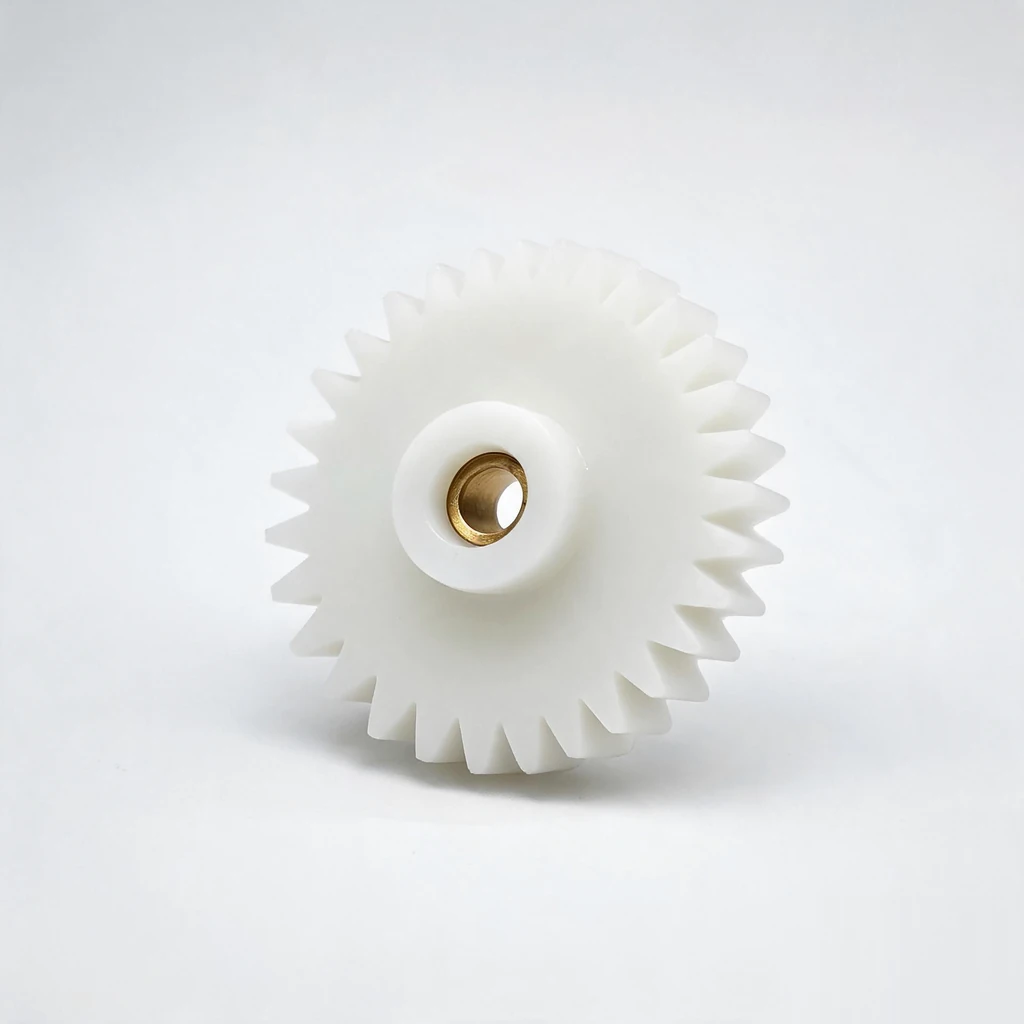
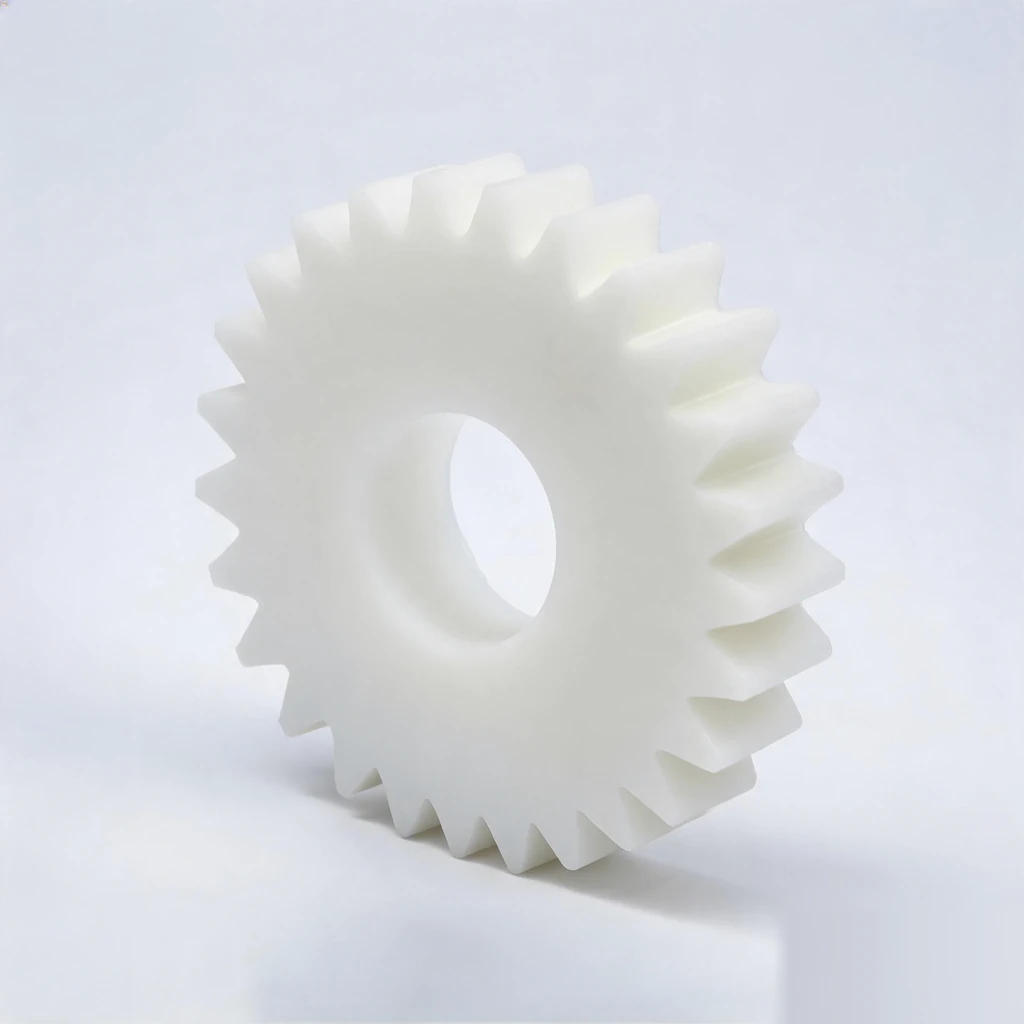
Zahnräder aus POM und glasfaserverstärktem Nylon, geformt mit einer über die gesamte Serie hinweg gleichbleibenden Zahngeometrie und Bohrungsgenauigkeit.
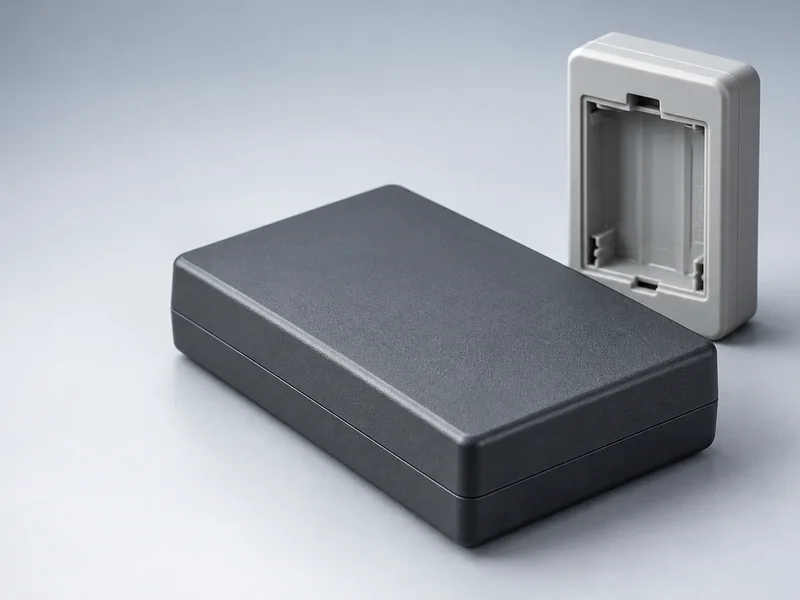
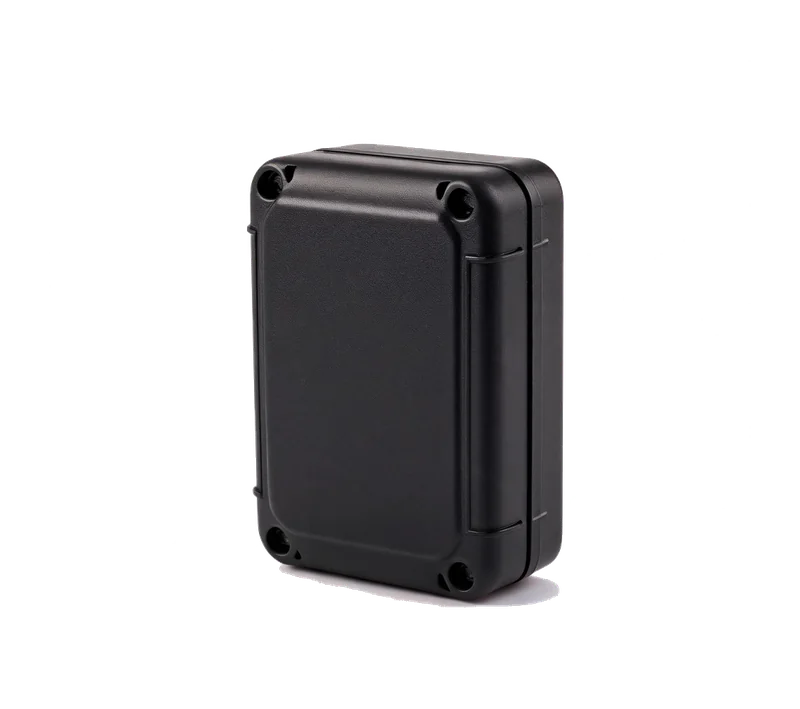
Gehäuse aus ABS und PC-ABS mit geformter Struktur, Einrastvorrichtungen und gleichbleibender Wandstärke für Prototypenfertigungen.
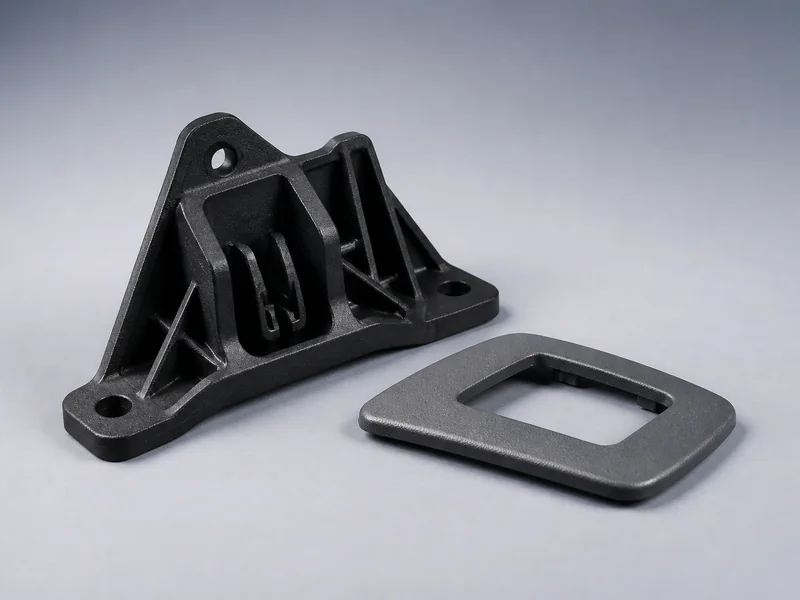
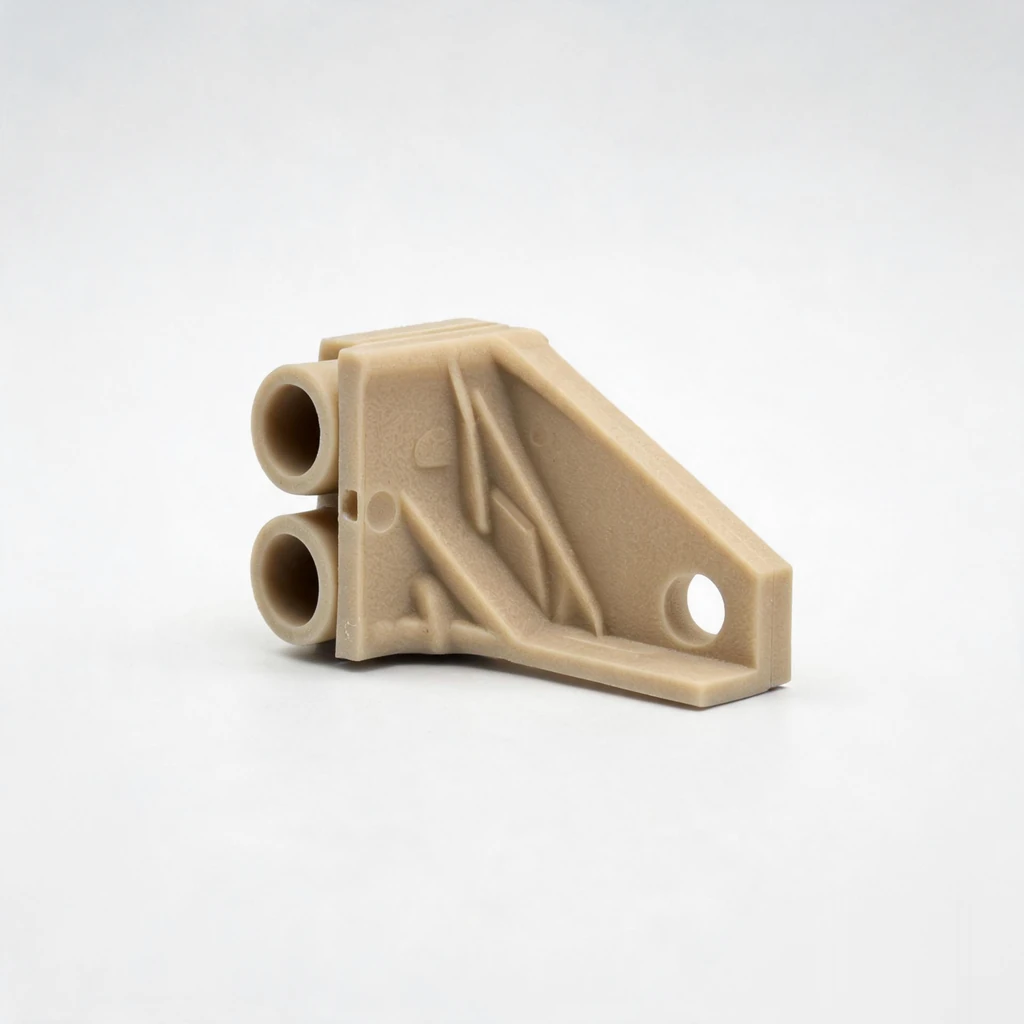
Gerippte Halterungen und genarbte Zierteile für Prototypenfahrzeuge und Validierungsflotten.
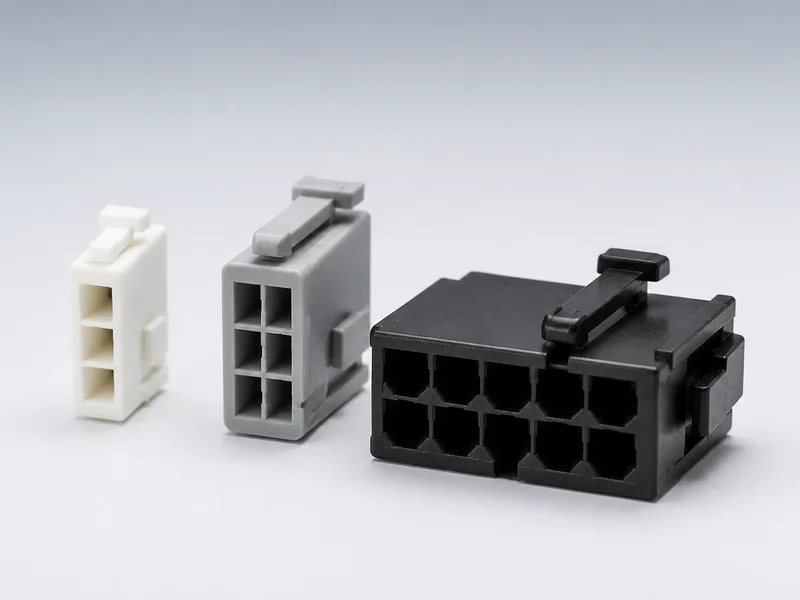
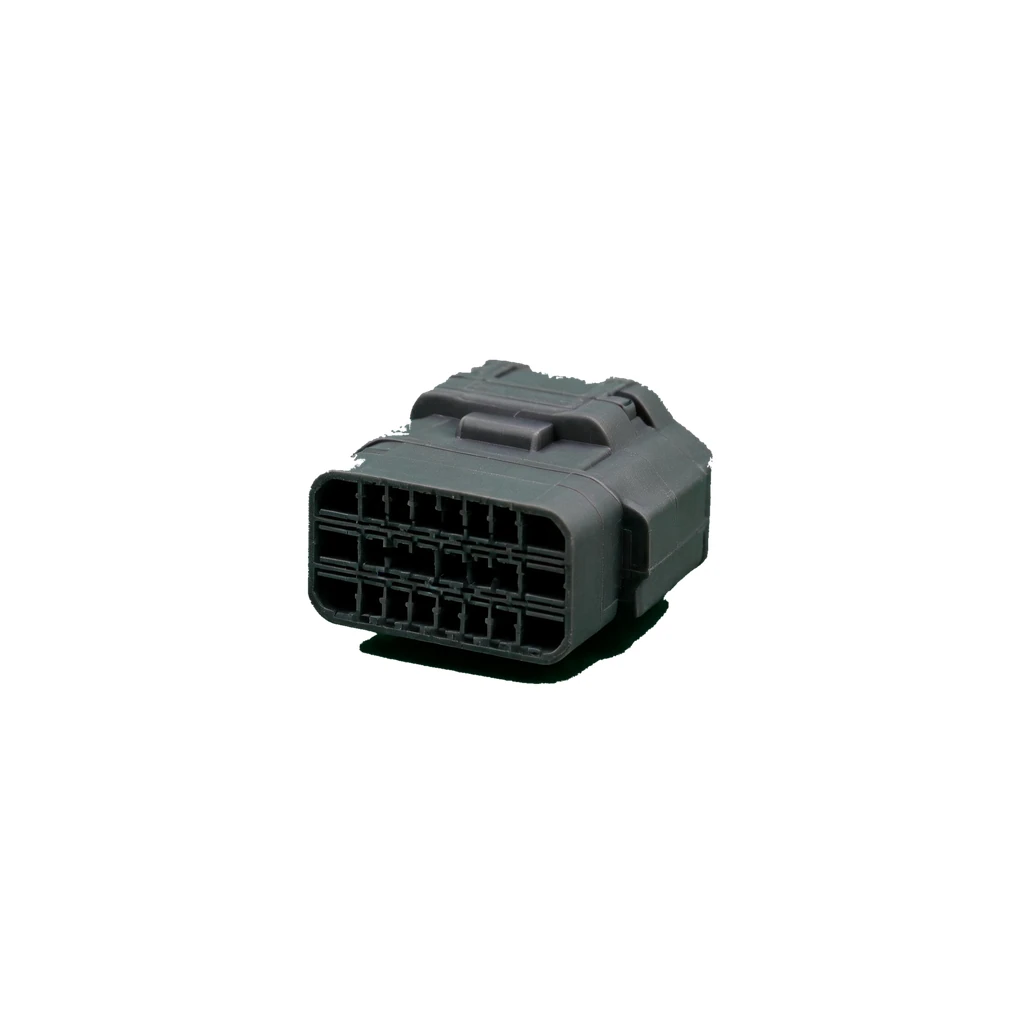
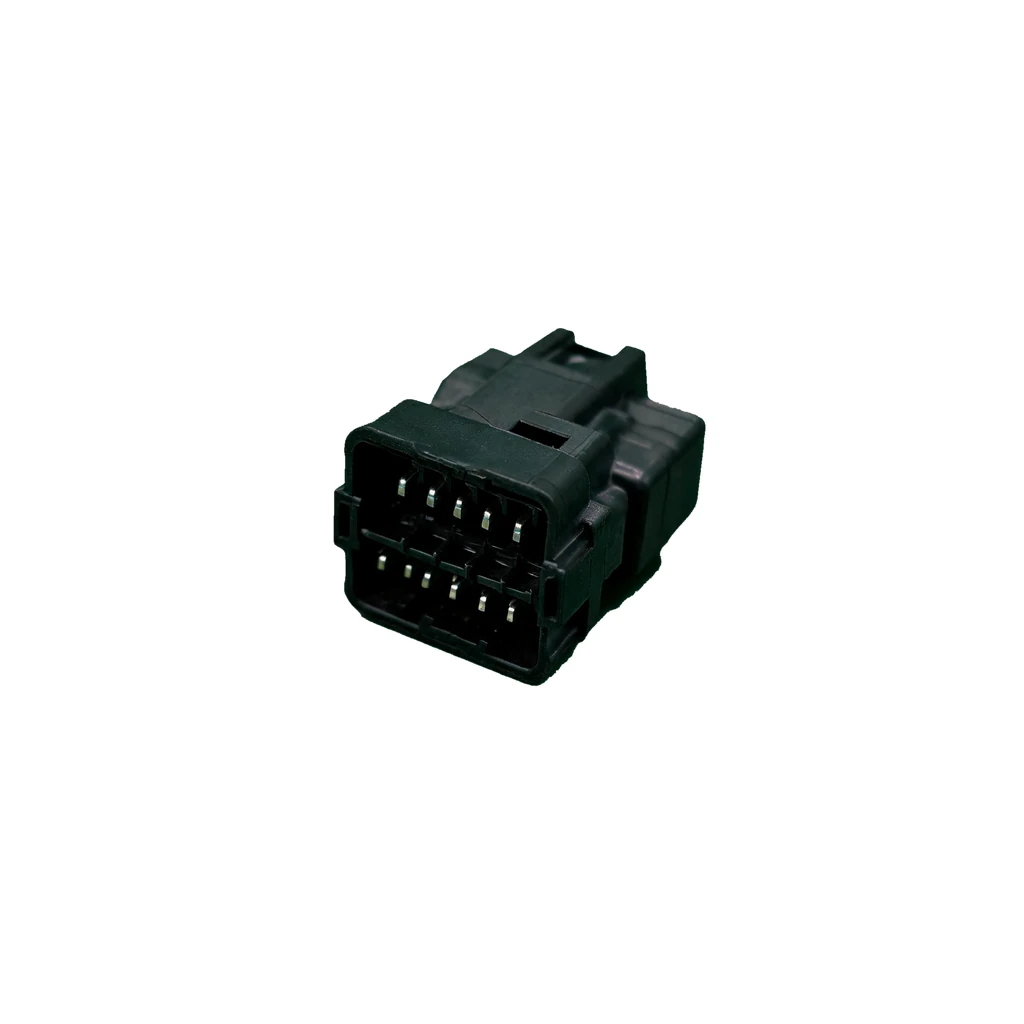
Polarised connector bodies with molded latch arms and clean contact cavities, 500 to 5,000 pieces.
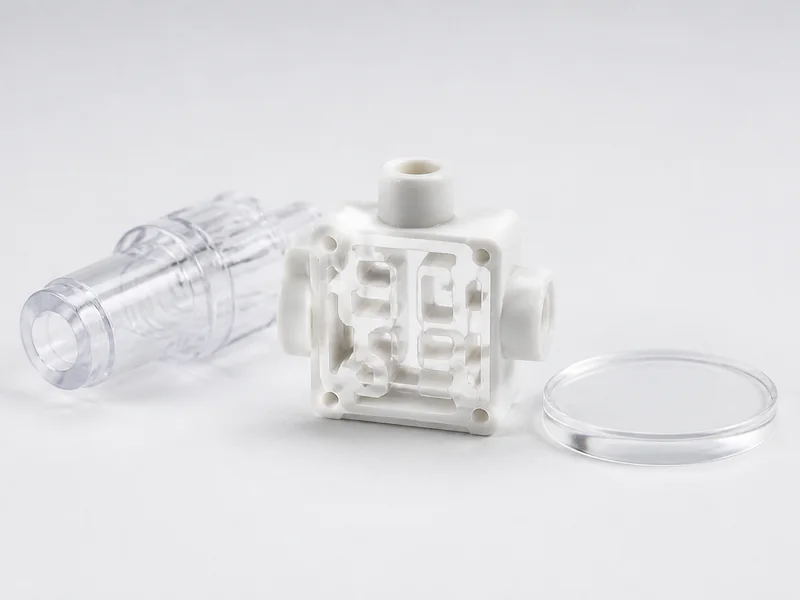
Reinigung von PC- und PP-Flüssigkeitsführungs- und Gerätekomponenten für Verifizierungsaufbauten und klinische Studien.

Antriebsgehäuse, Kettenglieder und Riemenscheiben, geformt aus technischen Kunststoffen für den Maschinenbau.

A CNC-machined aluminium tool, typically good for 100–5,000 shots at the lowest tooling cost.
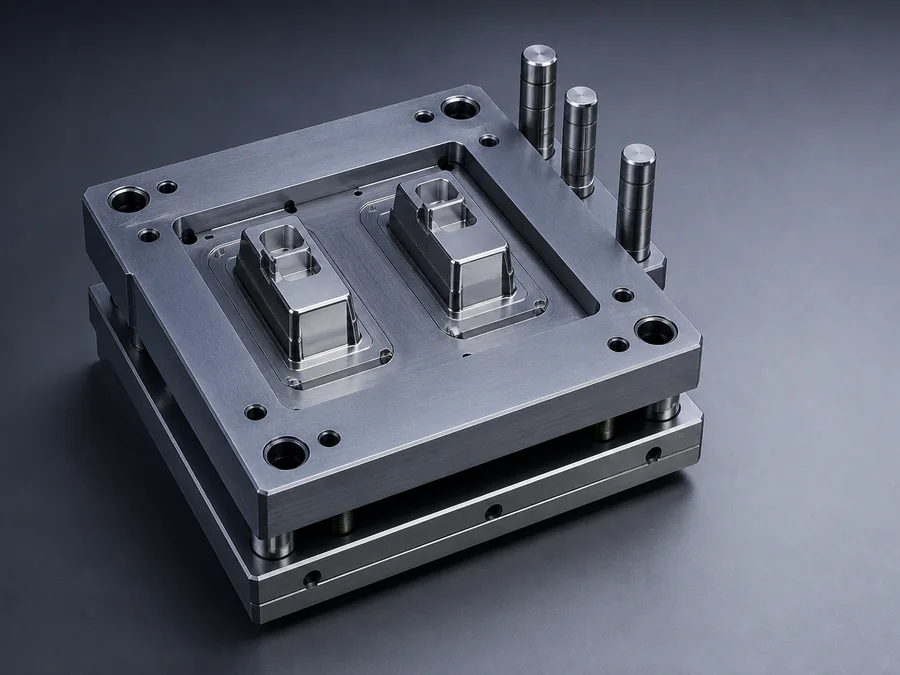
A P20 or 4140 soft-steel tool that holds tighter tolerances over longer runs of engineering resin.
Vier festgelegte Phasen begleiten Ihr Projekt von der technischen Prüfung bis hin zu den ausgelieferten Bauteilen. Jede Phase ist mit einem festgelegten Ergebnis und einem Verantwortlichen verbunden, sodass Sie stets wissen, was als Nächstes geschieht und welche Kosten damit verbunden sind.
Eine automatisierte und von Ingenieuren überprüfte DFM-Prüfung überprüft Wandstärke, Formschräge, Radien und Angusspositionen, sodass Ihr Bauteil formfertig ist, bevor überhaupt Metall geschnitten wird.
Your aluminium or P20 steel mold is built in-house in 7–15 days, with modular inserts chosen so design changes stay cheap and fast.
Die Erstmuster werden geformt, vermessen und Ihnen zusammen mit einem Maßprotokoll und einem dokumentierten Werkzeugprotokoll zur Freigabe vorgelegt.
Zugelassene Teile durchlaufen einen kontrollierten Seriengussprozess mit Überwachung während des Fertigungsprozesses, gefolgt von einer Endkontrolle und der Verpackung vor dem Versand.
Das Tool ermittelt, was eine Kleinserie kosten kann und wie lange die Fertigung dauert. Wir empfehlen Ihnen die Option, die zu Ihrer Stückzahl, Ihrem Kunststoff und Ihrer Toleranz passt – und wir teilen Ihnen mit, wenn ein kostengünstigeres Werkzeug die Aufgabe ebenso gut erfüllen würde.
Der schnellste und kostengünstigste Weg, um echte Spritzgussteile zu erhalten. Ideal für Vorserien, Markttests und die Designüberprüfung – mit einer Werkzeugfertigung innerhalb von 7–15 Tagen sowie kostengünstigen und schnellen Designänderungen.
Bei längeren Serien oder wenn das Harz abrasiv ist, weist ein Werkzeug aus Weichstahl eine höhere Verschleißfestigkeit und engere Toleranzen auf als Aluminium und eignet sich für härtere technische Kunststoffe.

Kombinieren Sie mehrere verschiedene Teile in einem Werkzeug oder erhöhen Sie die Anzahl identischer Kavitäten, um die Stückzahl pro Zyklus zu steigern – ohne gleich auf ein vollwertiges Serienwerkzeug umsteigen zu müssen.
Das Werkzeug bestimmt die Kosten einer Kleinserie; das Material entscheidet darüber, ob das Bauteil funktioniert. Wir unterstützen Sie dabei, für jedes Projekt den passenden technischen Thermoplast oder das passende Elastomer auszuwählen, damit eine Kleinserie genau so funktioniert wie das Serienbauteil, auf das sie folgt – langlebig, stabil und den Anforderungen Ihrer Anwendung entsprechend.
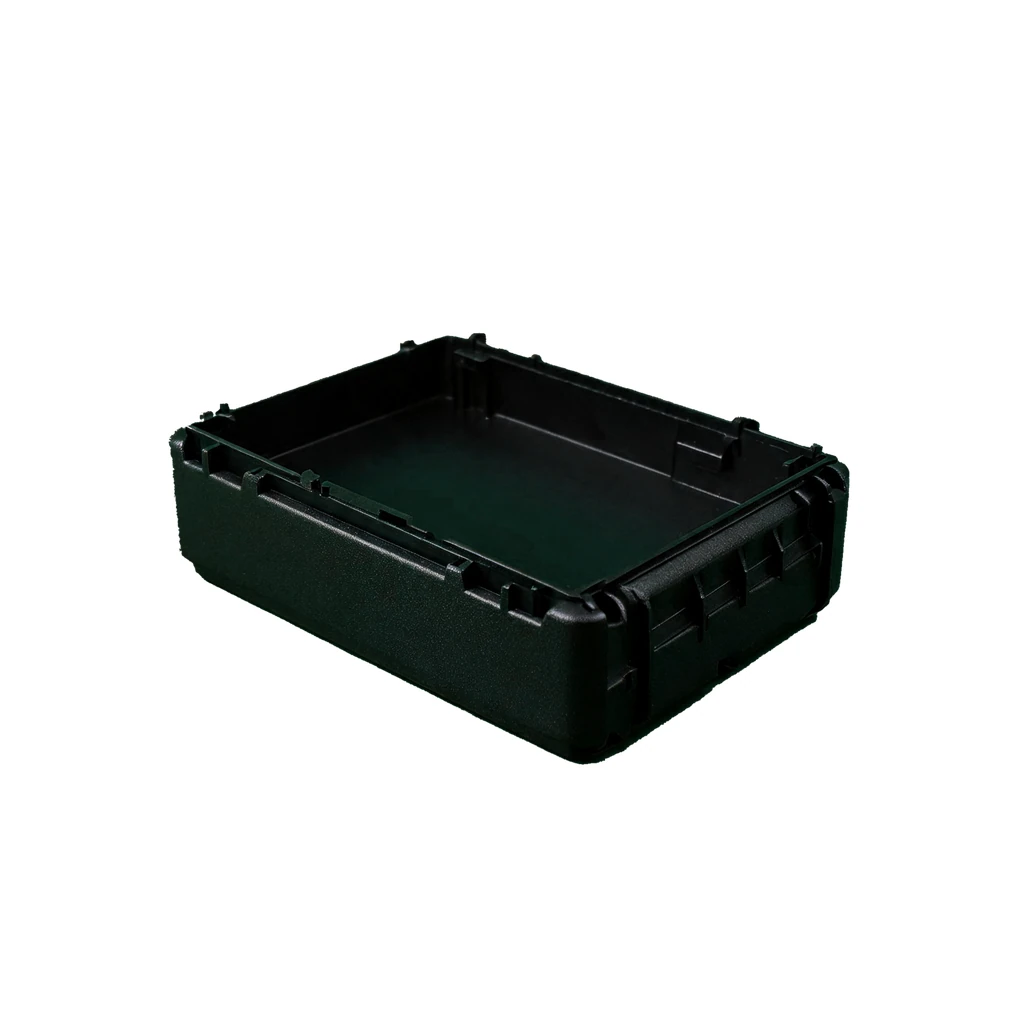
ABS zeichnet sich durch Schlagfestigkeit, strukturelle Festigkeit und einfache Verarbeitbarkeit aus und eignet sich daher ideal für Gehäuse, Prototypen und Funktionskomponenten, bei denen Langlebigkeit und Wirtschaftlichkeit gefragt sind.
Holen Sie sich fachkundige Beratung zur Materialauswahl!
Laden Sie Ihre Dateien hochDie Oberflächenqualität ist während der Produktvalidierung das wichtigste Verkaufsargument, und sie wird bereits beim Werkzeug festgelegt. Wir bieten die gesamte SPI-Palette an, von Hochglanzpolierung bis hin zu starker Mattierung, damit Ihre Musterteile wie das Produkt aussehen, das Sie ausliefern möchten – und nicht wie ein Prototyp.
Die höchste Qualitätsstufe im SPI-Sortiment: eine diamantpolierte Kavität, die eine nahezu spiegelglatte Oberfläche mit maximalem Glanz und maximaler Reflektivität erzeugt. Diese Variante wird gewählt, wenn das Bauteil am Tag der Kundenvorführung wie ein fertiges Endprodukt aussehen soll.
Am besten geeignet für: Optische Bauteile, Gehäuse für Haushaltsgeräte und Konsumgüter – alles, bei dem der Glanz das Produkt verkauft.
Ein Kompromiss: Der größte Zeitaufwand entfällt auf das Polieren, rechnen Sie daher mit einem längeren Werkzeugbauzeitplan und einer sorgfältigen Handhabung, um den Formhohlraum zu schützen.
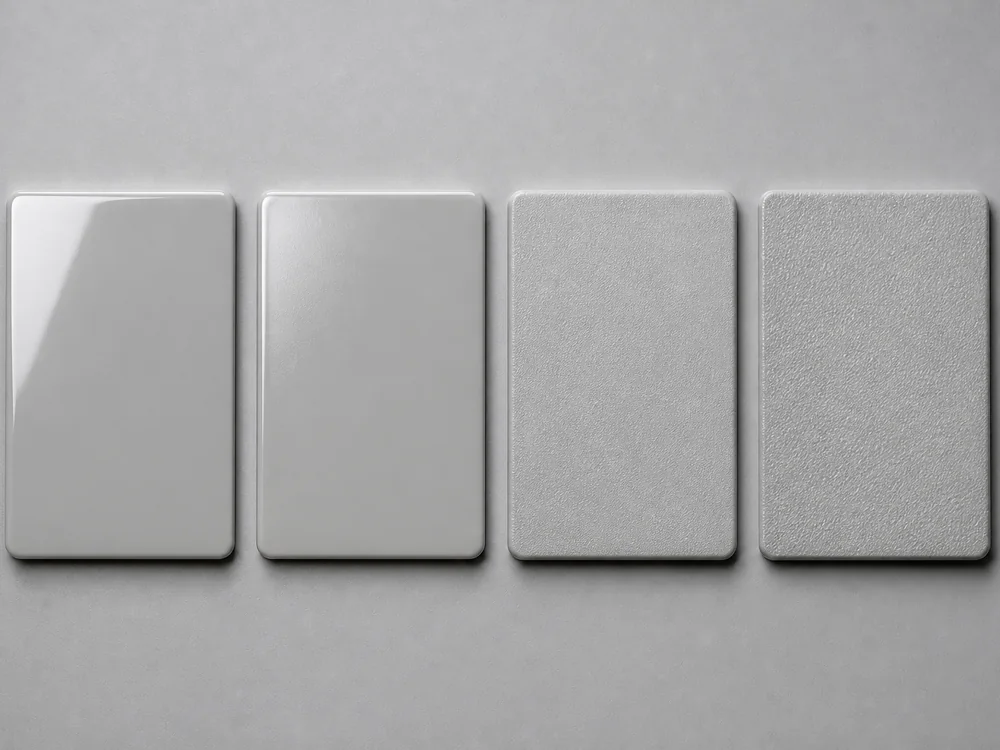
SPI A bis SPI D, von links nach rechts
Kleinserien unterliegen denselben Prüfvorschriften wie Großserien. Das Material wird bei Ankunft überprüft, der Prozess wird von Stück zu Stück überwacht, Erstmuster werden vermessen und protokolliert, und jede Charge wird einer abschließenden messtechnischen Prüfung unterzogen, bevor sie das Gebäude verlässt.
Eingangsqualitätskontrolle
Qualitätskontrolle während des Produktionsprozesses
First Article Inspection
Outgoing Quality Control
Where a program sits on the volume curve decides its tooling, its lead time and its unit cost. Use this comparison to see which bracket your project currently belongs in—and what changes when demand grows.
Aluminium or soft steel (P20)
Hardened steel (P20, H13)
Multi-cavity hardened tooling
7–15 days
2–4 weeks
4–8 weeks
Medium
Niedrig
Lowest
Niedrig
Medium
Hoch
Easy — inserts can be re-cut
Difficult — welded or re-cut steel
Very difficult — new tool usually required
Prototypes, pilot runs, bridge production
Established products, regional launches
Mass production, consumer goods
Low-volume molding is one option among several. If your geometry, material or quantity points somewhere else, we can quote the alternative that gets you to a validated part faster or cheaper.
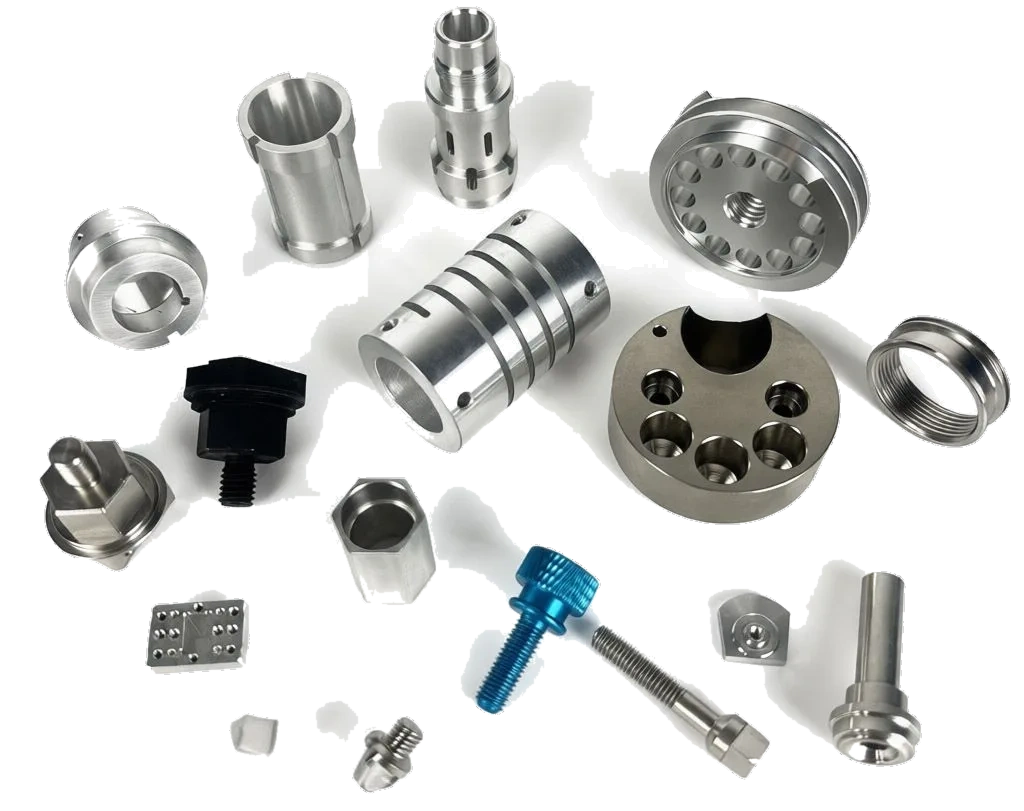
Metal or plastic parts cut directly from solid stock, with no tooling at all.
Mehr erfahren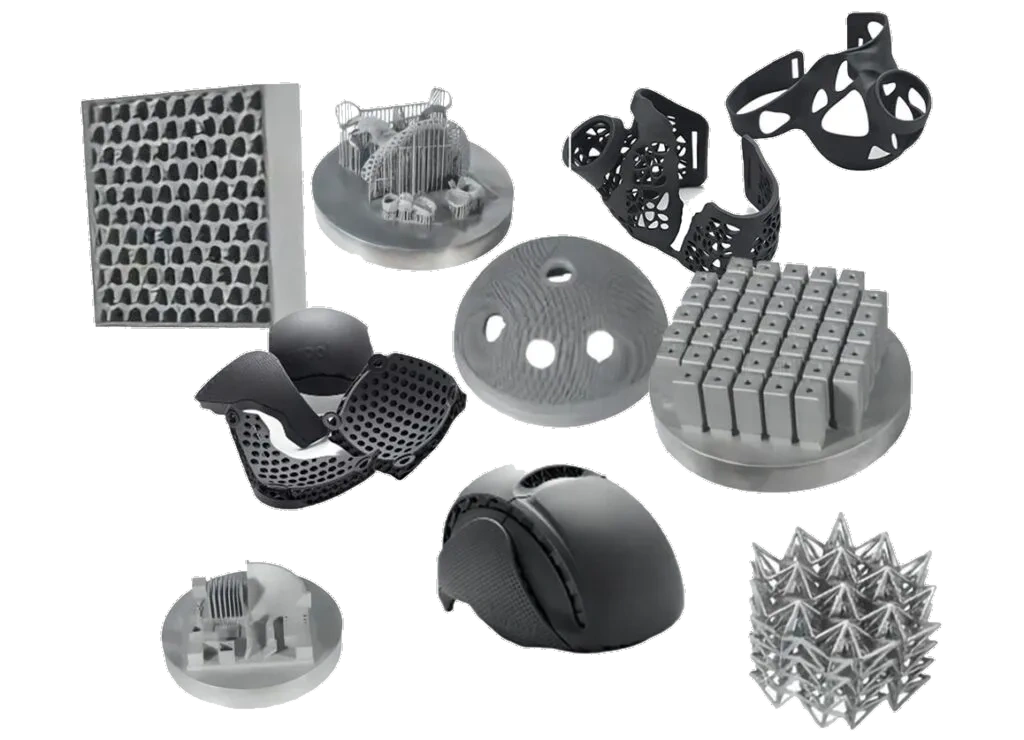
Rapid prototyping without tooling, ideal for form and fit checks and functional testing.
Mehr erfahren
Cutting, bending and forming metal enclosures, brackets and panels in low volumes.
Mehr erfahren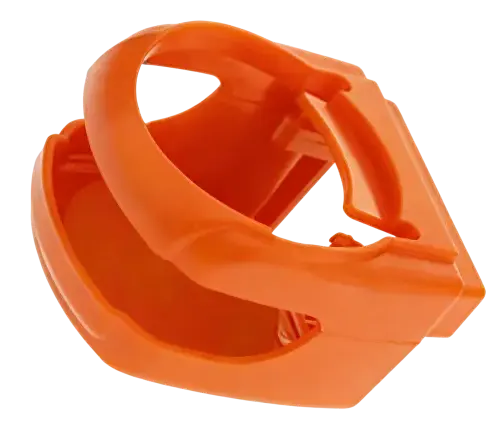
Silicone-tool castings in polyurethane resin for 5–20 near-production-quality parts.
Mehr erfahrenDokumentiertes Qualitätssicherungssystem
100%
CMM inspection on critical dimensions
Short runs fail for predictable reasons: tooling that arrives late, parts that do not match the prototype, and suppliers who lose interest once the volume drops. We built our low-volume program to remove all three, and to keep the same engineering team with you as the volume grows.
Order the quantity the build actually needs. Because the tool is aluminium or soft steel, a 500-piece order carries a tooling cost that scales with it instead of a hardened-steel invoice that only makes sense at a hundred thousand parts.
In-house tooling means the mold is machined in 7–15 days instead of being queued behind someone else's production work. You get T1 samples early, so the schedule you set with your own customer is a schedule you can keep.
Your parts are molded in the resin you specified, on a real press, with real cooling and real process control. No machined stand-ins, no cast urethane look-alikes—so the validation you do on them still holds at volume.
Short runs usually mean the design is still moving. Modular inserts, free DFM feedback on every revision and one named project engineer keep the tool usable as the part evolves, rather than turning each change into a new purchase order.
A snapshot of recent low-volume molding programs. Details have been generalised; tell us your application and we will talk through the comparable work we have done.
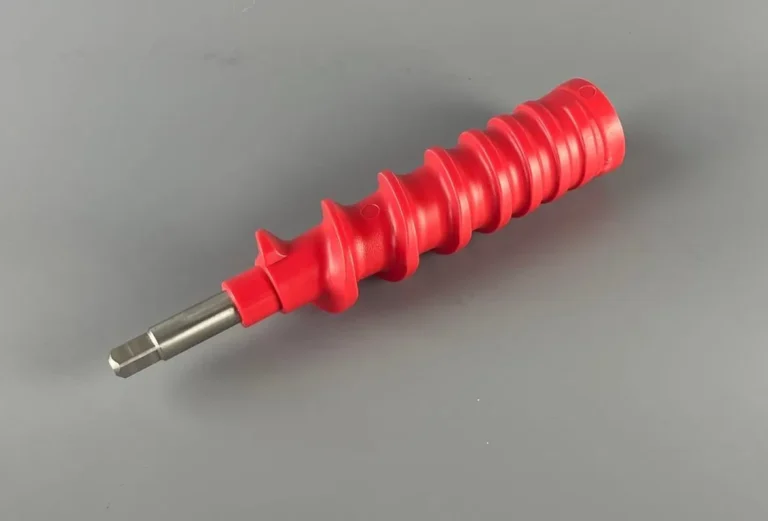
A juicer manufacturer asked IDEAL PRO to prove out a plastic-and-steel overmolded spiral screw design without the full investment in a hardened production mold. We cut an aluminium low-volume tool, inserted pre-cut steel cores, and ran the first validation batch — catching severe wobble from center-of-gravity eccentricity before any hard steel was cut. After mold adjustments in the aluminium tool, end shake was brought within 2 degrees, and the validated design carried straight into the production tool.
50%
Kostensenkung
2° Max
End-Shake
Aluminium
Low-Volume Tool
Validated
Before Hard Tool
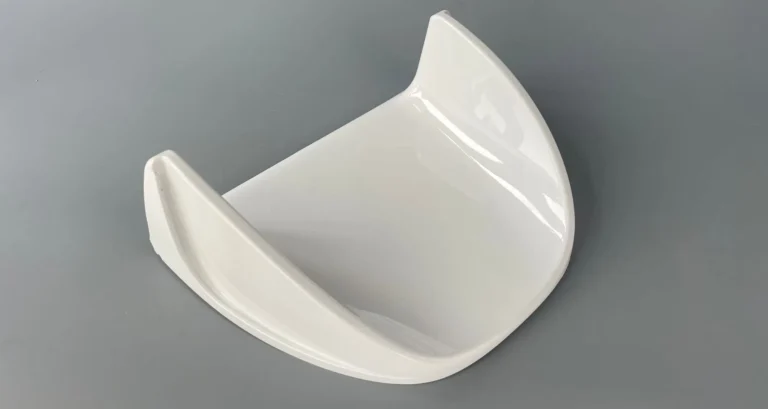
A client with an existing low-volume mold struggled with faint weld lines and dimensional drift on a consumer-electronics housing. IDEAL PRO Manufacturing redesigned the gating on the aluminium tool, added a hot-runner insert, switched to PC-ABS, and installed a mold temperature machine — turning a marginal tool into one that produced smooth, dimensionally accurate parts ready for market without re-cutting a hard steel mold.
Ausgeschieden
Schweißnähte
PC-ABS
Material
Heißkanal
Insert Added
Aluminium
Tool Retained
A device developer needed a small, fully documented batch of clear polycarbonate fluidic components for verification testing. We molded the run with controlled drying, supplied a first-article dimensional report with the samples, and packaged them for clean handling.
Clear PC
Material
FAI
Report Supplied
SPI A
Cavity Polish
1 Batch
Trial Run
Bleiben Sie über die neuesten Nachrichten und Ankündigungen von IDEAL PRO Manufacturing auf dem Laufenden. Entdecken Sie unten unsere neuesten Artikel.
Most programs fall between 100 and 10,000 parts per year or per order. Below roughly 100 pieces, 3D printing or vacuum casting is usually the better value; above about 25,000, a hardened multi-cavity tool starts to pay for itself. We will tell you honestly when your quantity sits on the other side of that line.
No. The resin is the same—the difference is the tool. We mold commodity and engineering thermoplastics from PP and ABS through to PC, PBT, PEEK and glass-filled grades, and we will flag any material where a soft tool needs extra care, such as abrasive fillers or high processing temperatures.
As a planning guide, an aluminium tool typically covers around 100–5,000 shots and a P20 soft-steel tool roughly 5,000–25,000. The real figure depends on the resin, the geometry and how the tool is maintained, so we give you a specific expected tool life with every quote.
Yes, and this is one of the strongest reasons to start with soft tooling. We design low-volume molds with modular inserts so a local detail can be re-cut or replaced instead of welding and re-machining the whole cavity, which keeps revision cost and downtime low while your design settles.
Tooling normally takes 7–15 days, with T1 samples following shortly after. Add a few days for dimensional inspection and your approval, and most programs hold their first approved parts about four weeks after the CAD file is frozen. Because the tool is built in-house, the schedule does not depend on an outside tool shop's loading.
That is the intended path. Where the geometry allows, we start with a single or family cavity and add cavities later; where it does not, the validated CAD and process window carry directly into a hardened production tool. Either way your approved part specification does not change when the volume does.
 English English
 French
 Dutch
 German
 Japanese
 Korean