 日本語



射出成形における背圧とは何ですか?
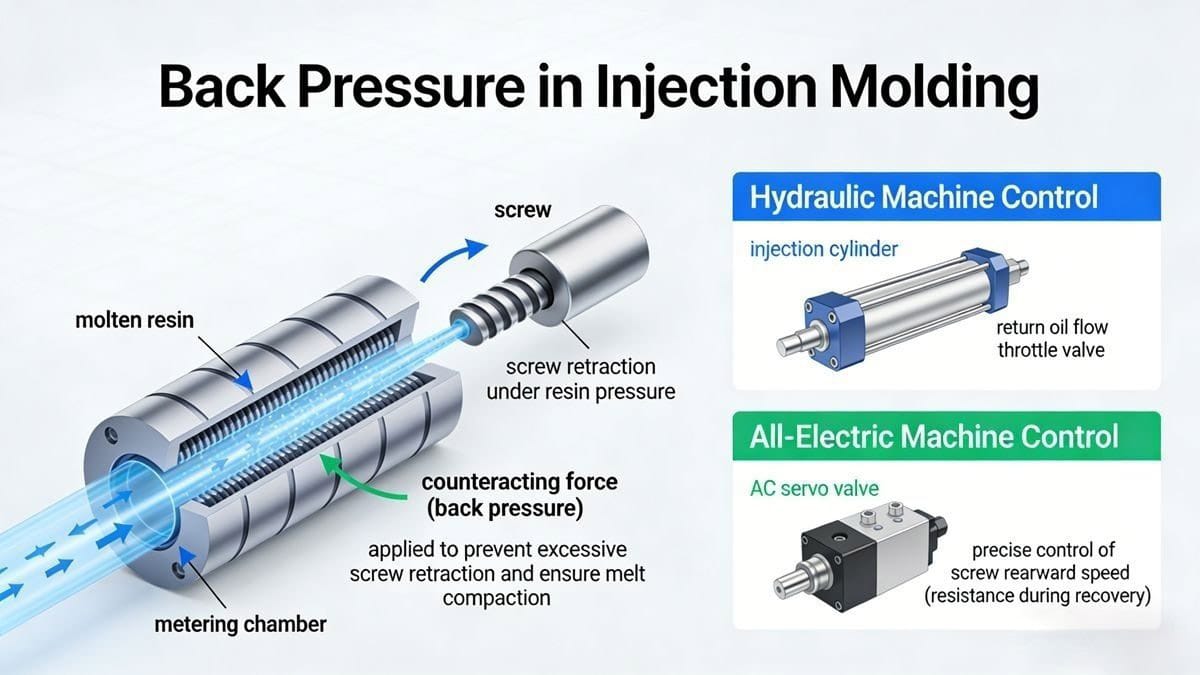
プラスチックの溶融および可塑化の段階では、溶融樹脂はバレルの前方(計量室)に向かって連続的に移動し、スクリューを後退させる圧力を蓄積します。スクリューの過剰な、または制御不能な後退を防ぎ、溶融物の均一な圧縮を確保するために、スクリューに反対方向の力が加えられます。この反対方向の抵抗は、 背圧[^1] (also known as 可塑化圧力[^2]).
油圧式射出成形機では、背圧は オイル戻り流量スロットルバルブ 噴射シリンダー内。全電動式機械では、スクリューの後退速度(つまり、回復時の抵抗)を正確に制御するACサーボバルブによって制御される。
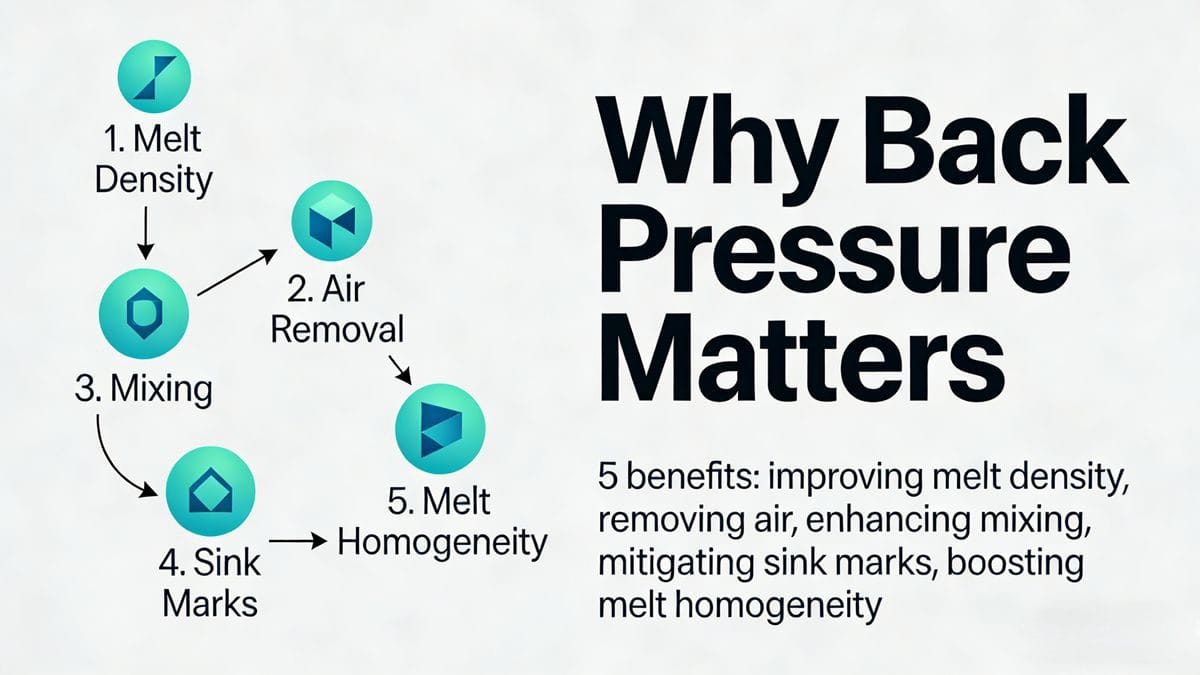
背圧が重要な理由:適切な調整による5つの主なメリット
背圧を適切に設定することで、プロセスの安定性と部品の品質の両方を大幅に向上させることができます。
溶融密度とショットの一貫性を向上させます
背圧を高めることで、バレル内の溶融金属が圧縮され、密度が増加する。これにより、射出量、部品重量、寸法安定性がより均一になり、高精度部品の加工において重要な利点となる。閉じ込められた空気を除去し、表面の欠陥を軽減します。
圧縮効果により、閉じ込められた空気や揮発性物質が「押し出され」、以下のような表面欠陥が最小限に抑えられます。- 銀色の筋(ガス痕)
- 内部の空隙/気泡
- 光沢や曇りが不均一
結果:より滑らかで、見た目にも美しい表面。
混合性と色の均一性を向上させます
スクリューの引き抜き速度を遅くすることで、背圧がせん断ゾーンでの滞留時間を延長し、以下の分散性を向上させる。- 着色剤(顔料、マスターバッチ)
- 充填剤(例:ガラス繊維、炭酸カルシウム)
これにより、色のムラ、まだら模様、または部分的な色合いの不均一を防ぎます。
ヒケを軽減し、エッジ部分の流れを改善します。
最適な背圧により溶融温度がわずかに上昇し(せん断加熱の増加による)、溶融物の均一性が向上します。これにより、薄肉部、リブ、コーナーへの流れが促進されます。その結果、ヒケが軽減され、複雑な形状への充填性が向上します。溶融物の均一性を向上させ、コールドスラグを解消します。
可塑化が進むと、溶融温度分布がより均一になり、コールドフローラインが減少し、ゲートやランナーにおけるコールドスラグ欠陥が解消される。
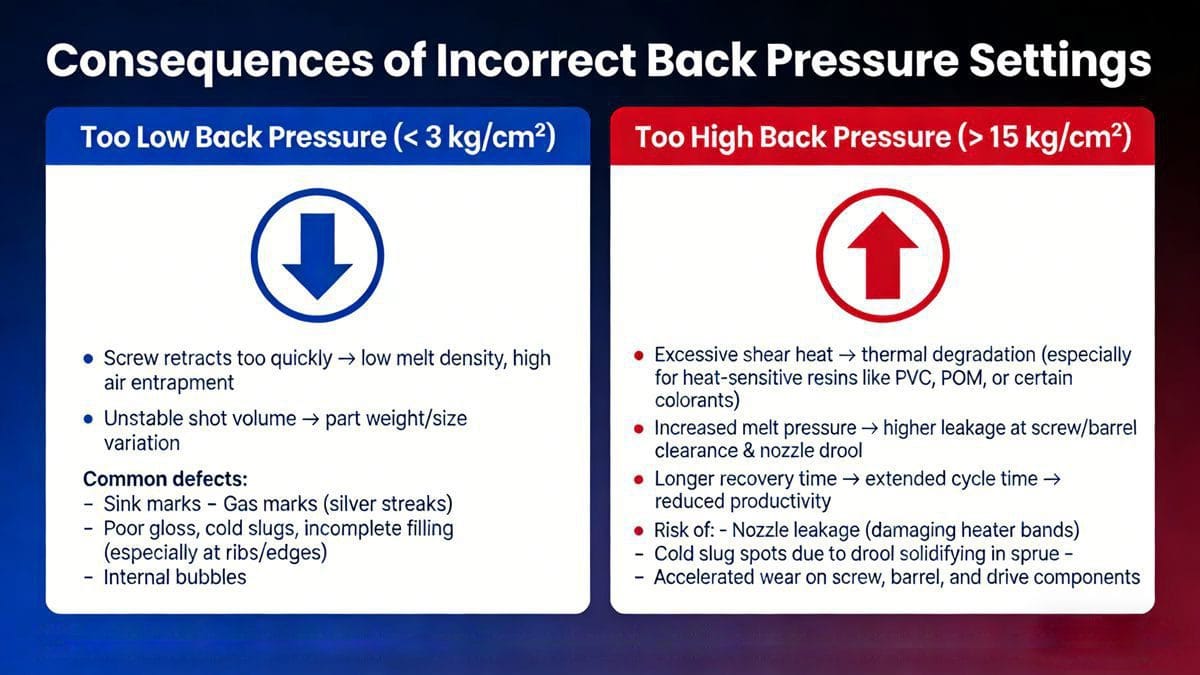
背圧設定の誤りによる影響
背圧が低すぎる(15 kg/cm²)
- 過剰なせん断熱 → 熱分解(特にPVC、POM、または特定の着色剤などの熱に弱い樹脂の場合)
- 溶融圧力の増加 → スクリュー/バレル間の隙間からの漏れ増加およびノズルからの液だれ増加
- 回復時間の延長 → サイクル時間の延長 → 生産性の低下
- リスク:
- ノズルからの漏れ(ヒーターバンドの損傷)
- スプルー内で唾液が固まることによって生じる冷たいスラグ斑点
- ねじ、バレル、駆動部品の摩耗が加速する
> ⚠️ 注意: 熱に敏感な材料の場合、中程度の背圧 (8~10 kg/cm²) であっても、溶融温度を注意深く監視する必要がある場合があります。
背圧を最適化する方法:実践的なガイドライン
背圧は以下に基づいて調整する必要があります。
- 樹脂の種類(例:PP、PC、TPU)
- 乾燥状態(水分が多いほど揮発性物質が多くなるため、より高い背圧が必要となる)
- 部品形状(薄肉、大表面積、インサート)
- 品質要件(外観に関する要件と構造に関する要件)
標準範囲:
✅ 3–15 kg/cm² (≈ 0.3–1.5 MPa) for most engineering plastics
- 最初は低めの圧力(例:5 kg/cm²)から始め、モニタリングしながら徐々に上げていく。
- 融解温度(材料の最大加工温度を超えないようにしてください)
- 回復時間(全サイクル時間の60~70%を超えないこと)
- 外観上の欠陥(ガス痕、色ムラ、沈み込み)
背圧を上げるタイミング:
- ガス痕跡が目立ち、色のばらつき、 シンクマーク[^3]
- ショットごとに重量/サイズに大きなばらつきがある
- 縁やリブ部分の詰め物が不十分
背圧を下げるタイミング:
- ノズルからの液だれまたは漏れ
- 材料の劣化(黄変、黒斑)
- 回復に時間がかかりすぎる
- 冷たいナメクジまたはランナーの詰まり
複数の材料を使用する印刷工程(例えば、ABSからPETへの切り替え)では、必ず背圧を再調整してください。材料固有の粘度や熱挙動によって、それぞれ異なる設定が必要になります。
最終的な考察:背圧は基礎的なパラメータである
背圧は単なる「微調整」のつまみではなく、溶融品質、部品の一貫性、そしてプロセス全体の堅牢性を制御するための重要なレバーです。背圧を無視すると、欠陥の再発、不良品の発生、非効率性を招くリスクがあります。逆に、背圧を適切に制御することで、以下のことが可能になります。
- 初回通過歩留まりの向上
- 成形後の修正作業の必要性が軽減される
- シフトや機械間での再現性の向上
体系的な背圧試験に時間をかけ、溶融温度、回復時間、部品検査を記録します。DOE (実験計画法[^4]) for data-driven optimization.
> ? プロのヒント: バックプレッシャー調整とスクリュー回転速度 (RPM) およびバレル温度プロファイリングを組み合わせることで、相乗効果が得られます。
[^1]: Understanding back pressure is crucial for optimizing injection molding processes and improving part quality. [^2]: Learn about plasticizing pressure to enhance your knowledge of injection molding techniques and their impact on product quality. [^3]: Understanding the causes of sink marks can help you improve the quality of your injection molded products. [^4]: Explore how Design of Experiments can help you systematically optimize injection molding parameters for better results.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean