 Nederlands



Wat is tegendruk bij spuitgieten?
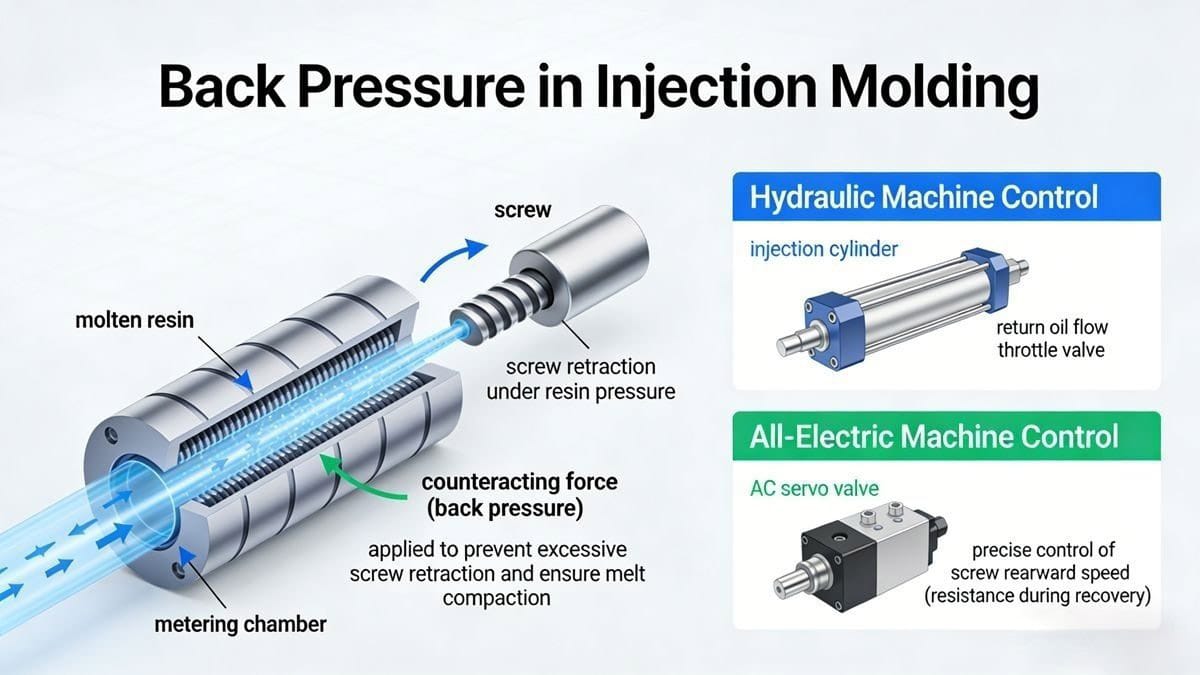
During the plastic melting and plasticization phase, molten resin continuously moves toward the front of the barrel (into the metering chamber), building up pressure that pushes the screw backward. To prevent excessive or uncontrolled screw retraction—and to ensure uniform compaction of the melt—a counteracting force is applied to the screw. This opposing resistance is called tegendruk[^1] (ook bekend als plastificerende druk[^2]).
Bij hydraulische spuitgietmachines wordt de tegendruk geregeld via een smoorklep voor retouroliestroom in the injection cylinder. In all-electric machines, it is regulated by an AC servo valve that precisely controls the screw’s rearward speed (i.e., resistance during recovery).
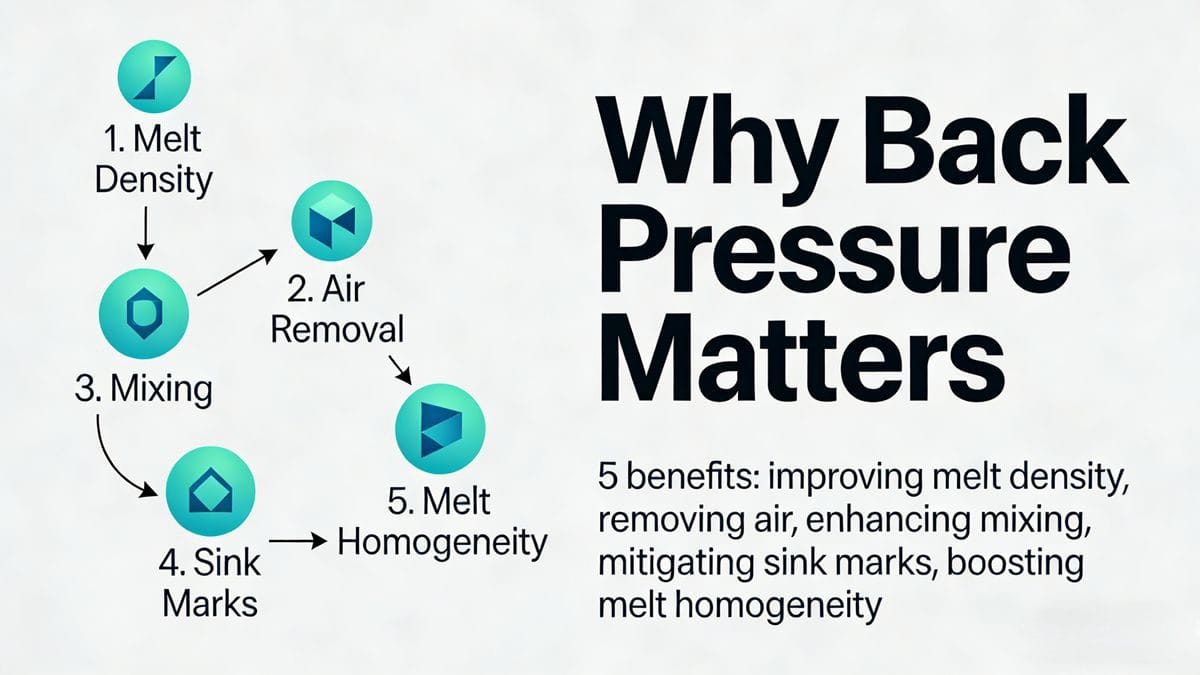
Waarom tegendruk belangrijk is: 5 belangrijke voordelen van de juiste afstelling
Als de tegendruk correct is ingesteld, verbetert deze zowel de processtabiliteit als de productkwaliteit aanzienlijk:
Verbetert smeltdichtheid en schotconsistentie
Higher back pressure compacts the melt in the barrel, increasing its density. This leads to more consistent shot volume, part weight, and dimensional stability—critical for tight-tolerance components.Verwijdert ingesloten lucht en vermindert oppervlaktegebreken
The compression effect “squeezes out” entrapped air and volatiles, minimizing surface defects such as:- Zilveren strepen (gasvlekken)
- Interne holtes/bubbels
- Ongelijkmatige glans of waas
Resultaat: gladdere, cosmetisch acceptabelere oppervlakken.
Verbetert menging en kleureenheid
Door de terugtrekking van de schroef te vertragen, verlengt de tegendruk de verblijftijd in de schuifzone, waardoor de dispersie van:- Kleurstoffen (pigmenten, masterbatches)
- Vulstoffen (bijv. glasvezel, calciumcarbonaat)
Dit voorkomt kleurstrepen, vlekken of inconsistente tinten op verschillende onderdelen.
Vermindert zinkplekken en verbetert de doorstroming aan de randen
Optimized back pressure raises melt temperature slightly (via increased shear heating) and improves melt homogeneity—enhancing flow into thin sections, ribs, and corners. This reduces sink marks and improves filling of complex geometries.Verhoogt de smelthomogeniteit en elimineert koude slakken
Een betere plastificering levert een gelijkmatiger smelttemperatuurprofiel op, waardoor er minder koude vloeilijnen zijn en er geen defecten door koude slakken bij de gate of runner ontstaan.
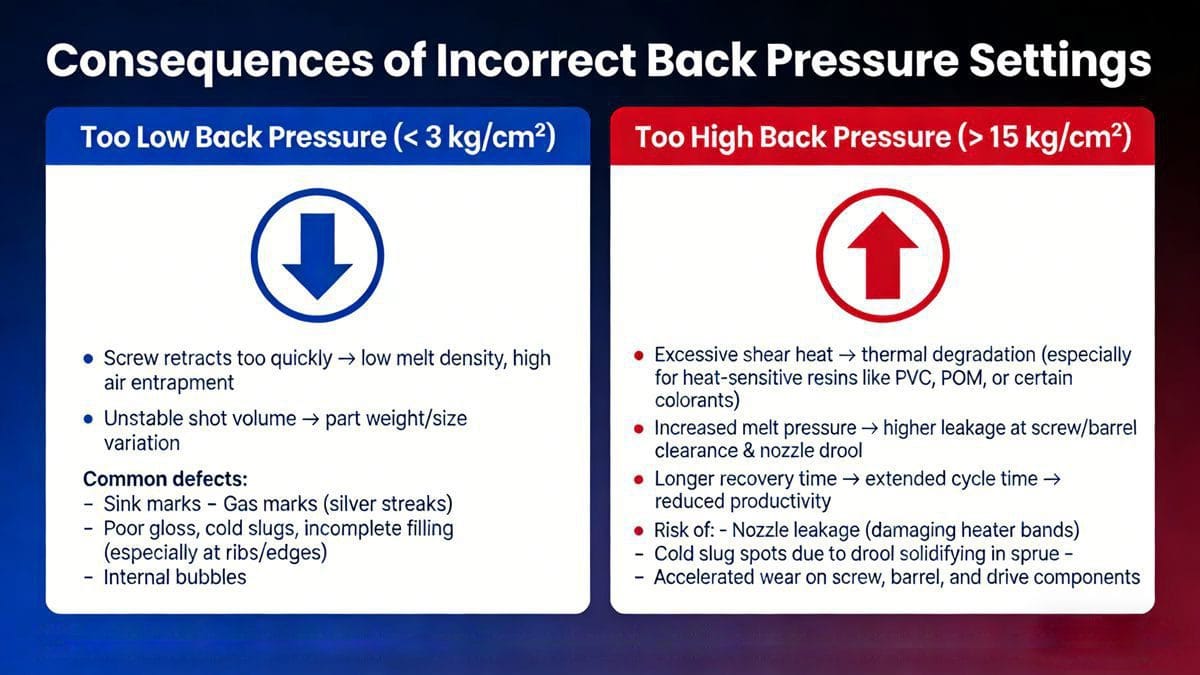
Gevolgen van onjuiste tegendrukinstellingen
? Too Low Back Pressure ( 15 kg/cm²)
- Excessive shear heat → thermal degradation (especially for heat-sensitive resins like PVC, POM, or certain colorants)
- Increased melt pressure → higher leakage at screw/barrel clearance & nozzle drool
- Longer recovery time → extended cycle time → reduced productivity
- Risico van:
- Lekkage van het mondstuk (beschadiging van de verwarmingsbanden)
- Koude slakkenplekken door kwijl die stolt in de sprue
- Versnelde slijtage van schroef, loop en aandrijfcomponenten
> ⚠️ Note: For thermally sensitive materials, even moderate back pressure (8–10 kg/cm²) may require close monitoring of melt temperature.
De tegendruk optimaliseren: Praktische richtlijnen
De tegendruk moet worden afgesteld op basis van:
- Type hars (bijv. PP vs. PC vs. TPU)
- Drying condition (moisture = more volatiles → needs higher back pressure)
- Deelgeometrie (dunne wanden, groot oppervlak, inzetstukken)
- Kwaliteitseisen (cosmetisch vs. structureel)
Typisch bereik:
✅ 3–15 kg/cm² (≈ 0.3–1.5 MPa) for most engineering plastics
- Start low (e.g., 5 kg/cm²), then incrementally increase while monitoring:
- Melt temperature (avoid > material’s max processing temp)
- Recovery time (should not exceed 60–70% of total cycle time)
- Visuele defecten (gasvlekken, kleurstrepen, verzakkingen)
Wanneer de tegendruk verhogen:
- Zichtbare gasvlekken, kleurafwijkingen, zinkvlekken[^3]
- Grote variatie in gewicht/grootte tussen opnamen
- Slechte vulling aan de randen of ribben
Wanneer de tegendruk verlagen:
- Sproeier kwijlen of lekken
- Degradatie van het materiaal (vergeling, zwarte vlekken)
- Te lange hersteltijd
- Koudeslakken of verstopping van de looprail
For multi-material runs (e.g., switching from ABS to PET), always recalibrate back pressure—material-specific viscosity and thermal behavior demand unique settings.
Laatste gedachten: Tegendruk is een fundamentele parameter
Back pressure is far more than a “fine-tuning” knob—it’s a core lever for controlling melt quality, part consistency, and overall process robustness. Ignoring it risks recurring defects, scrap, and inefficiency. Conversely, mastering back pressure enables:
- Hogere first-pass opbrengst
- Minder behoefte aan correctie na het vormen
- Betere herhaalbaarheid tussen ploegen en machines
Invest time in systematic back pressure trials—document melt temps, recovery times, and part inspections. Combine with DOE (Ontwerp van experimenten[^4]) for data-driven optimization.
> ? Tip van een professional: Combineer aanpassingen van de tegendruk met de draaisnelheid van de schroef (RPM) en het temperatuurprofiel van de cilinder voor een synergetische verbetering.
[^1]: Understanding back pressure is crucial for optimizing injection molding processes and improving part quality. [^2]: Learn about plasticizing pressure to enhance your knowledge of injection molding techniques and their impact on product quality. [^3]: Understanding the causes of sink marks can help you improve the quality of your injection molded products. [^4]: Explore how Design of Experiments can help you systematically optimize injection molding parameters for better results.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean