 日本語



トランスファー位置については、しばしば誤解されています。射出成形プロセスにおいて、それは実際にはどのような意味を持つのでしょうか?
射出成形において、転位タイミングは最適な部品品質を実現するために極めて重要です。これは、キャビティへの充填から保圧への移行がいつ行われるかを決定するものです。これを誤解したり、誤って計算したりすると、欠陥の原因となる可能性があります。.
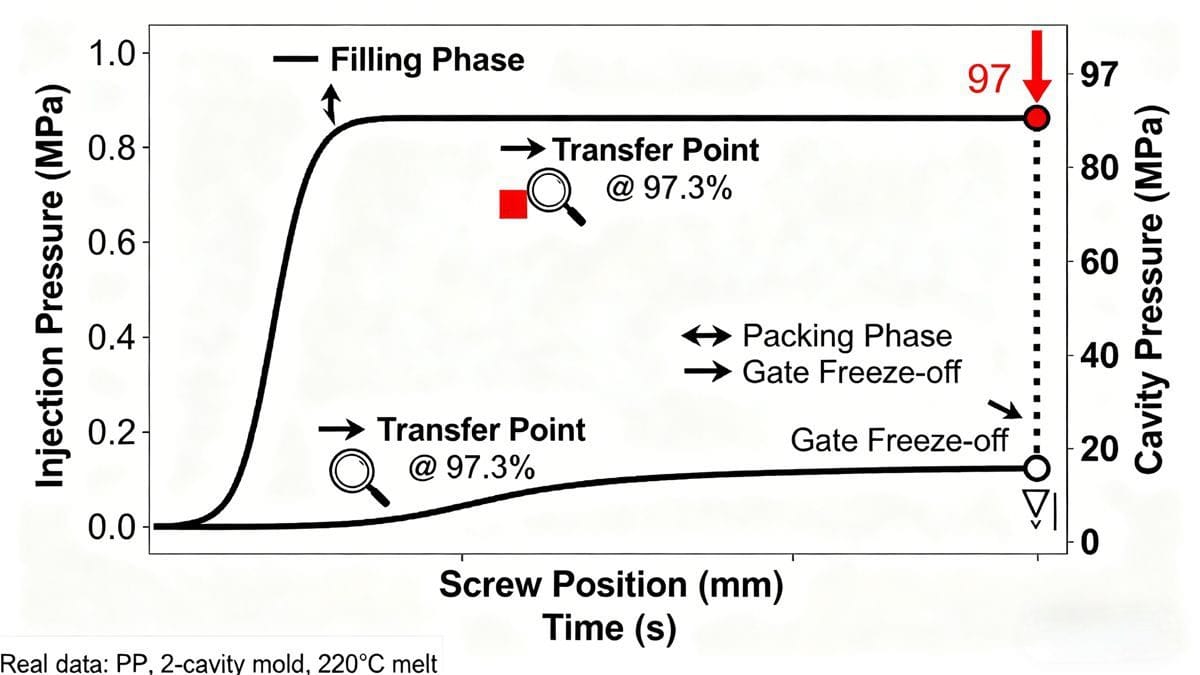
射出成形業者は、トランスファー位置を軽視しがちですが、それは単なる数値ではありません。複数の要素が複雑に絡み合った結果なのです。この点を理解しないと、生産と品質に深刻な影響を与える可能性があります。
遷移の物理学:分子の配向と熱勾配が、最適な転移のタイミングをどのように決定するのか?
射出成形の仕組みは、理解に苦しむことがあります。分子配向や温度勾配といった要因は、材料の移動タイミングにどのような影響を与えるのでしょうか?
成形タイミングは、熱や圧力下での材料の挙動に大きく左右されます。分子の配向によって、材料が金型内をどれだけ均一に充填できるかが決まります。さらに、温度勾配によって充填ムラが生じ、最終製品に影響を及ぼす可能性があります。.
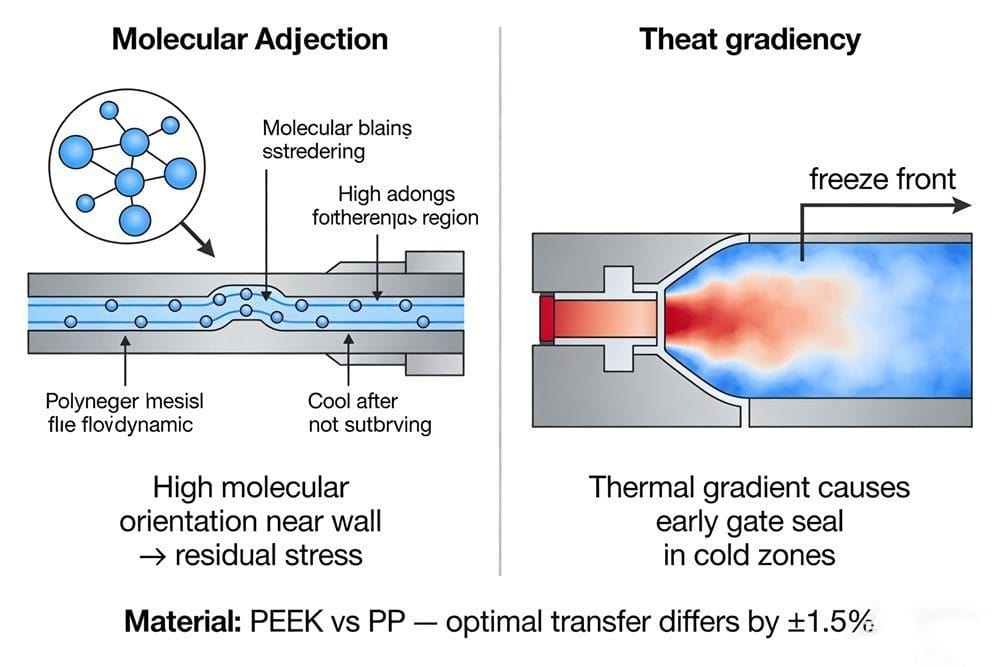
これらの要素を理解することで、搬送位置を最適化することができます。重要なのは、材料の特性と金型の特性を一致させることです。この慎重なバランス調整こそが、高品質な部品を生み出す鍵となります。
分子の配向について考えると、温度が重要な役割を果たしていることが明らかになります。素材によって熱的特性は異なります。例えば、PEEKのような耐熱性素材の場合、標準的なポリプロピレンとは異なる転写位置が必要になることがあります。これは単なる理論上の話ではなく、実際の生産にも影響を及ぼします。.
使用する材料に応じて、熱勾配と分子配向の両方をじっくりと分析してください。わずかな温度調整でも、より良い結果につながる可能性があります。これは、多くの成形業者が見落としがちな重要なポイントです。.
スクリュー位置だけにとどまらない:キャビティ圧力検知、リアルタイムフィードバックループ、そして閉ループ伝達制御アーキテクチャ?
位置決めには、単にネジの位置だけではない要素があるのでしょうか? もちろんです! この側面を向上させる技術について、さらに詳しく見ていきましょう。.
スクリューの位置だけが移送のタイミングを示す唯一の指標だった時代は、もはや過去のものとなりました。現代の射出成形では、キャビティ圧力の検知とリアルタイムのフィードバックループを活用し、より精密な制御機構を実現しています。このリアルタイムデータにより、以前は不可能だった調整が可能になりました。.

キャビティ圧力センサーは、充填段階に関するフィードバックを提供します。材料がゲートで凍結し始める時点を検知することができ、これが最適な移送ポイントを示す信号となります。キャビティ間の圧力差を測定するデュアルセンサーΔPレート法は、ますます普及しています。
この技術は、より的確な意思決定を可能にする詳細な情報を提供します。重要なのは、単に目標に近づくことではなく、正確に命中させることです。
絶えず進化を続ける成形業界において、センサーデータを自動化システムと統合することで、効率が向上します。閉ループシステムの優れた点は、リアルタイムで状況を把握し、必要に応じて調整を行うことができる点にあります。これにより、不良率が劇的に低減され、より高品質な部品の製造が保証されます。.
「トランスファーウィンドウ」の定義:堅牢な金型充填のためのプロセスウィンドウ解析(PWA)フレームワーク?
トランスファーウィンドウとは何でしょうか?そして、なぜ重要なのでしょうか?より良い製造を実現するために、この概念をどのように定義し、活用していくかを見ていきましょう。
「移籍ウィンドウ」とは、最適な結果を得るために移籍先を設定すべき特定の範囲を指します。これは狭い線ではなく、許容可能なパラメータの包括的な領域です。
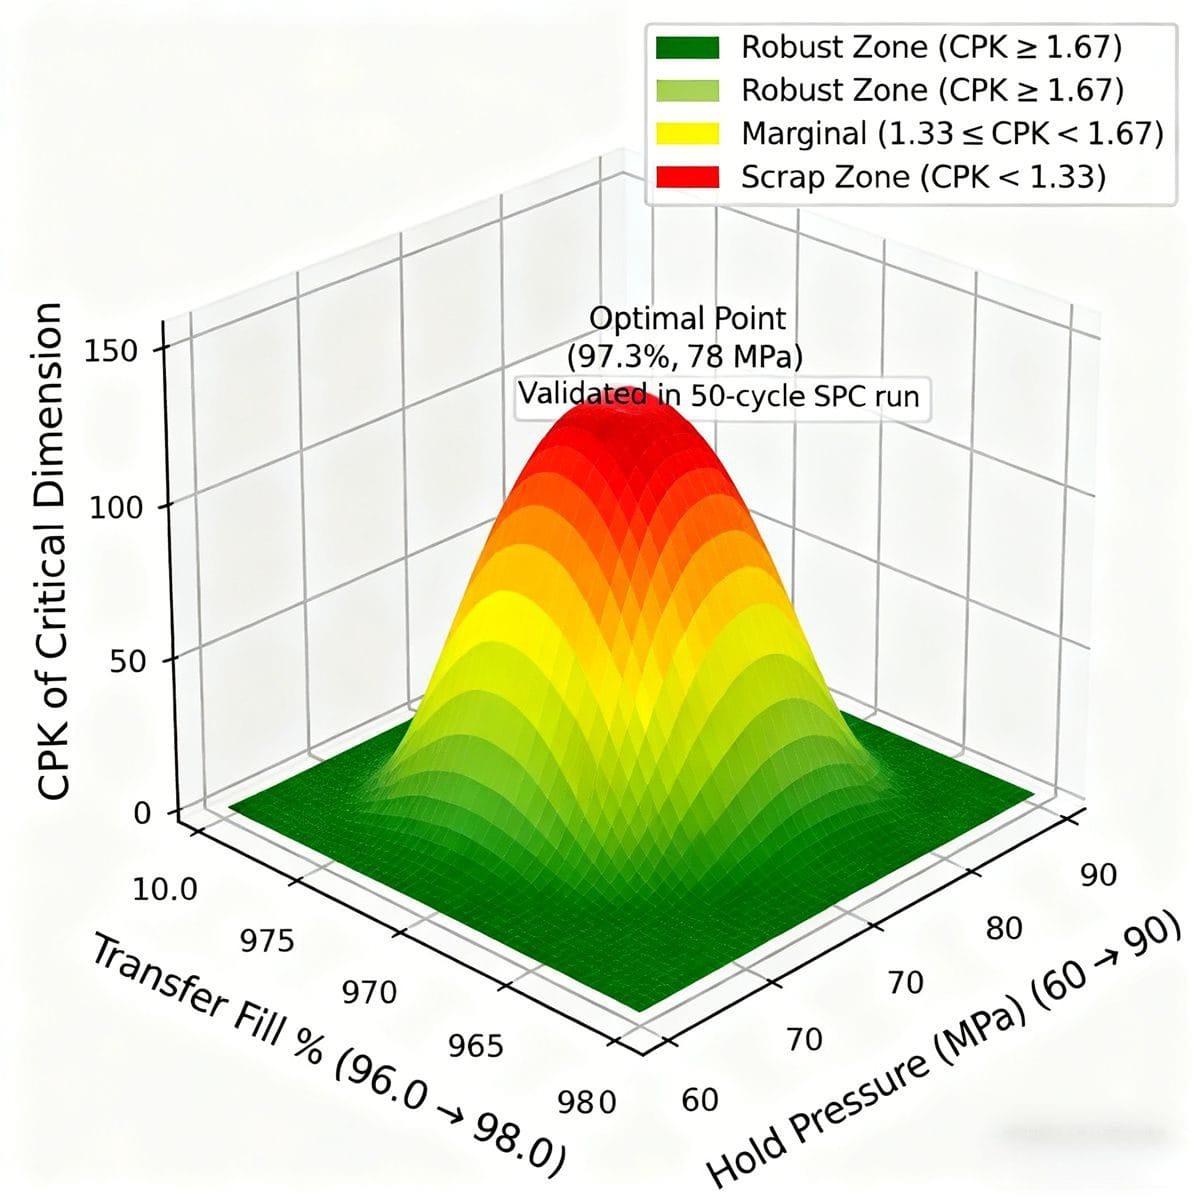
このウィンドウを効果的に活用するには、「プロセス・ウィンドウ分析(PWA)」のフレームワークが役立ちます。保圧や保圧時間などのさまざまな要因を検証することで、堅牢な金型充填戦略を策定することができます。.
モデリング実験を行うことで、金型が最適な状態で機能するポイントを明確に把握できます。テストを実施した後、特定の組み合わせで高品質な結果が得られることがわかります。例えば、特定の保持圧力と転写率を組み合わせることで、不良品を減らすことができます。
転送期間を効果的に活用することで、プロセスが最適に動作する最適なタイミングを特定できます。つまり、闇雲に試行錯誤するのではなく、データに基づいて意思決定を行うことができるのです。
多キャビティの不均衡と転送同期:あるキャビティが先行すると、残りのキャビティはそれに追随するのか――それとも失敗するのか?
多キャビティ成形は、トランスファー位置をどのように複雑にするのでしょうか?その答えは、同期とバランスにあります。.
多キャビティ金型において、あるキャビティが他のキャビティよりも早く充填されると、重大な問題が生じる可能性があります。沈み込みや空洞などの欠陥を防ぐためには、トランスファー位置を同期させる必要があります。.

各キャビティは、金型内での位置によって固有の条件を持つ場合があります。ランナーの形状や冷却などの要因により、不均衡が生じる可能性があります。全体的な転送位置を設定すると、一部のキャビティでは充填不足になり、他のキャビティでは充填過多になるリスクがあります。.
この問題に対処するため、キャビティごとの転送オフセットを設定することができます。これは、各キャビティの具体的な要件に応じて設定を調整することを意味します。キャビティの圧力とタイミングを監視することで、的確な調整を行うことができます。.
要するに、多キャビティ構成を正しく理解することが成功の鍵となります。移送位置の同期は、品質と安定性に直接つながります。.
試行錯誤からモデルベースの最適化へ:予測的なトランスファーチューニングに向けたMoldflowシミュレーションと金型内センサーデータの統合?
試行錯誤こそが、移植位置を見つける最善の方法なのでしょうか? もうそうではありません! 最新の技術がいかにしてより良い結果につながるのか、一緒に考えてみましょう。.
Moldflowによるシミュレーションと金型内センサーデータを統合することで、射出成形業者は試行錯誤によるアプローチから、より予測性の高い手法へと移行することができます。つまり、金型のセットアップを行う前に、各変数が最終製品にどのような影響を与えるかを把握できるようになるということです。.

シミュレーションを活用することで、さまざまな条件下での充填プロセスを可視化することができます。これらのシミュレーションをセンサーから得られた実データと併せて実行することで、より正確に真の転移点を特定することができます。.
この予測チューニングは、効率を向上させるだけでなく、コストの削減にもつながります。試行回数を最小限に抑え、迅速に最適な設定に到達させることができます。.
シミュレーションとリアルタイムデータの組み合わせは、状況を一変させるものです。これは、当て推量ではなく、現実世界の変数に基づいて、情報に基づいた意思決定を行うことなのです。.
誤転送によるコスト:欠陥の発生、不良率、および長期的な部品性能の低下を定量化できるか?
転送位置が正しく設定されていないとどうなるのでしょうか? その影響は深刻なものになる可能性があります。.
誤った転送は欠陥の原因となり、ひいては不良率の上昇につながります。こうした誤算によるコストは、目先の無駄にとどまりません。部品の長期的な性能にも影響を及ぼし、顧客の不満を招く恐れがあります。.
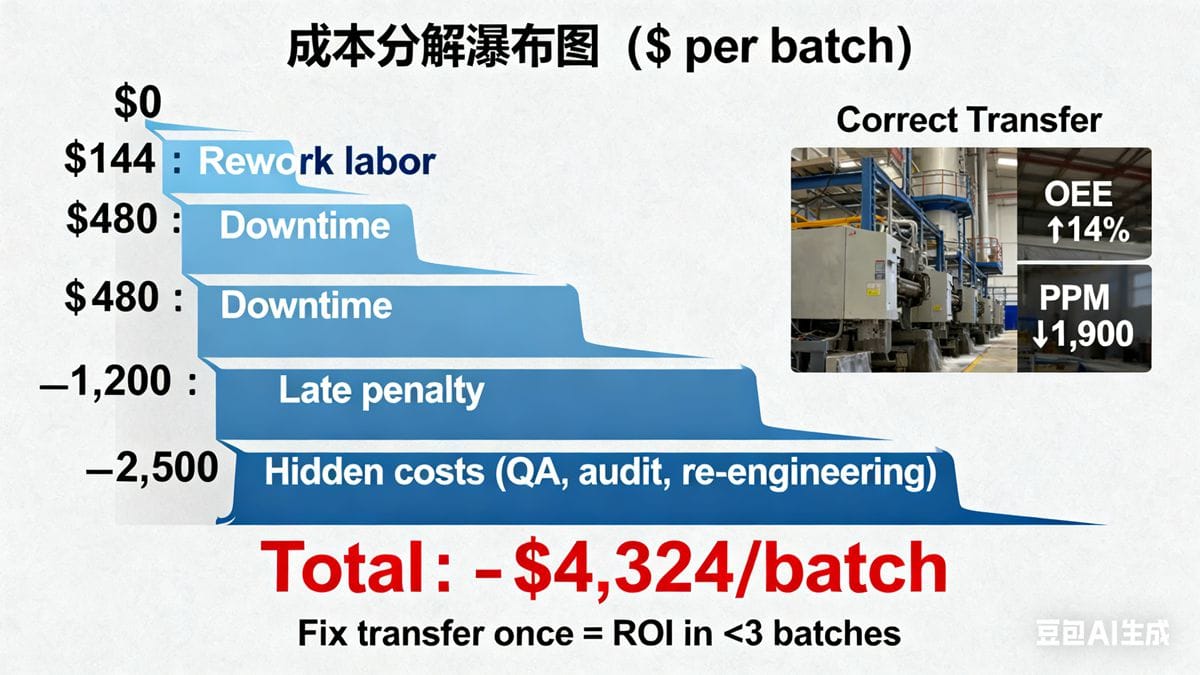
不適切な移籍手続きがもたらす金銭的な影響を理解することは非常に重要です。それは目先の損失だけでなく、あなたの評判や将来の仕事にも影響を及ぼします。
転写設定をじっくりと分析する時間を割くことで、長期的にはコスト削減につながります。不具合を早期に発見し、それに応じて転写位置を調整してください。.
結論
要約すると、高品質な射出成形を実現するには、トランスファー位置の理解と最適化が鍵となります。時代遅れのやり方に囚われず、最新の技術を取り入れましょう。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean