 日本語



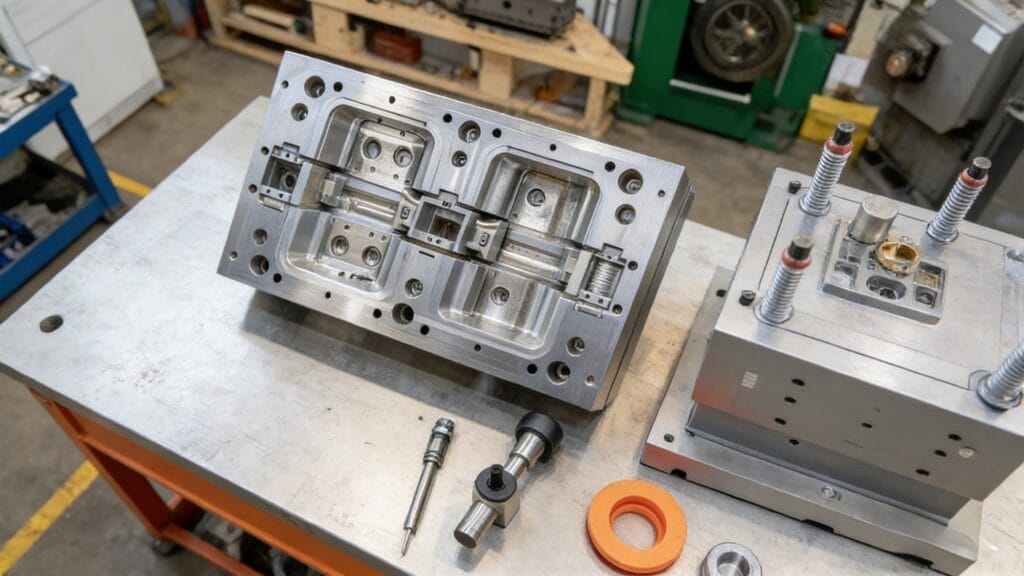
射出成形プロセスは複雑な場合が多い。多くの人が見落としがちな重要な要素の一つが背圧である。背圧は生産効率と製品品質に決定的な役割を果たす。
背圧は、射出成形プロセスにおける製品品質の一貫性を確保し、欠陥を低減するために不可欠です。背圧は溶融材料の密度と射出成形の全体的な性能に直接影響を与えます。
背圧はしばしば誤解されがちです。調整が簡単な設定だと考える人も多いですが、実際には生産工程の成否を左右する重要な要素です。高品質な製品を生産したいのであれば、背圧を理解することが不可欠です。
背圧の設定?最初から間違っていますよ:射出成形のエキスパートが解説する、背圧設定のための完全な意思決定ツリー?
射出成形の設定はそれぞれ異なります。背圧の設定値は、材料の種類、製品設計、機械の構成など、さまざまな要因によって変動します。あらかじめ設定されたガイドラインに従うだけでは済まないのです。
適切な背圧を決定するには、材料特性と機械性能を慎重に検討する必要があります。それぞれの調整が生産結果に大きな影響を与える可能性があります。
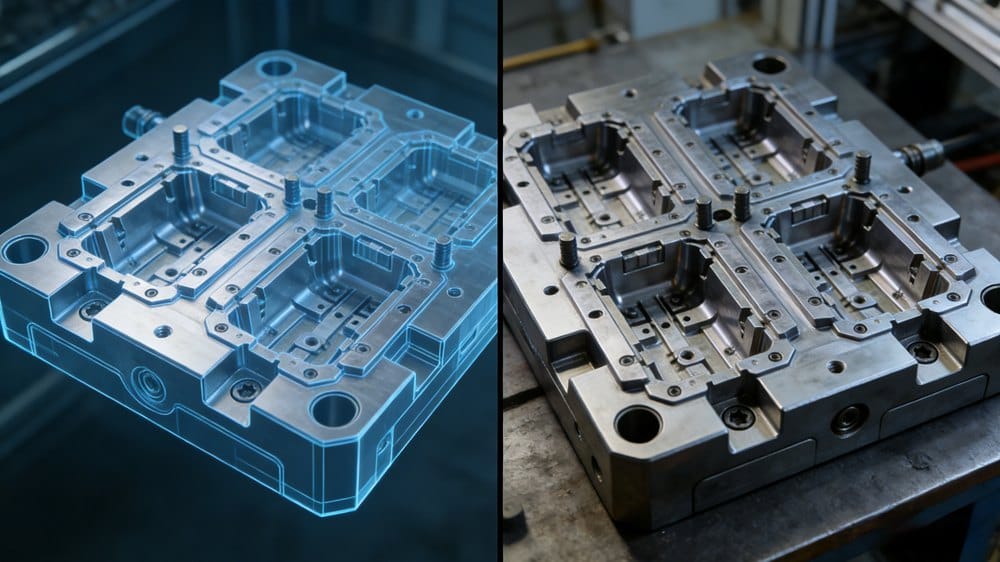
背圧設定の際に多くの人がミスを犯します。彼らはしばしばすべての変数を考慮していないのです。以前、材料の種類を少し変えただけで、背圧設定の誤りが原因でプロセス全体が狂ってしまった事例を覚えています。時間とリソースの無駄でした。だからこそ、私は背圧調整には体系的なアプローチが不可欠だと考えているのです。
変数の理解
背圧を決定する際には、以下の要素を考慮してください。
| 要因 | 説明 |
|---|---|
| 材料の種類 | 異なる材料はそれぞれ固有の性質を持ち、圧力下での挙動も異なります。 |
| マシン設定 | 各マシンにはそれぞれ固有の能力があり、それらを理解することでパフォーマンスを最適化できます。 |
| 製品デザイン | 複雑な設計では、品質を確保するために異なる圧力設定が必要になる場合があります。 |
背圧設定を最終決定する前に、あらゆる要素が整合していなければなりません。単に業界標準に従うだけでは不十分です。
「500~1000psi」という基準を盲目的に鵜呑みにするのはやめましょう。現代の射出成形において、静的な背圧設定が動的背圧設定に取って代わられるのはなぜでしょうか?
静的な設定は深刻な問題を引き起こす可能性があります。業界は動的な背圧調整へと移行しつつあります。この変化は非常に重要です。私はそれが生産品質に及ぼす違いを実際に目の当たりにしてきました。
動的背圧制御により、射出成形プロセス内の状況に応じてリアルタイムで調整が可能になります。この適応機能により、射出成形プロセスの全体的な効率と品質が向上します。
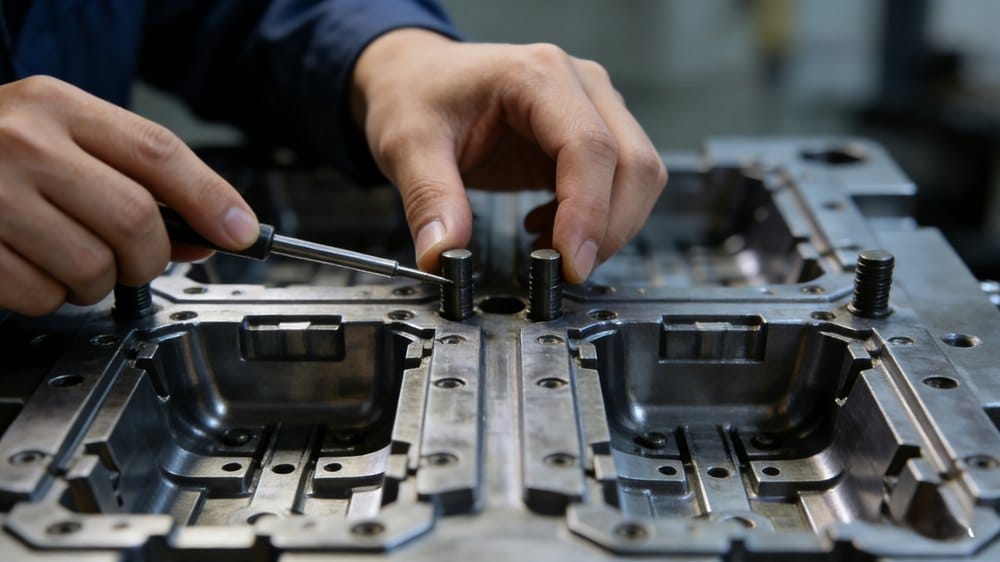
静的な設定では、溶融条件の重要な変化を見逃してしまう可能性があります。これは最終製品の欠陥につながる恐れがあります。例えば、動的な設定に切り替えたところ、製品の一貫性が著しく向上しました。リアルタイムで調整できる機能は非常に貴重でした。
動的調整の利点
動的な調整は、静的な設定では解決できない問題を解決するのに役立ちます。以下にその利点をいくつか示します。
| 利点 | 説明 |
|---|---|
| リアルタイム調整 | 資材の流れや品質チェックに基づいて、即座に変更を加えることができます。 |
| 生産率の向上 | サイクルが速くなれば、生産性と効率が向上する。 |
| 品質管理の強化 | 密度と材料の流れをより適切に制御することで、欠陥を減らすことができます。 |
動的背圧への移行は、生産水準を大幅に引き上げる。もはや従来のガイドラインに従うだけでは済まなくなる。
背圧設定のずれは深刻な問題を引き起こす可能性があります。私の経験では、不適切な背圧から生じる主な不具合の連鎖は3つあります。
背圧が不適切だと、溶融品質の低下、製品寸法のばらつき、表面欠陥など、重大な問題が発生する可能性があります。これらの欠陥に対処するには、まず背圧を体系的に再設定することから始めます。
これらの欠陥連鎖を分解してみましょう。
溶融品質の問題背圧が低いと密度が不足し、製品の強度が低下する可能性があります。背圧が高いと熱劣化を引き起こす可能性があります。どちらの場合も、迅速な対応が必要です。
寸法の不一致圧力の変動は、バッチ間の重量やサイズのばらつきにつながる可能性があります。これは品質基準の維持に悪影響を及ぼします。
表面欠陥気泡や表面の凹凸といった問題は、背圧の管理ミスによって発生します。これらの欠陥は、製品の外観品質に大きな影響を与える可能性があります。
背圧を系統的にリセットする
背圧を効果的にリセットするには、以下の手順に従ってください。
| 手順 | 取るべき行動 |
|---|---|
| 初期設定を評価する | 現在の状況と材料条件を理解する。 |
| 徐々に調整する | 小さな変更を加え、品質と生産量への影響を観察してください。 |
| パフォーマンスを監視する | 製品の品質とサイクルタイムを記録し、必要に応じて調整を行う。 |
体系的なアプローチを取ることで、背圧設定を生産目標に確実に合わせることができます。
背圧の再計算はしばしば見落とされがちですが、コストに大きな影響を与えます。背圧を調整することで、サイクルタイムを大幅に短縮できます。
背圧を再調整することで、製造業者はエネルギー消費量を削減し、材料の無駄を最小限に抑えることができ、長期的に大幅なコスト削減につながります。
製造工程におけるエネルギー消費量を分析したところ、背圧をわずかに調整するだけでもエネルギー消費量が削減されることがわかりました。これはコスト削減につながるだけでなく、事業運営の持続可能性向上にも貢献しました。
バックプレッシャーの経済的影響
不適切な背圧に関連するコストには以下が含まれます。
| コスト要因 | 金融インパクト |
|---|---|
| サイクルタイムの増加 | サイクルが長くなると、生産効率が低下し、コストが増加する。 |
| エネルギー消費量の増加 | エネルギーの過剰使用は、収益に大きな影響を与える。 |
| 廃棄物 | 品質のばらつきは、不良品や廃棄物の増加につながる。 |
バックプレッシャーを積極的に管理することで、企業は大幅なコスト削減を実現できる。
溶融密度との関わり:コアプロセスレバーとしての背圧の実践的哲学を解き明かす
溶融密度は射出成形プロセスの核心であり、これを効果的に活用することで生産品質を飛躍的に向上させることができる。
背圧と溶融密度との関係を理解することは、射出成形プロセスを最適化するために不可欠です。そのためには、これらの要素がどのように相互作用するかについて、哲学的なアプローチが必要となります。
私は初期の頃、試行錯誤を通してこの相互作用の重要性を学びました。望ましい溶融密度を得るために背圧をどのように調整すればよいかを理解できたことで、生産成果に大きな違いが生まれました。
背圧の背後にある哲学
溶融密度を効果的に扱うためには、以下の点を考慮してください。
| 側面 | 重要性 |
|---|---|
| 材料特性 | 異なる材料はそれぞれ固有の性質を持ち、それが密度に影響を与える。 |
| 処理条件 | 気温と気圧の変化は継続的に評価する必要がある。 |
| 品質保証 | 溶融密度の継続的なモニタリングは、製品の品質を保証する。 |
これらの要因を理解することで、射出成形プロセスにおける重要な手段として背圧を効果的に活用することができる。
結論
射出成形において、背圧は非常に重要です。適切な背圧管理は、品質向上、効率化、そしてコスト削減につながります。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean