 日本語



PEEKに関する最初の決定事項はグレードではなく形状である。CNCバイスに固定された茶色の棒材の塊か、熱い金型から取り出されたほぼ最終形状の部品か、どちらかだ。 あるバイヤーから、ガラス繊維強化PEEK絶縁体の図面が送られてきました。年間1,200個の生産で、板材から機械加工する場合の見積もりは1個あたり128ドルです。成形加工の場合は、55,000ドルの金型と最初の部品の完成までに4ヶ月かかりますが、量産時には1個あたり約9ドルになります。この2つの数字の間には、適正な価格帯が存在し、その価格はほとんどの見積書が認めている以上に形状によって大きく変化します。この記事では、PEEKの機械加工と射出成形における価格帯の計算について解説します。材料が両方の加工方法にどのような影響を与えるか、それぞれの方法が実際に有利になるのはどのような場合か、PEEKの成形で再現性を確保するために必要な条件、そして生産量に関わらずどの部品を機械加工で生産すべきかなどを説明します。
| プログラムが次のようになっている場合 | 通常は正しいルート |
|---|---|
| 年間数百個以下の部品 | 在庫の機械 |
| 厚みのある部分(約12mm以上)または特大部品 | 機械、または成形ニアネットからの機械 |
| 年間1,000~5,000件、壁厚6mm未満 | 金型、正直に予算化されたツール |
| 複雑な形状のボディにおけるタイトなボアと平面度 | ニアネット成形後、重要な部分を仕上げ加工する |
| プロトタイプは2週間後に完成予定、仕様変更の可能性あり | 機械。常に。 |
PEEKが従来のプラスチックの常識にとらわれない理由
PEEK(ポリエーテルエーテルケトン)は半結晶性の芳香族骨格で、機械工場ではベージュ色の棒や板として、成形工場では1キロあたり〇〇ドルから〇〇ドルのペレットとして入手でき、PA66-GF30の20~40倍の価格です。価格は見出しですが、加工範囲が重要なポイントです。溶融温度は360~400℃、成形温度は180~220℃です。これは、PEEKの特性(耐薬品性、寸法安定性、価格に見合う強度)が、サイクルを3秒短縮するために鋼を冷却して得られるものではなく、高温の成形型で結晶化が進むことに依存するためです。ABSのように冷却すると、ガラス状で結晶化が不十分な部品ができ、初日は寸法が良好でも、30日後には溶剤浴の中で動いてしまいます。
加水分解はもう一つの問題点です。PEEKは無視できないほどの水分を吸収し、380℃で溶融すると、湿った樹脂は永久的な鎖切断を起こします。そのため、部品は見た目は完璧でも、数か月後に衝撃で破損する可能性があります。乾燥は仕様通り150℃クラスの乾燥剤を使用し、4時間、またはデータシートに記載されている時間で行い、最初のショットの前に水分含有量が約0.02%以下であることを確認します。 樹脂乾燥ガイド 本書では、その数値の理由と、乾燥機のタイマーを鵜呑みにするのではなく、印刷機でそれを証明する方法を解説しています。さらに、研磨性のガラスや炭素鋼がネジやゲートを摩耗させ、金型は200℃の鋼材をパーティングラインを歪ませることなく保持しなければならないため、実際的な結果が明らかになります。PEEK成形をうまく行える工場は少なく、一方、3軸加工が可能な工場であればどこでも加工できます。この非対称性こそが、クロスオーバーに関する質問が見積依頼書に繰り返し出てくる理由であり、言い伝えではなく計算に値する理由なのです。
PEEKブロックを購入する際に実際に購入しているもの
ストック形状は押出成形または圧縮焼結によって作られ、そのプロセス特性はすべてのプレートに反映されます。押出成形された棒材やプレートは、金型を通して押し出され、拘束下で冷却されることによる残留応力に加え、厚み方向、横方向、および厚み方向で特性が異なるため、ミル証明書がどれほど見栄えが良くても、プレートは等方性ではありません。プレートを積極的に切削すると、応力が不均一に解放され、万力で完璧に基準とした部品が、最終切削と一晩の棚置きの後、0.15 mm の平面度ずれが生じます。本格的な加工業者は、アルミニウム加工業者が 6061 を扱うのと同じように、荒加工、軽い仕上げ加工、そして重要な形状の加工を最後に行う応力除去工程を実施し、その方法をルーターのメモリではなく図面レビューに記載します。
もう一つの一般的な供給源である圧縮焼結シートには、独自の事情があります。積層界面、厚み方向の機械的特性が低くばらつきが大きい場合、そして成形ニアネットサイズが始まる地点でサイズ上限が制限されるといった問題です。グレードは逆方向にも重要です。未充填材は応力除去と加熱によって最も大きく変形し、GFグレードは寸法保持性に優れていますが、切削工具の消耗が早く、CAグレードは表面仕上げを重視するとサンドブラスト加工のような仕上がりになります。これらのことは、機械加工が間違った方法であることを意味するものではありません。機械加工には時間単価以外のコストがかかるため、それらのコストも比較対象に含める必要があるということです。
お金はどこで交差するのか?
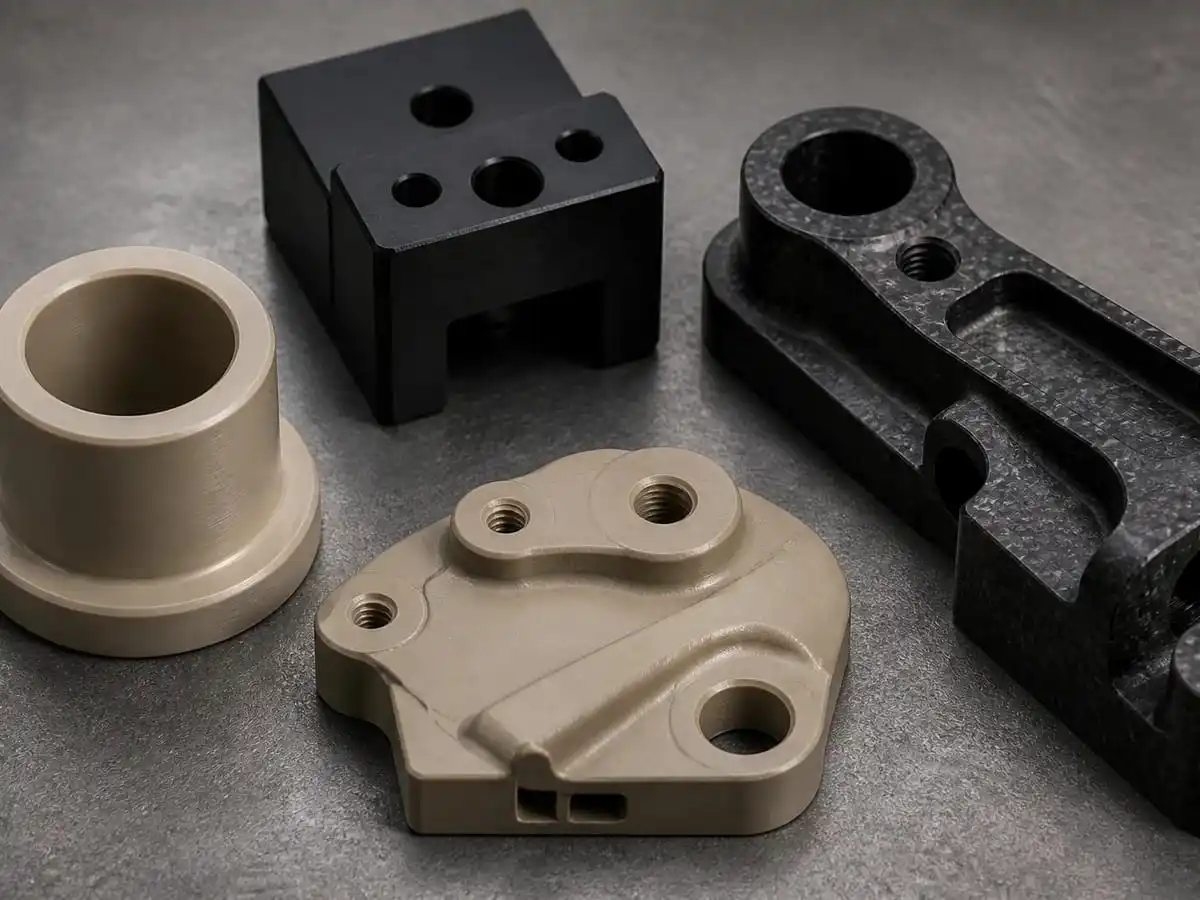
天然PEEK、ガラス繊維強化PEEK、炭素繊維強化PEEKの部品を、同じ材料系統の成形ニアネットサンプルと並べて、材料から機械加工して作製したもの。
以下に、前提条件を明記した計算式を示しますので、ご自身の数値を代入してください。部品1個あたりの機械加工コストは、ストック量×価格×3~6のチップ率(機械加工コストに関して嘘をつくのは、実際に残る部品の数値です)+お客様のレートでのCNC時間+治具および応力除去です。部品1個あたりの成形コストは、ペレット価格×部品重量(制御された比率で再粉砕回収可能)×スプルー損失率+ホットモールドマシンのレートでのサイクル+償却済みツールです。ツールは、PEEK成形において高価な部分です。なぜなら、ツールのすべてがオーバーサイズだからです。400℃を超える定格のホットランナーノズル、200℃を連続的に保持するように指定された鋼材、ホットサイクルを短くするためのコンフォーマルまたは積極的な乱流冷却。
| 例題部分(前提条件を明記) | 機械加工された各 | 成形された各 | 道具 | 荒削りなクロスオーバー |
|---|---|---|---|---|
| GF-PEEK製ブッシング、22g、ロッドから取り外し | \$55 to \$75 | \$3 to \$6 | \$35k to \$55k | 700 to 1,200 pcs |
| 絶縁板 80x50x6 mm、24 g | \$110 to \$140 | \$7 to \$10 | \$45k to \$65k | 450 to 700 pcs |
| コネクタブラケット、仕上げ加工済み穴3個 | \$140 to \$170 | 16ドルから22ドルのハイブリッド車 | \$60k to \$90k | 500 to 900 pcs |
誰も公表しない事実:年間数百個程度の部品であれば、機械加工が圧倒的に有利であり、年間数万個の生産量であれば、成形はコストの問題にはなりません。PEEKの機械加工と射出成形のどちらが有利かの分かれ目は、年間約500個から2,000個の間で、5万ドルの金型を2年から4年で回収でき、形状(肉厚、穴数、平面度)によってどちらが適しているかが決まります。600個のプログラムの見積もりに成形価格が記載されている場合は、誰かが別のプログラムで金型の償却を行っている可能性があります。どのプログラムで償却されているのかを確認してください。
金型を所有した後でも、機械加工がもたらすメリットとは
厚肉部分は、PEEKの機械加工と射出成形の議論において、機械加工の本拠地です。PEEK部品に成形された20 mmのボスは、空隙やヒケが発生するのを待っている状態です。厚いコアはゆっくりと不均一に凝固し、収縮はデータシートから外れ、100%検査でその代償を支払うことになります。均質で密度の高い材料は議論の余地がありません。特大部品:投影面積が適切なプレスとホットモールドでクランプできる範囲を超えると、計算すべきクロスオーバーはありません。単一点の特徴も重要です。1つのスペーサー、3週間で設計が変わる試作品、すでに出荷されている機械の修理バッチはすべて、金型が固定された図面に5か月間拘束されるため、フライス加工に回されます。
成形加工のメリットとして、見落とされがちな点が2つあります。1つ目はウェルドラインです。成形品の穴やバイパス部分では、2つの流動面が再び結合され、PEEKのウェルド強度は体積の60~80%程度になります。一方、機械加工品には流動が全くないため、ウェルドラインは発生しません。2つ目は繊維方向です。成形品は流動が固定された配向パターンで繊維が固定されるため、設計上、方向性のある特性が得られます。これは計画通りに行えば素晴らしいことですが、計画していなかった場合は予期せぬ問題となります。機械加工では、切削コストはかかりますが、設計者は部品が準等方性であると仮定することができます。安全性が重視される荷重のかかる部品で、流動解析が不十分な場合は、この仮定が正直なエンジニアリング上の選択となることもあります。
価格以外に成形がもたらすメリットとは
材料利用率は、初めてチップストリームの価格を査定するバイヤーを驚かせる要素です。22gのブッシングを棒材から機械加工すると、1キロあたり90ドルの材料の60~80%がチップビンに送られます。成形では、部品重量の105~115%の部品が完成し、スプルーから再生材が供給され、記録された再生ループが発生します。PEEKの場合、再生材の話はコモディティ経済とは逆になります。これらの樹脂価格では、再生ループはコスト削減ではなく、損失管理であり、これはまさに私たちが主張している通りです。 再研磨ガイド PEEKは、そのスペクトルの「記録に基づいて実行」側の端に位置します。ロット間の一貫性は2つ目の利点です。1つの認定されたプロセスウィンドウ、キャビティレベルの寸法報告、および管理図上のショットごとの重量は、その月の在庫のすべての応力除去日を引き継ぐ機械加工された製品群を凌駕します。3つ目の利点は形状です。ライブヒンジ、スナップ機能、良好な流路で約0.8 mmまでの薄肉、成形されたねじ、および金属インサートオーバーモールディングは、単純にミル加工ではできません。4つのステンレスインサートを備えた医療用ハウジングの場合、成形によるソリューションは安価ではなく、より実現可能です。
PEEKを思い通りに成形するために必要なこと
PEEKは許容範囲が狭いため、全工程を説明できる成形業者を連れてきてください。乾燥:露点が-40℃クラスのPEEK温度での乾燥剤、最初のショットの前に水分を分析器で確認し、タイマーから推測しない。機械:充填グレード用に耐摩耗性形状のバレルとスクリュー、専用または厳密にパージ(以前のPCランからの汚染は熱い金型で表面欠陥として蒸気となって排出される)、熱い金型とデューティ定格のホットランナー制御を備えた投影領域に合わせたクランプサイズ。金型:連続200℃サービス用に指定された鋼、高温プロセス用に設計されたキャビティ冷却、短い流路での高粘度溶融物が冷たいまま溶着するため、十分なベント。プロセス:キャビティ圧力または最低限のクッションと重量の規律、調整済み(図面で要求されている場合は焼きなまし)部品のキャビティごとの寸法レポート、プレス直後の見栄えの良い数値ではない。結晶化と冷却の関係、そしてその寸法的な影響は、私たちが半結晶について扱っている物理現象と同じです。 次元不安定性ガイドPEEKは、学習したレッスンごとに料金を高く設定しているだけです。
高品質なPEEKセルは非常に希少なため、その存在自体がサプライヤー選定の基準となります。過去3回のPEEKプログラムの能力調査結果と、キャビティの内訳を提示してもらいましょう。もし回答が単一の平均値レポートであれば、キャビティは個別に分類されておらず、最も優れたキャビティの数値だけを購入していることになります。
ルートを選ぶ前に、ハイブリッド車を走らせてください
高精度なPEEK部品の多くに対する正直な答えは、2つの工程からなるレシピです。まず、本体をニアネット成形し、次に、実際に公差を持つ3つの形状を機械加工します。上記のコネクタブラケットの例では、本体はすべての面が1.6 mmの素材で金型から出てきて、治具で一度保持され、1.5時間の仕上げ切削によって光学穴が±0.02 mm、取り付け面が0.05の平面度になります。部品1個あたりのコストは年間1,500個で約18ドルとなり、完全に機械加工した場合の150ドルよりも安く、純粋な成形案を頓挫させる金型リスク(ウェルドライン強度、薄肉部のコアシフト)は予算に計上されません。このハイブリッド方式は、タイミングの問題も解決します。金型が切削している間に最初の100個を素材から機械加工し、3週目から出荷を開始し、T1部品が検査に合格したらラインを成形品に切り替えます。見積もり比較表には、そのオプションの価格が記載されていないため、問い合わせてみる価値があるのです。
年間1,500個の部品を金型に搬送する航空宇宙用ブラケット
航空電子機器サプライヤーから、10年間加工されたPEEK CA30ブラケットが持ち込まれました。年間200個、1個あたり310ドル、公差は大部分がプラスマイナス0.1、1つの穴は0.03で、10週間待ちのジョブショップから納品され、在庫供給に問題がありました。このプログラムは、新規製造で年間1,000個台半ばに拡大されました。完全加工の場合、年間57万ドルかかります。最終的に採用した方法は、ニアネットボディを成形し、基準面と1つの穴を機械加工するというものでした。年間コストは78,000ドルの金型の償却費を含めて1個あたり86ドル、リードタイムは4週間、顧客が議論する代わりに提出できるロットごとの寸法レポート付きです。金型の投資回収は新規生産量の9か月未満で、部品は より良い成形体のフロープランでは、プレートに何が含まれているかに関係なくフライス加工で切削するのではなく、ボア軸を横切るように繊維を配置していたためです。DFMの過程で文書で指摘した問題点の1つは、古い図面に機械加工時代の応力緩和に関する注記があり、それが成形の世界では意味をなさなくなったため、それを廃止するのに3回の変更管理ラウンドを要したことです。プロセスだけでなく、慣習も廃止すべきです。
PEEKを成形することを拒否すべき時
弊社が推奨するルートに対する反論を、率直に述べます。年間数百個以下の生産量であれば、PEEK金型は固定設計でコストパフォーマンスに優れ、機械加工が最適なソリューションです。見積依頼時にその旨を伝え、いくつかの案件を失っています。厚さが約15mmを超える部分は、設計で厚みのある部分を中空形状に再加工しない限り、フライス加工または成形ブランクからの機械加工が必要です。図面で全箇所に±0.01mmの精度が要求されている場合は、機械加工となります。なぜなら、成形された半結晶性材料は、均一ではなくゾーンごとに公差を達成するため、そうでないと約束すると、6ヶ月目で計画が頓挫してしまうからです。6週間で200個の部品が必要なスケジュールには、金型は含まれていません。また、成形業者が専用の、または検証済みのクリーンなPEEKセル、キャビティ分離レポート、乾燥記録培養を提示できない場合、安い見積もりは結局高くつくものです。たとえ弊社がそう言っても、取引は中止すべきです。最後に正直に申し上げます。250℃の連続使用、化学薬品への浸漬、または耐摩耗性の要件が実際に存在する場合に、PEEKを指定してください。当社が見積もるPEEKの見積依頼の3分の1は、ブランド主導の仕様を持つPA46またはホットPPS部品であり、最も安価な部品はポリマー大手価格を支払う必要のないものです。より安価な製品群でアプリケーションを最初に確認したい場合は、 ナイロンエンジニアリングガイド 同じように、お世辞抜きの正直さで書かれている。
機械加工と成形加工の見積もりを依頼する前に持参すべきもの
5行の質問と、それに答える見積書は、価格ではなくエンジニアリング文書です。正確なグレードとサプライヤー名(GF、CA30、未充填など、どちらのルートもコストが変わります)、実際の年間生産量とその妥当な範囲、厚みのある部分と致命的な公差(機能するもの)を明示的に示し、部品が使用される環境(連続温度、媒体、摩耗の組み合わせ)を述べ、サプライヤーにどのルートを提案し、その理由を書き留めるよう依頼します。この記事全体が提起しようとしている質問、つまりハイブリッドルートのコストはいくらになるのかという質問も追加します。この比較の両側を実行する工場は、以前に実行したことがある工場です。部品あたりの現在の機械加工コストを持参してください。成形提案の決定グレードを最も早く決定する方法は、競合他社の推測ではなく、すでに支払っている数値と比較して価格を設定することです。また、単一の数値ではなく、年間範囲を持参してください。楽観的な生産量に合わせてサイズを決めた金型に悲観的な生産量を供給すると、優れたPEEKの決定がサンクコストに変わってしまう最も一般的な原因です。 図面を送ってください そして、24時間かけて行われたDFM(製造性設計)の結果、機械加工品、成形品、ハイブリッド品の価格が、提示された前提条件に基づいて並べて表示されます。
まとめ
PEEKの機械加工と射出成形は宗教ではありません。それは、形状が傾斜を決定し、ボリュームがその上でのあなたの位置を決定するクロスオーバー計算です。年間数百個未満、厚い部分、または設計がまだ変更中の場合は機械加工を行い、ボリュームがホットランナー金型を正当化し、壁面プランが許す場合は成形を行い、図面で成形ボディに機械加工された穴が要求され、誰もそのオプションの価格を提示していない場合はハイブリッドを実行します。どちらのルートが勝つにせよ、同じ証拠の記録を要求します。グレードを正確に指定し、溶融または機械加工の履歴を追跡し、調整済み(指定されている場合は焼きなまし)部品で寸法を測定し、キャビティまたはワークピースを平均して1つの好ましい数値にするのではなく、個別に報告します。図面上で同じように見える部品でも、12の入力によって2つの異なる購入問題になる可能性があるため、クロスオーバーの価格を声に出して見積もり、仮定を単位コストの横に置き、習慣ではなく測定によって決定します。両方の見積もりとクロスオーバーポイントの表示が必要な場合は、 図面を送ってください.
よくある質問
射出成形されたPEEKは、機械加工されたPEEKと同等の強度を持つのか?
バルク材は確かにそうです。適切に結晶化した成形PEEK部品は、データシートに記載されているものと同じマトリックス特性を発揮します。本当の違いは構造的なものです。成形部品は穴やバイパス部分にウェルドライン(通常、バルク強度の60~80%を占める)と流動誘起方向性を持ちますが、機械加工部品は材料の異方性と残留応力を受け継ぎます。重要なのは、プロセスではなく、形状です。
PEEK成形は、どのくらいの量で機械加工よりも優れているのか?
一般的な小型から中型の部品で、工具価格が3万5千ドルから9万ドルの場合、切削屑の発生量とCNC加工時間を正確に見積もると、年間生産量が500個から2千個程度で生産量が生産量を上回る水準に達します。厚みのある部品、特大サイズの部品、あるいは生産量が1桁台の部品は、生産量が生産量を上回ることはまずないでしょう。
PEEK射出成形金型はどれくらい高価ですか?
ホットランナーPEEK成形用の、シンプルから中程度のサイズの鋼材を使用した金型の場合、3万5千ドルから9万ドルを見込んでください。多キャビティ医療機器の場合はさらに高額になります。ABS樹脂製の金型に比べて高額なのは、ホットランナー対応、鋼材とコーティングの選択、そして200℃の金型を想定した冷却設計によるものです。
PEEKは厳しい公差で機械加工できますか?
はい、規律をもって行えば可能です。荒加工後の応力除去、軽い最終加工、そして加工工程が完了する前に材料の移動が止まらないように順序立てて加工を行うことが重要です。応力除去工程がないと、PEEK部品は最終加工後に10分の1ミリメートルずれてしまう可能性があり、今回の事例研究で取り上げた10年前の図面はまさにそのずれを隠蔽していたのです。
成形されたPEEKは焼きなまし処理が必要ですか?
多くの場合、そうです。成形後の融点以下の温度でのアニーリング処理は、凍結された応力を緩和し、結晶化を完了させ、寸法と化学的性質を安定させます。正確な時間と温度の組み合わせは、図面またはサプライヤーが承認したプロセスに記載されている必要があり、レポートにはどの状態が測定されたかが明記されている必要があります。
PEEK部品において、再研磨は許容されますか?
十分許容範囲内、標準的です。この価格帯の樹脂では、文書化された再生処理ループは損失管理に不可欠です。契約書に盛り込むべき事項は、上限値、溶融サイクル数、ロットごとの溶融流動性検証など、他の樹脂と同様に6つの発注条項です。
PEEK板はそれほど高価ではないのに、なぜ機械加工されたPEEKはこんなに高価なのでしょうか?
なぜなら、あなたは版材そのものを購入しているだけでなく、その60~80%が削り屑となり、残りの部分を彫刻するための機械作業時間、応力除去工程、そして手作業による不良品の発生率も考慮しているからです。あなたが手にする部分は、おそらく事業全体の実際のコストの3分の1程度でしょう。
Ideal Proは、同じ部品について両方のルートの見積もりを提供できますか?
はい、それがPEEKをクロスボリュームで購入する正直な方法です。 図面を送ってください また、24時間無料のDFM価格を、機械加工、成形、ハイブリッドの各工程ごとに、前提条件を明記した上で並べて表示します。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean