 日本語



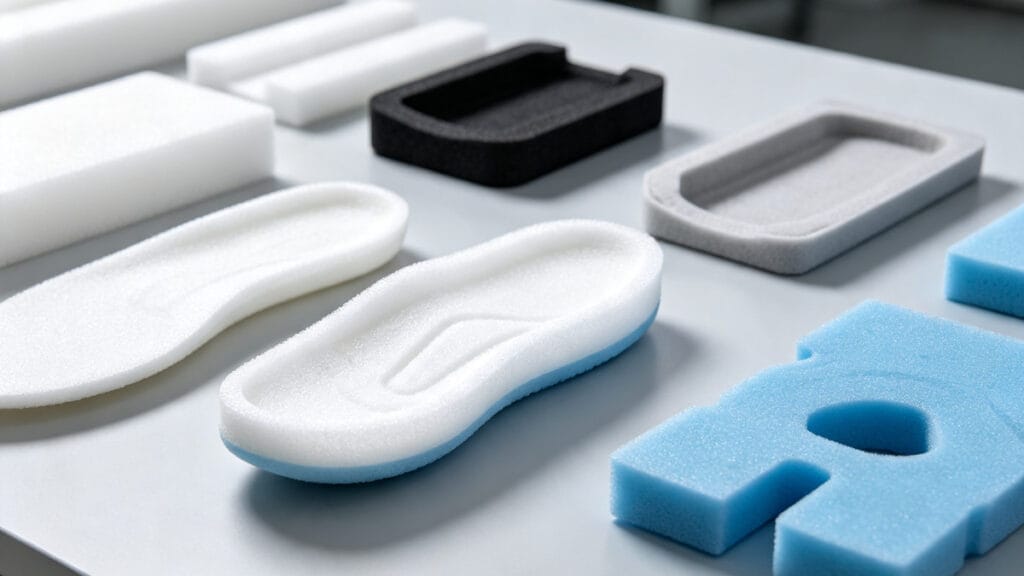
エチレン酢酸ビニル(EVA)フォームは、現代の製造業における基幹素材であり、履物、包装材、スポーツ用品、断熱材などに幅広く使用されています。しかし、柔らかさ、弾力性、耐久性の完璧なバランスを実現するには、EVAの発泡プロセスと化学組成に関する深い理解が必要です。
靴製造業であろうと工業用発泡体製造業であろうと、この包括的なガイドは、高品質EVAフォームの背後にあるコア技術、必須添加剤、および加工方法を詳細に解説しています。
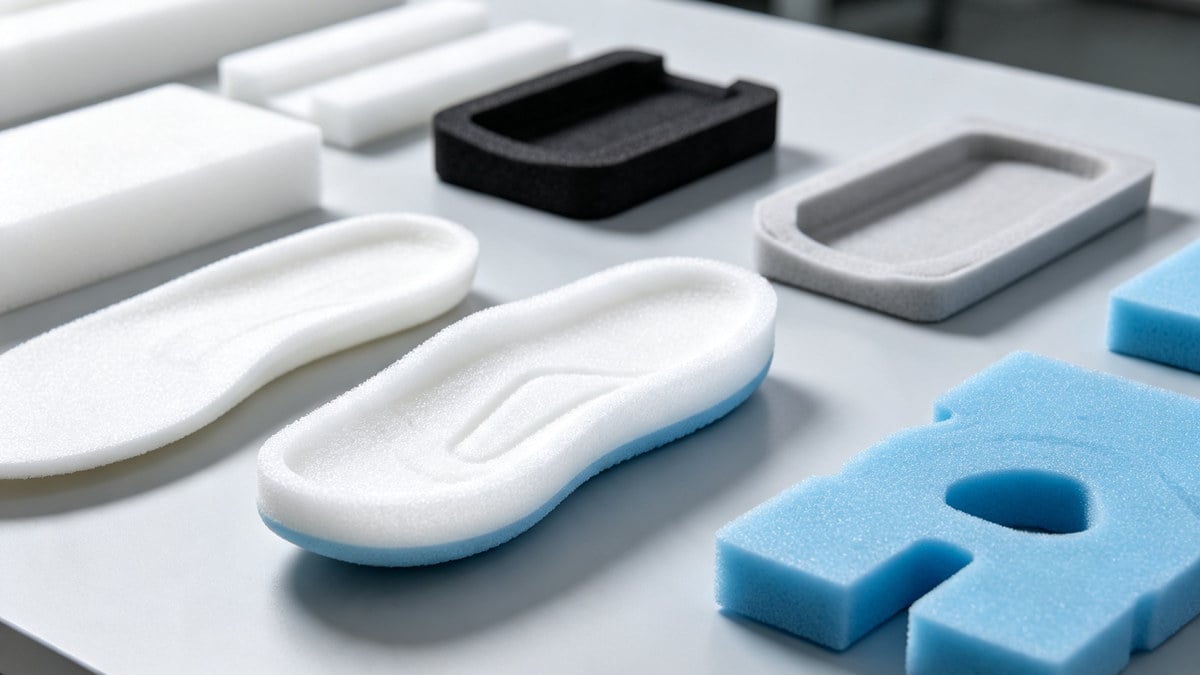
EVA発泡プロセスの分類
EVAフォームは、それぞれ異なる製品要件に適した、いくつかの異なる製造方法で生産できます。
- 圧縮成形: 一次発泡と二次発泡を含む。
- 射出発泡: MD(ミッドソール)やビーチサンダルによく使用され、当社の製品で紹介されている主流のプラスチック射出成形原理と同様です。 射出成形技術ガイド.
- 連続発泡: 一般的にはEPE(発泡シート)に使用されます。
- 押出発泡: 主に硬質または軟質の発泡ボードの製造に使用されます。
一般的に、この業界は主に3つの製造技術に依存している。 射出発泡, 成形一体型小型発泡材(二次ミッドソール), そして 従来型の平床式大型発泡材.
EVA発泡技術の3つの主要技術
A. 射出発泡成形(業界の未来)
射出発泡成形は、金型から直接完成品を製造する、高度な単一工程プロセスです。プラスチック射出成形と似ていますが、主に金型温度制御と金型開閉タイミングが異なります。
- 長所だ: 高精度、優れた寸法安定性、そして高度な自動化。
- 短所だ: 高精度な金型と多額の初期投資が必要となる。
- 用途: 現在、高級アスレチックシューズのミッドソールとして主流の選択肢となっています。射出成形プロセスのパラメータ最適化に関する詳細なルールについては、専用の記事をご覧ください。 射出成形速度分割ルールの習得.
B. 成形成形による小発泡(二次ミッドソール工程)
スポーツシューズで広く用いられているこの2段階プロセスは、優れた柔軟性を提供します。
- 一次発泡: 配合されたEVAペレット(例:7470M)を計量し、金型に流し込んで、粗い大きめのブランクを作成する。ここでの重要な課題は、膨張率と硬度の両方を同時に制御するために、配合と金型設計のバランスを取ることである。
- 二次成形: 粗いブランクは表面を研磨して除去し、最終製品の型に押し込まれる。加熱処理(通常は 125°C–135°C) at a pressure of 50 kg/cm²続いて水冷が行われる。
- 長所だ: 優れた寸法安定性と卓越した物性。
C. 従来型の平床式大型発泡材
設備コストが低いため、小規模工場では依然として人気のあるこの方法は、大型の発泡ボードを製造し、その後、型抜き加工やエッジ研磨を施して最終製品にする。
- 処理パラメータ: 発泡時間はボードの厚さによって決まります(約 90~110秒/mm), with temperatures ranging from 160°C–170°C そして周囲の圧力 150 kg/cm².
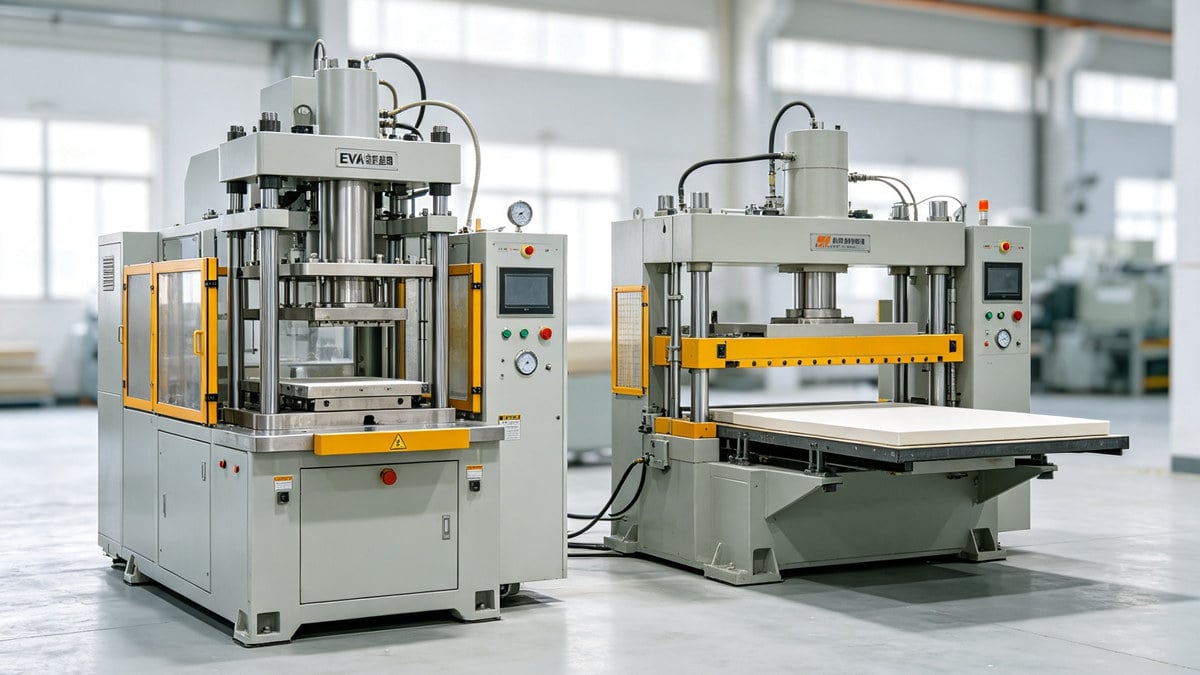
必須EVAフォーム配合と添加剤
EVAフォームの性能は、その化学組成によって決まります。以下に、主要成分と機能性添加剤の内訳を示します。
ベース樹脂
- EVA / LDPE: LDPEは高い膨張率を実現し、より硬く弾力性の低いフォームを生成するため、断熱材、ビーチサンダル、包装材に最適です。 ポリエチレン(PE)射出成形ガイド 発泡用途におけるLDPEの加工特性を網羅的に解説しています。
- EPDM: 弾力性を大幅に向上させるために添加されました。
- 天然ゴム(NR): 滑り止め性能を高めるために配合されています。
化学添加物マトリックス
| 添加物カテゴリー | 一般的な種類 | 機能と特性 |
|---|---|---|
| 発泡剤 | 高/中/低温 | 高温: 膨張率は高いが、発色に影響する。 中温: 射出成形金型や小型金型に最適です。 低温: MD製品や色移りしやすい製品に最適です。 |
| 架橋剤 | DCP、BIPB、TAIC | DCP: コストパフォーマンスは良いが、強い臭いがする。 BIPB: 無臭で、刺激を軽減します。 TAIC: 架橋効率を促進する補助剤。 |
| 酸化亜鉛(ZnO) | グレードA、活性炭酸塩 | グレードA: 優れた物理的特性を持つが、高価であり、重金属汚染のリスクがある。 アクティブ: 低コストで、より安全。 炭酸塩: 泡立ちが速く、低価格帯の製品に適しています。 |
| 着色剤 | マスターバッチ、粉末、砂 | マスターバッチ: 最高の分散性と色精度。 粉: 安価だが、拡散性/汚染性が低い。 砂: 拡散性が良く、汚染が少ない。 |
| 潤滑剤 | ステアリン酸、EBS | 機械加工性を向上させ、溶融流動性を高め、最終製品の手触りと密度を向上させます。 |
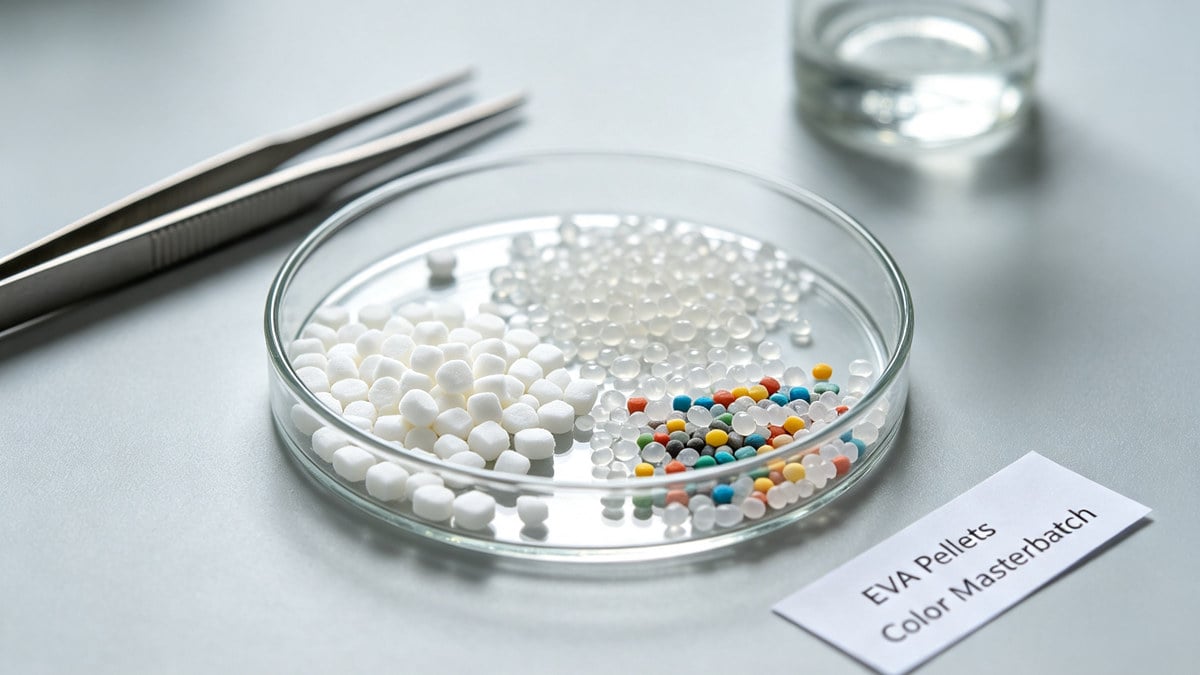
特殊用途向け機能性添加剤
基本配合に加え、現代のEVAフォームは、特定の業界基準を満たすために特殊な添加剤を必要とすることが多い。
- 耐摩耗剤: アウトソールが製品寿命を延ばす上で非常に重要です。
- 滑り止め剤: 摩擦の少ない環境での滑りを防止します。
- 難燃剤: 防火安全性を向上させ、一般的には酸素指数(OI)によって測定されます。
- 抗菌剤: 靴や医療用途において、臭いや細菌の増殖を防ぐために不可欠です。
- 帯電防止剤/導電性剤: 静電気放電(ESD)を防止するために、電子機器のパッケージングに必要となる。
EVAは熱可塑性エラストマー材料ファミリーに属します。EVA、TPU、TPEフォームの性能の違いを比較するには、当社のTPE材料ガイド全文をご覧ください。 熱可塑性エラストマー(TPE)射出成形ガイド.
まとめ
適切なEVA発泡プロセスと配合を選択するには、コスト、性能、生産能力の微妙なバランスが求められます。射出成形はスポーツシューズの未来を切り開く技術ですが、従来型のフラットベッド成形やモールドイン成形は、多様な産業用途において依然として不可欠です。無臭の架橋剤から機能性難燃剤まで、添加剤を理解することが、優れた発泡製品を開発するための鍵となります。
EVAフォームの製造ラインを最適化したい、あるいは配合に関するアドバイスが必要ですか?下記のフォームにご記入いただくか、当社のポリマー専門家チームまでお問い合わせください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean