 日本語



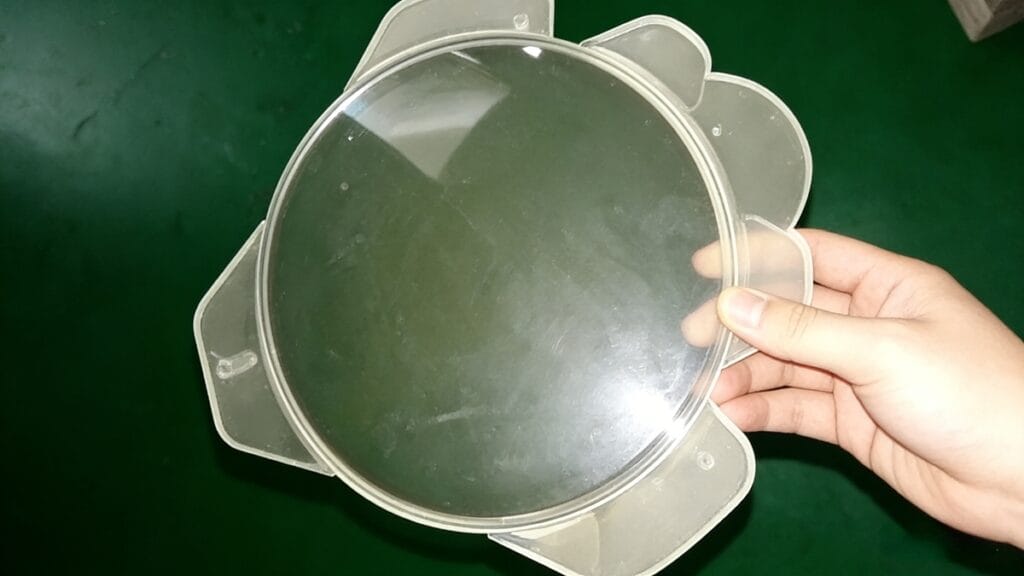
気泡は、プラスチック部品の最終溶接部(接合部)や製品の厚みのある部分によく発生します。成形工程では、部品の表面が最初に冷却されます。表面が固まった後も、内部は溶融状態のままです。その後、内部が冷却・収縮する際に、既に固化した外層が外側への収縮を妨げるため、内部に空隙や気泡が生じます。
特に、多くの厚肉部品は金型から取り出した直後は気泡がないように見えるが、その後数十秒以内に内部に気泡が発生することがある。特に中央部でその傾向が顕著である。
気泡欠陥は様々な形で現れ、それぞれに異なる原因があります。以下に詳細を説明します。
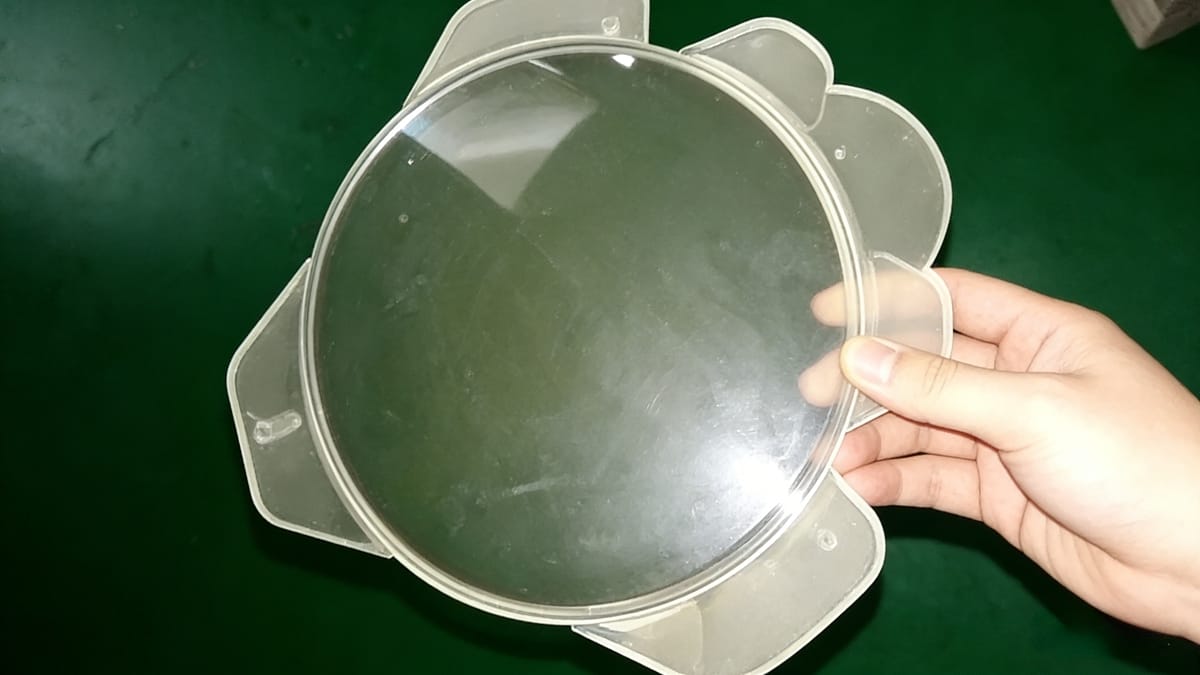
Q:厚みのある部品に表面膨張(膨らみ)が見られ、断面には内部に気泡が認められます。考えられる原因は以下のとおりです。
- 過剰な噴射速度これにより、空気が排出される前に内部に閉じ込められ、気泡の形成につながります。
- ショット量が不適切 (多すぎたり少なすぎたり)あるいは 過度に高い噴射圧力どちらもそのような欠陥を引き起こす可能性があり、ショット量を調整することで問題が解決することが多い。
- 冷却時間が不十分特に肉厚部品の場合に重要となる。実用的な対策としては、射出成形後に冷水または冷えた金型を用いて外部冷却を行うことが挙げられる。
- 熱劣化(黒い筋)これは、樽または溶融温度が高すぎることが原因で発生します。軽微な場合は、温度を下げるだけで済む場合もありますが、樽全体に深刻な劣化が生じた場合は、分解して洗浄する必要があります。
- ゲートサイズが小さく、金型の通気が悪い空気の放出を妨げ、気泡の形成を促進する。
Q:固体部分には暗色の空洞(空隙)が含まれています。
固体部品成形では、 低噴射圧力[^1] そして 低速噴射 高圧と高速射出成形が組み合わさると、閉じ込められた空気が圧縮され、摩擦によって加熱され、炭化する。その結果、部品内部に黒く焦げた空洞が閉じ込められる。
この問題を解決するには:
- 噴射圧力と噴射速度を下げてください。
- ショット量を確認し、必要に応じて調整してください。ショット量が多すぎる場合は、減らすことで空隙をなくすことができます。
Q: 厚みのある部分に小さな気泡、または非常に厚みのある部分に大きな黒い気泡が見られる
形状の異なる複数の部品を同時に成形する場合は、 ゲートサイズ[^2] は部品の重量・体積に比例して調整されている. そうしないと、肉厚な部分で気泡が発生しやすくなります。
また、以下の点にもご注意ください。
- 残っている部品 キャビティ側 (フロント金型)は、エジェクション時に排気性が悪くなりがちであり、こうした欠陥が発生するリスクが高まります。
解決策:
- 金型設計を変更する(例:通気口の改善、ゲートの位置/サイズの最適化)。
- 厚肉部で圧力が不足している場合は、加圧(保持)時間および/または冷却時間を延長して補う。
- 最も重要なのは、製品設計の際には、可能な限り過度に厚い部分を避けることです。壁の厚さが均一[^3] 気泡に起因する欠陥を大幅に低減する。
[^1]: この知識は、成形品の品質向上や欠陥の低減に役立ちます。 [^2]: ゲートのサイズを理解することで、金型の設計を改善し、欠陥を減らすことができます。 [^3]: この原理は、欠陥を最小限に抑え、製品の耐久性を確保するための鍵となります。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean