 日本語



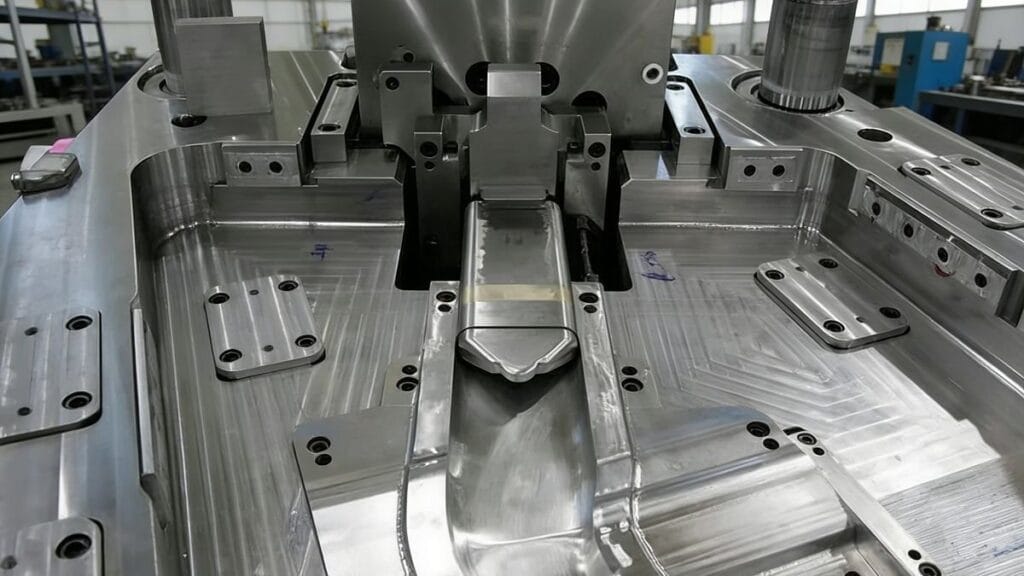
In 射出成形[^1], mold design directly determines product quality, production efficiency, and manufacturing costs. Below is a comprehensive breakdown of the core design principles, procedures, and key systems that guide professional injection mold development.
コア設計の基本
1. 寸法精度および関連寸法の正確性
プラスチック製品の外観品質と寸法は、その機能要件によって規定される。
- 外見重視の製品 (e.g., toys): High aesthetic standards but moderate dimensional precision.
- 機能性製品性能を保証するための厳格な寸法公差。
- 高精度製品 (e.g., cameras): Stringent requirements for both appearance and dimensions.
2. ドラフトアングルの合理性[^2]
抜き勾配は、スムーズな離型と製品の完全性にとって非常に重要です。
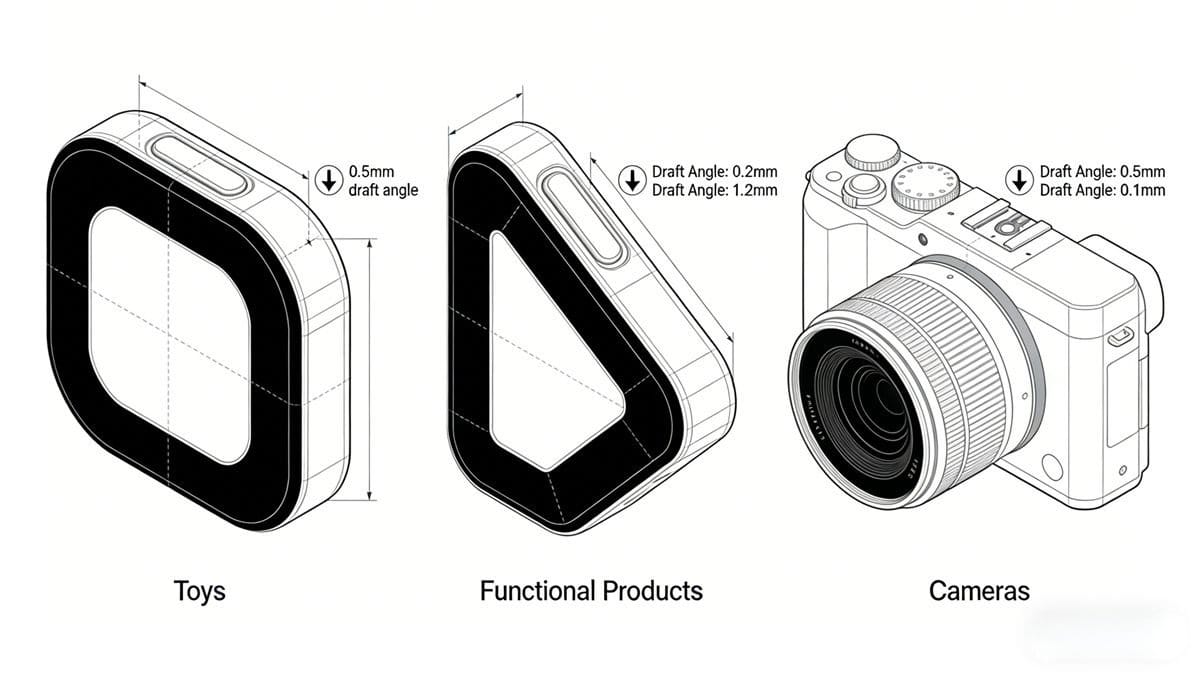
- 射出時に引っかかりを防ぐため、十分な通風量を確保してください。
- 角度を分割金型の表面に合わせてください。
- 外観や肉厚の精度を損なわないようにしてください。
- 重要な構造部分の弱体化を防ぐ。
標準設計手順
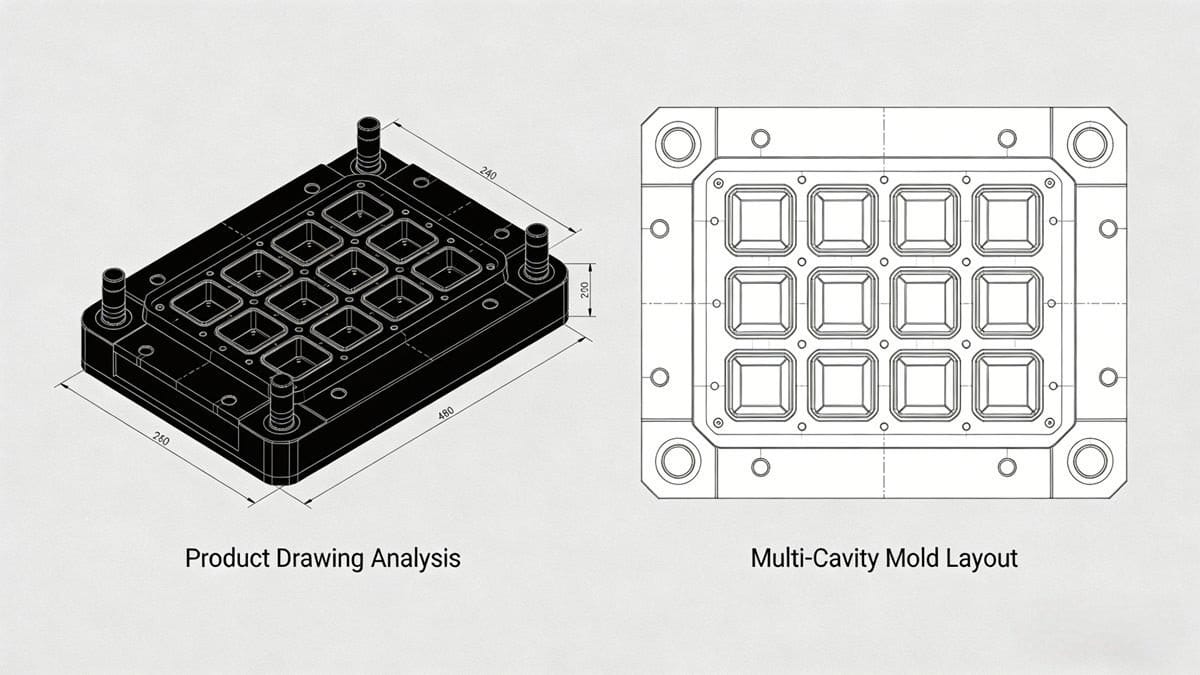
1. 製品図面および実物サンプルの分析
製品を徹底的に評価し、設計上の制約を確立する。
- 幾何学的形状と構造の複雑さ。
- 寸法仕様、公差、および設計基準点。
- 技術的要件(例:強度、柔軟性)。
- プラスチック材料のグレードと表面仕上げの要求事項。
2. キャビティ数とレイアウト
以下の基準に基づいて虫歯の数を決定します。
- 製品重量と射出成形機の処理能力の関係。
- 投影面積と締め付け力の関係。
- 金型サイズと機械のタイバー間隔の関係。
- 製品の精度、色、生産量。
- 経済効率(金型1個あたりの生産額)。
キャビティレイアウトに関する考慮事項:
- 金型サイズとゲートシステムのバランスを最適化する。
- コア引き抜き機構、インサート、および冷却システムと連携する。
- 切断面とゲート位置の選択に基づいて調整してください。
主要なデザイン要素
1. パーティング面の選択
分離面は以下の条件を満たす必要があります。
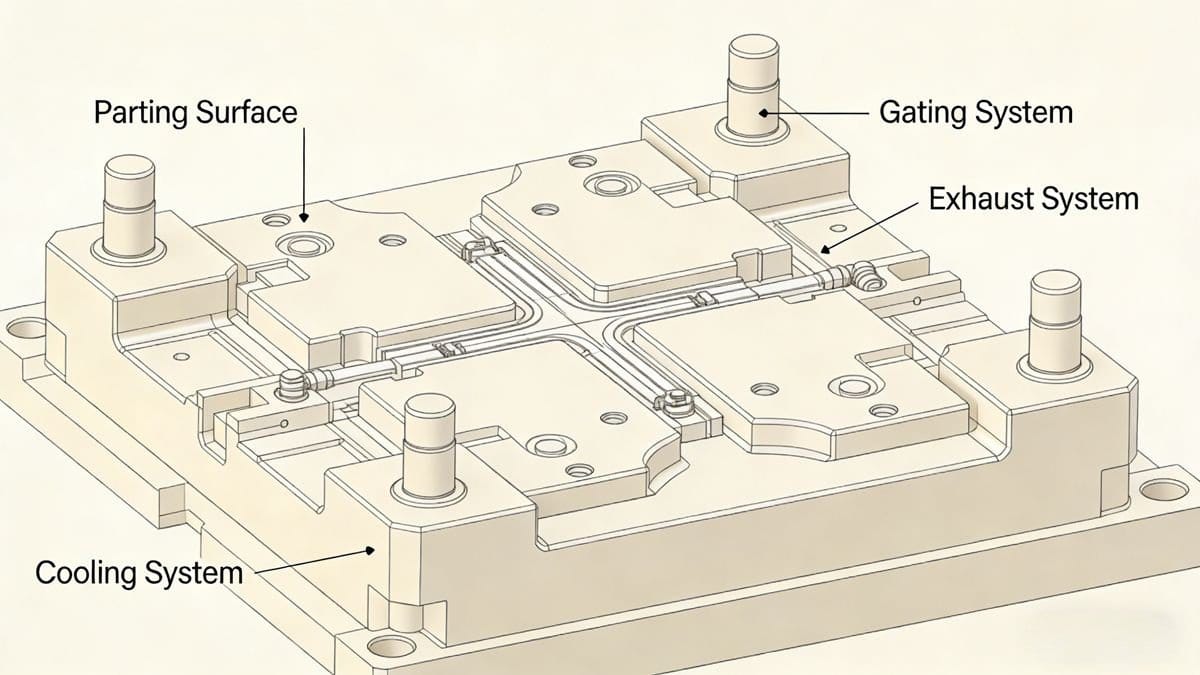
- 製品の外観と精度を維持する。
- 金型加工(特にキャビティ加工)を簡素化する。
- ゲート、排気、冷却システムの統合を容易にする。
- 製品が 動く金型 脱型時。
- 金属製のインサートも簡単に取り付けられます。
2. ゲートシステムの設計
ゲートシステムは、キャビティへのプラスチックの流れを制御します。主な手順:
- ゲート位置選択 (follow these principles):
- 清掃しやすいように、分離面に設置してください。
- すべての空洞領域までの距離が均等になるようにしてください(最短流路)。
- 肉厚部に向かって流れを誘導することで、スムーズな充填を実現します。
- コア/インサートに衝突しないようにしてください(変形を防ぎます)。
- 溶接線は最小限に抑えるか、重要度の低い箇所に配置する。
- 均一な充填と効率的なガス排出を可能にする。
- 外観に影響を与えずに後処理が容易な位置に配置する。
- システムコンポーネント:
- スプルー:射出成形機と金型をつなぐ主要な通路。
- ランナー:プラスチックを複数のキャビティに分配します(流れを最適化するために断面積を調整します)。
- ゲート:流量と圧力を制御します(例:ピンポイントゲート、エッジゲート、サブゲート)。
- ゲート機構:ピンポイントゲートの場合、排出時にランナーが確実に分離されるようにしてください。
3. 排気システム設計
効果的な換気により、空気溜まりや焦げ跡などの欠陥を防ぎます。
- 通気溝最後に充填した空洞部分の位置。深さは材料によって異なります。
- ABS: ≤0.04 mm
- パテ:≤0.02 mm
- POM(デルリン):≤0.02 mm
- クリアランスベントコア間の隙間、エジェクタピン、または特殊な排気プラグを使用してください。
- エアピン製品排出時の真空変形を防止する。
- 真空防止部品金型表面への製品の付着を避けてください。
4. 冷却システム設計[^3]
均一な冷却により、製品品質の一貫性とサイクルタイムの短縮が実現します。設計上の考慮事項:
- 冷却チャネルの配置(例:並列、直列、またはらせん状)。
- チャネルの位置とサイズ(他の金型部品との干渉を避ける)。
- 高熱箇所(コア、インサート、スライダーなど)を重点的に冷却します。
- 標準的な冷却部品(パイプ、バッフル、Oリング)の選定。
- 水漏れを防ぐための密閉構造。
> 注記 射出成形金型の設計は反復的なプロセスであり、各システムは互いに影響し合います。機能性、製造性、コストのバランスを取るには、製品固有の要件に基づいて慎重な調整が必要です。
[^1]: Explore this resource to gain in-depth knowledge about injection molding, enhancing your design and production efficiency. [^2]: Exploring this will help you grasp how draft angles influence product integrity and demolding efficiency. [^3]: Effective cooling design is crucial for maintaining product quality and reducing cycle times.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean