 한국어



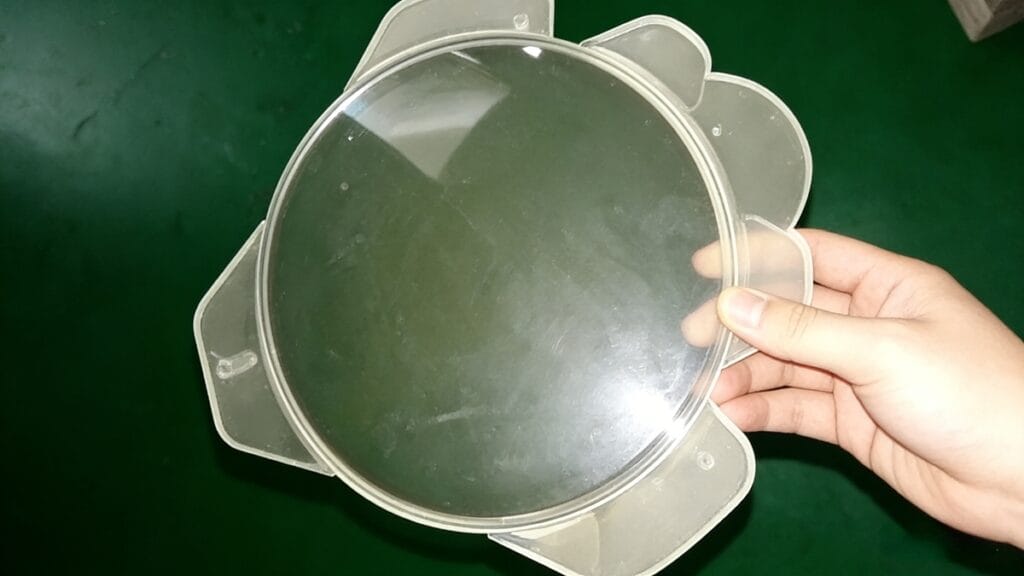
Bubbles commonly appear at the final weld line (joint) of plastic parts or in thicker sections of the product. During molding, the outer surface of the part cools first. Once the surface has solidified, the inner core remains molten. As the core subsequently cools and shrinks, the already-solidified outer layer prevents outward contraction—resulting in internal voids or bubbles.
Notably, many thick-walled parts may appear bubble-free upon ejection from the mold, yet develop internal bubbles within tens of seconds afterward—especially in the central region.
버블 결함은 다양한 형태로 나타날 수 있으며, 각각 뚜렷한 원인이 있습니다. 아래에서 자세한 분석을 확인하세요:
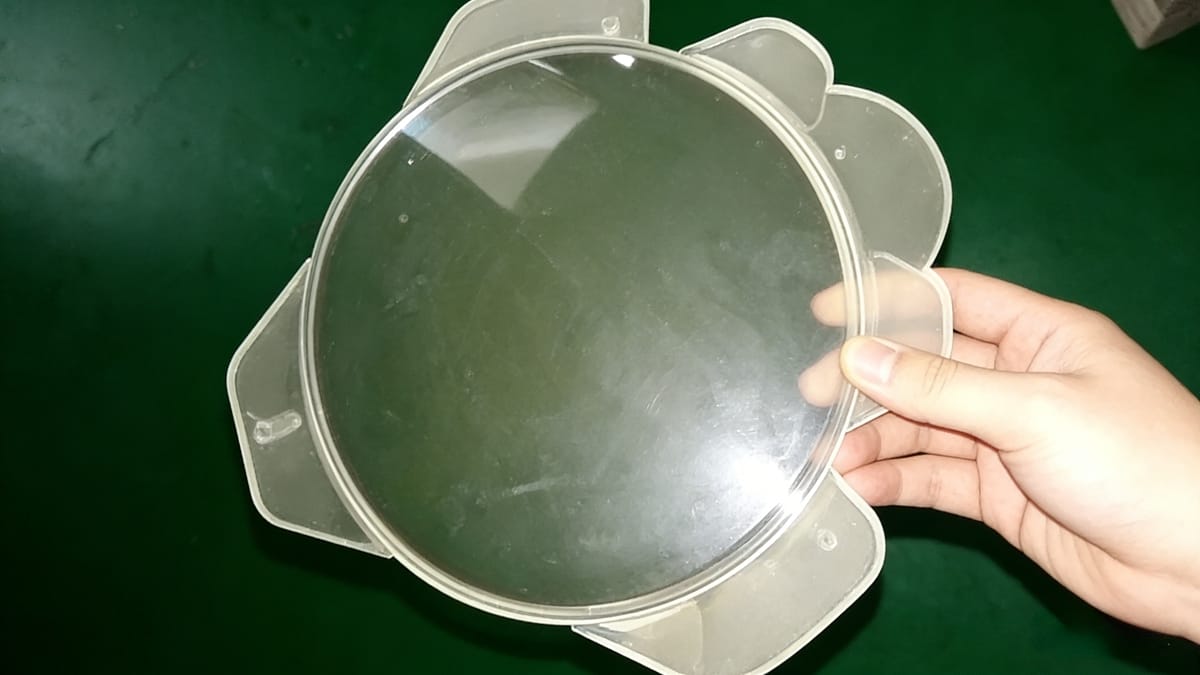
Q: 두꺼운 부품은 표면이 부풀어 오르고(부풀어 오름), 단면을 보면 내부 기포가 보입니다. 가능한 원인은 다음과 같습니다:
- 과도한 사출 속도, 를 사용하면 공기가 배출되기 전에 캐비티 내부에 공기가 갇혀 기포가 형성됩니다.
- 잘못된 샷 볼륨 (너무 많거나 너무 적음) 또는 지나치게 높은 사출 압력, 두 가지 모두 이러한 결함을 유발할 수 있으며, 샷 볼륨을 조정하면 문제가 해결되는 경우가 많습니다.
- 냉각 시간 부족, 벽이 두꺼운 부품의 경우 특히 중요합니다. 현실적인 해결책은 배출 후 찬물이나 차가운 금형을 사용하여 외부 냉각하는 것입니다.
- 열 성능 저하(검은색 줄무늬), 과도한 배럴 또는 용융 온도로 인해 발생합니다. 경미한 경우 온도를 낮추는 것으로 충분할 수 있지만, 배럴 전체에 심각한 분해가 발생하면 분해 및 청소가 필요합니다.
- 작은 게이트 크기와 열악한 곰팡이 환기, 를 함유하고 있어 공기 배출을 방해하고 기포 형성을 촉진합니다.
Q: 솔리드 부품에 어두운 색의 빈 공간(캐비티)이 있습니다.
솔리드 파트 몰딩에서, 낮은 사출 압력[^1] 그리고 느린 주입 속도 are essential. High pressure combined with fast injection causes entrapped air to compress, heat up through friction, and carbonize—resulting in blackened cavities trapped within the part.
이 문제를 해결하려면
- 사출 압력 및 속도를 줄입니다.
- Verify and adjust shot volume—if excessive, reducing it helps eliminate voids.
Q: 두꺼운 부분에 작은 기포가 있거나 유난히 두꺼운 부분에 큰 검은색 기포가 있습니다.
다양한 형상의 여러 부품을 동시에 성형하는 경우 다음 사항을 확인하십시오. 게이트 크기[^2] are proportionally matched to part weight/volume. 그렇지 않으면 두꺼운 부품은 기포가 생기기 쉽습니다.
또한 참고하세요:
- 에 남아 있는 부품 캐비티 측면 (전면 몰드) 배출 시 통풍이 잘 되지 않아 이러한 결함의 위험이 높아지는 경향이 있습니다.
솔루션:
- 금형 설계를 수정합니다(예: 통풍 개선, 게이트 위치/크기 최적화).
- 두꺼운 부분의 압력 부족을 보완하기 위해 포장(유지) 시간 및/또는 냉각 시간을 늘립니다.
- Most importantly, during product design, avoid excessively thick sections whenever possible—균일한 벽 두께[^3] significantly reduces bubble-related defects.
[^1]: This knowledge can help in achieving better quality and reducing defects in molded parts. [^2]: Understanding gate sizes can lead to better mold design and fewer defects. [^3]: This principle is key to minimizing defects and ensuring product durability.
저자 소개

Alex Yu
아이디얼 프로 매뉴팩처링
알렉스는 Ideal Pro의 공동 창립자이지만, 주요 프로젝트를 총괄하거나 기술 팀을 이끌지 않을 때는 장거리 자전거 타기를 즐기거나, 동네에서 가장 맛있는 커피를 찾아다니거나, 다음 여행 계획을 세우는 모습을 볼 수 있습니다. 국제 무역 영업과 프로젝트 관리 분야에서 20년 이상의 경력을 쌓아온 그는 촉박한 마감 기한부터 까다로운 엔지니어링 문제까지, 그 사이의 모든 상황을 다 겪어보았습니다. 그는 훌륭한 성과는 충분한 휴식을 취한 마음과 맛있는 커피에서 나온다고 믿으며, 맡은 모든 프로젝트에 그와 같은 호기심과 세심한 주의를 기울입니다. 사무실에 있지 않을 때는 대개 야외 어딘가에서 새로운 장소를 탐험하며, 나중에 나눌 이야기를 수집하곤 합니다.




 English
 French
 Dutch
 German
 Japanese
 Korean