 Français



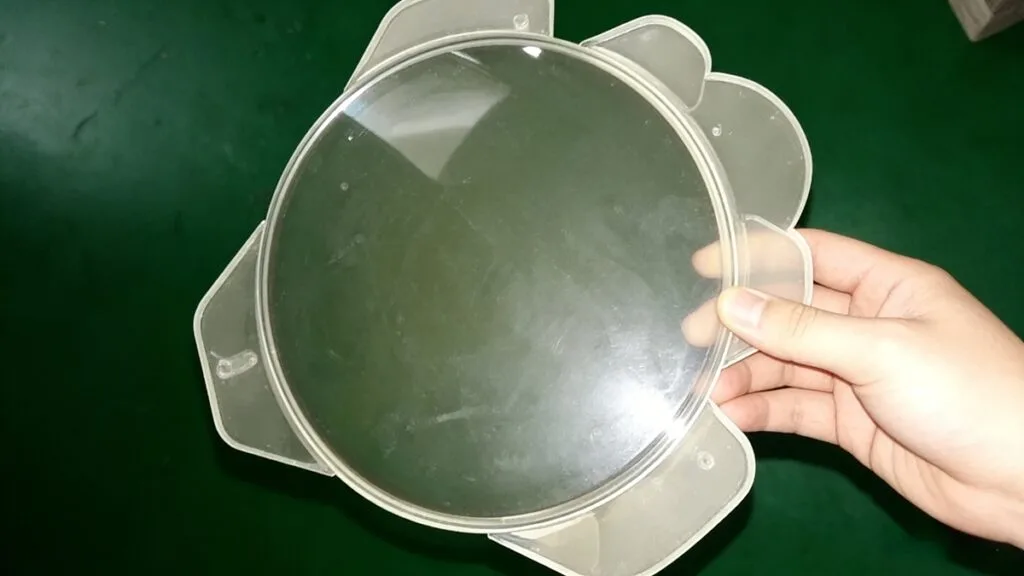
Bubbles commonly appear at the final weld line (joint) of plastic parts or in thicker sections of the product. During molding, the outer surface of the part cools first. Once the surface has solidified, the inner core remains molten. As the core subsequently cools and shrinks, the already-solidified outer layer prevents outward contraction—resulting in internal voids or bubbles.
Notably, many thick-walled parts may appear bubble-free upon ejection from the mold, yet develop internal bubbles within tens of seconds afterward—especially in the central region.
Les défauts de bulle peuvent se manifester sous différentes formes, chacune ayant des causes distinctes. Vous trouverez ci-dessous une analyse détaillée :
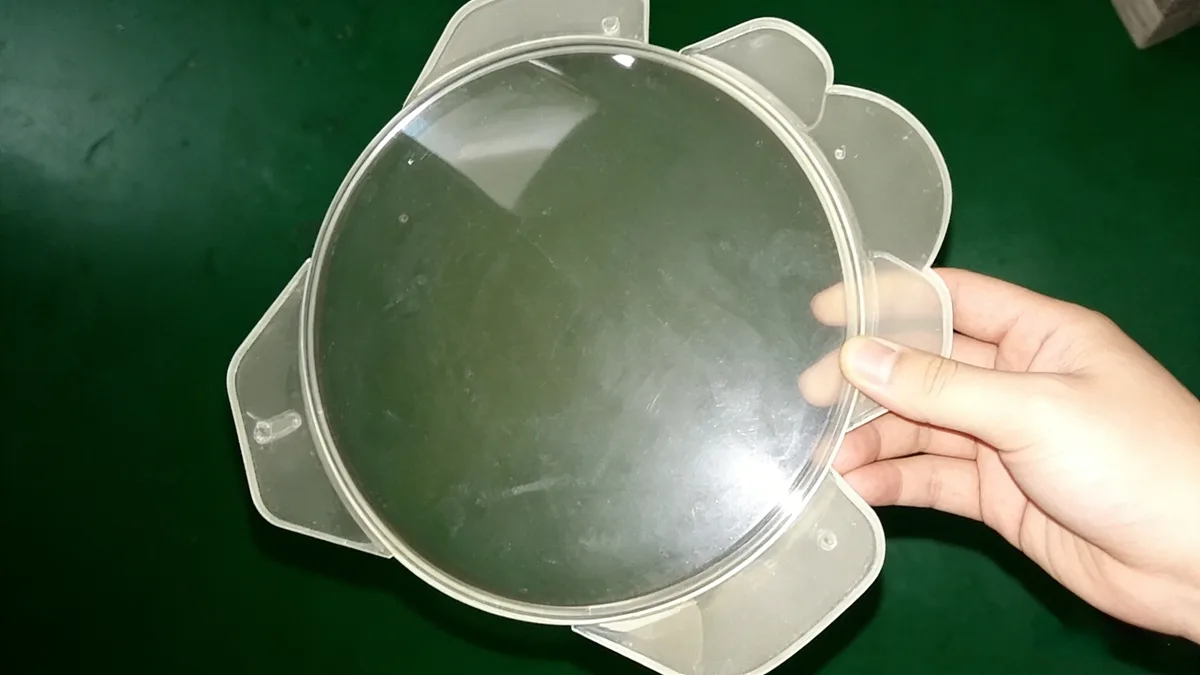
Q : Les pièces épaisses présentent un gonflement en surface et les coupes transversales révèlent des bulles internes. Les causes possibles sont les suivantes :
- Vitesse d'injection excessive, qui emprisonne l'air à l'intérieur de la cavité avant qu'il ne puisse être évacué, ce qui entraîne la formation de bulles.
- Volume de tir incorrect (trop ou pas assez) ou pression d'injection trop élevée, L'ajustement du volume de la prise de vue résout souvent le problème.
- Temps de refroidissement insuffisant, Le refroidissement externe est particulièrement critique pour les pièces à parois épaisses. Une solution pratique est le refroidissement externe à l'aide d'eau froide ou d'un moule froid après l'éjection.
- Dégradation thermique (traces noires), La décomposition peut être causée par des températures excessives du fût ou de la fonte. S'il s'agit d'un problème mineur, l'abaissement de la température peut suffire ; s'il s'agit d'une décomposition grave dans l'ensemble du canon, le démontage et le nettoyage s'imposent.
- Petite taille de la porte et mauvaise évacuation des moisissures, qui empêchent l'air de s'échapper et favorisent la formation de bulles.
Q : Les pièces solides contiennent des vides (cavités) de couleur foncée.
Dans le domaine du moulage en pièces massives, faible pression d'injection[^1] et vitesse d'injection lente are essential. High pressure combined with fast injection causes entrapped air to compress, heat up through friction, and carbonize—resulting in blackened cavities trapped within the part.
Pour résoudre ce problème :
- Réduire la pression et la vitesse d'injection.
- Verify and adjust shot volume—if excessive, reducing it helps eliminate voids.
Q : Petites bulles dans des sections plus épaisses ou grosses bulles noires dans des zones exceptionnellement épaisses.
Lorsque plusieurs pièces de géométries différentes sont moulées simultanément, assurez-vous que dimensions des portes[^2] are proportionally matched to part weight/volume. Dans le cas contraire, les pièces plus épaisses sont sujettes à la formation de bulles.
Notez également :
- Les pièces qui restent sur le côté de la cavité (moule avant) lors de l'éjection ont tendance à avoir une moins bonne ventilation, ce qui augmente le risque de tels défauts.
Solutions :
- Modifier la conception du moule (par exemple, améliorer l'aération, optimiser l'emplacement et la taille de la porte).
- Augmenter le temps d'emballage (maintien) et/ou le temps de refroidissement pour compenser la pression insuffisante dans les sections épaisses.
- Most importantly, during product design, avoid excessively thick sections whenever possible—épaisseur uniforme de la paroi[^3] significantly reduces bubble-related defects.
[^1]: This knowledge can help in achieving better quality and reducing defects in molded parts. [^2]: Understanding gate sizes can lead to better mold design and fewer defects. [^3]: This principle is key to minimizing defects and ensuring product durability.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean