 Français




Qu'est-ce qu'une prise de vue courte ?
Le court-circuit (également appelé remplissage incomplet, underfill) se produit lorsque le plastique fondu ne remplit pas complètement la cavité du moule avant de se solidifier. Ce défaut apparaît généralement dans les sections à parois minces, les géométries complexes ou les points d'arrivée du flux, ce qui entraîne des manques de matière et des pièces non conformes. Le problème principal ? Résistance excessive à l'écoulement[^1] la prévention de l'avancement de la fonte.
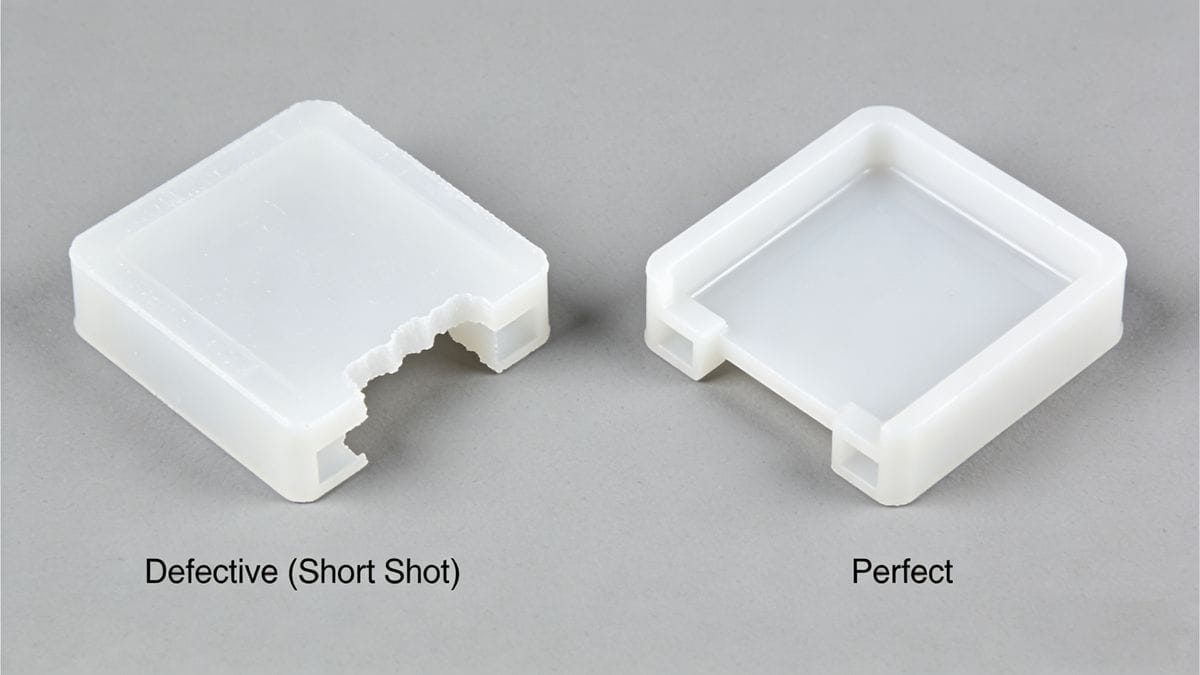
Les principaux facteurs d'influence sont les suivants :
- Épaisseur de la paroi de la pièce
- Températures de moulage et de fusion
- Pression et vitesse d'injection[^2]
- Rhéologie des matériaux[^3]
- Conception de la grille et de l'évent
Vous trouverez ci-dessous un guide systématique, validé par des ingénieurs, destiné à diagnostiquer et à résoudre les problèmes de sous-injection — optimisé pour l'efficacité de la production et le contrôle qualité.
13 causes profondes et solutions concrètes
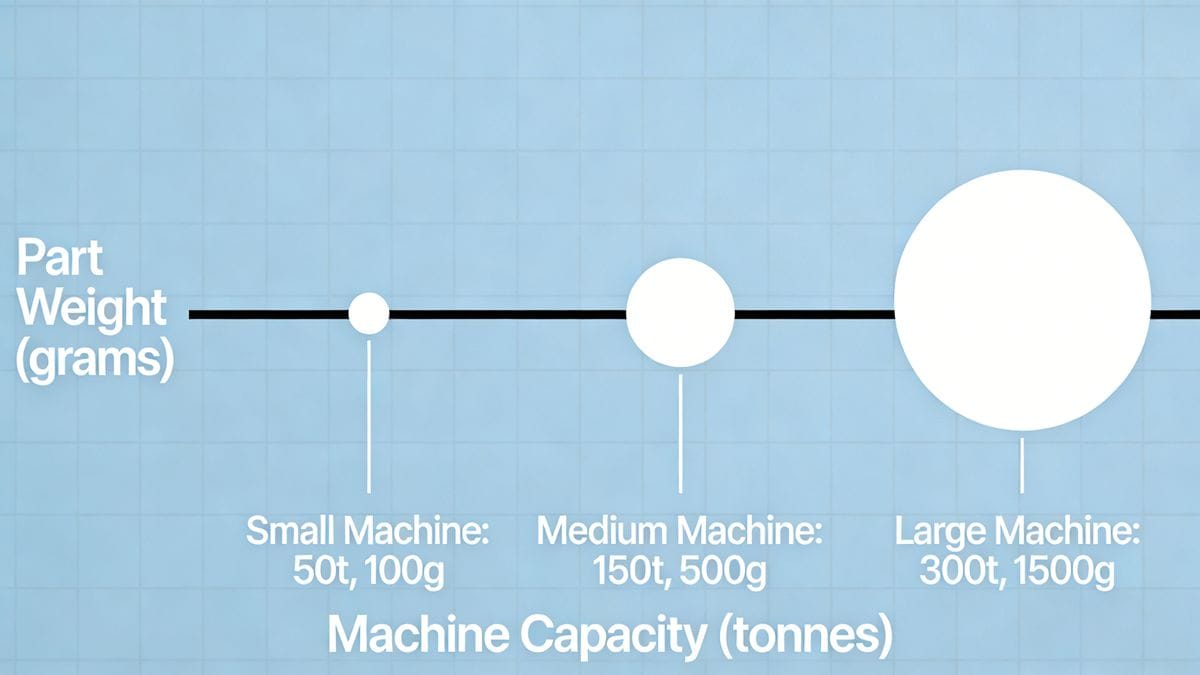
1. Machine de moulage par injection sous-dimensionnée
✅ Solution : Ensure machine shot capacity exceeds (part + runner) weight by ≥15%. Total shot weight ≤85% of machine’s plasticizing capacity.
[Image : Infographie comparant la capacité des machines et les exigences en matière de poids des pièces. Texte alternatif : Guide de dimensionnement des presses à injecter pour éviter les coups courts].
2. Alimentation incohérente du matériel
✅ Solution : Vérifiez qu'il n'y a pas de pontage de matériau, que la taille des granulés n'est pas uniforme ou que la gorge d'alimentation n'est pas surchauffée. Nettoyez la trémie, installez une chemise de refroidissement ou passez à l'alimentation gravimétrique.
3. Mauvaise fluidité des matériaux
✅ Solution :
- Agrandir les portes, les glissières, les carottes ; optimiser l'emplacement des portes
- Ajouter des additifs améliorant le débit (selon les spécifications du matériau).
- Réduire le taux de rebroyage ( "When short shots persist after parameter tweaks, suspect mold design first. 70% of chronic short shots trace back to gating, venting, or thermal design—not machine settings."
> — Senior Process Engineer, Automotive Tier-1 Supplier
[^1]: Understanding flow resistance is crucial for optimizing injection molding processes and preventing defects. [^2]: Explore how these parameters influence the quality of molded parts and prevent defects. [^3]: Learn about material rheology to improve flow characteristics and enhance product quality.
FAQ
Qu'est-ce qu'une prise de vue courte ?
Le court-circuit (également appelé remplissage incomplet, underfill) se produit lorsque le plastique fondu ne remplit pas complètement la cavité du moule avant de se solidifier. Ce défaut apparaît généralement dans les sections à parois minces, les géométries complexes ou les points d'arrivée du flux, ce qui entraîne des manques de matière et des pièces non conformes. Le problème principal ? [Résistance excessive à l'écoulement](https://ideal-pro.com/how-injection-speed-profiling-affects-injection-molding-part-quality-a-technical-guide/)[^1] la prévention de l'avancement de la fonte.
Les principaux facteurs d'influence sont les suivants : épaisseur de la paroi de la pièce ; températures du moule et de la matière fondue ; [pression et vitesse d'injection](https://ideal-pro.com/how-injection-speed-profiling-affects-injection-molding-part-quality-a-technical-guide/)[^2] [Rhéologie du matériau](https://ideal-pro.com/essential-injection-molding-process-knowledge-every-newcomer-should-know/)[^3] Conception des canaux d'injection et des évents
Vous trouverez ci-dessous un guide systématique, validé par des ingénieurs, destiné à diagnostiquer et à résoudre les problèmes de sous-injection — optimisé pour l'efficacité de la production et le contrôle qualité.
1. Machine de moulage par injection sous-dimensionnée
✅ Solution : Veillez à ce que la capacité d'injection de la machine dépasse le poids (pièce + canal) d'au moins 15%. Le poids total d'injection doit être inférieur ou égal à 85% de la capacité de plastification de la machine. [Image : Infographie comparant la capacité de la machine aux exigences de poids des pièces. Texte alternatif : Guide de dimensionnement des presses à injection pour éviter les injections insuffisantes]
2. Alimentation incohérente du matériel
✅ Solution : Vérifiez qu'il n'y a pas de pontage de matériau, que la taille des granulés n'est pas uniforme ou que la gorge d'alimentation n'est pas surchauffée. Nettoyez la trémie, installez une chemise de refroidissement ou passez à l'alimentation gravimétrique.
3. Mauvaise fluidité des matériaux
✅ Solution : Agrandir les points d'injection, les canaux d'injection et les carottes ; optimiser l'emplacement des points d'injection. Ajouter des additifs améliorant la fluidité (conformément aux spécifications du matériau). Réduire le taux de matière recyclée (
4. Excès de lubrifiant ou composants usés
✅ Solution : Réduisez la teneur en lubrifiant interne/externe. Inspectez et remplacez les vis, les clapets anti-retour ou les barils usés afin de minimiser le reflux de la matière fondue.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean