 Français



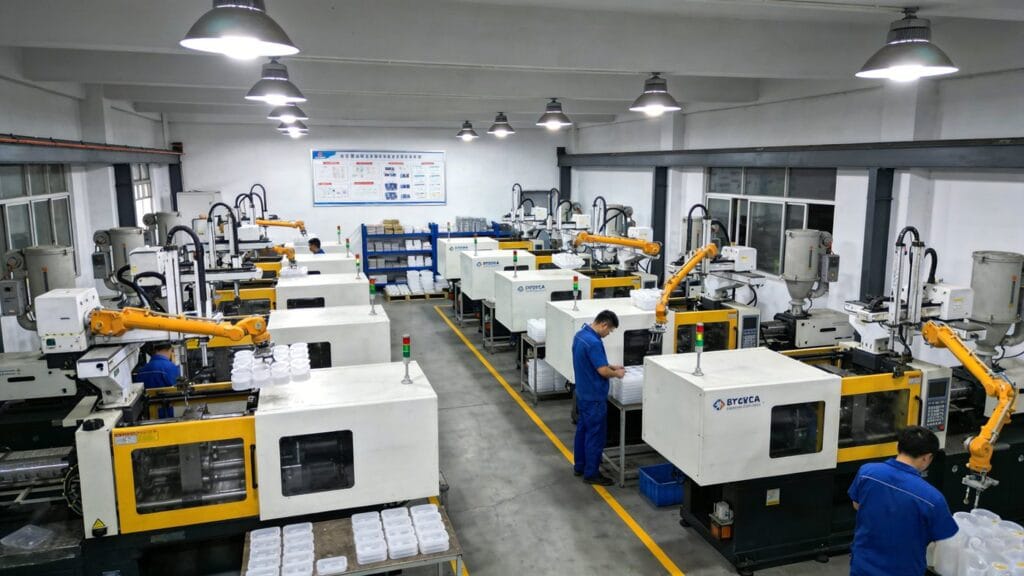
Essentiel Moulage par injection[^1] Connaissances en matière de processus que tout nouvel arrivant devrait connaître**
Le processus de moulage par injection de pièces en plastique comprend quatre étapes principales : remplissage, garniture (pression de maintien), refroidissement, et éjection. These stages are tightly interlinked and collectively determine the final quality of the molded part. Importantly, they form a single, continuous cycle—each phase influencing the next.
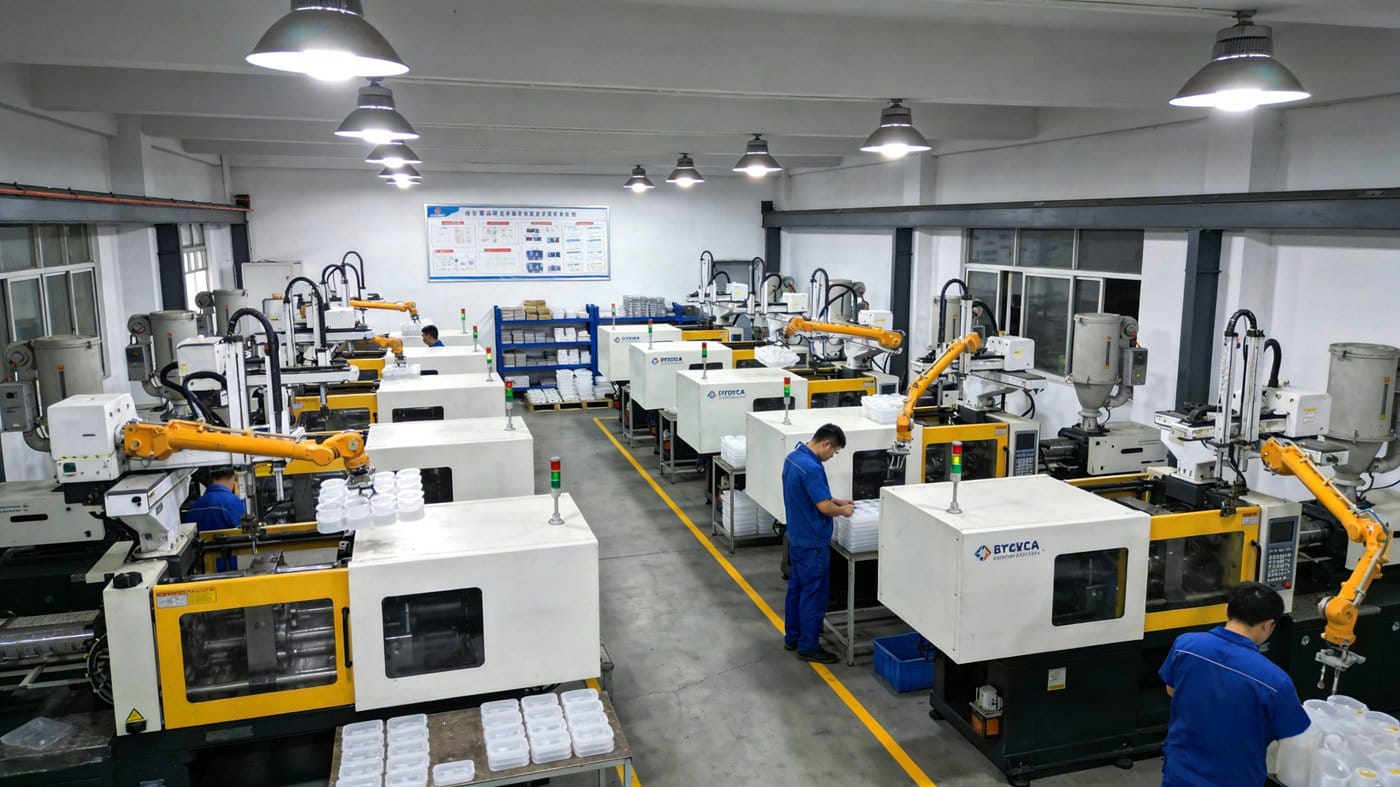
1. Phase de remplissage
L'étape de remplissage est la première étape du cycle d'injection. Elle commence lorsque le moule se ferme et que l'injection commence, et se termine lorsqu'environ 95% de la cavité est remplie de plastique fondu.
While theoretically shorter filling times improve productivity, real-world constraints—including material properties, part geometry, and machine capabilities—limit how fast injection can be performed.
Remplissage à grande vitesse
À des vitesses d'injection élevées, les taux de cisaillement augmentent de manière significative. En raison de la cisaillement (une propriété non newtonienne de la plupart des thermoplastiques), la viscosité diminue, ce qui réduit la résistance globale à l'écoulement. En outre, le chauffage visqueux localisé amincit la couche de peau solidifiée près de la paroi du moule. Dans les sections à parois minces, les effets de refroidissement sont relativement faibles, de sorte que les avantages de la vitesse élevée sont prédominants.
Remplissage à faible vitesse
In contrast, low-speed filling results in lower shear rates, higher local viscosity, and greater flow resistance. Heat transfer to the cold mold walls becomes dominant, rapidly solidifying the melt surface. With minimal viscous heating, a thicker frozen layer forms—further increasing resistance, especially in thinner regions.
Lignes de soudure (lignes de tricot)
En raison de débit de la fontaine, polymer chains at the advancing melt front align parallel to the flow direction. When two melt fronts meet (e.g., around inserts or from multiple gates), their aligned chains cannot fully entangle—especially if the meeting zones differ in temperature, pressure, or residence time. This creates microstructural weakness, visible as a ligne de soudure sous un éclairage approprié.
La résistance de la ligne de soudure dépend fortement de la température :
- Soudures à haute température: Une meilleure mobilité de la chaîne permet une interdiffusion plus profonde et une liaison plus forte.
- Soudures à basse température: Poor chain entanglement leads to weak, brittle joints—prone to cracking under stress.
2. Étape de conditionnement (pression de maintien)
Après le remplissage de la cavité, l'étape de conditionnement applique une pression soutenue pour compacter la matière fondue, compenser le retrait volumétrique et augmenter la densité de la pièce.
Caractéristiques principales :
- La cavité est déjà pleine ; la contre-pression est élevée.
- Screw movement is minimal and slow—flow is negligible compared to filling.
- Lorsque la matière fondue se refroidit et se solidifie rapidement, la viscosité augmente fortement, ce qui rend la résistance de la cavité très élevée.
- Packing continues until the gate freezes shut—the point at which the highest cavity pressure is reached.
Pendant l'emballage :
- Plastic exhibits slight compressibility under high pressure → denser regions form where pressure is highest.
- La matière fondue en cours de solidification agit comme un moyen de transmission de la pression, en générant force d'ouverture des moules (également appelé force de gonflement).
- Une force de serrage adéquate est essentielle pour contrebalancer cette force et éviter les bavures, la déformation des pièces, voire la séparation du moule.
? Conseil pratique: Always select an injection molding machine with sufficient clamping force—not just to hold the mold closed, but to enable effective packing without compromising part integrity.
3. Phase de refroidissement
Cooling is arguably the most critical—and time-consuming—phase, accounting for 70–80% of the total cycle time. Un refroidissement efficace a un impact direct sur la productivité, les coûts et la qualité des pièces.
L'importance du refroidissement
- Les pièces doivent se solidifier suffisamment pour conserver leur forme lors de l'éjection.
- Un refroidissement inadéquat ou irrégulier provoque des déformations, des marques d'enfoncement, des contraintes internes et une instabilité dimensionnelle.
Voie d'évacuation de la chaleur
- ~95% de chaleur est conduite de la matière fondue dans le moule.
- Depuis le moule, la chaleur est transférée par conduction à travers l'acier du moule vers les canaux de refroidissement, puis évacuée par le liquide de refroidissement par convection.
- Seuls ~5% se dissipent directement dans l'air ambiant (par rayonnement/convection).
Facteurs affectant le taux de refroidissement
| Facteur | Influence |
|---|---|
| Partie Épaisseur de la paroi | Cooling time ∝ (thickness)² — doubling thickness quadruples cooling time. |
| Matériau du moule | Une conductivité thermique plus élevée (par exemple, cuivre au béryllium par rapport à l'acier P20) = une extraction plus rapide de la chaleur. |
| Conception des canaux de refroidissement | Closer proximity to cavity, larger diameter, more channels → better cooling. |
| Débit du liquide de refroidissement | Un écoulement turbulent (Re > 4000) maximise l'efficacité du transfert de chaleur. |
| Propriétés du liquide de refroidissement | Viscosité plus faible + conductivité thermique plus élevée + température plus basse = performance améliorée. |
| Matière plastique | Conductivité thermique élevée + faible chaleur spécifique = refroidissement plus rapide. |
| Paramètres du processus | Higher melt temp, higher mold temp, or lower ejection temp → longer cooling required. |
Principes de conception des systèmes de refroidissement
- Assurer un refroidissement uniforme et rapide sur l'ensemble de la pièce.
- Utilisez des trous de refroidissement de taille standard pour faciliter l'usinage et l'entretien.
- Optimisez la disposition des canaux en fonction de la géométrie de la pièce : épaisseur de la paroi, volume et caractéristiques critiques.
- Équilibrer le débit, la perte de charge et la performance thermique.
> ⚠️ Poor cooling design = longer cycles, higher costs, and defective parts. Invest time upfront—it pays dividends in production efficiency.
4. Phase d'éjection
Ejection is the final step—but far from trivial. Even after full solidification, improper ejection can cause distortion, surface marks, or breakage.
Méthodes d'éjection courantes
Goupilles d'éjection (Pushpins)
- Idéal pour les pièces à structure robuste et les surfaces non cosmétiques.
- Les goupilles doivent être placées uniformément, de préférence dans les zones à forte résistance (par exemple, les nervures, les bossages) et là où la rigidité de la pièce est la plus grande.
- Évitez de placer des épingles sur des traits fins ou délicats.
Plaque d'éjection (Stripper Plate)
- Idéal pour les contenants à emboutissage profond et à parois minces ou les pièces transparentes pour lesquelles les marques d'épingles sont inacceptables.
- Permet d'obtenir une force d'éjection importante et uniforme, avec un mouvement régulier et sans marques visibles.
Conseil de conception : simulez toujours les forces d'éjection lors de la conception du moule. Tenez compte des angles de dépouille, des contre-dépouilles et de la flexibilité des pièces pour minimiser le collage et assurer un démoulage propre.
Réflexions finales
Mastering the four-stage injection molding cycle—filling, packing, cooling, and ejection—is foundational for anyone entering plastics manufacturing. Each stage involves complex physics (rheology, heat transfer, mechanics), and small changes in parameters can have outsized effects on quality and efficiency.
For newcomers: Start by observing real cycles, analyzing part defects (e.g., weld lines, sink marks, warpage), and correlating them back to process settings. Over time, you’ll develop intuition—and that’s when true process mastery begins.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean