 Français



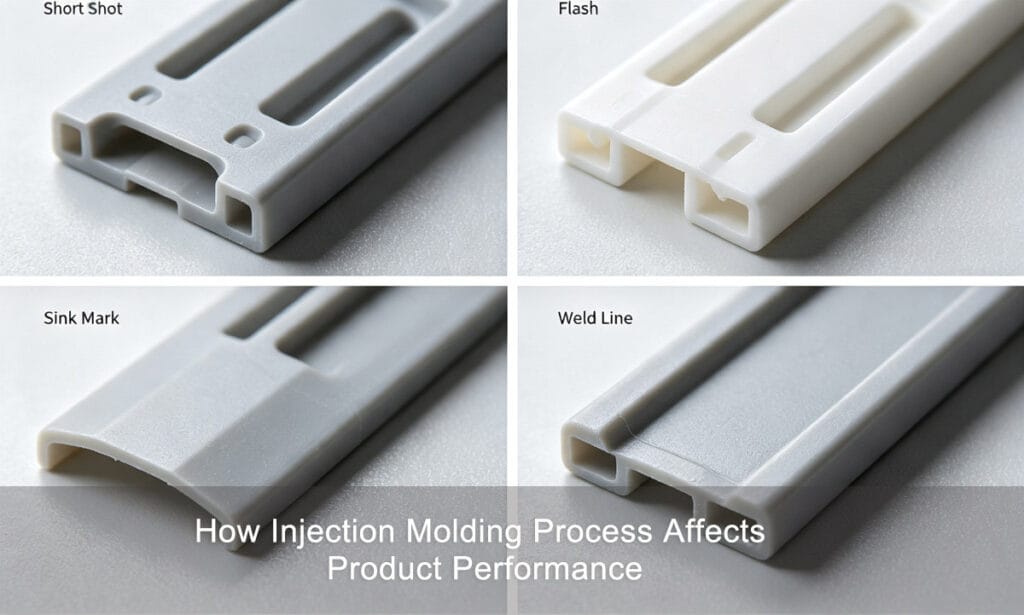
Comment les paramètres du procédé de moulage par injection influencent les performances du produit
Les produits en plastique représentent une part croissante des pièces que nous utilisons au quotidien, et les attentes en matière de qualité ne cessent d’augmenter. Le moulage par injection est l’un des principaux procédés de fabrication de ces pièces — et parmi les nombreux facteurs qui déterminent la qualité des pièces, le conditions du procédé de moulage par injection est l'un des plus influents, et celui que les opérateurs peuvent régler coup par coup.
Ce guide passe en revue tous les principaux paramètres du processus — pression, température, durée et vitesse — et explique comment chacun d'entre eux influe sur l'aspect, la résistance mécanique et la précision dimensionnelle des produits moulés par injection.
Pourquoi les conditions de fabrication déterminent-elles la qualité des pièces moulées ?
La conception traditionnelle des moules et la mise au point des procédés reposent largement sur l'expérience et l'intuition du concepteur. Ce n'est qu'au terme d'essais et de modifications répétés qu'il est possible de déterminer si la conception d'un moule est raisonnable, et les paramètres de procédé sont ajustés de la même manière : avec peu de fondement scientifique, des cycles de production longs, des coûts élevés et une qualité difficile à garantir.
Moderne ingénierie par simulation (CAE) Cela change la donne. En élaborant un modèle mathématique décrivant l'écoulement de la matière en fusion et le transfert de chaleur à l'intérieur de la cavité, puis en le résolvant numériquement, les ingénieurs peuvent détecter les problèmes de conception avant même la fabrication du moule. La conception du moule et les paramètres du procédé reposent alors sur une analyse scientifique plutôt que sur des approximations, ce qui réduit les délais de production et améliore la qualité des pièces. À mesure que les exigences de qualité augmentent, la prévision du processus de moulage est devenue une étape incontournable de la conception des moules.

Les paramètres de processus méritent cette attention car ils déterminent directement la manière dont la matière fondue s'écoule à l'intérieur de la cavité, ce qui leur confère l'influence la plus directe et la plus importante sur la qualité des pièces :
- Des machines de moulage précises, une conception de moule bien pensée et une résine de qualité ne donnent de bons résultats que si elles sont associées à des paramètres de processus adaptés.
- À l'inverse, certaines faiblesses liées aux machines, à la conception des moules ou aux matériaux peuvent être compensées par des réglages de processus bien choisis.
En résumé, le procédé de moulage par injection joue un rôle déterminant dans la qualité du produit. Pour obtenir une analyse détaillée des facteurs clés que sont la température, la pression, la vitesse et le temps, consultez notre guide : Facteurs clés du processus de moulage par injection : guide sur la température, la pression et le temps
Guide de référence rapide : aperçu des principaux paramètres de processus
| Paramètres | Catégorie | Ce qu'il contrôle | Effet principal sur les performances de la pièce |
|---|---|---|---|
| Pression d'injection | Pression | Remplissage de la cavité et compactage initial | Exhaustivité du remplissage, densité des pièces, précision de la forme |
| Pression de maintien | Pression | Compensation du tassement et du rétrécissement | Taux de retrait, stabilité dimensionnelle, risque de bavures |
| Pression de plastification (contre-pression) | Pression | Homogénéité de la masse fondue et qualité de la plastification | Uniformité de la masse fondue, risque de dégradation |
| Température du moule | Température | Vitesse de refroidissement et comportement de cristallisation | Cristallinité, contrainte résiduelle, qualité de surface |
| Température du canon | Température | Fusion et fluidité à l'état fondu | Qualité de la plastification, risque de dégradation |
| Température de la buse | Température | Injection de la matière fondue dans la cavité | Salivation, stabilité de l'écoulement |
| Température de fusion | Température | Viscosité et comportement au remplissage | Longueur d'écoulement, contrainte interne, propriétés mécaniques |
| Durée / vitesse d'injection | Temps et vitesse | Modèle de remplissage et orientation moléculaire | Résistance de la ligne de soudure, qualité de surface, résistance aux chocs |
| Temps de maintien / temps de refroidissement | Temps et vitesse | Durée de prise et solidification | Marques d'affaissement, vides, déformation, temps de cycle |
| Procédés spéciaux (vibration, ultrasons) | Avancé | Emballage assisté par vibrations | Propriétés de traction, résistance au choc avec entaille |
Paramètres de pression
1. Pression d'injection
La pression d'injection est la pression exercée sur la masse fondue de plastique par la pointe de la vis (ou le piston) pendant l'injection. Elle remplit plusieurs fonctions à la fois :
- Mélange et plastification — la vis doit surmonter la résistance à l'écoulement des granulés solides et de la matière fondue dans le cylindre et la buse.
- Remplissage de la cavité — en faisant circuler la matière fondue pour remplir la cavité à une vitesse contrôlée.
- Compactage — une fois la cavité remplie, la pression d’injection tasse la matière fondue, ce qui rend la pièce dense et compense le retrait qui se produit lors du refroidissement du matériau ; la pièce conserve ainsi sa forme précise et ses propriétés cibles.
La pression d'injection requise dépend du type de résine, du type de machine, de la structure du moule et de l'épaisseur de paroi de la pièce. La dimensions et géométrie du système de roues ont une influence particulièrement importante.
2. Pression de maintien (de compactage)
Une fois la cavité remplie, la pression exercée sur la matière fondue à l'intérieur du moule passe de la phase de remplissage à la phase de compactage — c'est ce qu'on appelle la pression de maintien. En pratique, la pression de maintien devrait être de égal ou inférieur à pression d'injection.
- Lorsque la pression de maintien est égale à la pression d'injection, le taux de retrait diminue généralement, tandis que la stabilité de la pièce et ses propriétés mécaniques s'améliorent.
- Le compromis : les contraintes résiduelles augmentent lors du démoulage, ce qui peut compliquer l'éjection et entraîner un gauchissement, des rayures en surface ou des bavures qui nuisent à l'aspect esthétique.
Pour la plupart des résines, la pression de maintien est généralement réglée entre environ 50 % et 100 % de la pression d'injection. La valeur exacte dépend des caractéristiques du matériau et de la structure de la pièce ; elle doit en outre permettre de surmonter la résistance à l'écoulement de la matière fondue entre le cylindre et la cavité afin d'injecter et de compacter le matériau. Pour en savoir plus sur la logique systématique de réglage des paramètres, y compris les plages de pression de maintien, veuillez consulter : Paramètres du processus de moulage par injection : Optimisation pour une production de haute qualité
3. Pression de plastification (contre-pression)
Pression de plastification — communément appelée contre-pression — correspond à la pression subie par la matière fondue à l'extrémité de la vis lorsque celle-ci tourne et recule. Elle influe principalement sur la qualité et le débit de plastification :
- Contre-pression plus élevée ralentit le recul de la vis et augmente la pression de la masse fondue dans le cylindre, ce qui renforce le cisaillement pendant la plastification et améliore l'homogénéité de la masse fondue.
- Contre-pression excessive, cependant, réduit le débit en raison de l'écoulement de refoulement et des fuites au niveau des spires de la vis (ce qui entraîne un dosage irrégulier) et génère une chaleur de cisaillement et des contraintes de cisaillement trop importantes — ce qui peut dégrader le matériau et provoquer l'apparition de bulles ou de traces de brûlure.

Paramètres de température
4. Température du moule
La température du moule correspond à la température de la surface de la cavité pendant le moulage. Elle influe sur le comportement de remplissage de la matière fondue, la vitesse de refroidissement et les propriétés finales de la pièce. Son réglage dépend tout d'abord de la viscosité de la matière fondue :
- Masses fondues à faible viscosité peuvent être moulés à des températures de moule plus basses, ce qui réduit le temps de refroidissement et augmente la productivité.
- Matières fondues à haute viscosité nécessitent des températures de moule plus élevées pour permettre un remplissage correct.
En règle générale, une température du moule plus élevée et bien choisie permet d'uniformiser la vitesse de refroidissement sur l'ensemble de la pièce, ce qui contribue à éviter les marques d'affaissement et les fissures.
Pour polymères cristallins, le contrôle de la température du moule est essentiel car il détermine la vitesse de refroidissement, qui détermine à son tour la vitesse de cristallisation :
| Température du moule | Vitesse de refroidissement | Comportement de cristallisation | Résultat |
|---|---|---|---|
| Trop faible | Rapide | L'écoulement et la cristallisation se produisent simultanément ; la masse fondue passe moins de temps dans la plage de cristallisation, ce qui limite la croissance cristalline | Faible cristallinité et performances en service réduites ; résistance élevée à l'écoulement, solidification prématurée, défauts de remplissage, forte orientation forcée, marques d'affaissement, lignes de soudure |
| Optimal | Équilibré | Refroidissement uniforme avec croissance contrôlée des cristaux | Un retrait uniforme, moins de creux et de fissures |
| Trop élevé | Lent | Une cristallinité plus élevée ; les chaînes moléculaires se détendent davantage, ce qui réduit les effets d'orientation | Durée de cycle plus longue ; la pièce a tendance à devenir cassante |

5. Température du fût
La température du cylindre doit être choisie de manière à ce que la matière fondue s'écoule bien sans dégradantes. Les résines présentant un poids moléculaire moyen élevé et une distribution étroite des poids moléculaires, ainsi que les grades renforcés de fibres de verre, nécessitent des températures de cylindre plus élevées.
Le profil de température suit généralement une haut à l'avant, bas à l'arrière principe sur toute la longueur du fût. Une exception toutefois : si la résine contient un excès d'humidité, la température de la zone arrière peut être légèrement augmentée pour faciliter l'évacuation de l'humidité.
6. Température de la buse
Pour éviter les coulures (la matière fondue qui s'écoule de la buse entre deux impressions), la température de la buse est généralement réglée légèrement en dessous de la température maximale du fût. Un contrôle pratique en atelier : lors d'un tir lent et libre en l'air, la matière fondue extrudée doit sortir de manière homogène et sans bulles — cela indique que la température est adéquate.
7. Température de fusion
La température de fusion est principalement déterminée par les températures du cylindre et de la buse, et elle régit à la fois la plastification et le remplissage par injection. L'augmentation de la température de fusion améliore la fluidité de la matière fondue, mais elle influe sur différentes propriétés de manière opposée :
| Propriété | Effet de l'augmentation de la température de fusion |
|---|---|
| Contrainte interne | Diminutions |
| Résistance aux chocs dans le sens de l'écoulement | Diminutions |
| Rigidité en flexion | Diminutions |
| Résistance à la traction | Diminutions |
| Résistance aux chocs perpendiculairement au sens d'écoulement | Améliore |
| Longueur d'écoulement | Augmentations |
| Rugosité de surface | Améliore (surface plus lisse) |
| Rétrécissement après moulage | Diminutions |
Dans l'ensemble, une température de fusion plus élevée améliore le remplissage et la transmission de la pression dans la cavité et réduit l'orientation, ce qui contribue à améliorer les performances globales de la pièce — mais seulement jusqu'à un certain point. À mesure que la température de fusion s'approche de la limite supérieure de la plage de traitement :
- La production de gaz augmente, ce qui provoque l'apparition de bulles, de vides, une décoloration et des traces de brûlure.
- Une fluidité excessive entraîne la formation de bavures qui nuisent à l'aspect esthétique.
- La dégradation thermique affaiblit la pièce, ce qui réduit sa résistance et son élasticité.
Paramètres de temps et de vitesse
8. Durée et vitesse d'injection
La durée d'injection est l'un des paramètres qui détermine vitesse d'injection: plus le temps d'injection est court, plus la vitesse d'injection est élevée. La vitesse d'injection a une influence majeure sur les performances de la pièce.
Avantages d'une vitesse d'injection plus élevée :
- Une pression de remplissage plus élevée et un remplissage plus aisé des cavités
- Les pertes thermiques sont moindres pendant le remplissage, ce qui permet de maintenir une température plus homogène dans la cavité et d'obtenir une pièce plus dense
- Un retrait moindre, une orientation réduite au cœur de la pièce et des lignes de soudure plus résistantes
Risques liés à une vitesse d'injection excessive :
- Une perte de charge plus importante et une couche de givre plus fine
- Une orientation plus marquée dans la couche cutanée
- Turbulence élastique de la masse fondue, entraînant la formation de flashs et de fissures superficielles
Des expériences confirment que les vitesses d'injection trop élevées ou trop faibles réduisent la résistance aux chocs. Une vitesse trop faible affaiblit également les lignes de soudure, accentue l'orientation globale et augmente les contraintes internes — autant de facteurs nuisibles aux performances mécaniques.
9. Temps de maintien, temps de refroidissement et temps de plastification
Temps de maintien. Le raccourcissement du temps de maintien entraîne une baisse plus rapide de la pression dans la cavité et peut même provoquer un reflux, ce qui génère des marques d'affaissement et des vides, et nuit à la stabilité dimensionnelle. Allonger le temps de maintien stabilise les dimensions, évite ces défauts et permet d’obtenir une pièce dense — mais cela augmente également la pression dans la cavité, modifie les contraintes dues à une température inégale, rend le démoulage plus difficile et peut provoquer des rayures d’éjection, voire déformer la pièce.
Temps de refroidissement va de pair avec le temps de maintien et influe également directement sur la qualité.
Temps de plastification Cela influe sur la qualité de la plastification. Si ce temps est trop court, la masse fondue n’est pas homogène en termes de température ou de composition : des grumeaux durs et des stries argentées apparaissent. Si ce temps est trop long, l’action prolongée de la vis peut décomposer ou brûler la masse fondue, ce qui nuit également à la qualité.
10. Procédés spéciaux : assistance par vibrations et ultrasons
Au-delà des réglages standard, des techniques avancées permettent d'améliorer encore davantage les performances. Dans moulage par injection assisté par vibrations, sous une forte contrainte vibratoire, l'augmentation de la fréquence de vibration améliore sensiblement les propriétés de traction et la résistance au choc avec entaille. L'ajout de assistance par ultrasons peut offrir des avantages similaires.
Dépannage : défauts courants et solutions liées aux processus
| Défaut | Causes probables liées au processus | Ajustements à apporter au processus |
|---|---|---|
| Injection insuffisante (remplissage incomplet) | Température du moule trop basse ; température de la matière fondue trop basse ; vitesse ou pression d'injection trop faible | Augmentez la température du moule et celle de la matière fondue ; augmentez la vitesse et la pression d'injection |
| Marques d'affaissement / vides | Pression de maintien ou durée de maintien trop faibles ; garnissage insuffisant | Augmentez la pression de maintien et la durée de maintien ; vérifiez le temps de gel de l'injection |
| Flash (bavures) | Pression d'injection ou de maintien trop élevée ; température de la matière fondue trop élevée | Réduire la pression ; abaisser la température de fusion |
| Lignes de soudure fragiles | Vitesse d'injection trop faible ; température de la matière fondue ou du moule trop basse | Augmentez la vitesse d'injection ; augmentez la température de la matière fondue ou du moule |
| Gondolage / déformation | Refroidissement irrégulier ; contraintes résiduelles élevées dues à une pression de maintien excessive | Équilibrez la température du moule ; optimisez la pression de maintien ; prolongez la durée de refroidissement |
| Traces de brûlure / cloques | Température de fusion proche de la limite supérieure ; dégradation du matériau ; dégagement de gaz | Réduire la température de fusion ; vérifier le séchage du matériau ; améliorer la ventilation |
| Fissures superficielles / contraintes résiduelles élevées | Pression de maintien trop élevée ; température du moule trop basse | Réduisez la pression de maintien ; augmentez la température du moule |
| Instabilité dimensionnelle | Temps de maintien trop court ; reflux | Allonger le temps de maintien ; stabiliser la phase de remplissage |
> Note : Les paramètres de processus sont interdépendants, et non indépendants. La plupart des défauts résultent de l'interaction de plusieurs paramètres ; il convient donc de modifier un paramètre à la fois et d'en noter l'effet — ou d'adopter une approche structurée de DOE (conception d'expériences).

Pour consulter une bibliothèque complète de dépannage couvrant tous les défauts de moulage courants et les ajustements de paramètres correspondants, veuillez consulter notre guide complet sur les défauts : 4 défauts courants du moulage par injection et leurs solutions éprouvées
Conclusion
Les conditions du processus de moulage par injection déterminent à la fois l’aspect et les performances mécaniques des pièces en plastique. Aucun paramètre n’agit isolément : la pression, la température et le temps interagissent, et de nombreux défauts résultent de la combinaison de plusieurs réglages. Trouver une fenêtre de processus stable et optimisée — idéalement guidée par la simulation CAE et l’expérimentation systématique plutôt que par la seule méthode d’essais et d’erreurs — constitue la voie la plus efficace pour obtenir des produits moulés homogènes et de haute qualité. Si vous souhaitez maîtriser le réglage systématique des paramètres pour tous les matériaux plastiques, consultez notre guide complet de réglage : Guide des paramètres de moulage par injection : 5 réglages essentiels et dépannage
FAQ
Quel paramètre du moulage par injection influence le plus les performances du produit ?
En quoi la température du moule influe-t-elle sur les plastiques cristallins ?
Quelles sont les causes des marques d'affaissement, et comment puis-je les éliminer ?
Une vitesse d'injection plus élevée est-elle toujours préférable ?
La simulation peut-elle remplacer les essais de moules par essais et erreurs ?
Quelle est la différence entre la pression d'injection et la pression de maintien ?
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean