 Français



moulage par injection Il s'agit d'un procédé de fabrication d'une grande précision, mais il n'est pas à l'abri des difficultés de production. Que vous soyez ingénieur des procédés ou responsable du contrôle qualité, la présence de défauts peut entraîner des temps d'arrêt coûteux et un gaspillage de matériaux.
Dans ce guide complet, nous vous expliquons en détail les Les quatre problèmes les plus courants liés au moulage par injection—bulles, collages de carottes, cycles de production lents et défauts de remplissage—et vous proposer des solutions concrètes et d'expert pour assurer le bon fonctionnement de votre chaîne de production.
Bulles et vides dans les pièces en plastique
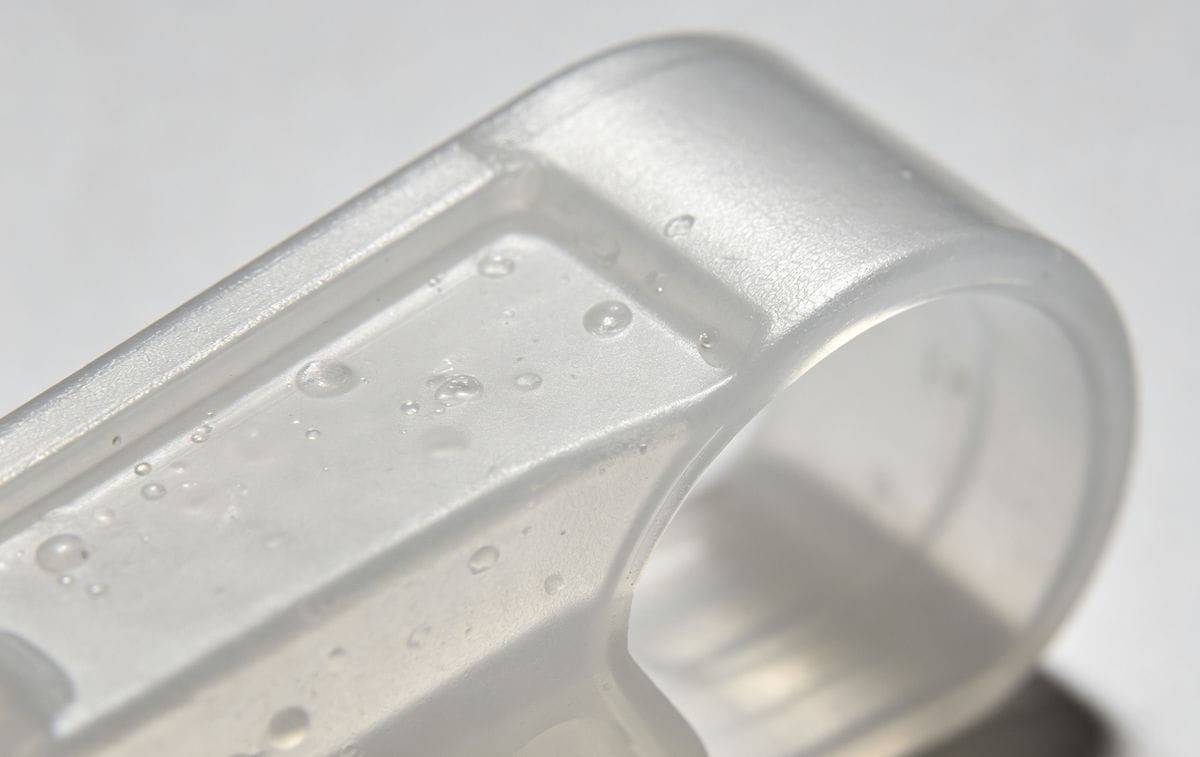
Les bulles peuvent compromettre l'intégrité structurelle et l'aspect esthétique d'un produit. Elles se répartissent généralement en deux catégories : les vides sous vide (causés par le retrait) et les bulles de gaz (causées par de l'air ou de l'humidité emprisonnés). Pour une analyse plus approfondie des causes profondes des vides internes et des cloques dans les composants en plastique épais, consultez notre guide dédié : Analyse de la formation de bulles dans la fabrication de produits en plastique.
Vides dus au vide (rétrécissement)
Ce phénomène se produit généralement dans les sections à paroi épaisse, où la surface extérieure se refroidit plus rapidement que le cœur, ce qui provoque un rétrécissement du centre et son détachement.
- Optimisation de la taille des grilles : Réglez la hauteur de la porte entre 50 % et 60 % de l'épaisseur de paroi de la pièce.
- Pression et durée de maintien : Veillez à maintenir une pression de compactage suffisante et prolongez le temps de maintien légèrement au-delà du temps de solidification de la porte afin de compenser le retrait.
- Régler les paramètres d'injection : Réduisez la vitesse d'injection tout en augmentant la pression d'injection.
- Choix des matériaux : Envisagez d'utiliser des résines présentant une viscosité à l'état fondu plus élevée pour les pièces à parois épaisses.
Bulles de gaz
Causé par des gaz volatils provenant de l'humidité ou de la dégradation des matériaux.
- Pré-séchage du matériau : Respectez toujours les consignes du fabricant concernant la durée et la température de séchage.
- Réglage de la température du cylindre : Réduisez la température de la résine afin d'éviter toute dégradation thermique et tout dégagement de gaz.
- Améliorer la fluidité : Si un débit insuffisant est à l'origine d'une accumulation d'air, augmentez à la fois la température du cylindre et celle du moule, et accélérez la vitesse d'injection.
Adhérence des canaux de coulée (adhérence du canal principal)
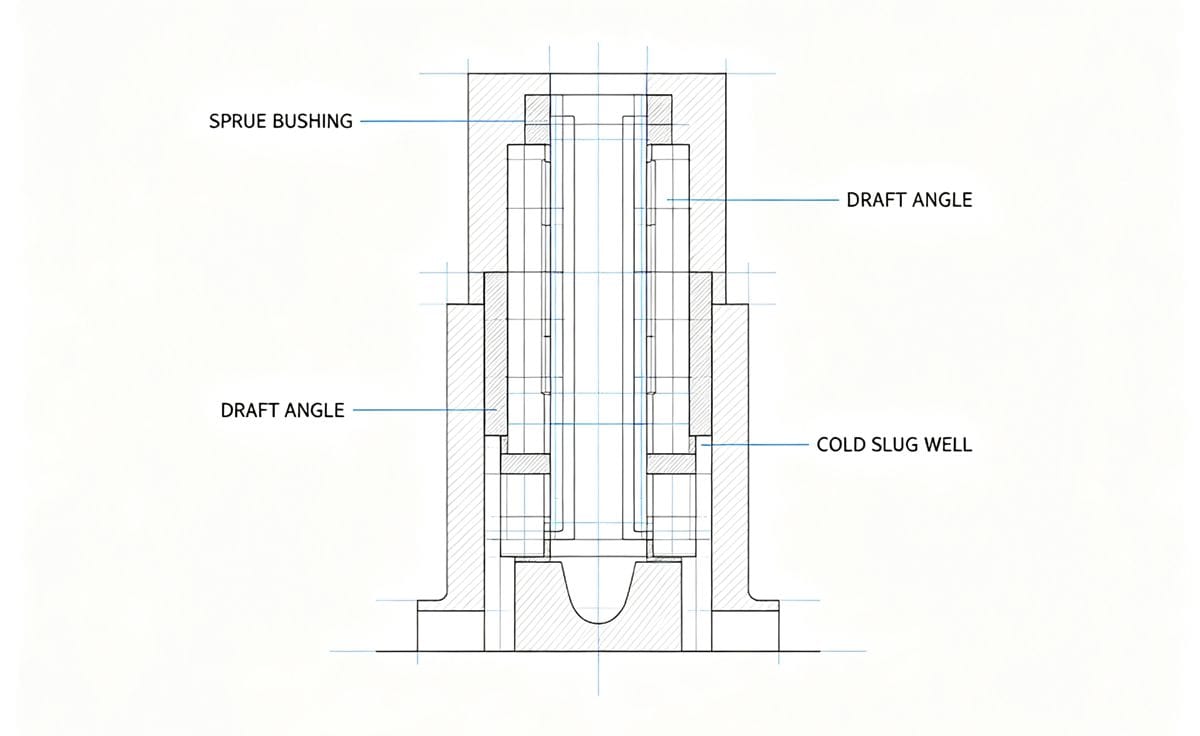
Lorsque la tige d'injection solidifiée adhère au moule au lieu d'être éjectée avec la pièce, cela interrompt la production automatisée. Voici une liste de contrôle rapide pour le dépannage : L'adhérence de la tige d'injection relève des problèmes généraux d'éjection et de démoulage ; consultez notre guide complet de dépannage : Problèmes d'éjection en moulage par injection, solutions.
| Cause potentielle | Solution recommandée |
|---|---|
| Temps de refroidissement insuffisant | Augmentez le temps de refroidissement afin de vous assurer que la tige de coulée soit entièrement solidifiée avant l'éjection. |
| Angle de tir insuffisant | Augmentez l'angle de dépouille de la canalisation principale afin de faciliter l'éjection. |
| Incompatibilité entre la buse et la douille de coulée | Vérifiez les cotes d'ajustement entre la buse et la douille de coulée afin d'éviter toute bavure ou fuite. |
| Mauvaise finition de surface | Lissez le canal d'alimentation et assurez-vous qu'un puits de résidu froid est bien présent à la base. |
| Faible température de la buse | Augmentez la température de la buse afin d'éviter un gel prématuré au niveau de la pointe. |
Cycles de production lents
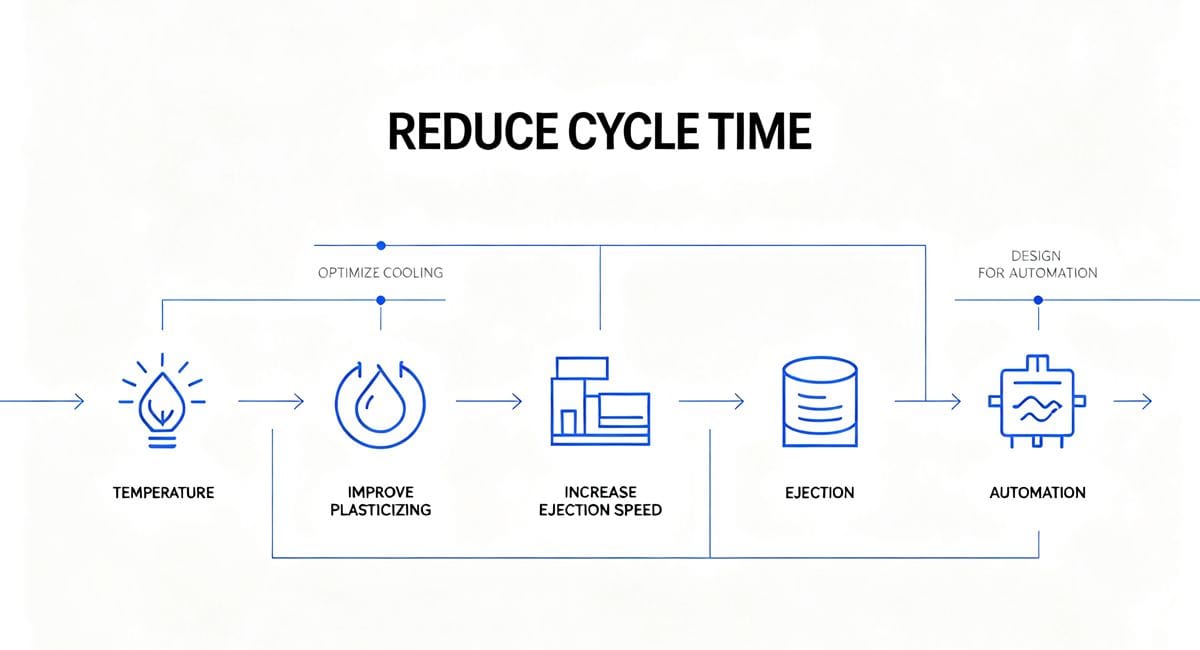
La durée du cycle a un impact direct sur la rentabilité. Si votre machine fonctionne plus lentement que prévu, envisagez les stratégies d'optimisation suivantes : Toute amélioration de la durée du cycle repose sur un réglage adéquat des paramètres du processus de moulage par injection ; consultez notre guide complet de réglage des paramètres : Guide de réglage des paramètres de moulage par injection.
- Gestion thermique : Des températures trop élevées du plastique ou du moule allongent le temps de refroidissement. Optimisez les canaux de refroidissement et réduisez les températures dans la mesure du possible.
- Rendement de plastification : Réduisez la contre-pression et limitez au maximum l'utilisation de matière broyée afin d'éviter la formation de ponts de matière dans la trémie. Veillez à ce que la goulotte d'alimentation soit correctement refroidie.
- Cinématique des machines : Optimisez les réglages des moteurs hydrauliques et des servomoteurs afin d'augmenter en toute sécurité les vitesses d'ouverture et de fermeture du moule ainsi que celles d'éjection.
- Conception de moules pour l'automatisation : Concevez des moules permettant une éjection fluide et automatisée des pièces afin de réduire les interventions manuelles.
- Épaisseur de la paroi de la pièce : Une épaisseur de paroi excessive augmente considérablement le temps de refroidissement. Envisagez de recourir à des évidements ou de revoir la conception de la pièce afin d'obtenir des parois plus fines et uniformes.
- Bave de la buse : Évitez les fuites de matière fondue en utilisant une buse autobloquante ou en réduisant légèrement la température de la buse.
- Puissance de chauffage : Si le cylindre ne parvient pas à maintenir la température, optez pour une machine dotée d'une capacité de plastification supérieure ou procédez à un préséchage ou à un préchauffage de la matière.
Prises courtes (remplissage incomplet)
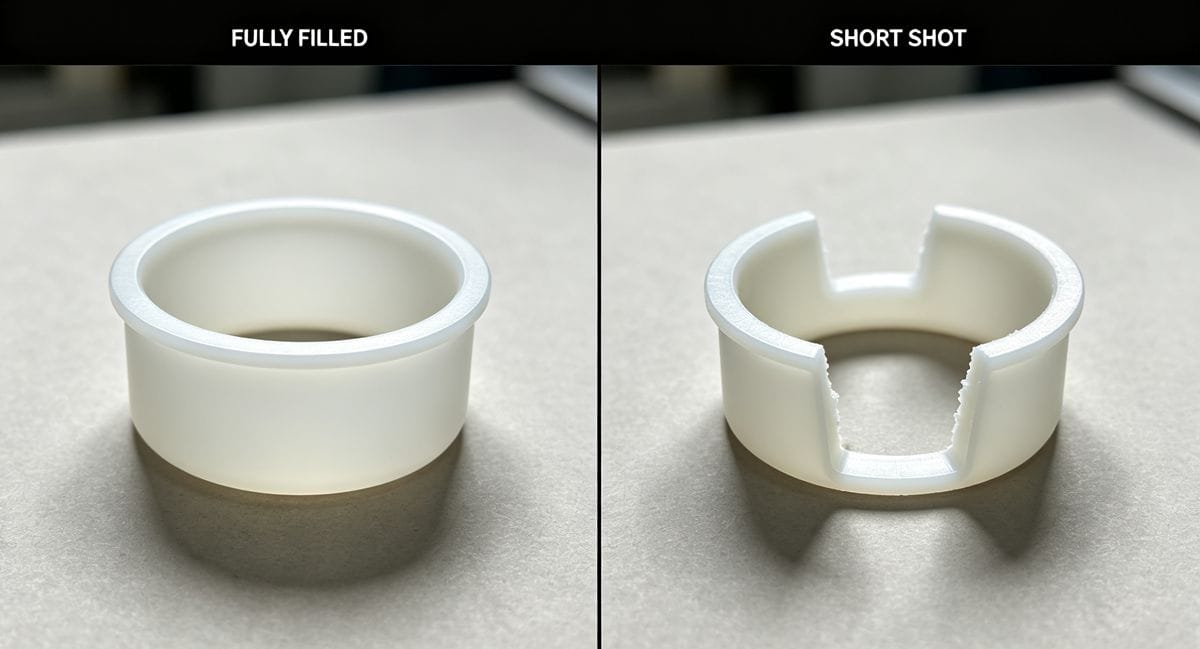
On parle de « moulage incomplet » lorsque la cavité du moule n'est pas entièrement remplie. Cela est généralement dû à une quantité insuffisante de matière, à une pression ou une vitesse inadéquate, ou à une résistance excessive à l'écoulement.
Causes liées aux machines
- Plastification insuffisante : Passez à une machine dotée d'une capacité de plastification et d'une puissance de chauffage supérieures.
- Usure des composants : Vérifiez l'état d'usure de la vis, du cylindre et du clapet anti-retour, qui pourrait entraîner un reflux du produit.
- Pannes de chauffage : Vérifiez les thermocouples et les bandes chauffantes ; la température réelle du fût peut être inférieure à la valeur de consigne.
- Fuites hydrauliques : Des joints usés dans le cylindre d'injection peuvent entraîner une perte de pression.
- Restrictions relatives aux buses : Une buse bouchée ou mal alignée entraîne d'importantes chutes de pression.
Causes liées aux moisissures
- Faible température du moule : Augmentez la température du moule afin d'améliorer la fluidité de la matière fondue.
- Écoulement déséquilibré / Parois minces : Ajoutez des canaux secondaires ou des entrées auxiliaires à proximité de la zone de moulage insuffisant. Envisagez d'augmenter l'épaisseur locale de la paroi.
- Dimensionnement incorrect du coulisseau : Des canaux trop petits entraînent une perte de charge ; des canaux trop grands entraînent un gaspillage d'énergie. Utilisez des transitions lisses et arrondies pour réduire la résistance à l'écoulement.
- Mauvaise ventilation : L'air emprisonné génère une contre-pression. Utilisez des évents au niveau de la ligne de joint, ajoutez des rainures d'aération ou recourez à des systèmes d'évacuation sous vide pour permettre à l'air de s'échapper.
Conclusion
Pour maîtriser le moulage par injection, il est nécessaire d'adopter une approche systématique du dépannage. En comprenant les causes profondes de bulles, collage des canaux de coulée, cycles de production lents et défauts de remplissage, les fabricants peuvent réduire considérablement les taux de rebut et améliorer le taux de rendement global des équipements (OEE).
Rencontrez-vous encore des défauts liés au moulage par injection ? Contactez dès aujourd'hui notre équipe d'ingénieurs pour bénéficier d'une analyse complète de l'écoulement dans le moule et de conseils en matière d'optimisation des procédés !
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean