 Deutsch



Einführung
Im Spritzguss gibt es kaum Fehler, die so frustrierend oder kostspielig sind wie Kurzschüsse (Unterfüllung), verursacht durch mangelhafte Belüftung. Wenn eingeschlossene Luft einen Gegendruck erzeugt, der den Einspritzdruck übersteigt, kann die Kunststoffschmelze den Formhohlraum schlichtweg nicht ausfüllen. Eine unzureichende Entlüftung ist jedoch selten der alleinige Grund; oft wirkt sie in Wechselwirkung mit dem Materialfluss, den Maschineneinstellungen und der Formtemperatur.
Dieser umfassende Leitfaden erläutert im Einzelnen 13 kritische Fehlerquellen und bietet umsetzbare technische Lösungen zur Optimierung Ihres Spritzgussprozesses, zur Senkung der Ausschussquote und zur Verbesserung der Teilequalität. Ganz gleich, ob Sie Prozessingenieur oder Produktionsleiter sind – dieses Rahmenkonzept zur Fehlerbehebung wird Ihnen dabei helfen, die Ursachen schneller zu ermitteln.
Kurzübersicht: Die 5 häufigsten Ursachen für unzureichende Entlüftung und Füllmängel
Für Ingenieure, die sofortige Antworten benötigen, finden Sie hier eine strukturierte Zusammenfassung, bevor Sie sich mit der detaillierten Analyse befassen.
| Kategorie | Hauptsymptom | Sofortige Korrekturmaßnahmen | Langfristige Lösung |
|---|---|---|---|
| Formkonstruktion | Brandspuren am Auslassende | Reinigen Sie die vorhandenen Lüftungsöffnungen; reduzieren Sie die Klemmkraft | Fügen Sie an den zuletzt gefüllten Bereichen Entlüftungsschlitze (0,02–0,04 mm tief) hinzu |
| Material | Übermäßige Gasbildung | Trocknen Sie das Harz gründlich; überprüfen Sie den Gehalt an flüchtigen Bestandteilen | Wechseln Sie zu einer Sorte mit niedriger Viskosität; reduzieren Sie den Anteil an Mahlgut |
| Prozess | Unvollständige Befüllung bei niedriger Geschwindigkeit | Erhöhen Sie die Einspritzgeschwindigkeit und die Schmelztemperatur | Optimieren Sie die Position und Größe der Einlassöffnungen für eine gleichmäßige Befüllung |
| Maschine | Schwankungen von Schuss zu Schuss | Bitte überprüfen Sie die Düsentemperatur und die Heizbänder | Verschlissene Schraube/Hülse reparieren; Thermoelemente kalibrieren |
| Teileauslegung | Zögern bei dünnen Wänden | Erhöhen Sie die Formtemperatur; verwenden Sie eine schnelle Einspritzung | Wandstärke neu gestalten (einheitliche Dicke von 1–3 mm anstreben) |
Ausführliche Fehlerbehebung: 13 Grundursachen und technische Lösungen
1. Falsche Dimensionierung der Maschine
Die Spritzgießmaschine muss korrekt auf das Teilegewicht abgestimmt sein. Das Gesamtgewicht pro Schuss (Teil + Anguss) sollte folgende Grenze nicht überschreiten: 85 % der Plastifizierungskapazität der Maschine. Zu kleine Maschinen können keine gleichbleibende Schmelzqualität gewährleisten, während zu große Maschinen zu einer Verschlechterung der Verweilzeit führen.
2. Unzureichender Materialvorschub
Unregelmäßigkeiten bei der volumetrischen Dosierung sind häufig auf eine ungleichmäßige Pelletgröße oder "Brückenbildung" im Trichterhals zurückzuführen. Hohe Temperaturen im Dosierbereich können zudem zu vorzeitigem Schmelzen und Verstopfungen führen.
- Behebung: Stellen Sie eine ausreichende Kühlung des Einlaufkanals sicher; überprüfen Sie die Konsistenz der Pellets; achten Sie auf Brückenbildung.
3. Schlechte Fließfähigkeit des Materials
Bei unzureichendem Fließverhalten des Kunststoffs wird die Formgeometrie zum begrenzenden Faktor. Ein Anteil an Mahlgut, der die empfohlenen Grenzwerte überschreitet, verschlechtert die Fließeigenschaften erheblich.
- Behebung: Vergrößern Sie die Angüsse/Fließkanäle; fügen Sie Fließverbesserer hinzu; reduzieren Sie den Anteil an Regranulat; optimieren Sie den Durchmesser der Angussbuchse.
4. Zu hoher Schmierstoffgehalt
Eine Über Schmierung in Verbindung mit verschlissenen Schrauben-Sicherungsringen führt zu einem starken Rückfluss der Schmelze, was dazu führt, dass das tatsächliche Schussvolumen unter dem Sollwert liegt.
- Behebung: Verringern Sie die Schmierstoffdosierung; überprüfen Sie verschlissene Zylinder- und Schneckenkomponenten und tauschen Sie diese aus.
5. Verstopfung durch kalte Schlacke und Verunreinigungen
Verunreinigungen oder Kaltstücke, die die Düse oder den Anguss verstopfen, unterbinden den Durchfluss vollständig.
- Behebung: Reinigen Sie die Düse; vergrößern Sie die Kaltkanalwanne; vergrößern Sie den Querschnitt des Angusskanals.
6. Auslegung eines asymmetrischen Laufwerkssystems
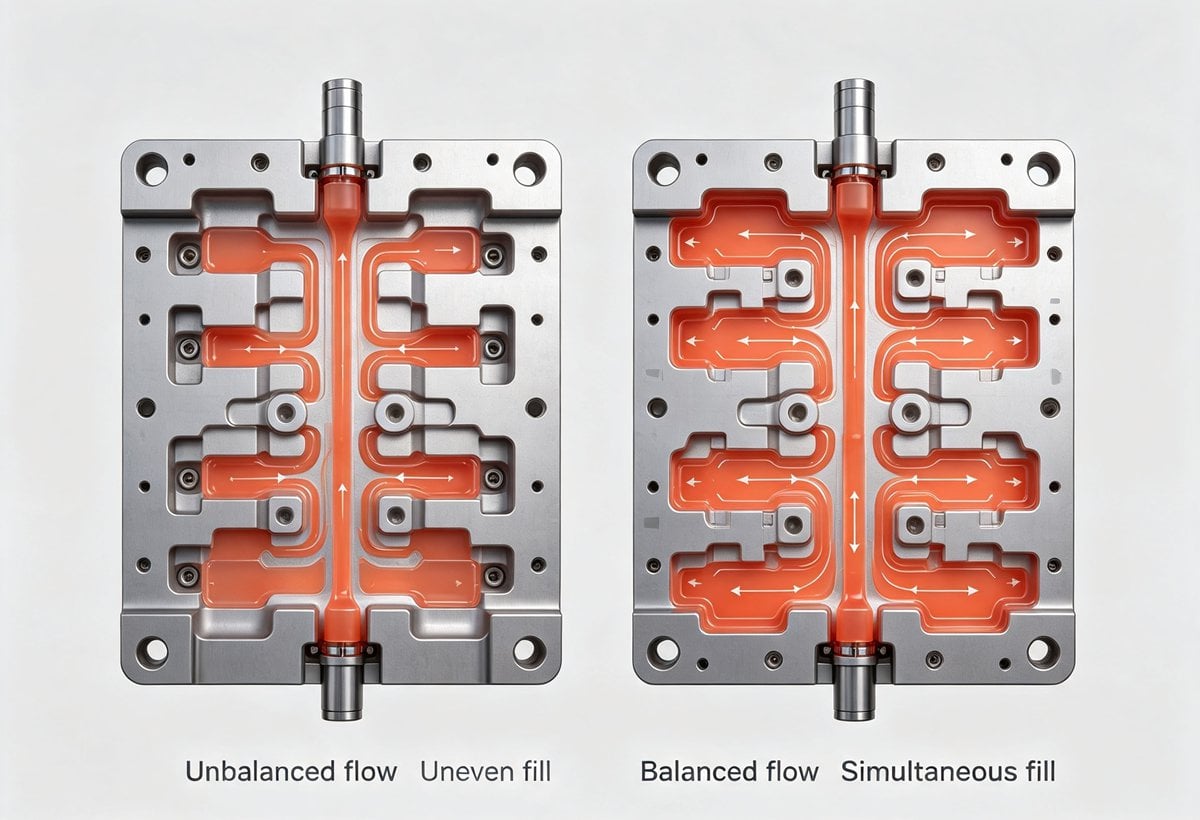
Bei Mehrfachformen führt eine unausgewogene Befüllung dazu, dass einige Kavitäten überfüllt werden, während andere zu wenig Material erhalten. Angussstellen, die in dünnwandigen Bereichen positioniert sind, verursachen sofortige Fließstörungen.
- Behebung: Setzen Sie natürlich ausgewogene Angusslayouts ein; positionieren Sie die Angüsse in Bereichen mit dicker Wandstärke; ziehen Sie bei großen Bauteilen eine Mehrpunkt-Angussführung in Betracht.
7. ⚠️ Mängel bei der Schimmelentlüftung (Schwerpunkt)
Dies ist die häufigste Ursache für Unterfüllungen im Zusammenhang mit eingeschlossener Luft. Wenn der Druck des komprimierten Gases den Einspritzdruck übersteigt, wird der Füllvorgang unterbrochen. Feuchtigkeit und flüchtige Bestandteile verschlimmern dieses Problem, da sie zusätzliches Gas erzeugen. > Weiterführende Literatur: Analyse der Blasenbildung bei der Herstellung von Kunststoffprodukten
Empfohlene Spezifikationen für Lüftungsanlagen
| Form-Feature | Tiefe (mm) | Breite (mm) | Hinweise zum Standort |
|---|---|---|---|
| Entlüftungsöffnungen an der Trennfuge | 0.02 – 0.04 | 5 – 10 | Entlang der Auswurfseite PL; Grate vermeiden |
| Entlüftungsöffnungen für Auswerferstifte | 0.02 – 0.05 | Umfang | In Bereichen, in denen zuletzt befüllt wurde, regelmäßig reinigen |
| Einsätze aus Sintermetall | k. A. | Benutzerdefiniert | Tiefe Taschen, wo herkömmliche Belüftungsöffnungen versagen |
| Vakuumentlüftung | k. A. | k. A. | Für hochpräzise optische und medizinische Bauteile |
- Prozessanpassungen: Erhöhen Sie die Formtemperatur, verringern Sie zunächst die Einspritzgeschwindigkeit, senken Sie die Schließkraft leicht ab, um das Entweichen von Gas zu ermöglichen, und sorgen Sie für eine gründliche Trocknung des Materials.
8. Zu niedrige Formtemperatur
Kalte Formen führen zu einem vorzeitigen Einfrieren der Fließfront. Heizen Sie die Formen vor Produktionsbeginn stets gemäß den Vorgaben vor.
- Behebung: Überprüfen Sie die Auslegung der Kühlkanäle; begrenzen Sie den Kühlmittelfluss während der Aufwärmphase; setzen Sie Formtemperaturregler ein.
9. Schmelztemperatur zu niedrig
Die Schmelztemperatur steht in direktem Zusammenhang mit der Fließlänge. Eine unzureichende Erwärmung verringert die Viskosität und die Füllfähigkeit.
- Behebung: Lassen Sie nach Erreichen des Sollwerts eine ausreichende Haltezeit ein; erhöhen Sie die Temperatur im vorderen Zylinderbereich; verlängern Sie die Zykluszeit, falls eine Verarbeitung bei niedriger Temperatur erforderlich ist.
10. Temperaturabfall an der Düse
Häufiger Kontakt mit kühleren Formen führt zum Einfrieren der Düse. Ohne einen geeigneten Kaltkanal blockiert das gefrorene Material den weiteren Materialfluss.
- Behebung: Achten Sie darauf, dass die Düse und die Form während des Öffnens der Form voneinander getrennt bleiben; überprüfen Sie die Funktion der Düsenheizung; montieren Sie isolierte Düsenspitzen.
11. Unzureichender Einspritz-/Haltedruck
Der Druck und die Füllhöhe stehen in einem proportionalen Verhältnis zueinander. Niedriger Druck = kurzer Schuss.
- Behebung: Langsame Einspritzrampe zum Druckaufbau; Verlängerung der Haltezeit; Erhöhung der Schmelztemperatur zur Verringerung der Viskosität (achten Sie auf thermischen Abbau).
12. Zu langsame Einspritzgeschwindigkeit
Ein langsamer Durchfluss führt zu einer übermäßigen Abkühlung während des Transports, wodurch sich die effektive Viskosität während des Abfüllvorgangs erhöht.
- Behebung: Erhöhen Sie das Einspritzgeschwindigkeitsprofil; verwenden Sie eine segmentierte Geschwindigkeitsregelung (schnell durch die Angusskanäle, langsam am Anguss, schnell beim Befüllen).
13. Mangelhafte Konstruktion des Bauteils (Wandstärke)
Extreme Seitenverhältnisse oder Wände außerhalb des optimalen Bereichs führen zu Strömungsstörungen. > Weiterführende Anleitung: Vier Faktoren, die die Genauigkeit dünnwandiger Spritzgussteile bestimmen
Empfohlene Mindestwandstärke nach Werkstoff
| Material | Mindestdicke (mm) | Optimaler Bereich (mm) | Anmerkungen |
|---|---|---|---|
| Polyethylen (PE) | 0.5 | 1.0 – 3.0 | Flexibel; verträgt dünnere Wände |
| Polystyrol (PS) | 0.75 | 1.5 – 3.0 | Spröde; vermeiden Sie abrupte Übergänge |
| ABS | 0.75 | 1.5 – 3.5 | Guter Fluss; achten Sie auf Einfallstellen |
| Nylon (PA) | 0.7 | 1.0 – 3.0 | Kristallin; schrumpft erheblich |
| PMMA (Acryl) | 0.7 | 1.5 – 4.0 | Hohe Viskosität; erfordert großzügige Angusskanäle |
| PVC | 2.3 | 3.0 – 6.0 | Hitzeempfindlich; dünne Schnitte vermeiden |
| Celluloseacetat | 0.7 | 1.0 – 3.0 | Hygroskopisch; bitte gründlich trocknen |
> ⚠️ Entwurfsregel: Vermeiden Sie Wandstärken > 8 mm (Risiko von Senkungen/Hohlräumen) oder Ausführliche Erläuterung: Mold Flow Analysis 2.0: KI-gestützte Simulation, Echtzeitoptimierung und geschlossene Formvalidierung
- Zeitplan für vorbeugende Wartungsmaßnahmen: Reinigen Sie regelmäßig die Lüftungsöffnungen, überprüfen Sie die Heizbänder und messen Sie den Verschleiß an Schrauben und Zylinder.
- Vorgehensweise beim Umgang mit Materialien: Führen Sie standardisierte Trocknungsverfahren mit Taupunktüberwachung für hygroskopische Harze ein.
- Prüfungen der Fertigungsgerechtheit (DFM): Beziehen Sie Formbauingenieure bereits in der Produktentwicklungsphase mit ein, um problematische Geometrien zu vermeiden.
- Wissenschaftlicher Ansatz beim Spritzgießen: Setzen Sie entkoppelte Formverfahren ein, um die Phasen „Befüllen“, „Verdichten“ und „Halten“ voneinander zu trennen und so robuste Prozessfenster zu erzielen.
Häufig gestellte Fragen (FAQ)
F: Wie kann ich zwischen einem Entlüftungsproblem und einem Durchflussproblem unterscheiden? A: Bei Entlüftungsproblemen sind in der Regel Brandspuren oder ein „Diesel-Effekt“ im Bereich der letzten Befüllung zu erkennen. Bei reinen Durchflussproblemen kommt es zu einer allmählichen Verkürzung des Spritzstrahls ohne Verbrennungsspuren. Versuchen Sie, die Einspritzgeschwindigkeit vorübergehend zu verringern – sollte sich die Unterfüllung verschlimmern, liegt wahrscheinlich ein Durchflussproblem vor; verbessert sie sich, handelt es sich wahrscheinlich um ein Entlüftungsproblem.
F: Kann ich Entlüftungsprobleme beheben, ohne die Form zu verändern? A: Vorübergehend, ja. Verringern Sie die Schließkraft, senken Sie die Einspritzgeschwindigkeit, erhöhen Sie die Formtemperatur und stellen Sie sicher, dass das Material ordnungsgemäß getrocknet ist. Dauerhafte Lösungen erfordern jedoch in der Regel Formänderungen.
F: Wie tief sollten die Entlüftungskanäle bei ABS-Kunststoff idealerweise sein? A: In der Regel 0,025–0,038 mm (0,001–0,0015 Zoll). Beginnen Sie stets mit einer geringen Tiefe und erhöhen Sie diese schrittweise, um Gratbildung zu vermeiden.
F: Hat der Anteil an Mahlgut Einfluss auf die Entlüftung? A: Ja. Ein höherer Anteil an Mahlgut führt zu einem höheren Feinanteil und einer potenziell höheren Feuchtigkeitsaufnahme, was beides zu einer übermäßigen Gasbildung führt. Halten Sie den Mahlgutanteil bei kritischen Bauteilen unter 20 %.
Fazit
Mangelhafte Entlüftung und Kurzschüsse sind multifaktorielle Probleme, die eine systematische Diagnose erfordern. Durch das Verständnis des Zusammenspiels zwischen Maschinenleistung, Werkstoffeigenschaften, Formkonstruktion und Prozessparametern können Ingenieure den Weg vom Versuch-und-Irrtum-Ansatz hin zu einer wissenschaftlichen Problemlösung beschreiten. Beginnen Sie mit der obenstehenden Schnellübersicht, überprüfen Sie die Ergebnisse durch gezielte Versuche und führen Sie dauerhafte Korrekturmaßnahmen ein, um nachhaltig hervorragende Produktionsergebnisse zu erzielen.
Sind Sie auf ein hartnäckiges Problem bei der Entlüftung gestoßen? Teilen Sie Ihre Erfahrungen in den Kommentaren unten mit oder wenden Sie sich für eine Beratung an unser Ingenieurteam.
-
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean